Den Partner zwischen Prototyp und hochvolumiger Metallstanzung zu wechseln, ist nicht nur umständlich. Es verursacht teure Verzögerungen, Qualitätsunterschiede und Konstruktionsanpassungen, die Ihren Projektablauf gefährden können. Und die Rechnungen, die nach dem Wechsel eintreffen …
Mehr anzeigen
Fast 40 % der vorzeitigen Kühlsystemausfälle in modernen Fahrzeugen beginnen mit ermüdeten Befestigungselementen. Für Ingenieure von Zulieferern der ersten Stufe bleibt die Aufrechterhaltung der strukturellen Integrität bei extremer Motorvibration eine große Herausforderung. Bei Shaoyi Metal Technology...
Mehr anzeigen
Wie die Kaltumformung die CNC-Bearbeitung für Automobilstift- und -bolzenteile übertrifft – und wann sie es nicht tut. Kaltumformung und CNC-Bearbeitung können denselben fertigen Schaft aus zwei entgegengesetzten Richtungen herstellen: Bei der Kaltumformung wird dieser aus Draht unter Druckkraft geformt...
Mehr anzeigen
Grundlegende Teileanforderungen verstehen: Toleranz, Geometrie und Funktion Warum die Maßtoleranz die Verfahrensauswahl stärker beeinflusst als Werkstoff oder Größe Maßtoleranz – die zulässige Abweichung bei den physikalischen Abmessungen eines Teils&mdas...
Mehr anzeigen
Strategische Kostenkalkulation und dynamisches Budgeting Integration der Kostenkalkulation in frühen Projektphasen mit Machbarkeitsstudien Die Einbindung der Kostenkalkulation in Machbarkeitsstudien verwandelt kosteneffiziente Fertigung von einem Ziel in ein messbares Ergebnis. Forwa...
Mehr anzeigen
Strategische Anordnung und Layout-Optimierung zur Ausschussreduktion Algorithmengestützte Anordnung: Maximierung der Blechnutzung bei hochvariablen Serienfertigungen Moderne Anordnungsalgorithmen bilden das Fundament der heutigen Ausschussreduktion bei der Serienfertigung aus Metall. Diese comp...
Mehr anzeigen
Fertigungstoleranzen wirken sich unmittelbar auf Kosten und Lieferzeit aus. Wie früh getroffene Toleranzentscheidungen die Kosten für Werkzeuge, Prüfungen und Prozessvalidierungen beeinflussen. Die Festlegung von Fertigungstoleranzen bereits in der Konstruktionsphase legt den Produktionsansatz fest, bevor Werkzeuge, Prüfungen und Prozessvalidierungen...
Mehr anzeigen
Die Grundprinzipien der Spannvorrichtungsgestaltung für Wiederholgenauigkeit Anwendung des 3-2-1-Positionierungsprinzips zur Eliminierung der Freiheitsgrade Das 3-2-1-Positionierungsprinzip ist die Grundlage einer wiederholgenauen Spannvorrichtungsgestaltung: Es beschränkt alle sechs Freiheitsgrade – …
Mehr anzeigen
Ursachen von Werkzeugmarkierungen bei der CNC-Bearbeitung Mechanische Faktoren: Maschinensteifigkeit, Vibration und Stabilität der Werkstückaufspannung Selbst ein perfekt programmiertes Werkzeugwegmuster hinterlässt sichtbare Werkzeugmarkierungen, wenn das Bearbeitungssystem nicht ausreichend strukturell stabil ist. Maschine …
Mehr anzeigen
Wenden Sie das Konstruktionsprinzip für die Fertigung (DFM) an, um die Komplexität zu reduzieren Das Konstruktionsprinzip für die Fertigung (Design for Manufacturability, DFM) verlagert den Fokus weg von der isolierten Teilgeometrie hin zu einer ganzheitlichen Betrachtung, wie jedes Merkmal mit den Fertigungsprozessen, der Werkzeugauslegung und der Montage interagiert. Für Metallkomponenten …
Mehr anzeigen
Physische Einschränkungen, die die Zugänglichkeit, Sichtbarkeit und Sensorreichweite bei der Inspektion gefertigter Teile begrenzen. Zugänglichkeitsprobleme bei der Inspektion gefertigter Teile beginnen häufig dort, wo innere Merkmale, enge Toleranzen oder …
Mehr anzeigen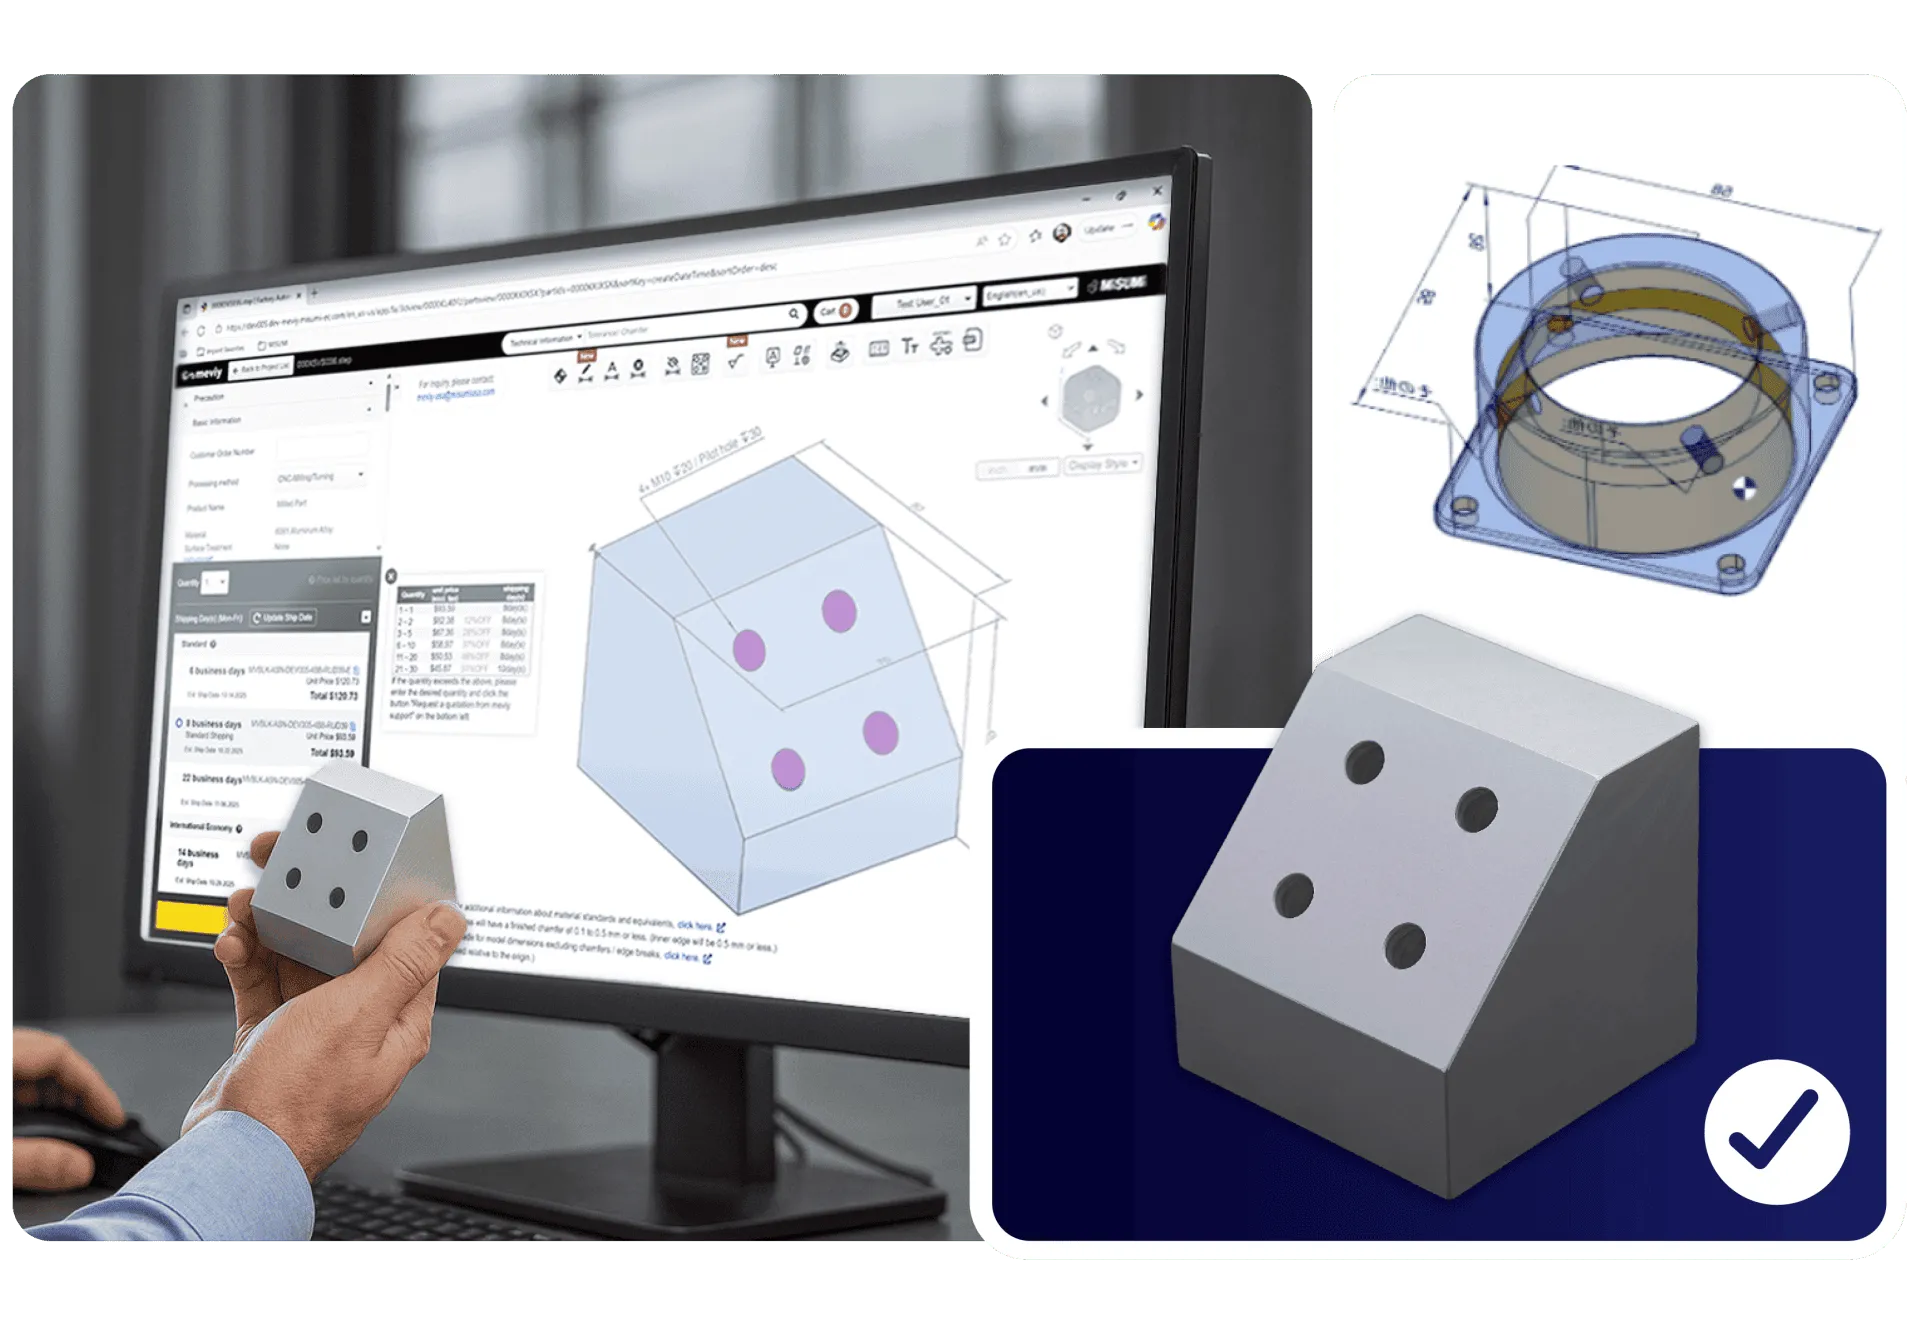
Ursachenanalyse von Fehlausrichtungen bei Bohrungen. Kumulative Einrichtungsfehler: Wie sich kleine Abweichungen über mehrere Bearbeitungsschritte hinweg addieren. Die Ursache für eine Fehlausrichtung von Bohrungen ist selten ein einziger gravierender Fehler. Stattdessen resultiert sie aus der stillen Akkumulation …
Mehr anzeigen Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
