 Kleine Chargen, hohe Standards. Unser Rapid-Prototyping-Dienst macht die Validierung schneller und einfacher —
 EN

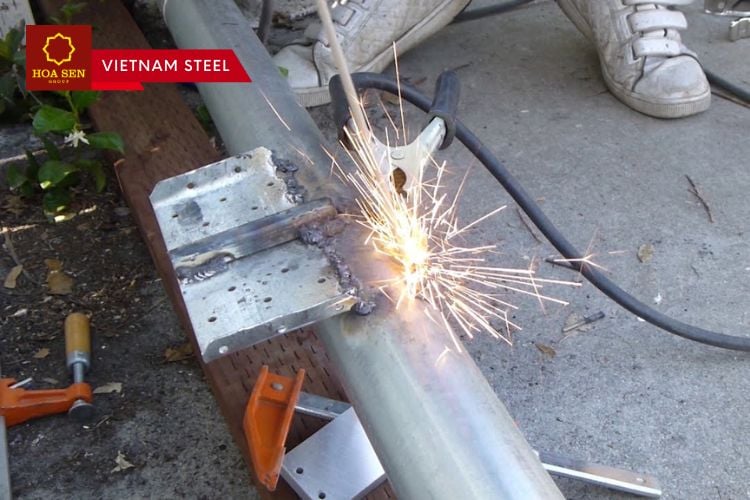
Nahtqualität und strukturelle Integrität: Die Grundlage der Teilleistung
Die strukturelle Integrität definiert die Fähigkeit eines Bauteils, betriebsbedingten Belastungen ohne Versagen standzuhalten – und die Schweißqualität bestimmt diese Fähigkeit unmittelbar an jeder Verbindung. Eine Schmelzschweißverbindung ist nicht bloß eine Verbindung; sie stellt die Schnittstelle für die Spannungsübertragung dar, an der Lasten zwischen den Grundwerkstoffen weitergeleitet werden. Bei korrekter Ausführung wird die Verbindung zu einer nahtlosen Brücke, die den konstruktiv vorgegebenen Lastpfad aufrechterhält. Eine mangelhafte Ausführung hingegen erzeugt Schwachstellen, die sich im gesamten Baugruppenverbund ausbreiten können. Industriestandards wie AWS D1.1 und EN ISO 5817 definieren objektive Akzeptanzkriterien für Schweißprofil, Einbrandtiefe und zulässige Unstetigkeiten – wodurch die strukturelle Zuverlässigkeit von einem abstrakten Begriff in quantifizierbare technische Anforderungen überführt wird.
Wie mikroskopische Unstetigkeiten die makroskopische Tragfähigkeit beeinträchtigen
Mikroskopische Unstetigkeiten wirken als Ausgangspunkte für Versagen, weit jenseits ihrer physikalischen Größe. Poren mit einem Durchmesser von nur 0,5 mm, innere Risse, die für das bloße Auge unsichtbar sind, oder unvollständige Schmelzzonen erzeugen geometrische Spannungskonzentrationen, an denen sich die aufgebrachten Lasten lokal verstärken. Eine theoretische Konstruktionsspannung von 100 MPa kann an der Spitze eines submillimetrischen Defekts auf 300–400 MPa ansteigen. Unter zyklischer Belastung treiben diese konzentrierten Spannungen eine schrittweise Rissausbreitung durch das Schweißgut oder die wärmeeinflusste Zone (HAZ) voran. Jeder Lastzyklus verschiebt die Bruchfront geringfügig weiter und verringert damit die effektive Querschnittsfläche der Verbindung, bis das verbleibende Material die Last nicht mehr tragen kann. Eine Verbindung, die für Jahrzehnte Betriebszeit ausgelegt ist, kann bereits nach Monaten versagen, weil die Degradation bereits während der Fertigung begann. Röntgen- und Ultraschallprüfung sind unverzichtbar – nicht als optionale Kontrollen, sondern als notwendige Verifizierungsmittel, da die Mechanismen, die zum Versagen führen, auf Skalen wirken, die für das menschliche Auge unsichtbar sind, jedoch die Leistungsfähigkeit über mehrere Meter fertiger Struktur bestimmen.
Gemeinsame Effizienz als zentrische Kenngröße, die die Schweißqualität mit der Teilfestigkeit verbindet
Die Verbindungseffizienz – das Verhältnis der Festigkeit einer Schweißverbindung zur Festigkeit des Grundwerkstoffs – ist die entscheidende quantitative Beziehung zwischen Schweißqualität und struktureller Leistungsfähigkeit. Eine gut ausgeführte Vollanschweißung mit geeignetem Zusatzwerkstoff kann eine Effizienz von 90–100 % erreichen und Lasten nahezu so wirksam übertragen wie das massive Grundmaterial. Teilanschweißungen oder Verbindungen mit zulässigen Unregelmäßigkeiten weisen typischerweise eine Effizienz von 60–80 % auf. Werte unter 60 % deuten auf kritische Qualitätsmängel hin, die Nacharbeit oder eine Neukonstruktion erfordern. Diese einzelne Kenngröße fasst die kombinierten Auswirkungen von Dichtheit, Nahtgeometrie und Kompatibilität der mechanischen Eigenschaften zusammen. Konstrukteure wählen Verbindungsformen aus und legen Qualitätsanforderungen fest, basierend auf den geforderten Effizienzzielwerten: Druckbehälter, die bei erhöhten Temperaturen betrieben werden, erfordern nahezu 100 % Effizienz, während nicht-kritische Versteifungen bei 70 % ausreichend funktionieren können. Die AISI-Richtlinien und die AWS-Strukturcodes integrieren Aspekte der Verbindungseffizienz in verbindliche Konstruktionsvorgaben, da die sicherheitsrelevanten Folgen im Betrieb absolut sind.
Häufige Schweißfehler und ihre direkten Auswirkungen auf die Leistung
Porosität, unvollständige Verschmelzung und Rissbildung: Ursachen für Spannungskonzentrationen in kritischen Verbindungen
Selbst mikroskopisch kleine Schweißunregelmäßigkeiten wirken als starke Spannungskonzentratoren und verringern die Tragfähigkeit erheblich. Porosität, unvollständige Verschmelzung und Rissbildung sind die häufigsten Fehler – jeder von ihnen erzeugt eine charakteristische geometrische Unregelmäßigkeit, die die lokale Spannung erhöht und den Spannungsfluss vom vorgesehenen Lastpfad ablenkt.
| Fehlertyp | Mechanismus der Spannungskonzentration | Typische Auswirkung auf die Tragfähigkeit |
|---|---|---|
| Porosität | Gas-eingeschlossene Hohlräume bilden kugelförmige Lücken, die wie kerbenartige Spannungserhöhungen wirken. | Verringert die effektive Querschnittsfläche; die Ermüdungslebensdauer kann um bis zu 50 % sinken. |
| Unvollständige Durchschmelzung | Nicht verbundene Grenzflächen zwischen Schweißmetall und Grundwerkstoff bilden scharfe, ebene Unstetigkeiten. | Funktioniert als bereitliegende Rissinitiierungsstelle; die Verbindungseffizienz sinkt unter 70 %. |
| Rissbildung | Lineare Risse – ob heiß oder kalt – stellen den schärfsten möglichen Spannungskonzentrator dar. | Sobald ein Riss eine kritische Länge überschreitet, führt dessen instabile Ausbreitung zu einem plötzlichen, katastrophalen Versagen. |
Diese Fehler sind nicht nur kosmetischer Natur – sie beeinträchtigen die strukturelle Leistungsfähigkeit grundlegend. Ein Beispiel: Ein 1 mm großer Fusionsmangel in einer kritischen Umfangsschweißnaht einer Pipeline, der während der Fertigung unentdeckt bleibt, kann sich unter zyklischem Druck innerhalb weniger Monate auf kritische Größe auswachsen.
Ermüdungsversagen vs. sprödes Versagen: Wie die Art des Fehlers die Leistungsgrenzen der Schweißnahtqualität bestimmt
Die Geometrie eines Fehlers bestimmt unmittelbar den Versagensmodus unter zyklischer Belastung. Abgerundete Porosität führt tendenziell zu einem schrittweisen Ermüdungsversagen – mehrere Hohlräume wirken als verteilte Keime für Rissbildung und bewirken ein langsames Risswachstum über viele Lastzyklen hinweg. Im Gegensatz dazu fördern scharfe, planare Fehler wie Unvollständige Verschmelzung oder Rissspitzen sprödes Bruchverhalten: Extreme Spannungskonzentration ermöglicht eine schnelle Rissausbreitung mit nur geringer plastischer Verformung – selbst bei Spannungen unterhalb der Streckgrenze des Werkstoffs. Bei einem ermüdungskritischen Brückenträger könnte eine Ansammlung von Poren nach 2 Millionen Zyklen einen nachweisbaren Riss verursachen, während ein einzelner enger Riss am Schweißnahtfuß bereits nach nur 10.000 Zyklen zum plötzlichen Versagen führen könnte. Die Form des Fehlers entscheidet daher darüber, ob eine Struktur vor dem Kollaps noch Warnsignale liefert – oder ohne Vorwarnung versagt.
Verschlechterung mechanischer Eigenschaften: Wenn die Schweißqualität die Werkstoffzuverlässigkeit beeinträchtigt
Verluste an Zugfestigkeit, Duktilität und Zähigkeit durch Schlackeeinschlüsse und Versprödung der Wärmeeinflusszone
Schlackeeinschlüsse und die spröde Zone im Wärmeeinflussbereich (HAZ) beeinträchtigen unmittelbar die mechanischen Eigenschaften. Schlackeeinschlüsse – nichtmetallische Partikel, die während der Erstarrung eingeschlossen werden – stören die metallurgische Kontinuität und wirken als innere Spannungskonzentratoren. Selbst geringe Volumenanteile reduzieren die Zugfestigkeit um 5–10 % und halbieren die Duktilität. Gleichzeitig entsteht die Sprödigkeit im Wärmeeinflussbereich durch schnelles Abkühlen und mikrostrukturelle Veränderungen in der Nähe der Schmelzlinie. Kornvergröberung sowie die Bildung spröder Phasen wie Martensit können die Zähigkeit bei vergüteten Stählen um bis zu 40 % senken. Die kombinierte Wirkung verwandelt die Schweißnaht von einem tragfähigen Element in eine Schwachstelle. Die Einhaltung der Annahmekriterien nach AWS D1.1 oder ISO 5817 ist keine rein formale Vorschrift – sie stellt vielmehr die Mindestanforderung an die Materialzuverlässigkeit im Einsatz dar.
Reale Folgen: Sicherheit, Kosten und Lebenszyklus-Auswirkungen schlechter Schweißqualität
Von Nacharbeitverzögerungen bis hin zu katastrophalem Versagen: Quantifizierung der geschäftlichen Auswirkungen einer mangelhaften Schweißqualität
Die geschäftlichen Auswirkungen einer schlechten Schweißqualität gehen weit über die Schweißkabine hinaus. Die direkten Nacharbeitskosten sind enorm: Die Korrektur einer einzigen fehlerhaften Schweißnaht in einer komplexen Baugruppe kann neunmal höhere Kosten verursachen als ihre ordnungsgemäße Ausführung beim ersten Mal (American Welding Society, 2023). Dieser Wert schließt jedoch nicht die sich anschließenden Terminverzögerungen ein – die den gesamten Projektfortschritt zum Erliegen bringen und vertragliche Strafen auslösen. Noch folgenschwerer sind die indirekten Kosten: Haftungsprozesse, Garantie-Repatur- oder Austauschverpflichtungen sowie Imageschäden, die zukünftige Ausschreibungs- und Auftragschancen beeinträchtigen. Ein einziger struktureller Ausfall, der auf mangelhafte Schweißqualität zurückzuführen ist, kann den Gewinnmargen eines Unternehmens bei einem Großprojekt vollständig aufzehren – und in einigen Fällen sogar dessen Existenz bedrohen.
Fallbeispiel: Pipelinebruch in Alberta (2019) – ein Versagen, das auf nicht erkannte Schweißqualitätsmängel zurückzuführen war
Ein 2019 in Alberta aufgetretener Rohrleitungsbruch setzte über 1,4 Millionen Liter Produktionswasser frei und wurde auf eine durch Wasserstoff verursachte Rissbildung an einer Umfangsnaht zurückgeführt. Die kanadische Energieaufsichtsbehörde stellte fest, dass der Riss von einer Härtestelle – einer lokal begrenzten Zone mit übermäßig hoher Härte im Schweißmetall – ausging, die bei den gängigen Prüfverfahren während der Bauausführung nicht erkannt wurde. Der Vorfall verursachte Kosten in Millionenhöhe für die ökologische Sanierung, behördliche Geldstrafen und Produktionsausfälle. Er verdeutlichte eine entscheidende Erkenntnis: Wenn Schweissqualitätsmängel bei sicherheitskritischen Anwendungen unentdeckt bleiben, belaufen sich die Lebenszykluskosten nicht nur auf finanzielle Verluste – sie umfassen zudem ökologische Schäden, Risiken für die öffentliche Sicherheit und einen irreversiblen Vertrauensverlust bei den Stakeholdern.
FAQ-Bereich
-
Was sind mikroskopische Unstetigkeiten und warum sind sie kritisch?
Mikroskopische Unstetigkeiten wie Poren, Risse oder unvollständige Verschmelzung erzeugen Spannungskonzentrationsstellen, die die strukturelle Integrität unter Betriebslasten erheblich beeinträchtigen können.
-
Wie werden Schweißfehler wie Porenbildung und unvollständige Verschmelzung geprüft?
Zerstörungsfreie Prüfverfahren wie die Röntgen- oder Ultraschallprüfung sind entscheidend, um Schweißfehler zu identifizieren, die die Leistung beeinträchtigen.
-
Was ist die Verbindungseffizienz und wie wird sie berechnet?
Die Verbindungseffizienz ist das Verhältnis der Festigkeit der geschweißten Verbindung zur Festigkeit des Grundwerkstoffs. Sie wird anhand der Schweißart, der Ausführungsqualität und der Einhaltung festgelegter Normen berechnet.
-
Welche Auswirkungen hat eine schlechte Schweißqualität auf Unternehmen?
Eine schlechte Schweißqualität führt zu höheren Nacharbeitskosten, Projektdelays, verkürzter Produktlebensdauer, Haftungsrisiken und Imageschäden.
-
Wie bestimmen Fehler den Versagensmodus bei geschweißten Konstruktionen?
Die Geometrie der Fehler bestimmt, ob ein Versagen schrittweise durch Ermüdung oder abrupt durch spröden Bruch erfolgt, was die Dauerhaftigkeit und Sicherheit der Konstruktion beeinflusst.
Inhaltsverzeichnis
- Nahtqualität und strukturelle Integrität: Die Grundlage der Teilleistung
- Häufige Schweißfehler und ihre direkten Auswirkungen auf die Leistung
- Verschlechterung mechanischer Eigenschaften: Wenn die Schweißqualität die Werkstoffzuverlässigkeit beeinträchtigt
- Reale Folgen: Sicherheit, Kosten und Lebenszyklus-Auswirkungen schlechter Schweißqualität