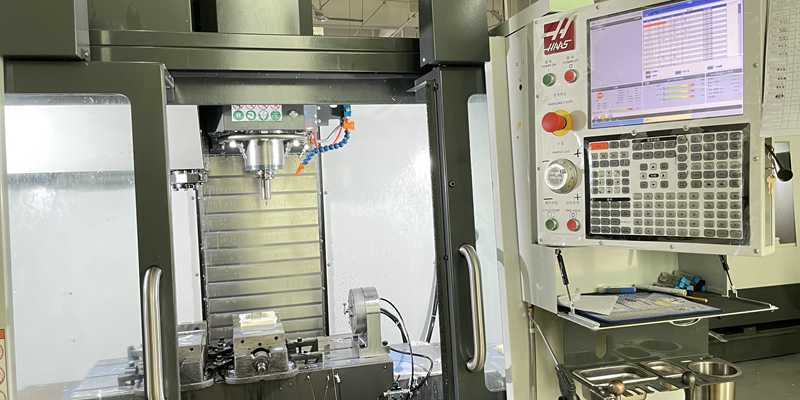
Forståelse af overgangen fra prototype til produktion: Faser, risici og virkeligheder. Kartlægning af de kritiske faser: Fra funktionsvalidering til processtabilitet. Rejsen fra prototype til produktion foregår gennem fire disciplinerede, gate-styrede faser...
Se mere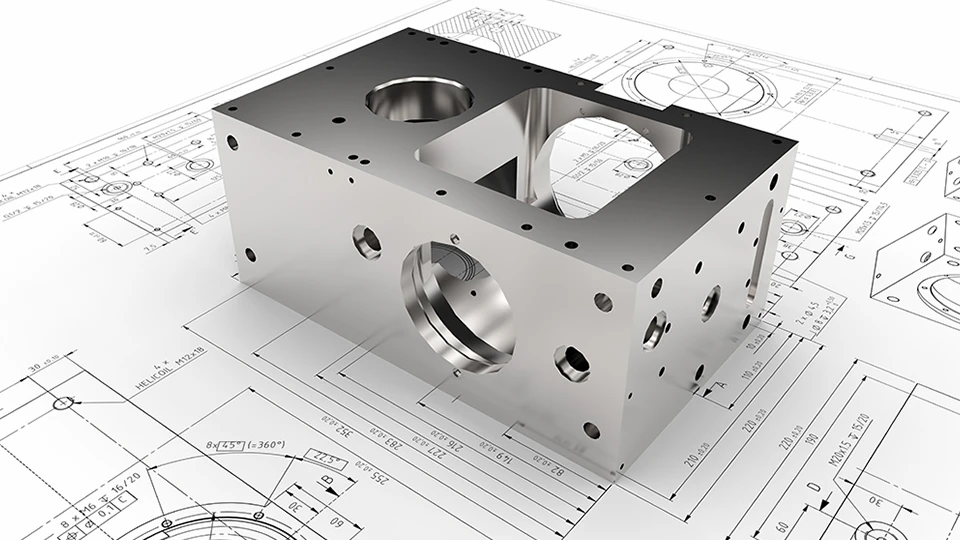
Den ikke-lineære indvirkning af tolerancer på fremstillingsomkostningsreduktion. Exponentielt højere maskinbearbejdningsomkostninger opstår som følge af minimale tolerancejusteringer – afvigelser under ±0,13 mm (±0,005 tommer) øger dramatisk fremstillingsomkostningsreduktionen...
Se mere
Termiske effekter: Den primære årsag til dimensionel afdrift i produktionen. Termisk udvidelse af maskinværktøjer og arbejdsemner under længere cyklusser. Varme fra spindlens rotation, skærefriktion og motorers drift er den dominerende bidragyder til dimensionel...
Se mere
Endelige anvendelseskrav definerer ikke-forhandlingspligtige krav til belægningens ydeevne. Funktionsfejls-case: Korrosion af medicinsk udstyr som følge af eksponering for saltvand + utilstrækkelig passivering. En laparoskopisk fangestang af rustfrit stål korroderede efter blot tolv genprocesseringer...
Se mere
Nøglevalgkriterier for fremstilling af komplekse metalformer. Krav til tolerancer, materialetykkelse og geometrisk kompleksitet i samspil. Valg af fremstillingsmetode til komplekse metalformer afhænger af, hvordan tolerancer, materialetykkelse og geometrisk...
Se mere
Indfør proceskontrol for pålidelig batch-konsistens ved maskinbearbejdning. Hvorfor variabilitet opstår mellem CNC-maskinbearbejdningsbatches. Batch-til-batch-variation ved CNC-maskinbearbejdning stammer sjældent fra én enkelt kilde – den opstår som følge af akkumulerede mikroafvigelser i...
Se mere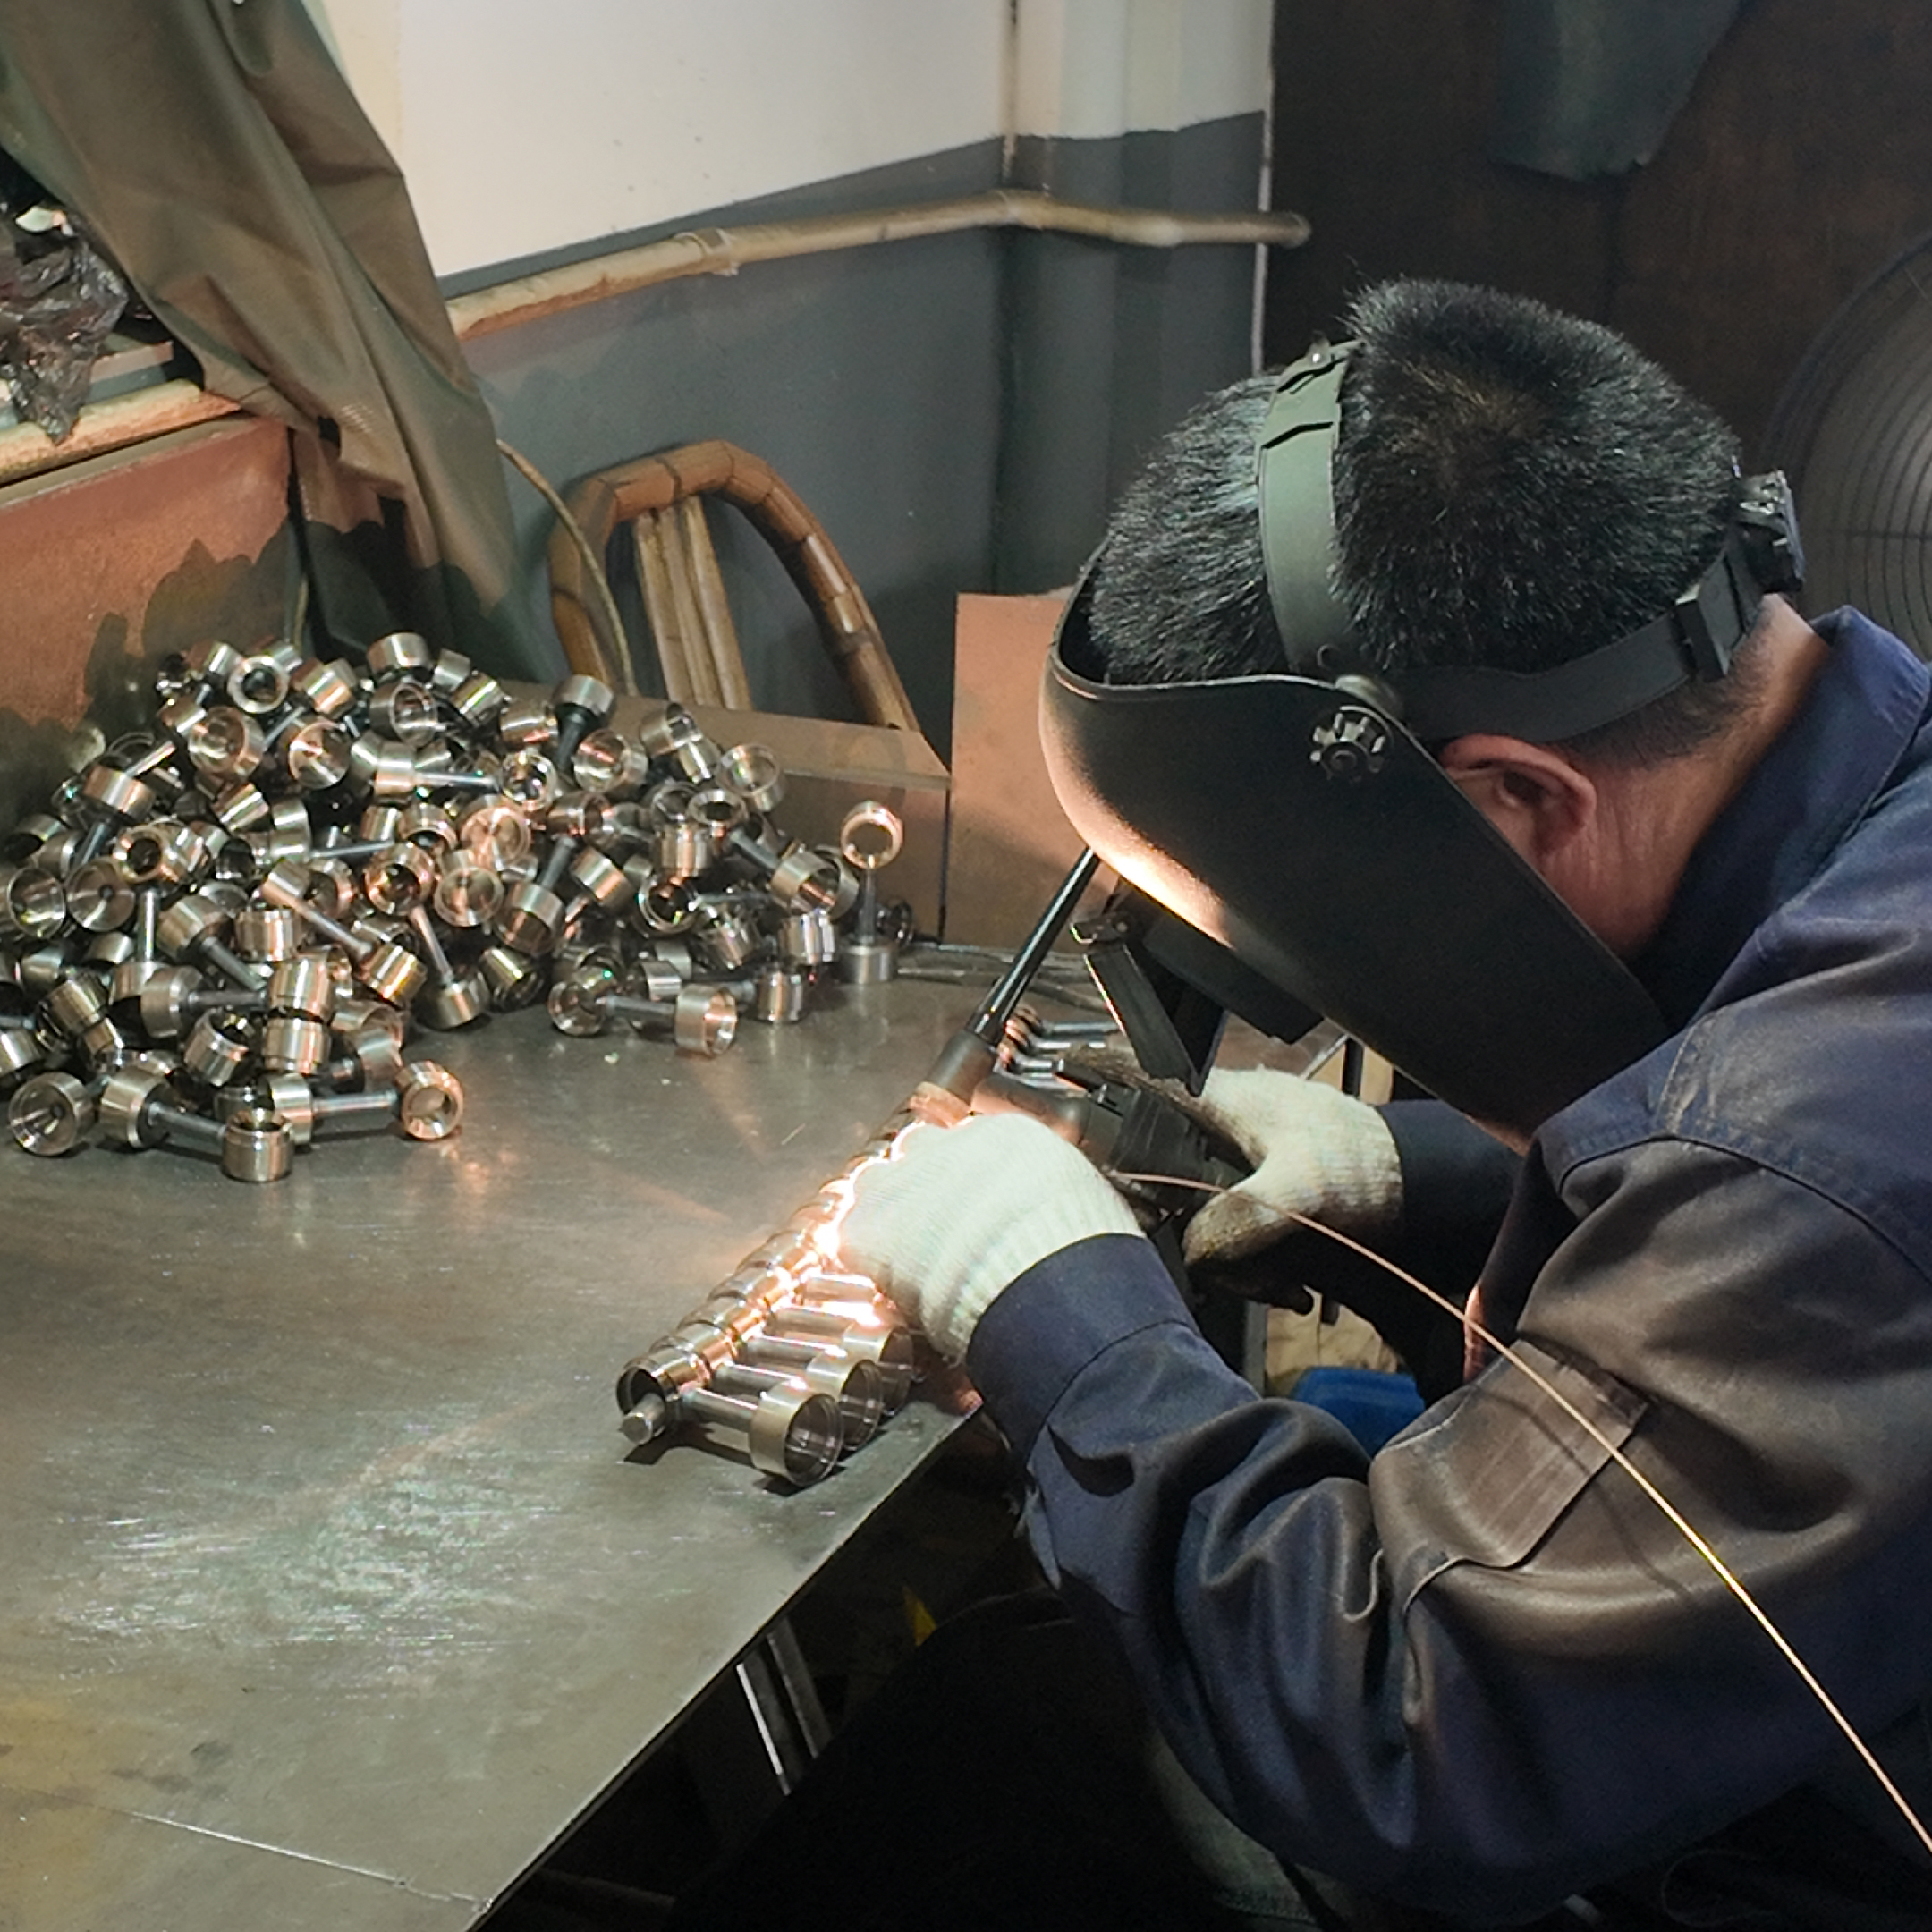
Hvorfor metaloverfladeskader opstår: Materialeegenskaber og risici ved håndtering. Hvordan hårdhed, duktilitet og overfladeafslutning påvirker følsomheden over for ridser, deformeringer og slibe. Metaloverfladeskader skyldes direkte samspillet mellem tre kerneegenskaber ved materialet...
Se mere
Den visuelle bedragelse: Hvorfor overfladeudseende ikke garanterer svejsekvalitet. Hvordan glatte, ensartede svejsestrimler skjuler kritiske interne svagheder. En glat, ensartet svejsestrimmel fremkalder ofte tillid – men dette udseende er ingen garanti for...
Se mere
Lean-grundlag for bæredygtig reduktion af gennemløbstid – Værdistrømmapping til udryddelse af spild uden kompromis med kvalitetskontroller. Værdistrømmapping (VSM) afslører alle trin fra ordre til levering og skelner mellem værditilføjende arbejde og forsinkelser&mdas...
Se mere
Afklar først dine funktionelle og designmæssige krav. At starte en bestilling af brugerdefinerede metaldele uden klare specifikationer fører ofte til forsinkelser og budgetoverskridelser. En grundig, tidlig definition af funktionelle og designmæssige krav sikrer, at den endelige komp...
Se mere
Hvorfor skæreprofiler direkte afgør nøjagtigheden af delgeometrien. Strategi for værktøjspfad og dens indflydelse på overfladefidelitet og dimensionel stabilitet. Programmering af værktøjspfad styrer nøjagtigheden af delgeometrien ved at fastlægge, hvordan værktøjet interagerer med materialet. Th...
Se mere
Materialevalg: Den grundlæggende faktor, der påvirker omkostningerne for metaldele. Råmaterialeøkonomi: legeringstype, sjældenhed og markedsvolatilitet. Materialevalg bestemmer den største andel af omkostningerne for metaldele – ofte 45–60 % af de samlede fremstillingsomkostninger ...
Se mere Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN
