 Majhne serije, visoki standardi. Naša storitev hitrega prototipiranja omogoča hitrejšo in enostavnejšo validacijo —
 EN

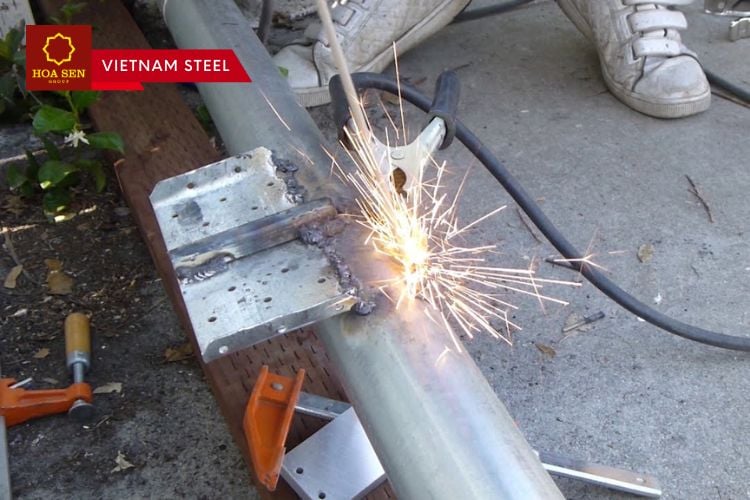
Kakovost varjenja in strukturna celovitost: temelj delovne zmogljivosti
Strukturna celovitost določa sposobnost sestavnega dela, da zdrži obratovalne napetosti brez odpovedi – kakovost varjenja pa neposredno določa to sposobnost na vsakem stiku. Talilno varjenje ni le povezava; gre za vmesno površino prenosa napetosti, kjer se obremenitve premikajo med osnovnimi materiali. Če je izvedeno pravilno, se stik spremeni v neprekinjen most, ki ohranja načrtovano pot prenosa obremenitve. Neustrezna izvedba pa uvede šibkosti, ki se lahko širijo po celotni sestavi. Industrijski standardi, kot sta AWS D1.1 in EN ISO 5817, določajo objektivne merila za sprejemljivost profila varilnega šva, globine prodora in dovoljenih nezveznosti – s tem se strukturna zanesljivost spremeni iz abstraktne predstave v kvantificirane inženirske zahteve.
Kako mikroskopske nezveznosti ogrožajo makro-razsežno nosilno kapaciteto
Mikroskopske prekinjenosti delujejo kot začetne točke odpovedi daleč izven njihove fizične velikosti. Pore velikosti do 0,5 mm, notranje razpoke, ki so nevidne s prostim očesom, ali nepopolna območja zvarenja ustvarjajo geometrijske koncentracije napetosti, kjer se pri uporabljenih obremenitvah lokalno povečajo napetosti. Teoretična načrtovana napetost 100 MPa se lahko na vrhu podmilimetrskih napak poveča na 300–400 MPa. Pri cikličnem obremenitvi te koncentrirane napetosti povzročajo postopno širjenje razpoke skozi zvarni kovinski material ali območje vpliva toplote (HAZ). Vsak cikel malo napreduje fronto loma in zmanjšuje neto prečno površino spoja, dokler preostali material ne more več vzdržati obremenitve. Spoju, ki je načrtovan za desetletja obratovanja, se lahko odpove že v mesecih, saj se degradacija začne že med izdelavo. Rentgenski in ultrazvočni pregled sta bistvena – ne kot dodatna preverjanja, temveč kot nujna orodja za potrditev, saj mehanizmi, ki določajo odpoved, delujejo na merljivih velikostnih merilih, ki so nevidna s prostim očesom, vendar določajo delovanje celotne končne konstrukcije dolžine več metrov.
Skupna učinkovitost kot ključni merilnik, ki povezuje kakovost varjenja s trdnostjo dela
Skupna učinkovitost—razmerje med trdnostjo varjenega sklepa in trdnostjo osnovnega kovinskega materiala—je nedvoumna kvantitativna povezava med kakovostjo zvarov in konstrukcijsko zmogljivostjo. Dober polnoprepeniščni zvar z žlebom z ustrezno izpolnjevalno kovino lahko doseže učinkovitost 90–100 %, s čimer prenaša obremenitve skoraj tako učinkovito kot neprekinjen matični material. Delno prepeniščni sklepi ali tisti, ki vsebujejo dovoljene nezveznosti, običajno delujejo z učinkovitostjo 60–80 %. Vrednosti pod 60 % kažejo na kritične pomanjkljivosti kakovosti, ki zahtevajo ponovno obdelavo ali ponovno konstruiranje. Ta edina metrika zajema združeni učinek nepoškodovanosti, geometrije zvarnega šiva in združljivosti mehanskih lastnosti. Konstruktorji izbirajo konfiguracije sklepov in določajo zahtevane ravni kakovosti na podlagi ciljnih vrednosti učinkovitosti: tlakovne posode, ki delujejo pri višjih temperaturah, zahtevajo učinkovitost blizu 100 %, medtem ko lahko nekritični okrepitveni elementi zadostno delujejo z učinkovitostjo 70 %. Specifikacije AISI in strukturni predpisi AWS vključujejo razmisleke o učinkovitosti sklepov v obvezne konstrukcijske protokole natančno zato, ker so varnostne posledice v nadaljnjem procesu absolutne.
Pogosti napaki pri varjenju in njihov neposredni vpliv na zmogljivost
Poroznost, pomanjkanje zvarenosti in razpoke: dejavniki koncentracije napetosti v kritičnih spojih
Celotne mikroskopske napake pri varjenju delujejo kot hudo koncentracije napetosti in značilno zmanjšajo nosilno kapaciteto. Poroznost, pomanjkanje zvarenosti in razpoke so najpogostejše napake – vsaka uvede posebno geometrijo napake, ki poveča lokalno napetost in odvrača tok napetosti od predvidene poti obremenitve.
| Vrsta napake | Mechanizem koncentracije napetosti | Tipičen vpliv na nosilno kapaciteto |
|---|---|---|
| Poroznost | Zaprti plinski mehurčki ustvarjajo sferične votline, ki delujejo kot notčasti povečevalci napetosti. | Zmanjša učinkovito prečno površino; življenjska doba pri utrujanju se lahko zmanjša za do 50 %. |
| Pomanjkanje zlitja | Nezvarjena medfaza med varjenim kovinskim materialom in osnovnim kovinskim materialom tvori ostri, ravninski prekid. | Deluje kot že pripravljeno mesto za začetek razpoke; učinkovitost spoja pade pod 70 %. |
| Razcep | Linarni lomi – ne glede na to, ali so vroči ali hladni – predstavljajo najostrši možen koncentrator napetosti. | Ko se razpoke razširijo prek kritične dolžine, pride do nestabilne propagacije in nenadnega, katastrofalnega odpovedanja. |
Ti napaki niso le estetske – temeljito ogrožajo strukturno zmogljivost. Na primer: 1 mm velika napaka pri zvajanju (lack-of-fusion) v kritičnem obročnem varilnem švu cevovoda, ki je ostala nedetektirana med izdelavo, lahko v nekaj mesecih pod cikličnim tlakom doseže kritično velikost.
Zmornost proti krhki odpovedi: kako vrsta napake določa meje zmogljivosti varjenja
Oblika napake neposredno določa način odpovedi pri cikličnem obremenitvi. Zaokrožene poroznosti navadno povzročijo postopno utrujenostno odpoved – več razpršenih votlin deluje kot razpršena mesta za nastanek razpok, kar vodi do počasnega razvijanja razpoke skozi veliko število ciklov. Nasproti temu ostra, ravninska napaka, kot je npr. pomanjkanje zvarjenosti ali vrh razpoke, spodbuja krhko lomljivost: ekstremna koncentracija napetosti omogoča hitro širjenje razpoke z minimalno plastično deformacijo – celo pri napetostih, ki so pod mejo tekočosti materiala. Pri nosilcu mostu, kjer je utrujenost kritična, lahko skupina por sklicuje opazno razpoko po 2 milijonih ciklih, medtem ko bi lahko ena majhna razpoka na robu zvara povzročila nenadno odpoved že po le 10.000 ciklih. Tako oblika napake določa, ali bo konstrukcija pred kolapsom dala opozorilo – ali pa odpove brez opozorila.
Znižanje mehanskih lastnosti: Ko kakovost zvarov podkopava zanesljivost materiala
Zmanjšanje trdnosti pri natezanju, raztegljivosti in žilavosti zaradi vključkov šljake in embrittlementa območja, vplivnega s toploto
Vključki šlage in embrittlement območja, vplivnega s toploto (HAZ), neposredno poslabšajo mehanske lastnosti. Vključki šlage – nekovinske delce, ujeti med strjevanjem – motijo kovinsko kontinuiteto in delujejo kot notranji koncentratorji napetosti. Celo nizke prostorske deleži zmanjšajo natezno trdnost za 5–10 % in zmanjšajo raztegljivost za polovico. Medtem se embrittlement območja HAZ pojavlja zaradi hitrega ohlajanja in mikrostrukturnih sprememb v bližini talilne črte. Grobozrnost in nastanek krhkih faz, kot je martenzit, lahko zmanjšata žilavost celo za 40 % pri zakaljenih in otemperiranih jeklenih materialih. Skupni učinek spremeni varjeni spoj iz nosilnega elementa v šibko povezavo. Izpolnjevanje sprejemnih meril v skladu z AWS D1.1 ali ISO 5817 ni samo proceduralna formalnost – temu merilu mora ustrezati vsak spoj, da se zagotovi minimalna zanesljivost materiala v obratovanju.
Posledice v praksi: varnost, stroški in vpliv na življenjsko dobo zaradi slabe kakovosti varjenja
Od zamude pri ponovnem izdelovanju do katastrofalne odpovedi: kvantificiranje poslovnega vpliva podpravilne kakovosti varjenja
Poslovni vpliv slabega varilnega kvalitete sega daleč čez varilno kabino. Neposredni stroški ponovnega izdelovanja so ogromni: popravek ene same defektne varilne šve na zapleteni sestavi lahko stane devetkrat več kot pravilno izvedba šve ob prvem poskusu (American Welding Society, 2023). Ta številka ne vključuje verižnih zamud v razporeditvi – ustavitve napredovanja celotnega projekta in sprožitve pogodbene kazni. Posredni stroški so še bolj pomembni: odškodninske tožbe, obveznosti glede popravka ali zamenjave po garanciji ter škoda na ugledu, ki zmanjšuje prihodnje možnosti za oddajo ponudb. Ena sama strukturna odpoved, povezana z varilno kakovostjo, lahko izbriše dobiček podjetja pri velikem projektu – in v nekaterih primerih celo ogrozi njegovo obstojnost.
Primer: Razpoke na cevovodu v Alberti (2019) – odpoved, ki je temeljila na nezaznanih napakah varilne kakovosti
Razcep cevi iz leta 2019 v Alberti je povzročil izliv več kot 1,4 milijona litrov proizvedene vode; raziskave so ugotovile, da je bil povzročen z vodikovo induciranim razpokanjem na obročni varilni šivi. Kanadski energetski regulator je ugotovil, da se razpoke začnejo na trdem mestu – lokalizirani regiji prekomerne trdote v varilnem kovinskem materialu – ki jih obstoječi protokoli za pregled niso zaznali med gradnjo. Dogodek je povzročil milijonske stroške za okoljsko sanacijo, regulativne kazni in prekinitev proizvodnje. S tem je poudaril ključno dejstvo: kadar napake v kakovosti varilnih šivov ostanejo nezaznane v varnostno kritičnih aplikacijah, stroški življenjskega cikla niso le finančni – vključujejo tudi okoljsko škodo, tveganje za javno varnost in nepopravljivo podkopavanje zaupanja interesnih strank.
Pogosta vprašanja
-
Kaj so mikroskopske prekinjenosti in zakaj so ključne?
Mikroskopske prekinjenosti, kot so pore, razpoke ali nepopolno spajanje, ustvarjajo točke koncentracije napetosti, ki lahko zelo resno ogrozijo strukturno celovitost pod obratovalnimi obremenitvami.
-
Kako se pregledajo varilni napaki, kot so poroznost in pomanjkljiva spajanje?
Nedestruktivne metode pregleda, kot sta rentgensko ali ultrazvočno testiranje, so nujne za odkrivanje varilnih napak, ki ogrožajo zmogljivost.
-
Kaj je učinkovitost spoja in kako se izračuna?
Učinkovitost spoja je razmerje med trdnostjo varjenega spoja in osnovnega materiala. Izračuna se na podlagi vrste varjenja, kakovosti izvedbe in skladnosti s predpisanimi standardi.
-
Kakšen je vpliv slabe kakovosti varjenja na podjetja?
Slaba kakovost varjenja povzroča povečane stroške ponovnega dela, zamude pri projektih, zmanjšano življenjsko dobo izdelkov, tveganja odgovornosti ter škodo ugledu.
-
Kako napake določajo način odpovedi varjenih konstrukcij?
Geometrija napak določa, ali pride do postopne odpovedi zaradi utrujenosti ali hitre odpovedi zaradi krhkega loma, kar vpliva na trajnost in varnost konstrukcije.
Vsebina
- Kakovost varjenja in strukturna celovitost: temelj delovne zmogljivosti
- Pogosti napaki pri varjenju in njihov neposredni vpliv na zmogljivost
- Znižanje mehanskih lastnosti: Ko kakovost zvarov podkopava zanesljivost materiala
- Posledice v praksi: varnost, stroški in vpliv na življenjsko dobo zaradi slabe kakovosti varjenja