 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


アルミニウムと鋼鉄を溶接できますか?高額な誤った方法は省略してください
通常の工場でアルミニウムと鋼鉄を溶接することは可能ですか?
通常は不可能です。一般的な工場用溶接プロセスでは、アルミニウムと鋼鉄の間に信頼性の高い直接融着結合を作成できません。荷重、振動、実際の使用環境に耐える接合部を得ることが目的である場合、単に「アルミニウムと鋼鉄を溶接できるか?」という問いではなく、「両金属を確実に接合するにはどうすればよいか?」という問いがより重要になります。
からのガイドライン AWS であり、 ESAB も同様の方向を示しています:アルミニウムと鋼鉄を直接アーク溶接すると、脆い金属間化合物が生成される傾向があるため、単純な「溶かして一体化する」方法ではなく、特別な接合手法が必要です。
アルミニウムと鋼鉄を直接溶接できますか?
誤解: 標準的な溶接機、適切な溶接ワイヤー、および十分な熱量があれば解決できます。
現実: 通常の製造工場では、アルミニウムと鋼鉄の通常の直接融着溶接は避けられることがほとんどです。一時的に金属同士が付着したり、見た目が良好なビードを形成できたりしても、それは耐久性のある実用的な接合部とは異なります。これまでに「 アルミニウムの溶接は難しいですか? この異種金属の組み合わせは、技術的な問題だけでなく、溶融時に金属同士が相互に悪影響を及ぼすため、さらに困難です。
バイメタル過渡挿入部や爆発溶接、摩擦接合などの特殊な産業用手法は実用可能です。これらの方法は実際に存在しますが、日常的な修理、試作、または小規模工場での製作には通常採用されません。
ほとんどの溶接・加工業者がまず理解すべきこと
聞いているなら 鋼とアルミニウムを溶接できますか 混合金属構造におけるアルミニウムと鋼鉄の接合などを行う際は、まず使用目的を明確にします。接合部は主に構造的強度、密閉性、耐食性、外観、あるいは生産速度のいずれを重視するものでしょうか? この選択こそが、単に機械を選定することよりも重要です。
基本原則:通常の直接溶融接合は避けること。特殊な産業用手法は、用途が本当にそれを正当化する場合にのみ検討すること。また、使用目的に応じて、ろう付け、過渡材料、接着剤、または機械的締結手段を比較検討すること。
本稿では、一般的な作業方法と専門的な産業用手法を明確に区別し、初心者および技術系読者が実際の選択肢を明確に判断できるようにしています。通常の手法が困難を伴う理由は、金属学(冶金学)にあり、アルミニウムと鋼は加熱時に非常に異なる挙動を示します。
アルミニウムと鋼が直接溶接融合に抵抗する理由
アルミニウムと鋼は、賢く設計された構造によって接合可能です。しかし、両者を単一の共通溶接プールへ直接溶融させることは、問題を引き起こす部分です。たとえば、アルミニウム製タブと鋼製ブラケットを接触させた状態を想像してください。アルミニウム側はすぐに軟化し、熱を急速に逃がしてしまいますが、一方で鋼側は、通常の溶融溶接と同様の挙動を示すまでに、はるかに多くのエネルギーを必要とします。この熱的挙動の不一致こそが、溶接材や機械設定といった要素が検討される以前から、接合を困難にする最初の要因なのです。
アルミニウムと鋼が加熱時にこれほど異なる挙動を示す理由
CWB アルミニウムの融点は約660℃であるのに対し、炭素鋼は約1370℃であることに注意が必要です。また、同一の資料によると、アルミニウムは鋼に比べて約5倍の速さで熱を伝導し、膨張率も約2倍であると説明されています。実際の作業場では、このため片側が過熱・たわみ・変形を起こす一方で、他方の側はまだ健全な溶接結合が得られる温度に達していないという状況が生じ得ます。
- 著しく異なる融解挙動: アルミニウムは、鋼が通常のアーク溶接に必要な温度に達する前にすでに溶融して流れ出てしまうことがあります。
- 持続的な酸化皮膜: アルミニウムには頑固な酸化被膜が存在し、これを適切に管理しない限り、濡れ性(ウェッティング)や清浄な溶融結合が妨げられます。
- 異なる熱伝導特性: アルミニウムは熱を急速に放散するため、界面における溶融プールの制御が不均一かつ予測不能になります。
- 異なる熱膨張係数: 両金属は加熱・冷却時に異なる速度で膨張・収縮するため、その過程で応力が付加されます。
そのため、次のような問いが生じるのです。 アルミニウムを鋼に溶接することは可能か であり、 鋼鉄とアルミニウムを溶接することは可能か 同じ基本的な問題に直面します。表現は変わりますが、金属学的性質は変わりません。したがって、「 アルミニウムと鋼鉄を溶接することは可能か .
金属間化合物層の問題を簡潔に解説
最大の障害は、アルミニウムと鉄が接触する界面で形成される反応層です。この 材料研究 では、Al-Fe系溶接継手において、主な金属間化合物としてFe2Al5が同定され、界面にはFe4Al13も存在することが確認されました。これらの化合物は脆性であり、本研究では、熱入力が増加するにつれて金属間化合物層の厚さが増すことも明らかになっています。また、ピーク温度がこの厚さに大きな影響を与えることも報告されています。
平易な言葉で言えば、見た目には接合されているように見えるジョイントを作成できたとしても、実際の結合部自体は亀裂が生じやすくなります。この弱い層は、振動、衝撃、熱サイクル、あるいは長期使用に耐えられない可能性があります。そのため、誰かが「 鋼鉄をアルミニウムに溶接することは可能か 実際の問題は、加熱後に金属同士が接触するかどうかではありません。問題は、部品が作業台から離れた後でも、接合界面が十分な強靭性を維持して機能し続けるかどうかです。
そのため、プロセス選択が極めて重要なのです。アルミニウムワイヤーを滑らかに供給できる機械であっても、接合部における根本的な化学的課題は解決しません。まさにこの点において、一般的な工場作業手法には現実的な検討が必要です。
MIG・TIG・スタイク・スプールガンが実際にできること
通常の溶接工場に入ると、最初に問われる質問はたいてい単純です。「どの機械を使えばよいですか?」しかし、この金属組み合わせでは、その問いが誤った方向へと導く可能性があります。この AWSガイド では、アルミニウムと鋼鉄を接合する必要がある場合、ブレージング(ろう付け)、二種類の金属からなる過渡挿入部材(バイメタリック・トランジション・インサート)、および爆発溶接を推奨しています。これは、一般の工場で用いられるアーク溶接プロセスが、通常は信頼できる解決策ではないという、現実世界からの明確なシグナルです。
MIG・TIG・スタイク・スプールガンの現実検証
MIG、TIG、およびスタイック(棒状)溶接は、適切な条件で行えばいずれも良好な結果をもたらします。これらの方法は、母材に応じた適切な設定、溶加材、および技術を用いることで、アルミニウム同士または鋼同士の継手に対して健全な溶接部を形成できます。しかし、アルミニウムと鉄が溶接熱下で接触する際に生じるもろい反応層という、異種金属継手における根本的な問題を解消するものではありません。
そのため、 アルミニウムを溶接する最良の方法 を探している人々は、単独のアルミニウムには理にかなったアドバイスを得られても、アルミニウムを鋼に直接接合する場合には適用できないアドバイスを受けることがよくあります。同様に、通常の作業場における アルミニウムを溶接する最適な方法 は、この異種金属継手を実使用条件下で耐久させるという課題とは、本質的に異なる問いです。
| 製造工程 | アルミニウム/鋼間の基本的実現可能性 | 必要な装置 | スキルレベル | 相対的制御性 | 主な制約 | 代わりに推奨される手法 |
|---|---|---|---|---|---|---|
| MIG、GMAW | 通常の工場での直接溶接には不適 | MIG電源、ワイヤ送給装置、シールドガス、アルミニウム溶接対応セットアップ | 中程度 | 中程度 | 高速堆積でも、界面に脆いアルミニウム-鉄化合物が形成されるのを防ぐことはできない | アルミニウム同士または鋼同士の部品に対する量産溶接 |
| TIG、GTAW | 非常に低く、通常は制御された実験に限定され、日常的な工場作業には用いられない | TIG溶接機、トーチ、シールドガス、使用する場合は適切な溶接材 | 高 | 高 | 優れたアーク制御であっても、根本的な金属組織を変えることはできず、鋼が有効に反応する前にアルミニウムが過熱してしまう | 同一系列のアルミニウムまたは鋼に対する高精度作業 |
| スタック(SMAW) | 非常に低い | ステイク溶接機、電極、標準的な個人用保護具(PPE) | 中程度 | 低 | 粗い熱制御と消耗品の制限により、この組み合わせは特に実用性に欠ける | 鋼材同士の継手における現場修理および構造用鋼材の作業 |
| スプールガン | 単独では接合方法ではない | MIG溶接機+スプールガン+アルミニウムワイヤー | 中程度 | ワイヤー送りの安定性は向上させるが、異種金属間の接合品質は向上させない | 柔らかいアルミニウムワイヤーの送りを助けるが、アルミニウムと鋼材の溶接に固有の冶金学的課題は解決しない | ワイヤー送りの安定性が主な課題となるアルミニウムMIG溶接作業 |
通常回避される工場工程はどれか
聞いているなら アルミニウムを溶接するには何が必要ですか 通常のチェックリストには、適切な個人用保護具(PPE)、清掃された母材、適切な電源、およびプロセスに合った溶接材または消耗品が含まれます。このチェックリストは同種金属の溶接において重要です。しかし、標準的なMIG、TIG、またはステンレス溶接装置を、アルミニウムと鋼鉄の接合に対する信頼性の高い解決策に変えるものではありません。 アルミニウムと鋼鉄の接合 .
検索キーワードが アルミニウムを溶接するには何が必要ですか スプールガンを使用すると、アルミニウムワイヤの送給が容易になります。TIGではより精密な溶融池制御が可能です。MIGはより高速です。ステンレス溶接装置は既にトラックに搭載されているかもしれません。これらは機器の長所であり、冶金学的な問題の解決策ではありません。
要するに、一般的な工場用機器でもアークを発生させることは可能ですが、この接合部に求められる耐久性のある結合を実現することは通常できません。そのため、プロセス選定は単なる機器選択の議論ではなく、手法間の比較へと移行します。なぜなら、一部の手法はこの異種金属接合のために設計されており、他はそうではないからです。
実際に機能する接合方法
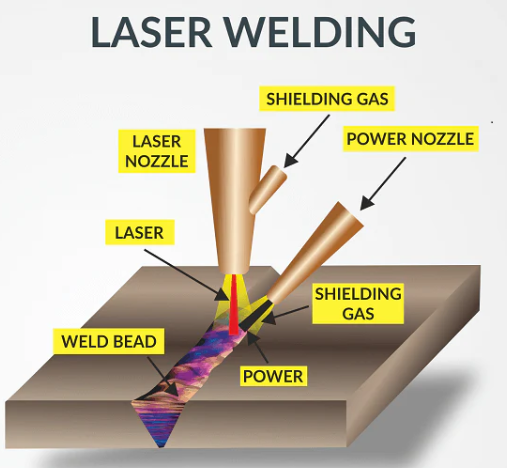
機械そのものではなく、アルミニウムと鋼の界面を実用に耐えるほど安定させることのできる接合方法が、ここでは最も重要である。TWIのガイドラインでは、直接溶融接合は困難とされており、その理由は熱により急速に もろい鉄-アルミニウム金属間化合物 が生成されるためである。したがって、実用的な比較対象は、熱を低減する方法、金属を物理的に隔離する方法、あるいは溶融を一切回避する方法となる。
直接溶融接合と代替接合方法の比較
そのため、真剣な議論は、アルミニウムと鋼のブラジング、中間挿入材、接着剤、および締結具への注目に戻り続けている。それぞれの方法は異なる課題を解決する。一部は金属間化合物の成長を抑制し、一部は荷重をより広範囲に分散させ、また一部は単純に直接溶融という落とし穴を回避する。
| 方法 | 実現可能性 | 必要な装置 | スキルレベル | 相対的な強度ポテンシャル | 相対的なコスト | 量産適合性 | 最適な適用事例 | 主な制約 |
|---|---|---|---|---|---|---|---|---|
| 直接溶融接合 | 通常の工場では低く、専門的用途に限定 | 熱制御が厳密で、手順の検証が行われるアークまたはレーザー加工 | 高~専門的 | 裸のアルミニウムと鋼の溶接接合には低~信頼性が低い | 一見コストは低そうに見えるが、破損および認定リスクは高い | 一般製造には不適 | コーティングを施した部品や、高度に制御された産業用設備でのみ実施される特殊なニッチ技術 | 界面で脆い金属間化合物が急速に生成される |
| 溶接 | 条件付き | 制御された熱源、適合するブラジング材、清浄な継手組立状態 | 中程度から高程度 | 接合部がブラジング向けに設計されている場合、中程度 | 中程度 | 薄板部品および熱入力が限定される用途に適している | ラップ継手、シーリング作業、一部の異種金属接合部および試作作業 | 清浄度および濡れ性が極めて重要であり、構造用溶接の単純な置き換えではない |
| 摩擦に基づく手法 | 高い産業的実現可能性、低い工場内アクセス性 | 専用の摩擦溶接装置または摩擦ベースの接合システム | 専門的な | 熱暴露を低く抑えられるため、高い可能性を有する | 高額な設備投資コスト | 量産向けの繰り返し工業生産に適している | 商用の異種金属接合および二種類の金属からなる過渡部品の製造 | 設備コスト、形状制限、および工程開発の必要性 |
| トランジションインサート | インサート供給および工程が利用可能な場合、信頼性は高い | 事前にボンドされたインサートに、同種金属側それぞれで通常の溶接を追加 | 高 | 最終的な溶接部がアルミニウム同士および鋼同士の接合であるため、信頼性は高い | 中程度から高程度 | 重要部品の組立に適している | 構造的インターフェース、配管およびチューブ作業、マリンスタイルの接合 | インサートの供給可能性および溶接時のボンド界面の過熱 |
| 粘着剤 | 高 | 表面処理、計量、治具装着、硬化制御 | 中程度 | 荷重が分散され、剥離が制御される場合、信頼性は中~高 | 金型コストは低~中、工程管理は中程度 | シートおよび異種材料のアセンブリに非常に適しています | シーリング、腐食隔離、広い接合面積、ハイブリッド接合 | 表面処理、硬化時間、使用温度、および検査制限 |
| 機械的締結 | 高 | リベティング、クリンチング、ねじ止め、ドリル加工、または片側アクセス用ブラインドファスナー工具 | 低~やや高い | 接合部設計によって中程度から高レベルまで変化 | 低~やや高い | 非常に良好 | 保守可能な接合部、片側アクセスが可能なケース、厚さの異なるシートのアセンブリ | 局所的な応力集中および電気化学的腐食を適切に管理する必要があります |
どの方法がどの生産ニーズに適合するか
ATWI自動車レビュー 鋼鉄とアルミニウムの材料組み合わせ、板厚、および生産目標の全範囲をカバーする単一の技術は存在しないことが明らかになりました。また、混合金属構造における接着剤の重要性も浮き彫りになります:接着剤は荷重を分散させ、電気化学腐食(ギャルバニック腐食)の制御に寄与する水密シールを提供します。したがって、アルミニウムから鋼鉄への接着剤をお探しの場合、有用な回答は汎用的な製品カテゴリーではありません。それは、荷重伝達経路、使用環境、および表面処理を踏まえて選択される接合手法です。同様の注意が必要なのは、アルミニウムから鋼鉄への接着剤選定時や、実際には異なる設計戦略を要する継手に対してアルミニウムから鋼鉄へのろう付けを検討する場合です。
- 一般的に回避される手法: 通常の作業場で、裸のアルミニウムを鋼鉄に直接溶接すること。
- 条件付きで実現可能な手法: 継手設計、設備、および認証作業が妥当である場合のろう付け、摩擦ベースの接合、および二種類の金属からなる過渡部材(バイメタルリック・トランジション・インサート)。
- 一般的に好まれる手法: シート部品の組み立てにおいて、再現性、密封性、および腐食制御が必要な場合の接合方法は、接着剤による接合、機械的締結、またはその両者を組み合わせたハイブリッド方式です。
表面状態、コーティング、および継手形状が検討対象に入ると、最適な接合方法の選択ははるかに明確になります。不適切に準備された継手に対して優れたプロセスを適用しても、依然として早期に失敗します。このため、表面処理および継手設計は成功の中心的な要素となります。
アルミニウムと鋼材の接合における表面処理および継手設計
汚れた金属への優れた接合方法であっても、接合は失敗します。そのため、TWIでは、溶接、コーティング、および接着剤による接合の前に、表面処理を必須の工程と位置づけています。油分、酸化膜、浮遊物、既存のコーティング、水分などはすべて接合品質を阻害する要因です。アルミニウムと鋼材の接合においては、表面処理は単に接合性の向上にとどまらず、異種金属間の汚染およびその後の腐食の制御にも寄与します。
アルミニウムと鋼材の接合に先立つ表面処理
- まず表面を評価します: 加熱、接着剤、または締結具の使用を決定する前に、塗装、めっき、腐食、厚い酸化皮膜、および既存のコーティングの有無を確認します。
- 油分およびグリースを除去します: 研磨作業の前に、潤滑油および工場内の汚れを除去して、汚染物質が継手部にさらに深く入り込まないようにしてください。
- アルミニウム表面の酸化皮膜を除去します: アルミニウムの接着面には、新鮮で清浄な金属表面が必要です。 Red-D-Arc 鋼とアルミニウムの両方で同一のワイヤーブラシを使用することを警告しています。これは、鋼の微粒子がより柔らかいアルミニウム表面を汚染する可能性があるためです。
- コーティングの除去または管理: 塗装、めっき、その他の表面被膜は無害なものとして扱ってはなりません。アルミメッキ鋼の溶接を行う場合、そのコーティングは接合計画に組み込む必要があります。
- 浮遊性異物の制御: 研削粉、ショットブラスト残渣、錆粒子、ブラシの破片などの残留物は、濡れ性、付着性、あるいは組立精度に悪影響を及ぼす可能性があります。
- 必要に応じて表面粗さ(プロファイル)を整えます: TWIでは、適切な表面粗さ(プロファイル)が、それに依存する工程における付着性および機械的結合性を向上させると指摘しています。
- 部品を乾燥させること: 清掃済み・乾燥した表面が重要です。水分や結露は接合強度を低下させ、後々問題を引き起こす可能性があります。
- 仮合わせ(ドライフィットアップ)を行うこと: 接合前に部品を仮に組み合わせて確認します。隙間、オーバーラップ、作業アクセス性、およびクランプがトーチ、ノズル、またはアプライヤーの動作を妨げないかをチェックします。
- クランプを装着し、作業手順を計画すること: 早期に位置決めを固定し、熱、溶加材、接着剤、または締結具をどこから先に適用するかを事前に決定することで、接合中にジョイントがずれることを防ぎます。
お問い合わせ アルミ化鋼板を溶接できますか? この下処理工程を省略することが多いですが、必要であれば アルミ化鋼板を溶接する場合 、あるいは部品が塗装またはめっきされている場合は、加熱を開始する前に、安全なコーティング除去方法および換気対策をあらかじめ計画する必要があります。Red-D-Arc社によると、加熱により発生する一部のコーティングからのガスは有害であり、特に亜鉛めっきはその代表例です。
不十分な準備は、適切な接合方法であっても失敗を招く可能性があります。
成功確率を高める継手設計
継手の形状は、清掃状態とほぼ同等に重要です。ミラー氏は、ラップ継手(重ね継手)は、密着性が良く、隙間が最小限に抑えられている場合に優れた機械的特性を発揮すると指摘しています。一方、バット継手(端面継手)は、表面がフラットな輪郭を必要とする場合に用いられます。異種金属の接合においては、ラップ形式の幾何学的形状がしばしばより許容範囲が広く、重ね合わせ部の面積が確保でき、クランプが容易であり、ろう付け材、接着剤、シーラント、または機械的締結具へのアクセスも良好であるため、有利です。
バット継手も、部品の位置合わせや外観が特に重要な場合には依然として有効ですが、接合面積が小さくなるため、より厳密な制御が求められます。実用的な原則は単純です:可能な限り重ね継手を用い、バット継手は本当に必要不可欠な場合のみ使用し、プロセスが界面に明確にアクセスできるようにしてください。もし 鋼・アルミニウム間の電食腐食 が懸念される場合は、絶縁材、シーラント、コーティング、またはその他の絶縁措置を施して、水分が金属間に滞留しないようにしてください。
その小さな設計上の判断が、すべてを変える。良好なアクセス性を確保したきれいなラップジョイントは、狭くて汚染されたエッジよりもはるかに容易にろう付または接着できます。表面状態と幾何学的形状を正しく整えれば、実際の接合手順もはるかに管理しやすくなります。
アルミニウムと鋼鉄をろう付する手順(ステップ・バイ・ステップ)
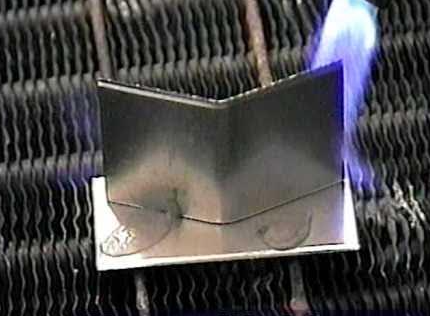
アルミニウムと鋼鉄を溶接する方法についての検索では、通常、設定メニュー内に標準的なアーク溶接のレシピが用意されていると想定されています。しかし、実際の作業現場では、両方の金属を共通の溶融溶接に強制的に融合させることなく異種金属を接合することを目的とするため、ろう付による接合がより現実的なプロセスとして考えられます。実践的なガイドラインは、 製造業者 であり、 ルーカス・ミルハウプト 氏によるもので、基本的な手順は同じです:密着した継手、清浄な金属表面、適切なフラックスまたは溶接材システム、広範囲かつ均一な加熱、毛細管作用による溶接材の流動、そして慎重な後処理および検査。
ろう付が直接溶接よりも優れた選択となる場合
ブレージングは、継手部がラップ接合に適している場合、部品が比較的薄い場合、低温での作業が有利な場合、または構造的な溶接(同材質間の強度を確保する溶接)ではなく、単なる接合またはシーリングを目的とする場合に、より合理的な選択となります。アルミニウムと鋼鉄を溶接する方法についてお尋ねであれば、小規模な工場が実際に実施・試験・再現可能な最も現実的な手法は、このブレージングであることが多いです。ただし、これは通常のアルミニウム/鋼鉄間溶接と同じものではなく、高負荷、衝撃を受ける可能性のある部位、あるいは規格上厳密な要件が求められる継手に対しては、万能な解決策として扱ってはなりません。使用する溶接材、フラックス、および加熱温度の正確な条件については、対象となる特定のアルミニウムおよび鋼鉄の組み合わせについて、メーカーが承認した取扱説明書に従ってください。
準備・仮組み・検査の手順
- 継手部の準備を行います。 油分、汚れ、剥離しやすい腐食生成物、および加熱を妨げたり有害ガスを発生させたりする可能性のある被膜をすべて除去します。いずれかの面が塗装済み、めっき済み、またはその他の被膜で覆われている場合は、加熱を開始する前に、安全にそれらを処理してください。
- まず、乾燥状態での仮組みを行います。 ろう付けは、毛細管現象によって溶接材が重ね部に確実に引き込まれるよう、隙間が小さく均一な継手で行うと最も効果的です。単純なラップ継手(重ね継手)は、通常、ブッティングシーム(端面継手)よりも制御しやすいです。
- 接合直前に再び清掃してください。 表面の清掃は極めて重要です。油分、グリース、酸化膜、汚れなどが溶接材の流動を妨げます。準備済みの領域を必要以上に触らないよう注意し、再汚染を防いでください。
- 適合するフラックスを塗布するか、または使用する溶接材システムの指示に従ってください。 大気中でのろう付けでは、フラックスは高温部の酸化を防ぎ、濡れ性(ウェッティング)を促進する役割を果たします。使用するフラックスまたは溶接材システムは、対象となる金属および加熱方法に適合・承認されたものを選んでください。
- 部品を軽くクランプまたはサポートしてください。 治具が継手部で大きな熱放散源(ヒートシンク)とならないよう、位置合わせを保持してください。組立体は加熱および冷却の全過程において安定した状態を維持する必要があります。
- 母材を広範囲かつ均一に加熱してください。 両方の参考ガイドは、同じルールを強調しています:まず母材をろう付温度まで加熱し、その後にろう材を添加します。フラックス入りシステムでは、フラックスの変化が有用な視覚的合図となる場合がありますが、ろう材を溶融させるのは、ろう棒への直接的な炎ではなく、接合部の温度であるべきです。
- ろう材を接合線に供給します。 ろう材をランダムな高温面ではなく、加熱された接合部の直上に触れさせます。ろう材は毛細管作用によって継手隙間内に引き込まれるべきです。加熱を均等に移動させ、片側が過熱する一方で他側が低温のままになるような状態を避けます。
- 固化させた後、冷却して清掃します。 ろう材が固化している間は、組立品を攪乱しないでください。固化後は、使用材料およびろう材システムと適合する方法でフラックス残渣を除去します。残留したフラックスは腐食性があるため、放置してはいけません。
- 実際に目視可能な部分を検査します。 ろう材の連続した流動、明確なギャップ、濡れ不良、閉じ込められた残渣、亀裂、あるいはろう材が接合部内部へ浸透せず表面にただメッキのように付着しただけの兆候などを確認します。
いくつかの故障パターンが繰り返し見られます:フィラーが汚染されて球状に固まること、フラックスの保護機能が過熱によって失われること、不均一な加熱による変形、および見た目がきれいな継手から生じる誤った安心感(実際には重ね部全体で完全に接合されていない場合)。ルーカス・ミルハウプト氏はまた、残留フラックスがピンホールを隠蔽し、不良な継手を一見健全なものに見せかけ、実際に使用中に漏れや腐食が発生するまでその欠陥が顕在化しない可能性があると指摘しています。
では、この方法でアルミニウムと鋼鉄を溶接することは可能でしょうか?設計が確実にろう付けに適しており、かつ作業内容に対して該当手順が検証済みである場合にのみ可能です。多くの読者にとって、これは最もイメージしやすい接合手順です。ただし、それが最適な選択肢であり続けるかどうかは、さらに実用性の高い要素——部品の板厚、継手形状、生産数量、振動、熱サイクル、および腐食環境への暴露度——に依存します。
板厚、生産数量、使用条件に基づく選定
ろう付された試験片は、作業台上では見た目が問題ないように見えても、部品の厚みが増す、継手が突合せ継ぎ手になる、あるいは組立品に振動が加わるようになると、実際には不適切な接合方法となっている可能性があります。アルミニウムと鋼鉄の接合においては、最適な方法は、部品の形状、生産数量、および部品が使用中に耐えなければならない条件によって変わります。
厚さ・継手形式・生産数量による選択
| 状況 | 通常好まれる方向 | なぜそれがしばしば適合するのか | 主な注意点 |
|---|---|---|---|
| 薄板 | 接着剤接合、機械的締結、または慎重に設計されたろう付 | 低い熱量により変形が抑制され、薄板部品における制御性が向上します | 剥離荷重、端部持ち上がり、表面処理の不備は、薄板継手を急速に劣化させてしまいます |
| 厚肉断面 | 過渡用インサート材または特殊な摩擦ベースの方法 | 断面厚さが増すほど、通常はより多くの熱量が必要となり、直接溶融接合はさらに許容範囲が狭くなります | より高度な設備、工具、および手順開発の要件 |
| 重ね継手 | はんだ付け、接着剤、および締結具を用いる場合に、しばしば最も実用的な配置 | オーバーラップ接合では荷重が分散され、充填材、シーラント、またはハードウェアへのアクセスが確保される | 隙間部のシーリングおよび電気化学的腐食(ギャルバニック・イソレーション)への対応は依然として必要 |
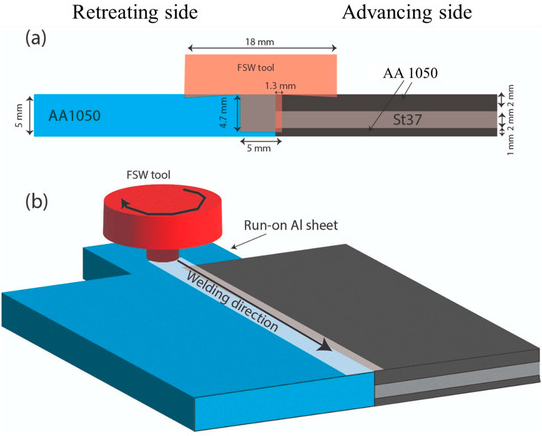
| バットジョイント | 通常、特に摩擦に基づく接合方法など、特殊な手法に限定して用いられる | ブッティング(端面)接合では許容範囲が狭く、界面に荷重がより直接的に作用する | 摩擦攪拌溶接(FSW)に関する研究では、界面形状および荷重方向が破壊挙動に強く影響することを明らかにした |
| 試作作業 | 使用条件が許す場合における機械的締結、接着剤試験、またははんだ付け | 高価な工具への投資を伴わずに、迅速に試験・修正が可能 | プロトタイプ向けに優れた手法は、量産段階でスムーズにスケールアップできない場合がある |
| 繰り返し生産 | 設計された留め具、接着組立品(治具使用)または産業用摩擦接合 | 再現性、治具の使用、検査が、単発の利便性よりも重要である | 初期の工程検証が実際のコストの一部となる |
| 外観品質要件 | 接着剤、隠蔽型留め具、または丁寧に仕上げられたろう付け継手 | これらの手法により、目立つビードサイズや仕上げ後の再加工を低減できる | 隠蔽型継手であっても、荷重伝達経路および腐食に関する検討が必要である |
サービス環境の変化が最適な手法に与える影響
- 振動暴露: 脆い界面は、荷重経路が応力を集中させる場合に劣った性能を示します。同一の摩擦攪拌溶接(FSW)に関する研究では、引張方向に主に荷重を受けた試験片は、せん断を伴う曲面状の試験片と比較して、より脆く破断しました。
- 熱サイクル: アルミニウムと鋼は熱膨張係数が異なるため、ある程度の変形追従性や応力の均等な分散を必要とする継手は、剛性が高く熱損傷を受けた界面と比較して通常優れた性能を発揮します。
- 腐食しやすい環境: tWIガイドでは、接着剤が荷重を分散させるとともに水密シールを提供するため、電気化学的腐食(異種金属接触腐食)が懸念される場合に有効であると指摘しています。
- アルミ化鋼: これは、母材の問題に加えて、被覆層に関する問題を新たに生じさせます。 アルミ化鋼に関するガイドライン アルミニウム被覆が溶融溶接プールに干渉する可能性があること、およびこれを燃焼除去すると接合部の耐腐食保護が低下することを警告しています。
目的もまた、答えを変える。一時的な仮止めには、締結具が適している場合がある。シーリングには、接着剤や接着剤と締結具を組み合わせたハイブリッド方式が適している場合がある。構造的性能の要件は、遷移材や特殊な固体状態接合法への切り替えを正当化する可能性がある。長期的な耐久性については、腐食制御および継手の絶縁が、単純な接合速度よりも優先順位が高くなることが多い。
ステンレス鋼とアルミニウムの溶接が可能かどうか、あるいはアルミニウムとステンレス鋼の溶接が可能かどうかについて疑問に思っている場合、ステンレス鋼を使用しても、根本的な課題は変わりません。その MDPIレビュー では、摩擦系手法によるアルミニウム-ステンレス鋼接合において、比較対象となる炭素鋼接合と比べて金属間化合物層が薄い結果が得られたとの報告がなされていますが、それでもなお、一般の工場用溶融接合ではなく、専門的な手法が必要であることを示唆しています。多くの自動車部品において、この現実はより賢い問いかけへと導きます:そもそも接合を試みる前に、界面を再設計すべきではないでしょうか?
溶接の前に自動車用アルミニウム-鋼鉄界面を再設計する
自動車業界における高コストの失敗は、しばしば溶接不良ではなく、そもそも接合が困難なインターフェースを選択することにある。TWIによるレビューによると、鋼板とアルミニウム板を接合する技術のうち、ボディ構造で用いられる板材の組み合わせ、継手形状、生産速度目標、および経済性というすべての要件を満たす単一の技術は存在しない。同レビューでは、異種金属継手において構造用接着剤が重要な理由も明らかにしている:接着剤は継手面積を増加させ、剛性を向上させ、電気化学腐食(ギャルバニック腐食)を引き起こす水分の侵入を防ぐ密封効果を発揮する。これにより、困難な溶接を無理に実施しようとする議論から、製造性を高め、品質の良い継手を容易に実現できるようインターフェースを再設計する方向へと議論がシフトする。
再設計が異種金属溶接に勝るとき
接合が狭い工程ウィンドウ、高コストの金型、または特別な検証を必要とする場合、設計の見直しが、しばしばより安価で耐久性の高い解決策となります。これは、特に人々が「アルミニウムと鋼材の接着剤」「アルミニウムを鋼材に接着する方法」「JB Weldでアルミニウムを鋼材に接着する方法」などを検索し始め、あたかも材料選択そのものが弱い接合概念を救うかのように振る舞う際に、特に当てはまります。量産現場では、優れた部品形状(ジオメトリ)が、巧妙な補修(パッチ)よりも通常は優れています。
- 界面形状: エッジ・ツー・エッジ接触ではなく、オーバーラップ構造を採用し、接着剤や締結具に実効的な作業面積を確保します。
- 接合アクセス性: リベット、ねじ、接着剤塗布、検査、および保守用工具の操作に必要な十分な空間を確保します。
- 腐食隔離: 接着剤またはシーラント層を用いて異種金属間を分離し、接合部を水密状態に保ちます。
- 荷重伝達経路: 部品を配置して、荷重が接合部の滑りやすい摩擦に主に依存せず、断面全体を通じて効果的に伝達されるようにします。
- 量産再現性: ライン速度、設備サイズ、治具、品質検査に適合するレイアウトを優先してください。
カスタム押出成形を活用した自動車用アセンブリの簡素化
押出成形設計に関するガイドラインにより、この手法が有効である理由が示されています。アルミニウム押出成形部品の接合部は、荷重が押出成形部品を通じて伝達される場合に強度が向上し、プレートや補強材(ガセット)を用いて角部を補強すれば、摩擦力のみに頼るよりもはるかに優れた補強効果が得られます。自動車用アセンブリにおいて、カスタム押出成形を採用することで、アルミニウム側にフランジ、位置決め機能、または締結面を設けることが可能となり、鋼材との接着や機械的接合が大幅に容易になります。これに対し、アルミニウムと鋼材の直接溶接(ダイレクトフュージョン)を強制的に実施するのは非常に困難です。
この手法を検討中のチーム向けに、 シャオイ金属技術 カスタム自動車用押し出し部品の実用的なリソースであり、ワンストップ製造サポート、IATF 16949認証済みの品質管理、経験豊富なエンジニアリング支援、迅速な24時間以内の見積もり、および無料の設計解析を提供します。すべての異種金属部品が再設計を必要とするわけではありません。しかし、接合方法が部品形状と常に衝突している場合、アルミニウムと鋼鉄を接合するためのより賢い解決策は、まずアルミニウム側の形状を変更することです。これにより、最終的な判断がはるかに明確かつ容易になります。
アルミニウムと鋼鉄を溶接する際の最適な判断フロー
この時点で、パターンは明らかになっているはずです。アルミニウムと鋼鉄の溶接が必要な場合、通常の直接溶融法から始めることは、解決策ではなく、むしろ誤りであることが多いのです。TWIおよびHydro社のガイドラインでは、接着剤、機械的締結、ハイブリッド接合、適切なケースにおけるろう付け、および正当化される場合の特殊な摩擦ベース接合や遷移材を用いたアプローチなど、代替手法を製造業者に推奨しています。
実用的な判断階層
- 通常は避けるべき: 標準のMIG、TIG、スタック溶接またはスプールガンを用いた、裸のアルミニウムと鋼材を直接現場で溶接する方法。見た目が良好なビードが形成されたとしても、もろい界面問題は解消されない。
- 正当な理由がある場合にのみ使用すること: 摩擦接合、遷移インサート、または設計・予算・検証作業が十分に確保されたその他の厳密に制御された工業用接合技術。
- 多くの組立品において実用的であることが多い: オーバーラップ構造で設計された継手、比較的低温での加熱、およびブラジング接合の性能に適合する使用条件の場合のブラジング。
- 量産で一般的に好まれる方法: 接着剤による接合、機械的締結、あるいはこれらを併用したハイブリッド方式。特に、腐食シーリング、再現性、および作業速度が重要な板金部品の組立に適している。
- 困難な部品に対する最も適切な最初の対応策: まず、アルミニウム側を信頼性の高い方法で容易に接合できるよう、界面を再設計すること。
試験台上で見た目が許容できる継手であっても、それが自動的に耐久性のある実用継手となるわけではない。
ほとんどのショップが次に取るべき行動
「鋼鉄とアルミニウムを溶接できますか?」という質問に対して、多くの読者が考えるべきは、アルミニウム同士の溶接で最も簡単な方法を探し、それが異種金属間の溶接にも応用できると期待することではありません。アルミニウムを溶接する最も簡単な方法は、依然としてアルミニウム同士の溶接です。鋼鉄とアルミニウムを一緒に溶接することは、まったく異なる判断プロセスを要します。
まず以下の4つの質問から始めましょう:接合部にはどのような荷重がかかるか、どのような環境下で使用されるか、電気化学的腐食(ギャルバニック腐食)をどのように制御するか、そしてこれは単発の修理作業なのか、あるいは量産品の繰り返し生産部品なのか。これらの問いに対する答えによって、選択肢は通常、迅速に絞り込まれます。
それでもなお鋼鉄とアルミニウムの溶接を検討している場合、その溶接方法は外観だけでなく、実際の使用条件に対して確実に適合することを確認(資格認定)しなければなりません。自動車メーカーのチームが設計変更のオプションを検討する際にも、以下の情報が役立つかもしれません。 シャオイ金属技術 特に製造性、IATF 16949品質管理、迅速な見積もり対応、および設計解析が重要であり、不適切な接合概念を無理に採用するよりも優先される場合において、カスタムアルミニウム押出成形部品のサポートとして有用です。
よくあるご質問:アルミニウムと鋼鉄の接合
1. アルミニウムと鋼をMIGまたはTIG溶接で直接接合できますか?
通常、実用的なサービスに耐えうる信頼性を確保できる方法ではありません。MIGおよびTIG溶接では熱が発生し、見た目には使用可能なビードを形成することも可能ですが、アルミニウムと鉄(鋼)の接触面で生成される脆い反応層を除去することはできません。そのため、作業台上で見た目は問題ないように見えても、実際には荷重、振動、あるいは温度変化によって接合部が破損する可能性があります。実際には、これらの溶接法はアルミニウム同士または鋼同士の接合に適しています。
2. 一般の工場でアルミニウムと鋼を接合する最も実用的な方法は何ですか?
多くの小規模店舗にとって、最も適した出発点は、直接溶接を回避する方法です。接合部に十分なオーバーラップがあり、使用条件がろう付け接合に適合する場合、ろう付けは実用的な選択肢となります。薄板部品や異種材料のアセンブリでは、接着剤、機械式締結具、あるいは両者を組み合わせたハイブリッド方式が、再現性が高く、腐食制御にも優れていることが多くなります。最適な方法は、接合部の形状、負荷、密封要件、および部品の使用目的によって決まります。
3. スプールガンを使用すれば、鋼とアルミニウムの溶接が可能になりますか?
いいえ。スプールガンは、MIG溶接時に柔らかいアルミニウムワイヤーをより滑らかに送給するのに役立ち、アルミニウム単体の溶接作業において有効です。これはワイヤーの取扱い性を向上させるものであり、アルミニウムと鋼の間の基本的な金属学的相互作用を変えるものではありません。したがって、アルミニウムワイヤーの送給を容易にすることはできても、アルミニウムと鋼の直接溶接を信頼性の低いものとするもろい界面を解消することはできません。
4. アルミニウムと鋼を接着剤やJB Weldで接合することは可能ですか?
これらは特定の状況において有用である場合がありますが、接合部が接着を前提に設計されており、かつ表面処理が正しく実施されている場合に限られます。汎用エポキシ系接着剤は、軽微な修理や非構造的な固定には許容される場合がありますが、量産部品では、厳密に管理された表面処理・治具による固定・硬化条件を要する、設計された構造用接着剤が必要となることが多くあります。接着面積、剥離応力、湿気への暴露、使用温度は、接着剤そのものと同様に重要な要素です。腐食が懸念される場合は、接着層によって異種金属間の電気的絶縁(ギャルバニック腐食の防止)を図ることも可能です。
5. 自動車用アルミニウム/鋼鉄接合部は、溶接ではなく再設計すべきタイミングとは?
接合部のアクセス性が悪かったり、オーバーラップ量が少なかったり、腐食への露出が厳しい場合、あるいはプロセスウィンドウが非常に狭い場合には、再設計を行うことがしばしばより賢明な選択となります。自動車用アセンブリにおいては、アルミニウム側の部品を変更してフランジ、位置決め機能、または締結面を追加することで、困難な異種金属溶接を無理に実施するよりも、接着や締結をはるかに信頼性高く実現できます。このような対応策を検討するチームは、邵毅金属科技(Shaoyi Metal Technology)社のカスタム押出成形支援も検討できます。同社はワンストップ製造サービス、IATF 16949準拠の品質管理、迅速な24時間以内の見積もり対応、および量産志向プロジェクト向けの無料設計解析を提供しています。