 Pienet erät, korkeat standardit. Nopea prototyypinkehityspalvelumme tekee vahvistamisen nopeammaksi ja helpommaksi —
 EN

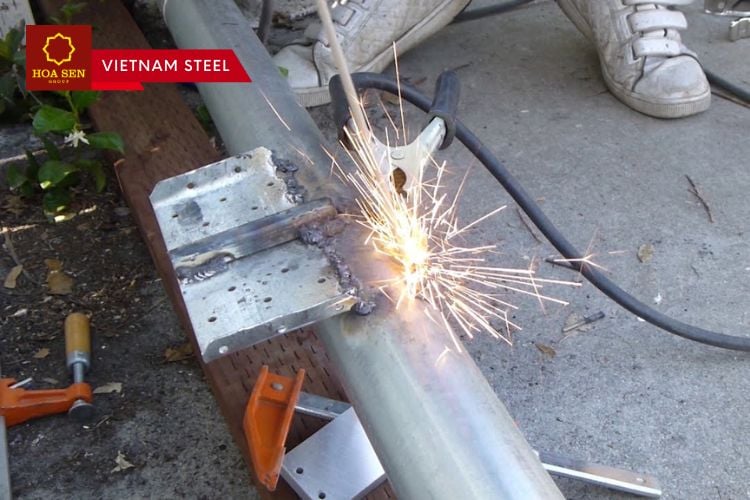
Hitsauslaatu ja rakenteellinen eheys: osan suorituskyvyn perusta
Rakenteellinen eheys määrittelee komponentin kyvyn kestää käyttöstressiä ilman vaurioitumista – ja hitsausten laatu määrittää suoraan tämän kyvyn jokaisessa liitoksessa. Sulamushitsaus ei ole pelkkä yhteys; se on jännityksen siirtymäpinta, jossa kuormat siirtyvät perusmateriaalien välillä. Kun liitos tehdään oikein, se muodostuu saumattomaksi sillaksi, joka säilyttää suunnittelun kuormien kulkureitin. Puutteellinen suoritus sen sijaan tuo esiin heikkoja kohtia, jotka voivat leviä koko kokoonpanoon. Teollisuuden standardit, kuten AWS D1.1 ja EN ISO 5817, määrittelevät objektiiviset hyväksyntäkriteerit hitsausprofiilille, läpikuultavuudelle ja sallituille epäjatkuvuuksille – mikä muuttaa rakenteellisen luotettavuuden abstraktista käsitteestä mittaamiseen perustuviksi insinöörivaatimuksiksi.
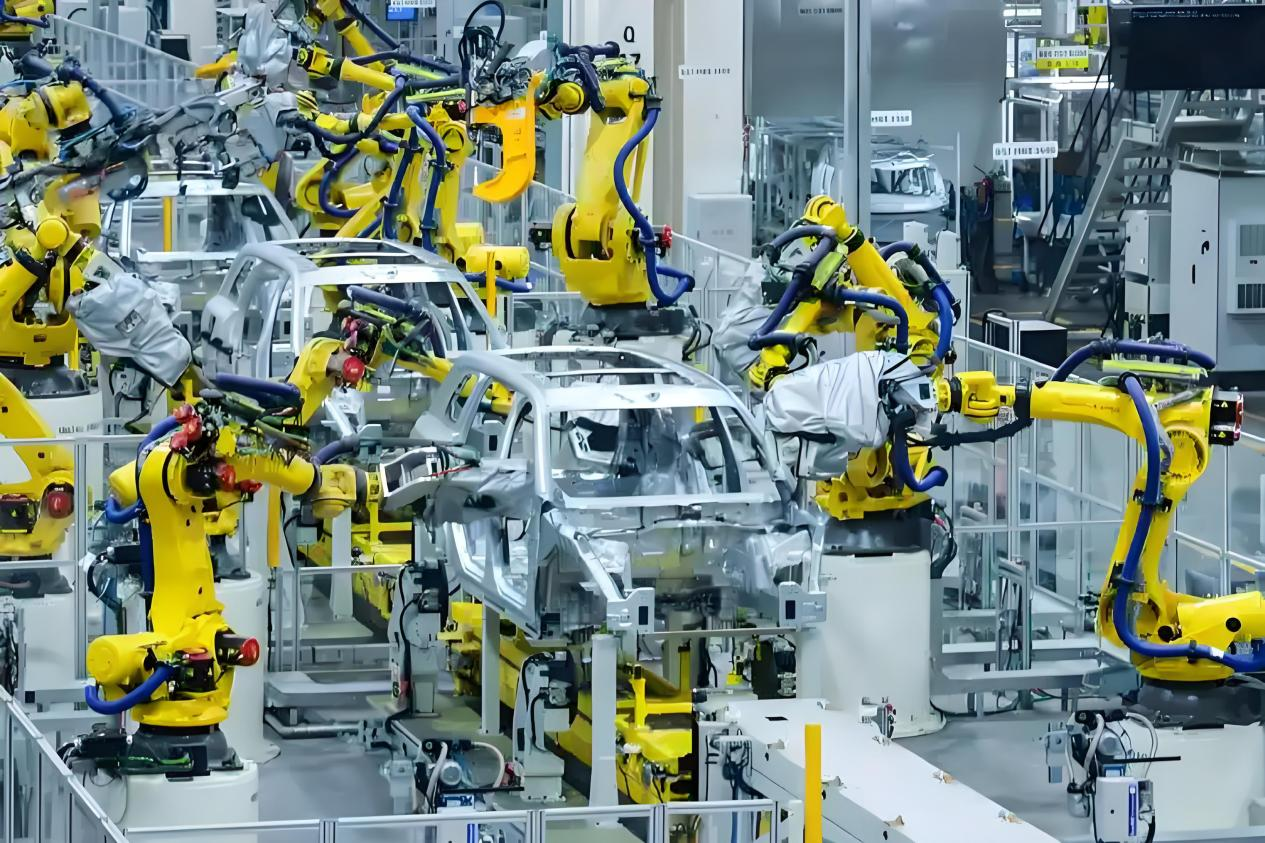
Miten mikroskooppiset epäjatkuvuudet heikentävät makrotasoisia kuormankestävyyskykyjä
Mikroskooppiset epäjatkuvuudet toimivat rikkoutumisen aloituspaikkoina paljon suuremmalla alueella kuin niiden fyysinen koko. 0,5 mm:n kokoiset halkeamat, silmällä näkemättömät sisäiset rakoilut tai epätäydelliset sulautumisvyöhykkeet aiheuttavat geometrisia jännityskeskittymiä, joissa kohdistettu kuorma moninkertaistuu paikallisesti. Teoreettinen 100 MPa:n suunnittelujännitys voi kasvaa 300–400 MPa:an alle millimetrin kokoisen vian kärjessä. Syklisen kuorman alla nämä keskitetyt jännitykset aiheuttavat asteittaista rakon etenemistä hitsausmetallissa tai lämpökäsittelyn vaikutusvyöhykkeessä (HAZ). Jokainen sykli edistää murtumaa hieman, mikä vähentää liitoksen nettopoikkipinta-alaa, kunnes jäljelle jäävä materiaali ei enää pysty kestämään kuormaa. Liitos, joka on suunniteltu toimimaan kymmeniä vuosia, voi hajota kuukausien sisällä, koska heikkeneminen alkoi valmistusvaiheessa. Röntgen- ja ultraäänitarkastukset ovat välttämättömiä – ei vaihtoehtoisina tarkastuksina, vaan välttämättöminä varmistusvälineinä, sillä rikkoutumisen mekanismit toimivat näkymättömän pienellä mittakaavalla, mutta määrittelevät suorituskykyä koko valmiin rakenteen metrimittaisella alueella.
Yhteisvaahdon tehokkuus avainmittarina, joka yhdistää hitsausten laadun osien lujuuteen
Yhteisvaatimusaste—hitsatun liitoksen lujuuden suhde perusmetallin lujuuteen—on määrittelevä kvantitatiivinen yhteys hitsausten laadun ja rakenteellisen suorituskyvyn välillä. Hyvin tehty täysläpäisyinen urahitsaus sopivalla hitsausmateriaalilla voi saavuttaa 90–100 %:n yhteisvaatimusasteen ja siirtää kuormia lähes yhtä tehokkaasti kuin kiinteä perusmateriaali. Osittain läpäisevät liitokset tai ne, joissa on sallittuja epäjatkuvuuksia, toimivat yleensä 60–80 %:n yhteisvaatimusasteella. Arvot alle 60 % viittaavat kriittisiin laatuongelmiin, jotka vaativat uudelleenpuuhailua tai uudelleensuunnittelua. Tämä yksittäinen mittari tiivistää yhteen ääntävyyden, hitsauskupan geometrian ja mekaanisten ominaisuuksien yhteensopivuuden yhteisvaikutukset. Suunnittelijat valitsevat liitoskonfiguraatiot ja määrittelevät laatuvaatimukset vaaditun yhteisvaatimusasteen perusteella: korkeassa lämpötilassa toimivat paineastiat vaativat lähes 100 %:n yhteisvaatimusastetta, kun taas ei-kriittiset jäykistimet voivat toimia riittävästi 70 %:n yhteisvaatimusasteella. AISI:n määrittelyt ja AWS:n rakennemäiset standardit sisällyttävät yhteisvaatimusasteen huomioon ottaen pakollisia suunnitteluprotokollia juuri siksi, että turvallisuuden kannalta aiheutuvat seuraukset ovat ehdottomia.
Yleisimmät hitsausvirheet ja niiden suora vaikutus suorituskykyyn
Huokosuus, liitoksen epäriittävä sulautuminen ja halkeamat: jännityskeskittymien aiheuttajat kriittisissä liitoksissa
Jopa mikroskooppiset hitsausvirheet toimivat voimakkaina jännityskeskittymänä, mikä vähentää merkittävästi kuormitettavuutta. Huokosuus, liitoksen epäriittävä sulautuminen ja halkeamat ovat yleisimmät virheet – kukin niistä aiheuttaa ainutlaatuisen virhegeometrian, joka vahvistaa paikallisjännitystä ja ohjaa jännityksen kulun pois tarkoitetulta kuormitustieltä.
| Vikojen tyyppi | Jännityskeskittymän mekanismi | Tyypillinen vaikutus kuormitettavuuteen |
|---|---|---|
| Huokoisuus | Kaasun sisältävät ontelot muodostavat pallomaisia tyhjiöitä, jotka toimivat notkkuusmaisina jännityksen nostajina. | Vähentää tehollista poikkipinta-alaa; väsymiselämä voi laskea jopa 50 %:iin. |
| Liitännön puute | Hitsausmetallin ja perusmetallin väliset liittymättömät rajapinnat muodostavat teräviä, tasomaisia epäjatkuvuuksia. | Toimii valmiina halkeaman syntymispaikkana; liitoksen hyötysuhde laskee alle 70 %:n. |
| Rakkeneminen | Lineaariset halkeamat – olivatpa ne kuumia tai kylmiä – edustavat terävimmin mahdollista jännityskeskittymää. | Kun rako ylittää kriittisen pituuden, epävakaa eteneminen johtaa äkkinäiseen ja katastrofaaliseen vaurioon. |
Nämä virheet eivät ole vain kosmeettisia – ne heikentävät perustavanlaatuisesti rakenteellista suorituskykyä. Esimerkiksi 1 mm:n sulautumaton virhe kriittisessä putkilinjan ympärivyössä, joka jää havaitsematta valmistuksen aikana, voi kasvaa kriittiseksi koon alle kuukauden aikana syklisten paineiden vaikutuksesta.
Kulumavaurio vs. haurasmurtuma: miten virheen tyyppi määrittää hitsauslaadun suorituskyvyn rajat
Virheen muoto määrittää suoraan vauriomuodon vaihtuvassa kuormituksessa. Pyöristyneet ilmakuplat aiheuttavat yleensä vähitellen etenevän väsymisvaurion – useat tyhjäkohdat toimivat jakautuneina rikkoutumakeskuksina, mikä johtaa hitaaseen halkeaman kasvuun monien kuormitussyklien aikana. Sen sijaan terävät, tasomaiset virheet, kuten liitoksen epämuodostuma tai halkeaman kärki, edistävät haurasta murtumaa: äärimmäinen jännityskeskittymä mahdollistaa nopean halkeaman etenemisen melko vähän plastista muodonmuutosta, vaikka jännitystaso olisikin pienempi kuin materiaalin myötöraja. Väsymiskriittisessä silta-alkiossa ilmakuplaryhmä saattaa aiheuttaa havaittavan halkeaman 2 miljoonan kuormitussyklin jälkeen, kun taas yksittäinen tiukka halkeama hitsausliitoksen reunalla voi aiheuttaa äkillisen vaurion jo 10 000 kuormitussyklin jälkeen. Siksi virheen muoto määrittää, antaako rakenne varoituksen ennen romahtamista vai murtuuko se ilman varoitusta.
Mekaanisten ominaisuuksien heikkeneminen: kun hitsausten laatu heikentää materiaalin luotettavuutta
Kimmoruudun, muodonmuutoskyvyn ja sitkeyden lasku sekä sulatusjäämät että lämpökäsittelyn vaikutusalueen haurastuminen
Sulfaattikäsittelyn epäpuhtaukset ja hitsausalueen lämpövaikutettu vyöhyke (HAZ) heikentävät suoraan mekaanisia ominaisuuksia. Sulfaattikäsittelyn epäpuhtaukset – ei-metallisia hiukkasia, jotka jäävät kiinni sulamisen aikana – häiritsevät metallurgista jatkuvuutta ja toimivat sisäisinä jännityksen keskittäjinä. Jo pienet tilavuusosuudet vähentävät vetolujuutta 5–10 % ja leikkaavat muovisuutta puoleen. Toisaalta HAZ:n haurastuminen johtuu nopeasta jäähdytyksestä ja mikrorakenteellisista muutoksista sulamisviivan läheisyydessä. Jyväkoarseneminen ja hauraiden faasien, kuten martensiitin, muodostuminen voivat alentaa sitkeyttä jopa 40 %:lla karkaistuissa ja temperoiduissa teräksissä. Yhdistetty vaikutus muuttaa hitsin kuormaa kantavasta elementistä heikoksi linkiksi. Hyväksyntäkriteerien täyttäminen AWS D1.1 -tai ISO 5817 -standardien mukaisesti ei ole pelkkä menettelyllinen muodollisuus – se on vähimmäiskynnys materiaalin luotettavuuden säilyttämiseksi käytössä.
Käytännön seuraukset: Turvallisuus, kustannukset ja elinkaaren vaikutukset huonolla hitsausteknologialla
Uudelleenpuuhailusta katastrofaaliseen vikaan: Alhaisen hitsausten laadun liiketoimintavaikutusten mittaaminen
Huonon hitsausten laadun liiketoimintavaikutukset ulottuvat paljon pidemmälle kuin hitsauspaikalle. Suorat uudelleenpuuhailukustannukset ovat järkyttäviä: yhden virheellisen hitsauksen korjaaminen monimutkaisessa kokoonpanossa voi maksaa yhdeksän kertaa enemmän kuin sen oikein suorittaminen ensimmäisellä kerralla (American Welding Society, 2023). Tähän lukuun ei sisälly työaikataulun viivästymisiä – joita aiheutuu koko projektin edistymisen pysähtyessä ja jotka voivat johtaa sopimusmukaisiin seuraamuksiin. Epäsuorat kustannukset ovat vielä merkittävämpiä: vastuukanteet, takuukorjaukset tai vaihto-ohjelmat sekä maineen vaurio, joka heikentää tulevia tarjouskilpailumahdollisuuksia. Yksi rakenteellinen vika, joka johtuu hitsausten laadun puutteista, voi tuhota yrityksen voittomarginaalin suurella projektilla – ja joissakin tapauksissa vaarantaa yrityksen toimintakyvyn.
Tapausanalyysi: Albertan putkilinjan rikkoutuminen (2019) – vika, jonka juuret olivat havaitsemattomissa hitsausten laatuvioissa
Vuonna 2019 Albertassa tapahtunut putkistorikkoutuminen aiheutti yli 1,4 miljoonan litran määrän tuotettua vettä vuotamisen, ja sen todettiin johtuvan vetyindusoituneesta halkeamasta liitoskohdassa. Kanadan energiasääntelijä päätteli, että halkeama oli syntynyt kovasta kohdasta – paikallisesta alueesta, jossa hitsausmetallin kovuus oli liian suuri – jota olemassa olevat tarkastusmenetelmät eivät havainneet rakentamisen aikana. Tapahtuma aiheutti miljoonia dollareita ympäristön puhdistuksesta, sääntelyviranomaisten määräämistä sakkoja ja tuotannon pysähdyksiä. Se korosti keskeistä totuutta: kun hitsausten laatuviat ovat havaitsemattomia turvallisuuskriittisissä sovelluksissa, elinkaaren kokonaiskustannus ei rajoitu pelkästään taloudellisiin menoihin – se sisältää myös ympäristöhaittoja, julkisen turvallisuuden riskejä ja irrottamattoman luottamuksen heikkenemisen sidosryhmien keskuudessa.
UKK-osio
-
Mitä mikroskooppisia epäjatkuvuuksia ovat, ja miksi ne ovat ratkaisevan tärkeitä?
Mikroskooppiset epäjatkuvuudet, kuten ilmakuplat, halkeamat tai epätäydellinen sulautuminen, luovat jännityskeskittymiä, jotka voivat vakavasti vaarantaa rakenteellisen kestävyyden käyttökuormien alaisena.
-
Miten hitsausvirheitä, kuten huokosuutta ja liitoksen puutetta, tarkastetaan?
Ei-tuhoavia tarkastusmenetelmiä, kuten säteily- tai ultraäänitarkastusta, käytetään välttämättömästi hitsausvirheiden tunnistamiseen, jotka heikentävät suorituskykyä.
-
Mikä on liitoksen tehokkuus, ja miten se lasketaan?
Liitoksen tehokkuus on hitsatun liitoksen ja perusmateriaalin lujuussuhde. Sitä lasketaan hitsaustyypin, suorituslaadun ja määriteltyjen standardien noudattamisen perusteella.
-
Mikä on huonon hitsausten laadun vaikutus yrityksiin?
Huono hitsausten laatu johtaa lisääntyneisiin uudelleen tehtävien töiden kustannuksiin, hankkeiden viivästymiseen, tuotteen elinkaaren lyhenemiseen, vastuuvaikeuksiin ja maineen vahingoittumiseen.
-
Miten virheet määrittävät haurasmurtuman muodon hitsattuissa rakenteissa?
Virheiden geometria määrittää, tapahtuuko haurasmurtuma hitaasti väsymisen kautta vai nopeasti haurasmurtuman kautta, mikä vaikuttaa rakenteen kestävyyteen ja turvallisuuteen.
Sisällysluettelo
- Hitsauslaatu ja rakenteellinen eheys: osan suorituskyvyn perusta
- Yleisimmät hitsausvirheet ja niiden suora vaikutus suorituskykyyn
- Mekaanisten ominaisuuksien heikkeneminen: kun hitsausten laatu heikentää materiaalin luotettavuutta
- Käytännön seuraukset: Turvallisuus, kustannukset ja elinkaaren vaikutukset huonolla hitsausteknologialla