 Små partier, høje standarder. Vores hurtige prototyperingservice gør validering hurtigere og nemmere —
 EN

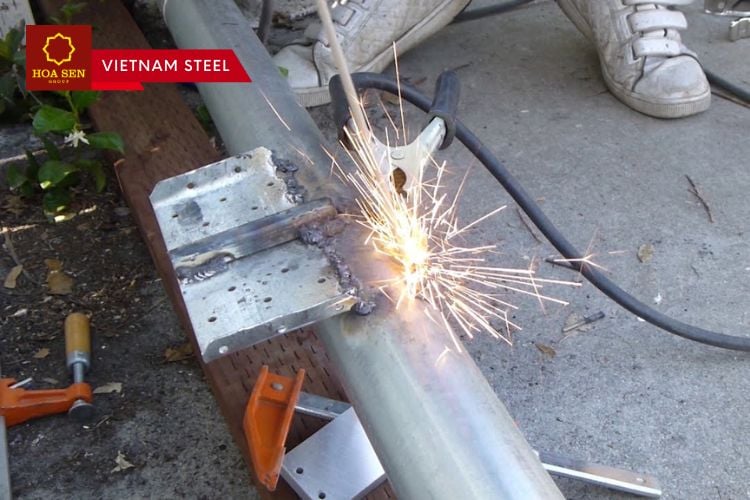
Svejsekvalitet og strukturel integritet: Grundlaget for komponenters ydeevne
Strukturel integritet definerer en komponents evne til at modstå driftspændinger uden svigt – og svejsekvaliteten bestemmer direkte denne evne på hver enkelt forbindelse. En smelteløsning er ikke blot en forbindelse; den er grænsefladen, hvor spændinger overføres mellem grundmaterialerne. Når den udføres korrekt, bliver forbindelsen til en sømløs bro, der opretholder konstruktionens laststien. Udføres den derimod utilstrækkeligt, introduceres sårbarheder, der kan sprede sig gennem hele samlingen. Branchestandarder som AWS D1.1 og EN ISO 5817 fastlægger objektive acceptkriterier for svejseprofil, gennintrængningsdybde og tilladte diskontinuiteter – og transformerer strukturel pålidelighed fra et abstrakt begreb til kvantificerbare ingeniørkrav.
Hvordan mikroskopiske diskontinuiteter kompromitterer makroskalaens bæreevne
Mikroskopiske diskontinuiteter fungerer som udløsningspunkter for svigt langt ud over deres fysiske størrelse. Porer så små som 0,5 mm, interne revner, der er usynlige for det blotte øje, eller ufuldstændige smeltzoner skaber geometriske spændingskoncentrationer, hvor påførte laster multipliceres lokalt. En teoretisk designspænding på 100 MPa kan stige til 300–400 MPa ved spidsen af en undermillimeter stor defekt. Under cyklisk belastning driver disse koncentrerede spændinger gradvis revneudvikling gennem svejsematerialet eller den varmeindvirkede zone (HAZ). Hver cyklus fremmer brudfronten lidt yderligere og reducerer samlingen’s effektive tværsnitsareal, indtil det resterende materiale ikke længere kan bære lasten. En samling, der er dimensioneret til at vare i årtier, kan fejle allerede efter måneder, fordi degraderingen startede allerede under fremstillingen. Røntgen- og ultralydsinspektion er afgørende – ikke som valgfrie kontroller, men som nødvendige verifikationsværktøjer, da de mekanismer, der styrer svigt, foregår på skalaer, der er usynlige for det blotte øje, men som alligevel afgør ydeevnen over meterlange færdige konstruktioner.
Fælles effektivitet som den nøglespecifikke metrik, der forbinder svejsekvalitet med delstyrke
Fælleseffektivitet – forholdet mellem en svejset forbindelses styrke og grundmaterialets styrke – er den afgørende kvantitative sammenhæng mellem svejsekvalitet og konstruktionens funktionsdygtighed. En veludført fulddybdesvejsning med passende tilsværmateriale kan opnå en effektivitet på 90–100 % og overføre laster næsten lige så effektivt som massivt grundmateriale. Delvise dybdesvejsninger eller forbindelser, der indeholder tilladte ukontinuiteter, fungerer typisk med en effektivitet på 60–80 %. Værdier under 60 % indikerer kritiske kvalitetsmangler, der kræver om-svejsning eller redesign. Denne enkelte metrik fanger de samlede virkninger af fejlfrihed, svejsestumpens geometri og mekanisk egenskabskompatibilitet. Konstruktører vælger forbindelseskonfigurationer og specificerer kvalitetsniveauer ud fra krævede effektivitetsmål: trykbeholdere, der opererer ved forhøjede temperaturer, kræver næsten 100 % effektivitet, mens ikke-kritiske forstærkninger kan fungere tilfredsstillende ved 70 %. AISI-specifikationer og AWS-strukturkoder integrerer overvejelser om fælleseffektivitet i obligatoriske designprotokoller præcis fordi de sikkerhedsmæssige konsekvenser i efterfølgende anvendelse er absolutte.
Almindelige svejsefejl og deres direkte indflydelse på ydeevnen
Porøsitet, manglende sammensmeltning og revner: Stresskoncentrationsfaktorer i kritiske forbindelser
Selv mikroskopiske svejsefejl fungerer som alvorlige stresskoncentratorer og reducerer betydeligt bæreevnen. Porøsitet, manglende sammensmeltning og revner er de mest almindelige fejl – hver enkelt introducerer en unik fejlgeometri, der forstærker lokal spænding og afleder spændingsstrømmen væk fra den tilsigtede lastvej.
| Defekttype | Mekanisme for stresskoncentration | Typisk indflydelse på bæreevnen |
|---|---|---|
| Porøsitet | Gaskaviterede hulrum danner kugleformede tomrum, der fungerer som notch-lignende spændingsforhøjere. | Reducerer den effektive tværsnitsareal; udmattelseslevetiden kan falde med op til 50 %. |
| Manglende sammenføjning | Ikke-bundne grænseflader mellem svejsematerialet og grundmaterialet danner skarpe, planære diskontinuiteter. | Funktionerer som et klarlagt revneinitieringssted; forbindelseseffektiviteten falder under 70 %. |
| Sprækning | Lineære revner – uanset om de er varme eller kolde – udgør den skarpeste mulige stresskoncentrator. | Når en revne overstiger en kritisk længde, fører ustabil udbredelse til pludselig, katastrofal svigt. |
Disse fejl er ikke kosmetiske – de underminerer grundlæggende den strukturelle ydeevne. For eksempel kan en 1 mm stor manglende-sammelføjningsfejl i en kritisk rørledningsomridssvits, som ikke opdages under fremstillingen, vokse til kritisk størrelse under cyklisk tryk inden for få måneder.
Udmattelse versus sprødt brud: Hvordan fejltypen bestemmer ydeevnegrænserne for svejsekvalitet
Defektens geometri bestemmer direkte svigtmodus under cyklisk belastning. Afrundet porøsitet har tendens til at udløse gradvis udmattelsessvigt – flere tomrum fungerer som spredte kildespor for revnedannelse, hvilket fører til langsom revneudvikling over mange cyklusser. I modsætning hertil fremkalder skarpe, planære defekter som fusionsmangel eller revnespidser brudagtig brud: ekstrem spændingskoncentration muliggør hurtig revneudbredelse med minimal plastisk deformation – selv ved spændingsniveauer under materialets flydegrænse. I en udmattelseskritisk brobjælke kan en klump af porer forårsage en registrerbar revne efter 2 millioner cyklusser, mens én enkelt stram revne ved svejsens fod kan udløse pludselig svigt efter kun 10.000 cyklusser. Defektens form afgør derfor, om en konstruktion giver advarsel før kollaps – eller svigter uden varsel.
Nedsættelse af mekaniske egenskaber: Når svejsekvaliteten underminerer materialets pålidelighed
Tab af trækstyrke, duktilitet og slagstyrke som følge af slagger inklusioner og embrittelse i varmeindflydelseszonen
Slaginklusioner og udbredelse af sprødhed i varmeindvirkningszonen (HAZ) nedbryder direkte de mekaniske egenskaber. Slaginklusioner – ikke-metalliske partikler, der bliver fanget under stivning – forstyrer den metallurgiske kontinuitet og fungerer som interne spændingskoncentratorer. Selv lave volumenfraktioner reducerer trækstyrken med 5–10 % og halverer duktiliteten. Samtidig opstår HAZ-sprødhed som følge af hurtig afkøling og mikrostrukturelle ændringer i nærheden af smeltelinjen. Kornforstørrelse og dannelse af sprøde faser som martensit kan mindske slagstyrken med op til 40 % i udrustede og tempererede stål. Den samlede effekt omdanner svejsningen fra et bærende element til en svag lenke. At opfylde godkendelseskriterierne i henhold til AWS D1.1 eller ISO 5817 er ikke blot en proceduremæssig formalitet – det er det minimale krav for at bevare materialets pålidelighed i brug.
Konsekvenser i den virkelige verden: Sikkerhed, omkostninger og levetidsmæssige implikationer af dårlig svejsekvalitet
Fra omarbejdning forsinkelser til katastrofale fejl: Kvantificering af den erhvervsmæssige påvirkning af undermålig svejsekvalitetsydelse
Den erhvervsmæssige påvirkning af dårlig svejsekvalitet strækker sig langt ud over svejseboksen. Direkte omarbejdningsomkostninger er imponerende: At rette én defekt svejs i en kompleks samling kan koste ni gange mere end at udføre den korrekt første gang (American Welding Society, 2023). Dette tal udelukker kaskadeformede tidsplanforsinkelser – som standser hele projektets fremskridt og udløser kontraktlige bøder. Indirekte omkostninger er endnu mere betydningsfulde: ansvarsanmeldelser, garanti-reparationer eller udskiftningsoverdragelser samt rygskade, der underminerer fremtidige budgivningsmuligheder. Én enkelt strukturel fejl forbundet med svejsekvalitet kan udrydde et firma’s fortjenstmargin på et stort projekt – og i nogle tilfælde truede dets overlevelse.
Case-insight: Alberta-rørledningsbrud (2019) – en fejl, der havde sin rod i usete svejsekvalitetsfejl
En rørledningsbrud i Alberta i 2019 frigjorde over 1,4 millioner liter produceret vand og blev sporet tilbage til hydrogeninduceret revnedannelse ved en omgivende svejsning. Canadas energiregulator fastslåede, at revnen stammede fra et hårdt punkt – en lokal region med for høj hårdhed i svejsematerialet – som eksisterende inspektionsprotokoller ikke identificerede under byggefasen. Hændelsen medførte millioner i omkostninger til miljørenovering, reguleringsbøder og produktionsnedlæggelser. Den understregede en afgørende sandhed: Når svejsekvalitetsfejl undgår opdagelse i sikkerhedskritiske anvendelser, er livscyklusomkostningen ikke blot finansiel – den inkluderer miljøskade, risiko for offentlig sikkerhed og uigenkalig erosion af interessenternes tillid.
FAQ-sektion
-
Hvad er mikroskopiske diskontinuiteter, og hvorfor er de kritiske?
Mikroskopiske diskontinuiteter som porer, revner eller ufuldstændig smeltning skaber spændingskoncentrationspunkter, der kan alvorligt kompromittere konstruktionens strukturelle integritet under driftsbelastninger.
-
Hvordan inspiceres svejsefejl som porøsitet og utilstrækkelig sammensmeltning?
Ikke-destruktive inspektionsmetoder som radiografisk eller ultralydssvejseinspektion er afgørende for at identificere svejsefejl, der påvirker ydeevnen.
-
Hvad er tilslutningseffektivitet, og hvordan beregnes den?
Tilslutningseffektivitet er styrkeforholdet mellem den svejste tilslutning og grundmaterialet. Den beregnes ud fra svejsetype, udførelseskvalitet og overholdelse af de specificerede standarder.
-
Hvad er virkningen af dårlig svejsekvalitet på virksomheder?
Dårlig svejsekvalitet fører til øgede omarbejdsomkostninger, projektforsinkelser, reduceret produktlevetid, ansvarsrisici og rygschade.
-
Hvordan bestemmer fejl svigtmodus i svejste konstruktioner?
Fejlens geometri afgør, om svigt sker gradvist gennem udmattelse eller hurtigt gennem sprøt brud, hvilket påvirker konstruktionens holdbarhed og sikkerhed.
Indholdsfortegnelse
- Svejsekvalitet og strukturel integritet: Grundlaget for komponenters ydeevne
- Almindelige svejsefejl og deres direkte indflydelse på ydeevnen
- Nedsættelse af mekaniske egenskaber: Når svejsekvaliteten underminerer materialets pålidelighed
- Konsekvenser i den virkelige verden: Sikkerhed, omkostninger og levetidsmæssige implikationer af dårlig svejsekvalitet