 Petits tirages, hauts standards. Notre service de prototypage rapide rend la validation plus rapide et facile —
 EN

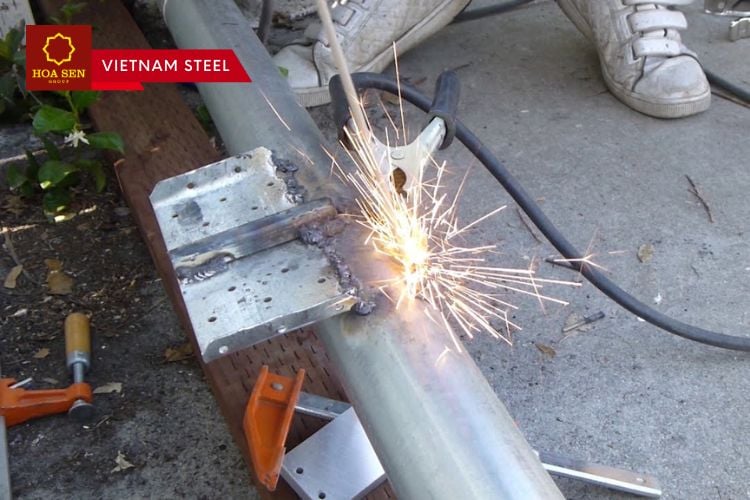
Qualité du Soudures et intégrité structurelle : Le fondement des performances des pièces
L'intégrité structurelle définit la capacité d'un composant à résister aux contraintes opérationnelles sans subir de défaillance — et la qualité des soudures détermine directement cette capacité à chaque joint. Une soudure par fusion n'est pas simplement une jonction ; elle constitue l'interface de transfert des contraintes, là où les charges se répartissent entre les matériaux de base. Lorsqu'elle est réalisée correctement, l'assemblage devient un pont homogène préservant le chemin de transmission des charges prévu par la conception. En revanche, une exécution médiocre introduit des vulnérabilités susceptibles de se propager à l'ensemble de la structure. Des normes industrielles telles que AWS D1.1 et EN ISO 5817 définissent des critères d'acceptation objectifs concernant le profil de la soudure, la profondeur de pénétration et les discontinuités admissibles — transformant ainsi la fiabilité structurelle d'un concept abstrait en exigences techniques quantifiables.
Comment les discontinuités microscopiques compromettent-elles la capacité portante à l'échelle macroscopique
Les discontinuités microscopiques agissent comme des points d’initiation de la rupture bien au-delà de leur taille physique. Des pores aussi petits que 0,5 mm, des fissures internes invisibles à l’œil nu ou des zones de fusion incomplète créent des concentrations géométriques de contraintes où les charges appliquées se multiplient localement. Une contrainte théorique de conception de 100 MPa peut ainsi atteindre 300 à 400 MPa au sommet d’un défaut inférieur au millimètre. Sous chargement cyclique, ces contraintes concentrées entraînent une propagation progressive de la fissure dans le métal soudé ou dans la zone affectée thermiquement (ZAT). À chaque cycle, le front de rupture avance légèrement, réduisant progressivement la section nette de l’assemblage jusqu’à ce que le matériau restant ne puisse plus supporter la charge. Un assemblage conçu pour fonctionner pendant des décennies peut ainsi céder en quelques mois, car la dégradation a débuté dès la phase de fabrication. Les inspections radiographiques et ultrasonores sont essentielles — non pas comme vérifications facultatives, mais comme outils de validation indispensables, puisque les mécanismes responsables de la rupture opèrent à des échelles invisibles à l’œil nu, tout en déterminant la performance sur plusieurs mètres de structure finie.
Efficacité du joint en tant qu’indicateur clé reliant la qualité de la soudure à la résistance de la pièce
L’efficacité de l’assemblage—rapport entre la résistance d’un assemblage soudé et celle du métal de base—constitue le lien quantitatif déterminant entre la qualité de la soudure et la performance structurelle. Un assemblage en gorge à pénétration totale, correctement réalisé et associé à un métal d’apport approprié, peut atteindre une efficacité de 90 à 100 %, transférant les charges presque aussi efficacement que le matériau de base massif. Les assemblages à pénétration partielle ou ceux comportant des discontinuités autorisées fonctionnent généralement avec une efficacité de 60 à 80 %. Des valeurs inférieures à 60 % indiquent des déficiences critiques de qualité nécessitant une reprise ou une refonte de la conception. Ce seul indicateur synthétise les effets combinés de l’intégrité, de la géométrie de la passe de soudure et de la compatibilité des propriétés mécaniques. Les concepteurs choisissent les configurations d’assemblage et spécifient les niveaux de qualité en fonction des objectifs d’efficacité requis : ainsi, les récipients sous pression fonctionnant à des températures élevées exigent une efficacité proche de 100 %, tandis que des renforts non critiques peuvent fonctionner adéquatement à 70 %. Les spécifications AISI et les codes structuraux AWS intègrent les considérations relatives à l’efficacité des assemblages dans leurs protocoles de conception obligatoires, précisément parce que les conséquences en matière de sécurité à long terme sont absolues.
Défauts de soudure courants et leur incidence directe sur les performances
Porosité, absence de fusion et fissuration : facteurs de concentration de contraintes dans les joints critiques
Même les imperfections microscopiques des soudures agissent comme des concentrateurs de contraintes sévères, réduisant considérablement la capacité portante. La porosité, l’absence de fusion et la fissuration sont les défauts les plus fréquents — chacun introduisant une géométrie de défaut spécifique qui amplifie les contraintes locales et dévie le flux de contraintes hors du chemin de charge prévu.
| Type de défaut | Mécanisme de concentration de contraintes | Incidence typique sur la capacité portante |
|---|---|---|
| Porosité | Les cavités piégeant des gaz créent des vides sphériques qui agissent comme des relèvements de contraintes de type entaille. | Réduit la section efficace ; la durée de vie en fatigue peut chuter jusqu’à 50 %. |
| Manque de pénétration | Les interfaces non soudées entre métal d’apport et métal de base forment des discontinuités planes et tranchantes. | Fonctionne comme un site prêt à l’emploi pour l’initiation de fissures ; l’efficacité du joint tombe en dessous de 70 %. |
| Fissuration | Les fissures linéaires — qu’elles soient chaudes ou froides — constituent le concentrateur de contraintes le plus aigu possible. | Une fois qu’une fissure dépasse une longueur critique, sa propagation instable entraîne une défaillance soudaine et catastrophique. |
Ces défauts ne sont pas seulement esthétiques : ils compromettent fondamentalement les performances structurelles. Par exemple, un défaut de fusion manquante de 1 mm dans une soudure circulaire critique d’un pipeline, non détecté lors de la fabrication, peut atteindre une taille critique sous l’effet de pressions cycliques en quelques mois.
Fatigue contre rupture fragile : comment le type de défaut détermine les limites de performance de la qualité des soudures
La géométrie du défaut détermine directement le mode de rupture sous chargement cyclique. Les porosités arrondies ont tendance à initier une rupture par fatigue progressive : plusieurs vides agissent comme des sites de nucléation de fissures répartis, conduisant à une croissance lente des fissures sur de nombreux cycles. En revanche, les défauts tranchants et plans, tels qu’un manque de fusion ou des pointes de fissure, favorisent la rupture fragile : la concentration extrême de contraintes permet une propagation rapide de la fissure avec très peu de déformation plastique, même à des niveaux de contrainte inférieurs à la limite d’élasticité du matériau. Dans une poutre de pont critique en fatigue, un regroupement de pores pourrait provoquer une fissure détectable après 2 millions de cycles, tandis qu’une seule fissure étroite au talon de la soudure pourrait entraîner une rupture brutale après seulement 10 000 cycles. Ainsi, la forme du défaut détermine si la structure offre un avertissement avant l’effondrement — ou si elle cède sans préavis.
Dégradation des propriétés mécaniques : quand la qualité de la soudure compromet la fiabilité du matériau
Pertes de résistance à la traction, de ductilité et de ténacité dues aux inclusions de laitier et à l’embrittlement de la zone affectée thermiquement
Les inclusions de laitier et l’embrittlement de la zone affectée thermiquement (ZAT) dégradent directement les propriétés mécaniques. Les inclusions de laitier — particules non métalliques piégées pendant la solidification — perturbent la continuité métallurgique et agissent comme des concentrateurs de contraintes internes. Même à faible fraction volumique, elles réduisent la résistance à la traction de 5 à 10 % et divisent par deux la ductilité. Par ailleurs, l’embrittlement de la ZAT résulte d’un refroidissement rapide et de modifications microstructurales à proximité de la ligne de fusion. Le grossissement des grains et la formation de phases fragiles, telles que la martensite, peuvent réduire la ténacité jusqu’à 40 % dans les aciers trempés et revenus. L’effet combiné transforme la soudure d’un élément porteur en un maillon faible. Respecter les critères d’acceptation selon AWS D1.1 ou ISO 5817 n’est pas une simple formalité procédurale : il s’agit du seuil minimal permettant de préserver la fiabilité du matériau en service.
Conséquences concrètes : incidences sur la sécurité, les coûts et le cycle de vie liées à une mauvaise qualité de soudure
Des retards liés aux reprises à la défaillance catastrophique : quantifier l’impact commercial d’une performance médiocre en matière de qualité des soudures
L’impact commercial d’une mauvaise qualité des soudures s’étend bien au-delà de la cabine de soudage. Les coûts directs de reprise sont considérables : corriger une seule soudure défectueuse dans un assemblage complexe peut coûter neuf fois plus cher que de l’exécuter correctement dès la première fois (American Welding Society, 2023). Ce chiffre ne tient pas compte des retards d’ordonnancement en cascade — qui bloquent les progrès globaux du projet et déclenchent des pénalités contractuelles. Les coûts indirects sont encore plus préoccupants : poursuites en responsabilité civile, obligations de réparation ou de remplacement sous garantie, et dommages à la réputation qui nuisent aux futurs appels d’offres. Une seule défaillance structurelle imputable à la qualité des soudures peut annuler la marge bénéficiaire d’une entreprise sur un grand projet — et, dans certains cas, menacer sa viabilité.
Exemple concret : rupture d’un oléoduc en Alberta (2019) — une défaillance attribuable à des défauts non détectés de la qualité des soudures
En 2019, une rupture de canalisation en Alberta a libéré plus de 1,4 million de litres d’eau produite ; elle a été attribuée à une fissuration induite par l’hydrogène au niveau d’une soudure circulaire. L’organisme canadien de régulation du secteur énergétique a déterminé que la fissure avait pris naissance dans une zone dure — une région localisée de dureté excessive dans le métal de soudure — que les protocoles d’inspection en vigueur n’avaient pas permis de détecter durant la construction. Cet incident a entraîné des coûts de nettoyage environnemental, d’amendes réglementaires et d’arrêt de production s’élevant à plusieurs millions de dollars. Il a mis en lumière une réalité essentielle : lorsque des défauts de qualité de soudure échappent à la détection dans des applications critiques pour la sécurité, le coût sur tout le cycle de vie ne se limite pas aux pertes financières — il englobe également des dommages environnementaux, des risques pour la sécurité publique et une érosion irréversible de la confiance des parties prenantes.
Section FAQ
-
Quelles sont les discontinuités microscopiques et pourquoi sont-elles critiques ?
Les discontinuités microscopiques, telles que les pores, les fissures ou la fusion incomplète, créent des concentrations de contrainte qui peuvent gravement compromettre l’intégrité structurelle sous les charges opérationnelles.
-
Comment les défauts de soudure, tels que la porosité et le défaut de fusion, sont-ils inspectés ?
Les méthodes d’inspection non destructive, telles que les essais radiographiques ou ultrasonores, sont essentielles pour identifier les défauts de soudure qui compromettent les performances.
-
Qu’est-ce que le rendement de l’assemblage, et comment est-il calculé ?
Le rendement de l’assemblage correspond au rapport de résistance entre l’assemblage soudé et le matériau de base. Il est calculé en fonction du type de soudure, de la qualité d’exécution et du respect des normes spécifiées.
-
Quel est l’impact d’une mauvaise qualité de soudure sur les entreprises ?
Une mauvaise qualité de soudure entraîne des coûts accrus de reprise, des retards de projet, une réduction de la durée de vie des produits, des risques de responsabilité et des dommages à la réputation.
-
Comment les défauts déterminent-ils le mode de rupture des structures soudées ?
La géométrie des défauts détermine si la rupture se produit progressivement par fatigue ou de façon brutale par rupture fragile, ce qui influence la durabilité et la sécurité de la structure.
Table des matières
- Qualité du Soudures et intégrité structurelle : Le fondement des performances des pièces
- Défauts de soudure courants et leur incidence directe sur les performances
- Dégradation des propriétés mécaniques : quand la qualité de la soudure compromet la fiabilité du matériau
-
Conséquences concrètes : incidences sur la sécurité, les coûts et le cycle de vie liées à une mauvaise qualité de soudure
- Des retards liés aux reprises à la défaillance catastrophique : quantifier l’impact commercial d’une performance médiocre en matière de qualité des soudures
- Exemple concret : rupture d’un oléoduc en Alberta (2019) — une défaillance attribuable à des défauts non détectés de la qualité des soudures
- Section FAQ