 Maliit na mga batch, mataas na pamantayan. Ang serbisyo sa paggawa ng mabilis na prototyping namin ay gumagawa ng mas mabilis at mas madali ang pagpapatunay —
 EN

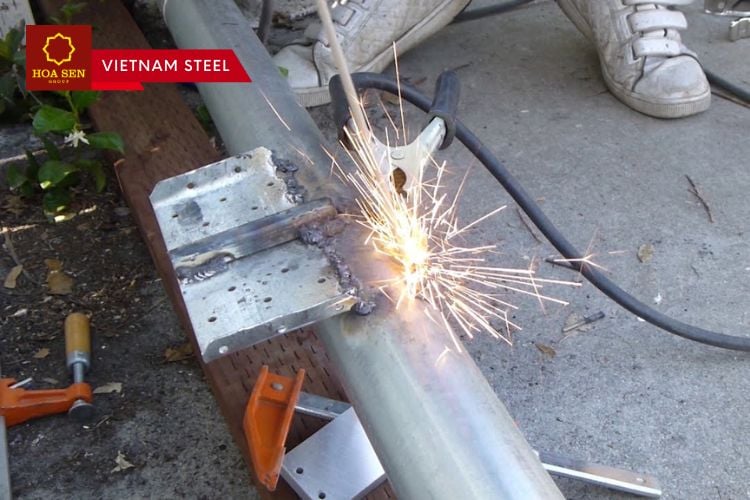
Kalidad ng Weld at Integridad ng Estructural: Ang Pangunahing Batayan ng Pagganap ng Bahagi
Ang integridad na istruktural ay tumutukoy sa kakayahan ng isang bahagi na matagpuan ang mga stress sa operasyon nang walang kabiguan—at ang kalidad ng pag-weld ang direktang nagpapasya sa kakayanan na ito sa bawat sambungan. Ang isang fusion weld ay hindi lamang isang koneksyon; ito ay ang interface ng paglipat ng stress kung saan ang mga load ay dumadaan sa pagitan ng mga base material. Kapag naipatupad nang tama, ang sambungan ay naging isang tulay na walang puwang na panatili ang disenyo ng load path. Gayunpaman, ang mababang antas ng pagpapatupad ay nagdudulot ng mga kahinaan na maaaring kumalat sa buong assembly. Ang mga pamantayan sa industriya tulad ng AWS D1.1 at EN ISO 5817 ay nagtatakda ng obhetibong mga kriteya para sa pagtanggap sa profile ng weld, lalim ng pagpasok, at mga pinapayagan na pagkakawalang kontinuidad—na nagpapalitan ng pangkalahatang katiyakan ng istruktura mula sa isang abstraktong konsepto patungo sa mga nakaukulan at sukatang mga kinakailangan sa inhinyeriya.
Paano ang mga mikroskopikong pagkakawalang kontinuidad ay sumisira sa makro-skalang kakayahan sa pagdadala ng load
Ang mga mikroskopikong pagkakabahagi ay gumagana bilang mga punto ng pagsisimula ng kabiguan nang malayo sa kanilang pisikal na sukat. Ang mga butas na may laki na 0.5 mm, ang mga panloob na pukos na hindi nakikita ng mata, o ang mga hindi kumpletong lugar ng pagsasamang metal ay lumilikha ng mga lokalisadong pagkakapresyo ng stress kung saan ang mga aplikadong karga ay dumarami nang lokal. Ang teoretikal na stress sa disenyo na 100 MPa ay maaaring umusad hanggang 300–400 MPa sa dulo ng isang depekto na mas maliit sa isang milimetro. Sa ilalim ng siklikong karga, ang mga nakonsentrang stress na ito ay nagpapagalaw ng incremental na paglaganap ng pukos sa loob ng metal ng weld o sa heat-affected zone (HAZ). Bawat siklo ay unti-unting inaunlad ang harapan ng pukos, na binabawasan ang netong cross-sectional area ng sambayanan hanggang sa ang natitirang materyal ay hindi na kayang suportahan ang karga. Ang isang sambayanan na pinagkakatiwalaan para sa ilang dekada ng serbisyo ay maaaring mabigo sa loob ng ilang buwan dahil ang degradasyon ay nagsimula noong panahon ng paggawa. Ang radiographic at ultrasonic inspection ay mahalaga—hindi bilang opsyonal na pagsusuri, kundi bilang mga kinakailangang kagamitan sa pagpapatunay, dahil ang mga mekanismo na namamahala sa kabiguan ay gumagana sa mga sukat na hindi nakikita ng mata ngunit naghahatid ng epekto sa kabuuang performance ng isang istrukturang may haba na ilang metro.
Ang kahusayan ng sambungan bilang pangunahing sukatan na nag-uugnay sa kalidad ng pagweweld sa lakas ng bahagi
Kasamahan ng pagsasalang—ang ratio ng lakas ng isang welded joint sa lakas ng base metal—is ang tiyak na quantitative na ugnayan sa pagitan ng kalidad ng weld at ng pangkalahatang pagganap ng istruktura. Ang isang maayos na ginawang full-penetration groove weld na may angkop na filler metal ay maaaring makamit ang 90–100% na kasamahan, kaya’y nakakapasa ng mga load nang halos kasing-epektibo ng solidong parent material. Ang mga partial-penetration joint o ang mga may pinapayagang discontinuities ay karaniwang gumagana sa 60–80% na kasamahan. Ang mga halaga na nasa ilalim ng 60% ay nagpapahiwatig ng malubhang kahinaan sa kalidad na nangangailangan ng rework o redesign. Ang solong metrikong ito ay sumasaklaw sa pinagsamang epekto ng soundness, bead geometry, at mechanical property compatibility. Ang mga designer ay pumipili ng mga joint configuration at nagtatakda ng mga antas ng kalidad batay sa kinakailangang target na kasamahan: ang mga pressure vessel na gumagana sa mataas na temperatura ay nangangailangan ng halos 100% na kasamahan, samantalang ang mga hindi kritikal na stiffener ay maaaring gumana nang sapat sa 70%. Ang mga AISI specification at AWS structural code ay isinasama ang mga pag-iisip tungkol sa joint efficiency sa kanilang mandatory na design protocol nang eksaktong dahil ang mga posibleng epekto nito sa kaligtasan sa susunod na yugto ay absolute.
Karaniwang mga Defecto sa Weld at ang Kanilang Direktang Epekto sa Pagganap
Porosity, lack of fusion, at cracking: Mga Sanhi ng Pagkumpol ng Tensyon sa Mga Critical na Joint
Kahit ang pinakamaliit na depekto sa weld ay nagsisilbing matinding tagapagpokus ng tensyon, na malaki ang nagpapababa sa kakayahang magdala ng beban. Ang porosity, lack of fusion, at cracking ang pinakakaraniwang depekto—bawat isa ay nagdudulot ng natatanging hugis ng depekto na nagpapalakas ng lokal na tensyon at nagbabago ng daloy ng tensyon mula sa inilaang landas ng beban.
| Uri ng Defect | Mekanismo ng Pagkumpol ng Tensyon | Karaniwang Epekto sa Kakayahang Magdala ng Beban |
|---|---|---|
| Porosity | Ang mga butas na may-trap na gas ay lumilikha ng spherical voids na kumikilos bilang notch-like stress raisers. | Nagpapabawas sa epektibong cross-sectional area; maaaring bumaba ang fatigue life ng hanggang 50%. |
| Kakulangan ng pagsasanib | Ang mga hindi na-bond na interface sa pagitan ng weld metal at base metal ay bumubuo ng matutulis, planar discontinuities. | Nagsisilbing handang pook ng pagkabuo ng pagsira; bumababa ang joint efficiency sa ibaba ng 70%. |
| Pagsisidlot | Ang mga linear fractures—maging hot o cold—ay nagpapakita ng pinakamatutulis na posibleng stress concentrator. | Kapag ang isang puklo ay lumampas na sa kritikal na haba, ang hindi paunlad na paglaganap ay humahantong sa biglang, nakalulupig na kabiguan. |
Ang mga depekto na ito ay hindi lamang pangkatawan—nilalabag nila ang pundamental na pagganap ng istruktura. Halimbawa, ang isang 1 mm na depekto dahil sa kakulangan ng pagpapakadikit (lack-of-fusion) sa isang mahalagang girth weld ng pipeline, na hindi natuklasan sa panahon ng paggawa, ay maaaring lumaki hanggang sa kritikal na sukat sa ilalim ng paulit-ulit na presyon sa loob lamang ng ilang buwan.
Pagkabagabag vs. mapagkait na kabiguan: Paano tinutukoy ng uri ng depekto ang mga limitasyon sa pagganap ng kalidad ng welding
Ang hugis ng depekto ay direktang nangunguna sa uri ng pagkabigo sa ilalim ng paulit-ulit na pagkarga. Ang mga bilog na butas o porosity ay kadalasang nagpapakita ng unti-unting pagkabigo dahil sa fatigue—ang maraming mga walang laman na lugar ay nagsisilbing nakapagkakalat na mga sentro ng pagsisimula ng sira, na nagreresulta sa mabagal na paglaki ng sira sa loob ng maraming siklo. Sa kabaligtaran, ang mga matutulis at patag na depekto tulad ng kakulangan sa pagtutugma (lack of fusion) o mga dulo ng sira ay nagpapromote ng brittle fracture: ang labis na pagkonsentra ng stress ay nagpapahintulot sa mabilis na paglaganap ng sira na may kaunting plastic deformation—kahit sa antas ng stress na nasa ibaba ng yield point ng materyal. Sa isang girder ng tulay na sensitibo sa fatigue, ang isang grupo ng mga butas ay maaaring magdulot ng isang napapansin na sira pagkatapos ng 2 milyong siklo, samantalang ang isang solong mahigpit na sira sa gilid ng weld ay maaaring mag-trigger ng biglang pagkabigo pagkatapos lamang ng 10,000 siklo. Samakatuwid, ang hugis ng depekto ang nagpapasya kung ang isang istruktura ay magbibigay ng babala bago ang pagbagsak—or fail without notice.
Pagbaba ng Mekanikal na Katangian: Kapag ang Kalidad ng Weld ay Nakakaapekto sa Pagkatiwala sa Materyal
Pagbaba ng tensile strength, ductility, at toughness dahil sa mga slag inclusions at embrittlement ng heat-affected zone
Ang mga inklusyon ng slag at ang pagkabrittle ng heat-affected zone (HAZ) ay direktang nagpapababa ng mga katangian ng mekanikal. Ang mga inklusyon ng slag—mga partikulong di-metaliko na nahuli sa panahon ng solidification—ay nagpapagulo sa pagkakontinu ng metallurgical at kumikilos bilang mga panloob na tagapataas ng stress. Kahit ang mababang porsyento ng volume ay nakakabawas ng tensile strength ng 5–10% at nakakabawas ng ductility nang kalahati. Samantala, ang pagkabrittle ng HAZ ay nagmumula sa mabilis na paglamig at sa mga pagbabago sa mikrostruktura malapit sa fusion line. Ang paglalaki ng butil at ang pagbuo ng mga brittle phase tulad ng martensite ay maaaring bawasan ang toughness hanggang sa 40% sa mga bakal na naka-quench at naka-temper. Ang pinagsamang epekto ay nagpapalitan sa weld mula sa isang elemento na nagdadala ng load patungo sa isang mahinang ugnayan. Ang pagkakatugon sa mga kriteya ng pagtanggap ayon sa AWS D1.1 o ISO 5817 ay hindi lamang isang prosedural na pormalidad—ito ang pinakamababang antas upang mapanatili ang katiwalian ng materyal sa aktwal na paggamit.
Mga Tunay na Bunga: Kaligtasan, Gastos, at mga Implikasyon sa Lifecycle ng Mahinang Kalidad ng Weld
Mula sa mga pagkakaantala sa pag-uulit hanggang sa pangkalahatang kabiguan: Pagkuha ng sukat ng epekto sa negosyo ng mababang antas ng kalidad ng pagweweld
Ang epekto sa negosyo ng mahinang kalidad ng pagweweld ay umaabot nang malayo sa loob ng welding booth. Ang direktang gastos sa pag-uulit ay napakalaki: ang pagkumpuni ng isang depektibong weld sa isang kumplikadong assembly ay maaaring magkakahalaga ng siyam na beses na higit pa kaysa sa tamang paggawa nito sa unang pagkakataon (American Welding Society, 2023). Ang nasabing halaga ay hindi kasali ang mga sumusunod na pagkakaantala sa iskedyul—na humihinto sa kabuuang progreso ng proyekto at nagpapagana ng mga parusa sa kontrata. Ang di-tuwirang gastos ay mas malubha pa: mga kaso sa korte tungkol sa pananagutan, mga obligasyon sa warranty para sa pagkumpuni o kapalit, at pinsala sa reputasyon na binabawasan ang mga susunod na oportunidad sa pagbi-bid. Ang isang solong kabiguan sa istruktura na nauugnay sa kalidad ng weld ay maaaring burahin ang kita ng isang kumpanya sa isang malaking proyekto—at sa ilang kaso, maaari ring bantaan ang kanyang pagkabuhay.
Pangyayari bilang impormasyon: Pagsabog ng pipeline sa Alberta (2019)—isang kabiguan na ugat sa hindi natuklasang mga depekto sa kalidad ng weld
Ang isang pagkaburst ng pipeline noong 2019 sa Alberta ay nagpalabas ng higit sa 1.4 milyong litro ng tubig na nakuha mula sa proseso ng pagmimina at ito ay sinundan hanggang sa hydrogen-induced cracking sa isang girth weld. Ang regulador ng enerhiya ng Canada ay natukoy na ang pagsira ay nagsimula sa isang hard spot—isa ring lokal na rehiyon ng labis na kahigpit ng weld metal—na hindi nakilala ng umiiral na mga protokol sa inspeksyon noong panahon ng konstruksyon. Ang insidente ay nagdulot ng milyun-milyong dolyar sa gastos para sa paglilinis ng kapaligiran, mga parusa mula sa regulador, at pagkakawala ng produksyon. Ito ay nagpapakita ng isang mahalagang katotohanan: kapag ang mga depekto sa kalidad ng welding ay nakakalusot sa deteksyon sa mga aplikasyong kritikal sa kaligtasan, ang buong gastos sa buhay ng sistema ay hindi lamang pampinansyal—kasali rito ang pinsala sa kapaligiran, panganib sa kaligtasan ng publiko, at ang hindi mababalik na pagkawala ng tiwala ng mga stakeholder.
Seksyon ng FAQ
-
Ano ang mga mikroskopikong discontinuity, at bakit sila mahalaga?
Ang mga mikroskopikong discontinuity tulad ng mga butas, pagsira, o di-kumpletong pagtutunaw ay lumilikha ng mga punto ng konsentrasyon ng stress na maaaring lubhang masira ang integridad ng istruktura sa ilalim ng operasyonal na mga load.
-
Paano sinusuri ang mga depekto sa pagpapakawala tulad ng porosity at kakulangan sa pagsasama?
Ang mga paraan ng pagsusuri na walang pinsala tulad ng pagsusuri gamit ang radyograpiya o ultratunog ay mahalaga upang matukoy ang mga depekto sa pagpapakawala na sumisira sa pagganap.
-
Ano ang joint efficiency (kabisaan ng sambitan), at paano ito kinukwenta?
Ang joint efficiency (kabisaan ng sambitan) ay ang ratio ng lakas ng sambitan na pinakawalan sa lakas ng base material. Ito ay kinukuwenta batay sa uri ng pagpapakawala, kalidad ng pagpapatupad, at pagsunod sa mga itinakdang pamantayan.
-
Ano ang epekto ng mababang kalidad ng pagpapakawala sa mga negosyo?
Ang mababang kalidad ng pagpapakawala ay nagdudulot ng dagdag na gastos sa pag-uulit ng trabaho, pagkaantala ng proyekto, pagbaba ng buhay ng produkto, panganib sa pananagutan, at pinsala sa reputasyon.
-
Paano tinutukoy ng mga depekto ang mode ng pagkabigo sa mga istrukturang pinakawalan?
Ang hugis ng depekto ang nagtutukoy kung ang pagkabigo ay mangyayari nang unti-unti sa pamamagitan ng pagkapagod o nang mabilis sa pamamagitan ng brittle fracture (pagkabigo dahil sa kahinaan), na nakaaapekto sa katatagan at kaligtasan ng istruktura.
Talaan ng Nilalaman
- Kalidad ng Weld at Integridad ng Estructural: Ang Pangunahing Batayan ng Pagganap ng Bahagi
- Karaniwang mga Defecto sa Weld at ang Kanilang Direktang Epekto sa Pagganap
- Pagbaba ng Mekanikal na Katangian: Kapag ang Kalidad ng Weld ay Nakakaapekto sa Pagkatiwala sa Materyal
-
Mga Tunay na Bunga: Kaligtasan, Gastos, at mga Implikasyon sa Lifecycle ng Mahinang Kalidad ng Weld
- Mula sa mga pagkakaantala sa pag-uulit hanggang sa pangkalahatang kabiguan: Pagkuha ng sukat ng epekto sa negosyo ng mababang antas ng kalidad ng pagweweld
- Pangyayari bilang impormasyon: Pagsabog ng pipeline sa Alberta (2019)—isang kabiguan na ugat sa hindi natuklasang mga depekto sa kalidad ng weld
- Seksyon ng FAQ