 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


スタッド溶接とは?その仕組みとボルト締めや穴開けよりも優れている場合
スタッド溶接のわかりやすい解説
スタッド溶接は、金属製のスタッドまたはファスナーを金属表面に永久的に固定する手法であり、接触部で小さな制御された溶接を生成することによって実現されます。この方法は、作業が迅速である、片面から施工可能である、母材に穴を開ける必要がないなどの理由から、しばしば選択されます。
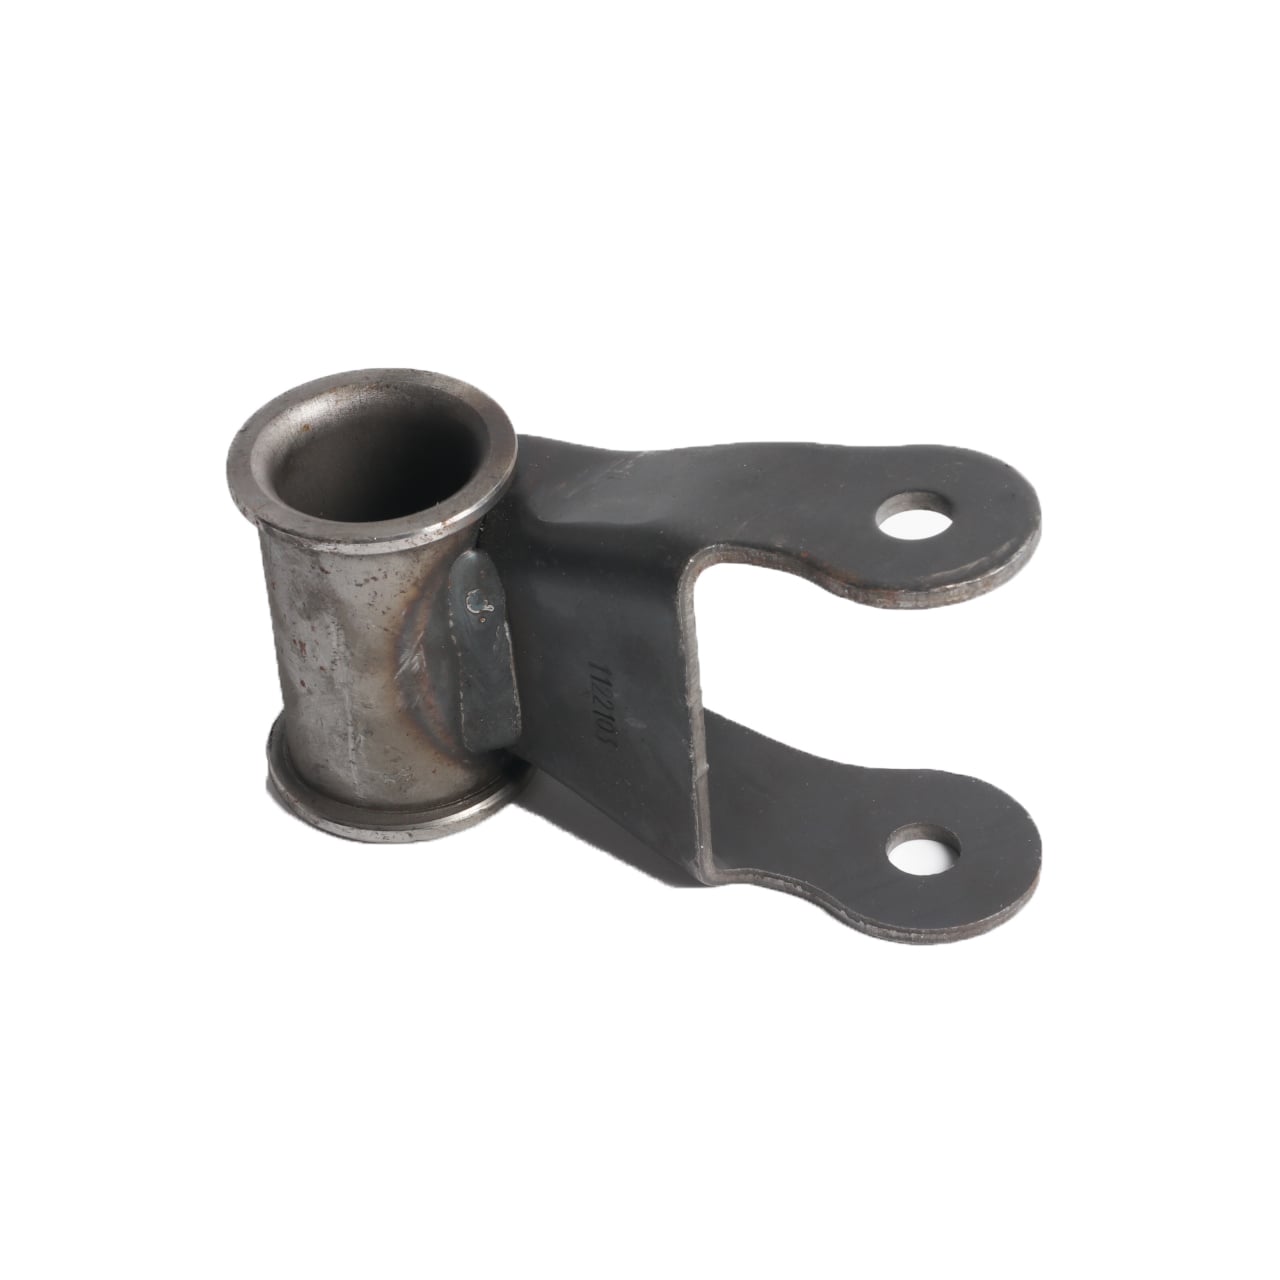
『スタッド溶接とは何か?』と検索された方へ——これが、平易な日本語による回答です。ねじ付きピン、ボルト状のファスナー、あるいは小型の金属ポストが、鋼板やプレートに直接溶着される様子をイメージしてください。従来のように穴を開け、部品を位置合わせし、裏側から締め付ける代わりに、ファスナーを一連の迅速な操作で確実に固定します。このような洗練された手法ゆえに、建設業、家電製品、電子機器、輸送機器、自動車製造など、さまざまな分野でスタッド溶接が採用されています。その一例として、 ミッドウェスト・ファスナーズ .
スタッド溶接とは何か
簡単に言うと、スタッド溶接は、2つの金属部品が接触するごく小さな面積を溶融させることでそれらを接合します。一方の部品は母材であり、他方は接合されるファスナー(スタッド)です。その結果、取り外し可能なボルト・ナット接合ではなく、永久的な接合が得られます。多くの製造業者にとって、これは部品点数の削減、工程数の削減、および穴関連の再作業リスクの低減を意味します。
メーカーが溶接スタッドを採用する理由
- 量産作業における迅速な取付
- 部品の背面へのアクセスが困難な場合の片面からの作業
- 母材に穴を開けたり、タップ加工やパンチングを行ったりする必要がない
- 特に薄板用途において清潔な組立が可能
- 産業用および量産製品全般にわたる広範な活用
これらの利点は一見単純に見えますが、実際には設計上の重要な判断を左右します。穴を省略できるプロセスは、材料の強度、部品の外観、およびサイクルタイムにも影響を与えます。
最初に理解すべき基本用語
また、「スタッド溶接機」とは何なのかと疑問に思うかもしれません。スタッド溶接機とは、ファスナーを接合するために供給・制御するエネルギーを提供する装置またはツールセットのことです。スタッドとは、金属製のファスナーそのものです。溶接用スタッドは、このプロセス専用に設計されたスタッドであり、通常、制御された状態で溶接を開始しやすくするための特徴が備わっています。多くのシステムでは、溶接中にスタッドを位置決めするためのガン(溶接銃)が使用されます。
この基本的な概念は理解しやすいものです。興味深いのは、接合部が形成されるわずか数ミリ秒の連続動作です。なぜなら、タイミング、動き、そして熱が、その溶接が薄板、厚板、あるいはその中間の材質に適しているかどうかを決定するからです。
スタッド溶接プロセスの仕組み
接合自体は一瞬で形成されますが、スタッド溶接プロセスには非常に明確な手順が存在します。電源から制御された電流が供給され、スタッド溶接ガンが位置および動きを制御することで、ファスナーが適切な位置で溶融・融合します。作業対象が薄板であれ厚板であれ、目的は常に同じです:局所的な加熱を行い、小さな溶融プールを形成し、そのプールが凝固する前にスタッドを押し込むことです。
母材の準備
良好な結果は、事前の準備から始まります。溶接部は清掃され、ある程度素地が露出している必要があります。油、塗料、錆、スケール、その他の汚染物質は電流の流れを妨げ、融合強度を低下させる可能性があります。これは「Image Industries」のガイドラインでも強調されています。 Image Industries 。アース接続も同様に重要です。クランプが確実に接触していない場合、アークが不安定になり、スタッドが均一に溶接されないことがあります。
作業者は、その後、スタッドをスタッドガンのチャックに装着します。多くの引き弧式装置では、溶接端にセラミック製のファレルが取り付けられます。短周期溶接では、代わりにシールドガスが使用される場合があります。適切に調整されたスタッド溶接ガンは、ファスナーを中央に保持し、表面に対して直角に保ち、正しいリフト量に設定します。
溶接サイクル中に起こること
- 部品を清掃し、アースを取ります。 これにより電気回路が完成し、溶接点における汚染が低減されます。
- スタッドを装着します。 スタッドは、溶接サイクル中に位置がずれないよう、スタッド溶接ガンに固定されます。
- ガンの位置を決めます。 作業者は、ガンをワークピース上に平らかつ直角に置きます。
- アークを開始します。 トリガーが作動すると電流が流れます。引き弧式および短周期式システムでは、スタッドがわずかに持ち上がってアークを生成します。キャパシタ放電式溶接では、蓄積されたエネルギーが放電され、スタッド先端またはピップ(突起)がアークの発生を助けます。
- 両方の表面を溶融させます。 スタッド端部およびベース金属の小さな領域が溶融します。
- 溶融プールを閉じ込めます。 ファレルは溶融金属を保持・成形する役割を果たしますが、一部のプロセスではシールドガスに依存します。
- 押し込みと鍛造です。 リターンスプリングの圧力によりスタッドが溶融プールへ戻され、スタッド溶接が形成されます。一部の引き弧式装置では、この完全なサイクルが最短で0.06秒で完了します(本 引き弧式ガイド .
工程のダイアグラムまたは視覚的な手順解説があれば、特に初めて購入される方にとって、ガンの動き、アークのタイミング、溶接外観の比較がさらに容易になります。
凝固と検査から得られる情報
電流が停止すると、溶融金属は急速に凝固し、スタッドを固定します。この短い冷却段階は、溶接品質について多くの情報を提供します。基本的な目視検査では、直線的な配列、所定の位置で均一なフィレット形状、および明確な亀裂、隙間、または中心からずれた溶融部の有無を確認します。溶接部が不均一または弱く見える場合、その原因は、スタッド自体ではなく、通常、事前処理の不備、アース不良、またはガンの設定ミスです。
ここが、単なるトリガーを引くだけの作業を超えて、プロセスがより高度なものとなるポイントです。同じ基本的なサイクルでも、非常に異なる方法で調整可能であり、その違いこそが、実際の現場において「引き弧式」「短周期式」「コンデンサ放電式」をそれぞれ独立した溶接手法として扱う理由です。
スタッド溶接の3つの主要な方法
溶接サイクルは外見上は似ているように見えるかもしれませんが、エネルギーの供給方法が変わることで、結果に大きな違いが生じます。そのため、スタッド溶接の主な種類は通常、引き弧式、短時間式、コンデンサ放電式に分類されます。各方式は、溶接深さ、速度、仕上がり品質、および板材の厚さを若干異なるバランスで制御します。実用的な観点から見ると、薄板材や外観品質が重視される用途では、非常に高速で低熱量の溶接が好まれる一方、厚板材や大型スタッドを用いる場合は、より深く、かつ強力なアークが必要となります。
引き弧式スタッド溶接の基本
引き弧式スタッド溶接では、スタッドを所定の高さまで持ち上げてアークを発生させる「リフト・アンド・アーク」方式が採用されます。スタッドが所定の高さまで持ち上げられ、その先端と母材がアークによって溶融し、その後スプリングによる圧力でスタッドが溶融プールに押し込まれます。セラミック製フェルールがこの溶融プールを保持し、溶接フィレットの形状を整えます。ガイドラインは Taylor Studwelding このプロセスは、材質が2 mm以上の場合に、スタッドの直径を3 mmから30 mmまで対応しています。これにより、大型ファスナー、深部溶接、および重量級の製造工程に最も適した強固な接合が実現されます。また、一般的なスタッドアーク溶接法の中では最も堅牢な手法ですが、より高い熱入力とより目立つ溶接部を伴います。
ショートサイクル溶接の適用範囲
ショートサイクル溶接は、ドローントアーチ溶接と同様の基本原理に基づいていますが、溶接時間ははるかに短縮されています。参考文献では、その溶接時間を標準的なドローントアーチ溶接よりも大幅に短いものとして記述しており、 Stanley Engineered Fastening スタンレー社は約20 ms~30 msとし、テイラー社は設定条件によって最大100 msまで動作可能であると述べています。この短時間の放電により、総合的な熱入力が低減されつつも、キャパシタ放電溶接よりも深い溶け込みが得られます。主に小径スタッド、薄板、および半構造的工業用または自動車用部品の溶接に用いられます。フェルールは通常不要ですが、遮蔽ガスを用いることでフィレット形成および飛散挙動(特にステンレス鋼製スタッドの場合)の改善が可能です。
薄板材向けコンデンサ放電
コンデンサ放電式スタッド溶接は、エネルギーをコンデンサに蓄積し、それを急速なパルスとして放出します。スタッドの溶接先端部(通常「ピップ」と呼ばれる)は、溶接開始時に消費され、溶接ガンがスタッドを溶融部に押し込みます。CD溶接は非常に高速で行われるため、裏面の痕跡(マーキング)を最小限に抑えたい薄板材への適用に特に適しています。テイラー社では、0.7 mm以上の厚さの材料に対して、直径1 mm~M10のスタッドにおけるコンデンサ放電式スタッド溶接を推奨しています。また、フェルールを使用しないため仕上がりが清潔であるという特長があり、これが薄板への非構造用締結においてCD溶接がしばしば選択される主な理由です。
| 方法 | 主な用途 | 外観仕上げ | 相対速度 | フェルールまたはシールドの必要性 | 材質・板厚別での最適な選択 |
|---|---|---|---|---|---|
| 引き弧式 | 構造用締結、大型スタッド、重量級製造 | 目立つフィレット形状、制御可能かつ十分なサイズ | 三方式の中で最も遅く、最大の熱入力 | セラミック製フェルールの使用必須 | 重量級材(厚さ2 mm以上)に最適 |
| 短周期 | 半構造作業、小径スタッド、産業および自動車用シートアプリケーション | 引き弧より清浄だが、依然としてフィレットまたはスパッタが発生する可能性あり | 非常に高速で、引き弧と比較して中程度の熱量 | フエルール不要。シールドガスを使用すると効果的 | 薄板向けに適しており、推奨最小板厚は1.5 mm以上 |
| コンデンサ放電 | 薄板への迅速な接合が可能で、裏面への痕跡が極めて少ない | 清浄な溶接で、仕上げ作業がほとんどまたは全く不要 | 最も高速なパルスで、全体的な熱入力が最低 | 引用されたガイドラインではフエルール不要 | 薄板材に最適で、0.7 mm以上が推奨されています |
したがって、選択は単にどのプロセスが最も高速かという問題ではありません。スタッドのサイズ、母材の厚さ、仕上げ要件、および強度要件を、適切な溶接方法とマッチさせることが重要です。これらのトレードオフは、アークそのものと同じくらい、装置、ガン、アース、および消耗品によって左右されます。そのため、機器の構成全体をより詳しく検討する必要があります。
スタッド溶接装置および溶接品質に影響を与える部品
これらのプロセス名称は、実際の状況の一部しか示していません。実際には、再現性のある結果を得るためには、溶接を実行するハードウェアの性能も同様に重要です。完全なセットには通常、 スタッド溶接機器 電源装置、溶接ガンまたは溶接ヘッド、ケーブル、ファスナーに合わせたチャック、溶接スタッド、およびフェルールグリップやガスフットアセンブリなどの作業用途に応じたアクセサリーが含まれます(Westermans社およびTaylor Studwelding社の定義による)。各構成部品は電流の流れ、位置決め、および一貫性に影響を与えるため、優れた溶接品質は単独の機器だけでは得られません。
電源装置の役割
この スタッド溶接機 溶接に必要な電気エネルギーを蓄積・供給します。また、溶接ガンの制御も行うため、設定値が再現性に直接影響を与えます。テイラー氏は、機械の選定が溶接プロセスおよびスタッドのサイズによって決まることを指摘しています。選択されたプロセスやタイミングが作業内容と一致しない場合、溶融状態が不安定になったり、熱入力の制御が不適切になったりする可能性があります。溶接開始前には、電源の確認、選択されたプロセスの確認、およびガスを使用するセットアップにおいては溶接時間やガスパージなどの設定値の確認が必要です。
スタッドガンおよびアースの重要性
スタッドガン ファスナーを保持する以上の機能を持ちます。すなわち、ファスナーの位置決め、発射、および一貫した溶接に必要な幾何学的形状の維持を支援します。テイラー氏はまた、CD式およびドラウンアーク式のスタッドガンは、機構および構成が異なると指摘しています。ハンドヘルド式の スタッド溶接ガン 正方形に設定されていないこと、またはスタッドのサイズに合っていないチャックは、アライメントと再現性を低下させます。研磨された面も同様に重要です。テイラー氏はアースクランプおよびケーブルを、電流の低抵抗帰路として説明しています。一方、ウェスターマン氏は、スタッドを発射する前に必ずアースクランプを接続するよう強調しています。日常的な工場作業において、これらの部品は多くの スタッド溶接用手動工具 の中心に位置しており、アークがクリーンかつ安全に始まるかどうかを決定します。
ファーリール、シールドガスおよびその他の付属品
ファーリール、シールドガス用ハードウェアおよび関連機器 スタッド溶接機用付属品 は溶融金属の溶接プールを支えるものであり、それを生成するものではありません。引き弧式溶接では、ファーリールが溶融金属を保持・成形する役割を果たします。一部のシステムでは、代わりにシールドガス接続およびフットアセンブリが使用されます。チッププロテクター、ファーリールグリップなど、同様の スタッド溶接用付属品 設定変更を管理しやすくします。このような小部品は見落とされがちですが、安定した再現性のある溶接条件と、溶接ごとにばらつく条件との違いを生む要因となることがよくあります。
| 部品 | 溶接品質における役割 | 誤使用による問題点 | 溶接前の確認事項 |
|---|---|---|---|
| 電源 | 溶接エネルギーを供給・制御します | 不適切なプロセスやタイミングにより、溶融状態および熱制御が乱れる可能性があります | 適切な電源、選択されたプロセス、およびタイミング設定 |
| ガンまたは溶接ヘッド | スタッドの位置決めおよび放電を行います | アライメント不良により、ファスナーが直角からずれることがあります | ガンのセットアップ、正方形接触、および適切な操作 |
| アースクランプおよびケーブル | 低抵抗経路で回路を完成させる | 不十分なアース接続は電流の流れと安定性に悪影響を及ぼす | 接触面を清掃し、ケーブル接続を確実に固定する |
| チャックおよび溶接スタッド | 用途に応じてファスナーを正しい方法で保持する | サイズが不適切な場合、適合性および再現性が低下する | 適切なチャックサイズおよび適切なスタッド種別 |
| フェルールまたはシールド部品 | プール制御および溶接形状をサポート | ガス保持が不十分またはガス供給が欠落していると、溶接部に影響を及ぼす可能性があります | 選択したプロセスに適したフェルールまたはガス設定 |
| サポートアクセサリー | 特定の作業において一貫した設定を維持するのに役立ちます | 互換性のないアクセサリを使用すると、ばらつきが生じる可能性があります | 用途に応じて必要なアクセサリを使用してください |
その機器の画像は、さらに大きな変数を示唆しています。同一の設定でも、炭素鋼、ステンレス鋼、アルミニウムでは挙動が異なり、特に酸化物、コーティング、または表面汚染が関与する場合に顕著です。
スタッド溶接アプリケーションに最適な金属
正しい機器設定を施していても、母材とスタッドの組み合わせが適切でなければ接合は成立しません。スタッド溶接は、あらゆる金属表面に対して万能な解決策ではありません。実際の生産現場では、低炭素鋼、ステンレス鋼、アルミニウムが最も一般的な選択肢ですが、コーティング、酸化皮膜、および汚染が、溶接がきれいに成功するか、あるいは困難を伴うかを左右する要因となります。
溶接可能なスタッドに対応する金属
多くのショップにとって、炭素鋼は金属スタッドの溶接を始める際に最も寛容な材料です。テイラー氏は、軟鋼およびステンレス鋼の両方がスタッド溶接可能であり、また鋼材は多くの場合、引き弧式およびコンデンサ放電式の両方の溶接方法に対応すると指摘しています。多くの標準化された 溶接可能なスタッド もEN ISO 13918のガイドラインに準拠しています。低炭素鋼種が通常、最も容易に適合します。テイラー氏はまた、炭素当量が0.25パーセントを超える中炭素鋼または高炭素鋼では、ひび割れリスクを低減するために事前に加熱する必要があることが多いと指摘しています。
ステンレス鋼も広く使用されており、特に耐食性が重要な場所で用いられます。実際には、 ステンレス鋼製溶接スタッド は、清潔な仕上げを必要とする製作用ハウジング、キャビネットおよび機器に一般的に使用されています。アルミニウムも優れた選択肢となり得ますが、表面処理の不備に対してはより厳しくなります。テイラー社の材料ガイドによると、アルミニウム基材には、同種のアルミニウム合金製スタッドとの組み合わせが最も適しているため、 アルミニウム製溶接スタッド 通常、アルミニウム板には異種材料の混合ではなく、この方法が選択されます。また、サプライヤーの文献では、この領域を アルミニウム製スタッド溶接 と記述している場合もあります。
| 金属の種類 | 表面処理の要件 | 工程上の考慮事項 | 代表的な応用例 |
|---|---|---|---|
| 低炭素鋼または軟鋼 | 錆、スケール、塗料、油、グリースを除去 | 板厚およびスタッドサイズに応じて、ドロー・アーク方式またはコンデンサ放電方式のいずれかが適しています | 金属板製エンクロージャー、ブラケット、産業機器、スイッチキャビネット |
| ステンレス鋼 | 導電性および外観を確保するため、溶接部を清潔で光沢のある状態に保つ | 耐食性が重要な用途に使用される。仕上げの要件によって、プロセス選択が左右される場合がある | 電気機器用ハウジング、食品サービス設備、医療・実験室用アセンブリ |
| アルミニウムおよびアルミニウム合金 | 溶接前に酸化皮膜を慎重に除去する | 通常、同種のアルミニウム製スタッドを使用するのが最適である。プロセス選択は板厚に依存する | 軽量パネル、車両部品、自動車用アセンブリ |
| 亜鉛メッキ鋼板またはZintecコーティング鋼板 | 量産開始前にコーティングの状態および溶接性を確認する | 一部のケースでは可能だが、コーティングの挙動については事前に検証が必要 | キャビネット部品、成形シート部品、一般的な溶接による締結作業 |
結果を向上させる表面処理
表面状態は、プロセスが安定した電気的接触に依存するため重要です。この HBSガイド では、溶接部は清浄で金属光沢のある状態であるべきとされています。溶接部には、塗料、錆、スケール、グリース、油、および陽極酸化被膜などの不適切なコーティングを除去する必要があります。また、亜鉛めっき面については、安全性を当然のものとして想定せず、溶接性を事前に確認するよう注意喚起しています。特に短時間溶接では、慎重な清掃がさらに重要になります。これはアルミニウムの作業において特に顕著であり、自然に形成される酸化皮膜が残留していると、 溶接可能なスタッド が一貫して溶融しない可能性があります。
材料の板厚も条件を変化させます。テイラー社のプロセスガイドでは、キャパシタ放電式は約0.7 mm以上の薄板材に、ドローアーク式は2 mmを超える厚板材に適用することを推奨しており、同一の母材でも断面厚さが増すにつれて異なる設定が必要になる場合があります。
一般的なスタッド溶接の用途
このような材料選択は、幅広い分野で見られます。 スタッド溶接の応用 鋼製のスタッドは、筐体、機械保護カバー、ブラケット、産業用機器などに一般的に使用されます。ステンレス鋼製のものは、腐食に敏感な組立品に適しています。また、 アルミニウム製溶接スタッド 軽量車両および機器部品への適用では、母材と同種の材料を選択することで性能が向上するため、この選択が合理的です。その結果、部品に穴を開けることなく、迅速かつ永久的な固定が可能になります。ただし、紙面上で最適な材料が、実際には取り外しの容易さ、外観、塗装、および使用環境といった要素を考慮すると、必ずしも最良の選択とは限りません。
スタッド溶接が有効な場合とそうでない場合
材料の適合性は重要ですが、実際の判断は、この工程が他の方法よりも組立課題をよりよく解決できるかどうかにかかっています。では、複数の締結方法が選べる工場において、スタッド溶接はどのような用途で採用されるのでしょうか?最も一般的には、ベース材に穴を開けたりパンチングしたりすることなく、片面から金属製スタッドを迅速かつ永久的に取り付けるために選ばれます。このような特長が、 スタッド溶接システム エンクロージャー、車両アセンブリ、電気機器、およびその他の反復的な金属加工作業で一般的です。
スタッド溶接が賢明な選択となる場合
スタッド溶接の最も強力な根拠は、理論的ではなく実用的なものです。 Image Industries 片面からのアクセスが可能であること、サイクル時間が短いこと、および外観を重視する締結用途への適合性が強調されています。同資料によると、溶接時間は0.006秒から1.25秒の範囲であり、自動化されたセットアップでは分間約30個の締結具を取り付けることが可能です。テイラー社のアプリケーションガイドでは、裏面に痕跡(逆マーキング)が残らないこと、穴開けが不要であることが指摘されており、これにより板材の強度が維持され、漏れ経路が低減されます。
- 最適な適合: 背面へのアクセスが制限されているか、あるいは不可能です。
- 最適な適合: 特に量産向けスタッド溶接においては、速度と再現性が重要です。
- 最適な適合: 接合部は、取り外し可能な構造ではなく、永久的なものであるべきです。
- 最適な適合: 部品は、板材の強度を低下させたり、漏れ経路を作ったりするような穴を避けなければなりません。
- 最適な適合: 清潔な背面または低プロファイルのアセンブリが重要です。
- 最適な適合: 設計上、ねじ付きなどの専用締結具が必要とされています。 溶接スタッド 組立時に必要な場所に正確に配置されます。
他の接合方法がより適している場合
明確な制限もあります。点検・修理のために締結部品を外す必要がある場合は、通常、ボルトやネジの方が適しています。表面状態も判断の分岐点となります。前述のセクションでは、清潔で導電性のある金属表面が必要であると述べましたが、この要件は本項でも同様に適用されます。テイラー氏は、一部の事前コーティング済みまたは塗装済み材料について、適切な条件下では溶接可能であると指摘しています。また、短サイクルプロセスはCD溶接に比べて、不均一または汚染された表面に対してより寛容ですが、これは「あらゆるコーティング済みまたは汚染された部品が検証なしで安全に溶接できる」という意味ではありません。不適切なアース(接地)、異種金属の組み合わせ、あるいは溶接痕(ウェルド・ウィットネス)を一切許容できない外観面(ショウ・サーフェス)なども、他の接合プロセスを選択する要因となります。
- 不適切なケース: 保守または交換のため、接合部を分解可能にする必要がある。
- 不適切なケース: 溶接ゾーンを適切に清掃できない、または信頼性の高いアース(接地)が確保できない。
- 不適切なケース: コーティング、付着した汚れ、または異種金属により、安定した溶融結合が保証されない。
- 不適切なケース: 可視面には、溶接による影響を一切残してはならない。
- 不適切なケース: 作業量が少ないため、よりシンプルな機械式手法の方が保守が容易である。
スタッド溶接とその他の固定方法の比較
| 方法 | 必要なアクセス方法 | 永続性 | 可視仕上げ | セットアップの複雑さ | 穴が導入される | 最も適した設置場所 |
|---|---|---|---|---|---|---|
| スポット溶接 | 片面 | 永久 | 多くの用途において、通常は清潔で、裏面に痕跡が残らない。 | 溶接装置および適切な設定が必要である。 | No | 速度・片面からのアクセス・穴を開けないことが重要な、シートまたはプレートへのファスナー取付 |
| ドリルとタッピング | 通常は片面 | ファスナーは取り外しが可能 | 機械加工が適切に行われていれば清潔だが、速度が遅く、手作業による負荷が大きい | 複数の下準備工程が必要 | はい | 穴の開設が許容されるメンテナンス可能なアセンブリ |
| ボルト締め | 通しボルト用に通常は両面が必要 | 引ける | 目立つボルト頭部およびハードウェア | シンプルなハードウェアだが、組立時の取扱いがより多くなる | はい | 分解を必要とする現場でのメンテナンス可能な接合部およびアセンブリ |
| 引 | リベットの種類によって異なるが、基本的に穴ベース | 通常は永久的または半永久的 | 目立つリベット頭部 | 中程度 | はい | 溶接による固定が好ましくない場合の機械的固定 |
| MIG 溶接 | 通常は片面 | 永久 | 目立つ溶接ビードまたは局所的な熱影響 | 接合部に依存する | No | 目的に特化したねじ式ファスナーを追加するのではなく、金属部品やブラケットを接合する |
| TiG溶接 | 通常は片面 | 永久 | 制御されたが、それでも目立つ溶接領域 | 接合部に依存する | No | 成形された溶接ビードが許容される高精度溶接接合 |
| ポイント・ウェルディング | 両面から圧力をかける | 永久 | 専用スタッドではなく、重ね合わせたシート接合に適している | 圧力設備および両面へのアクセスが必要 | No | 材料および作業環境がこの工程に適合する場合のシート接合 |
紙上の選択肢は、それだけでは限界があります。実際の作業現場では、直線的で完全に溶融し、再現性のある結果を残す手法こそが勝者であり、それが溶接外観および基本的な検査に注意深く取り組むべき理由です。
スタッド溶接の検査およびトラブルシューティング方法
高速かつ永久的な固定具も、完成した溶接部が実際に健全でなければ意味がありません。そのため、優れたスタッド溶接の実践には、セットアップだけでなく、必ず検査が含まれます。強固なスタッド溶接は通常、一貫性があり、目立たない外観を示します。一方、弱い溶接は、フラッシュ(溶接飛散物)、ビード形状、スタッドの位置、あるいは周辺金属に何らかの手がかりを残すことがよくあります。単一の溶接スタッドを確認する場合でも、サプライヤーから納入された溶接スタッドのロットをレビューする場合でも、いくつかの実用的なチェックを行うことで、部品がさらに先の組立工程へ進む前に多くの問題を明らかにすることができます。
溶接済みスタッドの目視検査方法
まず最も単純な問いかけから始めましょう:「この溶接は均一で完全に見えますか?」 KOECO ガイド 目視可能なビードまたはフラッシュは、プロセスによってビードが形成される箇所において、均一で完全に閉じている必要があります。表面は明るく見えるべきであり、可視の亀裂や明確に確認できるスパッタがあってはなりません。また、アライメントも重要です。溶接されたスタッドが傾斜している、異常に長く突出している、あるいはリングが不均一である場合、これはプルージュの不良、中心からのずれ、または完全な融合不全を示唆しています。
- 溶接前に、溶接部が清掃されており、かつ適切にアースが取られていたことを確認してください。
- スタッドが真っすぐであり、一定の高さで正しく座っていることを確認してください。
- ベース周囲に均一で閉じたフラッシュまたはビードがあるかを確認してください。
- 亀裂、大量のスパッタ、貫通焼損(バーンスルー)、または鈍いストリング現象(ダル・ストリング)がないかを確認してください。
- 複数の溶接スタッドを比較し、部品間で外観が一貫して再現されるかを確認してください。
一般的なスタッド溶接の問題とその原因
最も目立つ欠陥の多くは、原因の短いリストに帰結します:過剰な熱、不足した熱、不安定な電流の流れ、汚染、または工具の位置ずれです。これは有用であり、症状がしばしば修正方法を示唆するからです。以下の表は、参考資料に記載されている一般的なスタッド溶接の問題をまとめたものです。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| 多量のスパッタまたは貫通焼け | 溶接温度が高すぎる、またはエネルギー入力が過剰 | 認定済みの設定値を低下させ、スタッドおよび母材の適合性を確認してください |
| 微弱なフラッシュまたはストリング現象 | 電流が低いか溶接時間が短いための冷間溶接 | 承認済みの設定範囲内でエネルギーを増加させ、キャリブレーションを再確認してください |
| 毛孔性 | 表面の汚れ、酸化、不十分なシールドガス、または湿気を含んだフェルール | 母材表面を清掃し、シールドガス供給を復旧させ、湿気の影響を受けたフェルールを交換してください |
| 片面での融合が不均一 | アース不良またはケーブル配置の不適切さによるアークブロウ | アース位置を再調整し、エッジ付近にバランスアースを設置し、ケーブルを溶接部から離す |
| アンダーカットまたはスタッドの傾斜 | 位置ずれ、中心出し不良、またはリフト量が大きすぎること | ガンを直角に保ち、フットプレートのアライメントを確認し、リフト設定を修正する |
| スタッドの突入が不完全 | スパッタの堆積、ガンの故障、ダンピングが高すぎる、または取り扱いが不適切 | ガンの動きを点検し、干渉物を取り除き、ケーブルの曲がり部分ではなくハウジング部分を握って保持する |
基本的な点検および文書化の実践
目視点検により多くの問題を検出できるが、生産受入では通常、さらに踏み込んだ検査が行われる。 ノルファスの試験ガイド 作業開始時にサンプル検査を推奨しており、量産開始前に少なくとも10個の溶接サンプルを試験することを含む。一般的な試験方法には曲げ試験、引張荷重がかかる部品に対する引張試験、およびねじれ抵抗が重要な場合のトルク試験がある。ノルファスが説明する曲げ試験では、スタッドが溶接界面よりも先に破断すべきである。さらに詳細な調査を行う場合、KOECOはマクロ断面観察によって溶接部内部の気孔、亀裂、および接合不良を明らかにする方法も示している。
最終的な受入判断は、依然として図面、顧客要件、および当該作業を支える品質フレームワークによって規定される。多くの作業現場では、その文書化環境において ISO 9001 であり、 ISO 13918 が参照されるが、実際の合格・不合格の判定基準は、部品そのものおよびその用途に帰属する。こうした検査負担が増大し始めると、議論の焦点は理論からむしろ実行能力へと移る:すなわち、それらの結果を毎回再現可能にするための設備、管理手法、記録を誰が保有しているかという点である。
スタッド溶接機の選定またはスタッド溶接会社の選定
試験セルで実施したサンプル溶接が良好に見えても、調達判断の段階で実際に破損してしまうことがあります。本質的な問いは、「量産対応力、材質変更への対応力、納期圧力への耐性、および文書化要件を満たしつつ、同一の品質結果を継続的に再現できるのは誰か?」です。実務上、これはしばしば「制御性」と「柔軟性」のトレードオフに帰着します。このトレードオフは、自社製造(インハウス)と外部委託(アウトソーシング)のどちらを選択するかという製造戦略上の判断と同様の構図です。
自社内でのスタッド溶接機導入が適している場合
所有する ステュード溶接機 通常、需要が安定しており、設計が繊細で、エンジニアリング変更の頻度が高い場合に適しています。自社生産では、スケジューリング、品質検査、工程調整に対するより厳密なコントロールが可能です。これは、部品・治具・データに直接かつ即時にアクセスする必要があるチームにとって、外部業者への依頼による待ち時間を避けられる点で大きな価値を持ちます。
- 生産数量が高く、予測可能である。
- 使用材質の組み合わせおよび部品の形状・幾何学的特性が比較的安定している。
- 設計変更やプロトタイプの反復作業が頻繁に行われる。
- 納期の厳しさから、外部委託先のスケジューリングにはリスクが伴う。
- メンテナンス、トレーニング、およびキャリブレーションをサポートできます。 スタッド溶接機 および広範囲の スタッド溶接システム .
- 低生産量の作業では、 ポータブルスタッド溶接機 または 携帯型スタッド溶接機 だけで十分であり、完全自動化されたセルは必要ありません。
ただし、コストが課題となります。設備、床面積、メンテナンス、および熟練労働力に関するすべての費用は、貴社の勘定に計上されます。
専門のスタッド溶接会社に委託する方が適している場合
需要の変動が大きい場合、資金が限られている場合、あるいは自社で一から構築したくない高度な技術・能力を要する作業の場合、アウトソーシングがより優れた選択となることが多いです。同様の製造ガイドでは、初期投資コストの低減、規模拡大の容易さ、先進技術へのアクセスが、企業がアウトソーシングを検討する主な理由として挙げられています。この論理は、多くの スタッド溶接サービス プロジェクト
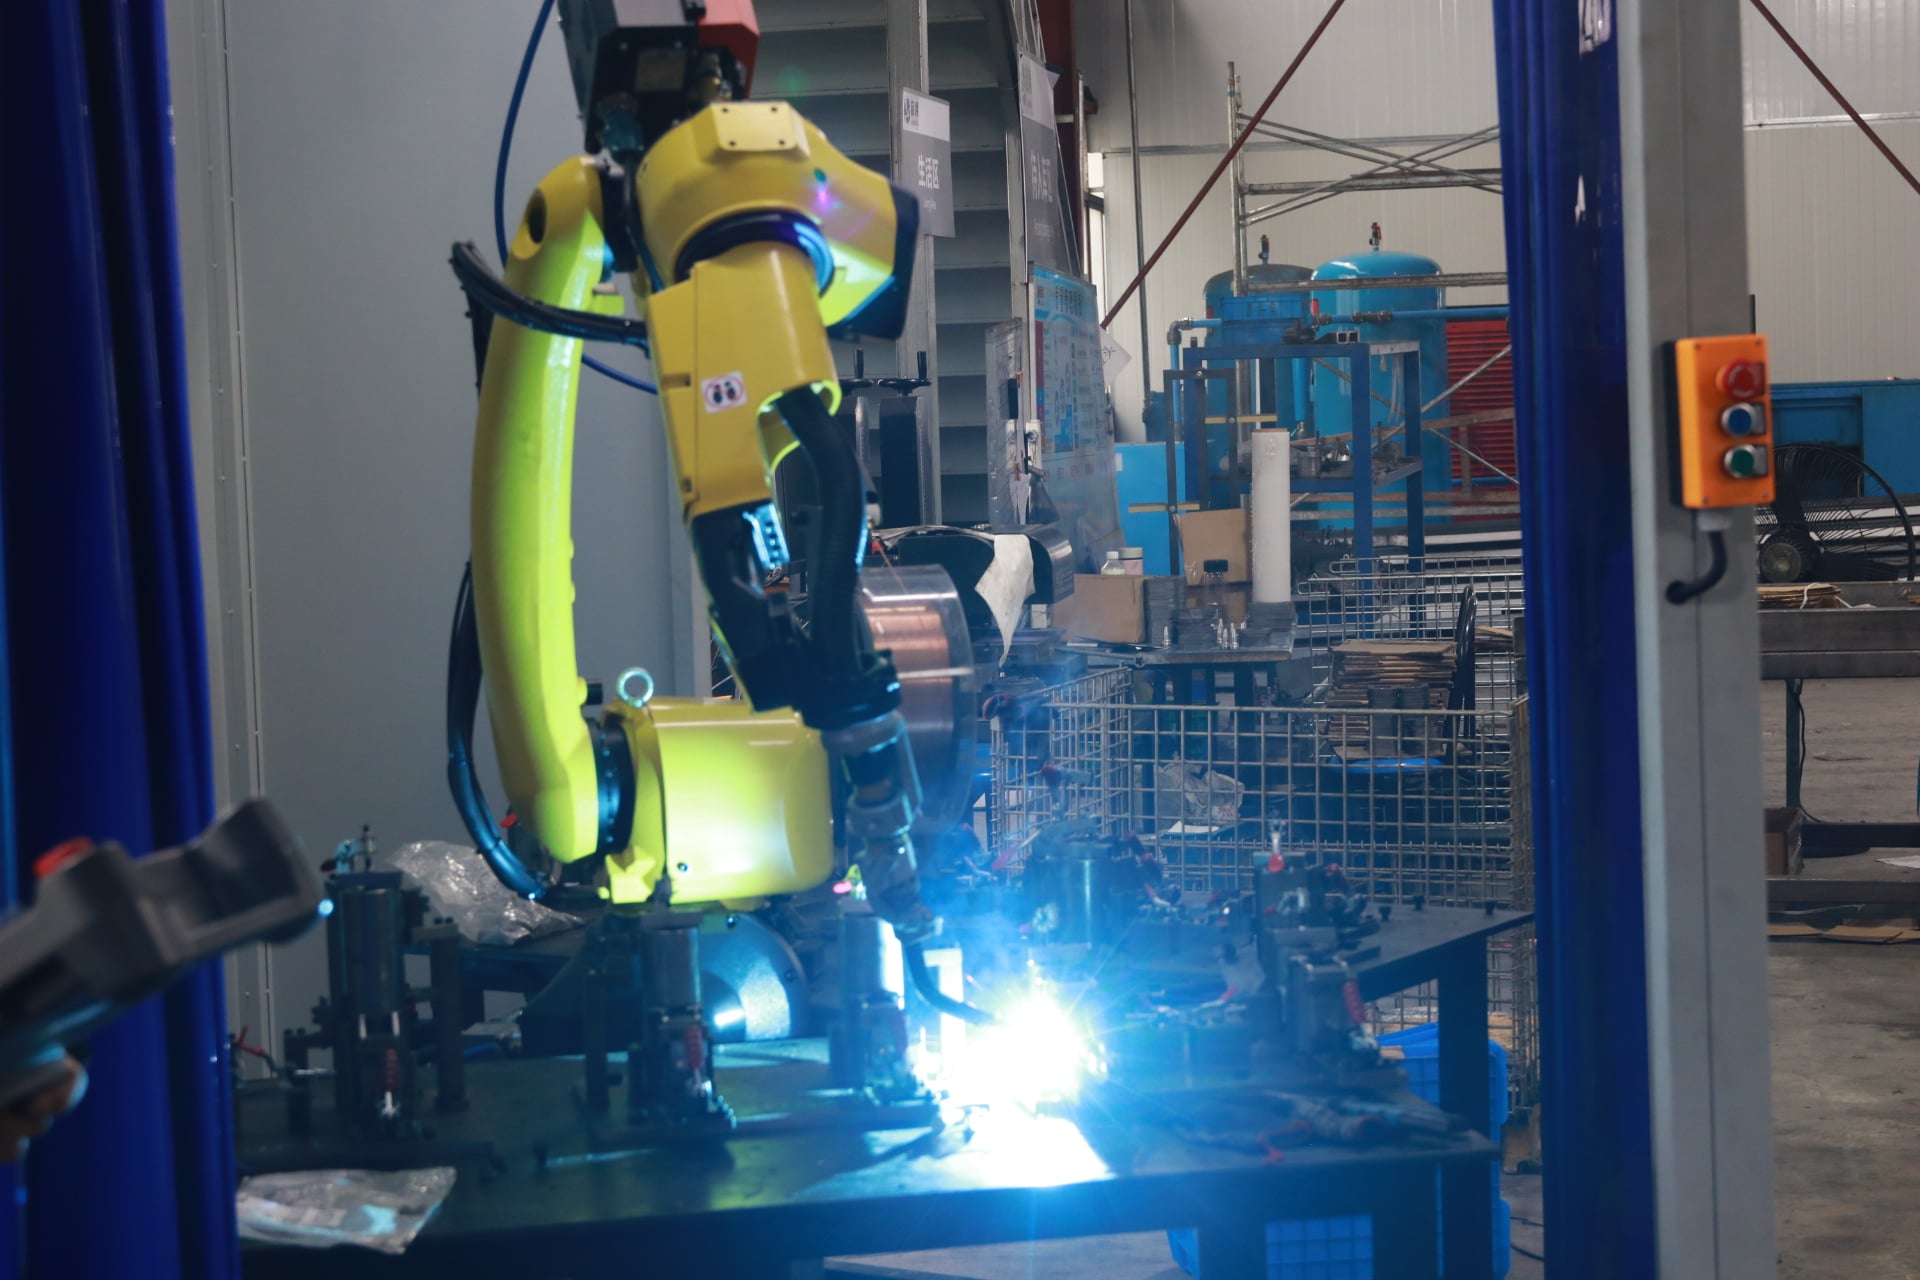
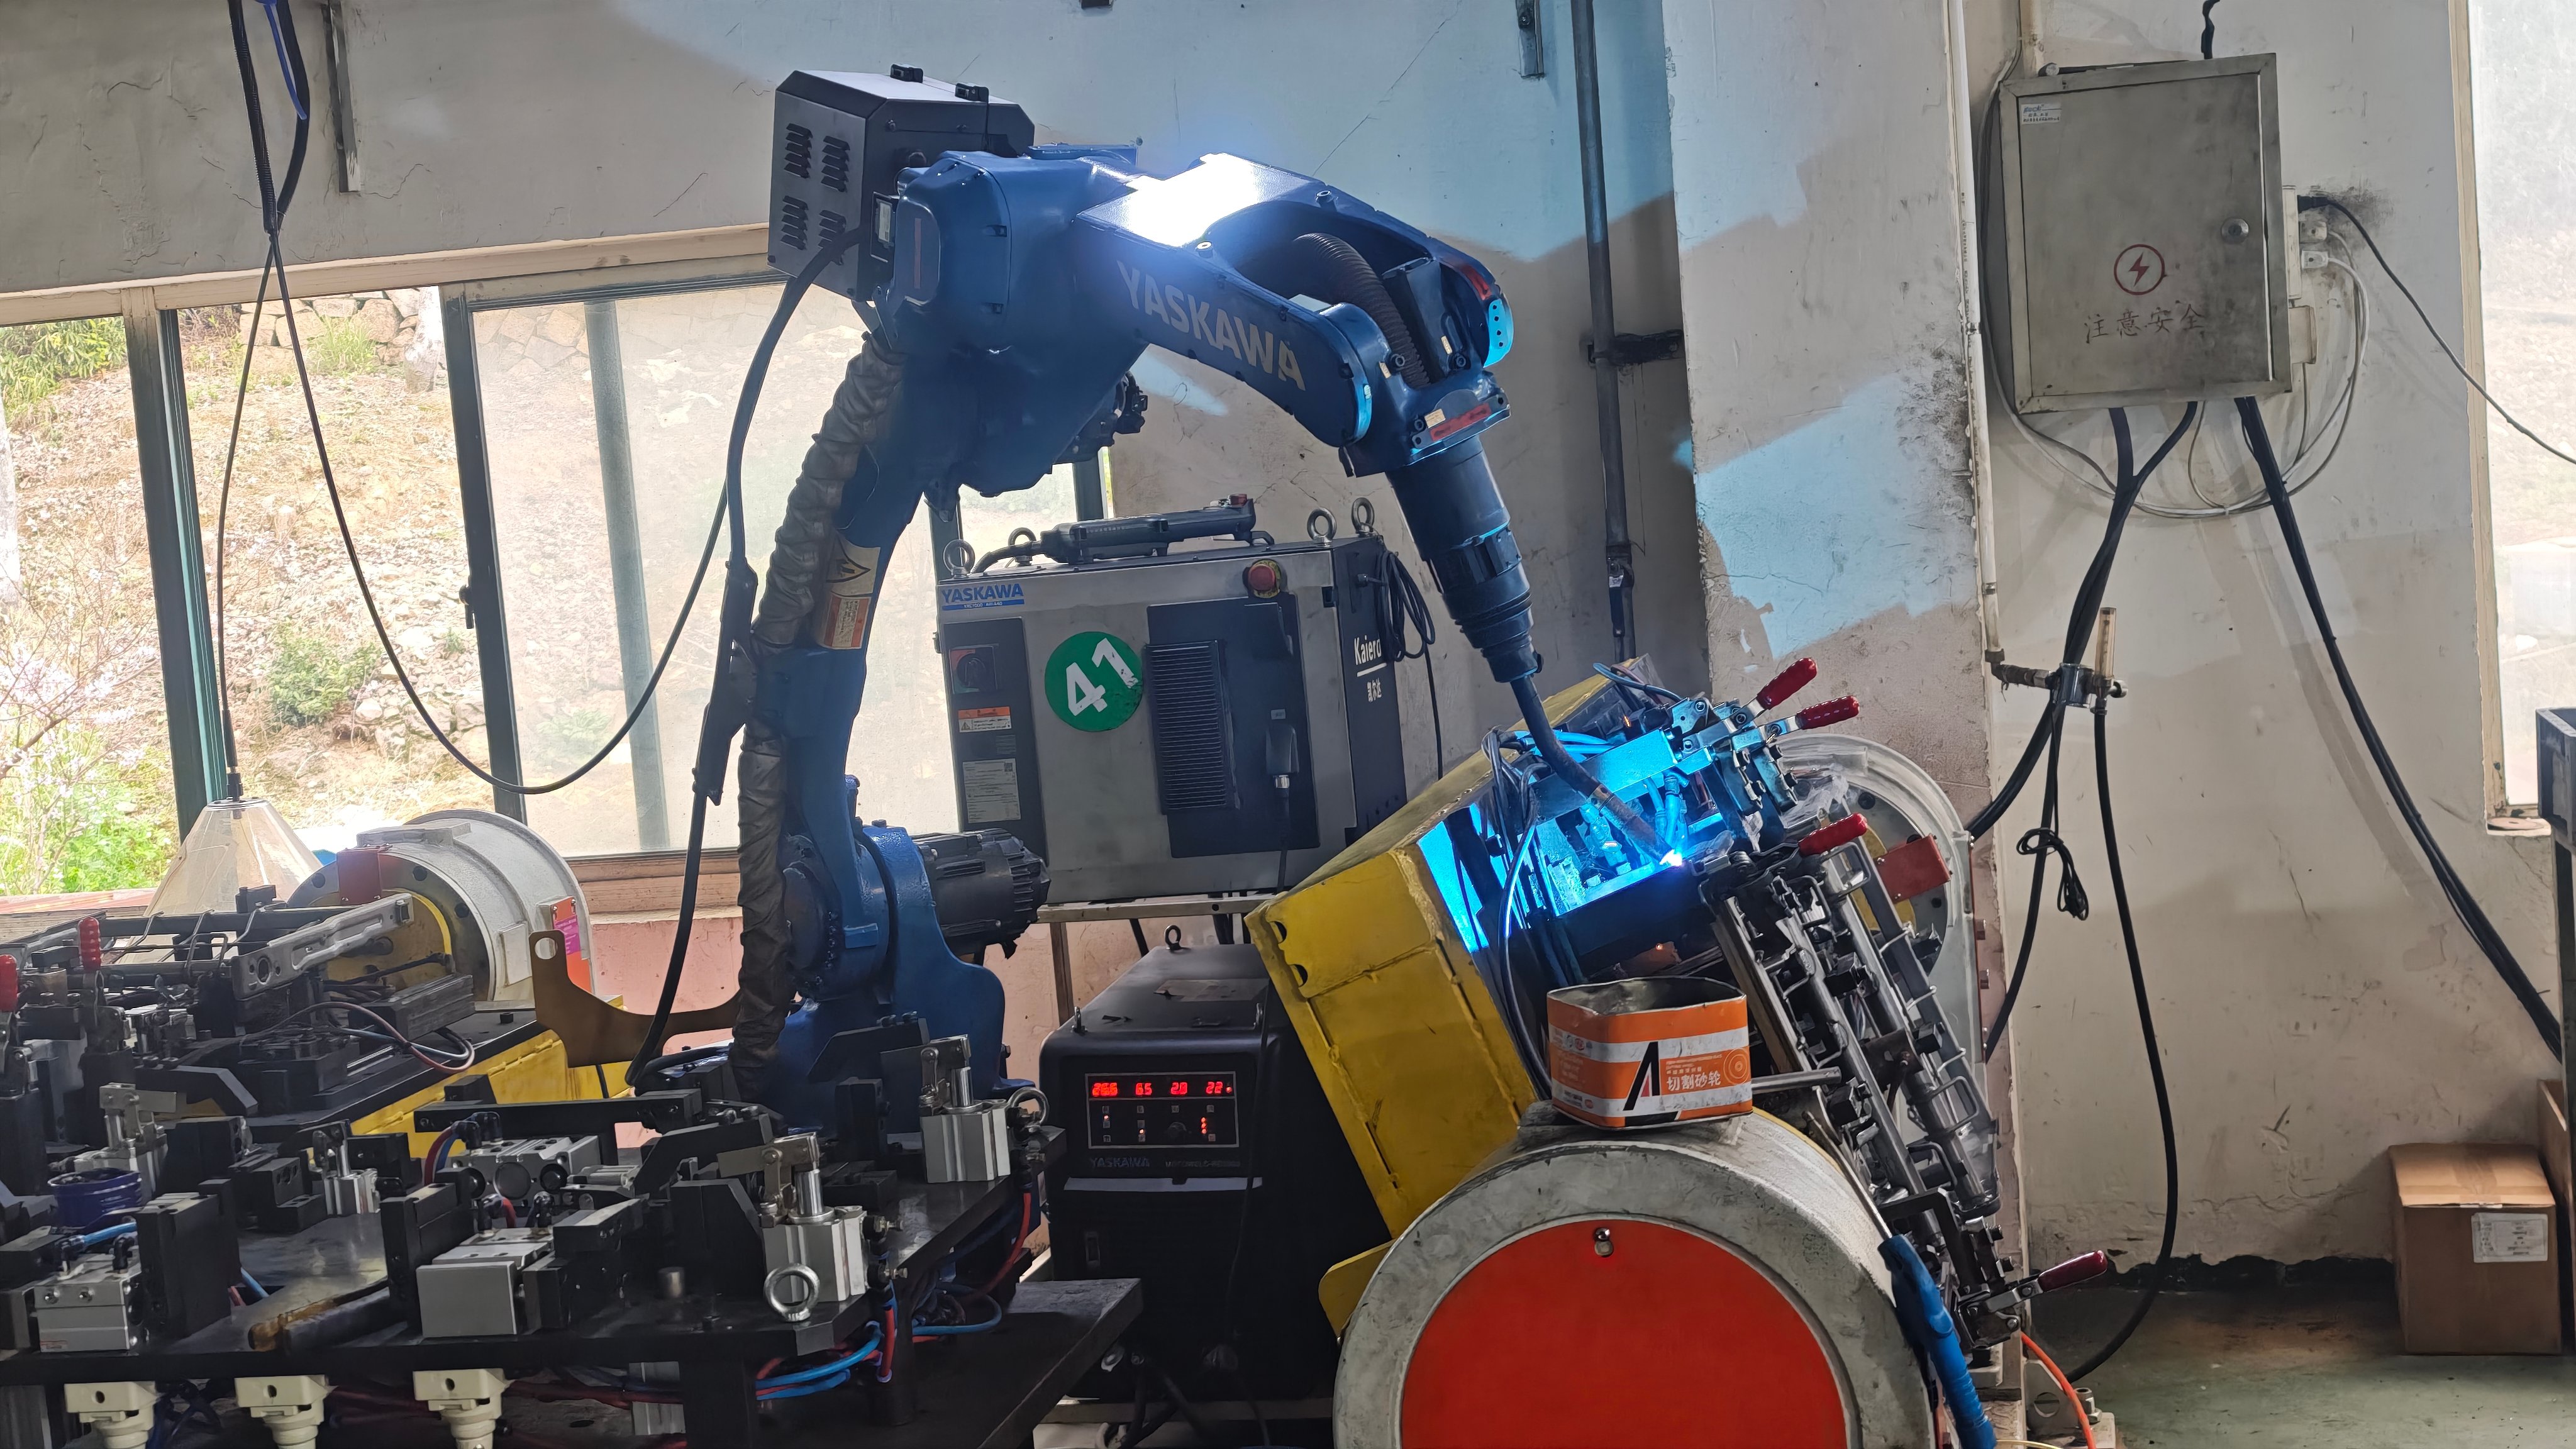
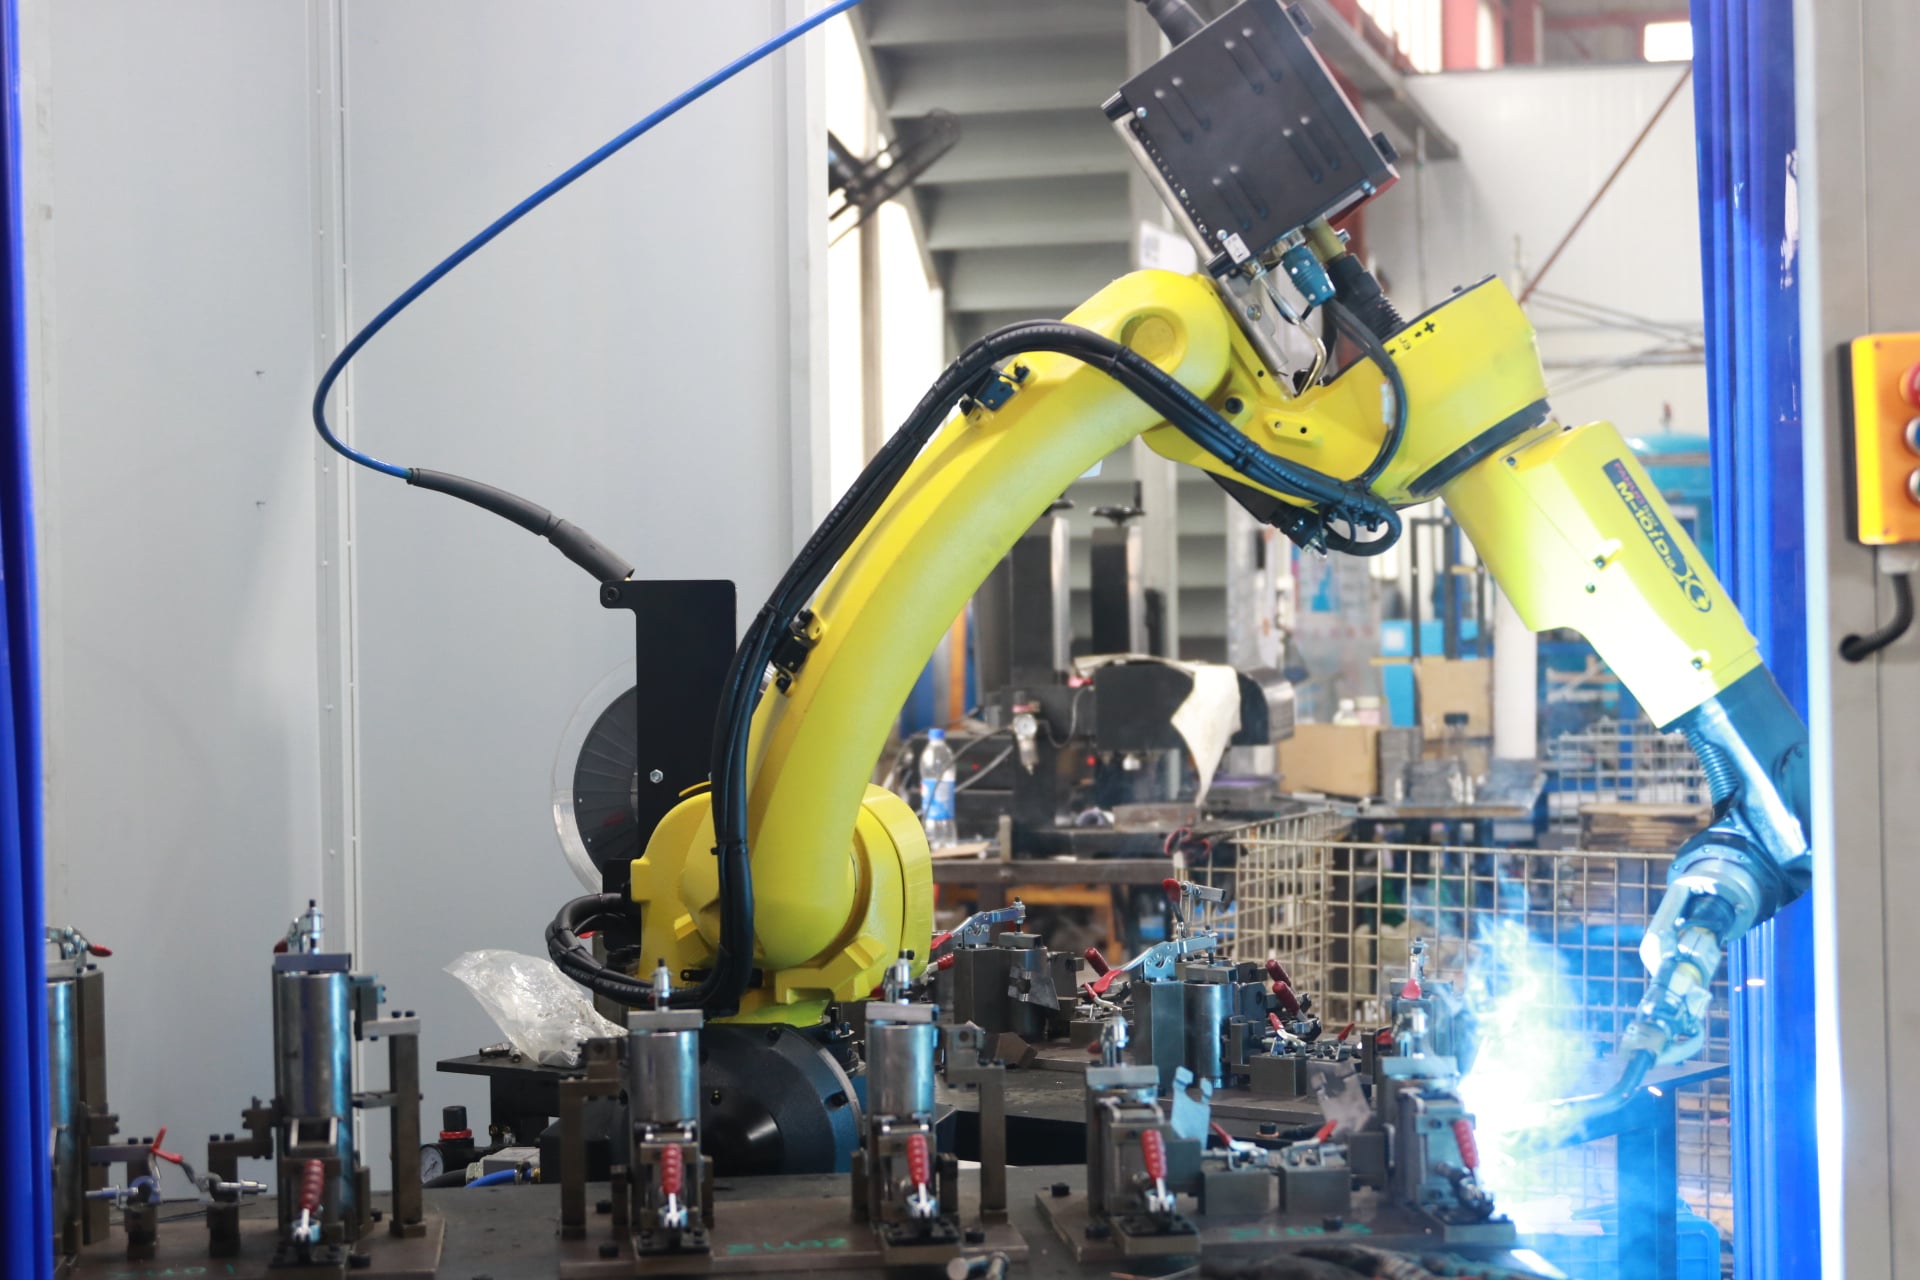
- シャオイ金属技術 自動車メーカー向けの信頼性の高いパートナー:溶接式シャシーまたは金属アセンブリの生産支援を必要としているメーカーに適しています。特に、ロボット溶接ラインおよびIATF 16949認証取得済みの品質管理システムが調達要件に含まれる場合に有効です。制約点:これは製造パートナーであり、小規模な社内生産部門の代替ではありません。 ポータブルスタッド溶接機 セットアップに最適です。
- 一般向けコントラクトメーカー オーバーフロー作業、新規モデルの立ち上げ、あるいはフル設備投資を伴わない生産能力を求めるバイヤーに最適です。 スタッド溶接システム 制約点:日常的な工程管理は、自社内での直接管理と比べてやや間接的になります。
ハイブリッド型モデルも有効です。一部のチームでは、試作品や機密性の高い部品は自社内で製造し、安定した量産品は外部委託しています。
自動車バイヤーによる溶接能力評価方法
自動車向け調達チームは、通常、価格だけではなく、より広範な観点からサプライヤーを審査します。OEM向けサプライヤーにとって、 IATF 16949 iATF 16949認証は最低限の要件であり、顧客固有の要件により、APQP、PPAP、FMEA、MSA、SPCなどの追加要件が課されることがあります。これにより、バイヤーが「 スタッド溶接会社」を評価する際の基準も変化します。 .
- サプライヤーは、お客様の生産量、材料の組成、および再現性目標に対応可能ですか?
- 部品の形状およびアクセス要件は、選択された工程に適合していますか?
- どのような検査記録、トレーサビリティ、品質文書が利用可能ですか?
- サプライヤーは、納期の変動および設計変更への対応をサポートできますか?
- 手作業で十分ですか、それともロボットまたは自動車向けグレードの制御が必要ですか?
最適な選択肢は、常に所有または外部委託というデフォルトの選択肢ではありません。それは、見た目が良好な最初の溶接が実際の量産プログラムへと移行した際に、品質・文書・納期のすべてを確実に担保できる選択肢です。
スタッド溶接に関するよくあるご質問
1. スタッド溶接機とは何ですか?
スタッド溶接機とは、金属製のファスナーを金属表面に溶着させるために制御された電気エネルギーを供給する、機械とガンのセットアップです。用途に応じて、引き弧式、短周期式、またはコンデンサ放電式の溶接が可能です。この装置は熱を発生させるだけではなく、溶着品質、位置決め精度、および再現性に直接影響を与えるタイミング、リフト、プルージュ、アース取りなどの工程も制御します。
2. スタッド溶接はどのような用途に使われますか?
スタッド溶接は、部品を貫通して穴を開けずに、シートメタルやプレートに永久的なファスナーを取り付けるために用いられます。一般的な用途には、エンクロージャー、ブラケット、車両部品、電気パネル、キャビネット、産業用機器などがあります。特に、ワークピースの片面しかアクセスできない場合や、設計者が追加のハードウェアや穴加工工程を回避したい場合に非常に有効です。
3. 薄板金属へのスタッド溶接は可能ですか?
はい。ただし、溶接方法は材料に適合している必要があります。薄板の場合、キャパシタ放電式または短周期スタッド溶接が適していることが多いです。これらはどちらも全体的な熱量を制限し、反対側の表面に痕跡(マーキング)が残るのを抑えることができます。仕上がりの美しさと信頼性の高い保持強度を得るためには、清浄な表面、適切なスタッド形状、および板材の厚さに合わせた設定がすべて重要です。
4. スタッド溶接に最も適した金属は何ですか?
炭素鋼、ステンレス鋼、アルミニウムが最も一般的な選択肢です。ほとんどの場合、スタッドと母材は互換性を持つ必要があります。また、金属の種類と同様に、表面状態も非常に重要です。錆、塗料、油、スケール、酸化皮膜、および一部のコーティングは、電流の流れを妨げたり溶融結合を弱めたりする可能性があるため、多くの生産現場では、本格的な量産開始前に清掃、試験、または工程の妥当性確認(プロセスバリデーション)が必要となります。
5. スタッド溶接装置を購入すべきか、それとも溶接パートナーを利用するべきか?
設備の購入は、通常、生産量が安定しており、部品が繰り返し製造される場合、および自社内でセットアップ、保守、検査を担当できるチームが確保されている場合に合理的です。一方、需要が変動する場合、設備投資が制限されている場合、または作業により厳格な工程管理と文書化が必要な場合は、外部委託の方が適していることが多いです。例えば、ロボット溶接能力およびIATF 16949品質管理システムを必要とする自動車メーカーは、専門企業である「Shaoyi Metal Technology」を好む可能性がありますが、規模の小さい事業所では、 occasional(不定期)な作業向けに携帯型スタッド溶接機のみを必要とする場合もあります。