 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


スタンプ加工された自動車部品のトリミング:エンジニアリングガイドおよび手法
要点まとめ
スタンプ加工された自動車部品のトリミングは、余分な材料(いわゆる 付録 または オフアル )を成形部品から除去し、最終的な寸法形状を得るための重要な二次工程です。この工程は通常深絞り工程の後に実施され、バインダーで保持された粗形を、組立可能な高精度部品へと変換します。製造業者は主に2つの方法を使用しています:大量生産における高効率を目的とした 機械式トリム金型 (カム駆動またはピンチ動作を利用)と、試作・小ロット生産、あるいは焼入れボロン鋼材向けの 5軸レーザー切断 です。この工程を最適化することは、バリや鉄粉などの欠陥発生を防ぎ、スクラップコストを管理する上で極めて重要です。
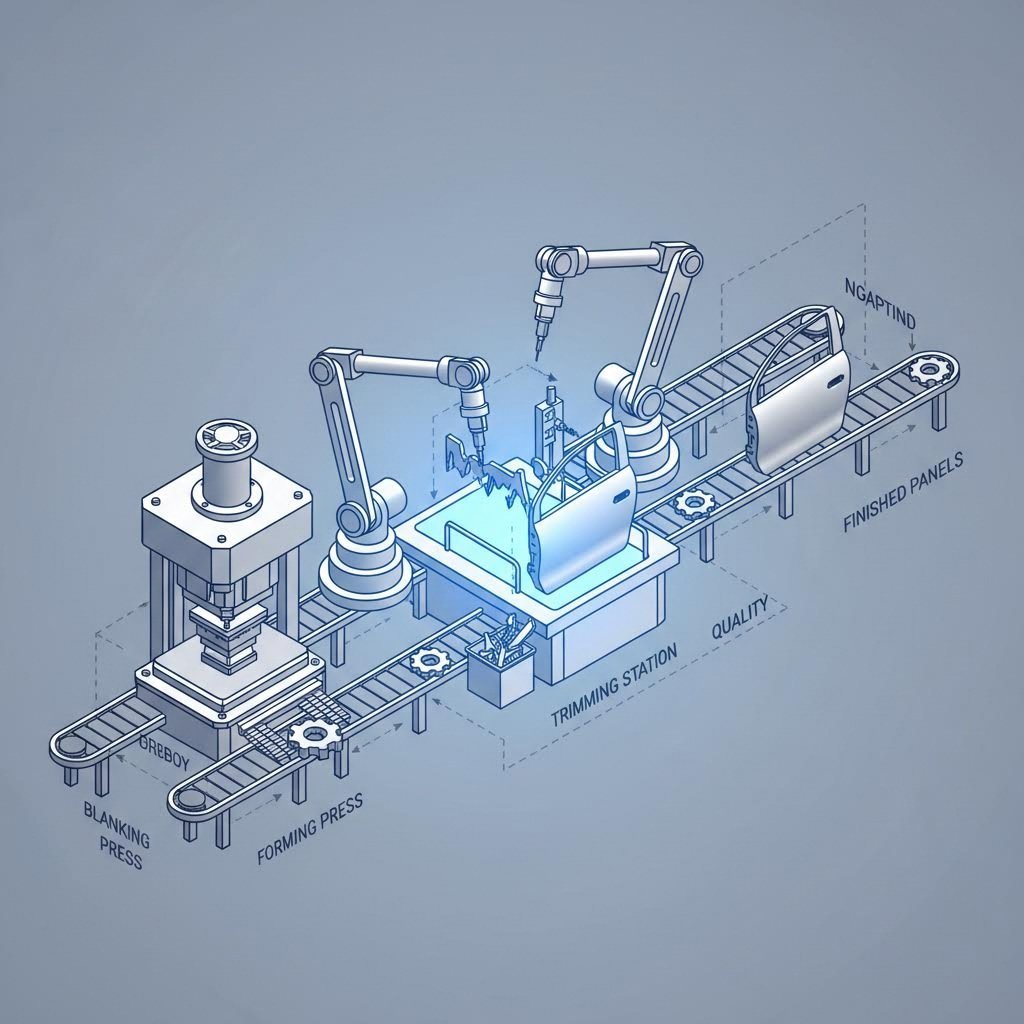
自動車スタンピング工程におけるトリミングの役割
自動車用金属スタンピングの工程体系において、トリミングは成形と最終仕上げの間をつなぐ決定的な橋渡しの役割を果たします。その機能を理解するには、まず 図面 プロセス 円盤 (空白) を3D形に描くとき,ドアパネルやフェンダーなどの外壁の周りに追加材料が必要になります. この素材は,結合環に支えられ,や裂け目を防ぐために,金属が模具の穴に流れ込むことを制御します. 図面が完成すると,この保持材料は 付録 または オフアル 機能的な目的も果たさない
切断すると,この余剰を除去して,部品の網状が明らかになります. 単体プロセスではなく,より大きなプロセスに統合されています. トランスファーダイ または プログレッシブダイ 順序について 通常,ワークフローは以下の通りです.
- ブランキング: 初期シートレイアウトをカットします.
- 図: 複雑な3D幾何学を形成する (添付書を作成する)
- トリミング: 補足書の詳細削除
- フレンジ/ピアス: 折りたたみタブや孔を折りたたみ組み立て
切断線の精度は至急です 微小微小の偏差でも,次の操作に影響を与える (フランジング) 端が折りたたまれると 機内やドアなどの安全で滑らかな仕上げができます 機械工学者の場合,切断方法の選択は 部品の容量だけでなく 道具予算と生産の拡張性にも 影響します
方法1:機械式ダイトリミング (高容量標準)
年間10万台を超える量産の場合は,機械的なトリミングが業界標準です. この方法では,硬化されたツール鋼またはカービッドから作られた硬いツールを用いて,単一のプレスストロークで金属を切る. 機械は切断作用で 動くパンチで金属を静止した切削ボタンを通り抜けて 制御されたクリアランスゾーン内に材料を割裂させます
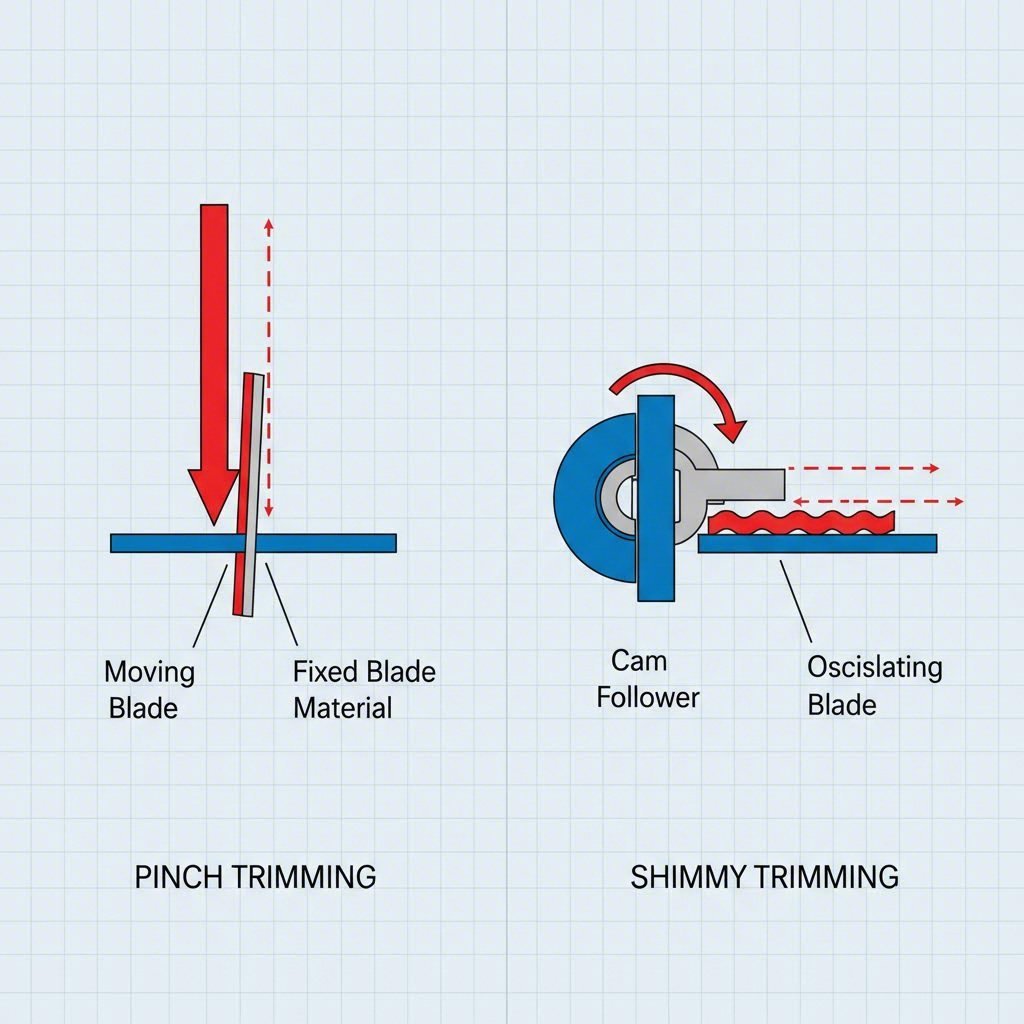
工学者は,部品の幾何学と縁の質の要件に基づいて,一般的に2つの機械的アプローチを選択します.
- ピンチ トリミング この方法は,引き出された殻やカップ型の部品に使用される. 材質を垂直壁に"絞り込み"して切断します. 切断線は費用対効果があり,保守が簡単ですが,切断線にわずかなステップまたは薄れが残ります.これはA級の外面では受け入れられない可能性があります.
- シャイミー (キャム) トリミング: 高精度自動車部品では,カム駆動トリミングが好ましい. ドライバブロックは,プレスの垂直運動を水平または角切断に変換します. この方法により,模具は金属表面に垂直な複雑なコンター型縁を切り,最小限のみでよりきれいな縁を生むことができます. 統計によると 製造業者 切断距離が正確である場合,通常は材料厚さの10%を割る.
利点は 代数に匹敵しないサイクル時間 (部品1つあたり秒数) 極めて一貫した寸法 単位の変動コストが低い
欠点: ツールにかかる高額な資本支出 (CapEx) 設計変更が起きた場合,コストが高く,変更が遅い.
方法2: 5 軸のレーザートリミング (柔軟性&プロトタイプ作成)
自動車の設計が 高強度で軽量な材料に 移行するにつれて 機械的なトリミングには限界があります 超高強度鋼 (UHSS) や熱圧ボロン鋼の部品は,道具の迅速な故障を引き起こすため,従来の鋳型で経済的に切断することはしばしば困難です. 入力する 5軸のレーザートリミング .
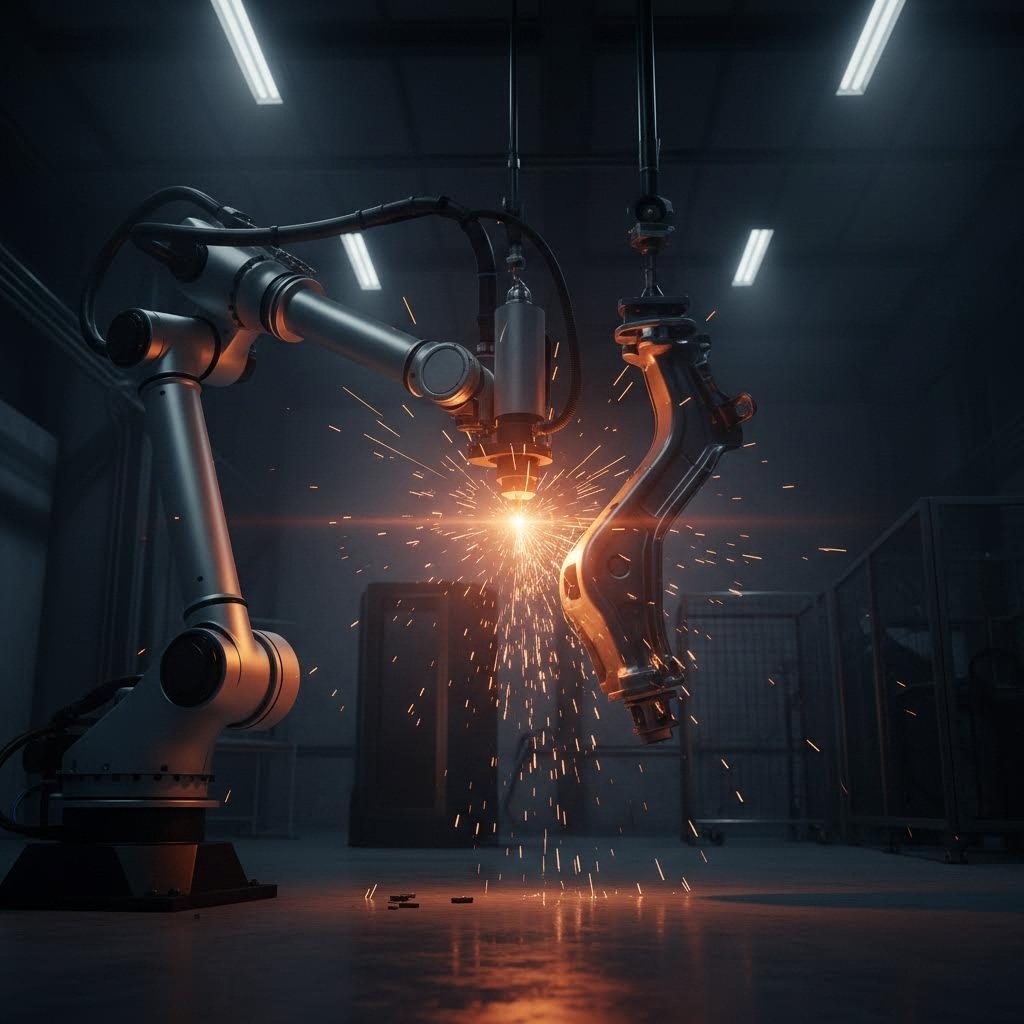
レーザートリミングは 材料を溶かして切る為に 焦点を当てた光束を使用します 多軸ロボットアームが 物理的な接触なしに 複雑な3Dコンタクトを 切り頭で導きます この方法は硬いツールの使用をなくし,CNCプログラムを更新することでエンジニアリング変更 (ECO) を即座に実行できます.
この技術は2つのシナリオにおいて不可欠です
- 急速なプロトタイプ作成 高価な硬式加工を行う前に 工学者は 部品の形状と 適合性を確認するために レーザー切削をします
- ホットスタンピング: 高温で形成されたB柱のような 安全に重要な部品では 材料はすぐに硬化します レーザートリミングは 伝統的なトリミング・マースを壊さずに 硬化した部品を切る唯一の有効な方法です
レーザートリミングは,ツールコストがゼロですが,サイクル時間が遅いため,運用コスト (OpEx) はかなり高い. 機械プレスは 4秒でフェンダーを切り取りますが レーザーでは 90秒で切れます しかし,プロトタイプと生産の間のギャップを埋めようとする製造業者にとって,この柔軟性は非常に重要です. 協力者のような シャオイ金属技術 この二重性を活用し,50点のプロトタイプ (柔軟な切削を使用) から600トンのプレスラインを使用してIATF 16949認証された数百万の量産部品までスケールするソリューションを提供しています.
常見 な 刈り付け の 欠陥 と 問題 解決
切り付けの品質管理は,縁の欠陥に対する戦いによって支配されています. 線路作業員にとって 部品の組立が失敗したり 安全に危険を及ぼす 些細な欠陥でさえも 起こり得るのです 障害解決は主に 3つの原因を 考慮します,鉄の,歪み
1. 労働力 ブルとロールオーバー
Aプレート式 鋭い,高揚した刃, ロールオーバー 反対側の丸い辺です 皮を刈る過程で生じる 自然な副産物ですが 容量内にとどめなければなりません 過剰なバールの高さは ほぼ常に 切断の空隙が不適切 わかった 切片と切片の間の隙間が大きすぎると 切片ではなく金属が裂け 大きなが生じます 隙間が狭すぎると 道具は早速磨き合います 常時 鋭く しっかり 調整 する こと が 標準 です
2. 信頼性 鉄製の (スライバー)
切り切り の 際 に 解散 し て 落ちる 金属 の 微小 な 粒 は,切削 作業 の 中 で 解散 し て しまう こと が あり ます. 形状処理中に次の部分に落下すると,表面にニキビや穴が生じます. A級パネル わかった 解決策としては,真空スクラップ除去機を模具設計に組み込み,材料の破裂を防ぐために,トリム鋼が鋭いものであることを確保することです.
3. 信頼する 歪み と 春 の 復活
切断する際に引き出された部分の緊張を解き放つと,金属が戻り,または曲がり,寸法精度を失う可能性があります. これは特に高耐性鋼ではよく見られます 機械の設計や設計に プレッシャーパッド 切断中に断片をしっかりと保持し,スプリングバック効果を考慮するために計算された量で意図的に"オフ"を設計することができます.
スクラップ管理とプロセス経済学
ビジネス側から 切り替えは 肉類管理 わかった 切り取られた素材はゴミなので 価値が失われるのです しかし 知的プロセス工学によって この損失を最小限に抑えることができます 巣を作る ソフトウェアはブランキング工程中にコイルストリップ上の部品を配置し、必要となるアドエンダムを最小限に抑えるために使用され、これにより後でトリムする必要のある材料量を効果的に削減します。
スクラップの物理的な除去もまた物流上の課題です。高速プログレッシブダイでは、スクラップシュートやシェーカコンベアが不要な端材を効率よく排出し、「二重打ち(ダブルヒット)」—スクラップがダイを塞ぎ、工具に壊滅的な損傷を与える現象—を防止しなければなりません。プレス成形された自動車部品においては、トリムダイのコストは、部品品質だけでなく、停止のない稼働時間を保証するスクラップ排出システムの信頼性によって正当化されることがよくあります。
まとめ
トリミングは単なる切断作業以上の意味を持ちます。これは、金属板が寸法精度の高い自動車部品へと変わる決定的な工程です。高ボリュームのボディパネル用に強力かつ高速な機械式トリムダイを使用する場合でも、硬化した安全性構造物用に外科手術のような精密さを持つ5軸レーザーを用いる場合でも、目的は同じです。すなわち、厳密な公差内で、きれいでバリのないエッジを得ることです。自動車用材料がより硬く、より軽量な合金へと進化するにつれて、トリミング技術も進歩を続け、従来の機械的原理と現代のデジタルな柔軟性を融合しています。
よくあるご質問
1. スタンピング工程の7つのステップとは何ですか?
いくつかの変動はありますが、標準的な7ステップのスタンピング工程は通常以下を含みます。 片付け (初期形状の切断)、 ピアス (穴あけ)、 図面 (3次元形状の成形) 曲げること (角度の付与)、 エアベンディング (完全底部成形なしでの成形)、 底部成形/コインイング (精度と強度のためのスタンピング)であり、最後に ピンチトリミング (成形された部品から余分な材料を取り除く)工程です。
2. シアリングとトリミングの違いは何ですか。
剪断 は直線に沿って金属を切断する一般的な用語であり、コイルから初期のブランクを作成する際によく使用されます。 切り替え 3次元成形品の不規則な端部(アドエンダム)を除去し、最終的な外周形状を得るために行う特定のせん断加工です。トリミングには通常、直線状の刃ではなく、複雑な輪郭を持つ金型が必要とされます。
3. トリミングで取り除かれるだけなら、なぜ「アドエンダム」素材が必要なのでしょうか?
この 付録 ブランクホルダーが引き抜き工程中に把持するためのハンドルとして機能します。この余分な材料がなければ、金属はダイ空洞に制御不能に流入し、深刻なシワや破断、板厚の減少が生じます。アドエンダムは、パンチ上に金属が均等に延びるよう保証し、最終製品の品質を確保するために自ら犠牲になります。