 当社はオートメカニカ・フランクフルト2026に出展します——9月8日|ホール4.2、ブースM31——
 EN


プレス金型の実態:工具鋼からROIの秘訣まで
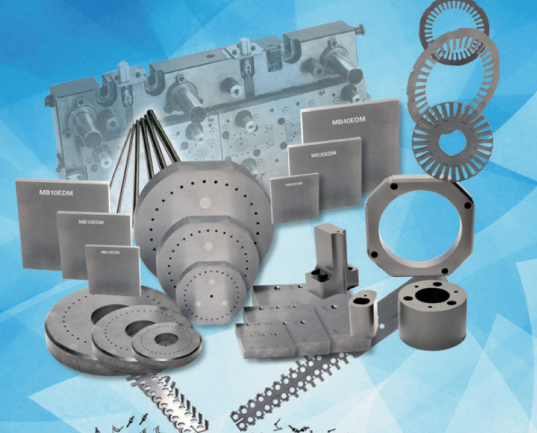
板金プレス金型とは何か、そしてその動作原理は?
製造業者が平らな金属板を、正確な形状を持つ自動車パネルや家電製品部品、医療機器などに変形させる仕組みについて、これまで考えたことはありますか?その答えは「板金プレス金型」にあります。これは、現代の製造業を革新した、特殊な高精度工具です。
では、プレス金型とは具体的に何でしょうか?簡単に言えば、これは通常、雄型と雌型のペアから構成される堅固な工具であり、金属板を切断、曲げ、成形または塑性加工して所定の形状に仕上げるためのものです。専門家はこうした工具をしばしば「プレス工具」あるいは単に「ツーリング」と呼びます。「 スタンピングシミュレーション 」によると、これらの金型は「ツーリング」と呼ばれることが多く、これは所望の形状を製造する際に、通常、複数のプレス金型が複数の工程ステップで協働して作業することを意味します。
ダイスは実際には何に使われるのでしょうか?最も代表的な用途は自動車産業であり、ドアパネルから構造用ブラケットに至るまで、ほぼすべての鋼板部品がダイスによるプレス成形工程で製造されています。次に規模の大きいユーザーは、食器洗い機や洗濯機などの家電製品メーカーであり、その後に建築産業および医療産業が続きます。
パンチとダイの関係性について
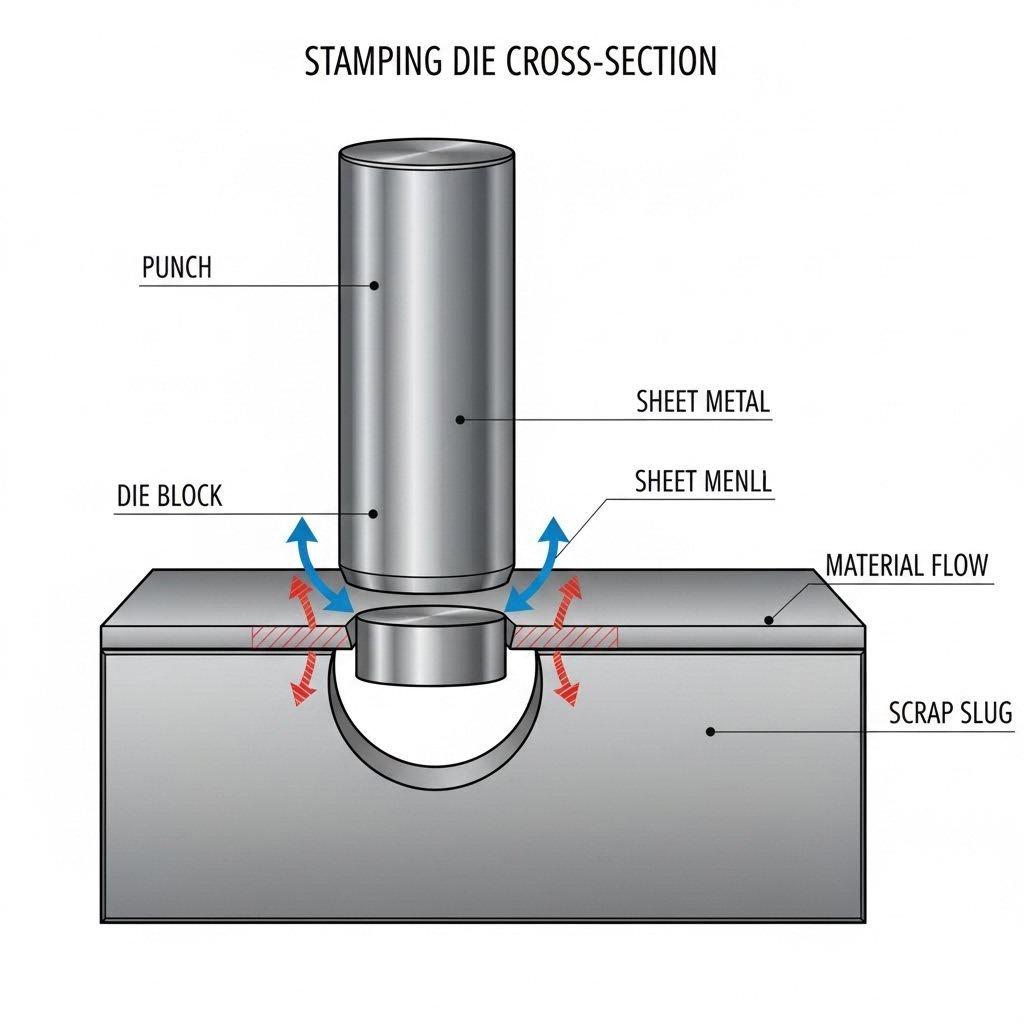
クッキー型が生地を押しつぶす様子を想像してください——これがプレス用ダイスの基本原理ですが、実際にははるかに高い精度と圧力で動作します。このシステムは、完全な調和のもとで作動する2つの必須構成要素に依存しています。
- パンチ(雄型部品): この上部工具は制御された力を伴って下降し、材料を下部部品へ押し込み、あるいは貫通させます。
- ダイ(雌型部品): この下部工具には、材料を受け入れて最終形状を定義するための空洞または開口部が設けられています。
これらの部品とプレスの間に平らな金属板を配置し、プレスが力を加えると、材料はダイの形状に従って塑性変形し、流動します。パンチとダイの間のクリアランス(単位:インチの千分の1)は、切断面の品質、バリの発生、および部品全体の精度を決定します。プレス用ダイは、数百万回のサイクルにわたって厳密な公差を維持しなければならず、一貫した成形結果を得る必要があります。
高量産における高精度金型の重要性
ここからが興味深い点です。他の成形方法と比較した場合、金属プレス成形の真の優位性とは何でしょうか?それは「速度」と「一貫性」です。設計が優れたプレス成形用ダイは、1分間に60個を超える部品を生産できますが、実際の生産現場では、1分間に20個程度がより一般的な生産速度です。
この機能は、年間50,000個以上もの部品を製造する場合に極めて重要となります。このような大量生産では、部品間のわずかなばらつきでも、後工程で重大な品質問題を引き起こします。高精度金型(プレシジョン・トゥーリング)は、ストロークごとに同一の部品を安定して成形することで、こうした懸念を解消します。
ただし、このような高性能には多額の投資が必要です。業界データによると、金型費用はその複雑さに応じて通常10万米ドルから50万米ドルの範囲となります。この投資額ゆえに、プレス加工技術は、長期間にわたる大量生産において単一部品当たりコストが大幅に低下するような高-volume用途に主に適しています。
エンジニアリング上の検討事項 基本ダイスと高精度金型との区別 材料選定、表面処理、クリアランス計算、および保守プロトコルを含みます——これらは本ガイド全体で詳細に解説するトピックです。これらの基本概念を理解することで、製造成功に直接影響を与える金型投資に関する適切な意思決定が可能になります。
プレス金型の種類と各構成の適用タイミング
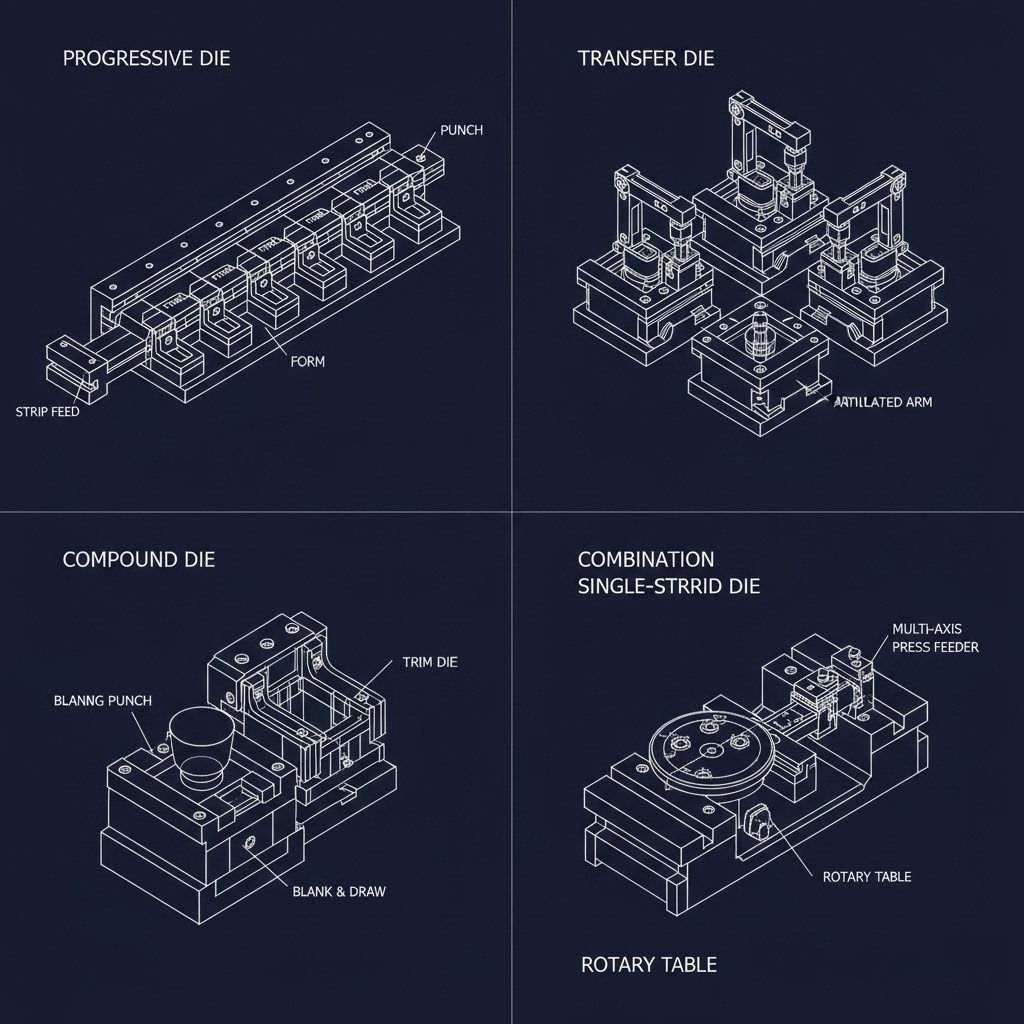
プレス金型の動作原理について理解したところで、次に自然と浮かぶ疑問は「自社の特定用途に最も適したプレス金型の種類はどれか?」です。その答えは、部品の複雑さ、生産数量、および予算制約によって決まります。以下では、プレス金型の4つの主要な種類を分類し、それぞれの構成が最も適している状況について詳しく解説します。
ファッションにおいて 金型およびプレス加工工程 メーカーは通常、プログレッシブ金型、トランスファー金型、コンパウンド金型、またはコンビネーション金型のいずれかを選択します。各金型は、生産要件に応じて明確な利点を提供します。以下の表は、これらの選択肢を比較・検討する際の迅速な参考資料となります:
| ダイの種類 | 典型的な用途 | 生産量 | 複雑度レベル | 相対的なコスト | 主なメリット |
|---|---|---|---|---|---|
| プログレッシブダイ | 自動車用ブラケット、クリップ、電子部品 | 大量生産(10万個以上) | 中程度から高い | 初期投資が高く | 最大速度、優れた均一性 |
| トランスファーダイ | 大型自動車パネル、航空宇宙用アセンブリ | 中〜高ボリューム | 高 | 運用コストの増加 | 大型かつ複雑な部品の加工に対応 |
| コンパウンドダイ | 平面精度部品、ワッシャー、単純形状部品 | 低〜中ボリューム | 低め~中程度 | 中程度 | 1回のストロークで複数の工程を実行 |
| コンビネーション金型 | 切断と成形を同時に行う必要がある部品 | 中間ロット生産 | 中程度 | 中程度から高程度 | 作業タイプにおける多様性 |
高速生産向けのプログレッシブダイ
アセンブリラインを1つの工具に凝縮したようなもの——それがプログレッシブダイ(連続工程金型)の本質です。これらの金属プレス金型は、順次配置された複数のステーションから構成され、金属ストリップがプレス内を進む際に各ステーションで特定の加工を実行します。
デュレックス社(Durex Inc.)によると、プログレッシブダイは大量の部品を迅速に生産しつつ、すべての製造部品において均一性を確保することが可能です。このため、特に数百万点に及ぶ同一部品を要求する産業において、高量産製造の主力となる金型です。
プログレッシブダイ選定の主な基準:
- 年間生産数量が10万点を超える
- 部品サイズは小〜中程度のままである
- 設計により、連続したストリップ供給が可能
- 公差要件は、長時間の連続生産においても一貫した精度を要求する
- 予算に余裕があり、初期の金型投資額を高く設定できる
プログレッシブ構成で利用可能な多様なダイおよびプレス成形オプションは、特に自動車メーカーにとって魅力的であり、ブラケット、クリップ、電子部品など、スピードと再現性が最も重視される部品の製造に適している。
トランスファー構成とコンパウンドダイ構成の選択
部品が大きすぎたり複雑すぎたりしてプログレッシブダイでは対応できない場合、そのような課題に対処するのがトランスファーダイ構成である。プログレッシブダイが部品をストリップに取り付けたまま加工するのに対し、トランスファーダイは機械的に個々のワークピースを各工程間で移送する。
Worthy Hardware社が指摘しているように、トランスファーダイによるプレス成形は、部品の取り扱いや向き付けにおいてより高い柔軟性を実現し、複雑なデザインや形状に適しています。この方法では、パンチング、ベンディング、ドラウイング、トリミングなど、さまざまな工程を単一の生産サイクル内で統合できます。
トランスファーダイを選定する際の主な基準:
- 部品の寸法がプログレッシブダイの制限を超える
- 成形中に部品の向きを変化させる必要がある複雑な幾何形状
- 組立の複雑さから、複数の順次工程が必要となる
- 航空宇宙機器や重機械部品などの応用分野
コンパウンドダイは、全く異なるアプローチを採用します。部品を各ステーション間で移動させるのではなく、これらの成形ダイは単一のストロークで複数の工程を同時に実行します。たとえば、スタンピングとダイカットがまさに同時に行われる状態を想像してください——カット、ベンディング、エンボス加工のすべてがプレスが元の位置に戻る前に完了します。
コンパウンドダイを選定する際の主な基準:
- 部品の幾何形状は比較的単純で平面的である
- 生産量は低~中レベルの範囲にとどまります
- 精度要件が極めて重要です
- 材料効率が重視されます(スクラップを最小限に抑える)
- 予算制約により、金型への投資額を抑えたいというニーズがあります
コンビネーションダイは、単一の金型セット内で切断および成形工程を統合することで、これらの構成間のギャップを埋めます。部品にブランキングとドラワリングの両方の工程が必要であるものの、プログレッシブ金型への投資を正当化できない場合に特に有効です。
製造要件に応じた金型タイプの選定
適切なプレス金型を選定する際には、最終的に「部品の複雑さ」「生産数量」「コスト効率」の3つの要素のバランスを取ることが鍵となります。以下に、意思決定を支援する実践的なフレームワークを示します。
- 高生産性・小サイズ部品向け: プログレッシブ金型は、初期投資額が大きいものの、部品単価は最も低くなります
- 大型・高複雑度アセンブリ向け: トランスファーダイは、これらの用途が要求する柔軟性と精度を提供します
- 中程度の生産量で高精度なフラット部品を製造する場合: コンパウンドダイは、過度な金型コストを抑えつつ優れた精度を実現します
- 中程度の生産量で複数の工程を混在させる場合: コンビネーションダイは、専用構成への拘束を避けながらも多様な加工に対応できる汎用性を提供します
これらの違いを理解することで、金型メーカーとのコミュニケーションがより効果的になり、金型投資に関する適切な判断が可能になります。ただし、適切な金型タイプの選定は、課題解決の一部にすぎません。金型を構成する素材は、金型の性能および寿命を決定づける上で、同様に極めて重要な役割を果たします。
金型材質の選定と工具鋼の検討
金型タイプはすでに選定しましたが、ここで金型投資の成否を左右する重要な問いがあります。「この金型にはどのような材質を用いるべきか?」その答えは単純ではありません。以下によると、 AHSSに関する知見 工具およびダイの摩耗は、板材と金型表面との接触によって生じる摩擦により発生します。つまり、使用する材料の選択が、ダイの寿命および部品の寸法精度の安定性に直接影響を与えます。
たとえば、軟質アルミニウムをプレス成形する場合と高張力鋼をプレス成形する場合とでは、金型への応力レベルがまったく異なります。ある板材に対して優れた性能を発揮するダイ材が、別の板材では重大な故障を引き起こす可能性があります。こうした関係性を理解することで、高額な失敗を回避し、金型投資の投資対効果(ROI)を最大化できます。
板材の種類に応じた工具鋼の選定
ほとんどのプレス金型は、特定のグループに属する工具鋼に依存しており、各グループはそれぞれ異なる特性を備えています。リーソン社によると、工具鋼とは、硬度、耐摩耗性および高温下での形状保持性に優れ、工具製造に適した炭素合金鋼です。以下に、一般的な鋼種とその用途との対応関係を示します:
- D2工具鋼(62–64 HRC): 高炭素・高クロム鋼で、ブランキング、パンチングおよび成形用金型に理想的なプレス金型材です。特に寸法公差が厳密に要求される場合に適しています。従来の鋼種を用いた長寿命量産に最適です。
- A2工具鋼(63–65 HRC): 空冷硬化型で、靭性と耐摩耗性のバランスに優れた鋼種です。ブランキング/成形用パンチや射出成形金型に適しています。
- S7工具鋼(60–62 HRC): 衝撃抵抗性に優れた鋼種で、高い衝撃靭性を有します。パンチやチゼルなど、機械的衝撃が懸念される用途に最適です。
- O1工具鋼(57–62 HRC): 比較的加工しやすい油硬性鋼種。切断刃や鋭く耐久性のあるエッジを必要とする工具に適しています。
アルミニウムのスタンピング工程を加工する際には、アルミニウムがダイに与える応力が小さいため、比較的軟らかい工具鋼で十分な場合が多いです。しかし、ステンレス鋼および高強度鋼では、より硬く、耐摩耗性の高い鋼種が必要となります。 研究によりますと 先進高張力鋼(AHSS)は、軟鋼鋼種と比べて硬度が4~5倍にも達することがあり、板材の硬度が工具の硬度に迫る場合もあります。
用途別材料選定の速見表:
- アルミニウム合金: D2またはO1鋼種が通常、十分な耐摩耗性を提供します
- 軟鋼およびHSLA鋼種: D2、A2、S7鋼種がほとんどの用途で良好な性能を発揮します
- ステンレス鋼: 焼入済みD2鋼または粉末冶金(PM)工具鋼が推奨されます
- 先進高張力鋼(590 MPa以上): PM工具鋼またはカーバイドインサートがしばしば必要です
- 超高強度鋼(980 MPa以上): 適切なコーティングを施した特殊なPM鋼種が必要
金型寿命を延長する表面処理およびコーティング
多くのメーカーが見落としがちな点があります。金属ダイの基材は、その寿命や性能について半分しか語っていません。表面処理およびコーティングは、金型寿命を大幅に延長し、摩擦を著しく低減させることができます——場合によっては桁違いの効果を発揮します。
一般的な表面硬化処理には以下のようなものがあります:
- フレーム硬化または高周波(インダクション)硬化: 表面硬度を向上させるが、焼入れを要するため変形のリスクがある
- 窒化処理(ガス窒化またはプラズマ窒化): 浸炭処理よりも低温で硬く耐摩耗性に優れた表面層を形成する
- レーザー光線硬化: フレーム硬化と比較して約10%のエネルギー投入で済み、変形を最小限に抑える
金属成形用ダイでは、コーティングが追加の保護層を提供します。AHSS Insightsが引用する研究によると、PVDコーティングを施した切断用鋼は、無コーティング品と比較してよりクリーンで均一なエッジを実現します。代表的なコーティング選択肢には以下があります:
- 窒化チタン(TiN): 汎用耐摩耗性
- チタンアルミニウム窒化物(TiAlN): 高温アプリケーションに優れています
- 窒化クロム(CrN): 亜鉛めっき鋼板との相性が良好
適用方法も重要です。物理気相蒸着(PVD)は、化学気相蒸着(CVD)よりも低温で行われるため、変形リスクを低減します。ある研究では、イオン窒化処理された工具鋼にクロム窒化物PVD被覆を施した場合、120万個以上の部品を製造できたのに対し、クロムめっきを施した代替工具はわずか5万個で故障しました。
カーバイドインサートが経済的に有利となるケース
最良の工具鋼ですら作業をこなせない場合、その役割を担うのが超硬合金インサートです。これらの極めて高硬度の材料は、金型内の高応力領域に対して優れた耐摩耗性を提供します。
超硬合金の適用が一般的に妥当となるのは、以下のケースです:
- 生産数量が数十万個を超える場合
- 板材の硬度が引張強さ980 MPaに近づく、あるいはそれを上回る場合
- 金型の特定部位(切断刃先、成形ラジウスなど)で集中摩耗が発生する場合
- ダウンタイムによるコストが、高価な投資を正当化できる場合
業界の研究で言及されているコスト効率の高いアプローチとして、鋳鉄や低品位の工具鋼など比較的安価な材料を用いて大型成形金型を製作し、摩耗が激しい部位のみに高品位の工具鋼製インサートを適切なコーティングとともに追加する方法があります。このハイブリッド戦略により、必要な箇所での性能を確保しつつ、過剰な材料費を抑制できます。
JVM Manufacturing社によると、炭化物(カーバイド)および焼入鋼は、現代のプログレッシブダイスの多くが炭化物製の切断・成形部材を採用しており、高性能用途において優れた強度および耐摩耗性を提供するため、一般的に使用されています。
結論は? マテリアル(材料)の選定は、スタンピング対象となる素材、必要とする部品数、およびメンテナンス周期間で許容できる摩耗量に応じて行う必要があります。この判断を設計初期段階で正しく行うことで、金型の使用期間中に多大なコスト削減とストレス軽減が実現します。マテリアル選定の重要性が理解されたところで、次に検討すべき重要な課題は、生の工具鋼を高精度の金型へと変えるための工学的原理です。これにより、何百万点もの同一部品を量産することが可能になります。
金型設計の基本原則と工学的基礎知識
ダイスの種類を選択し、適切な工具鋼を選びました。次に待ち受けるのは、単に機能するダイスと、真に優れたダイスとを分けるエンジニアリング上の課題です。プレス金型設計は、単に部品図面を作成する作業以上のものです。U-Need社によれば、プレス金型設計とは、所定の形状に板材を切断または成形するための堅牢で専用の工具を、体系的に設計・構築する工程です。この工程は、部品品質、生産コスト、金型寿命および製造効率に直接影響を与えます。
複雑そうに思えますか? 実際には、そうではありません。では、粗加工された工具鋼を、何百万点もの同一部品を生産可能な高精度板材プレス金型へと変えるために不可欠な設計要素を、ひとつずつ解説していきましょう。金属プレス金型セットの仕様策定を行う場合でも、サプライヤーが提示した設計提案を評価する場合でも、これらの基本原理を理解しておくことで、より的確な判断が可能になります。
金型クリアランスの理解とその部品品質への影響
はさみの刃が離れすぎていて、紙を切ろうとしても、きれいに切れず、破れたり折れたりする様子を想像してください。同様の原理が板金用ダイス設計にも適用され、パンチとダイスの間の隙間(クリアランス)が、エッジ品質から工具寿命に至るまで、あらゆる要素を決定します。
Mate Precision Technologies社によると、ダイスクリアランスとは、パンチがダイス開口部に進入した際のパンチとダイスの間の隙間を指します。トータルダイスクリアランスは、パンチの両側におけるクリアランスを合計した値を表します。
クリアランスのレベルごとの影響は以下の通りです:
- 適切なクリアランス: 材料の上面および下面から発生するせん断亀裂がきれいに交差し、パンチング力・部品品質・工具寿命のバランスが最適化されます
- クリアランスが小さすぎます: 二次せん断亀裂が発生し、パンチング力が上昇し、工具寿命が著しく短縮されます
- クリアランスが大きすぎます: スラグ引き起こしの増加、穴品質の低下、バリの大きさ増加、材料の変形増大
推奨クリアランスは、材料の種類および板厚によって異なります。一般的な目安として以下を参照してください:
| 素材の種類 | 材料の厚さ | ピアシング用トータルクリアランス(板厚Tに対する%) | ブランキングの全クリアランス(板厚Tの%) |
|---|---|---|---|
| アルミニウム(25,000 psi) | 0.098インチ(2.50mm)未満 | 15% | 15% |
| アルミニウム | 0.098"–0.197"(2.50–5.00 mm) | 20% | 15% |
| 軟鋼(50,000 psi) | 0.118インチ(3.00mm)未満 | 20% | 15% |
| 軟鋼 | 0.118"–0.237"(3.00–6.00 mm) | 25% | 20% |
| ステンレス鋼(75,000 psi) | 0.059インチ(1.50mm)未満 | 20% | 15% |
| ステンレス鋼 | 0.110"–0.157"(2.80–4.00 mm) | 30% | 20% |
適切なダイ・クリアランスを設定することによるメリットには、工具寿命の延長、よりスムーズなストリッピング、平均バリ高さの低減、より清浄で均一な穴形状、ガリングの低減、ワークピースの平坦性向上、および材料貫通に必要な最低 punching 力の実現が挙げられます。スラグはその状態を如実に物語ります——理想的なスラグは、上部と下部からの破断面が同一角度で一致したときに形成され、これは最適なクリアランス設定であることを示しています。
材料効率向上のためのストリップ・レイアウト最適化
薄板金属プレス成形品を大量生産する場合、わずかな非効率でも累積して大きなロスへとつながります。統計によると、 『Journal of Manufacturing Systems』誌に掲載された研究 金型の寿命を通じて大量の部品が生産されるため、部品単位での材料利用率にわずかでも非効率が生じると、非常に大量の材料が廃棄されることになります。
ストリップレイアウト(別名:ストリッププログレッション)とは、金属ストリップが金型内を移動する際に、そのストリップ上で実行されるすべての切断および成形工程を順序立てて配置したものです。U-Need社が指摘しているように、優れたストリップレイアウトの設計こそが、材料ロスの削減と生産速度の最大化の鍵となります。
主な検討事項には以下が含まれます:
- 部品の向き: 材料利用率を最大化しつつ、素材の繊維方向(グレイン方向)に関する要件を満たすようブランクを配置すること
- 工程の順序付け: ストリップおよび金型への応力負荷を最小限に抑えるために、工程を論理的に配置すること
- キャリア設計: 各ステーション間で部品がストリップにどのように連結されたまま保持されるかを決定すること
- パイロット穴の配置: 各プログレッシブステーションにおける正確な位置決め(レジストレーション)を確保すること
- スクラップブリッジ幅: 材料節約とストリップの安定性とのバランスを取ること
研究により、材料利用率を最大化するためにストリップ上の部品の向きを決定するための厳密なアルゴリズムが開発されています。これらのアルゴリズムは、凸形状または非凸形状のブランクを最適にネストするとともに、材料使用量を最小限に抑えるためのブランクの向きおよびストリップ幅を予測します。平面異方性に起因するブランクの向き要件などの技術的制約も、同様に考慮する必要があります。
重要なスタンピング金型部品とその機能
スタンピング金型は、正確に調整された機械システムのように動作します。各部品には特定の役割があり、それらの機能を理解することで、金型設計を効果的に評価できます。
パイロット: これらの高精度パイロットピンは、事前に打ち抜かれた穴に嵌合することにより、各ステーションでストリップを正確に位置決めします。適切なパイロティングが行われないと、部品間の一貫性が損なわれ、累積誤差によって金型に重大な損傷を及ぼす可能性があります。
ストリッパー: パンチが材料を貫通した後、パンチが引き戻される際にストリップをパンチから除去する必要があります。ストリッパーはこの機能を果たすと同時に、切断作業中に材料を平らに保持します。Mate社の技術資料によると、ストリッパーはストロークの作業行程全体にわたり、ダイ上に材料をクランプし、物理的に可能な限りパンチの先端に近い位置でパンチを支持します。
プレッシャーパッド: これらのスプリング式部品は、成形作業中に材料をダイ表面に押し付ける制御された力を発生させます。適切なプレッシャーパッド設計により、しわの発生を防止し、材料の流動を制御し、部品の形状の一貫性を確保します。
バイパスノッチおよび材料流動制御
成形作業において材料が延長または引き抜かれる場合、その材料の流動を制御することが極めて重要になります。板金スタンピング用ダイにおけるバイパスノッチはまさにこの目的のために設けられており、成形作業中に材料が制御されたパターンで移動できるよう、戦略的に配置された緩和部(リリーフ)です。
段ボールを折る前に切り込みを入れるのを想像してください。この切り込み(ノッチ)は、材料の変形にあらかじめ定義された経路を作り出し、制御不能な座屈や破断を防ぎます。適切なバイパス・ノッチ設計では、以下の点を考慮します。
- 材料の板厚および延性特性
- 引き抜き深さおよび成形の厳しさ
- ブランクホルダー荷重およびその分布
- 最終部品の形状要件
十分な材料流動制御が行われないと、以下のような欠陥が発生します:スプリット(材料が過度に伸びて薄くなりすぎた状態)、しわ(余剰材料が逃げ場を失った状態)、スプリングバック(材料が金型形状に完全に成形されなかった状態)。
公差に関する検討事項および達成可能な精度
プレス金型でどの程度厳しい公差を確保できるでしょうか?その答えは、複数の変数が相互に作用することに依存します。U-Need社が文書化した業界経験によると、同社のエンジニアは顧客と協力して、どの公差が機能に不可欠であるか、また性能に影響を与えない範囲でどの公差を緩和できるかを判断します。これは、精度とコスト効率の両立を目指す共同のDFM(設計段階での製造性検討)戦略です。
達成可能な精度に影響を与える要因には以下が含まれます:
- 金型構成: 進行型金型は、連続的なパイロット穴による正確な位置決めが可能であるため、トランスファー金型と比較してより厳しい公差を実現します。
- 材料の特性: スプリングバックは、アルミニウム、軟鋼、高強度材の間で著しく異なります。
- 部品の形状: 平面的なプレス成形品と比較して、複雑な三次元形状はより大きな技術的課題を伴います。
- 金型の摩耗: 生産稼働中に切断刃が摩耗し、成形面が劣化することにより、公差が徐々にずれていくことがあります。
- プレス機の特性: 機械の剛性、平行度、および反復精度は、最終部品の寸法すべてに影響を与えます。
参考までに、高精度プレス加工では、重要な特徴部において±0.001mmという極めて厳しい公差を達成することが可能です。ただし、このような高精度を実現するには、金型設計および製造のあらゆる側面に細心の注意を払う必要があります。
排気およびスラグ除去による品質の一貫性確保
見落とされがちな詳細があります。高速で材料にパンチが打ち込まれたとき、空気はどこへ行くのでしょうか?また、パンチアウトされた材料(スラグ)はどこへ行くのでしょうか?不十分なベント(排気)によりバックプレッシャーが発生すると、成形工程に影響を及ぼすだけでなく、スラグがダイ内に浮き上がり戻ってしまうことがあります。これは金型および部品の両方に損傷を与える状態です。
適切な金型設計では、以下の点を通じてこれらの課題に対処します。
- ベント通路: 高速作業中に閉じ込められた空気を逃がすための通路
- スラグフリー金型設計: スラグを把持し引き戻しを防止するための絞り形状を有する金型開口部
- 十分な金型貫通量: スラグが排出エリアへ確実に排出されるよう、パンチが十分な深さまで移動することを保証
- 明瞭なスクラップ排出経路: スラグが金型領域から障害物なく排出されるための未遮断ルート
Mate社の技術ガイドでは、シート厚に関係なく、スラグなしダイにおけるパンチの推奨貫通深さは0.118インチ(3.00mm)であると記載されています。この深さにより、信頼性の高いスラグ排出が確保され、ダイ損傷の最も一般的な原因——作業領域へのスラグの再侵入——を防止できます。
ダイ設計における最新のCAD/CAM統合
今日の金属プレス成形用ダイ設計では、開発プロセス全体を効率化する強力なデジタルツールが活用されています。U-Need社によると、現代のダイ設計では、SolidWorks、CATIA、Siemens NXなどの3D CADプラットフォームを用いた部品の詳細モデリングや、プログレッシブダイ開発専用のCADソフトウェアなど、多様なソフトウェアツールが採用されています。
コンピュータ支援工学(CAE)および有限要素解析(FEA)ソフトウェアを用いることで、実際の金型製作に先立ち、プレス成形工程全体をデジタル上でシミュレーションすることが可能です。AutoFormやDYNAFORMなどのプラットフォームを活用することで、材料の挙動予測、成形欠陥の発生可能性の特定、金型形状の最適化などを、すべて仮想環境で行うことができます。
このシミュレーション機能は、金型開発の考え方において大きな転換を意味します。U-Need社が指摘するように、硬化工具鋼で実際の金型を再加工するよりも、デジタルモデルを調整する方がはるかに低コストかつ迅速です。仮想検証(バーチャル・バリデーション)により、プロジェクトのリスクが低減され、物理的な試作期間が短縮され、初回成功確率が劇的に向上します。この点については、次のセクションで詳しく解説します。
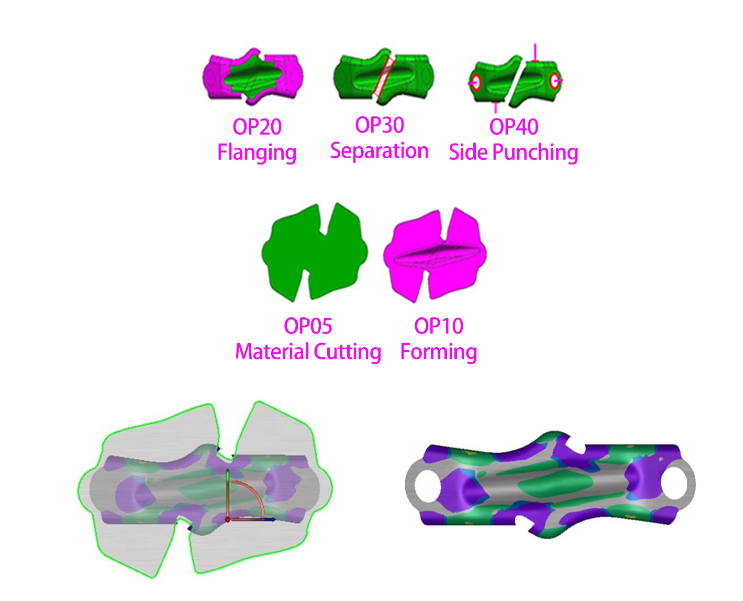
CAEシミュレーション技術を活用した現代的な金型開発
かつて金型開発といえば、物理的なプロトタイプを製作し、それを試験して欠陥を発見し、再度製作して…というサイクルを、ようやく機能するまで繰り返す作業でした。その手法は今も存在していますが、急速に時代遅れになりつつあります。今日のプレス成形技術では、高度なコンピュータ支援工学(CAE)シミュレーションを活用しており、工具鋼の切り出しを一切行わずに、シートメタルがどのように変形・挙動するかを正確に予測することが可能です。
に従って Keysight社のエンジニアリング研究 シミュレーションは、プロセスの最適化、エラーの低減、および材料効率の向上を実現する強力かつコスト効率の高い手法を提供します。これは、板金成形におけるダイ工程をデジタル上で模擬し、実際の生産開始前に潜在的な問題を検出し、解決することを可能にします。
なぜこれが貴社の最終利益(収益)に影響を与えるのでしょうか? 板金プレス加工工程では、直感だけではほぼ予測不可能な複雑な材料挙動が関与しています。高度な高張力鋼やアルミニウム合金は大きなスプリングバック量を示すため、寸法精度の確保は常に課題となります。物理試作(トライアウト)中に欠陥が発生した場合、その修正には多大な時間とコストがかかり、場合によっては生産スケジュール内での解決が不可能になることもあります。
CAEシミュレーションによる高額なダイ改修の防止方法
部品を1個も製造することなく、金型設計を数百回も「試験」できると想像してみてください。それがまさに有限要素解析(FEA)が提供するものです。この計算技術は、金型設計、材料特性、および工程パラメータを同時に考慮し、成形プロセス中の金属板の挙動を予測・解析します。
金属プレス加工プロセスのシミュレーションにより、高額な問題に発展する前に重大な欠陥を特定できます:
- スプリングバックの予報 ソフトウェアは成形後の材料の「弾性復元量(スプリングバック)」を計算し、エンジニアが事前に金型形状を補正できるようにします
- しわ検出: 仮想解析により、過剰な材料が蓄積して表面欠陥を引き起こす箇所が明らかになります
- 材料の減肉: シミュレーションにより、延性が安全限界を超える領域を特定し、亀裂や割れを未然に防止します
- 外観欠陥の識別: 高度な輪郭設定および仮想ライトルーム環境を用いて、物理的な試作前に外観品質を確認します
キーサイト社の研究によると、シミュレーションを活用すれば、高価な物理プロトタイプを製作することなく、さまざまな材料や設計を試験することが可能であり、これによりイノベーションのスピードが向上し、最終製品に対する制御精度も高まります。自動車のボディパネル(例:アルミニウム製ドアやボンネット)では、わずかなパラメーター変動によって亀裂が生じやすいため、こうした仮想検証によって、あらかじめ堅牢な工程ルートを構築することで、高額な量産エラーを未然に防止できます。
製造用スタンピング工程におけるシミュレーションのメリットは、欠陥防止にとどまりません。シミュレーションソフトウェアは、初期ブランクの輪郭形状を最適化して材料利用率を最大化し、廃棄物を削減するとともに持続可能性を向上させます。また、必要な最小プレス力も予測できるため、生産計画担当者は適切なダイ・スタンピング機械の能力を確信を持って選定できます。
現代のダイ開発におけるデジタルエンジニアリングワークフロー
ここでは、従来のアプローチと現代的なアプローチが劇的に分岐します。従来の金型開発サイクルは、おおよそ次のような流れでした:設計 → プロトタイプ製作 → 試験 → 問題の発見 → 再設計 → 再製作 → 再試験——しばしば、許容可能な結果が得られるまで何度も繰り返されていました。各反復には数週間の期間と多額の予算が費やされていました。
現代のデジタルワークフローでは、このスケジュールが大幅に短縮されます。 研究によると 仮想金型試作(バーチャル・ダイ・トライアウト)により、製造メーカーは、実際の量産開始前にしわ、割れ、過度な板厚減少などの潜在的問題を特定できます。この予防的なアプローチによって、材料の流動が最適化され、金属が所定の形状に正しく成形されることを保証します。これは特に加工が困難な材料や複雑な形状において大きなメリットをもたらします。
板金プレス成形プロセスは、大規模なシミュレーションを実現するための高性能コンピューティング(HPC)とシームレスに統合されるようになりました。エンジニアは、一晩で数百回もの仮想反復試行を実行でき、物理実験では数か月を要するパラメーター変動の検証が可能になります。主なワークフロー上の利点は以下のとおりです:
- 自動スプリングバック補正: ソフトウェアが各工程ごとに金型形状を自動的に調整し、補正済み金型用のCADサーフェスを再作成します
- 設計の頻繁な変更: デジタルによる修正は、硬化鋼製金型の再加工費用に比べてごくわずかなコストで済みます
- シームレスなCAD連携: 結果がCATIAやUnigraphicsなどのプラットフォームに直接フィードバックされます
- ダイ摩耗予測: 接触圧力および材料流動解析により、事前に摩耗低減対策を講じることが可能です
これらのデジタル機能への投資を行う企業は、測定可能な成果を実現しています。例えば、シャオイ社の先進的なCAEシミュレーション手法は、自動車用スタンピング金型の製造において93%の初回通過承認率を達成しており、従来、金型開発を悩ませていた設計変更サイクルを劇的に短縮しています。また、同社の迅速なプロトタイピング能力により、最短5日間で結果を得ることが可能であり、かつて数か月に及んでいた開発期間を、デジタルワークフローによっていかに圧縮できるかを示しています。
仮想検証(バーチャルバリデーション)は、プロジェクトのリスクを低減し、物理的な試作期間を短縮するとともに、初回成功確率を劇的に向上させます。
財務的インパクトも非常に大きいものです。物理的なプロトタイプ試作を3~4回削減すれば、それぞれに数週間の時間と数千ドル規模の材料費・機械加工費が節約されるため、シミュレーションソフトウェアへの投資は短期間で元が取れます。さらに、市場投入時期の前倒しや機会損失の低減効果を加味すれば、中量産レベルの生産シナリオにおいてさえ、投資対効果(ROI)は極めて説得力を持つものとなります。
さらに、シミュレーションはエネルギー使用の最適化と廃棄物の最小化を通じて、組織が環境規制を遵守するのを支援します。「より低出力のプレス機で部品を成形できるか?」「プレスラインから1工程を削減できるか?」といった問いに対して、仮想的に得られた回答は、直接的に持続可能性の向上および運用コストの削減につながります。
もちろん、最も高度なシミュレーションであっても、すべての問題を未然に防ぐことはできません。物理的な金型は依然として保守を必要とし、最終的には摩耗します。これらの課題については、金型への投資をその運用寿命にわたり守るために、十分な注意を払う必要があります。
メンテナンスとトラブルシューティング:一般的な問題
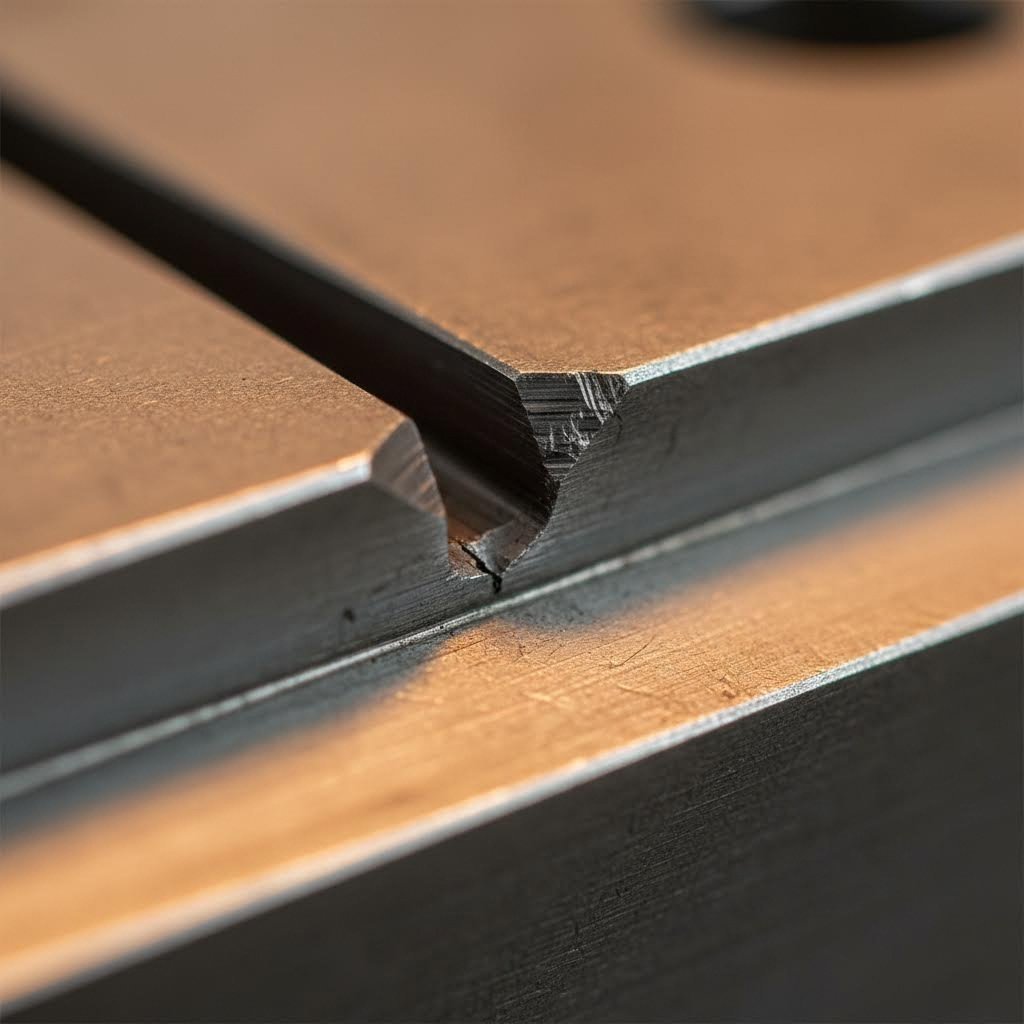
最も優れた設計の金型であっても、最終的には摩耗の兆候が現れます。問題は、あなたのプレス金型がメンテナンスを必要とするかどうかではなく、高額な生産停止を招く前に問題を早期に検知できるかどうかです。ウィスコンシン・メタル・パーツ社によると、プレス金型がメンテナンスを要する兆候には、部品のバリの発生、公差範囲からの逸脱、必要な圧力(トン数)の増加、あるいは金型から異音が聞こえることなどが挙げられます。
朗報は?一般的な金型摩耗パターンを理解することで、緊急事態に至る前に問題を予測できるようになります。ここでは、プレス金型の不具合が生じる原因と、予防的メンテナンスが金属プレス部品の生産寿命をいかに延長するかについて詳しく解説します。
ダイス摩耗の初期兆候を認識する
あなたのプレス成形部品は物語を語っています——ただし、その読み方を知っている場合に限ります。金型の摩耗が始まると、破損に至る前の段階で、部品品質に微細な変化が現れます。以下のような兆候に注意してください:
エッジ摩耗: この切削刃の徐々なる鈍化は、最も一般的な摩耗パターンです。最初に、部品のエッジにわずかに大きなバリが生じたり、プレス成形工程を完了するためにより大きな力を必要とするようになることに気づくでしょう。DGMFモールドクランプ社によると、ダイスタンピング金型では、パンチコアの各側面位置において異なる程度の摩耗が発生しやすく、一部の部位ではより大きな傷が見られ、摩耗が速くなる傾向があります。特に薄く狭い長方形のダイでは、この現象が顕著に現れます。
ギャリング 被加工材からダイ表面へ材料が転移する現象は「ガリング」と呼ばれます。この付着性摩耗により、粗さのある箇所が生じ、その後の成形部品の表面品質を損なうだけでなく、さらなる劣化を加速させます。ダイスタンピング成形部品の表面に scratches(傷)や scored surfaces(擦過痕)がないか、定期的に確認してください。
切断する 切削刃に沿った小さな亀裂は、過大な応力または不適切なクリアランスを示しています。チッピング(欠け)は、通常、材料の問題、アライメントの不具合、あるいは設計仕様を超えた使用条件のいずれかを意味します。
不均一摩耗の主な原因には以下が挙げられます:
- 工作機械のタレット設計または加工精度の問題—特に上下ターンテーブル取付座の位置ずれ
- 金型設計または精度が要求仕様を満たしていない
- ダイガイドブッシュの精度が不十分
- 不適切なクリアランス設定
- 長期間使用による摩耗により、金型取付部またはガイドブッシュのアライメントが損なわれる
場合によっては、問題がダイが稼働中になって初めて顕在化することがあります。ウィスコンシン・メタル・パーツ社が指摘しているように、実際に工具の稼働状況を目視確認したり、ダイの動作映像を確認したりすることは、問題の原因特定において極めて有効です。問題の原因は、プレスへの工具のセットアップ方法、プレス自体の摩耗、あるいは使用されている工具鋼の種類に起因する工具部品の早期摩耗など、さまざまな要因が考えられます。
金型寿命を延ばす予防保全スケジュール
現実として、事後的な保守(リアクティブメンテナンス)は、予防保全よりも大幅にコストがかかります。故障を待ってから対応すると、緊急修理費、不良品の廃棄コスト、生産遅延による損失、および単なる修繕で済むはずだった工具の完全交換が必要になるなど、多額の費用を支払うことになります。
適切な保守間隔を設定するには、いくつかの要因が関係します。
| 要因 | 保守頻度が低い場合 | 保守頻度が高い場合 |
|---|---|---|
| 生産量 | 月間ヒット数50,000回未満 | 月間ヒット数200,000回超 |
| 材料の硬さ | アルミニウム、軟鋼 | ステンレス鋼、高強度鋼 |
| 材料の厚さ | 薄板(厚さ1mm未満) | 厚板(厚さ3mm超) |
| 部品の複雑さ | 単純なブランク | 深い成形、厳密な公差 |
| ダイの使用年数 | 新しく改修済み | 複数の生産キャンペーン対応 |
実用的な予防保全アプローチには以下が含まれます:
- 定期的なアライメント点検: アライメント用マンドレルを用いて、機械工具のタレットおよび取付ベースのアライメントを定期的に確認します
- ガイドブッシュの適時交換: 目視で摩耗が確認されるのを待たず、生産数量に基づいて交換スケジュールを設定します
- クリアランスの確認: 主要な生産ランごとにパンチとダイのクリアランスを確認します
- 文書: 各生産ロットの最終部分とエンドストリップを一緒に保管してください。これらは金型技師にとって貴重な診断情報となります。
今後は、予防保全スケジュールを継続的に実施することで、問題の発生を抑制し、大きな費用がかかる修理に至る前に異常を早期に検出できます。また、この情報は今後の予防保全(PM)時期を予測する際にも役立ち、事前の計画立案を通じてプレス金型のダウンタイムを削減できます。
一般的なスタンピング不良のトラブルシューティング
品質問題が発生した際には、体系的なトラブルシューティングにより、時間とコストの両方を節約できます。以下のチェックリストを用いて、一般的な不良のうち、プレス金型に起因する可能性が高い原因を特定してください:
-
過剰なバリ:
- 切断刃の摩耗(研ぎ直しが必要)
- パンチとダイとのクリアランスが大きすぎること
- ガイドブッシュの摩耗による位置ずれ
-
寸法ドリフト:
- プログレッシブ金型の摩耗による切断寸法の変化
- 長時間運転による熱膨張
- パイロットの摩耗によるストリップ位置のばらつき
-
表面品質の劣化:
- ダイ表面のガリング(研磨またはコーティングが必要)
- スラグ引きによる完成部品への傷跡
- 成形工程中の潤滑不足
-
プレスの公称荷重の増加:
- 切れ味の鈍ったカッティングエッジにより、より大きな力を要すること
- クリアランスが狭すぎることによる過度な摩擦
- ダイ表面への材料付着
-
異常な音:
- パンチとダイの位置ずれ
- ダイ部品の緩み
- スラグ排出不良
不均一なダイ摩耗を防止するため、DGMF Mold Clampsでは、フルガイド範囲ダイの採用、作業者による原因究明の迅速化に向けた責任強化、および生産効率向上のための特殊ダイまたは成形ダイの検討を推奨しています。ただし、成形ダイは通常、一般用ダイに比べてコストが4~5倍程度高くなります。
再研磨か交換か:経済的判断
ダイススタンプに摩耗が見られた場合、重要な判断を迫られます:研ぎ直して使い続けるか、新しい部品への投資を検討するかです。問題の解決策は単純な研ぎ直しで済む場合もあれば、工具が意図通りに動作しない原因を特定するために、より詳細なトラブルシューティングが必要になる場合もあります。
以下の場合は、経済的に研ぎ直しが有効です。
- 摩耗は、修復可能な切断刃部に限定されています
- ダイス全体の幾何学的形状は公差範囲内に収まっています
- 複数回の再研削サイクルに対応できる十分な材料が残っています
- 生産要件が即時の納期対応を要求していません
以下の場合は交換が必要になります:
- 欠けや損傷が表面的な摩耗を超えて広がっています
- 複数回の再研削サイクルにより、利用可能な材料がすでに消費され尽くしています
- ダイスの幾何学的形状が修正限界を超えています
- 部品の設計変更により、いずれにせよ新規の金型が必要です
優れた金型製作技術者は、金型が示す手がかりを解読し、その金型の「物語」を語ることができます。ウィスコンシン・メタル・パーツ社は、金型設計図面および部品図面、検査報告書が入手可能であることが、金型技術者が効果的にトラブルシューティングを行う上で非常に重要であると強調しています。摩耗が激しい部品を特定しておけば、必要に応じてすぐに交換できるよう予備部品を準備しておくことができます——これにより、保守作業が必要となった際のダウンタイムを最小限に抑えることができます。
予防保全と金型寿命との関係は明快です:小さな問題に一貫して注意を払うことで、重大な故障を未然に防ぐことができます。生産台数を記録し、品質の傾向を文書化し、保守作業を能動的に計画することで、プレス成形工程は長期にわたる生産キャンペーンにおいても一貫した結果を提供できます。保守プロトコルが確立された後、次に検討すべき点は、金型投資が生産における投資対効果(ROI)にどう反映されるかを含む、総合的なコスト構造の理解です。
プレス金型投資におけるコスト要因とROI分析
製造マネージャーを夜な夜な悩ませ続ける問いかけがあります。スタンピング用金型およびダイスへの投資額は、実際にはどの程度にすべきでしょうか?この問いに対する答えは単純ではありません。なぜなら、初期購入価格は、そのコスト構造の一部にすぎないからです。According to 製造業者 によると、金型コストを算出するための完璧な公式や方程式は存在しませんが、推定精度を高めるために考慮できる要因は多数あります。
賢明な金型投資と高額な失敗を分けるものは何でしょうか?それは、所有・運用の総コスト(TCO)を理解すること、製造の複雑さに応じた適切なダイスを選定し、実際の生産ニーズに合致させること、そして高価なプレミアム金型が費用対効果を発揮するタイミングと、よりシンプルなソリューションで十分なタイミングを見極めることです。
異なるタイプのダイスにおける生産数量のしきい値
通勤で自宅から職場までわずか2マイル(約3.2 km)の距離を走るのに、スポーツカーを購入することを想像してみてください。技術的には機能しますが、経済的にはまったく不合理です。製造用ダイスの選定にも、同じ論理が適用されます。年間生産数量は、他のいかなる要因よりも、金型への投資判断を左右する最も重要な指標です。
部品の需要量が非常に多い場合、業界の専門家によると、ダイスは通常、より大きく、厚みがあり、高品質な工具鋼で構成されるように設計されます。また、大量生産には、固体カーバイドなどの代替工具材の使用も検討されます。一方、少量生産向けのダイスでは、比較的安価な工具鋼が用いられることが多く、場合によっては鋳造または成形された複合材料が使用されることもあります。
生産数量に応じたダイス投資をマッチさせるための実践的なフレームワークを以下に示します:
- 年間10,000個未満: 単純な単工程ダイス、あるいは試作レベルの工具でも十分に機能することがあります。クラスCダイス(短期間の試作用途向けに設計されたもの)は、過度な投資を要さずに、十分な品質を実現します。
- 年間10,000~50,000個: 限られた寿命を前提とした小ロット向けに設計されたクラスBダイスが、経済的に適切となります。コンパウンドダイスやコンビネーションダイスは、この生産数量帯において優れたコストパフォーマンスを発揮します。
- 年間50,000~200,000個: プログレッシブダイは、経済的に採算が取れる段階に入ります。初期投資額の高さは、十分な部品数で均等に分散されるため、1個あたりの金型償却費が削減されます。
- 年間20万点以上: 高生産性と保守の容易さを目的として設計されたクラスA金型が不可欠となります。これらのカスタム金属プレス金型は、極めて大量の生産に対応でき、1個あたりの追加金型コストは実質的に無視できる水準になります。
損益分岐点の計算は単純です:金型への総投資額を予想生産数量で割り、その1個あたりの金型コストを、代替製造方法や簡易構成の金型と比較します。
プレス金型の総所有コスト(TCO)の算出
プログレッシブダイの見積もり額は、金型の寿命期間中に実際に支出する金額の約60%に過ぎません。総所有コスト(TCO)には、多くの調達担当者が請求書が届くまで見落としがちな要素が含まれます。
| コスト要因 | 単純金型 | プログレッシブダイ | トランスファーダイ |
|---|---|---|---|
| 初期治具コスト | 低コスト(通常1万~5万ドル) | 高コスト(通常10万~50万ドル) | 最高コスト(通常15万~75万ドル) |
| メンテナンスの頻度 | 低コスト(部品点数が少ない) | 中程度(複数のステーション) | 高い(移送機構) |
| 停止時間への影響 | 最小限(クイック・チェンジオーバー) | 中程度(複雑なセットアップ) | 大きい(システムの複雑さ) |
| 部品単位の生産コスト | 高い(サイクル時間が遅い) | 低い(高速運転) | 中程度(大型部品) |
| スペアパーツへの投資 | 最小限 | 中程度(摩耗部品) | 高い(機械式システム) |
| 必要なオペレーターのスキル | 基本 | 中級 | 高度な |
これらの直接コストに加えて、部品の品質要因も検討する必要があります。バリ取り、矯正、または再加工といった二次加工を必要とする部品を製造する金型は、その購入価格以上にコストがかかります。金属プレス成形機が最適な効率で稼働するためには、その能力に合致した金型が必要です。能力と金型の不適合は、サイクルタイムの低下や過度な摩耗といった隠れたコストを生じさせます。
納期スケジュールも価格に影響を与えます。『ザ・ファブリケイター(The Fabricator)』誌によると、金型の納期を極めて短く設定する依頼は、特に金型サプライヤーが現在多忙な状況にある場合、金型コストを高騰させる可能性が非常に高いです。納期の前倒しには残業が必要となり、これによりコストが増加します。
国内調達と海外調達のトレードオフ
国内と海外(オフショア)における金型製造の労務単価の差は現実のものであり、しかも相当な水準に達しています。中国およびインドの労務単価は米国に比べて大幅に低いため、これらの国では金型の工具費が通常より低くなります。しかし、低い見積もり額が必ずしも総コストの削減を意味するわけではありません。
調達判断において検討すべき要因:
- コミュニケーションの複雑さ: プレス加工製造に関する技術仕様は、正確な理解が不可欠です。言語の壁や時差によって、高額な誤解が生じる可能性があります。
- 試作・修正のスピード: 金型の変更が必要となった場合、国内サプライヤーは通常、より迅速に対応します。一方、海外での修正作業は、開発スケジュールに数週間の遅延をもたらすことがあります。
- 品質検証: 出荷前の金型検査には、現地訪問による確認か、遠隔地での品質保証プロセスへの信頼のいずれかが必要です。
- 物流および関税: 大型金型の国際輸送はコストとリスクを伴います。輸入関税により、価格差が大幅に縮小される可能性があります。
- サポート体制の充実度: 生産中に問題が発生した場合、現地のサプライヤーが迅速なトラブルシューティング支援を提供します。
自動車ボディパネルを製造するためのダイスなどの大型金型については、ファイナンスコストも重要です。ファブリケーターは、大型金型の製作に必要な材料を購入するために金型店が資金を借り入れることが珍しくないことに留意しています。支払いを受けるまでの期間が長くなればなるほど、金型店が支払う利息も増加し、その分が提示価格に反映されることが多くなります。場合によっては、顧客が進捗支払いを行うことで、このコストを軽減することがあります。
複雑さが金型価格に与える影響
形状が複雑な部品は、それを製造するために必要なステーション数を増加させ、直接的に金型コストを高めます。公差が厳しい部品も、追加のステーションを必要とします。また、部品が高強度材で製造される場合、切断および成形にはより高品質の工具鋼が必要となり、金型の製造投資額がさらに上昇します。
価格決定要因には以下が含まれます:
- 工程数: 成形、切断、または曲げの各追加ステーションは、設計および製造コストを増加させます。
- 許容差仕様: より厳しい仕様は、より高精度な金型および延長された開発期間を要求します
- 材料の選択: 炭化タングステンなどの高品質金型材料から製造される金型は、製造により多くの時間を要します。この材料は切削加工時間が多く必要であり、さらに比較的高価なワイヤー放電加工およびダイヤモンド仕上げ工程も必要となります
- スプリングの選定: 少量生産用金型では単純なコイルスプリングが用いられる場合がありますが、大量生産用金型では通常、寿命が長く、より高価なガススプリングが採用されます
- サプライヤーの生産能力: 適切な生産能力と豊富な経験を持つ工場を選定すれば、過負荷状態または技術的に不十分なサプライヤーに無理に依頼する場合よりも、より低コストの見積もりを得られます
見積もりプロセス自体も重要です。『ザ・ファブリケーター(The Fabricator)』誌によると、金型コストの見積もり担当者は、板金加工方法および金型設計について十分な理解を有している必要があります。なぜなら、工程手順が確定して初めてコスト算出が可能となるためです。多くの見積もりエンジニアは、過去の見積もり記録を継続的に管理しており、同様のプロジェクトにおいて当社が利益を上げたか損失を被ったかを検討し、今後の見積もり精度向上に活用しています
こうしたコスト動向を理解しておくことで、見積もりを賢く評価し、真に投資対効果(ROI)をもたらす金型関連の投資を行うことができます。ただし、コストは意思決定における単一の要素にすぎません。適切なプレス金型パートナーを選定するには、技術的実力、品質保証体制、そして長期的なサポート体制を総合的に評価する必要があります。これらの要素こそが、最終的にご投資の成功を左右するのです。
ご用途に最適なプレス金型パートナーの選定
金型の種類、材料選定、設計の基本原則、シミュレーション技術、保守・点検手順、およびコストに関する検討を終えました。次に、これまでのすべての検討事項を統合して最終判断を下す段階です——つまり、どのプレス金型メーカーと提携するかという選択です。この選択が、金型への投資が一貫したリターンをもたらすか、あるいは継続的な課題へと発展してしまうかを決定づけます。
製造業における金型とは、生産能力の基盤でないはずがありません。それらの金型を設計・製造するパートナーは、貴社の成功に不可欠な存在となります。商品としての調達(価格が最も低い入札者が勝つ)とは異なり、板金プレス金型の調達では、技術的専門性、品質管理システム、および生産成果に直接影響を与える長期的なサポート体制を総合的に評価する必要があります。
こう考えてみてください——貴社のプレス金型メーカーは、単に「工具」を販売しているわけではありません。むしろ、貴社の製造可能性を拡大するか、あるいは制限するかを左右する、エンジニアリングの専門知識、品質保証、そして継続的なサポートを提供しているのです。以下に示すフレームワークを活用すれば、この極めて重要な意思決定を体系的に行うことができます。
金型選定基準チェックリストの作成
潜在的なサプライヤーを評価する前に、まず自社の用途要件を明確に特定してください。この準備を怠ってすぐに見積もり依頼を行うと、期待値の不一致や、後々の高コストな設計変更につながります。以下の必須基準をご検討ください:
用途要件分析:
- 金型が実行する必要がある特定の作業は何ですか?(ブランキング、ピアシング、成形、絞り)
- 重要な寸法とその許容公差はどれですか?
- 外観上の表面要件または機能仕様はありますか?
- 部品に追加の二次加工(該当する場合)は必要ですか?
素材に関する考慮事項:
- どの板材を加工しますか?(アルミニウム、軟鋼、ステンレス鋼、高強度鋼種)
- 金型が対応する必要がある板厚範囲はどれですか?
- 材料の圧延方向(グレイン方向)または材質仕様に関する要件はありますか?
- 材料選定は、予想される金型摩耗パターンにどのように影響しますか?
生産量の予測:
- 年間生産数量はどの程度を見込んでいますか?
- 需要は安定していますか、それとも変動が非常に大きいですか?
- ご希望の製品ライフサイクルはどのくらいですか?
- 生産数量は、プログレッシブダイへの投資を正当化するに足る規模でしょうか。それとも、よりシンプルな構成で十分でしょうか?
公差仕様:
- 寸法の中で、機能的に必須なものはどれか、また外観上のもの( cosmetic )はどれかを明確にしてください。
- 適合性を確認するために採用する測定方法は何ですか?
- 許容差要件は、ご使用の材料および形状に対する業界標準と比較してどの程度厳しく設定されていますか?
- 指定された許容差が実際に達成可能であることを、すでに検証済みですか?
サプライヤーとの打ち合わせ前にこれらの要件を文書化しておくことで、同等の範囲(スコープ)に基づいた見積もり比較が可能になります。金属部品のプレス加工の複雑さは大きく異なります。仕様が不完全な状態で見積もりを依頼すると、予期せぬ問題が発生する可能性があります。
長期的なパートナーシップ向け金型メーカーの評価
要件が明確化された後は、金属プレス金型メーカーの評価がより客観的に行えるようになります。以下のステップ・バイ・ステップのプロセスにより、技術的および商業的なニーズを満たすことができるパートナーを特定できます。
- 関連する認証の有無を確認してください。 自動車用スタンピング金型の場合、IATF 16949認証は、サプライヤーが自動車業界の品質管理基準を満たす品質マネジメントシステムを維持していることを示します。この認証は単なる書類上のものではなく、文書化されたプロセス、訓練を受けた人材、および継続的改善の文化が確立されていることを意味します。他の業界では、ISO 9001(一般産業)、AS9100(航空宇宙業界)、ISO 13485(医療機器)などの認証が求められる場合があります。
- 技術的対応能力を評価します。 サプライヤーはご依頼の金型の複雑さに対応可能でしょうか?設計ソフトウェアのプラットフォーム、シミュレーション機能、工作機械設備、検査技術を評価してください。同様の用途、材料、公差要求に関する実績についても、具体的に確認することをお勧めします。
- エンジニアリング支援の充実度を確認します。 エンジニアリング専門知識なしで金型製造は成り立ちません。優れた自動車用スタンピング金型パートナーは、共同設計支援を提供します——コスト削減の機会を特定し、製造性を向上させる設計変更を提案し、金型製作開始前にDFM(製造可能性設計)フィードバックを提供します。
- 品質管理システムを評価する。 認証にとどまらず、サプライヤーが金型の性能をいかに検証しているかを理解してください。どのような検査手順を採用していますか?初品承認(First-Article Approval)はどのように文書化されていますか?重要な寸法を確認するために使用される測定機器は何ですか?
- 試作能力を評価する。 最初の部品を迅速に製造できるかどうかが重要です。一部のサプライヤーは、最短5日で試作を実現しており、これにより開発期間を大幅に短縮できます。この能力は、設計の反復が予想される場合に特に価値があります。
- 量産実績を調査する。 初回合格率(First-Pass Approval Rate)について尋ねてください。93%以上を一貫して達成しているサプライヤーは、プロセス制御能力に優れており、お客様の開発リスクを低減し、量産立ち上げを加速させます。
- 継続的なサポート体制を理解する。 金型には保守・改修、場合によってはトラブルシューティングが必要です。納入後のサプライヤーによるサポート内容はどのようなものですか?スペアパーツは容易に入手可能ですか?生産現場での問題発生時に、どの程度の速さで対応できますか?
- 参考事例およびケーススタディを確認してください。 同様の用途で当社製品をご利用のお客様から、参考事例(リファレンス)をご依頼ください。特に、コミュニケーションの品質、納期遵守の実績、および問題発生時の対応・解決能力について、具体的にお尋ねください。
この評価フレームワークは、国内調達であれ海外調達であれ、いずれの場合にも適用されます。複雑な自動車用スタンピング金型の用途においては、自社生産拠点への地理的近接性が、トラブルシューティングの迅速化や物流の複雑さの低減に寄与します。こうした要素は、コスト差と比較検討する価値があります。
エンジニアリングパートナーシップが重要な理由
多くの調達担当者が見落としている点ですが、優れたスタンピング金型メーカーは、単にご指定通りのものを製造するだけでなく、そもそも「正しい仕様」を一緒に策定するお手伝いをしてくれます。このようなエンジニアリングパートナーシップ型のアプローチは、わずかな設計判断が生産工程全体に大きな影響を及ぼす可能性がある複雑な用途において、特に高い価値を発揮します。
認定パートナーは、数百件から数千件に及ぶ同様のプロジェクトにおける経験を有しています。彼らは、何が機能し、何が失敗し、またコストと性能の最適なバランスを実現するためにはどのような最適化が必要かを既に熟知しています。サプライヤーを評価する際には、単に仕様書の内容をそのまま引用するだけでなく、お客様のアプリケーションについて掘り下げた質問を行う企業を重視してください。
特に自動車向けアプリケーションの場合、OEM規格によりさらに複雑さが増します。こうした要件に慣れたサプライヤーは、文書化に関する期待、材料のトレーサビリティ要件、および承認プロトコルといった、不慣れなサプライヤーが対応に苦慮しがちな事項を理解しています。
適切なパートナーとは、金型を単に納入するだけではなく、お客様の量産が想定通りに確実に稼働することへの信頼を提供する存在です。
シャオイ(Shaoyi)のような企業は、このパートナーシップ型アプローチの典型例であり、IATF 16949認証に加え、包括的な金型設計・製作能力を兼ね備えています。同社のエンジニアリングチームは、OEM規格に適合したコスト効率の高い金型を提供することに注力しており、これは製造業者が量産工程へ進む際のリスク低減に直結するまさに最適な組み合わせです。高精度プレス金型ソリューションを求める読者の皆様は、 shao-yi.com/automotive-stamping-dies にて同社の実績と能力をご確認いただくことで、自動車用プレス金型分野における資格を有したパートナー関係がどのようなものか、具体的な事例としてご理解いただけます。
最終的な選択を決定する
評価作業を終えた後、最終的な判断には複数の要素をバランスよく考慮する必要があります:
- 技術的適合性: 当該サプライヤーは、御社のアプリケーション要件を実際に満たす製品を提供できるでしょうか?
- 商業的整合性: 提示された価格は、提供される能力に対して公正な価値を反映していますか?
- リスクプロファイル: 開発または量産段階において問題が生じた場合、どのような対応が行われるのでしょうか?
- 関係性の潜在的可能性: このサプライヤーと、長年にわたる量産期間において効果的に協業できるでしょうか?
板金プレス金型の選定は最終的に「信頼」にかかっています。すなわち、自社の金型が所定の性能を発揮することへの信頼、品質が一貫して維持されることへの信頼、そして必要時に確実なサポートが得られることへの信頼です。上記の評価フレームワークは、こうした信頼を「希望」や「慣習」に頼ることなく、体系的に構築するための支援を行います。
板金プレス金型への投資は、将来の量産能力に向けて多額の資本を投じることを意味します。適切なパートナーを選定することで、この投資は競争優位性へと転化し、品質の高い部品を納期通り・コスト目標内に提供することが可能になります。十分な時間をかけて慎重に評価を行い、その diligence(勤勉さ・綿密さ)が、数百万回に及ぶ生産サイクルを通じて金型の信頼性とパフォーマンスという形で報われます。
板金プレス金型に関するよくある質問
1. 板金プレス金型とは?
板金プレス金型は、平板の金属板を切断、曲げ、成形または成形して三次元部品に加工するための、雄(パンチ)および雌(ダイ)のコンポーネントから構成される高精度工具です。これらの金型はプレス内で作動し、制御された力を加えることで、原材料を完成品部品へと変形させます。このような工具は、特に自動車産業および民生用製品産業における大量生産工程において不可欠であり、何百万点もの同一部品を製造する際に、一貫性と再現性が極めて重要となります。
2. 金属プレス金型(ダイ)の価格はいくらですか?
金属プレス金型のコストは、その複雑さ、生産数量要件、および材質仕様によって大きく異なります。単純な金型では1万ドルから5万ドル程度ですが、プログレッシブ金型は通常10万ドルから50万ドル程度です。大型自動車パネル向けのトランスファー金型では、75万ドル以上に達することもあります。総所有コスト(TCO)には、初期投資に加えて、保守・点検費用、スペアパーツ費用、および稼働停止による損失などの要素が含まれます。生産数量が多ければ多いほど、単品あたりのコストが大幅に低下するため、高価な金型への投資が正当化されます。
3. ダイカットとスタンピングの違いは何ですか?
ダイカットと金属プレス加工は、それぞれ異なる工程です。ダイカットは通常、紙、段ボール、または薄いプラスチックなどの平らな材料を、鋭利な鋼製ルールダイ(スチールルールダイ)を用いて切断する工程を指します。一方、金属プレス加工は、ブランキング、ピアシング、ベンディング、ドラワリングなどの各種作業を通じて、硬化工具鋼製のダイをプレス内で使用してシートメタルを成形する工程です。プレス加工は、ほぼ常にシートメタルのブランクまたはコイルを用いた常温での塑性加工ですが、ダイキャスト(ダイカスト)は溶融金属を金型に流し込んで成形する工程です。
4. スタンピング用ダイスの主な種類は何ですか?また、それぞれをいつ使用すべきですか?
主な4種類の金型は、プログレッシブダイ(年間10万個以上の小規模部品を大量生産する場合に最適)、トランスファーダイ(ステーション間で移動が必要な大型・複雑形状部品に理想的)、コンパウンドダイ(低~中量生産における高精度フラット部品に適した金型)、およびコンビネーションダイ(切断と成形の両方の工程を必要とする部品に有効)です。金型の選定は、部品の複雑さ、生産数量、公差要求、および予算制約に応じて決定されます。
5. CAEシミュレーションは、プレス金型の開発をどのように改善しますか?
CAEシミュレーションは、実際の金型を製造する前に設計を仮想的に検証することで、金型開発プロセスを変革します。これにより、材料の挙動を予測し、反りやしわなどの欠陥を特定し、金型の形状をデジタル上で最適化できます。この技術によって、開発における試作・検証の反復回数が削減され、開発期間が短縮され、初回試作での成功確率が向上します。高度なシミュレーションを活用する企業では、承認率が93%を超えるとともに、試作期間を最短5日間にまで短縮することが可能となり、従来の試行錯誤型アプローチと比較して大幅なコスト削減を実現しています。