 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


クォーターパネルプレス加工 自動車ガイド:クラスA精度とプロセス
要点まとめ
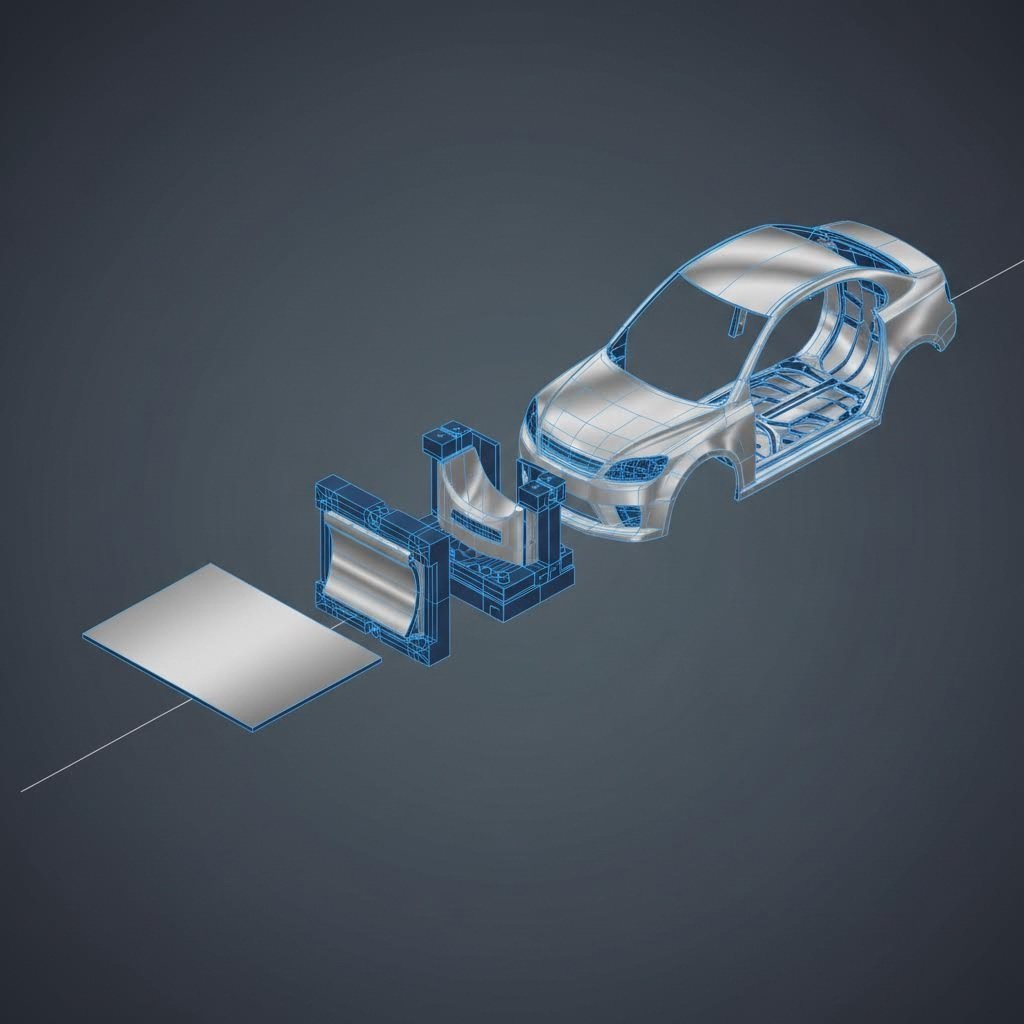
クォーターパネルのスタンピングは自動車製造プロセスにおける金属成形技術の頂点であり、フラットな板材を車両後部構造を定義する複雑なクラスA曲面に変形させる。この高精度の製造方法には、ブランキング、ディープドローイング、トリミング、フランジ成形といった一連の工程が含まれ、通常はタンデムまたはトランスファープレスラインで実施される。エンジニアや調達担当者にとって成功の鍵は、ディープドローの力学的特性を習得し、高張力低合金(HSLA)鋼材やアルミニウムにおけるスプリングバックを制御し、外観上の欠陥を排除するために厳しい表面品質基準を遵守することにある。
クォーターパネル:『クラスA』のエンジニアリング課題
自動車設計において、クォーターパネルは単なる金属板ではなく、顧客から明確に見えるため外観上完璧である必要がある「クラスA」表面として極めて重要です。内部の構造ブラケットとは異なり、クォーターパネルはリアドア、ルーフライン(Cピラー)、トランクをつなぐ役割を果たし、車両の視覚的な連続性を決定づけます。また、ホイールアーチ、燃料給油口ポケット、テールライト取付部などの複雑な構造を統合しながらも、滑らかで空気力学に優れた輪郭を維持しなければなりません。
これらのパネルの製造は工学的な逆説です。構造的完全性とへこみ耐性を確保するため十分な剛性が求められる一方で、金属は破断せずに深い複雑な形状に伸ばせるだけの延性を持たなければなりません。「クォーターパネル」と「ルーフレール」を一体成型する現代の「ユニサイド」パネルへの移行は、深絞り加工の難易度を飛躍的に高めました。クラスA表面では、数マイクロメートルの欠陥であっても許容されません。
製造プロセス:コイルから部品へ
クォーターパネルが金属コイルから完成した車体部品になるまでのプロセスは、高トン数プレス技術による正確な工程の連なりです。具体的な生産ラインは異なりますが、基本的な クォーターパネル スタンピング 自動車 ワークフローは一般的に4つの重要な段階に分けられます。
1. ブランキングおよびテールアードブランク
この工程はブランキングから始まり、ここで原材料のコイルが「ブランク」と呼ばれる平らで大まかな形状のシートに切断されます。現代の製造では、「テイラー溶接ブランク」(TWB)がよく使用され、これは異なる鋼材グレードや板厚をスタンピング前にレーザー溶接で接合するものです。これにより、エンジニアは衝突時に重要な部位(Cピラーなど)にはより強く厚い金属を使用し、応力が少ない部分には薄くて軽量な金属を使用することが可能になり、安全性を損なうことなく重量を最適化できます。
2. ディープドローイング(成形工程)
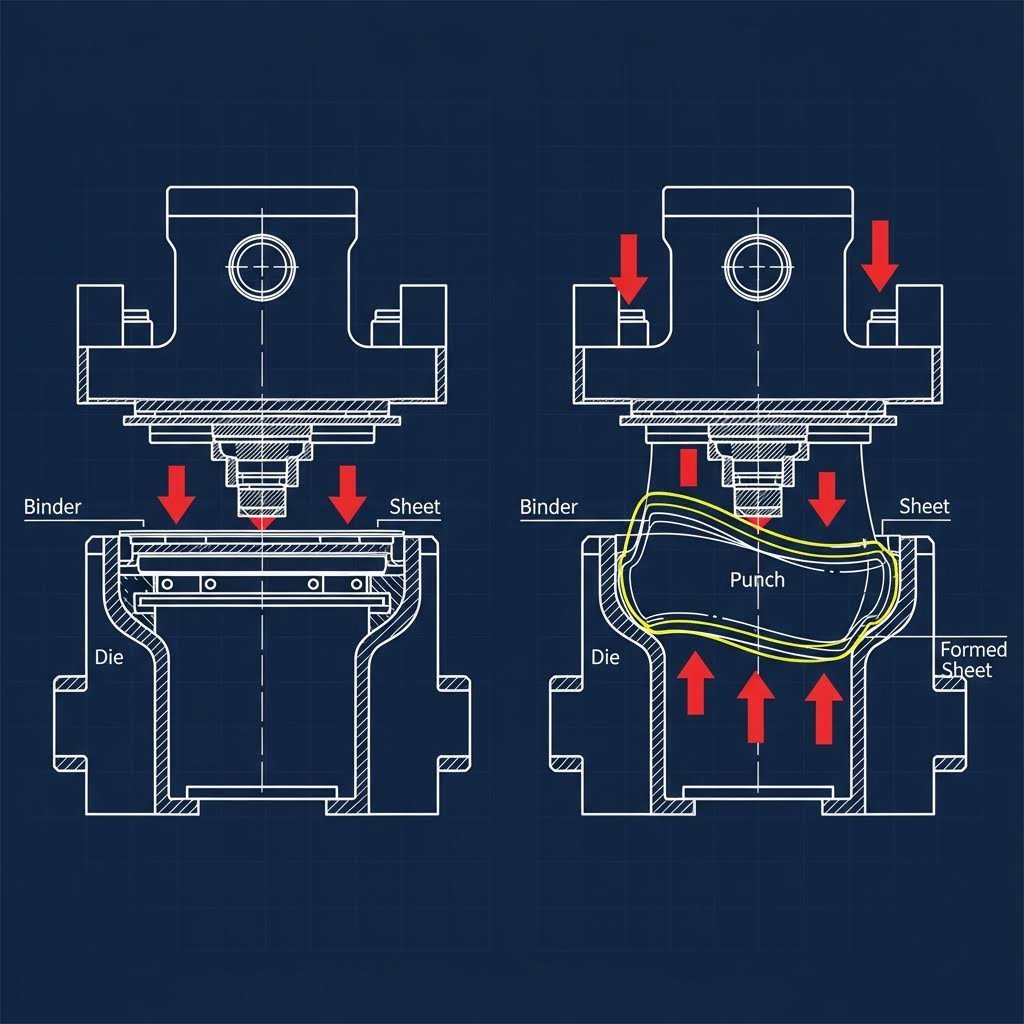
これは最も重要な工程です。平らなブランクを引き抜きダイスに入れ、巨大なプレス機(通常1,000〜2,500トンの力を発揮)がパンチを押し付け、金属をダイス空洞内に押し込みます。金属は塑性変形してクォーターパネルの3次元形状を形成します。ブランクの周縁部は「バインダー」によって保持され、金属の流れを正確に制御するための適切な圧力を加えます。バインダーの圧力が高すぎると金属が割れてしまい、低すぎるとしわが生じます。
3. トリミングおよびピアッシング
一般的な形状が形成された後、パネルはトリミングダイに移動します。ここでは、端部周辺の余分なスクラップ金属(引き加工時の把持用に使用される「アドエンダム」)がせん断によって除去されます。同時に、ピアッシング工程により、燃料給油口ドア、サイドマーカーランプ、アンテナ取付位置用の正確な穴が開けられます。この工程では精度が極めて重要であり、わずか1ミリメートルのずれでも最終組立時にパネルの隙間を生じる可能性があります。
4. フランジ成形および再整形
最終工程では、パネルの端部を曲げてフランジを形成します。このフランジ面は、クォーターパネルが内側ホイールハウス、トランクフロア、およびルーフに溶接される部分です。「再整形(restrike)」工程を使用して、初期の引き加工で完全に形成されなかったキャラクターラインや曲率のディテールを鮮明にする場合があります。
主要な欠陥と品質管理
クォーターパネルはクラスA面であるため、品質管理は単なる寸法検査をはるかに超えます。製造業者は、車体が塗装された後に目立つようになる微細な表面欠陥に対して、常に継続的な対策を講じなければなりません。
「ストーニング」テストとゼブラ照明
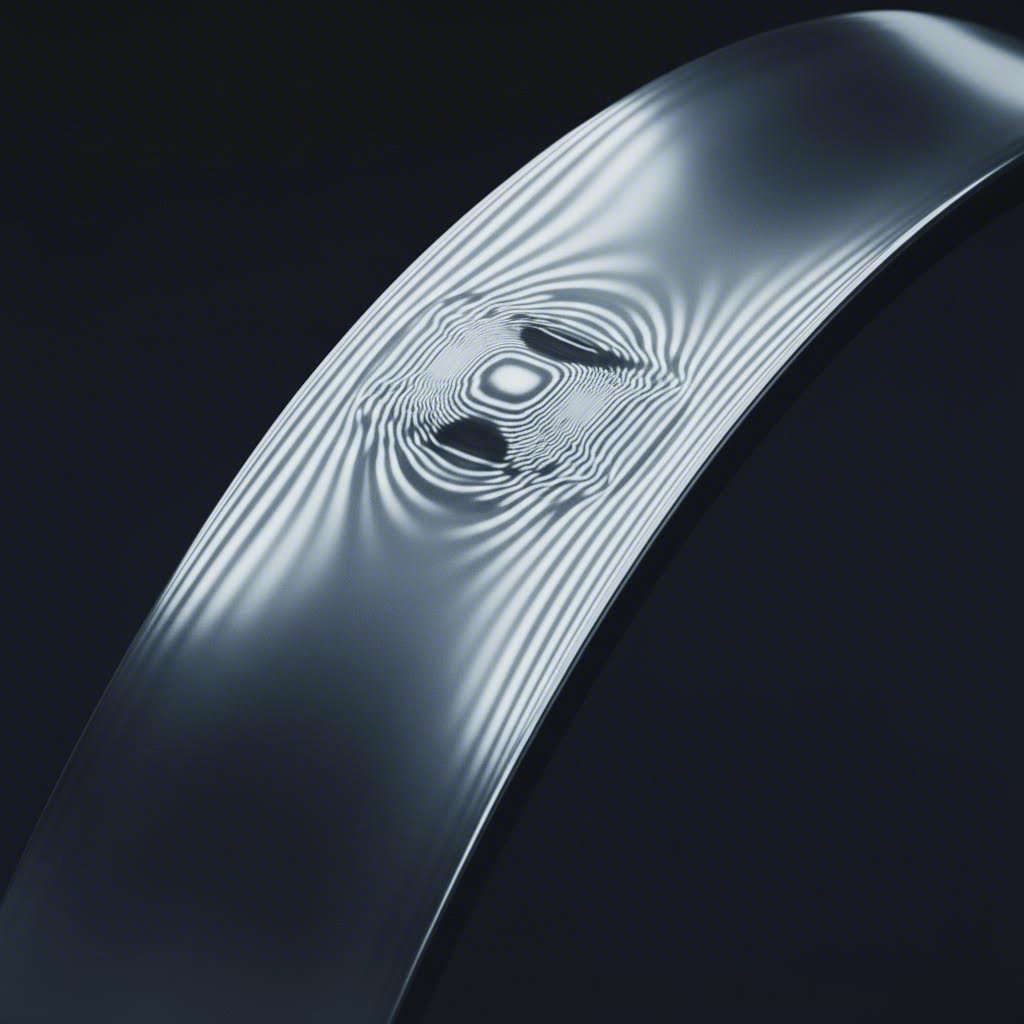
肉眼では見えない「ロウ(凹み)」や「ハイ(隆起)」を検出するために、検査員は「ストーニング」技術を使用します。平らな研磨用の石をスタンプ成形されたパネルの上にこすりつけると、石が隆起部を傷つけ、凹み部分は飛び越えるため、表面の地形を視覚的に把握できるマップが作られます。自動検査トンネルには「ゼブラストライプ」照明が装備されており、反射する光のストライプの歪みを利用して、表面の波打ちや「オレンジピール」のようなテクスチャーの問題を検出します。
スプリングバックと補正
プレスが解放されると、金属は自然に元の平らな形状に戻ろうとするが、これを「スプリングバック」という現象と呼ぶ。これは高強度鋼やアルミニウムで特に顕著である。この現象を補正するため、金型エンジニアはAutoFormなどのシミュレーションソフトウェアを用いて、金型表面に「補正(コンペンセーション)」を施し、意図的にオーバーベンドさせることで、スプリングバック後に正しい最終形状になるように設計する。
材料科学:鋼材 vs. アルミニウム
燃費効率向上への要求から、使用される材料に大きな変化が生じている。かつては軟鋼が標準的であったが、現代のクォーターパネルは車両重量を削減するために、高張力低合金鋼(HSLA鋼)やアルミニウム合金(5xxx系および6xxx系)で打ち抜かれることがますます増えている。
| 特長 | HSLA鋼 | アルミニウム (5xxx/6xxx) |
|---|---|---|
| 重量 | 重くなる | 軽量(最大40%の軽減) |
| 成形性 | 良好〜優良 | 低い(引き裂かれやすい) |
| スプリングバック | 中程度 | 重度(高度な補正が必要) |
| コスト | 低 | 高 |
アルミクォーターパネルのスタンプには,異なる潤滑戦略が必要であり,しばしば"ガリング" (アルミがツールに粘着する) を防ぐために,ダイ表面に特殊なコーティングが必要である. さらに,アルミスクラップは,プレスショップでクロス汚染を防ぐために,鋼スクラップから慎重に分離する必要があります.
ツール 戦略 と 供給 考慮
石材の製造には,鉄製の鋳造材が多く,重さは数トンです. このツールの開発には"ダイフェイスエンジニアリング"が 含まれています 付加物や結合物表面は金属流を制御するように設計されています 大量生産では,これらのマートは通常硬化され,何百万回にも耐えられるようにクロムまたは物理蒸気堆積 (PVD) 層で覆われています.
しかし,すべての部品には 2,000トンの輸送線が必要ではありません. 関連構造強化や支架や制御腕などのシャーシ部品については,製造業者はしばしばより柔軟なパートナーに頼ります. 企業や シャオイ金属技術 急速なプロトタイプと大量生産の間のギャップを埋めることに特化した IATF 16949 認証と 600 トンまでのプレス能力により,これらの重要なサブコンポーネントに必要な精度を確保し,車両の構造基盤が外側の皮膚のA級卓越性に対応することを保証します.
結論: カーソリー パネルの未来
自動車用クォーターパネルスタンプは,製造業で最も要求の高い分野の一つである. 車のデザインが 鋭い文字線や軽い素材へと進化するにつれて 誤りも少なくなります 未来は"スマートスタンプ"で センサーのフィードバックに基づいて プレスラインが 自動で結合力を調整し デジタルツイン技術が 単一の空白片を切る前に 欠陥を予測します 自動車メーカーにとって このプロセスをマスターすることは 単に金属を形づくることではなく 道路上でブランドの 視覚的特徴を定義することなのです
よくあるご質問
1. 労働力 スタンプのメソッドの主なステップは何ですか?
自動車のスタンプ処理は,複雑さに応じて,一般的に4〜7つの主要なステップで構成されます. 基本配列は 片付け (生形を切る) 深絞り (3D幾何学を形成する) トリミング/ピアッシング (金属の多余と切断穴を除去する) フレンジング/リストリキング (形状の縁と鋭化細部) 特定の特徴のために,曲や鋳造などの追加ステップが含まれる可能性があります.
2. 信頼性 前翼と後翼の違いは?
フロントフェンダーは,通常,チェッシーにボルトを付け,簡単に交換できるように,フロントホイールを覆うボディパネルである. しかし,後方の四分のパネルは通常,車のユニボディ構造に直接溶接され,後ドアからバックライトまで伸びます. 溶接された構造部品であるため,四分の一パネルを交換することは,ボルト付き前フェンダーを交換するよりもはるかに労働密集的で高価です.
3. 信頼する スタンプの"A級"表面とは?
A級の表面は,外見上の欠陥のない車両の外見上の表面を指します. スタンプでは,パネルが完璧な曲率連続性を持ち,シンクマーク,ダング,リップ,または"オレンジ皮"の質感から自由である必要があります. 厳格な品質管理措置が 適用されます 斑馬照明検査や石打ち検査などです