 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


金属加工サービスの真実:工場が明かさない9つのコスト要因
金属加工サービスの概要とその製造における役割
あなたの自動車エンジンやスマートフォン、さらには医療機器に内蔵される部品が、なぜミクロン単位の驚異的な精度を実現できるのか、考えたことはありますか?その答えは「金属加工サービス」にあります。これは、金属の塊(原材料)を、千分の一インチ(約25.4マイクロメートル)単位の精度で仕上げられた完成部品へと変換する製造プロセスです。部品調達を担当するエンジニアであれ、生産オプションを検討中の経営者であれ、この基本的なプロセスを理解することは、時間とコストの大幅な削減につながります。
金属加工があなたのプロジェクトにとって実際に意味すること
金属加工の本質は、材料を削り取ることで製品を成形する「除去型製造プロセス」です。彫刻に例えると、まず均一な塊から始めて、最終的な部品として不要な部分を慎重に削り落としていきます。この工程では、高精度な切削工具が金属や合金を加工し、設計仕様に厳密に合致する形状へと成形することで、寸法公差が極めて厳しい要求を満たす機械加工部品が生み出されます。
しかし、多くの加工業者が事前に明言しない重要なポイントがあります。その真の価値は単に金属を切断することではなく、他の製造方法では到底達成できないレベルの寸法公差および表面粗さ(表面仕上げ)を実現することにあります。部品同士が完璧に嵌まり合うこと、過酷な環境下でも耐えうること、あるいは規制基準を確実に満たすことが求められる場合、高精度CNC加工は最も信頼性の高い選択肢となります。
「近くのCNC」や「近くのCNC加工業者」を検索したことがある方は、多数の事業者が自社の設備や対応能力を掲載しているのを目にしたことがあるでしょう。しかし、しばしば欠落しているのは、そもそも機械加工が存在する理由、およびご自身のプロジェクトにおいてそれが最適な選択肢となるタイミングについての明確な説明です。
材料から精密部品へ
原材料の金属素材から完成品部品への変換には、以下のいくつかの重要な工程が含まれます:
- 材料の選択: 強度、重量、耐食性などの要件に基づいて適切な金属合金を選定すること
- ツールパスプログラミング: CAD設計図面を工作機械の指令に変換すること
- 材料の除去: 回転工具または固定された切削点を用いて、余分な材料を体系的に除去すること
- 品質検証: 完成部品を設計仕様と照合して測定すること
この工程により、製造業者は±0.001インチという極めて狭い公差で部品を生産することが可能になります。これは、航空宇宙、医療機器、高性能自動車用途における部品にとって不可欠な精度です。また、一貫性も同様に重要です。一度加工プログラムが確立されれば、数百点から数千点に及ぶ同一部品を、わずかなばらつきで量産できます。
高精度製造とは、単にものを小さくしたり正確に作ることだけを意味するのではなく、故障が許されないような部品を創出することを意味します。航空宇宙、医療、自動車産業においては、機械加工された部品が常に完璧な性能を発揮することが求められます。
金属加工を理解するということは、その工場が保有する機械設備を知るだけにとどまりません。むしろ、この工程がコストに見合う価値を提供するタイミングを的確に見極め、またプロジェクトにとって代替手段の方が適している場合を判断することにこそ意味があります。以下では、具体的な加工プロセス、使用材料、およびコスト要因について解説し、皆様が適切な意思決定を行えるよう支援するとともに、加工サービス提供者との円滑なコミュニケーションを実現するための知識を提供します。
主要な金属加工プロセスとその適用シーン
金属加工の重要性はご理解いただけたかと思いますが、では自社のプロジェクトに最も適したプロセスをどう選べばよいのでしょうか? CNCフライス加工、CNC旋盤加工、あるいは放電加工(EDM)などの特殊加工法の間で選択を迫られる際、戸惑いを感じる方も多いでしょう。実際のところ、各加工技術にはそれぞれ得意とする用途があり、不適切な手法を選択すると、不要なコスト増加や品質低下を招く可能性があります。以下では、各プロセスの特徴を詳しく解説し、部品の仕様要件に最適な加工方法を明確にマッチさせるための判断基準をご提供します。
CNCフライス加工の解説
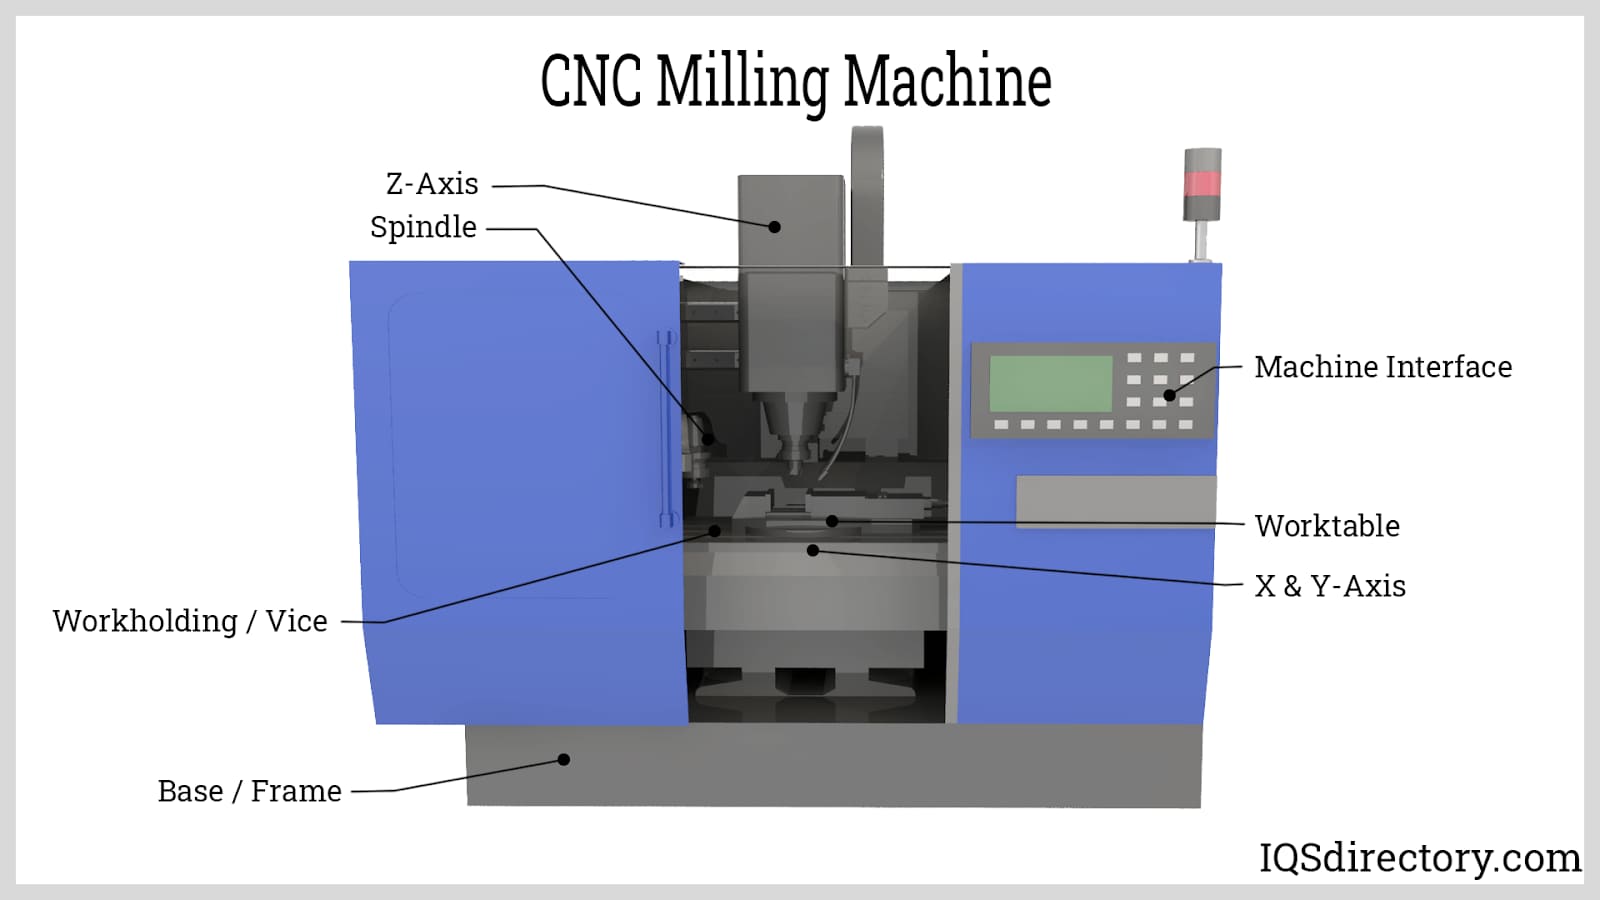
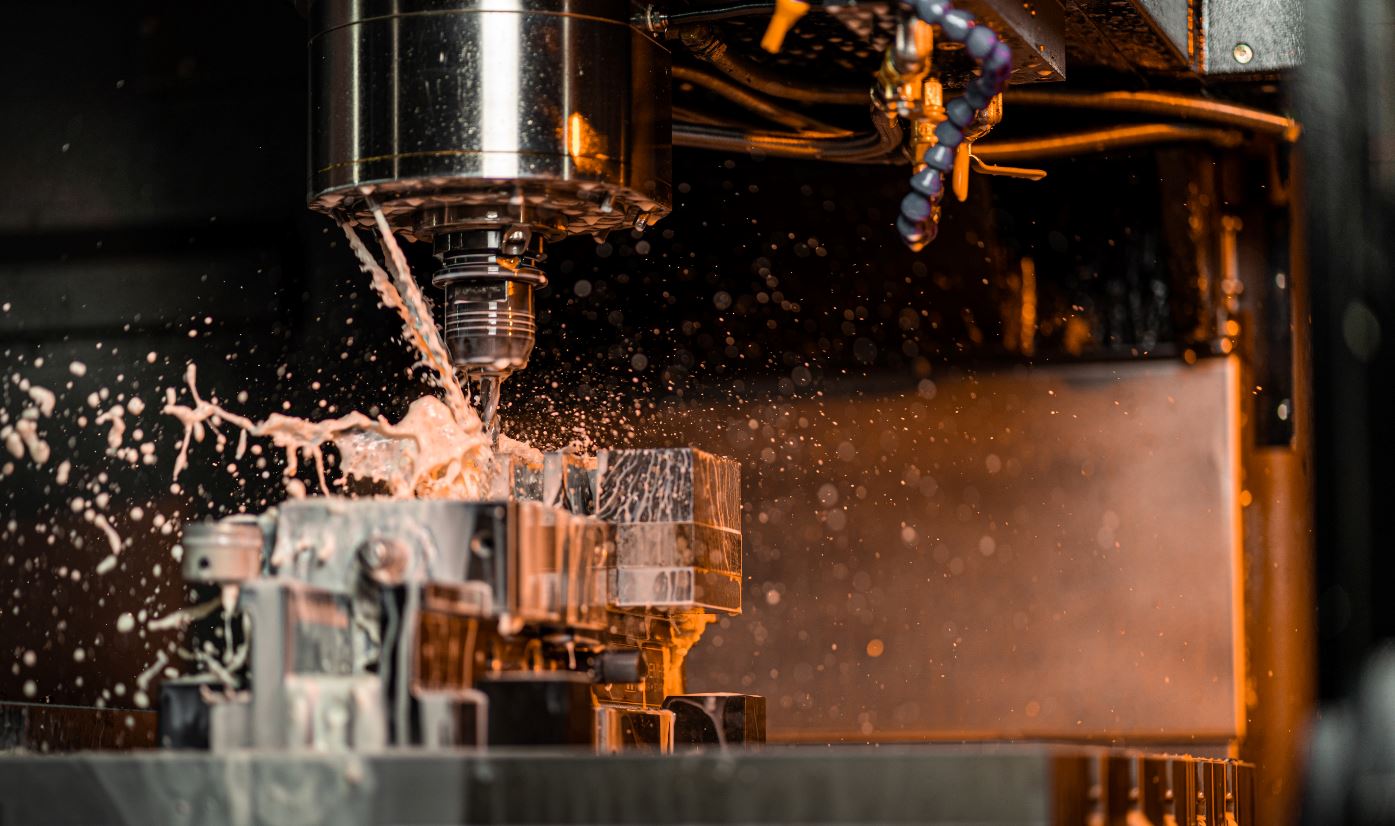
回転する切削工具が固定されたワークピース上を移動し、材料を層ごとに削り取っていく様子を想像してください。これがCNCマシニング(フライス加工)の実際の動作です。この工程では、多点切削工具を用い、X軸、Y軸、Z軸に沿って高速回転させながら移動させることで、複雑な形状、ポケット、輪郭などを形成します。
CNCフライス加工が特に優れた性能を発揮するのは、以下の特徴を持つ部品の場合です:
- 平面および角形状の特徴: ハウジングケース、マウントプレート、ブラケットなどに最適
- 複雑な3次元輪郭: 金型、ダイ、彫刻面などの加工に理想的
- 1回のセットアップで複数の工程を実行可能: 再位置決めなしで、穴あけ、スロット加工、面取りが可能
3軸フライス加工と5軸フライス加工の違いは、多くの工作機械メーカーが説明する以上に重要です。3軸CNC切削機械では、工具を3つの直線方向(X・Y・Z軸)にのみ移動させることができ、複雑な幾何形状を加工するには部品を手動で再位置決めする必要があります。これは比較的単純な部品には問題ありませんが、位置合わせ誤差を引き起こし、セットアップ時間を増加させます。
5軸マシンは2つの回転運動を追加することで、工具をほぼ任意の角度からワークピースに接近させることを可能にします。この機能が重要となるのはどのような場合でしょうか?設計に深い空洞、アンダーカット、あるいは複数方向に湾曲する表面が含まれる場合、5軸加工により複数のセットアップを不要とし、優れた表面仕上げを実現できます。ただし、その分1時間あたりの加工コストは高くなりますので、本当にこの能力を必要とする部品に限定して使用してください。
旋盤加工、穴あけ、研削の基本
すべての部品がフライス加工を必要とするわけではありません。シャフト、ブッシュ、ねじ付き締結部品など、円筒形状の部品の場合、CNC旋盤加工の方が効率的です。この加工では、ワークピースが回転し、固定された切削工具が材料を除去します。この方法により、フライス加工よりも高速かつ経済的に円筒形部品を製造できます。
CNC旋盤加工の主な特徴は以下のとおりです:
- 速度の利点: 円筒形部品は、フライス加工と比較して著しく高速に製造できます
- 優れた同心度: ワークピースが中心線を中心に回転するため、部品は真円度を正確に維持します。
- 部品単価の低減: 簡素化された工具と短縮されたサイクルタイムにより、コストが削減されます。
高精度な穴加工において、ドリル加工は単なる出発点にすぎません。標準的なドリルでは初期の穴が形成されますが、正確な直径や鏡面のような滑らかな内面を必要とする場合は、ボーリングおよびリーミングがその後に続きます。ボーリングは穴を精密に拡大・整列させ、リーミングは最終的なサイズ調整および仕上げを施します——通常、公差は0.0005インチ(約0.013 mm)以内に達成されます。
研削加工は、全く異なる目的で用いられます。CNCフライス加工または旋盤加工では達成できない表面粗さ(仕上げ)要件がある場合、研削加工は砥石を用いて極めて微量の材料を除去します。従来の切削工具では破損してしまうような焼入鋼も、研削によって正確な仕様に仕上げることが可能です。この工程は比較的遅く、コストも高くなりますが、ご要件を満たす唯一の手段となることがあります。
スイス式旋盤加工は、小型で複雑な部品に対して特に注目に値します。この技術では、旋削とフライス加工を単一の機械で同時に行い、医療用インプラントや時計部品など、極めて高精度な複雑な部品を製造します。直径が1インチ未満で、かつ複数の特徴(形状要件)を有する部品の場合、スイス式旋盤加工は、通常、精度と効率の両面で最も優れた組み合わせを実現します。
EDM(放電加工)は、全く異なるアプローチを採用します。切削ではなく、制御された電気火花を用いて導電性材料を侵食します。ワイヤーEDMでは、細径の電極線をワークピースに通して加工し、従来の工具では不可能なほど複雑な輪郭を切断できます。3ERP社の技術ガイドによると、ワイヤーEDMは公差を最大0.0001インチ、位置精度を最大0.000004インチまで達成可能であり、航空宇宙部品および高精度金型・治具の製造において不可欠な加工法です。
| プロセスタイプ | 最適な適用例 | 典型的な公差 | 素材適合性 | 相対的なコスト |
|---|---|---|---|---|
| 3軸CNCミリング | 平面部品、ポケット、単純な輪郭 | ±0.002" から ±0.005" | 金属、プラスチック、複合材料 | 低め~中程度 |
| 5軸CNCミリング | 複雑な曲線、航空宇宙部品、金型 | ±0.001" から ±0.002" | すべての切削加工可能な金属 | 中程度から高い |
| CNCターニング | シャフト、ブッシュ、円筒部品 | ±0.001" から ±0.003" | 金属、プラスチック | 低 |
| CNC切断/穴開け | 穴、皿穴、ねじ形状 | ±0.002" から ±0.005" | すべての機械加工可能な材料 | 低 |
| 磨き | 焼入部品、高精度面 | ±0.0001" から ±0.0005" | 焼入鋼、超硬合金 | 高 |
| ワイヤー放電加工 | 複雑な輪郭形状、難削材 | ±0.0001インチ~±0.0004インチ | 導電性材料に限る | 高 |
適切な加工方法を選定するには、部品の形状、材質、公差要求を、それらを最も効率的に実現できる加工方法と照合することが重要です。円筒部品には旋盤加工が適しています。複雑なプリズム形状にはフライス加工が必要です。焼入材に対する極めて厳しい公差要件には、研削加工または放電加工(EDM)が適用されます。こうした各加工法の特徴を理解していれば、CNC加工サービス提供者とのコミュニケーションがより効果的になり、プロジェクトに実際には不要な高機能加工を過剰に発注してコストを無駄にすることを防げます。
もちろん、加工方法の選定は課題の半分にすぎません。選ぶ材質は、単にどの加工方法が適用可能かという点にとどまらず、最終的な機械加工部品のコストに直接影響します。
機械加工プロジェクト向け金属材料選定ガイド
部品に最適な機械加工プロセスを特定しましたが、選択した材料がサイクルタイムから最終コストに至るまで、あらゆるものにどのような影響を与えるかについては検討されましたか?材料選定は、多くのプロジェクトが軌道から外れてしまうポイントです。切削が困難な合金を選べば、見積もり金額が2倍になる可能性があります。厳しい公差を維持できない材料を選べば、将来的に品質問題に直面することになります。一般的なCNC機械加工用材料の加工特性を理解することで、性能要件と予算現実とのバランスを取ることが可能になります。
軽量・高精度向けアルミニウム合金
強度と軽量性の両方を必要とする部品では、エンジニアにとってアルミニウムの機械加工がしばしば最初の選択肢となります。しかし、すべてのアルミニウム合金が切削工具下で同じ挙動を示すわけではありません。最も頻繁に遭遇する2つの規格—6061および7075—は、非常に異なる用途に使用されます。
6061アルミニウム その理由として、しばしば「構造用アルミニウム」と呼ばれます。コーマックス社の技術比較によると、この合金は優れた耐食性および溶接性を備えており、汎用エンジニアリング用途に最適です。ほとんどの金属と比較して機械加工が容易であり、これは直接的にコスト削減につながります。CNC加工による6061アルミニウム部品は、自動車部品、自転車フレーム、船舶用ハードウェア、産業機器などに広く使用されています。
機械加工済みアルミニウム6061の主な利点は以下のとおりです:
- 優れた切削加工性: 工具摩耗が少なく、清潔に切断可能
- 優れた成形性: 割れることなく曲げ・成形可能
- コスト効率が良い: 原材料コストが低く、機械加工速度が速い
- 優れた溶接性: 組立時に溶接が必要な場合でも、容易に接合可能
7075アルミニウム 強度が重視される場面でその真価を発揮します。この合金の降伏強度は6061の約2倍(約503 MPa vs. 276 MPa)に達します。そのため、重量1オンス(約28g)が重要となるが、故障が許されない航空宇宙構造物、軍事装備、高性能スポーツ用品などにおいて、7075アルミニウム製CNC部品は不可欠です。
ただし、7075は亜鉛含有量が高いため、いくつかのトレードオフが生じます。機械加工がより困難であり、溶接も容易ではなく、6061と比較して大幅に高価です。ご使用の用途でその追加の強度を必要としない場合、実際には使用されない性能のためにプレミアム価格を支払っていることになります。
鋼種とその機械加工特性
ステンレス鋼の機械加工は、アルミニウムとは異なる一連の課題と機会を呈します。アルミニウムとは異なり、ステンレス鋼は切削中に加工硬化(ワークハードニング)を起こします。つまり、加工を進めるにつれて材料が硬くなるという特性です。この特性は、工程管理を慎重に行い、適切な工具を選定することを要求します。
オーステナイト系ステンレス鋼(300シリーズ)は、最も一般的に機械加工される鋼種です。出典: カーペンター・テクノロジー社の機械加工ガイド によると、以下の3つの鋼種が主流です:
- 303ステンレス鋼: 304と比較して硫黄含有量が10倍であり、機械加工性が劇的に向上します。ただし、耐食性および溶接性が低下するというトレードオフがあります。環境への暴露よりも機械加工効率が重視される場合に選択してください。
- 304ステンレス: 作業用グレードで、耐食性と機械的特性のバランスが取れています。303に比べて切屑が長く伸びやすく、工具摩耗も大きくなりますが、より滑らかな表面仕上げが得られます。
- 316ステンレス: 海洋環境および化学環境向けに優れた耐食性を有します。切屑は折れにくく、より大きな機械出力と慎重な加工条件設定を必要とします。
耐食性が必須でない場合、炭素鋼はより経済的な代替選択肢です。1018や1045などのグレードは加工性が良く、熱処理にも適しています。これらは、保護された環境下におけるギア、シャフト、構造部品などに広く採用される標準的な材料です。
特殊金属およびその切削加工における現実
アルミニウムおよび鋼に加え、いくつかの特殊材料が特定用途に使用されますが、いずれも加工上の課題を伴い、それが直接的にコストに影響します。
真鍮および青銅: 青銅および真鍮の機械加工は、非常に容易です。これらの銅合金は短く扱いやすい切屑を生成し、最小限の手間で優れた表面粗さを実現します。軸受、継手、装飾部品などに最適です。主な検討事項はコストであり、銅系合金は鋼材と比較して原材料価格が高くなります。
チタン: ここからコストが急激に上昇します。その理由は、 Machining Custom社の分析が示す通り、 チタンの機械加工には、摩耗が早く進む専用工具、加工時間を延長する低速切削、および熱管理のための大規模な冷却装置が必要です。また、材料自体の価格もアルミニウムや鋼材と比較して大幅に高額です。しかし、航空宇宙産業、医療用インプラント、防衛分野などの用途においては、チタンの比強度および生体適合性がこうした費用を十分に正当化します。
プラスチックおよび複合材料: 金属ではないものの、切削用ナイロンやその他のエンジニアリングプラスチックなどの材料は、CNC加工プロジェクトで頻繁に使用されます。これらの材料は比較的容易に加工できますが、溶融や表面仕上げ不良を防ぐためには、異なる工具形状および切削速度が必要です。
| 材質 | 切削加工性評価 | 強度 | 耐食性 | コスト要因 | 共通用途 |
|---|---|---|---|---|---|
| アルミニウム 6061 | 優れている | 中程度(降伏強度276 MPa) | 良い | 低 | 自動車部品、フレーム、マリンハードウェア |
| アルミニウム7075 | 良い | 高(降伏強度503 MPa) | 中程度 | 中 | 航空宇宙構造物、軍事装備 |
| 303 不鋼 | 良い | 高 | 中程度 | 中 | ファスナー、フィッティング、機械加工部品 |
| 304ステンレス鋼 | 中程度 | 高 | 優れている | 中 | 食品機械、医療機器、建築 |
| 316 不鋼 | 低〜中程度 | 高 | 優れた | 中~高 | マリンハードウェア、化学処理装置 |
| 炭素鋼 (1018) | 優れている | 中程度 | 品質が劣る | 低 | シャフト、ピン、一般機械部品 |
| 真鍮 | 優れている | 低〜中程度 | 良い | 中~高 | フィッティング、バルブ、装飾部品 |
| 青銅 | 優れている | 中程度 | 良い | 中~高 | ブッシュ、ベアリング、マリンコンポーネント |
| チタン(グレード5) | 品質が劣る | 非常に高い | 優れている | 非常に高い | 航空宇宙、医療インプラント、防衛 |
| 銅 | 良い | 低 | 良い | 高 | 電気部品、ヒートシンク |
材料選定がコストに与える影響
以下は、ショップがしばしば明確に説明しない点です:材料の選定は、プロジェクト全体に連鎖的な影響を及ぼします。チタンのような加工が難しい材料を選択すると、以下の課題に直面することになります。
- 加工サイクル時間の延長: 切削速度が遅くなるため、部品1個あたりの機械加工時間が増加します
- 工具コストの上昇: 攻撃性の高い材料は、切削工具の摩耗を加速させます
- 工程管理の厳格化: 一部の材料では、加工条件のパラメーターをより慎重に管理する必要があります
- 高価な原材料価格: 特殊合金は、加工を開始する前から高価です
逆に、6061アルミニウムや自由切削黄銅(フリーマシーンブレース)といった加工が容易な材料を選択すれば、部品単価を劇的に削減できます——難削材と比較して、場合によっては50%以上もコストを低減できることがあります。
重要なのは、材料の特性を実際の用途要件に適合させることです。部品が制御された屋内環境で使用される場合、316ステンレス鋼の優れた耐食性を過剰に追求して追加コストを支払うのは無駄です。一方、部品が塩水環境下でも耐えなければならない場合は、材料のグレードを妥協すると法的責任を負うリスクが生じます。
材料特性、機械加工挙動、およびコスト要因の間にあるこれらの関係を理解することで、次の重要なステップ——実際の機械加工見積もりを決定する要因を解読する——への準備が整います。
金属機械加工のコスト要因と価格透明性
機械加工部品の見積もり依頼をした際、提示された金額がなぜこれほど高額に感じられたのか、あるいは他の工場の見積もりと大きく異なっていたのか、と疑問に思ったことはありませんか?それは決してあなただけではありません。多くの金属機械加工サービスでは、「見積もり依頼」ボタンの背後に価格設定のロジックを隠しており、購入者が実際にコストを左右する要素を推測せざるを得ない状況になっています。しかし実際には、主要な変数を理解すれば、より賢い設計が可能になり、より良い交渉ができ、予算の予期せぬ超過を回避できます。
あなたの機械加工見積もりを左右する要因とは
すべてのCNC機械加工価格は、いくつかの主要な構成要素に分解されます。これらの要素を理解することで、費用がどこに使われているのかを把握でき、品質を損なうことなくコスト削減できる箇所も見つけやすくなります。
- 材料費用 原材料(ブランク)の価格は大きく変動します。アルミニウムはチタンに比べてわずか数分の一のコストで済み、鋼材においても、特殊合金は標準鋼材よりも高額なプレミアム価格が設定されています。また、市場の変動によって、月ごとの購入価格も影響を受けます。
- 機械稼働時間: 部品が工作機械上で加工される時間(加工時間)は、見積もりの大きな割合を占めます。複雑な形状、難削材、厳しい公差などはすべてサイクルタイムを延長させます。基本的な3軸マシニングセンターの時間単価は5軸マシンより低く設定されていますが、よりシンプルな設備では、複数回のセットアップが必要になる場合があり、その分節約できたはずのコストが相殺されることがあります。
- セットアップの複雑さ: 切削を開始する前に、機械加工技術者はツールパスをプログラミングし、治具を装着し、工具をロードし、アライメントを確認する必要があります。特に試作向けの小ロットCNC加工注文の場合、このセットアップ費用が少ない部品数に分散されるため、1個あたりの単価が上昇します。
- 許容差仕様: ここでは、コストが予想よりも急速に増加する可能性があります。フリゲート社の公差コスト分析によると、より厳しい公差と機械加工費用の関係は直線的ではなく、指数関数的です。±0.05 mmから±0.02 mmへと公差を厳しくすると、コストが50%増加する場合がありますが、さらに±0.02 mmから±0.01 mmへと厳しくすると、費用が数倍に跳ね上がる可能性があります。
- 量: 生産数量は経済性を劇的に変化させます。試作品は、セットアップ、プログラミング、エンジニアリングに要する時間がわずか数個の部品に分散されるため、単価コストが非常に高くなります。一方、量産では、これらの固定費が数百点または数千点の部品に分散されます。
- 仕上げ工程: アルマイト処理、粉体塗装、ブラスト処理などの表面処理は、追加の工程および材料費を伴います。また、単純なバリ取りであっても、最終価格に反映される人件費が発生します。
多くの購入者が見落としがちな隠れたコスト要因
明示された項目以外にも、機械加工見積もりを静かに押し上げる要因がいくつか存在します——しかも、その理由が明確に説明されないことがよくあります。
工具摩耗および特殊切削工具: ステンレス鋼やチタンなどの難削材は、切削工具をより速く摩耗させます。また、一部の形状では、お客様の部品専用に工場が購入または製作する必要があるカスタム工具が必要になります。これらの費用は、個別の明細項目として請求される場合もあれば、時間単価の引き上げに含まれる場合もあります。
検査要件: 厳しい公差(許容差)には検証が不可欠です。三次元測定機(CMM)の使用時間、初品検査報告書、統計的工程管理(SPC)などは、すべて明確なコスト増加要因となります。特に少量生産のCNC加工では、統計的サンプリングではなく各部品について100%検査を行う必要があるため、品質保証にかかる費用が総コストの大きな割合を占めることがあります。
設計上の非効率性: CADモデル上でわずかな特徴に見えるもの——深いポケット、薄肉壁、十分なR(面取り/丸み)のない内部コーナーなど——が、加工速度の低下、複数の工具交換、あるいは特殊な治具の使用を余儀なくさせることがあります。こうした「隠れた」コストは、個別の請求項目として明記されることは少なく、むしろ機械加工時間およびセットアップの複雑さを増加させることでコスト全体を押し上げます。
| コスト要因 | 低影響 | 中程度の影響 | 大きな影響 |
|---|---|---|---|
| 材料選定 | 標準アルミニウム(6061) | ステンレス鋼(304/316) | チタン、インコネル、特殊合金 |
| 許容差の要件 | ±0.005インチ以上(緩い公差) | ±0.002インチ~±0.003インチ | ±0.001インチ以下(厳しい公差) |
| 部品の複雑さ | 単純なプリズム形状、特徴部が少ない | 複数工程を要する、中程度の輪郭形状 | 5軸加工対応形状、深穴、薄肉部 |
| 発注数量 | 量産(500個以上) | 中量産(50~500個) | 試作(1~20個) |
| 表面加工 | 切削加工仕上げ | 基本的なアルマイト処理またはビードブラスト処理 | 研磨、電気めっき、複数の表面処理 |
| 検査レベル | 外観検査、基本的な寸法検査 | 三次元測定機(CMM)による抜き取り検査、標準レポート | 100%全数検査、完全な記録文書化 |
理解すべき公差とコストの関係
オンライン機械加工見積もりの多くが明確に説明しない点をご紹介します。実際の用途よりも厳格な公差を指定することは、コストを急激に上昇させる最も速い方法の一つです。精密製造に関する研究によると、不必要な高精度は、加工速度の低下、より剛性の高い治具の使用、検査時間の増加、不良率の上昇など、一連の高コストな影響を引き起こします。
ある欧州自動車部品サプライヤーは、組立機能上許容される部位において、非重要寸法公差を±0.01 mmから±0.03 mmに緩和したところ、加工コストを約22%削減するとともに、検査の滞留を大幅に解消できたことが判明しました。この教訓とは?—本当に必要とされる部位にのみ厳密な公差を適用し、「念のため」に設定された仕様が、実際の機械加工コストに見合う価値があるかどうかを常に問い直すことです。
ロットサイズによる経済性:試作 vs. 量産
生産数量が価格に与える影響を理解することで、プロジェクト計画をより戦略的に立案できます。Zintilon社のコスト分析によると、試作と量産におけるコスト構造には著しい違いがあります。
- 試作(1~20個): セットアップ費用、プログラミング作業、エンジニアリング時間などが極めて少ない単位数に分散されるため、単価は高くなります。また、機能検証が主目的であり、サイクルタイム短縮よりも優先度が低いため、工具パスの最適化が不十分である場合があります。
- 量産(100個以上): 同じ固定費が多数の単位に分散されるため、単位当たりの費用が劇的に削減されます。最適化された工具パス、専用の治具、および作業者の反復による効率化は、すべてコスト低減に寄与します。
オンラインでCNC加工の見積もりを依頼する際には、プロトタイプ製造が量産へと移行する可能性があるかどうかを検討してください。一部の加工業者は、大口注文へのコミットメントを評価して数量別価格体系を提供しています——サプライヤー選定を最終決定する前に、こうした情報を確認しておくことが重要です。
このような価格の透明性をもっていれば、コスト管理を設計段階から行うための意思決定をより適切に行えるようになります。まさに次節では、この点について詳しく説明します。
金属切削加工における製造向け設計
材料選定や公差要件が機械加工見積もりにどのように影響するかは、すでにご確認いただきました。しかし、多くのエンジニアが後になって気づくのは、CAD設計段階の初期に下された設計判断が、カスタム機械加工部品のコストが予算内に収まるかどうか——あるいは、見積もりを大幅に上回ってしまうか——を決定づけることが多いという点です。朗報は、ほんの数個の明確な設計ルールを適用するだけで、加工時間を大幅に短縮し、工具交換回数を最小限に抑え、高額な再加工を招く欠陥を未然に防ぐことができるということです。
機械加工コストを削減する設計ルール
これらのガイドラインを、次回の設計を見積もり依頼する前に確認するためのチェックリストとしてご活用ください。各推奨事項は、無視した場合に加工業者が作業速度を落とさざるを得なかったり、特殊(かつ高価)な工具を用いる必要が生じたりする、特定の機械加工制約を対象としています。
- 壁厚の最小値: に従って サミットCNCのDFM(製造向け設計)ガイドライン 、すべての壁厚を0.02インチ(約0.5 mm)以上とします。それより薄い壁は切削中に脆くなり、振動を起こしやすくなるため、表面粗さの悪化や、最悪の場合破損を引き起こします。金属部品については、1.5 mmが実用上の最小限界値となります。
- 内角のR(曲率半径): CNC工作機械部品の内角は完全に鋭角にはできません。回転する切削工具は常に何らかのR(面取り)を残します。内角は、少なくとも0.0625インチ(約1.6 mm)のRで設計してください。以下は、 Xometry社の技術ガイド からの一見逆説的なアドバイスです:エンドミルの直径よりわずかに大きい非標準のRを使用すると、実際にはコストが削減されます。これは、工具が角で停止・旋回する必要がなくなり、振動やチャターマーク(振動痕)が発生しなくなるためです。
- ポケットの深さ比: ポケットの深さは、最小の内角Rの6倍を超えないように制限してください。それより深いポケットでは、長尺の切削工具が必要となり、工具のたわみ・振動・破損が増加し、加工サイクル時間および工具コストの双方が上昇します。
- 穴の深さ/直径比: 標準ドリルは、穴の深さが直径の4倍以内に収まっている場合に最も良好な性能を発揮します。それより深い穴を加工するには、特殊な工具、ペックドリル(段階的送り)加工サイクル、および慎重な切屑排出処理が必要となり、CNC加工部品の製造時間と費用がいずれも増加します。
- ねじ仕様: 可能な限り標準のねじサイズに従ってください。非標準ねじを有するカスタムCNC部品は、加工業者が別途注文する必要がある特殊タップを要し、納期の延長および工具費用の追加につながります。
- 公差の指定: 機能上の要件がある場合にのみ、厳密な公差を適用してください。『 社内CNC設計分析』 によると、すべての特徴に一律に厳密な公差を設定すると、機能上のメリットがないにもかかわらず、加工時間および検査要件が増大します。
一般的なデザインの間違いを避ける
経験豊富な設計者であっても、時折、加工上の困難を引き起こす特徴を作成してしまうことがあります。こうした落とし穴を認識することで、高額な予期せぬ問題が発生する前に、問題を早期に発見できます。
不必要な複雑さ: 純粋に美的目的のみで設けられた複雑な形状は、機能的価値を伴わず加工時間を増加させます。複雑な形状は、追加の治具設定、専用工具、および複数工程を必要とする場合があり、それぞれがコスト増加の要因となります。その特徴が精密機械加工部品の性能に影響を与えない場合は、簡素化してください。
工具のアクセス性が不十分: 急なコーナー、鋭い角度、および隠れた特徴部は、切削工具が単一のセットアップですべての表面に到達することを不可能にする場合があります。機械加工者がワークピースの位置を再調整する必要があると、アライメント誤差が生じ、セットアップ時間が倍増します。工具のアクセス性を考慮した設計を行ってください——部品内における切削工具の移動経路を想像してみてください。
小半径の深い空洞: 深いポケットと最小限のコーナー半径を組み合わせると、切削圧力下でたわみやすい長く細い工具を使用せざるを得なくなります。その結果、表面粗さの悪化、サイクルタイムの延長、および工具破損リスクの増大が生じます。いずれかの対策として、コーナー半径を大きくするか、ポケットの深さを浅くしてください。
材料特性を無視すること: アルミニウムとチタンに対して同一の壁厚を設計することは、これらの材料が機械加工時にまったく異なる挙動を示すことを無視しています。硬度の高い材料では、振動を防止するために、より厚い壁およびより大きな半径が必要です。
| 設計の特徴 | 推奨仕様 | なぜ重要なのか |
|---|---|---|
| 壁厚 | 金属:≥0.02インチ(0.5 mm)、プラスチック:≥0.08インチ(2 mm) | 機械加工中の振動、チョッピング(びびり)、および部品破損を防止します |
| 内角のラジアス | ≥0.0625インチ(1.6 mm);工具直径よりわずかに大きい | 工具の連続的な送り運動を可能にする;チャターマークを引き起こす停止および旋回動作を排除する |
| ポケットの深さ | 最小内部コーナー半径の≤6倍 | 標準工具の使用を可能にする;工具のたわみおよび破損リスクを低減する |
| 穴の深さ | 穴径の≤4倍 | 標準ドリルが信頼性高く作動する;それより深くなると特殊工具およびピーキングサイクルを要する |
| スレッド深さ | 公称直径の≤3倍 | カスタムタップ長を必要とせずに十分なねじ噛み合い長さを確保する |
| 非重要公差 | ±0.005インチ以上(緩い公差) | 厳密公差加工に伴う指数関数的なコスト増加を回避する |
| 外周エッジ | フィレットではなくチャムファ | チャムファは標準工具でより高速に加工可能であるのに対し、フィレットは複雑な3次元パスを必要とする |
配慮に富んだ設計が欠陥を防止する方法
コスト削減にとどまらず、DFM(製造向け設計)原則を遵守することは、直接的に不良品発生率を低減します。一般的なCNCフライス加工部品の多くの欠陥は、加工上の課題を引き起こす設計選択に起因しています。
- 振動痕(チャターマーク): 深穴や薄肉壁における工具の振動によって引き起こされる——肉厚の増加および適切なコーナー半径の採用により予防可能
- 寸法ドリフト: 複数の工程設定(セットアップ)によって位置合わせ誤差が生じることで発生する——単一工程での加工を可能にする設計、または多軸対応設計により低減可能
- 表面粗さの問題: 深部形状における工具のたわみによって生じる——深さと開口幅の比率を制限し、十分なコーナー半径を指定することで回避可能
- 部品の歪み: 薄肉部が内部応力を不均一に解放することによって発生する——対称的な設計および最小肉厚仕様の導入により管理可能
設計がこれらのガイドラインに従っている場合、加工業者は標準工具を用いてより高速に加工でき、仕様書で許容されているよりも厳密な実際の公差を維持でき、品質問題の少ない部品を納品できます。その結果、直接的に見積金額の低減、納期の短縮、および生産時のトラブルの軽減が実現します。
もちろん、完璧に設計された部品であっても検証は不可欠です。品質基準および認証制度を理解することで、ご依頼のプロジェクトに求められる精度を実際に実現できる加工パートナーを選定することができます。
品質基準および業界認証についての解説
部品の製造性を考慮した設計を行い、価格に影響を与える要因も理解していますが、サプライヤーが約束した精度を実際に実現できるかどうかをどう確認すればよいでしょうか?ここにこそ、認証の重要性があります。残念ながら、多くの高精度機械加工会社は、ISO 9001 や AS9100D といった略語を単に掲載しているだけで、これらの規格が実際にどのような要求事項を定めているのか、あるいはなぜそれらがサプライヤー選定に影響を与えるべきなのかについて、明確な説明をしていません。そこで、各認証が貴社のプロジェクトにとってどのような意味を持つのかを解説します。
品質認証の解説
認証とは、機械加工業者が特定の品質マネジメントシステムを実際に導入済みであり、かつ独立した第三者監査機関が、当該業者がそのシステムを一貫して遵守していることを確認・証明したものとお考えください。各認証は、それぞれ異なる産業分野を対象としており、その分野特有の要求事項を定めています。
ISO 9001:2015 基盤となる規格です。この国際標準は、文書化されたプロセス、経営陣のコミットメント、継続的改善、顧客志向という基本的な品質管理原則を定めています。 virtuallyあらゆる製造業組織がISO 9001の取得を目指すことが可能であり、真剣なバイヤーにとってはしばしば最低限の期待水準とされています。ただし、医療機器におけるトレーサビリティや航空宇宙分野における偽造部品防止といった業界特有の課題には対応していません。
ISO 13485 iSO 9001を基盤とし、医療機器製造に特化して策定された規格です。当該規格は、 Greenlight Guruの包括的ガイド によると、製品実現の全工程にわたりリスクベースのアプローチを重視しており、製造事業者は設計管理(Design Controls)の文書化、プロセスの妥当性確認(Validation)、原材料から完成品に至るまでのトレーサビリティの維持を義務付けられています。この規格に基づく医療機器用機械加工では、生体適合性材料の使用、適用可能な場合にはクリーンルーム手順の遵守、および規制当局による監査が可能な詳細な文書管理が求められます。
IATF 16949 自動車産業の要求事項に対応しています。この規格はISO 9001のすべての要求事項を包含するとともに、自動車業界特有の要素(高度な製品品質計画(APQP)、生産部品承認プロセス(PPAP)、統計的工程管理(SPC))を追加しています。出典: アドバイセラ社のIATF概要 によると、主要自動車メーカーは、取引先としてこの認証を必須条件としており、自動車サプライチェーン向けにサービスを提供するあらゆる事業所にとって不可欠なものとなっています。
AS9100D 航空宇宙分野におけるCNC加工のゴールドスタンダードを表します。2016年9月に発行されたこの改訂版は、ISO 9001:2015の基本理念を採用しつつ、航空宇宙業界に不可欠な要求事項を追加しています。出典: BPRHub社のAS9100D分析 によると、主な追加項目には、業務リスク管理、製品ライフサイクル全体にわたる構成管理、および偽造部品防止プロトコルが含まれます。特に注目に値するのは、AS9100認証取得企業の96%が従業員500名未満であるという点です——これは、航空宇宙大手企業だけのための規格ではありません。
ITAR(武器輸出管理規則:International Traffic in Arms Regulations) 品質基準とは異なり、これは防衛関連製造業における規制遵守要件です。ITAR(米国国務省管轄の国際兵器取引規制)で管理される物品を取り扱う企業は、米国国務省への登録、アクセス制御の実施、および情報共有を米国市民に限定する必要があります。防衛用途向けの高精度機械加工サービスは、他の品質認証の有無にかかわらず、ITAR適合性が必須です。
| 認証 | 業界の焦点 | 主要な要件 | なぜ重要なのか |
|---|---|---|---|
| ISO 9001:2015 | 一般製造業 | 文書化された品質マネジメントシステム(QMS)、経営者レビュー、継続的改善 | 基本的な品質保証;専門的サプライヤーに対する最低限の期待水準 |
| ISO 13485 | 医療機器 | 設計管理、工程バリデーション、トレーサビリティ、リスク管理 | FDA(米国食品医薬品局)規制対象製品に必須;患者安全に関する文書化を保証します |
| IATF 16949 | 自動車 | APQP(先進的製品品質計画)、PPAP(生産部品承認プロセス)、SPC(統計的工程管理)、欠陥防止、サプライチェーン管理 | OEMサプライチェーンにおいて必須;生産の一貫性を証明します |
| AS9100D | 航空宇宙・防衛 | リスク管理、構成管理、偽造品防止、トレーサビリティ | ボーイング社、エアバス社および防衛請負業者により要求される;品質不具合に対してゼロ・トレランス |
| ITAR | 防衛 | 国務省登録、アクセス制御、米国市民の取引制限 | 防衛品目の法的要件であり、不遵守の場合には厳重な罰則が適用される |
業界ニーズに合致する認証の選定
多くのバイヤーが誤解している点は、認証の数が多いほど品質が優れていると単純に考えてしまうことです。実際には、ご自身の具体的な用途に合致した認証が必要であり、たとえば民生用電子機器向け部品を製造する際に、航空宇宙産業向けに認証された高精度機械加工サービス(プレミアム料金が発生)を無理に選択すると、コストの無駄になります。
次の質問を自問してみてください。
- 私の製品はFDA規制対象ですか? 医療機器、インプラント、診断機器については、ISO 13485認証を取得し、適切な品質文書を備えたサプライヤーが必要です。
- 自動車OEMまたはティア1サプライヤーに納入していますか? IATF 16949認証は通常必須条件です。この認証がない場合、技術的能力がどれほど優れていても、取引対象として検討されません。
- 私の用途には飛行に不可欠なコンポーネントが含まれますか? 航空宇宙分野の大手メーカー(プライム・コントラクター)は、AS9100D認証を必須とし、認証要件を超えた自社によるサプライヤー監査を実施することが多い。
- 私の部品は防衛関連製品に該当しますか? 技術データの交換を行う前に、ITAR(国際兵器取引規制)への適合性が確認されなければなりません。
一般産業用途においては、ISO 9001認証が通常、工場が一貫した工程を維持していることを保証するのに十分な水準を提供します。認証要件を過剰に厳格化すると、サプライヤー候補が制限され、コストが増加する一方で品質向上には寄与しないため、注意が必要です。
認証の裏にある品質管理手法
認証は、品質管理システムが存在することを保証するものですが、実際に適用される品質管理手法こそが、部品が仕様を満たすかどうかを決定づけます。これらの手法を理解することで、工場の技術的能力が自社の高精度要求に合致するかどうかを適切に評価できます:
- CMM検査: 三次元測定機(CMM)は、接触式プローブまたはレーザー走査を用いて、CADモデルに対する寸法精度を検証します。CMMは、初品検査報告書および継続的な生産検証に必要な客観的データを提供します。
- 統計的工程管理(SPC): すべての部品を個別に検査する代わりに、統計的工程管理(SPC)は、時間の経過とともに主要な特性を監視し、欠陥が発生する前に工程のばらつきを検出します。IATF 16949では、自動車生産におけるSPCの実施が明確に要求されています。
- 第"条の検査 (FAI): 生産開始前に、最初に完成した部品について、図面のすべての寸法に対して包括的な測定が実施されます。AS9100DおよびIATF 16949の両規格において、文書化された結果を伴う正式な初品検査(FAI)手順が義務付けられています。
- 工程内検査: 重要寸法は、最終検査だけでなく、加工中に随時検証されます。これにより、修正がまだ可能な段階で問題を早期に発見できます。
高精度機械加工会社を評価する際には、これらの検査・確認手法について具体的に質問してください。たとえ工場が優れた設備を備えていたとしても、その設備から製造された部品が実際にお客様の仕様を満たしていることを実証できないのであれば、その設備の存在意義はほとんどありません。
品質基準が明確化された後、次に自然と浮かぶ論理的な問いは次のとおりです:「他の製造方法と比較して、機械加工を選択すべきタイミングとはいつか?」
金属機械加工とその他の製造方法との比較
機械加工の工程、使用材料、コスト要因についてはすでにご理解いただけたかと思います。しかし、しばしば答えが見つけられない重要な問いがあります:「鋳造、鍛造、または3Dプリンティングと比較して、金属CNC機械加工を採用すべきタイミングはいつか?」各製造方法にはそれぞれ最適な適用領域(スイートスポット)があり、不適切な方法を選択すると、コストが50%以上も過剰になる可能性があります。本項では、機械加工が優位となるケース、代替製造方法が適しているケース、そしてハイブリッド型アプローチが最も優れた結果をもたらす理由について、それぞれ詳しく解説します。
機械加工が他の製造方法を上回る場合
CNC金属部品は、他の製造方法が対応が難しい特定のシナリオにおいて優れた性能を発揮します。根据 『The Steel Printers』の比較分析によると 、切削加工は他に類を見ない寸法精度を実現します——公差±0.001 mmという極めて厳しい精度を達成可能であり、鋳造および金属3Dプリンティングと比較して著しく優れています。
以下の条件がプロジェクトに求められる場合、切削加工を選択してください:
- 重要部位における厳密な公差要求: 組立面およびアセンブリ・インターフェースの精度に関して、切削加工に匹敵するプロセスは他に存在しません
- 優れた表面粗さ: 切削直後の表面仕上げ(as-machined)で二次仕上げ工程が不要になる場合が多くあります
- 少量~中量生産かつ設計変更が予想される場合: 金型やダイスへの投資が不要であるため、設計の反復作業によって高額な金型・ダイス改修費用が発生することはありません
- 豊富な材料選択: 鋳造や3Dプリンティングと異なり、事実上あらゆる金属合金を切削加工することが可能です(これらのプロセスは使用可能な材料の種類がより限定されています)
- 迅速なCNCプロトタイピングのニーズ: 部品はCADから完成品まで、数週間ではなく数日で製造可能です。
CNCプロトタイピングは、量産用素材を用いた機能的なプロトタイプが必要な場合に特に優れています。カーボンファイバーによるプロトタイピングや、最終製品の特性を単に近似するだけのプラスチック製3Dプリントとは異なり、切削加工されたプロトタイプは、実際の量産部品とまったく同じ挙動を示します——なぜなら、製造方法が同一だからです。
除去加工法と付加加工法の選択
切削加工とその他の加工法の選択は、通常、数量、形状の複雑さ、および要求される物理的特性という3つの要因に基づいて判断されます。QC Forge社の製造プロセス比較によると、どのプロセスも常に最適というわけではなく、それぞれが応用分野に応じて明確な利点を持っています。
鋳造 金型コストが多数の部品に分散されるため、生産数量が増加するとコスト効率が向上します。また、切削加工では過剰な材料を削り取ることになる大規模かつ複雑な形状の製造においても優れています。ただし、鋳造は厳しい公差要求には対応しづらく、重要な表面については結局二次切削加工を要することが多いです。
鍛造 最も優れた冶金的特性(他の製造プロセスでは達成できない優れた疲労強度および衝撃靭性)を実現します。部品の破損が重大な事故を引き起こす場合(例:航空機の着陸装置や自動車用クランクシャフトなど)には、鍛造による加工材特有の優れた特性が、その高コストを正当化します。ただし、鍛造品も最終的な寸法精度を得るためには、依然として切削加工を必要とします。
金属3D印刷 切削加工では不可能な形状(内部冷却チャネル、ラティス構造、有機的形状など)を実現できます。特に、極めて複雑な形状を持つ部品を少量生産する場合には、積層造形(AM)の方が切削加工よりも経済的であることがあります。しかし、 業界の調査によると 、3Dプリントされた部品は、重要な機能面における所定の公差を達成するために、しばしば後工程の切削加工を要します。
| 製造方法 | 最も適した用途 | 制限 | 典型的な公差 | 量産時のコスト |
|---|---|---|---|---|
| CNC加工 | 高精度部品、プロトタイプ、少量~中量生産 | 材料のロス、幾何学的制約 | ±0.001" から ±0.005" | 中程度(直線的にスケール) |
| 鋳造 | 大型で複雑な形状、大量生産 | 気孔発生リスク、引張強度が低い、金型コストが高い | ±0.010" から ±0.030" | 大量生産時におけるコストは低い |
| 鍛造 | 高強度が求められる重要部品 | 形状が限定される、金型コストが高い | ±0.010" から ±0.030" | 中程度~高い |
| 金属3D印刷 | 複雑な形状、カスタマイズ対応、小ロット生産 | サイズ制限、表面仕上げ、使用可能な材料の選択肢 | ±0.005" から ±0.010" | 高コスト(スケールメリットが得にくい) |
| 板金加工 | 筐体、ブラケット、薄肉部品 | シート状の形状に限定され、3次元的な特徴が極めて少ない | ±0.005" から ±0.015" | 大量生産時におけるコストは低い |
| 射出成形(金属) | 非常に大量生産向けの小型かつ複雑な部品 | サイズ制限があり、金型への投資額が大きい | ±0.003" から ±0.005" | 大量生産時には極めて低コスト |
ハイブリッド製造:両者の長所を併せ持つ手法
経験豊富な製造エンジニアが知っているのは以下の通りです。最も賢いアプローチとは、単一の手法を選ぶのではなく、複数の手法を組み合わせることです。出典: ADDere社のハイブリッド製造分析 加法製造と減法製造を組み合わせることで、それぞれ単独では実現できない機能性が開かれる。
一般的なハイブリッド方式には以下のものがある:
- 鋳造後に機械加工: 鋳造は経済的に粗形状を作成し、機械加工によって重要な表面を仕様通りに仕上げる。
- 鍛造してから機械加工: 鍛造は優れた材料特性を実現し、機械加工は寸法精度を確保する。
- 積層造形(3Dプリント)してから機械加工: アディティブ・マニュファクチャリング(積層造形)は複雑なニアネット形状を製造し、CNCによるプロトタイプ仕上げ加工により、対合面の厳しい公差を達成する。
このハイブリッド手法には、明確なメリットがある:表面品質および寸法精度の向上、機械加工によって3Dプリント部品に内在する欠陥が除去されるため機械的特性の改善、および塊材からの切削加工と比較した場合の材料ロス低減。
鍵は、各工程をその最も得意とする作業に適切にマッチさせることです。所定の冶金的状態で大量の材料を成形するには、鋳造または鍛造を用い、その後、それらの工程単独では達成できない高精度を機械加工で実現します。こうしたトレードオフを理解することで、単一のサプライヤーがたまたま提供している手法に安易に頼るのではなく、最もコスト効率の高い製造アプローチを明確に仕様設定できるようになります。
当然ながら、産業ごとに異なる要件があり、それが採用すべき製造手法およびその組み合わせに影響を与えます。以下では、特定のセクターがこうした製造上の意思決定をどのように行っているかを検討します。
産業別金属機械加工要件
認証制度について、および切削加工が他の加工方法よりも優れる場合について学びました。しかし、実際のところ、信頼できるサプライヤーとそれ以外の企業を真正に分けるのは、航空宇宙、自動車、医療という各産業分野が、根本的に異なるアプローチをそれぞれ要求しているという点を理解しているかどうかです。自動車部品の量産に長けた工場でも、航空宇宙産業における文書管理要件には対応できないかもしれません。医療機器のトレーサビリティを完璧にマスターした工場でも、自動車OEMメーカーが求める大量生産能力を備えていない可能性があります。では、各産業分野が精密CNC加工サービスに対して実際にどのような要求を課しているのか、詳しく見ていきましょう。
自動車部品の切削加工要件
自動車製造は「大規模な生産におけるゼロ欠陥」という単純な原則に基づいています。毎月数千点もの部品を生産する際、たとえ0.1%というわずかな不良率であっても、下流工程で重大な問題を引き起こします。この現実は、自動車メーカーがその切削加工パートナーに課すすべての要件を形作っています。
アメリカン・マイクロ・インダストリーズ社の認証ガイドによると、IATF 16949認証は実質的に自動車サプライチェーンへの参入資格(入場券)です。主要自動車メーカーは、取引を開始するにあたりこの認証を必須条件としています——認証がなければ、技術力の有無は問われません。
主要な自動車部品の機械加工要件には以下が含まれます:
- IATF 16949 認証: ISO 9001の基本要件に加え、先進的製品品質計画(APQP)および生産部品承認プロセス(PPAP)といった自動車業界特有の要素を統合しています
- 統計的工程管理(SPC): 欠陥発生前の工程ばらつきを検出するための重要寸法のリアルタイム監視——製品完成後の検査にとどまらず、事前に異常を把握します
- 大量生産対応能力: 試作加工から月間数千個規模への量産へとスケールアップしても、品質低下を一切引き起こさない能力
- 欠陥予防への重点: 問題が発生した後にそれを検出するのではなく、そもそも問題を未然に防止するよう設計されたシステム
- サプライチェーン関連文書: 完全なトレーサビリティと、全生産履歴にわたり品質に関する懸念事項に迅速かつ的確に対応できる能力
実際にはどのような状況でしょうか?例えば、以下のような施設では シャオイ金属技術 iATF 16949認証取得済みの事業運営が、迅速な試作から量産までスケールする柔軟性を維持しつつ、厳格なSPC(統計的工程管理)プロトコルをいかに実装しているかを示します。特定部品において1営業日の納期対応が可能な点は、認証取得済み自動車サプライヤーが、主要OEMが求める品質システムとスピードの両立をいかに実現しているかを如実に表しています。この認証、工程管理、およびスケーラビリティの三位一体は、自動車用機械加工パートナーを評価する際のベンチマークとなります。
自動車向けカスタムCNC機械加工サービスを提供するサプライヤーに対しては、厳格なサプライヤー監査、詳細な能力調査、および継続的なパフォーマンスモニタリングが求められます。自動車業界が求めるのは単なる部品ではなく、すべての生産ロットにおいて予測可能かつ文書化された品質です。
航空宇宙・医療分野における高精度基準
自動車業界が量産時にゼロ欠陥を要求するのに対し、航空宇宙業界はさらに高い水準を要求します。すなわち、すべての部品が人の命を左右するという前提でのゼロ欠陥です。Jiga社の航空宇宙用機械加工分析によると、この分野における標準公差は、構造部品でしばしば±0.0005インチ(±12.7 µm)に達し、エンジン部品では±0.0002インチ(±5 µm)またはそれより厳しい公差が求められます。
こうした用途が要求する複雑な形状を製造する際には、航空宇宙向けCNC旋盤加工サービスおよび5軸CNC加工サービスが不可欠となります。その要件は、単なる高精度を越えて広範に及びます。
- AS9100D認証: ISO 9001を基盤としつつ、リスク管理、構成管理、偽造部品防止といった航空宇宙業界特有の管理要件を追加した規格
- Nadcap認証: 熱処理、コーティング、非破壊検査など、重要工程に対する専門的認証
- 特殊材料に関する専門知識: チタン合金、インコネル、ニッケル系超合金は、専用の工具、冷却システム、および切削条件を必要とします
- 完全なトレーサビリティ: すべての部品は、そのライフサイクル全体を通じて、製造元証明書(ミル証明書)、熱処理ロット番号、および加工記録に遡及可能でなければなりません。
- 第"条の検査 (FAI): 量産開始前に、AS9102に準拠した包括的な寸法検証を実施します。
文書化作業の負担のみでも、航空宇宙分野の仕事は他と明確に区別されます。参考資料が示す通り、すべての航空宇宙部品には、初品検査(FAI)報告書、寸法検査記録、材料証明書、および工程妥当性確認文書が必須です。これらの書類は単なる官僚的オーバーヘッドではなく、業界が航空機の適航性を保証し、問題発生時に故障原因の調査を可能にするための手段なのです。
医療機器製造基準
医療用機械加工は、独自の領域を占めています。すなわち、航空宇宙分野に求められる高精度と、生体適合性への配慮、そして患者の安全を守るために設計された規制枠組みが融合した分野です。以下によると、 ミナ・プロダクト・デベロップメント社の医療機器製造概要 iSO 13485認証が基盤となりますが、その要求事項はさらに広範かつ厳格です。
医療用途向けステンレス鋼CNC加工サービスは、以下の点に対応する必要があります:
- ISO 13485 認証: 製品実現の全工程にわたり、設計管理、工程バリデーション、リスクベースのアプローチを重視する、決定的な品質管理基準
- 生体適合材料: 米国食品医薬品局(FDA)承認の金属、プラスチック、シリコン素材。これらは滅菌要件を満たし、患者に有害反応を引き起こさないものでなければなりません
- FDA 21 CFR Part 820 適合性: 品質システム規則(Quality System Regulation)として知られ、米国で販売される医療機器の設計、製造、追跡を規定しています
- クリーンルーム運用規程: 患者と接触するインプラントおよび医療機器の製造における汚染防止
- 詳細な文書化: 完全な設計履歴ファイル(Design History File)、製造記録、苦情対応手順であり、規制当局が監査可能な状態でなければなりません
トレーサビリティ要件は特に強調する必要があります。すべての医療用部品は、原材料から完成品に至るまで完全にトレーサブルでなければならず、これらの記録は製品の寿命に加えてさらに数年間保存しなければなりません。リコールが発生した場合、メーカーは影響を受けるすべての単体を数週間ではなく数時間以内に特定しなければなりません。
業界要件がサプライヤー選定に与える影響
こうした業種特有の要求事項を理解することは、潜在的な機械加工パートナーを評価する方法を根本的に変えるものです。不適切な選択は品質に影響を与えるだけではなく、製品の市場投入を遅らせたり、規制上の問題を引き起こしたり、サプライチェーンからの資格剥奪につながる可能性があります。
| 業界 | 主要認証 | 必須の能力 | 文書化要件 | 一般的なリードタイム |
|---|---|---|---|---|
| 自動車 | IATF 16949 | 統計的工程管理(SPC)、大量生産、PPAP(生産部品承認プロセス) | 管理計画、能力評価試験、PPAPパッケージ | 試作:1~5日間;量産:継続的 |
| 航空宇宙 | AS9100D、NADCAP | 5軸加工、特殊材料加工、トレーサビリティ | AS9102に基づく初品検査(FAI)、材質証明書、工程記録 | 複雑さに応じて2~12週間 |
| 医療 | ISO 13485 | 生体適合性材料、クリーンルーム、バリデーション | 設計履歴ファイル(DHF)、設計履歴記録(DHR)、苦情対応 | 試作:1~2週間;バリデーション:4~8週間 |
こうした厳しい分野向けのサプライヤーを評価する際は、的確な質問を投げかけましょう。
- 現在有効な認証書類を提示いただけますか?ウェブサイト上の主張だけではなく、実際の書類をご提示ください。
- どの統計的工程管理(SPC)システムを導入していますか?また、能力調査の実例を共有していただけますか?
- 受入から出荷に至るまでの原材料のトレーサビリティは、どのように管理されていますか?
- 同様の部品について、文書化された初回合格率(First-Pass Yield)はどの程度ですか?
- 試作段階の機械加工から量産へとスケールアップする際に、再認定(リクオリフィケーション)なしで対応可能ですか?
これらの質問への回答から、その加工業者が単に形式的に保有している認証にとどまらず、ご担当の業界が求める水準を実際に運用レベルで継続的に達成できるかどうかが明らかになります。こうした業界特有の要件を明確にしたうえで、最後のステップとして、自社の具体的なニーズに最も適した機械加工パートナーをいかに評価・選定するかを理解することが重要です。
適切な金属加工サービスプロバイダーの選定
技術的な知識—加工プロセス、材料、コスト要因、業界要件—を既に習得しました。しかし、ここで理論が現実と出会います:約束を実際に果たす加工パートナーを見つけるという課題です。自宅や職場の近くにあるCNC機械加工工場を探している場合でも、全国規模でサプライヤーを評価している場合でも、その選定プロセスがプロジェクトの成功または失敗を左右します。納期遅延や品質不備といった問題を経験した後に、多くの購入担当者がこの教訓を痛感することになります。
価格以外の加工パートナー評価基準
最も低い見積もり額が、必ずしも最良の価値を意味するわけではありません。『 TQ Manufacturingのサプライヤー選定ガイド 』によると、多くの企業が一貫性のない品質、納期遅延、コミュニケーション不足といった共通の落とし穴に陥り、結果として高額な再作業、生産遅延、顧客満足度の低下を招いています。賢明な評価とは、単なる最終金額を超えて行うものです。
自宅や職場の近くにある加工工場や遠隔地のサプライヤーを審査する際には、以下の重要な要素を評価してください:
- お客様の要件に合致する認証: ISO 9001を取得しているかどうかを単に確認するだけでなく、お客様の用途に必要な業界特化型認証を維持しているかどうかも検証してください。有効期限内の証明書(過去の主張ではなく)を提示してもらうよう求めましょう。
- お客様の部品に適合する設備能力: 20台の3軸マシニングセンターを保有している工場でも、お客様の設計が5軸加工を必要としている場合は役立ちません。彼らの機械設備一覧と、その幾何学的・公差要件への適合性を把握しましょう。
- 連絡対応の迅速さ: に従って 業界の研究 評価段階における応答性をテストすることは、今後のパフォーマンスを予測する上で重要です。初期の問い合わせに対し数日も返答がない場合、量産開始後もコミュニケーションの遅延が生じる可能性があります。
- 品質関連文書の取扱い実績: 信頼性の高い工場は、必要に応じて検査報告書、適合証明書、統計的工程管理(SPC)データなどを提供します。契約締結前に実際のサンプルを提示してもらうよう求めましょう。
- 納期の信頼性: 通常の納期達成率はどの程度ですか?また、納期遅延を回避するために生産能力をどのように管理していますか?こうした質問に対して曖昧な回答が得られる場合、潜在的な問題を示唆しています。
プロジェクトのライフサイクルは、金属を切断する段階をはるかに超えています。潜在的なパートナーが設計コンサルテーションを提供しているかどうかを評価してください。加工開始前に製造可能性に関する問題を早期に発見できれば、時間とコストの両方を節約できます。同様に、加工後の対応能力についても把握しましょう。仕上げ加工、組立、梱包に対応可能でしょうか。それとも、複数のベンダーを自社で調整しなければならないのでしょうか?
施設例として、 シャオイ金属技術 があります。これらは包括的な対応能力の具体例を示しており、特定部品については1営業日での納期対応、複雑なシャシー組立に関する専門知識、および試作から量産までスケール可能な高精度CNC加工サービスを提供しています。こうした実績基準は、あらゆるサプライヤーの主張を評価する際の期待値設定に役立ちます。
機械加工工場を選定する際の赤信号(警告サイン)
経験豊富な調達担当者は、高額な問題に発展する前に警告サインを的確に見極める力を身につけます。「 All Metals Fabricating社のサプライヤー評価に関する知見」によると また、企業はしばしばジョブショップを相互に交換可能なものと見なして、一括でRFQ(見積もり依頼書)を送付し、最も低価格の業者を選定します。その結果、品質が不十分なために納期遅延や再加工が発生するという事態に直面します。
自社近くの地元機械加工工場、あるいは「私に近いCNC加工店」を検討する際には、以下の警告サインに注意してください:
- 関連する認証の欠如: 業界で認められた品質管理認証の取得がない、あるいはご要件に合致しない認証のみを保有している
- 納期に関する曖昧な回答: 明確な納期提示ができない、あるいは納期遵守率などの実績指標を示せない場合、生産能力の管理に問題がある可能性があります
- コミュニケーションの質が低い 返信が遅い、技術的な質問に対して説明が不明確である、あるいは防衛的・反論的な態度を取る
- 業界経験の不足: お客様の使用材料、公差、またはアプリケーション要件に応じた実績が一切ない
- 体系化された品質管理システムの未整備: 工程内管理や文書化をせずに、最終検査のみに依存すること
- 工場訪問への抵抗: 信頼性の高い機械加工業者は、顧客による監査を歓迎します——監査への消極的な姿勢は、隠すものがあることを示唆しています
ユニソントーク社の品質評価ガイドラインによると、たとえ最高の設備を備えていても、熟練した人材と適切な管理体制がなければ品質を保証できません。継続的な教育投資を行う工場は、高品質基準の維持に対する長期的なコミットメントを示しています。
| 評価項目 | 尋ねるべき質問 | 理想的な状態とは |
|---|---|---|
| 認証・資格 | 現在有効な認証証明書を提示いただけますか? 最近の監査はいつ実施されましたか? | お客様の業界に適合した最新の認証取得状況;監査結果の開示への積極的な姿勢 |
| 機器 | 私の部品はどの機械で製造されますか? ご工場の設備稼働率はどの程度ですか? | 具体的な機械の割り当て;お客様の生産量に対応可能な最新鋭設備 |
| コミュニケーション | 私の主担当者は誰になりますか? プロジェクトの進捗状況はどのように共有されますか? | 専任のアカウントマネージャーの配置;能動的な進捗報告;問い合わせへの迅速な対応 |
| 品質システム | 工程内検査としてどのような検査を実施していますか? サンプル報告書をご提供いただけますか? | CMMによる測定能力;文書化された検査手順;重要寸法に対する統計的工程管理(SPC) |
| 納期 | 現在の納期はどのくらいですか?納期遵守率(OTD)はどれほどですか? | 明確なスケジュールと代替対応策を含む計画;納期遵守率(OTD)95%以上;リアルタイム追跡が可能 |
| 問題解決 | 不適合品はどのように処理されますか?是正措置の具体例を教えていただけますか? | 文書化された根本原因分析;是正措置手順;問題発生時の積極的な事前通知 |
| 拡張性 | 当社の生産需要の拡大に応じて、貴社も規模を拡大して対応できますか?最大生産能力はどの程度ですか? | 顧客の成長に伴う規模拡大実績;技術アップグレードへの投資 |
最終的な選択を決定する
情報を収集した後、サプライヤーを同一条件で比較検討します。以下に基づき、 業界における評価のベストプラクティス プロジェクトの特性に応じて評価基準をカスタマイズしてください——すべての評価項目が、あらゆる用途において同程度の重要性を持つわけではありません。
まずは小規模な発注から始め、大規模な数量へのコミットメントの前に性能を検証することを検討してください。このトライアル方式により、実際のリスクが伴う状況において、自宅近くの機械加工店や遠方のサプライヤーが実際に約束通りの成果を提供できるかどうかを確認できます。
最高のパートナーシップは、時間をかけて築かれるものであることを忘れないでください。お客様の要件を理解し、積極的にコミュニケーションを取り、問題を効果的に解決できるサプライヤーこそが、単なるベンダーではなく、競争上のアドバンテージとなります。自動車向け高精度加工(IATF 16949認証対応)、航空宇宙産業向けトレーサビリティ対応、医療機器向け文書管理対応など、どのような要件であれ、最適なパートナーを見つけることで、金属加工サービスは調達課題から戦略的機能へと変化します。
認証済み品質管理システムと実績あるスケーラビリティを備えた信頼性の高い製造ソリューションをお探しの方は、以下の選択肢をご検討ください。 シャオイ・メタル・テクノロジー社の自動車用機械加工サービス —迅速な試作能力と量産レベルでの一貫性が両立するサービス。
金属加工サービスに関するよくあるご質問
1. CNC機械の時給はいくらですか?
CNC加工の時間単価は、通常、機械の複雑さ、切断対象の材料、およびプロジェクトの要件に応じて、時給50ドルから200ドルの範囲で変動します。基本的な3軸マシンの時間単価は、高度な5軸設備よりも低くなります。公差要求、材料の硬度、部品の複雑さなどの要因も、実質的な時間単価に影響を与えます。IATF 16949認証を取得した自動車グレードの高精度加工を必要とする場合、Shaoyi Metal Technologyのような施設では、厳しい品質基準を維持しつつ、最短1営業日という短納期を実現する競争力のある料金を提供しています。
2. CNCフライス加工の時間単価はいくらですか?
CNCフライス加工のコストは、機械の種類、材料の選択、および幾何学的複雑さに基づき、平均して1時間あたり50ドルから200ドルです。3軸フライス加工はこの範囲の下限に位置し、一方で5軸加工は高度な機能を備えているため、高単価となります。時間単価に加えて、プロジェクト全体のコストには、セットアップ時間、プログラミング、工具摩耗、検査要件などが含まれます。6061アルミニウムなどの加工性の良い材料を選択することで、切削速度の向上と工具寿命の延長が可能となり、実質的な1時間あたりのコストを低減できます。
3. 加工費用はいくらですか?
機械加工費用は、材料費、機械加工時間、セットアップの複雑さ、公差要求、数量、仕上げ工程という6つの主要な要因に依存します。公差を厳しくすると費用が指数関数的に増加し、±0.05mmから±0.01mmへと引き締めると、費用が数倍になることがあります。試作段階の製造では、セットアップコストが少ない部品数に分散されるため、1個あたりの単価が高くなります。一方、500個以上の量産では、1個あたりの単価が大幅に低下します。また、材料選定も費用に大きく影響し、チタンの機械加工はアルミニウムと比較して数倍のコストがかかります。
4. 金属機械加工サービスプロバイダーには、どのような認証を確認すべきですか?
認証要件は、お客様の業種によって異なります。一般製造業における品質管理の基準はISO 9001です。自動車向け用途では、統計的工程管理(SPC)対応のIATF 16949認証が求められます。航空宇宙部品ではAS9100D認証に加え、NADCAP認定を要する場合が多くあります。医療機器の機械加工には、FDA 21 CFR Part 820への適合を含むISO 13485認証が必要です。防衛関連業務ではITAR登録が必須です。ウェブサイト上の記載に依存せず、常に最新の認証状況を確認してください。
5. CNC加工を3Dプリンティングや鋳造よりも選択すべきタイミングはいつですか?
プロジェクトで厳しい公差(±0.001インチまたはそれ以上)や優れた表面仕上げ、あるいは量産レベルの材料特性が要求される場合、CNC加工を選択してください。CNC加工は、設計変更が予想される少量~中量生産に特に適しており、金型投資を必要としないため柔軟性に優れています。一方、金型コストを多数の部品で割り当てられる大量生産では、鋳造の方が経済的になります。金属3Dプリンティングは、機械加工では実現不可能な複雑な形状に適していますが、重要な機能面については、通常、後工程の機械加工が必要となります。多くのプロジェクトでは、複数の製造手法を組み合わせたハイブリッド方式が最も効果的です。