 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ビードを美しく溶接するには?プール(溶融池)との闘いを避けながらTIG溶接でクリーンなビードを形成する方法
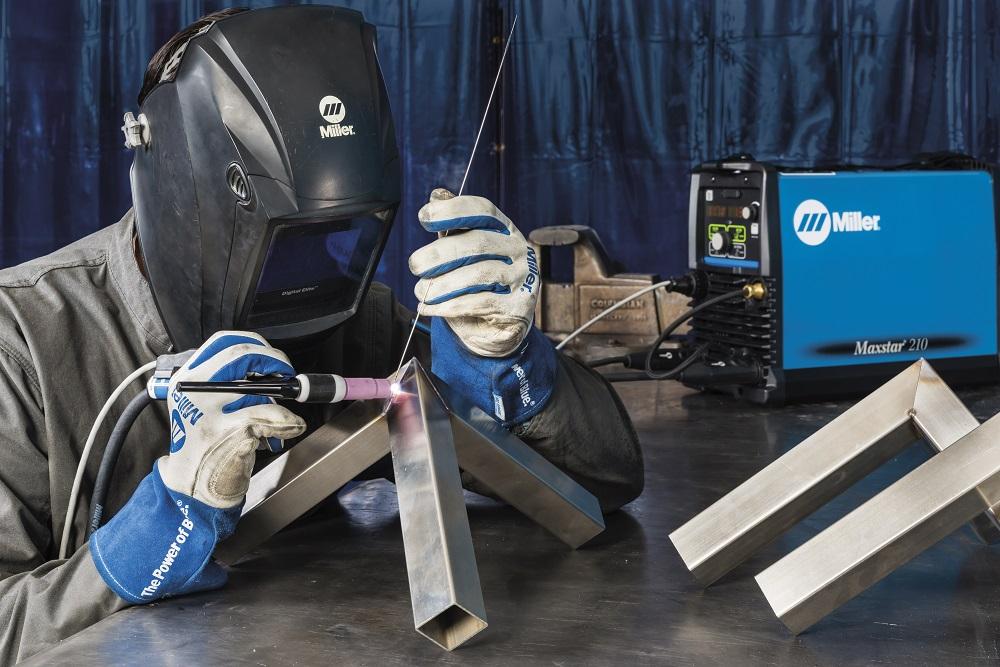
TIG溶接の方法は?
TIG溶接の方法についてお尋ねであれば、簡潔な答えは以下の通りです:タングステン電極を用いて制御されたアークを作成し、不活性ガスで溶融プールを保護しながら、必要に応じてのみフィラー材を添加し、トーチを安定させ、母材を清潔に保つことです。TIG(GTAW)溶接は、鋼、ステンレス鋼、アルミニウムなどに対して精密な制御性と非常に清浄な溶接部を実現できる点が評価されています。
実際の作業におけるTIG溶接の意味
TIG溶接では、非消耗性のタングステン電極を装着したハンドヘルド式トーチを用いて、母材を加熱するアークを発生させます。遮蔽ガス(一般的にはアルゴン)が溶接部を大気中の汚染から保護し、継手に追加の金属が必要な場合に別途フィラーロッドを供給します。簡単に言えば、アークが溶融プールを形成し、タングステンがアークを担い、ガスが空気の侵入を防ぎ、フィラーがビードの形成を支援します。
これはまた、人々が「 tIG溶接でろう付けするにはどうすればよいのか 」と質問する際に、実際にはTIGの熱源を用いたろう付けフィラー材による作業を指しており、トーチの基本的な操作要領は依然として同様であるという点も説明しています。
TIG溶接を簡単な手順で始める方法
- 継手、溶加棒、および作業エリアを清掃します。
- ワークをしっかりとクランプし、アースケーブル(ワークリード)を接続します。
- 溶接対象の金属に応じて機械の設定を行います。
- トーチを約70~80度の角度で保持し、アーク長を短く保ちます。
- アークを発生させ、小さな溶融プールを形成した後、素早く軽く溶加棒を当てて溶加材を加えます。
- 均一な速度で移動し、溶融プールのサイズを一定に保ちます。
- 終端部では熱量を低減し、ポストフロー用保護ガスの供給を確保するために位置を維持します。
TIG溶接には何アンペア必要かと疑問に思われるかもしれませんが、その答えは単一の数値ではありません。母材の種類や板厚、タングステン電極の径、および溶接機の設計など、さまざまな要因が影響するため、後述のセクションでは推測ではなく、適切な設定選択に焦点を当てています。
アークを点弧する前の安全習慣
適切な溶接用ヘルメット、安全メガネ、手袋、および耐炎性作業服を着用してください。作業場は清潔で乾燥しており、可燃物が一切ない状態を保ってください。換気が十分であることは非常に重要です。これは、溶接煙が呼吸帯に入らないようにするためであり、本「 TIG溶接の安全対策要約 」でも強調されています。滑らかなビード(溶接盛り)は安全な作業習慣から始まりますが、同時に機械の設定、トーチ部品、シールドガスのカバー範囲、および制御方法の選択にも大きく依存しており、これらについてはさらに詳しく検討する必要があります。
TIG溶接機の設定方法
清潔なビードは、アーク点火以前の段階からすでに始まっています。初心者が抱える多くの不満は、電流種別、タングステン電極、シールドガスのカバー範囲、および電流制御の間の不適合に起因しています。もし「 ミラー製TIG溶接機の設定方法 」をお探しであれば、最も安全な回答は、ほとんどの最新式溶接機にも適用できるものです。すなわち、まず取扱説明書を確認し、その後、実際に使用する金属材質、継手形状、および手元にあるトーチ部品に基づいて設定を構築していくことです。ミラー社のTIG溶接ガイドでは、この基本的な手順として、トーチ接続、リモートコントロール接続、アースクリップの取り付け、極性設定、タングステン電極の準備、トーチ組立、そして電源接続の順序が示されています。
溶接する金属に応じて、AC(交流)またはDC(直流)を選択してください
電流の種類は最初の大きな判断事項です。アルミニウムの溶接には、装置をACモードに設定します。鋼および鋼合金の溶接には、ミラー社が示すように、DC TIG(直流TIG)またはDCEN(直流電極マイナス)モードに設定します。その理由には意味があります。 CK Worldwide aCは、浸透作用と酸化膜除去作用を交互に発揮するため、アルミニウムやマグネシウムの溶接に適しています。一方、DCENはより安定したアーク、より深い浸透、そしてタングステン電極への熱負荷の低減を実現するため、鋼、ステンレス鋼、およびその他の多くの金属の溶接では標準的な選択となります。DCEP(直流電極プラス)も存在しますが、タングステン電極に過剰な熱が集中するため、一般的なTIG溶接ではほとんど使用されません。
| セットアップ領域 | 選択肢 | 最適な用途 | なぜ重要なのか | 溶接前のチェックポイント |
|---|---|---|---|---|
| 電流と極性 | AC | アルミニウム、マグネシウム | 酸化膜除去作用と浸透作用の両方を提供します | 母材が実際にACを必要とするかどうかを確認してください |
| 電流と極性 | DCEN(直流電極マイナス) | 鋼、ステンレス鋼、銅および類似の金属 | 安定したアーク、より清潔なビード、電極の発熱抑制を実現します | マニュアルに別段の指示がない限り、DC TIGまたはDCENを使用してください |
| 電流と極性 | DCEP | 稀なTIG作業状況 | 通常のTIG作業ではタングステンが急速に過熱します | 初心者による練習には避けてください |
| 電流制御 | フットペダル | 作業台での作業、平らな試験片、溶融プール制御の習得 | 溶接中の熱量を随時追加または低減できます | 最大電流を設定した後、フットペダルで調節します |
| 電流制御 | トーチスイッチまたは指先での操作 | チューブの取り扱い、現場作業、不自然な姿勢 | ペダルが実用的でない場合に、より優れた機動性を提供 | 機械にアップスロープおよびダウンスロープ機能がある場合は、それらを使用する |
| ガスおよび消耗品 | アルゴン100%、適合タングステン電極、適合ノズル | ほとんどのTIG溶接作業 | 被覆範囲、アーク形状、およびタングステン電極の寿命は、この3つの要素が協調して動作することに依存する | ガスボンベ、レギュレーター、ホース、コレット、ノズル、タングステン電極の突出長、および溶加材の種類を確認する |
手動ガイドに従って、ガス・タングステン電極・ノズルサイズを設定する
シールドガスと消耗品は、個別の部品ではなく、1つのシステムとして機能します。ほとんどのTIG溶接作業では、ACおよびDCの両方において、標準的なシールドガスは100%アルゴンです。CK Worldwide社によると、一般的な流量は通常15~20 CFH(立方フィート/時)程度であり、大型のノズルやガスレンズを使用する場合には、さらに多い流量が必要になる場合があります。 Weldmonger 実用的な経験則を追加します:ノズルサイズごとに概ね2~3 CFHの流量を想定しましょう。これにより、すべてのノズルを一律に扱うことを避けられます。ガス流量が多すぎると乱流が生じ、少なすぎるとシールド効果およびクリーニング効果が低下します。
タングステン電極は、作業内容および使用する機器に応じて種類と直径を選定してください。ミラー社では、2%セリウム添加タングステンをAC/DC両用の汎用性の高い選択肢として、2%ランタン添加タングステンをDCおよび高精度作業向けの優れた選択肢として、純タングステンを旧式トランス型機器におけるAC専用の従来型選択肢として推奨しています。タングステン電極は、専用の200番以上の砥石で研削し、研削跡は電極軸方向(長手方向)に沿って形成してください。機器の取扱説明書、溶加材のデータシート、または消耗品チャートに初期設定範囲が記載されている場合は、インターネット上の一般論的な推測よりもまずそれを参照してください。例えば、「シリコン青銅をTIG溶接する際の電流値はいくらか?」という疑問に対しては、チャートの数値はあくまで出発点と捉えてください。母材の板厚、継手形状、溶接姿勢、およびシリコン青銅をTIG溶接するのか、あるいはTIGブラジング(ろう付)するのかによって、適切な電流値は変化します。
より精密な制御のために、フットペダルまたはトーチスイッチをお選びください
TIG溶接は、リズムを乱さずに熱量を変更できると、より簡単になります。作業台での作業にはフットペダルが最適で、溶融プールの形成に応じて電流(アンペア数)を上げたり下げたりできます。ミラー社によると、オペレーターはしばしばフットペダルやトーチ装着型コントロールを用いて、電流の開始・調整・停止を行います。では、フットペダルなしでTIG溶接を行うにはどうすればよいでしょうか?チューブ溶接、修理作業、あるいは足を固定できない現場作業などでは、トーチスイッチやフィンガーチップコントロールの方がよく使われます。ウェルドモンガー社は、2Tモードおよび4Tモードに加え、アップスロープおよびダウンスロープ設定を活用することで、ペダルではなくボタン操作による溶接でも、実用的な制御性が得られることを指摘しています。
溶接機がようやく被溶接材に最適化されると、トーチの操作感が予測可能になっていきます。その後、本格的な課題が手元に現れます:正しい姿勢、アーク長の維持、フィラー材の投入タイミング、そして溶接条件を安定したビードへと導くリズムです。
初心者のためのTIG溶接の練習方法
きちんと設定された機械であっても、あなたのために溶接の協調性を築いてはくれません。最も速い上達は、通常、まず変数をすべて取り除き、その後で一つずつ戻していくというアプローチから得られます。Pacific Arc社では、ジョイントの組み立てによる干渉が生じる前に、熱量制御、フィラー材の供給制御、アーク長、および作業の一貫性に集中できるよう、平らなプレート練習とストリンガービード(直線ビード)からの練習を推奨しています。 UNIMIG ガイド これは、平位置での練習、空打ち(通電なしの模擬操作)、および手の安定したサポートによって、同じ考えをさらに強調しています。
最初の練習に最適な金属および継手を選択する
初心者向けTIG溶接の練習方法についてお考えの方は、まず平らな位置で清掃済みの平らな試験片(クーポン)から始めましょう。最初のセッションは意図的にシンプルに保ってください。薄板、曲面部品、外観重視の作業は、手がリズムを把握する前に余分な課題を追加してしまいます。UNIMIG社によると、アルミニウムは扱いにくい金属であるため、「TIGでアルミニウムをどう溶接すればよいのか?」という疑問をお持ちの場合には、基本的な練習片上で溶融プールを確実に形成・移動させられるようになるまで、その作業は後回しにしてください。このような質問が 黄銅をTIG溶接するにはどうすればよいですか その後、アーク長とフィラー材の供給タイミングがビードごとに変化しなくなるようになると、より理にかなった作業が可能になります。
実践的な最初の学習順序は以下の通りです:まず母材を清掃し、次に単純な継手、さらに不規則な形状へと進みます。対接継手の場合、Pacific Arc社は、より厚い試験片から始め、その後薄いものへと移行することを推奨しています。これは、組立精度やタッキングの練習に十分な余裕があり、熱によるミスを即座に厳しく罰しないからです。
トーチ、フィラー材、フット・コントロールを滑らかに連携させること
溶接を始める前に、電源を切った状態で動作を予行演習してください。両手を、実際に溶接する際の全経路に沿ってスライドさせてください。これは、多くの初心者が予想するよりも重要です。
- トーチを持つ手の一部を作業台または被溶接物に軽く乗せ、アーク長を短く安定させること。
- プール(溶融池)を引きずらないよう、トーチを前方に傾けてプッシュ角で溶接すること。
- 長すぎるアークは安定性が低下し、酸化リスクが高まるため、タングステン電極を被溶接物に近づけて保つこと。
- フィラー材を低く、かつ継手にほぼ平行に持ち込み、溶融プールの先端縁に軽くタップします。
- フィラー材を加える前に小さな湿ったプールが形成されるのを待ち、その後、タップ間でプールが再形成されるのを待ちます。
- フットペダルをお使いの場合、プールの大きさが均一に保たれるよう、急激な変化ではなく微細な熱量調整を行ってください。
実際の部品の溶接に挑戦する前に、まず単純なビード(盛り上げ溶接)を練習しましょう
各練習課題が一つの新しい変数のみを教えることで、スキルはより速く向上します。単純な段階的学習プロセスにより、あなたの注意は「再現性」に集中でき、「何とかやり抜くこと」から解放されます。
- トーチとフィラー材のみを使って、空振りの練習を行ってください。
- 清掃済みの平らな鋼板上で融合ビード(フィラー材を用いない溶接ビード)を実施し、溶融プールのタイミングと移動速度を習得してください。
- 軽く、かつ一定の量でフィラー材を添加しながらストリンガービード(連続ビード)を実施してください。
- 制御力を高めるために、まず厚手の試験片で対接継手の練習を行い、その後、徐々に板厚を薄くしていきます。
- ビード幅および盛り上がり高さが安定して得られるようになった時点で、外角継手およびラップ継手の練習を始めます。
- ビードの形状を一つの位置から別の位置へと正確に一致させられるようになってから、丸みを帯びた部分や不規則な形状の部分への移動を行ってください。
この練習順序は、単に手の速さを教えるだけでなく、より実用的なスキル——「プードル(溶融池)の読み取り方」——を段階的に身につけさせていきます。軟鋼ではこれらの手がかりが明瞭に現れるため、今後の技術変更に対する非常に堅固な基礎となります。
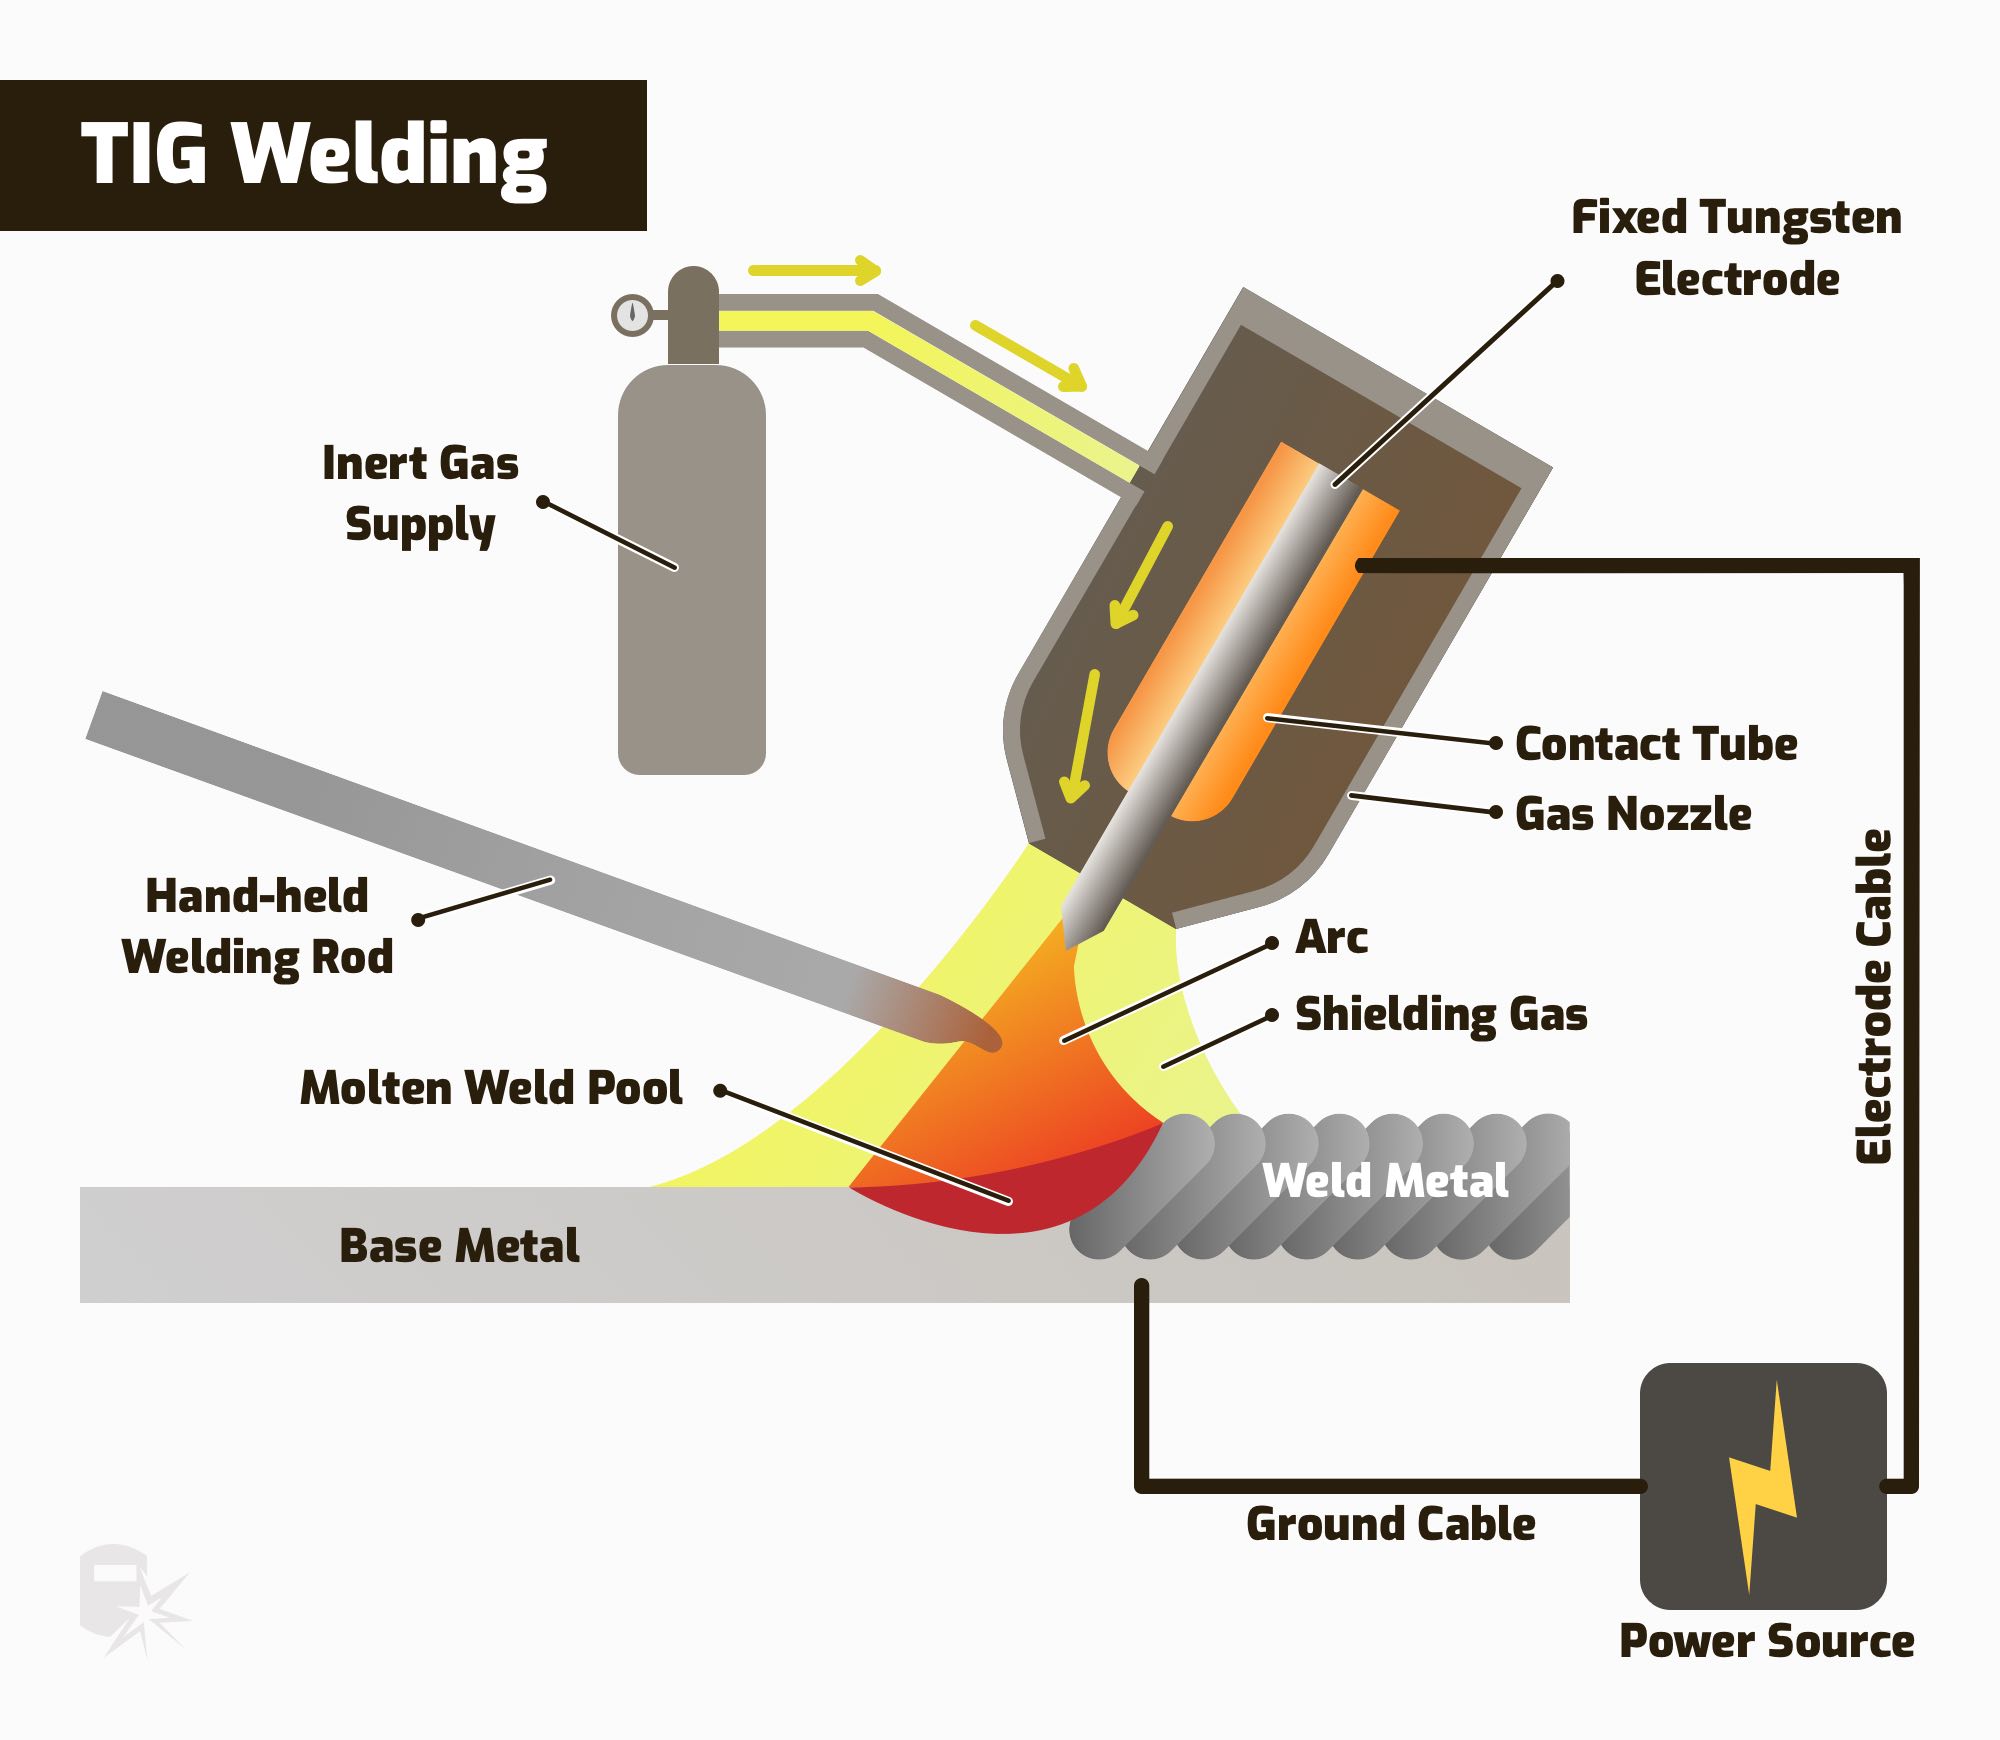
安定したプードルで鋼をTIG溶接するには?
鋼のTIG溶接方法についてお尋ねであれば、まず清掃から始めましょう。 2 mmまたは3 mmの鋼板 。この厚さは薄板よりも大きく、読み取りやすいプードルを形成します。軟鋼の場合、装置をDC TIG(直流TIG)またはDCEN(直流電極負)モードに設定し、継手が一貫して維持されるよう部品を確実に固定したうえで、トーチを進行方向に向けて短いアーク長で指向します。鋳鉄や銅のTIG溶接方法(例:「鋳鉄をTIG溶接するには?」や「銅をTIG溶接するには?」)といった質問と比較すると、軟鋼はトーチ角度、アーク長、フィラー材投入タイミングの学習において最も明確なフィードバックを提供します。
軟鋼のTIG溶接設定が他の金属と異なる点
軟鋼のTIG溶接は、特別な機械機能よりもむしろ作業者の姿勢と規律が重要です。清掃は直ちに実施しなければなりません。軋制スケールや異物汚染があると、タングステン電極に溶融金属が跳ね返り、溶接の最初から品質を損なうことがあります。表面が明るく清浄な母材、確実な組立精度(フィットアップ)、そして安定した手の位置付けが、高機能なパラメータ設定を追い求めることよりも重要です。
軟鋼はTIG溶接の訓練用材料として最適です。溶融プール(ビード)の制御が比較的容易であり、習得した技術は、その後の薄板材やより高度な要求を要する素材への応用にも十分に活かせます。
溶融プールの状態を読み取り、適切なタイミングで溶接棒を加える
トーチを安定して保持し、移動を始める前に小さな溶融プールを形成させます。この最初のプールがビード幅を決定します。アーク長は、眩しい光ではなく、明確にプールそのものが見える程度に短く保つ必要があります。鋼材では、溶接棒をプールの最前端に軽く触れさせて挿入し、溶接棒はアーク直接受熱ではなく、プールからの熱によって溶けるようにします。また、溶接棒は低く保ち、保護ガスのカバー範囲内に常に収めておくことで、清浄さを維持し、いつでも溶融可能な状態にしておきます。
鋼材のTIG溶接で最もよく見られるミスを避ける
- 鋼材が光沢を帯びるまで、錆、油分、スケールを彻底的に除去してください。
- アーク長を短く保ち、一定の溶接速度で進めてください。
- 溶融プールの先端部、シールドガスの下にフィラー材を加えてください。
- ビード幅が広くなりすぎたり、ビード両端が過熱するほどゆっくりと移動しないでください。
- タングステン電極を溶融プールに浸さないでください。
- シールドガスの保護範囲外にフィラー材を供給しないでください。
炭素鋼はステンレス鋼やアルミニウムよりも許容範囲が広いですが、それでも不適切な熱管理には厳しく対応します。軟鋼では見た目上問題ないように見えるビードでも、汚染、変色、歪みといった要素が評価に加わると、はるかに重大な問題が明らかになります。
仕上げ面を損なわずにステンレス鋼をTIG溶接するには?
鋼材は、多少の過熱ややや雑な清掃でも許容することが多いが、ステンレス鋼では通常そうはいかない。TIG溶接でステンレス鋼を溶接する方法について疑問に思っている場合、簡潔な回答は以下の通りである:準備段階からより徹底的に清掃し、溶接温度は低めに保ち、アークおよび溶接速度を軟鋼(黒皮鋼)の場合よりも一貫性高く、安定して行う必要がある。目的は、見た目が美しいビードを得ることだけではなく、使用開始後も耐食性を維持する溶接部を作成することにある。
ステンレス鋼の清掃は、下処理から最終ビードまで徹底して行う
ここでは、汚染が外観および性能の両方に悪影響を及ぼす可能性があるため、事前処理が特に重要です。Weldmonger社は、アセトンやイソプロピルアルコールなどの溶剤で油分およびグリースを除去し、不織布の清潔な布で粉塵を拭き取り、ステンレス鋼専用の研磨材およびワイヤーブラシを使用することを推奨しています。炭素鋼の粉塵、再使用されたブラシ、汚れた手袋、汚染されたクランプなどは、いずれも鉄分を表面に付着させてしまいます。新品のステンレス鋼板や衛生用配管は、軽微な清掃で十分な場合もありますが、プラズマ切断による切断面、スラグ、および粗い組立状態については、溶接前に必ず清掃およびバリ取りを行う必要があります。また、溶接用フィラー材(溶加棒)も清潔かつ乾燥した状態で保管してください。
ステンレス鋼のTIG溶接における熱入力の制御
熱管理は、色調、変形、耐食性のすべてに同時に影響を与えます。 AMD Machines オーステナイト系ステンレス鋼は、炭素鋼と比較して溶接部に熱を保持しやすく、加熱時により大きく膨張するため、作業者が長時間滞在すると部品が急速に歪む可能性がある。健全な溶融を確保するために必要な最小限の電流のみを使用し、広範囲のビード(ワイド・ウィーブ)よりもストリンガー・ビードを優先し、移動速度は一定に保つこと。TIG溶接では、100%アルゴンガスが標準的なシールドガスであり、パイプ、チューブおよび全溶透継手では、ルート面が酸化から保護されるよう、アルゴンによる裏面パージングが特に重要である。溶接材の選定は母材の種類に準拠し、304鋼には308L、316鋼には316Lなどの一般的な組み合わせが用いられる。
| ステンレス鋼に関する懸念事項 | よく見られる外観 | より適切な対応策 |
|---|---|---|
| 汚染 | 不潔な溶融池、その後の錆染み、気孔 | ステンレス鋼専用の工具、清潔な手袋、清潔な溶接材を使用する |
| 加熱変色 | ビード周辺に麦わら色、青色、または紫色の変色 | シールド性能を向上させ、熱入力を低減し、必要に応じて清掃またはパスベーション処理を行う |
| 反り・歪み | 継手が収縮し、ギャップが変化し、板金が歪む | きめ細かな組立精度、確実な仮止め、治具の使用、およびバランスの取れた溶接順序 |
| ビード形状 | 根元部が広すぎたり、平べったすぎたり、酸化しすぎている | 重要部位の根元溶接では、短いアーク、安定した移動速度、適切なフィラー材の選択、およびパージガスの使用を徹底する |
薄肉ステンレス鋼の溶接において焼穿きを防ぐための技術調整
薄肉ステンレス鋼のTIG溶接には、抑制と慎重さが求められます。CK Worldwideでは、アーク長を約3mm(1/8インチ)に保つよう推奨しています。これは、長いアークではアークが不安定になり、酸化リスクが高まるためです。溶融プールの先端部に、タイミングを計って少量のフィラー材を加えることで、ビード形状を維持しつつ、継手部への過剰な充填を防ぐことができます。フットペダルまたは指先操作式の電流制御装置を用いると、被溶接材の温度上昇に応じて熱量を容易に低下させられます。また、パルス機能を活用すれば、薄板材への平均熱入力を低減できます。「薄肉ステンレス鋼のTIG溶接方法」を検索される方には、隙間の極めて小さい組立精度、滑らかなトーチ操作、そして目で見た印象よりも少ない熱量の使用が鍵となります。その後、「チタンのTIG溶接方法」を検索される多くの方は、実際にはこの同じ厳密な技術習得を目指しておられます。アルミニウムの溶接では、別の課題が生じます。すなわち、酸化皮膜の除去と交流(AC)特性が、溶融プールが安定する前からその挙動に影響を与え始めます。
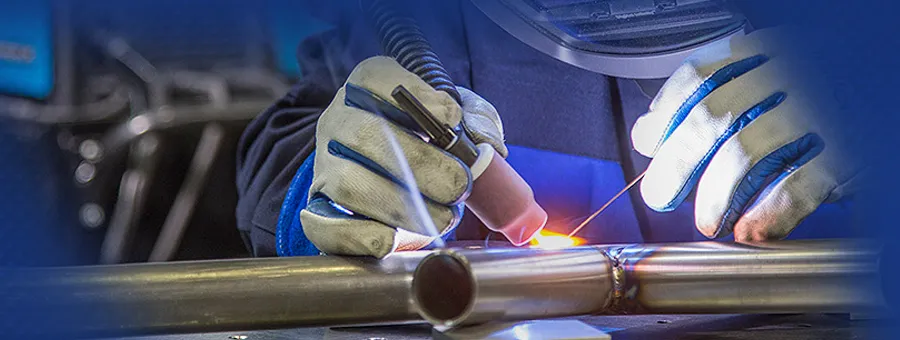
AC電流でアルミニウムをTIG溶接する方法と、より適切な事前準備
ステンレス鋼は過剰な熱に敏感です。アルミニウムは熱と表面処理の不備に対してさらに敏感です。アルミニウムのTIG溶接方法について尋ねる場合、最も重要な変更点は単純ですが厳格です:酸化皮膜を完全に除去し、すべてをより清潔に保ち、交流(AC)電流を使用し、熱がたまるにつれてより迅速に対応することです。Weldmongerによると、アルミニウムは最初は溶接が遅く感じられることが多く、その後突然溶融プールが現れ、熱を下げなければすぐに崩れ落ちてしまいます。保護ガスは純アルゴン(100%)を用い、アーク長は短く保ち、フィラー材をアークで溶かそうとするのではなく、溶融プール自身がフィラー材を溶かすようにします。
アークを開始する前にアルミニウムを適切に準備する
清掃はこの作業において任意ではありません。 グランピー・ウェルド 作業エリアを拭き取り、母材の油分を除去し、アルミニウム専用の清潔なステンレス鋼製ブラシで酸化皮膜をブラッシングした後、再度部品および溶接棒を拭くことを推奨します。ミラー社は、手のわずかな油脂でも気孔を引き起こす可能性があり、継手端部に残った酸化皮膜は完全溶着不良を招くと指摘しています。また、「アルミニウムのTIG溶接方法」を検索した場合も、同様の回答となります:部品を清掃し、溶接棒を清掃し、炭素鋼製工具を作業現場から離して使用することです。
| 溶接エリア | 鋼またはステンレス鋼ベースライン | アルミニウムでは何が変わるか |
|---|---|---|
| 準備 | 金属の清掃が重要である | まず脱脂を行い、溶接直前に酸化皮膜を除去し、アルミニウム専用ブラシを使用し、溶接棒も拭くこと |
| 極性 | 直流(DC)は鉄系金属で一般的な習慣である | 交流(AC)が通常選択されるのは、酸化皮膜を除去する作用と母材を加熱する作用を交互に繰り返すためである |
| プードル・キューブ(溶融池の状態把握) | プードル(溶融池)は通常、より徐々に形成される | 一見何も起こっていないように思われても、急にプードル(溶融池)が現れ、熱量を低減しなければ流れ落ちてしまうことがある |
| フィラー材の供給タイミング | 目に見えるプードル(溶融金属のたまり)が形成された後にフィラー材を追加する | 実際のプードルが形成されたのを待ってから、アークではなくプードルにフィラー材を供給し、ホットロッド先端をシールドガス下に保つ |
| 溶接終了時の操作技術 | 滑らかな仕上がりは依然として重要である | 溶接終了時に熱を徐々に低下させ、フィラー材を追加して、収縮クラター(溶接終了部の陥没)が生じて亀裂を誘発することを防ぐ |
より優れたアルミニウム溶接結果を得るためには、AC制御とトーチの動きを活用する
AC(交流)が重要なのは、アルミニウム酸化皮膜の融点がその下層にある母材よりもはるかに高いためである。Weldmongerによると、ACサイクルにおける電極正極(EP)部分が酸化皮膜の除去(クリーニング作用)を担い、電極負極(EN)部分が母材へ熱を供給する。しかし、過剰なクリーニング作用はタングステン電極の過熱およびアークの広がりを招くため、最適なバランス、周波数、電流値は、機器の取扱説明書、材料に関するガイドライン、および消耗品の推奨事項に基づいて決定すべきであり、経験則や推測で設定してはならない。
タングステン電極を溶融プールに近づけてください。現代のインバーター式溶接機では、通常、大きな球状の先端は必要ありません。Grumpy Weldでは、2%ランタン添加タングステン電極には鈍い先端が推奨されており、Weldmongerでは巨大な球状ではなく、小さく丸みを帯びた先端が推奨されています。まず溶融プールを形成し、その後リズミカルに溶加材を加えてください。被溶接部が加熱されてくるにつれ、電流を徐々に下げながら、常に溶接を進め続けてください。
鋳造アルミニウムおよび熱変化への対応をより自信を持って行う
鋳造部品は、純度の高い圧延材と比較して合金組成や不純物のばらつきが大きくなるため、さらに一つの課題を伴います。Grumpy Weldでは、一般的な鋳造アルミニウム合金として356.0および319.0を挙げており、鋳造アルミニウムには4043がしばしばより適した溶加材であると指摘しています。一方、6061に対しては用途に応じて4043および5356の両方が使用可能です。特に重要度の高い作業では、溶加材を選択する前に母材の種類を特定してください。
鋳造アルミニウムのTIG溶接方法について疑問を抱いている読者の皆様へ:溶接を急に終了しないでください。ミラー社は、アルミニウムでは溶接終端部に収縮クラター(縮み穴)が生じやすく、そのクラターから亀裂が発生する可能性があると警告しています。仕上げ段階では熱量を徐々に低減し、必要に応じて少しずつ溶加材を追加しながら、後流ガス供給のためにトーチを終端部にそのまま保持してください。アルミニウムは不適切な終端処理を明確に露呈するため、本ガイドの最後の章では、清潔な終端処理、ビードの確認、および問題の再発防止のための対策に焦点を当てています。
TIG溶接ビードの検査方法
多くのTIG溶接の問題は、溶接の最後約2.5cmの部分に現れます。溶接中はビードの外観が良好に見えても、終端部でクラター(縮み穴)、汚染されたタングステン電極、またはピンホール状の終端部が生じることがあります。ミラー社のガイドでは、クラターによる亀裂、シールドガスのカバーレージ不良、アーク長の不適正、およびアルミニウムへの過剰な熱入力が、代表的なトラブルポイントとして挙げられています。また、 ESABの欠陥ガイド では、特に重要となる検査用語として、気孔、アンダーカット、亀裂、および溶着不良(未溶着)が追加されています。
クラターや汚染を伴わず、清潔に溶接を終了する
溶接部をパチッと剥がしてはいけません。ミラー社によると、電流が急激に低下し、フィラーロッドを早すぎに引き離すとクレーター(溶接終端部のくぼみ)が形成されます。より清潔な仕上がりを得るには、フィラーをわずかに供給しながら電流を徐々に低下させることが重要です。これにより、ビードの端部が満たされた状態を保ち、亀裂を生じやすいクレーターへの収縮を防ぐことができます。装置にクレーター制御機能またはダウンスロープ機能が備わっている場合は、必ず使用してください。
ポストフロー中もトーチをその場に留めておき、シールドガスが高温の溶接終端部およびタングステン電極を引き続き保護できるようにします。この単純な一時停止により、金属が最も酸化されやすいタイミングで酸化を効果的に防止できます。アルミニウムの場合、この点はさらに重要です。過剰な熱は幅広く輪郭の不明瞭なビードを生じさせ、また溶接終端部を焼穿(バーンスルー)に至らせる可能性があります。したがって、「アルミニウムをTIG溶接するには何アンペア必要か?」という疑問に対する実用的な答えは、一定の数値ではありません。ビードの形状を観察してください。ビードが幅広くなり、エッジがぼやけたり、不安定になったりする場合、熱入力が高すぎるので、適切に低減する必要があります。
溶接後のビード形状、色、および溶着状態を検査する
TIG溶接ビードの検査方法についてお尋ねであれば、研削・ブラッシング・部品の移動を行う前に、まずゆっくりと目視によるチェックを行ってください。ビードの幅が均一で、両側に均等に融合しており、明らかなピンホールや掘れエッジがないことを確認します。ESABによると、目視検査ではアンダーカット、気孔、亀裂などの表面欠陥を検出できますが、内部の溶着不良といった深部の問題については、重要部品の場合にはさらに詳細な検査が必要です。
- クレーター(溶接終端部)が充填されており、へこみがないことを確認してください。
- 目に見えるアンダーカットのない、滑らかなトゥ(ビード端部)を確認してください。
- ビード幅および盛り上がり高さが一貫して一定であることを確認してください。
- ピンホール、表面汚染、または黒色の斑点に注意してください。
- ステンレス鋼の場合、裏面(ルート面)に過度な変色や「シュガリング(砂糖状結晶)」が生じていないかを確認してください。
- タック溶接の開始部および終了部において、ビードが単に表面に載っているのではなく、母材に完全に溶着していることを確認してください。
- タングステン電極も点検してください。電極先端が浸食されている、球状に過剰に膨らんでいる、あるいは汚れている場合は、次の溶接を行う前に修正してください。
アーク・ワンダー(アークの乱れ)、気孔、およびタングステン電極の問題を修正してください
TIG溶接でアークのブレ(アーク・ワンダー)を止める方法を探している方へ:まず、アーク長を短くしてください。ミラー社によると、長いアークは方向制御性を低下させ、一部の機種では、抵抗の少ない経路に沿ってアークが継手の両側を行き来する(アーク・ワンダー)ことがあります。ほとんどのTIG溶接トラブルは、症状と原因を正確に照合して対処する(一度にすべてを変更するのではなく)ことで、解決が容易になります。
| 症状 | 考えられる原因 | 最も効果的な対策 |
|---|---|---|
| アークがブレる、または継手内に安定して保持されない | アーク長が長すぎる、トーチを保持する手のサポートが不安定、または根元部での制御が不十分 | アーク長を短くし、トーチを持つ手をしっかり支え、タングステン電極を継手に近づけてください |
| 気孔またはピンホール | 母材や溶加材の汚染、ガス漏れ、使用ガスの誤り、ガス流の乱れ、または気流(ドロフト) | すべての部品を清掃し、ホースおよび継手を点検し、シールドガスの種類と供給状態を確認し、ガス被覆を静かで均一に保ってください |
| 終端部(クレーター)に発生する割れ | 電流が急激に低下した、および溶加材の添加が早すぎた(あるいは停止が早すぎた) | 電流を徐々に低下させ(タペアダウン)、溶加材の添加を少し長めに続け、利用可能な場合はクレーター制御機能またはダウンスロープ機能を活用してください |
| 根元部の溶着不良 | アーク長が長すぎる、熱入力が低すぎる、移動速度が速すぎる、または組立精度が悪い | アーク長を短くし、根元部を正確に狙い、組立精度を向上させ、溶融プールが完全に融合するのに十分な速度で溶接する |
| ビードの両端(トゥ)に沿った切り込み(アンダーカット) | 熱入力が大きすぎる、移動速度が速すぎる、アーク長が長すぎる、またはトーチ角度が急すぎる | 熱入力を減らし、若干速度を落とし、充填材をビードの両端(トゥ)に直接供給してエッジを再形成する |
| タングステン電極が汚染または形状が変形している | タングステン電極が溶融金属に浸漬(ディップ)した、アルミニウム溶接時に極性が誤っている、またはACクリーニング設定の調整が必要 | タングステン電極を再研削し、アルミニウム溶接ではACを使用していることを確認し、機器の取扱説明書に従ってバランス設定を調整する |
| アルミニウムのビードが広くなりすぎたり、垂れ下がり始めたりする | 過大な電流または熱入力 | 電流を低くし、溶接速度を速め、ビードの形状をより緊密で明確な輪郭と比較する |
| ステンレス鋼で色調が悪かったり、裏面に「シュガリング(砂糖状結晶)」が生じたりする | 熱量が多すぎたり、酸素への暴露が大きすぎたりする | 熱入力を減らし、シールドガスの保護性を高めるか、継手部で必要に応じて裏面パージングを改善する |
きれいに終端すること、正直に検査すること、そして原因を一つずつ特定して修正していくという習慣こそが、TIG溶接を単なる手作業から制御されたプロセスへと変えるものである。再現性が技術と同様に重要になる段階に至ると、単に『どう溶接するか』という問いを超えて、『自社工場で行うべき溶接なのか、それとも生産レベルの厳密な制御を要する溶接なのか』というより本質的な問いが浮上する。
生産現場におけるTIG溶接に専門家が必要となるとき
TIG溶接技術はトーチから始まりますが、生産における成功はトーチの操作技術だけに依存するわけではありません。溶融プールの状態を読み取れるようになり、汚染を防げるようになり、自ら溶接ビードを検査できるようになったら、次に大きな判断が求められます:この作業は自社内で行うべきでしょうか、それとも量産に特化した溶接パートナーに、繰り返し製造される部品を委託すべきでしょうか? この問いに対する答えは、通常、生産数量、治具の有無、再現性、およびその作業に本当に求められる品質保証文書のレベルによって決まります。
自社内でのTIG溶接学習が依然として妥当な場合を理解する
手動TIG溶接は今なおその存在意義を保っています。 THGオートメーション 手動溶接は、特に試作開発、現場修理、複雑な単発作業など、リアルタイムでの判断が不可欠な場面で最も力を発揮すると指摘しています。これは、チームがまだ材質ごとの具体的な課題(例:「銅ニッケルをTIG溶接するにはどうすればよいですか?」や「マグネシウムをTIG溶接するにはどうすればよいですか?」など)を問いかけるような学習段階の作業にも合致します。
部品点数が少ない場合、設計がまだ変更中の場合、または主な目的が工程理解である場合には、作業を自社内で行うようにしてください。手作業による実践は、タック溶接の順序を作成したり、組立精度を高めたり、大規模な投資を行う前にTIG溶接が本当に適したプロセスかどうかを判断する際にも役立ちます。「TIG溶接の時給はいくらか?」といった質問は、人材配置の観点からは重要ですが、単に賃金水準を上げるだけでは納期リスクやビード間の品質ばらつきといった課題は解決しません。
生産溶接において認定された再現性が必要となるタイミングを認識する
自動車産業および高精度製造分野では、要求水準が急速に高まります。JRオートメーション社によると、1台のボディ・イン・ホワイト(BIW)には約4,000~5,000か所の溶接部位があり、さらにその後の組立工程で数百か所以上が追加されることがあります。このような規模において、再現性は単なる「あると便利な付加価値」ではなく、まさにそのプロセスそのものなのです。
同じ情報源は、治具の使用、トレーサビリティ、および閉ループ品質管理を、現代の溶接セルの核となる要素として強調しています。THG社が実施した手作業とロボットによる溶接の比較検証は、工場が生産性の壁に直面する理由を明確に説明しています。すなわち、手作業でのアーク通電時間(arc-on time)は通常15~25%程度に留まりますが、部品の配置が一貫していれば、ロボット溶接では60~80%まで達することが可能です。また、溶接条件および部品の位置決めが厳密に制御されれば、再作業(リワーク)の発生も自然と減少します。特に自動車用の反復生産部品、とりわけ安全性に関わる構造部品を製造している場合、こうした一貫性は、単一の熟練オペレーターが持つ柔軟性よりも重要となることが一般的です。
自動車シャシー部品向け溶接パートナーの評価
生産量が安定している場合は、まず実務的な質問から始めましょう。サプライヤーは部品を一貫して治具で固定できますか? ご使用の金属材料に対応していますか? お客様が求める形式で品質を文書化できますか? スケジュールが逼迫した際、十分な生産能力(スループット)を確保できますか?
| 選択肢 | 最適な用途 | 再現性および治具の使用 | 品質管理システムおよびトレーサビリティ | 生産能力(スループット)および規模 | 注意点 |
|---|---|---|---|---|---|
| シャオイ金属技術 | 生産重視の自動車シャシー部品(鋼鉄、アルミニウム、その他の金属製) | 反復作業向けに高度なロボット溶接ラインを軸に構築 | IATF 16949認証取得済みの品質管理システム。顧客要件がより厳格な工程管理を求める場合に有効 | 小規模な手作業ベンチ作業体制よりも、反復プログラムにおける効率的な納期対応に適している | 部品ファミリー、生産数量、品質要件が生産パートナーの活用を正当化する場合に最もコストパフォーマンスが優れる |
| 社内実践 | 試作、修理作業、初期工程の習熟、設計変更への対応 | 柔軟性はあるが、作業員の技能水準および簡易な工場治具に大きく依存 | 工場に正式な管理システムが導入されていない限り、通常は文書化が簡略化される | 少量生産および開発作業に最適 | 注文の繰り返し、納期の短縮、または人員不足などの圧力が高まると、ボトルネックが発生する可能性があります |
| 一般的な手作業による外部委託 | ロボット導入を正当化できない小ロット生産や増産分の作業 | 品質は良好である場合もありますが、溶接工の技量、治具の使用状況、および工場の負荷によって一貫性にばらつきがあります | 実際に提供される検査記録、検査手順、および材料に関する実績について、相手に確認してください | ロボットセルよりも柔軟性が高いことが多いですが、大量生産では予測性が低くなります | 品質および納期は、人材の確保状況および工場の生産能力に応じて変動する可能性があります |
シンプルな基本原則があります:TIG溶接技術をまだ習得中・検証中・修理中の場合は自社内で行い、部品の形状、納期、品質記録が溶接ビードそのものと同様に重要となる自動車向け量産部品については、適切な資格を持つ外部パートナーへ委託することです。このようにすれば、自社で培った手作業によるTIG溶接の知識が依然として価値を発揮します。なぜなら、その知識により、溶接プロセス、部品、そしてパートナーをより鋭い目で評価できるようになるからです。
TIG溶接の方法:よくあるご質問(FAQ)
1. 初心者がTIG溶接の練習を始める際に最も簡単な方法は何ですか?
平らな位置にある清掃済みの軟鋼試験片から始めます。薄板や複雑な部品は使用しないでください。機械の電源を切った状態で、トーチおよびフィラーの動きを練習し、その後フィラーを加える前に溶融ビードを実施します。その後、単純なブット継手、外角継手、ラップ継手へと進み、各セッションでは新しい課題を1つだけ追加するようにします。
2. TIG溶接にはどの程度の電流(アンペア)が必要ですか?
TIG溶接に適用できる単一の電流値は存在しません。材料の種類、板厚、継手の組立精度、タングステン電極の径、フィラー材の選択、電流の種類、および溶接機の設計など、すべてが初期設定電流値に影響を与えます。まず溶接機の取扱説明書およびフィラー材または消耗品のガイドラインを参照し、その後、溶融プールの大きさ、ビード形状、および被溶接部への熱の立ち上がり速度を観察しながら微調整を行ってください。
3. フットペダルなしでTIG溶接は可能ですか?
はい。トーチスイッチまたはフィンガーチップコントロールは、チューブ溶接、修理、ペダル操作が難しい位置での作業に非常に有効です。装置にアップスロープ、ダウンスロープ、ラッチモードなどの機能が備わっている場合、これらの機能により、溶接開始時および終了時の熱制御が滑らかになります。重要なのは、ペダル操作と比べて即時の熱制御が限定されるため、より安定した手のサポートと一定の移動速度を確保することです。
4. アルミニウムをTIG溶接する場合と鋼材をTIG溶接する場合では、どのような点が異なりますか?
アルミニウムのTIG溶接には、より厳格な清掃作業、交流(AC)電流の使用、および被溶接材が加熱された後の迅速な対応が求められます。溶接直前に油分および酸化皮膜を完全に除去し、溶接棒も清潔に保ってください。また、アークをかけ始めてから短時間の遅延の後に、溶融プールが急に現れることを予期してください。熱が部品全体に伝わるにつれて、熱入力を減らし、溶接ビードが広がったり柔らかくなったりしないよう、常に溶接を進めながら作業を続けます。
5. TIG溶接を自社内で行うべきケースと、生産用溶接を外部委託すべきケースはそれぞれどのような場合ですか?
プロトタイピング、部品の修理、またはオペレーターへのフィットアップ、プードル制御、検査に関するトレーニングを行う際は、TIG溶接作業を自社内で行うことを推奨します。一方、溶接外観と同様に、再現性、治具使用、トレーサビリティ、納入数量が重要となる場合は、外部委託が通常より賢明な選択です。量産向け自動車シャシー部品の場合、生産に特化したパートナー企業(例:紹義金属科技有限公司)は、ロボットによる一貫した品質と、多くの小規模手作業工場が備えていないIATF 16949品質管理システムを提供できます。