 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


การแก้ไขปัญหาการป้อนแม่พิมพ์ผิดพลาด: 4 สาเหตุหลัก

สรุปสั้นๆ
ลำดับความสำคัญของการวินิจฉัยทันที: ก่อนปรับรางนำทางหรือเซนเซอร์ ให้ตรวจสอบ เวลาการปล่อยไกด์พิน ข้อมูลอุตสาหกรรมระบุว่ามากกว่า 90% ของปัญหา การป้อนแม่พิมพ์แบบค่อยเป็นค่อยไปผิดพลาด เกิดจากค่าการปรับการปล่อยการป้อนไม่ถูกต้อง
การแก้ปัญหาควรดำเนินตามลำดับชั้นนี้: ขั้นแรก เคลื่อนเครื่องกดแบบทีละน้อย เพื่อให้มั่นใจว่าลูกกลิ้งป้อนเปิดออกพอดีเมื่อไกด์พินเข้าสู่แถบโลหะ ขั้นที่สอง ตรวจสอบ ความสูงของเส้นป้อน และการจัดแนวแม่พิมพ์เพื่อป้องกันการติดขัด ขั้นที่สาม ตรวจสอบปัญหาวัสดุ เช่น การโค้งของคอยล์ (งอแบบเคียว) ในที่สุด ให้ตรวจสอบสิ่งกีดขวางทางกายภาพ เช่น การดึงชิ้นงานออก (Slug Pulling) หรือการหล่อลื่นที่เหนียวเกินไป การแก้ไขปัญหาเวลาปล่อยไกด์นำ (pilot release) จะช่วยแก้ไขข้อผิดพลาดในการจัดตำแหน่งได้เกือบทั้งหมด
ขั้นตอนวินิจฉัย 1: ความสำคัญของเวลาปล่อยไกด์นำ (pilot release)
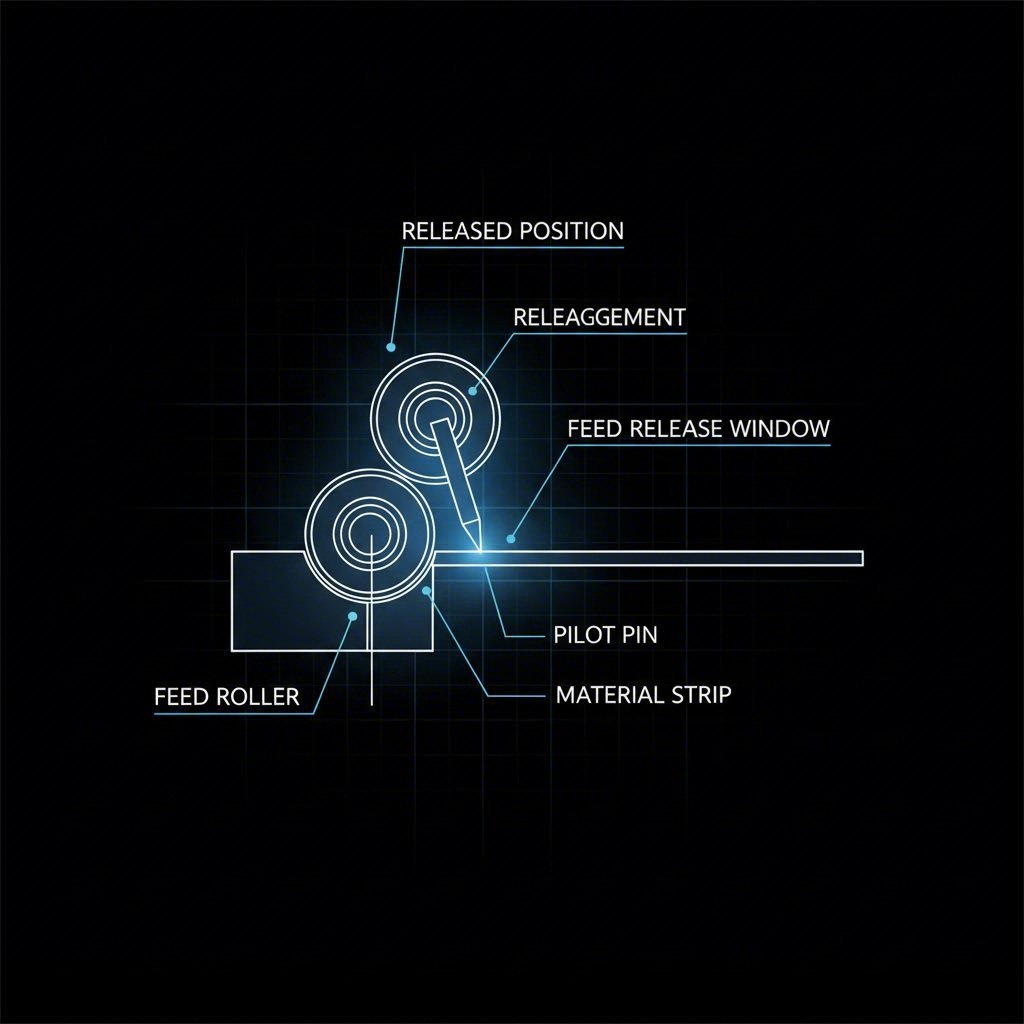
ในลำดับชั้นของความล้มเหลวในการตัดแตะ การ pilot release (หรือกลไกปล่อยแผ่นป้อน) เป็นสาเหตุที่พบบ่อยที่สุด ตรรกะทางกลเรียบง่ายแต่ไม่ให้โอกาสผิดพลาด: เครื่องป้อนคอยล์จะดันวัสดุไปข้างหน้าหนึ่งขั้นตอน แต่หมุดนำทาง (pilot pins) ของแม่พิมพ์จะทำหน้าที่จัดแนวไมโครขั้นสุดท้าย สำหรับการส่งมอบวัสดุอย่างถูกต้อง การลูกกลิ้งป้อนวัสดุจะต้องปลดล็อกแถบวัสดุ ในช่วงเวลาที่แน่นอนเป๊ะ ขณะที่หมุดนำทาง (pilot pins) เข้าล็อกกับวัสดุ
หากลูกกลิ้งป้อนเปิดเร็วเกินไป น้ำหนักของ ห่วงรับ (take-up loop) (วัสดุที่หย่อนคล้อยระหว่างเครื่องป้อนและคอยล์) สร้างแรงดึงย้อนกลับ ซึ่งจะดึงแถบโลหะให้เคลื่อนออกจากตำแหน่งก่อนที่ตัวนำเข้าแนวจะยึดแน่นได้ สิ่งนี้มักแสดงออกเป็นระยะป้อนที่ไม่สม่ำเสมอหรือการป้อนสั้นเกินไป ในทางตรงกันข้าม หากลูกกลิ้งเปิดช้าเกินไป แถบโลหะจะยังคงถูกหนีบแน่นอยู่ในขณะที่หมุดนำแนวแบบเรียวพยายามดันแถบให้เข้าที่ การต่อสู้ระหว่างเบรกของเครื่องป้อนกับแรงจัดตำแหน่งของตัวนำแนวจะทำให้แถบโค้งงอ รูสำหรับหมุดนำแนวยาวผิดรูป และปลายหมุดนำแนวหัก
ขั้นตอนการตั้งจุดปล่อย
- ให้เครื่องกดเคลื่อนลงอย่างช้า ๆ จนกระทั่งปลายหมุดนำแนวที่มีปลายมน เพียงแค่ เริ่มเข้าสู่วัสดุแถบ
- ในจุดนี้พอดี ลูกกลิ้งป้อนวัสดุควรปล่อยออก (เปิด)
- ดำเนินการให้เครื่องกดเคลื่อนต่อจนครบช่วงล่างสุดของการเดินเครื่อง (180 องศา) และขึ้นสู่ช่วงการคืนตัว ลูกกลิ้งต้องคงอยู่ในภาวะเปิดตลอดช่วงเวลานี้ เพื่อให้แถบโลหะลอยตัวได้อย่างอิสระขณะแม่พิมพ์ปิดและเปิด
- ลูกกลิ้งควรจะจับแถบวัสดุอีกครั้งก็ต่อเมื่อไกด์นำทางได้ถอยกลับเข้ามาอย่างสมบูรณ์แล้ว และแถบวัสดุได้กลับสู่ระดับความสูงของแนวป้อนวัสดุแล้วเท่านั้น
ช่วงเวลา "ลอยตัวอย่างอิสระ" นี้เป็นสิ่งที่ไม่สามารถละเลยได้ สำหรับแม่พิมพ์ที่มีการยกสูงอย่างมาก (เช่น แม่พิมพ์ที่ใช้ขึ้นรูปชิ้นงานแบบดึงลึก) การกำหนดจังหวะต้องคำนึงถึงระยะการเคลื่อนที่ในแนวตั้งของคานยก หากลูกกลิ้งจับวัสดุขณะที่แถบยังอยู่ในตำแหน่งสูงอยู่ วัสดุจะถูกดึงกลับด้านหลังในขณะที่มันลงสู่แนวป้อนวัสดุ ซึ่งจะทำให้เกิดการป้อนวัสดุผิดพลาดอย่างแน่นอนในรอบถัดไป
ขั้นตอนวินิจฉัยที่ 2: ความสูงของแนวป้อนวัสดุและการจัดแนวแม่พิมพ์
เมื่อยืนยันจังหวะการดำเนินงานเรียบร้อยแล้ว ตัวแปรถัดไปที่ต้องตรวจสอบคือเรขาคณิตของการป้อนวัสดุ กฎพื้นฐานประการหนึ่งของการตั้งแม่พิมพ์คือ วัสดุจะต้องเข้าสู่เครื่องมืออย่างขนานกับพื้นผิวแม่พิมพ์ หาก ความสูงของเส้นป้อน ตั้งค่าผิดแม้เพียงเศษส่วนของนิ้ว ก็จะทำให้แรงผลักมีทิศทางเอียง แทนที่แถบวัสดุจะเลื่อนไปอย่างราบรื่น มันจะถูกดันขึ้นหรือลงเข้าสู่ตัวนำ ทำให้เกิดแรงเสียดทาน การโก่งตัว และในที่สุดเกิดการติดขัด
รายการตรวจสอบการจัดแนวโต๊ะป้อนวัสดุ:
- ความสูงในแนวตั้ง: ด้านล่างของแถบวัสดุเมื่อออกจากเครื่องป้อนจะต้องอยู่ในระดับเดียวกับระดับการป้อนของแม่พิมพ์ (ด้านบนของตัวยกหรือแผ่นสวม)
- ความขนาน: แนวแกนกลางของเครื่องป้อนจะต้องขนานกับแนวแกนกลางของแม่พิมพ์อย่างสมบูรณ์ การไม่จัดแนวให้ตรงกันจะทำให้เกิดแรงด้านข้างที่หมุดนำทาง ซึ่งอาจทำให้หมุดงอหรือสึกหรอก่อนเวลาอันควร
- การล็อกตำแหน่งแม่พิมพ์: อย่าพึ่งพาเพียงแค่แคลมป์ในการจัดแนวแม่พิมพ์ ควรใช้ กุญแจแม่พิมพ์ ที่ออกแบบมาอย่างแม่นยำในช่องของแผ่นรองรับ เพื่อให้มั่นใจว่าเครื่องมือขนานทางคณิตศาสตร์กับเตียงเครื่องกดและเครื่องป้อน
สำหรับการประยุกต์ใช้งานที่เกี่ยวข้องกับการขึ้นรูปลึก ความท้าทายจะเพิ่มมากขึ้น เนื่องจากเมื่อแผ่นวัสดุถูกยกขึ้นจากพื้นที่แม่พิมพ์เพื่อเคลื่อนที่ไปข้างหน้า มุมระหว่างเครื่องป้อนแบบคงที่และแผ่นวัสดุที่ยกสูงขึ้นจะเปลี่ยนแปลงไป หากเครื่องป้อนอยู่ใกล้แม่พิมพ์เกินไป มุมดังกล่าวจะชันเกินไป ทำให้วัสดุโค้งงอ การเพิ่มระยะห่างระหว่างเครื่องป้อนกับแม่พิมพ์ หรือการใช้โต๊ะป้อนวัสดุที่ปรับระดับความสูงได้ สามารถลดแรงเครียดจากมุมที่เกิดขึ้น และป้องกันไม่ให้แผ่นวัสดุติดขัดในตัวยก
ขั้นตอนวินิจฉัย ขั้นที่ 3: ปัญหาวัสดุและแผ่นวัสดุ (การโค้งเอียง และตัวนำ)
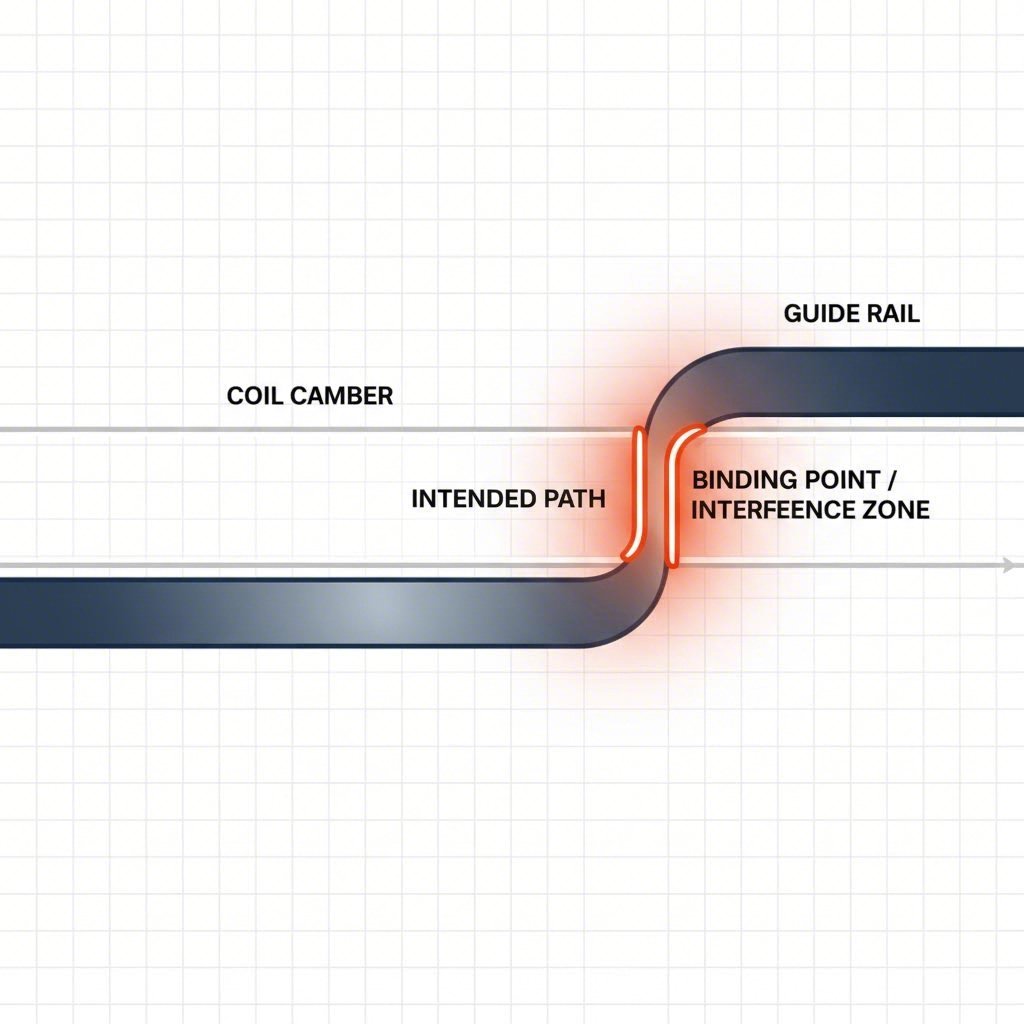
บางครั้งเครื่องมือและเครื่องป้อนอาจสมบูรณ์แบบ แต่วัตถุดิบกลับไม่เป็นไปตามมาตรฐาน การโค้งของคอยล์ ซึ่งมักเรียกว่า "การโค้งรูปเคียว" หมายถึง ความโค้งตามขอบของวัสดุคอยล์ที่เกิดจากกระบวนการตัดเฉือน เมื่อแผ่นที่มีการโค้งถูกบังคับผ่านรางนำคู่ขนานที่แข็งแรง มันจะทำหน้าที่คล้ายกับตัวเบี้ย จนในที่สุดความโค้งจะดันให้แผ่นวัสดุติดแน่นกับรางด้านหนึ่ง ทำให้ไม่สามารถเคลื่อนที่ไปยังตำแหน่งหยุดด้านหน้าได้
ข้อผิดพลาดทั่วไปคือการตั้งค่าไกด์สต็อกแน่นเกินไป ผู้ปฏิบัติงานมักจะขันไกด์ให้แน่นเพื่อ "บังคับ" ให้แถบโลหะตรง อย่างไรก็ตาม รางนำทางถูกออกแบบมาเพื่อนำแถบโลหะเข้าสู่ช่วงที่หมุดนำทางสามารถจับยึดได้เท่านั้น ไม่สามารถแก้ไขแนวโค้งของแถบ (camber) ได้ หากคุณสังเกตเห็นว่ามีการติดขัด ควรคลายไกด์ด้านเข้าเล็กน้อย เพื่อให้หมุดนำทางทำหน้าที่จัดตำแหน่งสุดท้ายได้อย่างมีประสิทธิภาพ หากแนวโค้งรุนแรงเกินไป (นอกเหนือจากข้อกำหนดของ ASTM) สาเหตุหลักมาจากค่าตั้งเครื่องปรับแนวหรือผู้ให้บริการตัดแผ่นโลหะ ไม่ใช่แม่พิมพ์
ความสมบูรณ์ของแถบพาหะ: ในแม่พิมพ์แบบโปรเกรสซีฟ ส่วนเว็บพาหะ เป็นโครงร่างที่ทำหน้าที่ลำเลียงชิ้นส่วน หากรูปแบบของพาหะถูกออกแบบมาบางหรือแคบเกินไป แรงดันจากเครื่องป้อนอาจทำให้เกิดการโก่งตัว โดยเฉพาะเมื่อแถบโลหะพบแรงต้าน ควรตรวจสอบพาหะว่ามีรอยบุ๋มหรือความเสียหายลักษณะเหมือนพังผืด ซึ่งบ่งชี้ว่าแรงป้อนมีค่าเกินกว่าความแข็งแรงเชิงคอลัมน์ของแถบวัสดุ
ขั้นตอนวินิจฉัยที่ 4: สิ่งกีดขวางและการแทรกแซงเชิงกล
หมวดหมู่สุดท้ายของปัญหาการป้อนวัสดุผิดพลาดเกี่ยวข้องกับการอุดตันทางกายภาพภายในเครื่องมือ การดึงชิ้นงานออก (Slug Pulling) เป็นสาเหตุหลักที่พบบ่อยเมื่อมีเศษชิ้นงานที่ถูกเจาะหลุดออกมาและยึดติดอยู่กับพื้นผิวของหัวดัด แล้วถูกดึงกลับขึ้นไปนอกช่องได้ หากเศษชิ้นงานนี้ตกลงบนพื้นผิวแถบวัสดุ จะทำให้วัสดุไม่สามารถเลื่อนต่อไปได้ หรือก่อให้เกิดการชนแบบสองชั้น (double-metal crash)
ปัจจัยทั่วไปที่ทำให้เกิดการอุดตัน:
- แม่เหล็ก: เหล็กกล้าของเครื่องมืออาจมีสนามแม่เหลือค้าง ซึ่งสามารถดูดยึดเศษชิ้นงานหรือขี้โลหะไว้ได้ การปลดแม่เหล็กออกจากร่างตายถือเป็นขั้นตอนการบำรุงรักษาตามมาตรฐาน
- ความหนืดของน้ำมันหล่อลื่น: น้ำมันที่เหนียวเกินไป (ความหนืดสูง) อาจสร้างแรงดูดทำให้เศษชิ้นงานติดอยู่กับหัวดัด ในทางกลับกัน น้ำมันที่บางเกินไปอาจไม่สามารถป้องกันการสึกติดของไกด์พินได้
- ครีบหรือขอบหยาบ: เสี้ยนขนาดใหญ่บนแถบตัวนำอาจไปเกี่ยวกับตัวยกหรือรางนำ ทำให้การป้อนวัสดุหยุดชะงักทันที
เมื่อการผลิตปริมาณสูงเผชิญปัญหาที่เรื้อรังกับความสม่ําเสมอของวัสดุหรือการใช้เครื่องมือ การแก้ไขมักต้องทบทวนยุทธศาสตร์การผลิตเอง สําหรับส่วนประกอบรถยนต์ที่ต้องการความเป็นมาของ IATF 16949 การร่วมมือกับผู้เชี่ยวชาญเช่น เทคโนโลยีโลหะเส้าอี้ สามารถสร้างสะพานระหว่างการสร้างต้นแบบ และการผลิตจํานวนมาก ความสามารถในการจัดการกับปริมาณปัดถึง 600 ตันและจัดการแขนควบคุมความแม่นยําหรือ subframes รับประกันว่าตัวแปรกระบวนการพื้นฐาน เช่นการจัดการวัสดุและการบํารุงรักษา die ได้ถูกทําให้มั่นคงก่อนที่พวกเขาจะกลายเป็นเหตุการณ์การหยุดทํางาน
ในที่สุด การกินไม่ถูกเป็นอาการ ไม่ใช่โรค โดยการตรวจสอบการกําหนดเวลา การจัดสรร ความเรียบของวัสดุ และความสะอาดทางกายภาพ คุณสามารถระบุความเป็นจริงทางกล ที่ป้องกันเส้นให้ไม่เคลื่อนย้ายไปข้างหน้า
FAQ: การแก้ไขปัญหาของพิมพ์แบบเร่งรัด
1. การประชุม ฉันจะรู้ได้ยังไงว่าการปล่อยตัวนักบินของฉันจะสาย?
ถ้าการปล่อยตัวผู้ทดลองถูกตั้งให้สายเกินไป คุณมักจะเห็น หลุมพานลําเลียง ในสตรีป เกิดขึ้นเพราะว่าปิ้นหมุนกําลังลากไปกับขอบรู ในขณะที่เครื่องให้อาหารยังคงจับวัสดุ คุณอาจได้ยินเสียง "กระแทก" ที่ชัดเจน เมื่อสายลวดถูกบังคับให้ติดตั้งไว้ หรือสังเกตเห็นการสวมเสื้อที่ปลายของสายลวดก่อนเวลา
2. การใช้ ความสูงของสายอาหารที่ดีที่สุดคืออะไร?
ความสูงของสายอาหารควรถูกตั้งให้วัสดุเข้าใน die ทันทิศอย่างสมบูรณ์แบบ, ตรงกับระดับของตัวยกหรือหน้า die (ขึ้นอยู่กับการออกแบบของเครื่องมือ) กฎที่ดีคือการให้แน่ใจว่าสายลวดไม่สัมผัสด้านล่างหรือด้านบนของรถไฟนําทางเมื่อมันเข้า มันควร "ลอย" อยู่ในกลางของช่องว่างตั้ง
3. การ สร้าง การเพิ่มความดันของนักบิน จะแก้ไขปัญหาได้มั้ย
ไม่ ไม่ การเพิ่มแรงกดสปริงบนนักบินหรือผู้ยกลําบาก ไม่ค่อยแก้ไขปัญหาการให้อาหารผิดปกติ และมักจะปิดบังสาเหตุที่แท้จริง หากสายการบินไม่ติดตั้งปัญหาจะเกิดจากเวลา (การปล่อย) หรือทางกณิตศาสตร์ (การผูกพัน)