 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


プレス金型のコスト:自動車用プレス金型はどれくらいの費用がかかる?
プレス金型のコスト:自動車用プレス金型はどれくらいの費用がかかる?
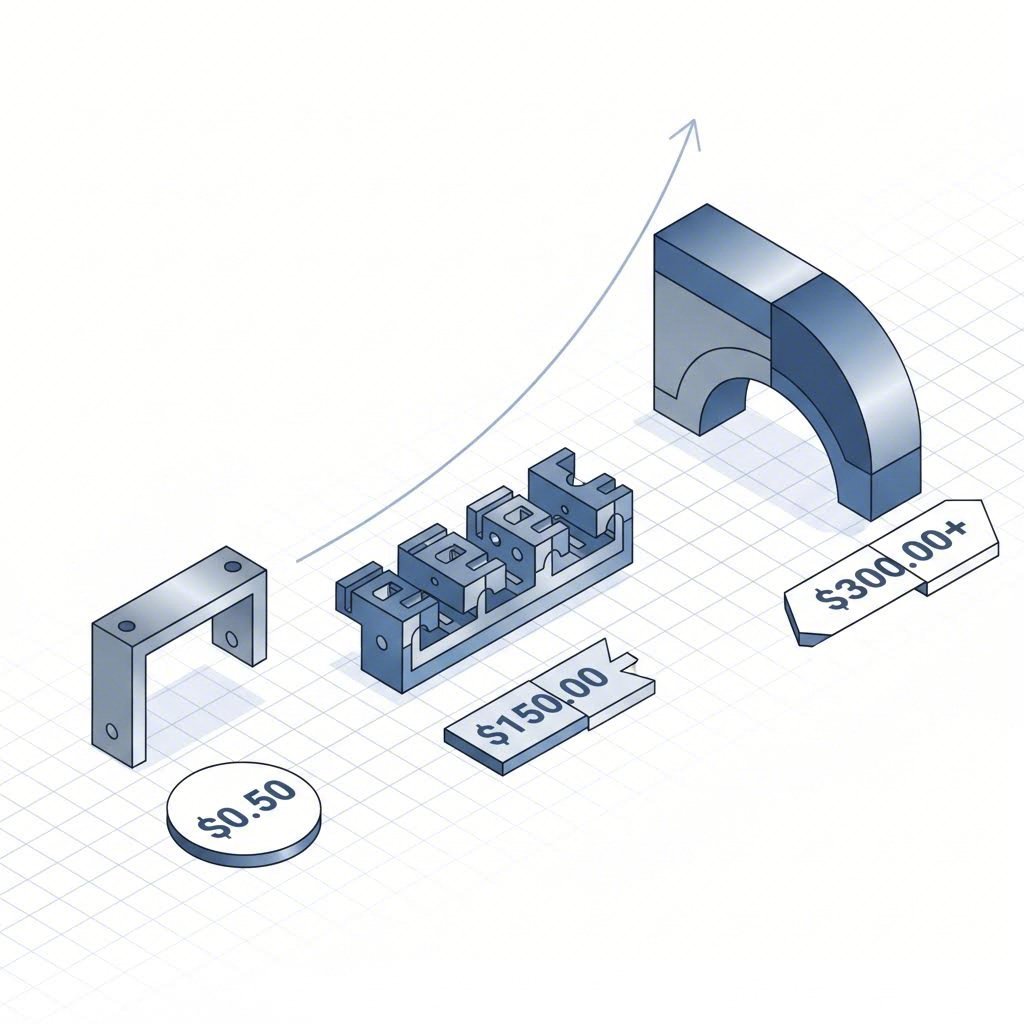
自動車部品用のプレス金型の価格は、金型の種類や成形する部品によって異なり、通常1,000ドルから15万ドルの間です。当社の工具室における実際の価格をもとにすると、単純なブランキング金型またはピアシング金型は1,000~5,000ドル、プログレッシブ金型は複雑さに応じて5,000~8万ドル、ディープドローイング金型は1万~5万ドル以上、トランスファー金型は3万~15万ドル以上となります。
自動車用プレス加工の大部分を占めるブラケット、リテーナー、マウントプレート、シャシー部品などには、通常プログレッシブ金型が用いられ、その価格帯はおおよそ1万~5万ドルです。以下の表では、特定の金型がどの価格帯に該当するかを示しており、本文の残りの部分ではその理由を説明しています。
金型の種類別プレス金型価格
当社工具室による参考価格帯。すべての金型は個別の図面に基づいて見積もりますが、この価格帯は自動車関連プロジェクトの大多数が該当する範囲を示しています。
|
ダイの種類 |
一般的な部品 |
ステーション |
参考価格(米ドル) |
年間生産数量(目安) |
|
シンプルなブランキング金型 |
ワッシャー、平板、単純なブラケットなど |
1 |
$1,000–5,000 |
5万個未満 |
|
シンプルなピアシング金型 |
穿孔板、マウントタブ、小型ブラケット |
1 |
$1,000–5,000 |
10万未満 |
|
単工程成形金型 |
曲げ・フランジ加工および簡易成形部品 |
1 |
$2,000–8,000 |
10,000–100,000 |
|
複合金型 |
高精度ブランク、ワッシャー、フランジ |
1(複合) |
$4,000–12,000 |
50,000–300,000 |
|
小型連続金型 |
小型高精度自動車用プレス部品 |
5–10 |
$5,000–15,000 |
10万~100万 |
|
中型連続金型 |
保持具、ブラケット、取付板 |
10–20 |
$10,000–30,000 |
10万~100万以上 |
|
複合連続金型 |
シャシー用ブラケット、サスペンション部品 |
15–30 |
$20,000–50,000+ |
30万~200万 |
|
高複雑度プログレッシブ金型 |
多工程自動車構造部品 |
25–40+ |
$35,000–80,000+ |
50万~200万以上 |
|
深絞り金型 |
スプリングシート、カップ、ハウジング |
3–8+ |
$10,000–50,000+ |
5万~100万以上 |
|
段階成形用深絞り金型 |
連続送り式自動車部品 |
10–25+ |
$20,000–60,000+ |
30万~200万 |
|
トランスファーダイ |
大型シャシー部品および構造部品 |
5–15 |
$30,000–100,000+ |
10万~100万以上 |
|
大型自動車用トランスファ金型 |
大型自動車構造部品 |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
精密ブランキング金型 |
高精度歯付きプレート、機能部品 |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
ドアやフェンダーなどのクラスA外板パネル用金型は、別カテゴリーとして扱われ、マルチダイプレスラインで構成され、本分類の範囲外となります。
段階成形金型のコスト(複雑度レベル別)
段階成形金型は価格帯が最も広いため、さらに細分化すると理解しやすくなります。各レベルの主な違いはステーション数であり、これは部品に必要な加工工程数に直接対応します。
|
段階 |
ステーション |
一般的な部品 |
材質/板厚 |
ダイ長さ |
参考価格 |
|
エントリーレベル |
5–8 |
小型ブラケット |
DC01/DC04、0.6~1.2 mm |
400~800 mm |
5,000~10,000米ドル |
|
標準 |
8–15 |
保持具、ブラケット |
DC04/S355MC、0.8~2.0 mm |
600~1,200 mm |
8,000~20,000米ドル |
|
中程度の複雑さ |
12–20 |
自動車用マウント部品 |
DC04/S355MC、1.0~2.5 mm |
800~1,500 mm |
15,000~30,000米ドル |
|
複雑な |
15–30 |
シャシーおよびサスペンション部品 |
S420MC/S460MC、1.5~3.0 mm |
1,0002,000 mm |
20,000~50,000米ドル以上 |
|
高複雑度 |
25–40+ |
複雑な自動車部品 |
AHSS/DP600、1.5~3.0 mm |
1,200~2,500 mm以上 |
35,000~80,000米ドル以上 |
ダイの価格に含まれるもの
ダイの価格は、いくつかのコスト要素から構成されています。これらの要素を理解していれば、見積もり書を読みやすくし、コスト削減の可能性を見極めやすくなります。
設計および成形解析 ストリップレイアウト、ステーション順序、CAEによる成形シミュレーションを行い、鋼材を加工する前に亀裂、板厚減少、スプリングバックなどのリスクを特定します。
ダイ鋼材 作業用インサートには通常、Cr12MoV、DC53、またはSKD11が用いられ、摩耗が最も激しい部位には超硬合金製インサートが使用されます。工具寿命が長いほど、高品質な鋼材をより多く使用する必要があります。
機械加工および熱処理 すべてのパンチ、インサート、プレートについて、NC工作機械による加工、ワイヤー放電加工、研削および熱処理を行います。この工程の工数は、ステーション数に比例して増加します。
組立および試運転 ダイをプレスに取り付け、実際に稼働させながら調整を繰り返し、図面通りの部品が安定して生産できる状態に仕上げます。大型・複雑なダイほど、試運転の回数が多くなります。
検査治具 ほとんどの自動車用プログラムでは、以下のものも必要になります checking fixture 金型と同じ基準面方式で製作されます。しばしば別途見積もりされるため、含まれているかどうかを必ず確認してください。
金型コストを押し上げる要因
見た目が似ている部品用の2つの金型でも、価格が2倍から3倍異なることがあります。以下は、その差を生む要因であり、価格に最も大きな影響を与えるものから順に示しています。
部品の形状と工程数(ステーション数)
穴、曲げ、フランジ、成形など、すべての加工にはそれぞれ専用の工程(ステーション)が必要です。各ステーションにはパンチ、インサート、機械加工、組立作業が伴い、工数が増加します。8工程必要なブラケットと20工程必要なブラケットでは、単純に別の金型となります。
要求される金型寿命
年間数十万個を長期間にわたり量産する金型の場合、より高硬度の鋼材、高度な熱処理、および摩耗部への交換式インサートが必要になります。RFQ(見積依頼書)には必ず総生産台数(寿命)を明記してください。明記しないと、サプライヤー各社がそれぞれ独自の想定で見積もりを行います。
カム機構
プレス方向で成形または穿孔できない特徴には、サイドアクティングカムが必要です。各カムは独立した機構であり、それぞれに専用の機械加工および調整が求められます。
部品サイズと材料強度
大型部品ほど大型のダイセット、より多くの鋼材、より大型のプレス機が必要になります。高強度材料では、より頑丈なダイ構造と耐摩耗性の高いインサートが必要となり、さらにスプリングバック制御も難しくなります。
公差、自動化、および顧客の規格
より厳しい公差を満たすには、より高精度な機械加工と検査が求められます。自動供給・搬送装置やダイ内センサーの導入は、システムの複雑さを増します。また、VWやメルセデス・ベンツなどのOEMやTier-1メーカーが定めるダイ規格は、標準的なダイにはない設計および検証要件を追加します。
これらの要素が部品の総コスト(単価を含む)に与える影響を並列比較するには、以下をご覧ください。 自動車用スタンピング部品のコストはどれくらいか .

材料がダイコストに与える影響
|
材質 |
一般的なグレード |
一般的な厚さ |
困難 を 形成 する |
ダイへの影響 |
価格への影響 |
|
低炭素鋼 |
DC01、DC04 |
0.6–3.0 mm |
低 |
標準のダイスチールおよびクリアランス設計 |
ベースライン |
|
HSLA鋼 |
S355MC、S420MC |
1.0–4.0 mm |
中 |
より大きなプレス力とスプリングバック制御 |
高機能 |
|
高強度鋼 |
S460MC、S500MC |
1.5~4.0 mm |
中~高 |
強度・耐摩耗性を高めたダイス設計 |
はるかに高い |
|
AHSS |
DP600、DP800 |
1.0–3.0 mm |
高 |
成形性・スプリングバック・摩耗に対してより敏感 |
はるかに高い |
|
ステンレス鋼 |
SUS304、SUS430 |
0.6~2.5 mm |
中~高 |
摩擦、かじり、摩耗 |
はるかに高い |
|
アルミニウム |
5000番台/6000番台合金 |
0.8–3.0 mm |
中 |
スプリングバック、表面保護、成形制御 |
高機能 |
金型価格を超えた予算編成
保守・点検の手間が最小限で済みます。 パンチは再研磨が必要であり、摩耗したインサートは交換が必要です。当社では通常、以下のように予算を組みます 5% 金型価格の年間〇%(素材や生産数量によって異なります)。
設計変更。 金型製作後の設計変更は、金型の改造を意味します。その費用は、変更がステーション列のどの段階まで及ぶかによって異なりますが、金型工場とプレス工場が同一建屋内にある場合、費用は大幅に低減されます。
検証用ソフトツーリング 試作および検証ロット向けには、1,000~8,000米ドル程度の単工程金型を用いることで、フルプログレッシブ金型への投資を決定する前に、製品設計および工程の検証を完了できます。
金型が設置される場所 同一のサプライヤーが金型を製作し、量産も行う場合、通常は金型はそのサプライヤーの工場内に設置されたままになります。当社のプロジェクトの多くはこの方式で進めています。すなわち、金型は寧海の自社金型室で設計・製作され、当社のプレスで量産されます。そのため、調整が必要な際には金型の輸送費が不要であり、二次サプライヤーを介する必要もありません。お客様が支払った金型はお客様の所有物です。当社では保管および保守管理を行います。
正確な金型見積もりを取得する方法
2次元図面および3次元モデル(改訂レベルを明記)、材質・板厚、年間および総生産台数、想定金型寿命、品質上重要な特徴(CTQ)、およびお客様の金型規格をお送りください。また、検査治具の有無についても併せてお知らせください。
金型を当社ではなくお客様の工場で稼働させる場合は、実際の使用プレスの公称能力(トン数)、ベッドサイズ、クローズ高さ、送り装置の種類を追加でお知らせください。これにより、実際の使用プレスに最適化された金型設計が可能になります。
当社は金型を 自動車用スタンプ型 自社内で設計・製作し、さらに カスタム自動車用プレス部品 .ご自身の図面を弊社へお送りください 技術分析は12時間以内、正式な見積もりは24時間以内にご提供いたします。ファイル共有の前に、NDA(秘密保持契約)を締結いたします。
よくある質問
プレス金型の価格はいくらですか?
単純なブランキングまたはピアシング金型では約1,000米ドルから、大型自動車用トランスファ金型では15万米ドル以上まで幅があります。自動車用ブラケットやシャシー部品向けのプログレッシブ金型の多くは、1万~5万米ドルの範囲です。
プログレッシブ金型の価格はいくらですか?
入門レベル(5~8ステーション)の金型で5,000~10,000米ドル、高難易度(25~40ステーション)のAHSS(高張力鋼)対応金型では35,000~80,000米ドル以上となります。ステーション数が価格を左右する主な要因です。
なぜ高張力鋼は金型コストを高めるのですか?
S460MC、S500MC、DP600などの鋼種では、より頑丈な金型構造、耐摩耗性の高いインサート、そしてより精密なスプリングバック補正が必要になります。これらすべてが、使用鋼材量、機械加工工数、試運転時間の増加につながり、コストアップの要因となります。
お客様の自社プレスで稼働可能な金型を製作できますか?
はい。お見積り依頼(RFQ)に、ご使用のプレスのトナージ、ベッドサイズ、シャットヘイト、および送り装置の仕様を明記してください。当社では、そのプレス仕様に合わせて金型を設計し、出荷前に検証を行います。
金型の保守・メンテナンス費用は、どの程度の予算を見積もればよいですか?
通常、金型価格の 5%を年間の保守費として予算化しています(材料、板厚、生産数量によって異なります)。
執筆者: Xungui Xu
レビュー担当:ナンセン国際事業部マネージャー
最終更新日: 2026.09.15