 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


レーザー切断部品の解説:金属素材から完璧な仕上げまで

レーザー切断部品とは何か、そしてその重要性について
レーザー切断部品に関する情報を検索すると、この用語は実際には非常に異なる2つのものを指していることにすぐに気づくでしょう。この違いを理解することは、カスタム部品を発注する場合でも、 切断装置のメンテナンスを行う場合でも不可欠です。 .
レーザー切断部品とは、高出力レーザー光線を光学系とCNC制御で制御し、プログラミングされた経路に沿って材料を切断、焼却または気化させることによって製造される精密部品であり、高品質なエッジ面を持つ完成品が得られます。
この技術は産業全般の製造工程を革新してきましたが、用語に関しては混乱しやすいものです。これらの部品が正確には何であるか、またどのように作られているのかを詳しく見ていきましょう。
レーザー技術による精密部品の製造プロセス
拡大鏡を通して日光を集める様子を想像してみてください。その強度を今、何千倍にも増やしたものが、レーザー切断の基本原理です。ただし、その背後にある科学ははるかに高度です。
このプロセスは、密閉容器内の発振材料に電気放電またはランプによってエネルギーが与えられることで始まります。このエネルギーは、内部の鏡で繰り返し反射されることで増幅され、最終的に一方向に揃った強い光線(コヒーレント光)として放出されます。これは TWI Global 最も狭い部分で、レーザー光線の直径は通常0.32 mm未満であり、素材の厚さによっては幅が0.10 mmまで狭い切断(ケルフ幅)を実現することが可能である。
集光されたビームは次に、CNCプログラムで指定された経路に沿って被加工物上を移動し、以下の作用を行います。
- 正確な温度で材料を燃焼させる
- 切断ラインに沿って金属を溶融する
- ビームの進行経路にある材料を気化させる
- 補助ガスのジェット流によって溶融物や蒸発物が吹き飛ばされ、きれいな切断面が残る
このプロセスは複数のレーザー方式で使用可能です。CO2レーザー切断機の部品およびシステムは、その波長が10.6 μmであるため、木材、アクリル、布地などの非金属材料の加工に優れています。一方、ファイバーレーザー切断機の部品は約1.06 μmの波長で動作し、金属がこれを非常に効率よく吸収するため、鋼材やアルミニウム、さらには銅や真鍮といった反射性の高い金属の切断にも最適です。
切断部品と機械部品の違い
ここが多くの人が混乱するポイントです。「レーザー切断部品」という用語には、2つの異なるカテゴリが含まれています。
レーザー切断部品(完成部品)
これらは切断工程によって作成された実際の製品であり、ブラケット、エンクロージャー、取付プレート、装飾パネルなど、無数の精密部品が該当します。エンジニアがカスタムレーザー切断部品を発注する場合、それは組立または次の工程にすぐに使用できる完成品または半成品を購入していることになります。
レーザー切断機の部品(装置構成部品)
これらは、切断装置を正常に稼働させるための消耗品および交換部品です。レーザー切断機システムの部品には以下が含まれます:
- レーザー光およびアシストガスを導く切断ノズル
- レーザー光を集中させる集光レンズ
- 光束の位置合わせおよび進行方向を制御するミラー
- 光学部品を保護する保護ウィンドウ
- ガス供給システムおよび冷却装置
この区別を理解することは極めて重要です。なぜなら、サプライヤー検索方法からプロジェクト要件の伝達方法に至るまで、あらゆる業務プロセスに影響を及ぼすからです。レーザー切断部品工場は完成品部品を製造するのに対し、部品サプライヤーは装置用消耗品および交換部品の専門業者である場合があります。
いずれのカテゴリを取り扱う場合でも、すべてのレーザー種別に共通する基本原理は一貫しています——高精度な光束制御、材料に適した波長、および適切なアシストガスの選択が、すべての切断品質を決定します。
レーザー切断金属部品向け材料ガイド
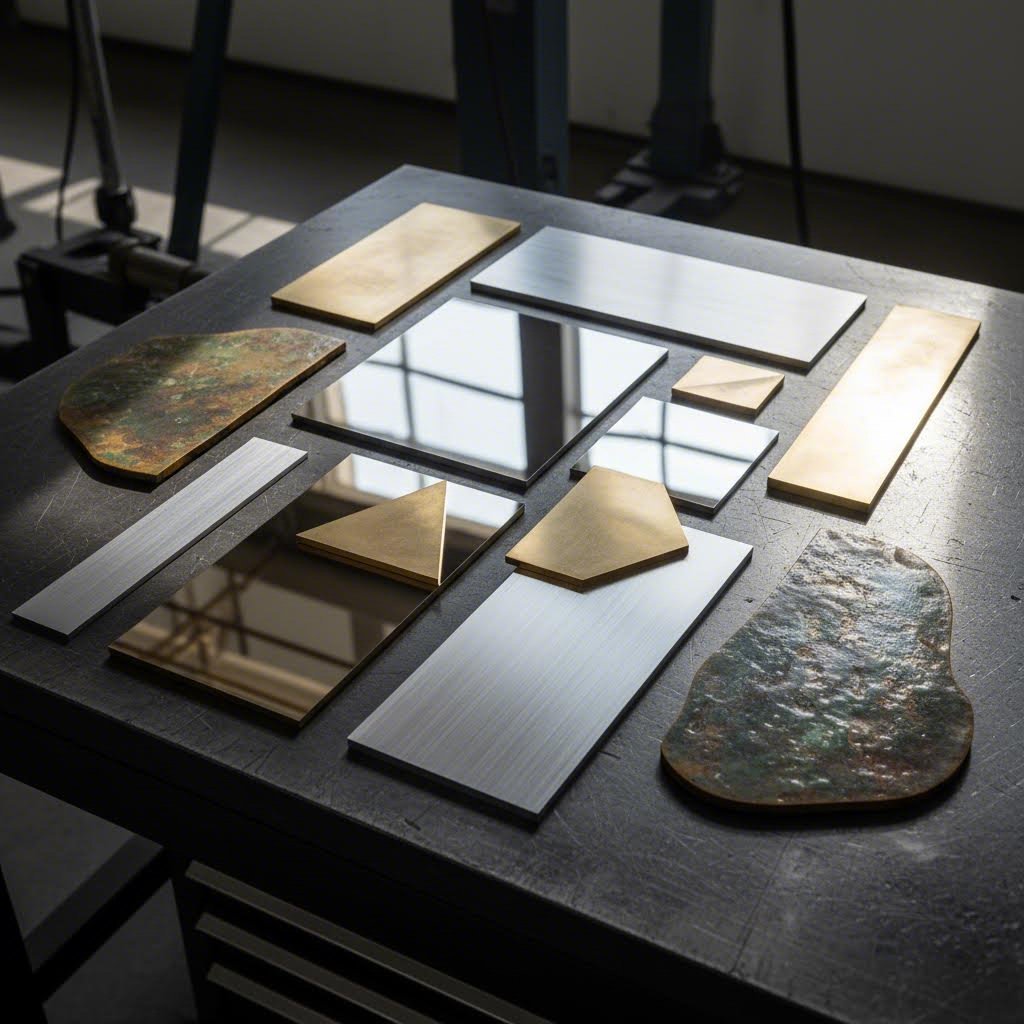
レーザー切断金属部品プロジェクトに適切な材料を選ぶことは、料理のレシピで素材を選ぶことと同じです。間違った選択は、たとえ優れた設計であっても台無しにしてしまう可能性があります。各金属には独自の特性があり、切断品質、後加工の必要性、長期的な性能に影響を与えます。これらの違いを理解することで、機能性、外観、予算のバランスを取った賢明な判断が可能になります。
産業用途向けに金属板のレーザー切断部品を製造する場合でも、 建築プロジェクト用の装飾的な真ちゅう製レーザー切断部品を作成する場合でも 選択した材料によって、切断エッジの品質から耐腐食性までのすべてが決まります。
レーザー切断のための金属材料の特性
異なる金属はレーザーエネルギーとそれぞれ異なる方法で相互作用します。レーザー光を効率よく吸収して、熱影響部が最小限に抑えられたきれいな切断面を実現するものもあれば、特に高反射性の金属はパラメータの調整や専用設備を必要とする独自の課題を伴うものもあります。
に従って DP Laser 真鍮やアルミニウムなどの反射性金属を切断する際の課題は、それらの表面が非常に光を反射するためです。金属表面がレーザーエネルギーを吸収して切断に利用する代わりに、エネルギーをレーザー光源側へと反射してしまうため、効率が低下し、光学部品に損傷を与える可能性があります。
以下は、一般的な金属材料をレーザー切断用途で比較したものです:
| 材質 | レーザー吸収率 | 最大実用厚さ | 主要な特性 | 典型的な用途 |
|---|---|---|---|---|
| 軟鋼 (A36/1008) | 優れている | 25mm+ | 溶接可能で耐久性があり、コスト効率に優れる | 構造部品、ブラケット、フレーム |
| 304ステンレス鋼 | 非常に良好 | 20mm | 耐腐食性があり、洗練された仕上げ | 厨房機器、建設、医療機器 |
| 316 不鋼 | 非常に良好 | 20mm | 優れた耐腐食性(マリングレード) | 船舶、化学処理、製薬 |
| 301ステンレス鋼 | 非常に良好 | 15mm | 高引張強度、加工硬化性 | ばね、自動車用トリム、コンベヤーベルト |
| アルミニウム (5052/6061) | 中程度 | 12mm | 軽量で疲労に強い | 自動車、ロボット工学、航空宇宙 |
| 真鍮(260シリーズ) | 低め(反射的) | 6mm | 展延性があり、火花を出さず、装飾用にも適する | 金物、装飾品、電気部品 |
| 青銅 | 低め(反射的) | 6mm | 耐腐食性があり、摩擦係数が低い | ベアリング、ブッシュ、マリンハードウェア |
| 銅 (C110) | 非常に低い(高反射) | 4mm | 99.9%純度で、優れた導電性 | 電気用バスバー、ウォールアート、ヒートシンク |
レーザー切断された鋼材部品の場合、利用可能な主な表面処理は3種類あります。熱間圧延鋼は、外観がそれほど重要でない構造用途に適しています。熱間圧延酸洗い油膜(HRP&O)鋼は、より滑らかな仕上げと錆防止機能を提供します。冷間圧延鋼は最も高い精度を持ち、曲げ加工や製造に適していますが、コストは高めです。
ブロンズまたは真鍮のレーザー切断部品を扱う場合、ファイバーレーザーはCO2レーザーシステムよりも優れた性能を発揮します。ファイバーレーザーは1.07μmの波長で発振し、CO2の10.6μmよりも短いため、反射性金属により吸収されやすくなります。この高い出力密度により金属を効果的に貫通し、融点を超えて急速に加熱することが可能になります。
材料をアプリケーション要件に適合させる
材料を選ぶ際には、相反する要件のバランスを取る必要があります。強度と経済性が必要ですか?過酷な環境下での耐腐食性が必要ですか?用途に応じた要件が材料選定の判断基準となるべきです。
レーザー切断された301ステンレス鋼部品とレーザー切断された316ステンレス鋼部品の違いを検討してください。 according to Huaxiao Metal によると、301はより高い引張強さ(316の515-690 MPaに対して515-860 MPa)を持ち、コストは20〜30%低くなっています。ただし、316は2〜3%のモリブデンを含んでおり、塩化物や海水に対する耐性が優れています。
ここに迅速な意思決定のためのフレームワークを示します:
- 海洋環境または化学薬品への暴露がある場合: 316ステンレス鋼を選択してください。モリブデン含有量により、点食や隙間腐食を防ぎます
- ばねまたは高応力部品の場合: 加工硬化特性を持つ301ステンレス鋼を選んでください
- 電気伝導度: 銅または真鍮は最適な性能を発揮します
- 重量を重視する用途: アルミニウム合金(特に5052、6061、7075)は、優れた強度対重量比を提供します
- コストを重視する構造用部品: 軟鋼は最も低価格で耐久性を実現します
高反射性材料を含むレーザー切断金属部品の場合は、補助ガスとして窒素の使用を検討してください。DP Laserによると、補助ガスはスラグを吹き飛ばし、切断溝を清掃し、切断周辺領域を冷却する役割を果たします。2mmを超える厚さの銅板の場合は、滑らかな切断のため材料を酸化させるために酸素が必要になります。
素材を選定した後、次の重要なステップは、部品が寸法要件を満たすようにするための設計仕様と公差について理解することです。
設計仕様および公差ガイドライン
画面で完璧に見える部品を設計したのに、レーザー切断機から全く異なるものが出来上がってきた経験はありませんか?あなたは一人ではありません。デジタル設計と現実の物理的製品との間にあるこのギャップは、公差、最小特徴寸法、そして多くの設計者が見落としがちな重要な要素——キルフ幅の補正——を理解することによって埋められます。
航空宇宙用途の高精度レーザー切断部品を製作する場合でも、電子機器用の小型部品をレーザー切断する場合でも、これらの仕様が部品を正確に組み立てられるかどうか、あるいは廃棄物になってしまうかを決定します。
材質の厚さ別 最小特徴寸法
初めて設計する人にとって驚きとなる原則があります。CAD上で機能する設計が、必ずしも金属加工でうまくいくとは限りません。レーザー光には物理的な制限があり、使用する材料が厚くなるほど、その制限があなたが実現できるものに影響を与えます。
このように考えてみてください— 薄いシート金属に小さな穴をあけること 紙にストローを押し通すようなものだと考えてください。次に、同じストローを分厚い本に押し通すことを想像してみてください。板厚が増すにつれて、熱の蓄積、ビームの広がり、材料の飛散など、物理的状況は劇的に変化します。
MakerVerseによると、切断形状の間隔を少なくとも板厚の2倍以上あけることで、歪みを回避できます。穴がエッジに近すぎると、特に部品が後工程で成形される場合に、破断や変形のリスクが生じます。
精密部品のレーザー切断設計において、以下の最小特徴寸法ガイドラインを使用してください:
| 特徴タイプ | 薄板 (0.5-2mm) | 中板 (3-6mm) | 厚板 (8-12mm) | 極厚板 (16-25mm) |
|---|---|---|---|---|
| 最小穴径 | 材料厚さの1倍 | 材料厚さの1倍 | 材質厚さの1.2倍 | 材料厚さの1.5倍 |
| スロットの最小幅 | 材料厚さの1倍 | 材料厚さの1.5倍 | 材料厚さの2倍 | 材質厚さの2.5倍 |
| 最小テキスト高さ | 2mm | 3mm | 5mm | 8mm |
| エッジから穴までの距離 | 材料厚さの2倍 | 材料厚さの2倍 | 材質厚さの2.5倍 | 材料厚さの3倍 |
| 特徴部間の間隔 | 材料厚さの2倍 | 材料厚さの2倍 | 材料厚さの2倍 | 材料厚さの2倍 |
カスタムレーザー切断用高精度ステンレス鋼部品を設計する際は、特に熱の蓄積に注意してください。ステンレス鋼は軟鋼やアルミニウムと比べて熱伝導性が低いため、近接した特徴部(形状要素)が熱歪みを引き起こす可能性があります。複雑な形状要素間に余分な間隔を設けることで、熱を効果的に放散し、寸法精度を維持できます。
タブおよびブリッジ(切断中に部品を固定するための小さな連結部)については、部品の重量および材料に応じて、幅を0.5mm~2mm程度に設定することを推奨します。あまりに細すぎると取扱中の破断リスクが高まり、逆に太すぎると、きれいに除去するための過度な後工程加工が必要になります。
カーフ幅補正についての理解
カーフ幅とは、切断プロセス自体によって除去される材料の幅を指します。一見単純そうに思えますが、こここそがレーザー切断部品の精度が本格的に問われるポイントであり、また多くの設計が失敗する場所でもあります。
MakerVerseによると、カーフ幅は通常0.1mmから1.0mmの範囲内ですが、これは材料や切断条件によって異なります。この変動により、補正なしで設計された50mmの穴が、完成品では実際には50.2mmから51mmになる可能性があります。
補正の計算は簡単です。切断パスをカーフ幅の半分だけオフセットします。外側の切断(部品の外形)の場合、外側にオフセットします。内側の切断(穴やポケット)の場合、内側にオフセットします。ほとんどのCAMソフトウェアはこれを自動的に処理しますが、正しいカーフ値を入力している場合に限ります。
参照データ提供元 Torchmate 以下の資料には、材料および板厚ごとの具体的なカーフ補正値が記載されています。
| 材質 | 厚さ | ファインカット カーフ (mm) | スタンダード45A カーフ (mm) | ヘビーデューティ85A カーフ (mm) |
|---|---|---|---|---|
| 軟鋼 | 1mm | 0.7 | 1.1 | — |
| 軟鋼 | 3mm | 0.6 | 1.5 | 1.7 |
| 軟鋼 | 6mm | — | 1.7 | 1.8 |
| 軟鋼 | 12mm | — | — | 2.2 |
| ステンレス鋼 | 1mm | 0.5 | 1.1 | — |
| ステンレス鋼 | 3mm | 0.5 | 1.6 | 1.6 |
| ステンレス鋼 | 6mm | — | 1.8 | 1.8 |
| アルミニウム | 3mm | — | 1.6 | 2.0 |
| アルミニウム | 6mm | — | 1.5 | 1.9 |
素材の厚さと電流が増加するにつれて、カーフがどのように大きくなるかに注目してください。この関係性が、金属の精密部品をレーザー切断する際に、異なる生産設定では異なる補正値が必要となる理由を説明しています。一般的な推定値に頼るのではなく、常にサプライヤーが提供する特定のカーフ値を確認してください。
ここでの原因と結果の関係は明確です:補正が不十分だと部品が大きめになり、補正が過剰だと小さめになります。嵌合部品(例えば、スロットにはまるタブなど)の場合、両方の部品が適切に補正されていなければ、正しく組み立てることができません。
接続部分を設計する際は、カーフだけでなく、厚手の材料で自然に発生するテーパーも考慮に入れてください。レーザー光線は金属を通過する際にわずかに広がるため、切断面の上部が底部よりもわずかに広くなる傾向があります。高精度の組立を行う場合は、製作業者とテーパー補正について相談してください。
設計仕様が確定したら、次のステップはこれらの正確な要件を切断システムに伝えるためのファイル作成です。
ファイル準備とベクターグラフィックスの基本
設計仕様はしっかり決まりました。公差も図面上では完璧です。しかし現実には、間違ったファイル形式を提出したり、単純な設定を見落としたりするだけで、精密な設計が製造現場でのトラブルの原因になります。多くのカスタムレーザー切断部品プロジェクトがつまずくのは、複雑な技術的要件のためではなく、簡単に回避できるミスのためです。
良い知らせは、レーザー切断装置がファイルから何を必要としているのかを理解してしまえば、ファイル準備は非常に簡単になるということです。設計のアイデアからレーザー加工可能なファイルを作成するまでの、一連のワークフローを見ていきましょう。
きれいな切断のためのベクターファイル要件
レーザー切断機は、切断ヘッドが正確にどこを移動するかを指示する数学的な線や曲線であるパスに従います。そのため、ベクターファイルが不可欠です。JPEGやPNGなどのラスターデータ(ピクセル情報)とは異なり、ベクターファイルは無限に拡大縮小しても精度を失わない幾何学的方程式を含んでいます。
Xometryによると、DXF(Drawing Interchange Format)は1982年にAutoCADの初版とともに作成されたベクターファイル形式です。DXFはオープンソースであるため、ほぼすべてのCADおよびレーザー切断ソフトウェアで動作し、レーザー切断部品の設計における共通言語となっています。
以下に一般的なファイル形式の比較を示します:
- .DXF(Drawing Interchange Format): 最も普遍的に互換性のあるフォーマットです。ほぼすべてのCADソフトウェアとレーザー切断ソフトで使用可能で、異なるシステム間やサプライヤー間でのファイル共有に最適です。
- .DWG(AutoCAD Drawing): AutoCADのネイティブフォーマットであり、DXFよりも多くの機能を備えていますが、プロプライエタリです。Autodesk製品群内でのみ使用する場合に最適です。
- .AI(Adobe Illustrator): Illustratorで作成されたデザインに最適です。According to SendCutSend によると、ネイティブの.aiファイルは、.dxfや.eps形式へ正しくエクスポートされない可能性のある、Illustrator固有のツールおよび機能をすべて保持します。
- .SVG(Scalable Vector Graphics): 多用途でWeb対応のフォーマットであり、多くのデザインソフトウェアと互換性があります。シンプルなデザインやクロスプラットフォームでの共有に最適です。
すべてのフォーマットにおいて最も重要な要件は何でしょうか?すべてのパスが真正のベクターパスであることです。SendCutSend社によると、ベクターパスとは数学的な完全性を表すものであり、パスそのものをグラフ化する一連の方程式で表現されます。このため、ベクターパスはスケールに依存せず、解像度が定義されるラスターファイルとは異なります。
カスタムCNCレーザー切断部品を作成する際には、ファイル内で切断タイプをどのように区別するかに注意してください。Fabberz社によると、標準的な実践では、特定の色と線幅が使用されます:
- 切断ライン: 貫通切断にはRGB赤(255, 0, 0)・線幅0.001インチ
- スコア用ライン: 部分的深さのエッチングにはRGB青(0, 0, 255)・線幅0.001インチ
- ラスタ彫刻: 表面彫刻には黒またはグレースケールの塗りつぶし
レーザー加工対応デザインのソフトウェア設定
使用するソフトウェアの選択よりも重要なのは、その設定方法です。Adobe Illustrator、AutoCAD、Fusion 360、Inkscape、Rhino 3D のいずれを使用する場合でも、きれいなレーザー切断を行うためには、必ず設定しなければならない項目があります。
SendCutSendによると、Illustratorでの最初のステップは、測定単位をインチまたはミリメートルに設定することです。これにより、ファイルをレーザー切断用ソフトウェアにアップロードした際に、正しくスケーリングされます。アートボードは、最終的な部品寸法よりやや大きめに設定してください。
ここで多くのデザイナーが間違えるのが、塗りではなくストロークを使用してしまうことです。ストロークを使ってオブジェクトを作成すると、システムは二つの輪郭線(意図したエッジとストロークの外側境界)として認識します。この重複パスの問題を防ぐために、オブジェクトは塗りで作成してください。
テキスト要素の場合、出力前に常にアウトラインに変換してください。Illustratorでは、テキストを選択し、[タイプ] → [アウトラインを作成](Shift + Cmd/Ctrl + O)を使用します。これによりフォントの互換性の問題が解消され、デザインどおりに正確にカットされます。
効果的な習慣の一つ?定期的にアウトライン表示モードで作業内容を確認することです。SendCutSendによると、アウトラインモードではすべてのパスが完全な形で表示されるため、通常表示では見えない交差、重なり、接続不足などの問題が明確になります。
ファイルを提出する前に、以下の必須チェックリストを確認してください:
- すべてのパスが閉じられていること—開いた輪郭や形状内の隙間がないこと
- テキストはすべてアウトライン/曲線に変換されていること
- 重複する線分や重なった線分がないこと(Illustratorでは[結合]、RhinoではSelDup、AutoCADではOverkillを使用)
- オブジェクトはストロークではなく塗りとして設計されていること
- すべての要素が単一のレイヤー上にあること
- 非表示のレイヤー、クリッピングマスク、孤立した点が削除されていること
- ドキュメントサイズが素材の寸法と一致していること
- 単位が正しく設定されています(インチまたはミリメートル)
- アートワークの周囲に少なくとも0.25インチの余白を設け、裁ち落とし領域とする
- 部品同士は少なくとも0.125インチの間隔を空けて配置
に従って Fabberz 重複するラインがあると、過剰な焼入れや不要な切断工程が発生します。提出前にパスを統合し、重複を排除することで、材料の無駄や製造遅延を防ぐことができます。
適切に作成されたファイルがあれば、これらの高精度カット部品が、品質が必須である厳しい業界でどのように活用されているかを検討する準備が整います。

自動車から航空宇宙までの業界応用
民生品の部品が故障した場合、返品というわずらわしい対応が必要になるかもしれません。しかし、35,000フィートの高空を飛行中の航空機や、戦火の中にある軍用車両の部品が故障したらどうでしょうか?そのリスクは比べものにならないほど重大です。そのため、許容誤差が事実上ゼロの業界では、高精度レーザー切断が不可欠となっているのです。
衝突時に乗客を保護するレーザー切断による自動車部品から、極端な温度変動に耐えるレーザー切断による航空宇宙部品まで、この技術が大規模に完璧な部品を生産できる能力により、世界で最も厳しい用途において選ばれる製造方法となっています。
自動車シャシーおよび構造部品
現代の自動車組立工場を歩いてみると、ほぼすべての工程でレーザー切断された自動車部品が使用されていることに気づくでしょう。高速性、精度、再現性を兼ね備えたこの技術は、大量生産かつ厳しい公差が求められる業界の要件に最適です。
に従って グレートレイクスエンジニアリング メーカーは高精度レーザー切断を用いて、鋼やアルミニウムなどの金属からシャシーパーツ、ボディパネル、エンジンコンポーネント、複雑なフィッティング部品を製造しています。このプロセスの高速性と正確さにより、厳しい公差を満たす部品を迅速に大量生産でき、コスト効率の高い大規模製造を支えています。
自動車用途で最も一般的なレーザー切断OEM部品にはどのようなものがありますか?
- シャシコンポーネント: 車両の構造的バックボーンを形成するフレームレール、クロスメンバーやサブフレームアセンブリ
- サスペンションブラケット: 正確なボルトパターンを必要とするコントロールアームマウント、ストラットタワーおよびスタビライザーバー接続部
- ボディ補強部材: 衝突保護用のドアインパルションビーム、ルーフヘッダーおよびA/B/Cピラー補強部
- ヒートシールド: ステンレス鋼またはアルミニウム製の排気系ガードおよびアンダーボディ熱遮蔽材
- マウンティングプレート: エンジンマウントブラケット、トランスミッションサポートおよびアクセサリー取付面
- 内装構造部品: シートフレーム、ダッシュボードサポートおよびコンソール取付ブラケット
部品の変形が少なく、後加工の必要性も最小限であるため、生産性が大幅に向上します。毎日数千個もの同一ブラケットを製造している場合、わずかな効率の向上でも累積すれば大きなコスト削減につながります。
OEM部品のレーザー切断において、品質認証は任意ではなく、契約上の必須要件です。IATF 16949認証は、主要OEMメーカーがサプライチェーンに求める自動車業界特有の品質マネジメントシステムへの取り組みを製造業者が示すものです。この認証はISO 9001の基盤を土台としつつ、欠陥の防止や変動の低減といった自動車業界特有の要求事項を追加しています。
航空宇宙および防衛用途
自動車の公差が厳しく感じられるとしても、航空宇宙分野ではさらに一段と高い精度が求められます。地上走行用車両では許容される部品でも、飛行中の高度変化による温度変動、振動周波数、圧力差などの条件下では、重大な故障を引き起こす可能性があります。
グレートレイクスエンジニアリングによると、精密レーザー切断はステンレス鋼やチタンなどの材料からブラケット、取り付けプレート、構造部品といった複雑な部品を製造するために広く使用されています。この技術は熱影響領域を最小限に抑えつつきれいな切断面を得られるため、高高度や温度変動といった過酷な条件下でも部品の完全性を維持できます。
航空宇宙用レーザー切断部品には一般的に以下が含まれます。
- 構造用ブラケット: エンジン取り付け治具、脚装置接続部、翼リブ接続部
- アビオニクスエンクロージャー: 計器パネルハウジング、レーダー部品ケース、通信機器ボックス
- 熱管理コンポーネント: 熱交換器、冷却チャネルプレート、断熱ブラケット
- 内装設備: 座席トラック、天井収納棚サポート、ギャレー取り付けハードウェア
- 操縦面要素: アクチュエーターマウント、ヒンジブラケット、トリムタブ連結機構
軍事用部品のレーザー切断にはさらに厳格なプロトコルが求められます。According to Rache Corporation iTAR(International Traffic in Arms Regulations)認証は、防衛関連の物品およびサービスの輸出入を規制する厳格な規則への準拠を示しています。レーザー切断による軍事部品の製造業者は、厳格な文書管理、アクセス制御およびサイバーセキュリティ対策を維持しなければなりません。特に機密に指定されていないが管理が必要とされる情報(CUI)を取り扱うには、NIST 800-171への準拠が不可欠となっています。
AS9100認証は、航空宇宙分野における品質マネジメントのグローバルスタンダードです。この国際的に認められた規格により、製造業者が航空宇宙および宇宙用途向けに非常に高い品質要件を満たす製品やサービスを一貫して提供できることを保証します。
こうした重要性の高い業界において、構想から量産までのプロセスは実際にどのように進むのでしょうか?一般的には以下の流れになります:
- 設計データの提出: 設計チームは、完全な仕様および使用材料の明記されたCADファイルを提供します
- 試験結果 製造エンジニアが生産性を考慮して設計を分析し、機能を損なうことなくコストを削減できるよう最適化を提案します
- 試作生産: 小ロットの試作で量産用金型の製作に先立ち、適合性、外観、機能を検証します
- ファーストアーティクル検査: 包括的な寸法検証により、部品がすべての図面仕様を満たしていることを保証します
- 生産承認: 顧客の承認を得てから量産製造が開始されます
- 継続的な品質監視: 統計的プロセス管理および定期的な監査により、一連の生産ロットにわたって一貫性を維持します
開発期間を短縮したい自動車および航空宇宙メーカーは、迅速なプロトタイピングと包括的なDFMサポートを提供するIATF 16949認証サプライヤーと提携することで、開発期間を大幅に短縮できます シャオイ (寧波) メタルテクノロジー このアプローチの例として、シャーシ、サスペンション、構造部品に対して5日間での迅速なプロトタイピングと12時間での見積もり対応を実現しています
来年度の車両プラットフォーム向けにレーザー切断された自動車部品を製造する場合でも、防衛契約向けの軍事用部品を製造する場合でも、選定する製造パートナーは技術的能力と認証規格への準拠の両方を示す必要があります。これらの用途における品質不良の影響は保証対応以上の問題に及びます。安全性、セキュリティ、そして人命に関わるのです。
もちろん、完璧に切断された部品であっても、組立前に仕上げ工程を必要とします。後処理の要件を理解することで、部品が最終仕様を満たすことを確実にできます。
後処理およびバリ取り技術
あなたの部品はレーザー加工機からシャープな状態で出来上がりました—文字通り鋭いのです。レーザー切断の価値を高める精密なエッジは、同時にバリ、鋭角、溶融残渣といった課題も生じます。これらは指を切る原因になったり、正確な組立を妨げたり、塗装の密着性を損なう可能性があります。レーザー切断部品のバリ取りは選択肢ではありません。安全、性能、およびその後の工程の成功のために不可欠です。
に従って Evotec Group 適切なバリ取りと仕上げにより、最終製品の安全性、品質、生産性、塗装準備性および信頼性が確保されます。レーザー切断部品にバリ取りを行うかどうかではなく、どの方法があなたの特定の要件に合致するかが問題です。
部品の種類に応じたバリ取り方法
すべてのバリが同じというわけではなく、バリ取りソリューションも同様です。アルミニウム切断後に残る溶融エッジは、軟鋼にできる酸化スケールや厚手のステンレスに残る頑固なドロスとは異なる挙動を示します。生産量、部品形状、仕上げの要件に応じて最適な方法を選択するために、選択肢を理解することが重要です。
手動バリ取り
ファイル、サンドペーパー、ハンドグラインダー、または砥石を使用する手動作業によるバリ取りは、自動化された方法では対応できない低Volumeの作業や複雑な形状の部品に対して柔軟性を提供します。試作品や単発品には費用対効果が高いです。ただし、結果の一貫性がなく、処理速度が遅く、人的ミスや怪我のリスクがあるという大きな欠点があります。
タumblingおよび振動仕上げ
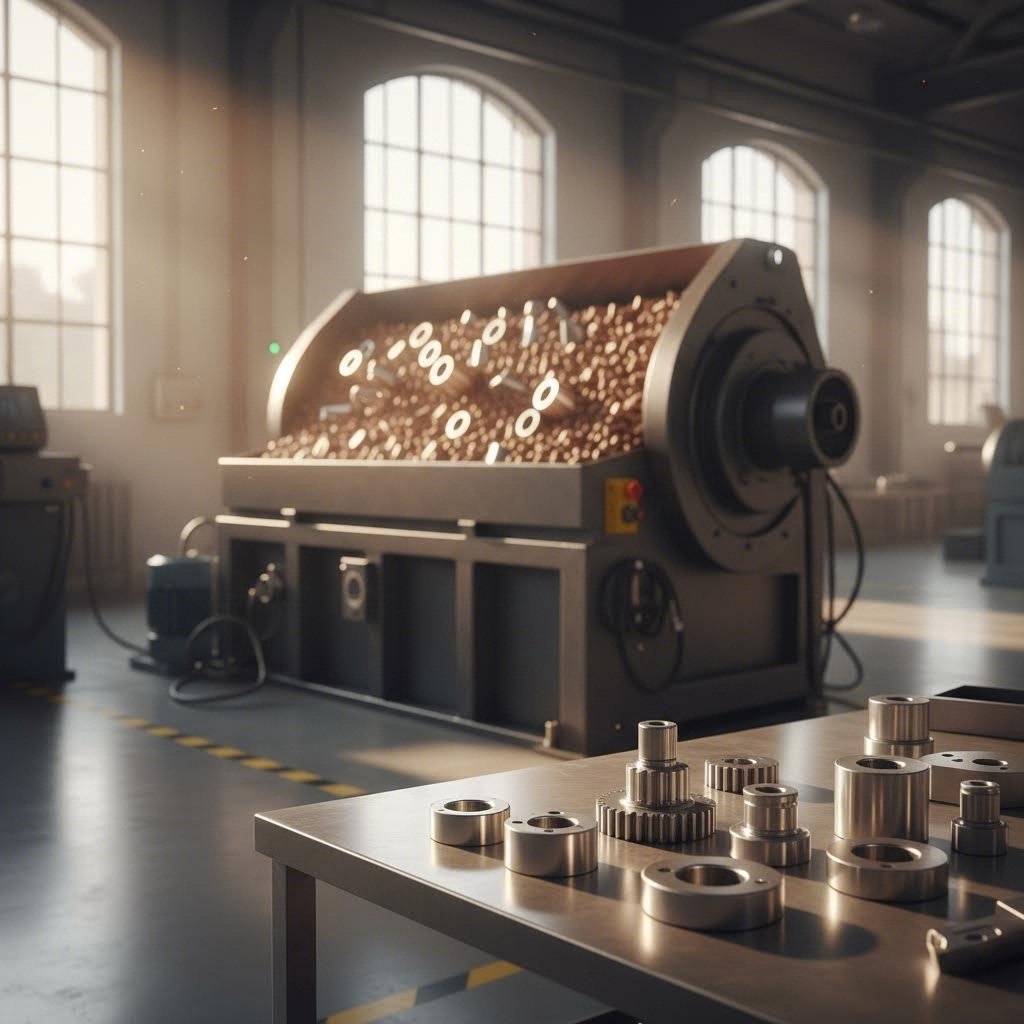
部品と研磨メディアを回転バレルまたは振動槽に入れます。メディアと部品の間の摩擦と衝撃によってバリを取り除き、エッジを滑らかにします。この方法は多数の部品を同時に一貫した結果で処理でき、小規模なレーザー切断部品をロット単位でバリ取りするのに理想的です。アルミニウム製レーザー切断部品のバリ取りでは、セラミックまたはプラスチックメディアを使用することで表面損傷を防ぎながら効果的にバリを除去できます。
広帯域ベルトおよびブラシ機械
板金や大型部品には、広帯域ベルト機械が部品を研削ベルトの下に送り込み、エッジや表面を加工します。回転するブラシシステム(ワイヤー、ナイロン、または研磨材使用)は部品のエッジに接触してバリを除去し、角を丸め、酸化物の残留物を除去します。このタイプのレーザー切断部品用バリ取り機械は、手作業では到底達成できない生産能力を実現します。
レーザーバリ取り
Evotec Groupによると、この上昇する方法は高エネルギーの集束レーザービームを使用してバリを溶融または蒸発させ、場合によっては金属を再流動させて丸みを帯びた欠陥のないエッジを形成します。これは、従来の方法による機械的応力が問題を引き起こす可能性がある複雑な形状や高精度部品に特に有効です。
| 方法 | 最も適した用途 | 部品サイズ | 体積 | 利点 | 欠点 |
|---|---|---|---|---|---|
| 手作業(ヤス、グラインダー) | 試作品、複雑な幾何学形状 | いずれか | 低 | 低コスト、柔軟性があり、微細な制御が可能 | 遅い、一貫性がない、怪我のリスクあり |
| タムブリング/振動式 | 小〜中サイズの部品、バッチ処理 | 小〜中サイズ | 中~高 | 内部エッジに対応可能、一貫性がある | 大型の平面部品には不向き、処理サイクルが長い |
| ワイドベルト機 | シート金属、平面部品 | 中~大 | 高 | 高速で均一な仕上げ | 平面形状に限定される |
| 回転ブラシ | エッジのアール取り、酸化皮膜の除去 | 小~大 | 中~高 | 汎用性が高く、良好なエッジ品質 | 深い凹部には到達できない可能性がある |
| レーザーバリ取り | 複雑な形状、精密部品 | 小〜中サイズ | 低~中程度 | 高精度、応力最小限 | 高価な装置、処理能力に制限あり |
現代の加工工場では、複数の方法を組み合わせることがよくあります。典型的な工程としては、ロータリーブラシによるエッジの丸み加工、次に広幅ベルトでの表面仕上げ、最後の研磨としてタムブリング仕上げを行うことがあります。各工程でレーザー切断金属部品のバリ取り要件の異なる側面に対応します。
品質検査および検証ステップ
部品が工場を出荷する前に、本当に良品であることをどのように確認しますか?目視検査では明らかな問題は発見できますが、下流工程での組立不良や早期摩耗を引き起こす微細な問題を防ぐには、体系的な品質検証が必要です。
Halden CNによると、一般的なレーザー切断の欠陥にはバリ、ドロス、反り、焼け跡があります。これらの問題により、エッジが粗くなったり、切断精度が低下したり、表面が損傷したりして、最終製品の品質に影響を与える可能性があります。
熱影響部(HAZ)
レーザーの intense heat により、材料特性が変化する狭い領域が生成されます。鋼鉄の場合、これは淡黄色から青紫色までの変色として現れます。HAZ(熱影響部)が過剰であることは、切断条件の調整が必要であることを示しており、通常は速度が遅すぎたり出力が最適よりも高すぎたりすることが原因です。重要な用途では、HAZの幅を測定し記録する必要があります。
ドロス形成
ドロスとは、切断面の下端に付着した凝固した溶融物質のことです。 according to Halden CN によると、ドロスの発生は、アシストガスの流量が不適切であること、焦点位置が間違っていること、または切断速度が遅すぎることに起因します。軽微なドロスは非重要部品の用途では許容される場合がありますが、大量のドロスは再切断または広範な後処理を必要とします。
寸法精度
較正された計測器を使用して、図面仕様と照らし合わせて重要寸法を確認してください。穴径、スロット幅、および部品全体の寸法をチェックします。精密作業では、同じバッチ内の複数の部品を比較し、装置のドリフトを示唆する可能性のあるばらつきの傾向を特定してください。
安全性の考慮
バリ取り作業中、異なる材料はそれぞれ異なる危険性を伴います。アルミニウムは微細な粒子を発生させ、空中に飛散する可能性があるため、適切な換気と粉塵収集が不可欠です。ステンレス鋼や亜鉛めっき材は熱処理中に有毒ガスを放出する場合があります。特にコーティング処理または表面処理された金属を加工する際は、常に適切な保護具(PPE)を使用し、十分な換気を確保してください。
部品が出荷される前または組立工程に入る前に品質問題を早期に特定することは、時間と費用、そして顧客関係を守るために重要です。しかし、問題が実際に発生した場合にはどうなるでしょうか?根本原因を理解することで、再発防止が可能になります。
よくあるレーザー切断の問題とその対処法
あなたの部品が切断工程から戻ってきたが、どこかがおかしい。滑らかであるべきエッジが荒れているかもしれません。ボルトを通すはずの穴が、なぜか小さすぎると感じるかもしれません。あるいは、切断が完全に貫通していない箇所があるかもしれません。装置やオペレーターを責める前に、次の点を考えてください。ほとんどのレーザー切断の問題は、予測可能な原因に起因しており、明確な解決策が存在します。
ADH Machine Toolによると、レーザー切断における一般的な問題をタイムリーに認識し解決することは、生産プロセスの円滑化と製品品質の向上において極めて重要です。症状と根本原因の関係を理解することで、厄介な故障も修正可能な課題へと変えることができます。
よくある切断問題とその根本原因
トラブルシューティングは探偵のような仕事だと考えてください。症状は何かが間違っていたことを教えてくれます。原因はそれがなぜ起きたのかを説明します。そして解決策は同じことが再発しないように防ぎます。以下に、最も遭遇しやすい問題について体系的に整理して紹介します。
| 問題 | 常見な原因 | ソリューション |
|---|---|---|
| 切断不完全(レーザーが完全に貫通していない) | 材料が出力設定に対して厚すぎる、切断速度が速すぎる、フォーカスがずれている、ノズルの摩耗またはレンズの汚染 | 速度を低下させるか出力を増加させる、材料の厚さの限界を確認する、光学系を再調整する、摩耗したCNCレーザー切断機部品を点検・交換する |
| バリやドロスが過剰に発生 | 切断速度が遅すぎる。アシストガスの圧力が不適切。ノズルの摩耗によりガス流が不均一。フォーカス位置が誤っている | 切断速度を上げる。ガス圧力を調整する(通常、きれいなエッジを得るには高めが適切)。損傷したノズルを交換。焦点位置を再較正 |
| 反りや歪み | 過剰な熱の蓄積。材料がしっかりと固定されていない。切断形状同士が近すぎ。複数の軽いパスではなく、1回の強いパスで切断 | 出力を下げて速度を上げる。ホールドダウンピンまたは重りを使用。形状間の間隔を広げる。低出力で複数回に分けて切断 |
| 寸法精度の不正確さ | ケルフ補正が不正確。ベルトや機械部品が緩んでいる。熱膨張。キャリブレーションのずれ | ケルフ設定を確認・調整。ベルトを締め、プーリーを点検。精密作業前には機械のウォームアップを実施。定期的なキャリブレーションを実施 |
| 粗いまたはギザギザしたエッジ | 光学系やレンズが汚れている。フォーカスが合っていない。使用ガスの種類が間違っている。ビームのアライメントがずれている | ミラーとレンズを定期的に清掃し、切断前にレーザーの再フォーカスを行い、より滑らかな金属エッジを得るために窒素に切り替える。ビーム経路を再調整する |
| 焼け跡や焦げ | レーザー出力が高すぎる。切断速度が遅い。エアアシストが不十分 | 出力を低下させ、速度を上げる。煙や熱を吹き飛ばすために適切なエアアシストを確保する |
| 加工面全体で切断品質が不均一 | 材料表面が凹凸している。ベッドが水平でない。光学系の問題によるビームの広がり | 材料が平らに置かれていることを確認。切断ベッドのレベル調整を行う。損傷や汚染がないかすべての光学部品を点検する |
に従って American Laser Co レーザーが意図した通りに動作しない場合、その原因は通常、ベルトの緩み、機械部品の緩み、またはキャリブレーションのずれである。対策としては、ベルトを締め直し、機械構造を点検し、定期的なキャリブレーションとメンテナンスを実施する必要がある。
生産の全工程を台無しにする前に問題をどのように診断しますか? スクラップ素材でのテストカットから始めましょう。簡単な四角や円を切断することで、貴重な材料を投入する前に、アライメントの問題、寸法精度、エッジ品質が明らかになります。切断後は、上面と下面の両方を確認してください。ドロスは通常下面に蓄積され、焼き付き跡は上面に現れます。
工作機械の音に耳を傾けてください。ADH Machine Toolによると、機械の移動中に異常な音や振動が発生するのは、機械的または電気システムからの異常信号です。異なる音は異なる問題を示しています。ゴリゴリ音は軸受の摩耗を、キーキー音はベルトの問題を、不規則なパルス音は電源の問題を示している可能性があります。
生産問題を防止するための設計上の修正
多くの切断問題は装置の故障ではなく、製造工程を失敗に導くような設計上の意思決定によるものです。以下の調整を切断前に施せば、その後のトラブルを回避できます:
特徴部の間隔
穴、スロット、または切り抜きが互いに近すぎると、熱が材料が放散できる速度よりも速く蓄積されます。その結果はどうなるでしょうか?反り、変形、寸法誤差が発生します。対策は簡単です:特徴部分間の距離を、少なくとも材料の厚さの2倍以上確保してください。
エッジから特徴部までの距離
部品のエッジに近すぎる位置に特徴部を配置すると、切断時やその後の取り扱い中に破断するリスクがあります。部品が曲げ加工や成形加工を受けるかどうかに応じて、最小エッジ距離を材料厚さの2〜3倍確保するように設計してください。
タブとブリッジの設計
切断時に薄すぎるタブは破損し、部品が切断ベッド内で跳ね回る原因になります。一方で、厚すぎるタブは過剰な後処理を必要とします。部品の重量や材料特性に応じて、幅は0.5mmから2mmの範囲になるように設定してください。
ここでレーザー切断機のスペアパーツが重要な役割を果たします。完璧な設計であっても、装置の消耗品が劣化すれば機能しなくなります。消耗品の状態と部品品質の間には、直接的で測定可能な関係があります。
ノズル摩耗
切断ノズルはレーザー光線と支援ガスの両方を被加工物に導きます。ノズルが摩耗または損傷すると、ガスの流れが不規則になり、切断品質が不安定になったりバリが過剰に発生したりします。日々、スパッタの付着、変形、損傷がないかノズルを点検してください。ファイバーレーザー切断機のスペアパーツであるノズルは比較的安価です。予防的に交換するコストは、不良品を出すことによる損失に比べてはるかに低く抑えられます。
レンズの汚染
フォーカシングレンズはビームエネルギーを材料に集中させます。煙、スパッタ、またはほこりによる汚染はビームを散乱させ、出力密度と切断効率を低下させます。ADH Machine Toolによると、汚れや損傷のあるレンズはレーザービームを歪ませ、切断品質に影響を与える可能性があります。推奨される溶液とくずの出ない布を使用してレンズを清掃してください。傷、欠け、または適切に清掃できないコーティングがあるレンズは交換してください。
ミラーの位置合わせ
CO2システムでは、鏡がレーザー光源から切断ヘッドへ向けてビームを導きます。 According to ADH機械工具 、振動、熱による膨張および収縮、あるいは機械への軽微な衝撃によって、光学経路が徐々にずれていく可能性があります。専門的なアプローチとして、特に機械の移動後や大量の切断作業終了後に、週次または月次でビームのアライメントを定期的に確認することが挙げられます。必要に応じて迅速に交換できるよう、CO2レーザー切断機用のスペアパーツとして鏡を常備しておいてください。
レーザー切断機のスペアパーツは、清掃や調整を試みるのではなく、いつ交換すべきでしょうか?以下の指標を検討してください。
- 適切なパラメータ設定にもかかわらず、切断品質が低下する
- 正しい設定でも出力パワーが低下する
- 外観検査で物理的な損傷—ひび割れ、欠け、または永久的な変色—が確認される
- 清掃しても性能が回復しなくなった
- 部品がメーカー推奨の保守間隔を超えている
どのレーザー切断機用スペアパーツを在庫しておくべきかを理解するには、装置の種類と使用パターンに応じます。ADH Machine Toolによると、重要な部品は3つのカテゴリに分けられます。クラスAの部品(例:レーザー管またはレーザー光源)は故障時に直ちに交換が必要であり、常に在庫しておくべきです。クラスBの部品(例:レンズやノズル)は予測可能な摩耗をするため、使用状況の追跡に基づいて発注すべきです。クラスCの部品(例:一般的なハードウェア)は必要に応じて発注すればよいです。
すべてのレーザー切断機の部品名およびその機能は、最終的な部品品質と密接に関連しています。切断ヘッドアセンブリ、ガス供給システム、運動機構部品、制御用電子機器のいずれも、製品部品が所定の品質で仕上がるかどうかに影響を与えます。継続的に発生する問題を診断する際には、切断結果から原因へと体系的に遡って調査してください——まず材料を確認し、次に加工条件、その後消耗品、さらに機械部品、最後に電子機器を点検します。
トラブルシューティングスキルを習得していれば、潜在的なサプライヤーを適切に評価し、注文プロセスを効果的に進めるための準備が整います。
レーザー切断部品のサプライヤー選定と発注
部品の設計を終え、完璧なファイルを準備し、求めている品質が何であるかも明確に理解しています。次に控えるのは、これまでの準備が報われるかどうかを決める重要な意思決定です——適切な製造パートナーを選ぶことです。信頼できるレーザー切断部品サプライヤーと問題のあるサプライヤーとの違いは、時間と費用をかけてからでないと明らかにならないことがよくあります。そのような投資を行う前に、どのように選択肢を評価すればよいでしょうか。
試作のための一品だけが必要か、数千個の量産部品が必要かにかかわらず、選定プロセスの基本的な原則は同様です。 Hai Tech Lasers によると、不適切な切断システムやサービスを選択すると、長期的に困難が生じる可能性があります。ここでは、どのようにしてレーザー切断部品のサプライヤーを評価し、効率的に発注プロセスを進めればよいかについて順を追って説明します。
サプライヤーの能力と認証の評価
すべてのレーザー切断部品工場がすべてのプロジェクトに対応できるわけではありません。薄板金属加工に特化している工場もあれば、厚板切断に優れている工場もあります。大量生産を得意とするところもあれば、試作や小ロット生産に特化した事業者も存在します。要件とサプライヤーの強みを適切に照合することで、将来的なトラブルを未然に防ぐことができます。
設備 と テクノロジー
Hai Tech Lasersによると、レーザー切断工程が期待通りの精度で実施されるか確認するためには、特定のサービスプロバイダーが使用している装置や技術について事前に確認することが極めて重要です。候補となるサプライヤーに対して以下の点を質問してください。
- 利用可能なレーザーの種類: 非金属材および厚手の素材用のCO2レーザー。金属、特にアルミニウムや真鍮などの反射性材料にはファイバーレーザー
- 最大シートサイズ: 継ぎ目なしで部品の寸法に対応可能か?
- 切断可能な板厚: 使用する特定の材料における最大切断厚さは?
- 自動化レベル: 自動材料搬送装置の導入により、納期の短縮と品質の一貫性が向上します
に従って Swisher Custom Metal Fabrication 現代の設備が利用可能であることは、この決定において重要な役割を果たします。高度な機械装置は、より短い納期と高い精度を実現します。自動化されたレーザー切断機を提供する業者は、通常、正確さが求められる複雑なプロジェクトも対応可能です。
品質証明書
認証は、レーザー切断部品メーカーが品質システムに投資し、外部監査を受け入れていることを示しています。Hai Tech Lasersによると、ISO 9001、AS9100、およびその他の関連認証は、堅牢な品質管理システムを持つ工場と取引していることの保証となります。
確認すべき主要な認証には以下が含まれます。
- ISO 9001:2015: 産業全般における品質管理システムの基盤
- IATF 16949: 自動車サプライチェーン参加に必須
- AS9100: 航空宇宙および防衛用途に不可欠
- ITAR登録: 軍事および輸出管理対象業務に必要
認証の主張をそのまま鵜呑みにしないでください。その正確性や公差がどのように検証され、どのくらいの頻度で機械のキャリブレーションが行われているかを尋ねてください。品質を重視するレーザー切断部品のサプライヤーは、検査プロセスについて自信を持って説明してくれるはずです。
使用可能な材料範囲と二次加工サービス
Swisher Custom Metal Fabricationによると、利用可能な材料(鋼、アルミニウム、チタン、真鍮など)の選択肢が広ければ広いほど、設計に最適な材料を見つけられる可能性が高くなります。また、粉体塗装、陽極酸化処理、ハードウェア挿入などの二次加工についても確認し、調整が必要なベンダー数を最小限に抑えてください。
見積もり依頼から部品納品まで
発注の流れを理解しておくことで、最初から必要な情報を準備でき、現実的な納期の見通しを立てやすくなります。自動化されたシステムでオンラインでレーザー切断部品を発注する場合でも、営業エンジニアと直接やり取りする場合でも、基本的な手順は変わりません。
- デザインファイルを用意する: に従って OSH Cut サポートされるファイル形式には、DXF、SVG、AI、STEP、SLDPRT、CATPART、IPT、IGS、IGESなどがあります。ファイルは清浄で、適切なスケールが設定されており、必要なすべての仕様が含まれていることを確認してください。
- 見積もりを依頼する: オンラインポータルからファイルをアップロードするか、直接メールで送信してください。材質、板厚、数量、および必要な二次加工工程を明記してください。OSH Cutによると、他の加工業者では数日または数週間かかる注文でも、自動見積もりシステムにより数秒で計算、分析、ネスティングが行われます。
- DFMフィードバックを検討する 品質の高いサプライヤーは、製造可能性について設計を分析します。素材の無駄を減らし、切断品質を向上させたり、コストを削減するために、設計の変更を提案することがあります。Swisher Custom Metal Fabricationによると、加工業者は材料使用率の最適化や廃材の削減など、製造性を高めるために設計を改善するよう助言することがあります。
- 見積もりと納期を承認する: 価格、納期、および出荷方法を確認してください。OSH Cutによると、ターンアラウンド時間は完全にコントロール可能です。標準の3日間の生産期間を待つか、追加料金を支払って優先的に処理できます。
- 生産と品質管理: ご注文は製造キューに入ります。部品は、お客様の仕様に基づき、切断、バリ取り、仕上げ、検査を経て進捗します。
- 輸送と配送 部品は輸送中の損傷を防ぐために包装され、選択された運送業者により出荷されます。
サプライヤーが必要な情報
正確な見積もりを得るには、完全な情報が必要です。オンラインでレーザー切断部品を注文するとき、またはレーザー切断機用部品サプライヤーに見積もりを依頼するときは、以下の情報を提供できるように準備してください。
- 互換性のあるフォーマットのベクターデザインファイル
- 材料の仕様(合金、グレード、テンパー)
- 材料の厚さ
- 必要な数量
- 重要寸法に関する公差要件
- 表面仕上げの仕様
- 二次加工(バリ取り、曲げ、タッピング、コーティング)
- 納品期日の要件
迅速なプロトタイピングとDFMサポートの価値
量産に進む前に、プロトタイピングにより設計を物理的な形で検証できます。これにより、適合の問題や公差に関する課題を早期に発見し、大量生産への投資前に材料の性能を確認することができます。
製造性設計(DFM)サポートはさらに一歩進んで、設計が「作れるかどうか」だけでなく、「より良く作るにはどうすべきか」をエンジニアがレビューします。これにより、材料の無駄を削減し、二次加工工程を最小限に抑え、部品品質を向上させることができます。シャーシ、サスペンション、構造部品など複雑なプロジェクトでは、「 シャオイ (寧波) メタルテクノロジー 」のように5日間での迅速なプロトタイピングと包括的なDFMサポートを提供するメーカーと提携することで、開発サイクルを大幅に短縮するとともに、製造効率の最適化を実現できます。
OSH Cutによると、インスタントオンラインDFMは、設計に対して即座に実行可能なフィードバックを提供するため、手動のエンジニアリングレビューを待たずにすばやく設計を反復できます。主な利点には、最小発注数量の不要、数秒で完全にネストされたオンライン価格提示、および作業を保証する品質保証が含まれます。
従来の加工業者とオンライン発注プラットフォームを比較する際は、プロジェクトの複雑さを検討してください。標準的な材料を使用した単純な平板部品は、自動化されたシステムで完璧に処理できます。一方で、エンジニアリング相談や厳密な公差、または特別な認証を必要とする複雑なアセンブリの場合、要件を詳細に打ち合わせられる直接的なサプライヤーとの関係が有効であることが多いです。
適切な製造パートナーは、あなたのエンジニアリングチームの拡張となる存在です。問題が高価なトラブルになる前に発見し、思いもよらなかった改善点を提案し、設計通りに正確に機能する部品を提供します。選択肢を十分に検討する時間をかけてください。そうすれば、レーザー切断プロジェクトは、計画の不備から生じるありがちな障害なく、確実にコンセプトから現実へと進展します。
レーザー切断部品に関するよくある質問
1. レーザー切断機の構成部品は何ですか?
レーザー切断機は、いくつかの重要な構成部品から成り立っています:レーザー光源(CO2またはファイバー)、集光レンズおよびノズルを備えた切断ヘッド、鏡によるビーム伝達システム、CNC制御による動きの制御システム、材料搬送用のワークテーブル、冷却システム、排気およびフィルター装置、ソフトウェアによる制御インターフェースです。これらのレーザー切断機部品は協調して動作し、プログラムされた経路に沿ってレーザー光を正確に導き、集中させます。消耗品であるノズル、レンズ、保護ウィンドウは定期的に交換する必要があり、切断品質を維持するために重要です。
2. レーザー切断機で絶対に切断してはいけない素材はどれですか?
特定の材料はレーザー切断に危険または不適切です。PVC(ポリ塩化ビニル)は加熱時に有毒な塩素ガスを発生するため、絶対に加工しないでください。クロム(VI)を含む革、カーボンファイバー、およびコーティングが不明な素材も避けてください。銅や真鍮などの高反射性金属は、専用のファイバーレーザーと適切な設定が必要です。標準的なCO2レーザーでは、光エネルギーが光学部品へ逆反射し、装置の損傷を引き起こす可能性があります。
3. レーザー切断部品に最適なファイル形式は何ですか?
DXF(Drawing Interchange Format)は、ほぼすべてのCADおよびレーザー切断ソフトウェアで使用できる、最も普遍的に互換性のあるフォーマットです。その他の対応フォーマットには、AutoCADワークフロー向けのDWG、Adobe Illustratorデザイン向けのAI、クロスプラットフォーム共有向けのSVG、3Dモデル向けのSTEPファイルがあります。クリーンな切断を確実にするため、すべてのパスは真正なベクターで閉じた輪郭を持ち、テキストはアウトラインに変換され、重複線や重なった線がないようにする必要があります。
4. レーザー切断におけるカーフ補正はどのように計算すればよいですか?
カーフ補正とは、レーザー光線によって除去される材料幅を考慮に入れるもので、材質や板厚に応じて通常0.1mmから1.0mmの範囲になります。外周の切断パスはカーフ幅の半分だけ外側にオフセットし、内周の切断(穴)は同じ量だけ内側にオフセットします。例えば、カーフ幅が0.6mmの場合、0.3mmのオフセットを適用します。レーザーの種類、出力設定、材料特性によってカーフ値は異なるため、必ずサプライヤーが提供する具体的な値を確認してください。
5. レーザー切断部品のサプライヤーが保有すべき認証は何ですか?
主要な認証は業種によって異なります。ISO 9001:2015は、基本的な品質マネジメントの保証を提供します。自動車サプライチェーンへの参加にはIATF 16949が必須であり、航空宇宙分野ではAS9100が不可欠です。軍事・防衛関連の業務では、ITAR登録およびNIST 800-171への準拠を確認してください。品質重視のサプライヤーであるShaoyi(Ningbo)Metal Technologyは、IATF 16949の認証を取得しており、迅速なプロトタイピングに対応した包括的なDFMサポートを提供しています。