 当社はオートメカニカ・フランクフルト2026に出展します——9月8日|ホール4.2、ブースM31——
 EN


エッジを損なわず、怪我のリスクも回避して金属を切断する方法
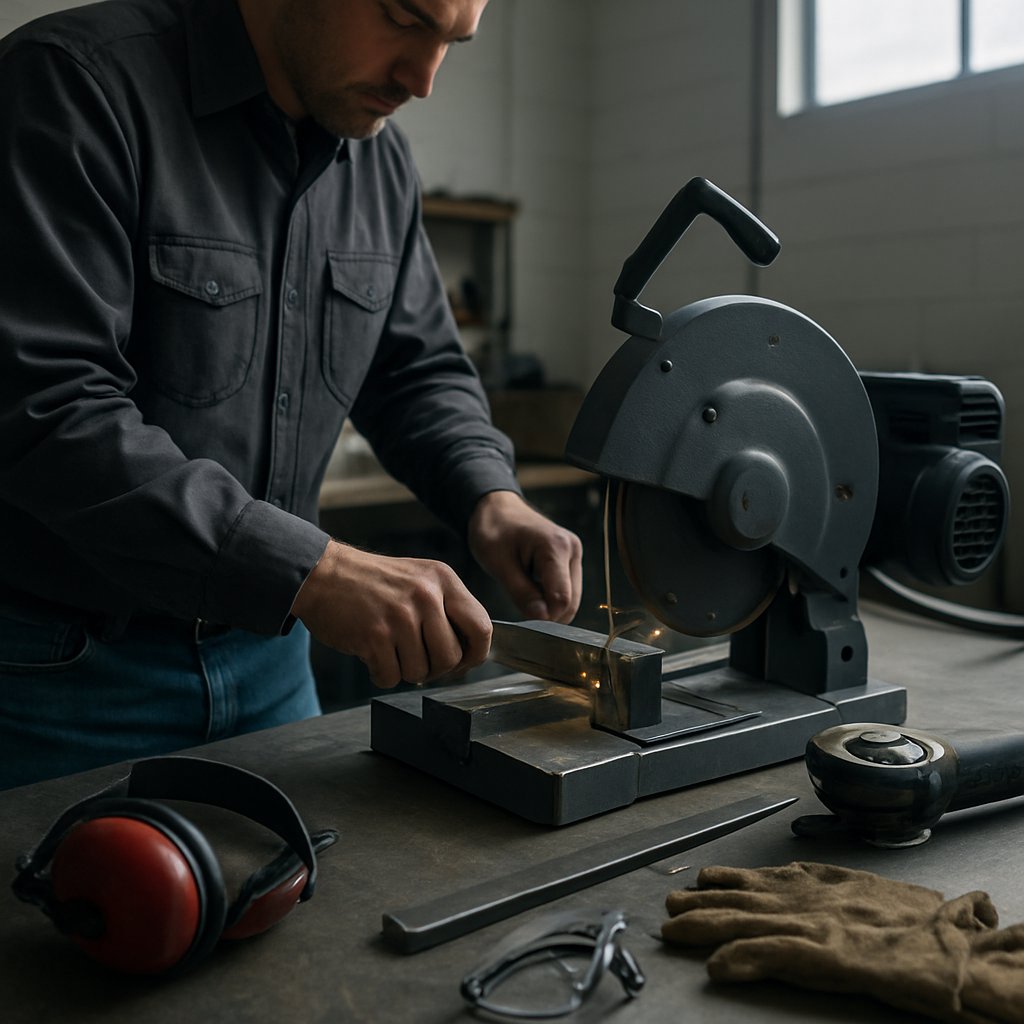
素材と切断方法別・金属の切断方法
もし疑問に思われているなら エッジを損なわずに金属を切断するには? まず、一つの基本原則から始めましょう。すべての作業に万能な工具は存在しません。最適な結果を得るには、以下の5つの要素が重要です:切断対象の金属の種類、その厚さ、形状、必要となるエッジの品質、および安全に使用可能な工具です。
金属を最も適切に切断する方法が変わる要因
金属は熱、圧力、摩耗に対してそれぞれ異なる挙動を示すため、最も適切な切断方法は常に変わります。 MSC 鉄系金属は、鉄を主成分または主要な成分として含むため、炭素鋼やステンレス鋼などがこれに該当します。一方、アルミニウムなどの非鉄金属は鉄を含みません。これは、切粉の形成、発熱、および工具との相互作用が材質ごとに異なるため重要です。
- メタルタイプ: 鉄系金属と非鉄金属では、しばしば異なるブレード、砥石、または切削速度が必要になります。
- 厚さ: 薄板は厚物材と比べて全く異なる切り方を必要とします。薄板とは、振動や変形を起こしやすい軽量ゲージの材料を指します。厚物材とは、棒鋼、鋼板、構造用部材など、より堅牢な加工方法を要する材料を意味します。
- 形状: 平板、パイプ、丸棒、角鋼など、形状によって切断時の支持状態は異なります。
- 切断品質: 粗切りは速く実用的ですが、バリや荒れたエッジが残る場合があります。仕上げ切りは、より清潔で正確なエッジを得ることを目的とし、後処理が少なくなります。
- 工具アクセス: 工場で金属を切断する方法が、ガレージや敷地内では実用的でない場合があります。
ほとんどの家庭向けプロジェクトに対する簡潔な回答
家庭で金属を切断する作業において、最も安全な出発点は、まず工具を対象材料とその厚さに合わせることです。その後、高速で荒い切断か、よりきれいな仕上げの切断かを選択します。
多くのDIY作業では、金属を切断する方法は、手持ち式のノコギリ、シザーズ(金属用ハサミ)、または適切なアタッチメントを装着したグラインダーに集約されます。より大型または厚手の鋼材の場合は、 Service Steel 一般的な切断方法が、ノコギリによる切断、プラズマ切断、ウォータージェット切断、レーザー切断、フレーム切断へと拡大され、それぞれの選択は材料の厚さおよび許容公差の要件に基づいて行われます。ホイールまたはブレードを使用する場合、製造元が示す使用目的および使用限界に関するガイドラインを確認し、推測で判断してはいけません。 ワイラー 特に、ホイールの回転数(RPM)定格を工具に適合させ、また工具およびガードに適したホイール形状を選択することを推奨しています。正確な切断も、安全な切断も、ここから始まります。
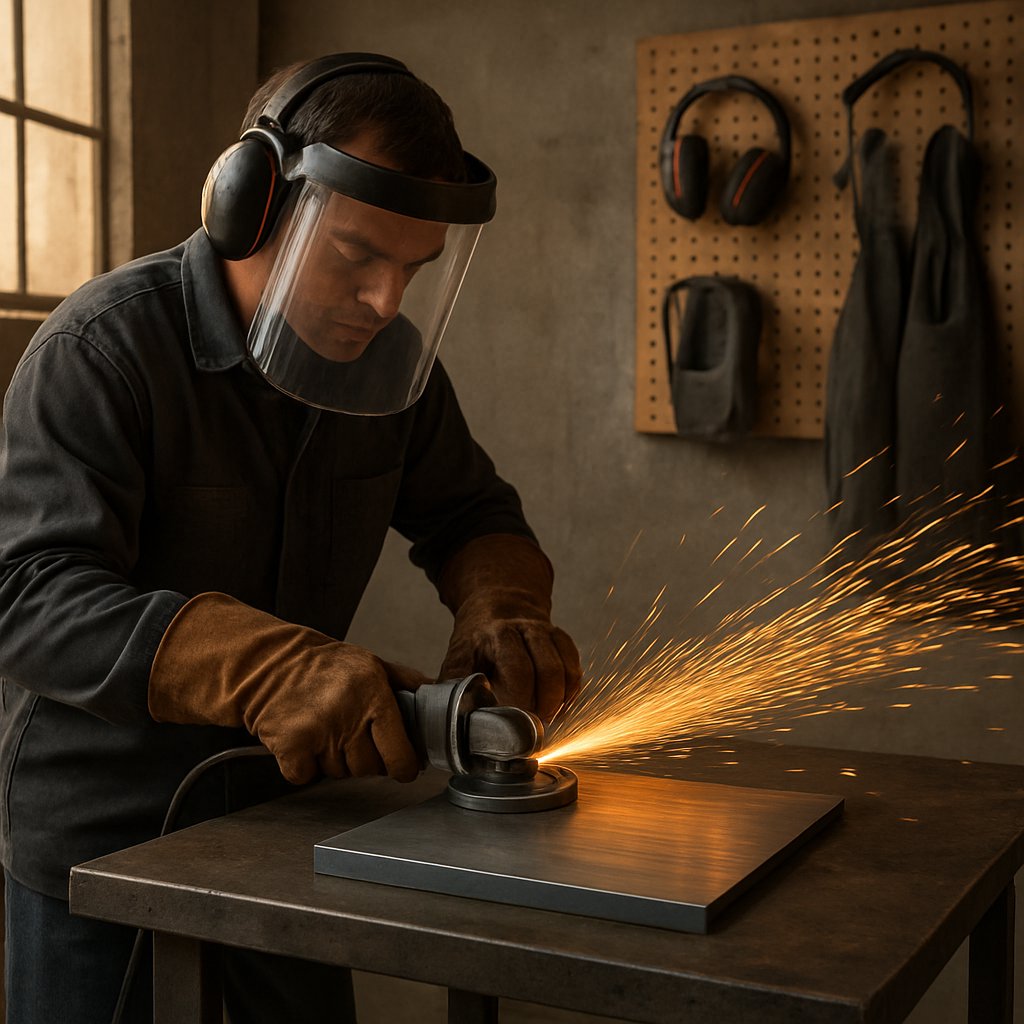
作業開始から終了まで、金属を安全に切断する
優れた作業結果は、最初の火花や切り屑が出る前から始まります。ハサミで薄板を切断すると、鋭利なエッジができます。一方、金属をのこぎりで切断すると、切り屑が飛散したり、材料がずれると刃が跳ね返る危険があります。研磨式カットオフホイールは火花や熱を発生させ、ホイールの破損リスクも伴います。各切断方法には異なる危険性があるため、安全対策は使用する工具、付属品、および切断対象の金属に応じて適切に選択する必要があります。
切断開始前の安全対策
いくつかの確認作業を行うだけで、初心者が犯しがちな多くのミスを未然に防げます。ワイラー社の安全ガイドラインでは、角度グラインダーにカットオフホイールを取り付ける際には、研磨用ガードではなく、切断専用のガードを使用することを強く推奨しています。また、ホイールの許容回転速度は工具の回転速度と一致しているか、またはそれを上回っている必要があり、損傷したホイールは直ちに交換し、カットオフホイールは曲線切断のための湾曲(フレキシブル)使用や研磨用途には絶対に使用してはならないと明記されています。コネチカット大学(UConn)のノコギリに関する簡易ガイドラインでも同様の原則が示されており、刃の点検、ガードの常時装着、および無理な切断操作の禁止が強調されています。
- PPE: 安全メガネおよびフェイスシールド、聴覚保護具、手袋、丈夫な靴、そして体にフィットする服装を着用してください。火花が多量に発生する作業では、耐炎性作業服または革製エプロンの着用も必要になる場合があります。
- ワークの取り付け: 加工物をクランプまたはバイスで固定し、曲がったりねじれたり転がったりしないようにしてください。パイプはストップブロックで固定し、切断面が開いた状態を保って、ブレードまたは研削ホイールが挟まらないようにしてください。
- 火花制御: 作業エリアから紙、溶剤、布、おがくず、燃料などを完全に除去してください。 米国労働安全衛生局(OSHA)の火気作業規則 近隣の可燃物を重大な火災リスクと見なし、それらを移動させるか、遮蔽措置を講じる必要があります。
- 換気性: 適切な換気が確保されていない屋内エリア、トレンチ、密閉空間での切断作業は行ってはいけません。一部の切断作業や材料では、機械式換気が必要です。
- 聴覚保護: 丸のこやグラインダーの騒音レベルは非常に高いため、耳栓または耳当ての着用は任意ではなく、常時実施すべきものです。
- 高温金属の取扱い: 新しく切断された部位には鋭い熱いバリや熱い端面が残ります。部品を十分に冷却するか、隔離するか、あるいは他の人が触れる前に明確に警告してください。
- 金属の種類を特定し、ブレードまたはホイールがその材質および工具用に適切にラベル付けされていることを確認します。
- 工具本体、ガード、サイドハンドル、コードまたはバッテリー、および消耗品を点検し、ひび割れ、歯の欠損、歪み、摩耗がないか確認します。
- 可燃物を除去し、火花の飛散方向を設定し、換気が十分であることを確認します。
- 作業物を確実に支持・固定し、切断中に閉じたり、挟まれたり、転がったりしないようにします。
- 正しい立ち位置と握り方を確認したうえで、金属に接触する前に、制御された状態で工具を起動します。
切断中および切断後の危険要因
ほとんどの事故は、アタッチメント(アクセサリ)が金属に接触した瞬間から始まります。キックバックは、ブレードまたはホイールが噛み込む、ねじれる、あるいは不適切な部位に当たった際に発生します。コネチカット大学(UConn)は、カットオフソーのブレード上部約1/4が特にキックバックを起こしやすいため注意が必要であり、不適切なクランプによる作業物のずれがこのリスクをさらに高めると警告しています。また、ホイールやブレードの破損は、横方向への圧力、損傷、不適切な使用、過回転、あるいは工具に任せず無理に押し込む操作によって引き起こされる可能性があります。
鋸で金属を切断する際は、ビビり(振動)や振動の増加に注意してください。また、「切断中に鋸の回転数(RPM)が低下する」という検索キーワードに隠された警告にも留意しましょう。この回転数の低下は、より強く押し込むべきというサインではありません。作業を一時停止し、送り圧力、ブレードの状態、支持具の状況、および付属品が加工対象の材料と適合しているかどうかを確認してください。
『金属を切断したときに出る火花とは何か?』と疑問に思ったことがある方へ:それらの火花は、単なる光ではなく、実際に火災を引き起こす可能性のある高温の粒子として扱ってください。飛散する切粉は目を傷つける可能性があり、高温のバリは同時に切り傷とやけどを引き起こすことがあります。また、熱の蓄積により切断面が変色し、部品を安全に取り扱いにくくすることもあります。『グラインダーまたはサーキュラーセーバーで切断できない金属は?』という検索をする読者に対して、最も安全なルールはシンプルです。ブレードや砥石のラベルに明記されていない金属は一切切断しないでください。また、過熱や砥石のガラス化を引き起こしやすい高硬度の特殊合金については、特に慎重に取り扱ってください。
安全な切断とは、幸運に頼った一回限りの作業ではなく、制御された手順によるものです。この同じ論理を、作業台、ガレージ、あるいは切断台の上で再現可能なワークフローに変えることができます。
初心者向けの金属切断ステップ・バイ・ステップ・ワークフロー
ほとんどの初心者は、使用する工具ごとに異なる手順を覚える必要はありません。ただ一つの、繰り返し可能なプロセスを身につければ十分です。もし「材料を無駄にせず、荒い切断面を避けながら金属をどう切断すればよいのか?」という疑問が最初に浮かぶなら、常に以下の順序で作業しましょう:金属の種類を特定する、切断計画を立てる、ワークピースを固定する、適切なアクセサリを選定する、最後に切断面を仕上げる。このアプローチは、切断鋸、ニッパー、カットオフ・ホイールのいずれを使って金属を切断する場合でも有効です。
セットアップは、多くの人が考えている以上に重要です。ワイラー社によると、薄型の切断用砥石は、除去する材料量が少なく、精度が向上し、発熱も抑えられます。 コールド・ソー・ショップ また、単純な事実を強調しています。互換性のない機器を使用すると、熱による損傷、変形、材料の無駄、表面仕上げの不良が生じる可能性があるということです。したがって、「金属をきれいに切断するにはどうすればよいのか?」と疑問に思っている場合は、計画を切断作業の一部として捉え、単なる事前準備とは考えないでください。
汎用金属切断ワークフロー
- 金属の種類を特定する。 鋼鉄などのフェロース金属か、アルミニウムなどのノンフェロース金属かを判断します。材質によってブレードやカッティングホイールの選択が異なります。
- 切断タイプを選択する。 直線切断、曲線切断、素早く行う荒削り切断、あるいはよりきれいな仕上げのための切断が必要かを判断します。
- 正確に測定・マーキングする。 明確なラインを引いて、切り取る側(不要部分)に印を付けることで、アクセサリがどの位置を追従すべきかを把握できます。
- ワークピースを支持・固定する。 安定した支持は振動を低減し、丸棒などの円形素材の転がりを防ぎ、刃の巻き込み(バインディング)を防止するのに役立ちます。
- 正しいブレードまたはホイールを選択してください。 アクセサリーを工具と被加工金属の両方に適合させます。コールド・ソー・ショップでは、鋼材およびステンレス鋼用のフェロース系ブレードと、アルミニウムおよび真鍮用のノンフェロース系ブレードを分けて取り扱っています。研磨切断の場合、ホイールの形状および厚さも、操作性と仕上げ品質に影響を与えます。
- 切り始めは優しく行いましょう。 ブレードまたはホイールが切り込みを確立してから、徐々に送り圧力を高めてください。
- 安定した操作を維持してください。 マーキングライン上を正確に進み、工具に作業を任せましょう。振動が生じたり、急激に速度が落ちたり、切り進みがずれたりした場合は、直ちに作業を停止し、セットアップを修正してください。
- 必要に応じて、材料を冷却してください。 熱は取扱い時の安全性および切断面の品質の両方に影響します。
- バリを取り除いてください。 鋭いバリが完全に除去されるまで、加工は完了していません。アルミニウム製トリム部品の工程において、 ウィンゼン バリ取りおよび洗浄を標準の仕上げ工程に含む。
計測からバリ取りまで
金属をきれいに切断するための答えは、通常「より大きな力」ではありません。より正確なマーキング、より適切な支持、そして最適な消耗品の選択です。わずかにずれたマーキングは、後に不適合を招きます。固定が緩いワークピースは振動し、切断ラインから外れてしまいます。金属に不適切なブレードや砥石を使用すると、過剰な熱と追加の後処理が必要になります。自宅で金属切断を学ぶ方にとって、こうした小さなセットアップの選択こそが、工具の出力以上に重要です。
- 工具を無理に押し付けて切断しようとする。
- 金属に合っていないブレードまたは砥石を使用する。
- 開始時に焦って、切断ラインから外れてしまう。
- クランプを省略し、手でワークピースを保持しようとする。
- 熱の蓄積を無視し、切断面を早すぎに触ってしまう。
- 切断完了後のバリ取りを省略する。
金属をより少ないミスで切断する方法が知りたいという方へ——このワークフローを保存し、無意識に実行できるまで繰り返してください。工具が変わっても、手順は常に同じです。つまり、工具の選択が結果を左右し始めるのは、まさにこの段階なのです。
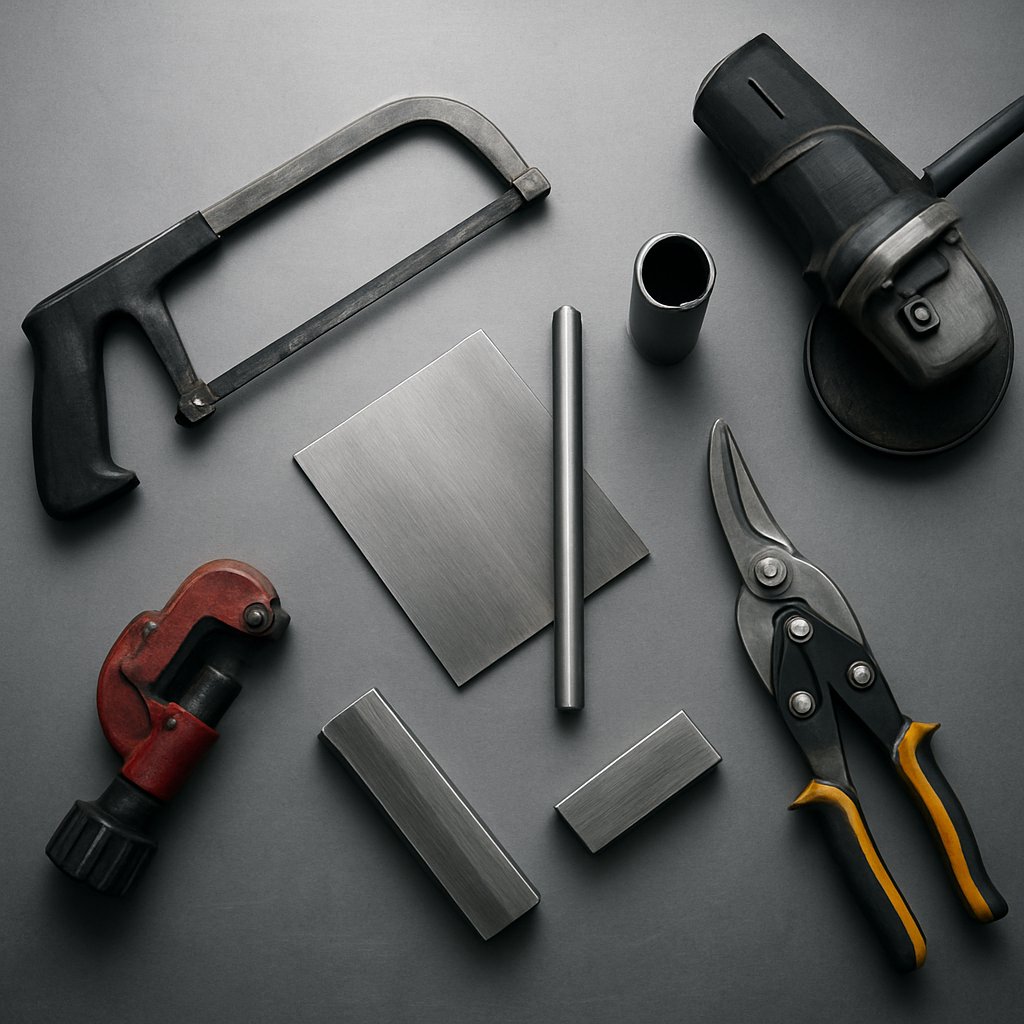
必要な切断に最適な工具を選ぶ
この段階では、問いが「プロセス」から「適合性」へと移ります。優れたワークフローは常に役立ちますが、実際に切断速度や切断面の仕上がりの美しさ、そして作業中のコントロール性を決めるのは、あくまで工具そのものです。そのため、金属切断に「最も優れた単一の工具」というものは存在しません。金属を切断するための多くの工具のうち、それぞれが異なる課題を解決します。
『Grassroots Motorsports』誌によると、航空用シアー(航空機用ハサミ)は薄板の端部をトリミングするのに最適であり、ハンドソーは小径材の切断に適しています。また、角砥石(アングルグラインダー)は中~厚手の金属を素早く切断でき、バンドソーはパイプ材や高精度な形状加工に優れています。 ジョンソン・ツールズ社のガイド 実用的な対比を加えます:振動工具は狭いスペースや面取り(フラッシュカット)に優れ、丸鋸は長い直線カットに強く、往復式のこぎりは粗い解体作業においてより高速です。
切断形状に合った工具の選び方
まず以下の4点を検討してください:素材の厚さ、切断ラインの形状、作業へのアクセス性、仕上げ品質。薄板材の切断には、ニッパーなどの軽量な金属切断用手工具が適しています。パイプ材や棒鋼材の切断には、通常、のこぎり類が有効です。研磨工具は高速ですが、その分仕上げ品質が犠牲になることが多いです。金属を切断するための最適な工具を選ぶ際は、まず「必要な切断形状」から考え、既に所有している工具から選ぶのではなく、用途に応じて選定しましょう。
| ツール | 最良の使用例 | 直線か曲線か | エッジ品質 | 速度 | 火花の発生レベル | コントロール | 習熟曲線 |
|---|---|---|---|---|---|---|---|
| ニッパー | 薄板の端面をトリミングする | 直線および緩やかなカーブ | 狭い余剰部材をトリミングする際に、薄板で清潔な切断が可能 | 軽量ゲージ材に対して高速 | なし | 高 | 低価格帯 |
| ハックソー | 小径パイプおよび小型材 | 主に直線加工 | 並みから良好 | 遅い | なし | 高 | 低価格帯 |
| 角研ぎ 若要素<br> | 中厚の金属および高速な荒削りカット | 直線および大半径の曲線 | 荒削りが強く、多くの場合仕上げ作業が必要 | 高速 | 高 | 中程度 | 中程度 |
| バンドソー | チューブ材の切断には水平、正確な形状の切断には垂直 | 使用する鋸の種類に応じて、直線カットまたは成形カット | 清潔で高精度 | 中〜高速 | 最小限 | 高 | 中程度 |
| 適切なブレードを装着した円盤鋸 | 板材または棒材における長い直線カット | ストレート | 長尺加工に適している | 高速 | ブレードおよびセットアップによって異なる | 中程度 | 中程度 |
| レシプロソー | パイプ、フレーミング、解体用カット | 細かい曲線よりも荒い切り抜き | ギザギザから荒い仕上げまで | 高速 | 研磨ホイールカットより低いレベル | 中程度から低め | 低め~中程度 |
| 振動工具 | 面取りカット、角部、小径パイプ、ねじ、薄板 | 短い直線カットおよびディテール作業 | 精密な小規模カットに適したクリーンな仕上がり | 遅い | 低価格帯 | 高 | 低め~中程度 |
| ロータリーツールまたはダイグラインダー | 小型カットオフホイール作業および狭い場所へのアクセス | 直線および大半径の曲線 | 中程度 | 軽量セクション向けの中程度の作業 | 研磨ホイール付きの高さ | 中程度 | 中程度 |
以下の1点から Grassroots Motorsports 見落とされがちですが非常に役立つ点があります。航空用シザーは、パネルのエッジから最大1/4インチ(約6.35mm)までを切断するように設計されており、ダイグラインダーにカットオフホイールを取り付けた場合、素材の厚さが約3/16インチ(約4.76mm)を超えると切断速度が明らかに低下します。これらの制限値を把握しておくことで、作業開始時から金属切断に適さない工具を選んでしまうことを避けられます。
直線カット/曲線カット/薄板/厚板
- 最もきれいな切断面: 精度が求められるチューブ、バー、または成形部品の金属切断には、バンドソーがしばしば最適な選択です。また、ニッパーをトリミングツールとして使用すれば、薄板でも滑らかな切断面を残すことができます。
- 最も速い粗切り: 中程度から厚手の断面には角度グラインダーを、仕上がりよりもスピードが重視される場合は往復式ノコギリを選択してください。
- 最も使いやすいハンドヘルド工具: オッシレーティングツールは狭い場所での作業に優れた制御性を発揮します。ハクソウはやや遅いものの、小規模な工房やガレージで金属を切断する際に、依然として最もシンプルな工具の一つです。
- 薄板加工に最適な選択: 端部のトリミングにはシップスを使用し、長尺の直線カットには適切なブレードを装着した円鋸を使用します。
これらの工具には実際の重複領域がありますが、刃やホイールが金属に接触すると、それぞれの切断感覚は変化します。ここで重要になるのは、仕様書よりも、加圧の強さ、開始角度、およびラインコントロールです。
金属切断のための工具別テクニック
アクセサリが変わると、すぐにラインコントロールの感覚も変わります。ホイールは安定した軌道を必要とし、鋸刃は切り込みやすい空間を必要とします。より細かい作業を行う小型工具では、パワー以上に忍耐力が求められます。そのため、工具の選択と同じくらい、テクニックが重要なのです。
角砥石(アングルグラインダー)による金属切断方法
Empire Abrasives 角砥石(アングルグラインダー)は、最も多機能な金属切断工具の一つであると述べていますが、同時に、ホイールが高温になるため、塗装や仕上げ面を損なう可能性があるため、粗い切断や未仕上げの金属に最も適しているとも指摘しています。角砥石による金属切断作業では、制御は力任せではなく、軽いタッチによって得られます。
- 角砥石(アングルグラインダー): カットオフホイールを、ラインの廃材側にわずかに触れる状態から開始し、浅い溝を開きます。その後、工具を常に直角に保ち、軽く均一な圧力を加え続けます。火花が発生し、歯付きの鋸(のこぎり)と比較してやや荒い切断面になることを予期してください。角度グラインダーで鋼材を切断する場合、またはボルトやバー材をグラインダーで切断する際には、振動、過熱、あるいは刃先のブレ(ズレ)が増した場合は直ちに作業を中止してください。不適切な使用により砥石が破損する可能性があるため、砥石の側面に荷重をかけることは絶対に避けてください。
鋸による作業手順の変化
鋸は、研磨ではなく歯によって金属を除去するため、作業感はすぐに変わります。通常、一定の送り速度と十分な支持が、より良い切断結果をもたらします。
- ハクソウ(ハンドハクソウ): エンパイア社によると、ハクソウはパイプ、棒材、および厚手のシート材に対する直線切断に有効であり、比較的清潔な切断面を残すため、後処理も容易です。まず短いストロークで切り込みの軌道を確立し、その後、長く均一なストロークで作業を進めます。歯が確実にかみ合う程度の適切な圧力は有効ですが、フレームに無理な力を加えるのは逆効果です。
- バンドソー: 帯鋸盤で金属を切断する際は、作業物を落ち着いてガイドし、常に完全に支持してください。切断を急ぐために素材をねじらず、刃先が線に沿って進むようにしましょう。刃先がずれ始めたり、作業物が振動し始めたりした場合は、一時停止して支持を再設定してから作業を再開してください。
- 金属切断用にセットアップされた丸鋸: 丸鋸による金属切断は、金属専用のブレードまたは研磨ホイールを装着した場合のみ可能です。エンパイア社は、標準の木材用ブレードを逆向きに装着することは危険であり、絶対に推奨しないと明記しています。作業物は常に支持し、長い切断には直線ガイドを使用し、均一な送りでブレードが線に沿って進むようにしてください。
- 往復式鋸(リシプロソーソー): エンパイア社はこの工具を「攻撃的」な工具と位置付け、解体作業や粗い切断に最も適していると説明しています。安定した姿勢で開始し、刃先を印に正確に合わせたまま作業を行い、適切な金属用ブレードに作業を任せましょう。よりゆっくり・よりコントロールされた方法と比較して、振動が大きく、切断面も荒くなることを予期してください。
小型回転工具および振動工具が有効な場合
狭いスペースでは、答えが再び変わります。場合によっては、大型の切断機やグラインダーでは、必要な切断に応じてあまりにも扱いにくくなってしまいます。
- 振動工具: 振動工具で金属を切断できるかどうかという疑問に対しては、適切なブレードを使用すれば、小規模で高精度な作業には対応可能です。ジョンソン・ツールズ社では、対象素材に合ったブレードを選定し、切断位置を正確に印を付けて固定した上で、軽い圧力で作業し、金属加工の際には制御性の向上と発熱・火花の低減のため、低速モードでの使用を推奨しています。切断線にそっと刃先を当て、振動による切り込みを任せましょう。
- ロータリーツール: 「Dremel(ドレメル)で金属を切断できるか?」という検索に対する実用的な答えは、「細部の加工には可能です」です。エンパイア社によると、ロータリーツールは、小型部品、曲線、直線、微細なディテールなど、精密作業に最適な工具です。作業中は軽い圧力をかけ、焦らずゆっくりと進めましょう。グラインダーと比べると作業速度は遅くなりますが、狭い場所へのアクセスには小型カットオフホイールが便利です。ただし、長尺の切断や厚みのある素材には不向きです。
ブレードまたはホイールを、常に工具と金属に適したものを選択してください。切断中に熱がこもったり、制御が難しくなったり、音が異常になったりした場合は、一度作業を中断し、状況を再評価してください。同じグラインダーまたは切断機でも、軟鋼では使いやすいのに、ステンレス鋼やアルミニウムでは全く異なる挙動を示すことがあります。このように材質が変わると、切断戦略全体が変化します。
金属の種類が切断戦略に与える影響
同じグラインダーまたは切断機でも、金属の種類が変わると予測不能な挙動を示すことがあります。軟鋼、ステンレス鋼、アルミニウムは、熱への反応性、摩耗に対する耐性、および送り圧力への応答がそれぞれ異なります。そのため、ある金属で効果的な方法が、別の金属では粗い切断面を残してしまう可能性があります。軟鋼やステンレス鋼などの鉄系金属は鉄を含みますが、アルミニウムなどの非鉄金属は鉄を含みません。この違いは、切り屑の形成、砥粒の詰まり(ローディング)、発熱、および切断面の仕上がりに影響を与えます。
軟鋼・ステンレス鋼・アルミニウムの違い
鋼材の切断方法を学ぶ際には、軟鋼をあらゆる金属に対する「絶対的な基準」としてではなく、「出発点」として扱ってください。 Xmake ステンレス鋼はアルミニウムよりも強度が高く耐食性に優れているが、加工性は劣り、切断速度が遅く、工具の摩耗も早いと説明しています。同資料では、アルミニウムは加工・成形が容易であるとも指摘しています。実際には、ステンレス鋼を切断する際には、適切な消耗品を使用してゆっくりと慎重に切断するのが通常最も効果的です。一方、アルミニウムは、間違った砥石を使用して詰まりが始まるまでは、比較的容易に切断できるように感じられます。
| 金属 | タイプ | 切断時の挙動 | 熱に対する感受性 | 詰まりや加工硬化のリスク | 工具の操作が比較的容易 |
|---|---|---|---|---|---|
| 軟鋼 | 第二鉄 | 一般的な切断作業において最も許容範囲が広い素材 | 中程度 | ステンレス鋼やアルミニウムよりリスクが低い | ハンドソー、バンドソー、金属用ブレードを装着した円盤鋸、および鋼材専用カットオフホイール |
| ステンレス鋼 | 第二鉄 | 切断が困難で進捗が遅く、工具の摩耗も大きい | 切断面の品質に対する懸念がより高い | 加工硬化を起こしやすい | 剛性の高い切断機セットおよびステンレス鋼対応のホイールまたはブレード(安定した送り速度で使用) |
| アルミニウム | 非鉄金属 | 柔らかく成形しやすいが、不適切なアタッチメントを使用すると表面が smearing(にじみ)したり詰まったりする可能性がある | 金属自体は容易に切断できても、アタッチメント部で熱が急速に蓄積する可能性がある | 不適切な研磨材を使用すると、ローディング(研磨材の目詰まり)リスクが高まる | 非鉄金属対応のブレードまたはディスク(特に支持が十分なワークに対して) |
| 硬度の高い鋼や合金 | 第二鉄 | 切断抵抗が大きく、ハンドヘルド工具への負荷も増す | 熱管理がより重要になる | アタッチメントの寿命を急速に短縮する可能性がある | より剛性の高い切断機または特殊な高耐久ホイール |
ステンレス鋼の切断方法を調べている場合、一般的な誤りは、軟鋼と同じように急いで作業してしまうことです。作業対象が薄板で、ステンレス鋼のシートをどう切断するかという質問であれば、安定した支持と軽くコントロールされた送りが、単純な高速切断よりも重要になります。アルミニウムの金属切断では、切り屑が付着し始め、アタッチメントの排屑性能が低下する直前までは、切断時の感触が非常に滑らかであることが特徴です。
材質に応じたブレードおよび砥石の選定
消耗品の選択において、材質の違いが明確に現れます。 バディーズ・アブレイシブズ 同社のガイドによると、軟鋼の切断には、酸化アルミニウム砥粒を用いた強化樹脂結合切断砥石が一般的に使用されます。一方、ステンレス鋼やより硬い合金には、 tougher metals( tougher な金属)に対して耐久性が高いジルコニアアルミナやセラミックアルミナ、あるいはこれに類似した混合砥粒を用いた砥石が通常適しています。また、同ガイドは、アルミニウムその他の非鉄金属を切断する際には、非鉄金属専用に設計されたディスクを使用するよう警告しています。これは、標準的な鋼用ディスクでは、きれいに切断されず、危険なほど切り屑が詰まってしまうためです。
- 軟鋼: 汎用ブレードおよびホイールの良い出発点です。
- ステンレス鋼: ステンレス鋼専用の消耗品を使用し、切断動作を意識的に実行してください。多くの作業において、これは余分な熱を加えずにステンレス鋼を切断する最も適切な方法です。
- アルミニウム: 非鉄金属用アクセサリーを選択し、ホイールが詰まり始めたり、チップが塗れ始めたりした場合は直ちに作業を停止してください。
素材が、使用すべきアクセサリーを示します。形状が、その切断動作を決定します。ステンレス鋼の板、アルミニウム製のパイプ、軟鋼のロッドは、工具を変更する前であっても、それぞれ異なるサポートやマーキングを必要とする場合があります。
板金、パイプ、チューブ、ロッドの切断方法
素材は依然として重要ですが、形状こそが、単純な切断を困難な作業に変える要因となることが多いのです。ユーザーが検索する際、 板金の切断方法 または 金属パイプの切断方法 といったキーワードで検索する場合、多くの場合、素材の問題というよりは形状の問題に直面しているのです。薄板は振動しやすく、丸棒は転がりやすく、中空断面は実心断面とは異なる挙動を示します。 アンカールーブ ガイド その理由から、シート、パイプ、チューブ、ロッドを別々に分類しており、バックヤードプロバイダー社も鋼管および鋼製チューブで同様の分類パターンを採用しています。金属の材質が同じであっても、形状が変わると制御方法が変化するため、推奨される工具も変わります。
シート・パイプ・チューブ・ロッドの切断方法
あなたのプロジェクトが本当に焦点としているのは 鋼板のトリミング方法 ,金属製サイディングの切断方法 ほか 薄手の金属の切断方法 である場合、まず支持方法と切断長さを検討してください。薄板金属は小規模なトリミング作業にはニッパーが適していますが、長い直線カットには金属用に設定された鋸(のこぎり)の方が効率的です。丸パイプは固定して真っすぐに保つ必要がありますので、パイプカッター、ハクソウ、バンドソー、レシプロケーティングソー、グラインダーなど、それぞれ異なる状況に応じて最適な工具が異なります。チューブは平らな面があるため一見容易に見えますが、薄肉の場合は中空構造のため、実心材よりも変形しやすくなります。ロッド、バー、鉄筋(リバーバー)は中空断面よりも切断抵抗が大きいため、工具の制御性が単純な切断速度よりも重要になります。
| 形状 | 主な課題 | 一般的な入門用工具 | 実用的な注意点 |
|---|---|---|---|
| 板金 | 振動、曲がり、長尺切断時のエッジの歪み | ニッパー、ジグソー、金属切断用ブレード付き円盤鋸、角度グラインダー | 仕上げ作業や長尺の支持された切断に最適ですが、自由な手切りには不向きです |
| パイプ | ローリングして切断面を直角に保つ | パイプカッター、ハクソウ、リシプロケーティング・ソー、バンドソー、角度グラインダー | 専用パイプカッターは、きれいな丸断面を実現するのに特に有効です |
| チューブ | 薄肉材およびコーナー追従性 | チューブカッター、バンドソー、コールドソー、リシプロケーティング・ソー、角度グラインダー | 中空断面材は切断部に近い位置で十分な支持が必要です |
| ロッド | 実心材は切断により多くの力が必要です | ハクソウ、バンドソー、角度グラインダー、金属用ブレード付き円盤鋸 | 金属棒材用カッター式ロータリーツールは、主に薄手の素材を切断するためのソリューションです |
| 棒材 | 重量、直進性、および切断片が落下した際の挟み込みリスク | バンドソー、コールドソー、金属切断用ブレードを装着した円形鋸盤 | 剛性のある鋸盤セットアップは、通常、再現性を向上させます |
| 鉄筋 | リブ状の表面、強固な保持、粗い仕上げ面が想定されます | 角度グラインダー、チョップソー、バンドソー | 素材が切断中にねじれないよう、しっかりとクランプで固定してください |
さまざまな形状に対する支持とマーキングのヒント
- 薄板は広範囲にわたって支持してください: 長さの長い支持されていない部分は振動し、切断線からずれてしまうことがあります。
- 丸棒を転がり防止用にクランプで固定する: 切断開始後は、パイプやロッドが回転しないようにする。
- チューブの壁面をつぶさない: しっかり固定するのは良いが、クランプの締め付け圧が強すぎると薄肉チューブが変形する可能性がある。
- 廃棄側を明確に印付ける: これは特に幅の狭い材料や仕上げ面が見える部品では、より重要である。
- 仕上げ面を保護する: クランプ下に簡単なパッドを挟むだけで、へこみや傷を防ぐことができる。
- 長い直線切断をガイドする: これは、金属製サイディングをきれいに切断する方法や、エッジがブレずに薄板金属を切断する方法を検討する際に特に役立つ。
形状は工具の選択以上に多くの要素に影響を与えます。熱の発生、バリの発生、切断後のエッジ仕上げに必要な作業量にも関係します。これが「切断品質」が最も顕著に現れるポイントであり、切断そのものと同様に「仕上げ」が重要になる場所です。
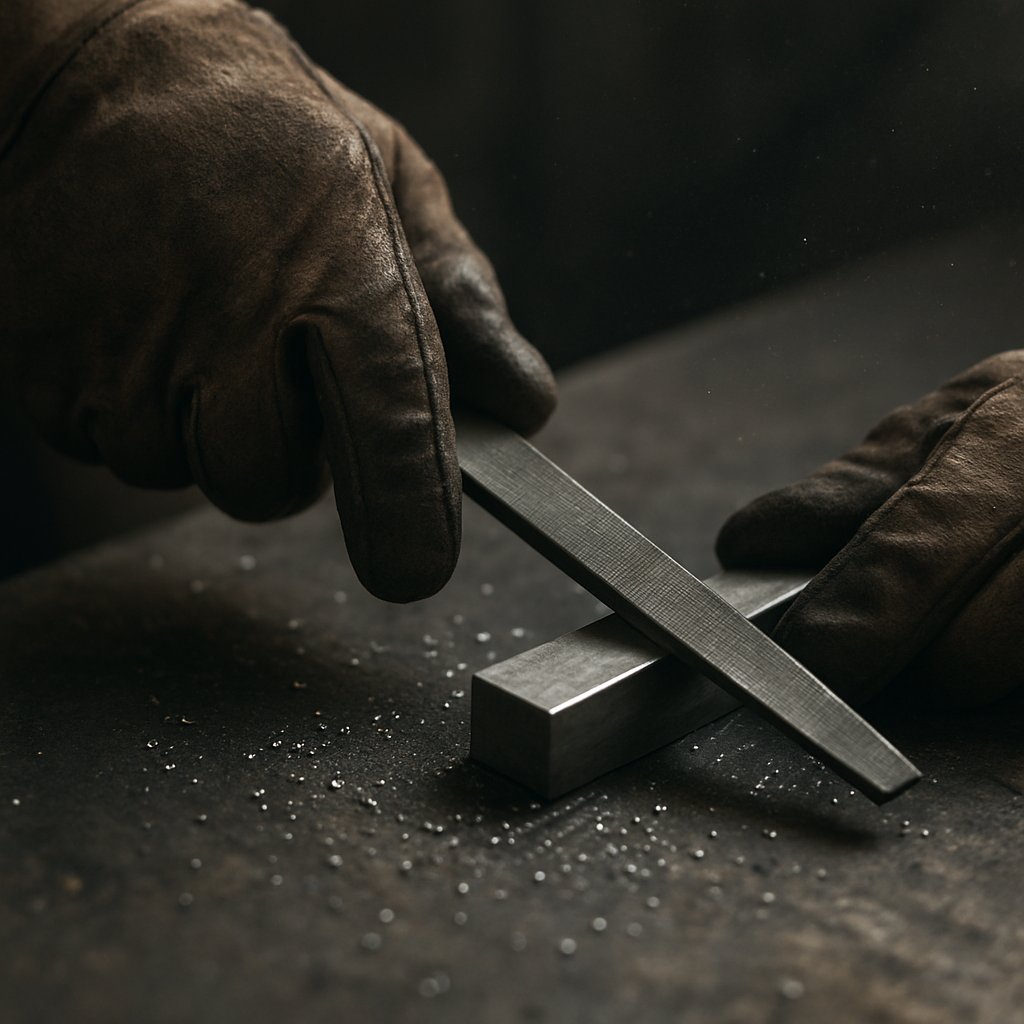
より清潔な金属切断と優れたエッジ
部品は切断されても、作業は通常まだ完了していません。切断面が開いた後に初めて現れる、バリ、熱変色、わずかな反り、鋭い角などは、単に切断速度だけで判断されるものではありません。「最も清潔な切断」とは、工具が停止した時点で、エッジがどれだけ安全で、まっすぐで、実用的であるかによって評価されます。
熱を抑えながらより清潔なエッジを得る方法
エッジ品質は、最初の接触以前から始まります。A 歯数ガイド 簡単なルールを説明します。薄い金属板は、より滑らかな仕上げを得るために歯数の多い刃が一般的に適しています。一方、厚い材料では、切り屑がより容易に排出され、摩擦が低く抑えられるよう、歯数の少ない刃の方がよく機能します。この考え方は、研磨式金属切断ホイールにも同様に適用されます。本デバーリングガイドでは、粗目(荒目)の砥粒で素早く材料を除去し、細目(微細目)の砥粒でより滑らかな仕上げを行います。言い換えれば、適切な金属切断用ブレードまたはホイールを選ぶことが、切断作業を始める前からエッジ品質を左右する重要な要素となります。
- 取り扱いや詳細な検査を行う前に、部品を十分に冷却してください。
- エッジに歪み、ドロス、あるいは目視可能なバリがないか確認してください。
- 組立時の干渉や怪我の原因となる突起状のバリを除去してください。
- 鋭い角を滑らかにし、エッジを軽く面取り(チャムファリング)してください。
- 部品を溶接・締結・塗装・組立する予定の場合は、事前に表面処理を行ってください。
エッジが安全になり、次の工程に適合する状態になるまで、切断作業は完了とは見なされません。
バリ取り・滑らかにする・部品の準備
同じです バリ取りガイド 有用な区別を示しています。バリ取りは、鋭い残留材を除去します。仕上げ処理はさらに進んで、表面の質感、エッジ形状、塗装や組立への適合性を向上させます。切断やせん断加工では、機械的バリが残りやすいです。高温加工では、熱的バリやスラグが発生し、より手間のかかる後処理が必要になることがあります。
小規模な作業では、グラインダーで再び強く加工するよりも、手用ファイルや金属用フィラーを使用した方が制御性が高まります。特に部品の形状を変えることなくエッジだけを丸める必要がある場合、金属用フィラーが非常に有効です。目視だけでなく、触ってもエッジを確認してください。見た目がきれいでも、手袋を引っ掛けることや、平らに設置できないことがあります。切断後の後処理にかかる時間が切断自体よりも長くなる場合、根本的な原因はしばしば精度不足であり、忍耐力の問題ではありません。
産業用金属切断がより適切となる場合
すべての部品が依然として面取り、調整、再検査を必要としている場合、問題は単に在庫を処理することだけではなくなっています。その段階において、産業用金属切断は「一度だけ金属を切断できるもの」ではなく、「寸法を厳密に制御し、表面をより清潔に仕上げ、予期せぬ事象を最小限に抑えながら、同じ結果を繰り返し実現できるもの」へと変わります。
DIYによる切断が最適な選択でなくなるとき
修理、トリムカット、あるいは単発のブラケット製作には、ハンドヘルド工具で十分に金属を切断できる場合があります。しかし、高精度な作業になると基準が変わります。以下のいずれかの条件が必要となる場合、通常は専門的な生産サポートを要する作業となります:
- 同一部品の複数製造: 見た目が似ているだけでなく、互いに完全に一致する必要がある複数の部品。
- 狭い許容差: 目視による適合ではなく、測定による正確な寸法精度が求められる特徴。
- 複雑な形状: 内面加工、多面加工、または工具の到達範囲によって制約される形状。
- 文書化された品質管理: 検査記録、能力評価、またはトレーサビリティのある測定データ。
- 自動車業界レベルの要求事項: 安全性や顧客が管理する仕様においては、切断そのものと同様に一貫性が重要です。
最適な切断方法は、作業内容、品質目標、および生産規模に最も適合する方法です。
反復可能な部品製造のための高精度金属切断の選択
手工具による作業を超えて、金属を切断する適切な機械は、CNCフライス盤、旋盤センター、放電加工(EDM)装置、あるいは部品をまず成形してから重要な特徴を機械加工するハイブリッド工程である場合があります。 シャオイ金属技術 これは、IATF 16949品質管理システム、統計的工程管理(SPC)、および試作から量産までの一貫した生産を必要とする自動車部品向けの実用的なアプローチとして提示されています。また、当社の自動車向け機械加工ガイドラインでは、適用可能なケースにおいて±0.005 mmという極めて厳しい公差も記述しています。
さらに厳密な機能制御を実現するため、サミットCNCでは、三次元測定機(CMM)による検査、ゲージピン、表面粗さ測定を用いて精度を確認する方法を紹介しています。一部の部品は±0.0005インチという厳しい公差で製造されています。したがって、「金属を切断できるのは何ですか?」という問いをまだ抱えているのであれば、量産部品の評価基準は単なる切断だけではないことを思い出してください。それらは、正確に嵌合し、再現性が高く、検査にも耐えうるものでなければなりません。こうした要件を満たすには、専門的なサポートこそが、大量生産において金属を信頼性高く切断するためのより賢い選択肢なのです。
金属切断に関するよくあるご質問
1. 家庭で金属を切断する最も適した方法は何ですか?
家庭での最適な切断方法は、対象金属の種類、厚さ、形状、および求める切断面の品質によって異なります。薄板は、シザーズや金属用に設定されたノコギリで比較的簡単に切断できますが、パイプ、ロッド、または厚手の材料の場合は、ハンドソー、バンドソー、レシプロソーや、荒削り作業向けの角砥石(アングルグラインダー)が一般的です。最も安全な方法は、加工物をしっかりクランプ固定し、使用する工具と素材の両方に適合した刃物または砥石を用い、制御された状態で切断を行い、最後にバリを取り除くことです。
2. 金属を切断する際に、角度グラインダーが最適な工具でしょうか?
角度グラインダーは、鋼材、ボルト、鉄筋、棒鋼などの粗い切断において、手で操作できるツールの中でも特に高速な選択肢の一つです。しかし、すべての作業において自動的に最適な選択とは限りません。他の鋸(のこぎり)ベースの方法と比較して、より多くの火花と熱を発生させ、切断後のエッジにはしばしば追加の仕上げ作業が必要になります。チューブや繰り返し切断を行う場合に、より高い制御性、少ない粉塵・火花、あるいはよりきれいな切断面を求められるなら、バンドソーまたは金属用に適合した円形鋸がより適している可能性があります。
3. ステンレス鋼をエッジを損なわずに切断するにはどうすればよいですか?
ステンレス鋼は通常、軟鋼よりもゆっくりと安定した切断が求められます。ステンレス鋼専用のブレードまたは砥石を使用し、被加工物を十分に支持した上で、切断線に沿って慎重に切り始め、アクセサリを無理に押し込まないようにしてください。過剰な熱は表面仕上げを悪化させ、消耗品の寿命を短くします。薄板のステンレス鋼では、安定した裏当てと軽い送り圧力がさらに重要であり、切断後に素早くバリ取りを行うことで、部品の形状を変えることなくエッジを清潔に仕上げることができます。
4. 板金や金属製サイディングを切断する際に最も安全な方法は何ですか?
切断中に板がふらついたり、曲がったり、ずれたりしないよう、広範囲にわたってしっかり支えてください。廃棄側を明確に印付け、可能な場合はクリップで固定し、仕上げ面を保護してください。また、薄い板金は切断面がきれいに見えても鋭利なエッジを残すため、目・手・耳を保護する装備(ゴーグル、手袋、耳栓)を必ず着用してください。小規模なトリミング作業には、制御性の高いニッパーが適していますが、長い直線的な切断には、金属専用に設定されたガイド付きの鋸(のこぎり)が一般的に適しています。
5. DIYツールでの金属切断をやめ、専門業者による金属切断に切り替えるべきタイミングはいつですか?
DIYツールは、部品の反復生産、厳密な公差、複雑な形状、トレーサビリティを確保した検査、または自動車レベルの品質一貫性が求められる作業において、もはや最適な選択肢ではなくなります。その時点で真に問われるのは、「金属を切断できるかどうか」ではなく、「常に同一の結果を、品質を厳密に管理しながら再現できるかどうか」です。試作から量産へと移行する自動車関連の加工作業においては、IATF 16949認証を取得した機械加工パートナー(例:邵邑金属科技)と協業することが、より合理的な選択となります。これは、文書化された工程管理、統計的プロセス制御(SPC)に基づく一貫性、および拡張可能な生産体制を実現するためです。