 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

- Calificación de Proveedores de Estampado Metálico Automotriz en 5 Pasos
- ¿Cuánto cuestan las piezas estampadas para automoción? Precio por pieza frente a coste de la matriz
- Reduzca los costos de extrusión de aluminio con 5 consejos esenciales de DFM
- El verdadero ROI de matrices de extrusión personalizadas para producción masiva

¿Cuánto cuestan las piezas estampadas para automoción? Precio por pieza frente a coste de la matriz
Time : 2026-09-21
¿Cuánto cuestan las piezas estampadas para automoción? Precio por pieza frente a coste de la matriz
El costo de un estampado automotriz personalizado tiene dos componentes: una inversión única en herramientas y un precio por pieza recurrente. Según nuestros propios datos de cotización, una matriz para una pieza simple troquelada o perforada cuesta típicamente entre 1.000 y 5.000 USD; una matriz progresiva media para soportes, sujetadores y placas de montaje, entre 10.000 y 30.000 USD; y una matriz progresiva compleja para componentes de chasis y suspensión, entre 20.000 y 50.000 USD o más. El precio por pieza depende principalmente del material, del tiempo de prensa y de los desechos.
En pocas palabras: Costo total = Herramientas + (Precio por pieza × Volumen) el resto de este artículo explica cómo se compone cada una de esas dos partes, qué tipo de matriz conviene para cada volumen y por qué dos proveedores pueden cotizar la misma pieza con diferencias muy significativas.
Inversión típica en herramientas según tipo de pieza
Estos son rangos de referencia de nuestro taller de herramientas para matrices de estampación automotriz comunes. Su pieza se cotizará según su propio plano, pero la mayoría de los proyectos se ubican dentro de estos rangos.
|
Tipo de dado |
Piezas típicas |
Precio de referencia (USD) |
Volumen anual típico |
|
Matriz simple de troquelado o perforación |
Arandelas, placas planas, soportes sencillos |
$1,000–5,000 |
Hasta aproximadamente 100.000 |
|
Matriz de conformado de operación única |
Piezas dobladas, con rebordes y conformadas sencillas |
$2,000–8,000 |
10,000–100,000 |
|
Troquel compuesto |
Láminas de precisión, arandelas y bridas |
$4,000–12,000 |
50,000–300,000 |
|
Matriz progresiva pequeña |
Estampados automotrices pequeños de precisión |
$5,000–15,000 |
100,000–1,000,000 |
|
Matriz progresiva mediana |
Soportes, abrazaderas y placas de montaje |
$10,000–30,000 |
100,000–1,000,000+ |
|
Matriz progresiva compleja |
Soportes de chasis y piezas de suspensión |
$20,000–50,000+ |
300,000–2,000,000 |
|
Troquel de transferencia |
Piezas grandes de chasis y estructurales |
$30,000–100,000+ |
100,000–1,000,000+ |
Para matrices de embutición profunda, matrices progresivas de alta complejidad y matrices de transferencia grandes, consulte nuestro desglose completo de coste de las matrices de estampación .
Coste de las matrices frente al coste por pieza: por qué la estampación se vuelve más económica con mayor volumen
La estampación se comporta de forma distinta a la cortadora láser o al mecanizado CNC. Con esos procesos, el coste por pieza permanece bastante estable, ya se encarguen 100 o 10 000 piezas. En cambio, en la estampación, la mayor parte del dinero se invierte inicialmente en la matriz, y después cada pieza cuesta muy poco producirla. Cuantas más piezas fabrique la matriz, menor será la parte proporcional del coste de las matrices en cada una.
Herramental incluye el diseño de la matriz, el acero para matrices y su mecanizado, el montaje y la fase de pruebas, en la que se ajusta la matriz hasta que produzca piezas conforme al plano. Se paga una sola vez.
Precio por pieza incluye el material, el tiempo de prensa, la mano de obra, las operaciones secundarias (como roscado, soldadura o recubrimiento), el embalaje y los gastos generales. Se paga por cada pieza.
Cómo estimar el coste por pieza
Una estimación manual sigue cuatro pasos. El software de simulación puede afinar los valores para geometrías complejas, pero la lógica es la misma.
1. Coste neto del material
Comience con el área en bruto de la lámina o tira por pieza, multiplicada por el espesor y la densidad, para obtener el peso bruto. El esqueleto que queda tras el estampado es desecho y tiene valor de reventa.
Coste del material = (Peso bruto × Precio del material/kg) − (Peso del desecho × Valor del desecho/kg)
En la mayoría de los estampados de acero, el material representa la mayor partida individual del precio por pieza, razón por la cual el diseño de la disposición en la tira y el anidamiento son tan importantes. Una disposición más eficiente en la tira puede elevar la utilización del material varios puntos porcentuales, y, a altos volúmenes, eso supone una cantidad real de dinero.
2. Tiempo de prensado
Cada prensa tiene una tarifa horaria que aumenta con la tonelaje y el tamaño de la mesa. Divídala entre el número de piezas producidas por hora, y contemple también los cambios de bobina, el mantenimiento y el tiempo de inactividad.
Coste de prensado por pieza = Tarifa horaria ÷ (Golpes por hora × Piezas por golpe × Eficiencia)
3. Operaciones secundarias
Se añaden operaciones como punzonado, soldadura, mecanizado CNC de características críticas, recubrimiento electrolítico o chapado y empaque por pieza. Cuando estas operaciones se realizan en la misma planta, desaparecen los costos de manipulación y flete entre proveedores.
4. Amortización de herramientas
Distribuir el costo del troquel entre las piezas que fabricará a lo largo del programa.
Costo de herramienta por pieza = Inversión en troquel ÷ Volumen total estimado
Considérese un troquel progresivo medio de 20 000 USD. En 500 000 piezas, incrementa el costo por pieza en 0,04 USD. En 5 000 piezas, el mismo troquel incrementa el costo por pieza en 4,00 USD; por eso los proyectos de bajo volumen suelen requerir una estrategia distinta de herramientas, no solo un precio más bajo.
¿Qué troquel se adapta a su volumen?
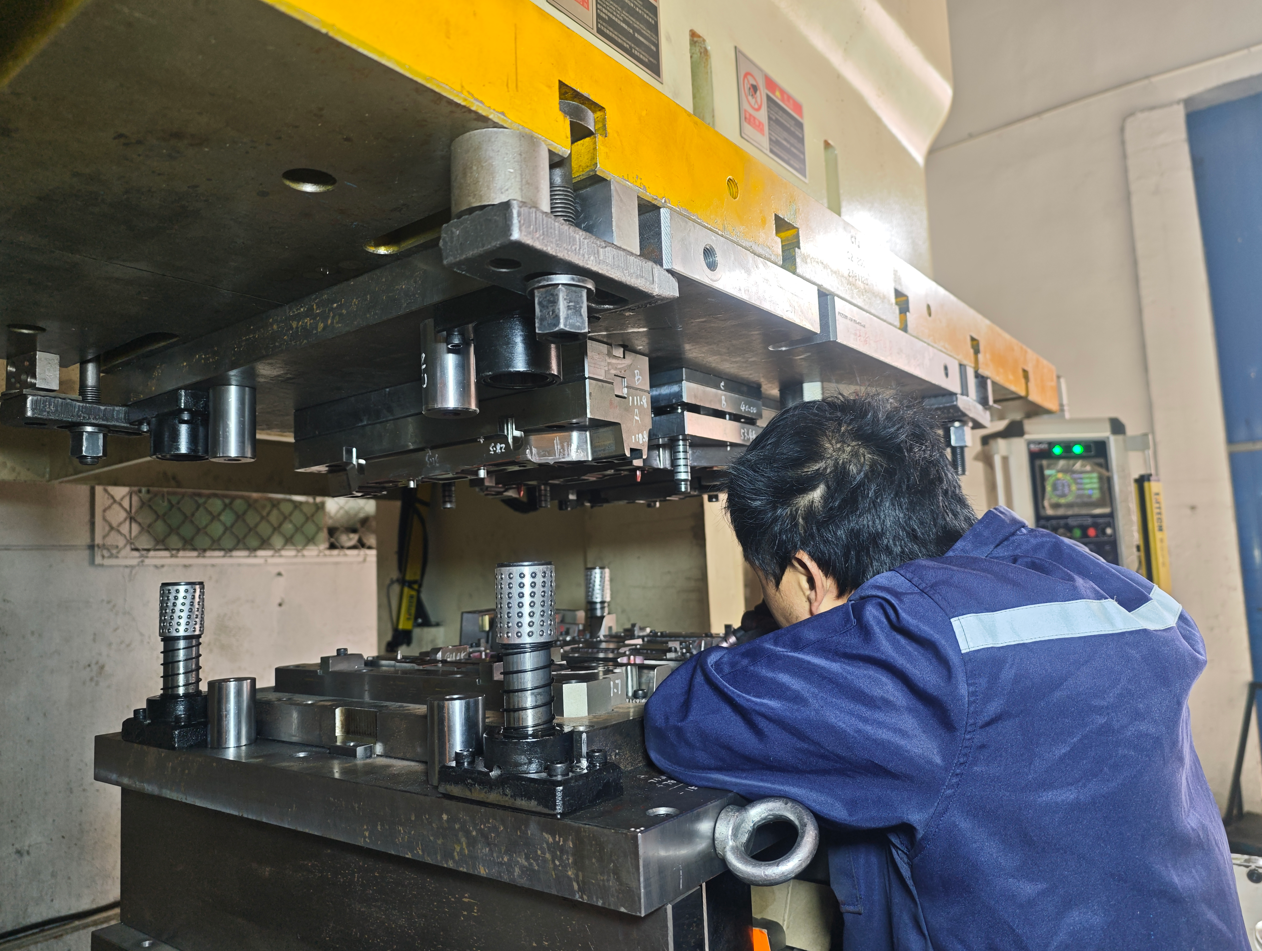
La decisión de costos más importante se toma antes del diseño del troquel: qué tipo de herramienta justifica el volumen previsto.
Los troqueles sencillos para corte, perforación y operación única son adecuados para volúmenes de hasta aproximadamente 100 000 piezas al año. Su costo es bajo, pero cada operación requiere su propia carrera de prensa y manipulación, por lo que el precio unitario es mayor.
Las matrices progresivas entran en uso a partir de aproximadamente 100 000 piezas al año. Varias operaciones se realizan sobre una misma cinta; una pieza se desprende con cada golpe, y el precio unitario desciende notablemente. Piezas complejas de chasis y suspensión suelen fabricarse habitualmente con matrices progresivas, a tasas anuales de entre 300 000 y 2 000 000 piezas.
Las matrices de transferencia son adecuadas para piezas demasiado grandes o demasiado profundas para una cinta progresiva, normalmente a partir de 100 000 piezas al año.
Para prototipos y lotes de validación, utilizamos herramientas blandas o matrices de una sola operación, de modo que un programa pueda completar la validación del diseño y del proceso antes de comprometerse con herramientas duras.
¿Por qué una misma pieza recibe cotizaciones muy distintas?
Con frecuencia, los compradores se sorprenden cuando dos cotizaciones para un mismo plano difieren en un factor de dos o más. Por lo general, ninguno de los proveedores comete un error: simplemente han asumido cosas distintas. Estos son los factores que nuestros ingenieros ponderan con mayor énfasis:
|
Factor de Costo |
Impacto |
Por qué es importante |
|
Geometría de las piezas |
Muy alta |
La conformación compleja requiere más operaciones y mecanismos |
|
## Número de estaciones |
Muy alta |
Más estaciones implican más componentes de matriz, mecanizado y ensamblaje |
|
Vida útil requerida de la herramienta |
Muy alta |
Las matrices de larga duración necesitan acero de mejor calidad, tratamiento térmico y insertos clave |
|
Mecanismos de leva |
Muy alta |
Las levas de acción lateral añaden mecanismos y coste de mecanizado |
|
Tamaño de la pieza |
Alto |
Las matrices más grandes requieren más acero, máquinas más grandes y más espacio de montaje |
|
Resistencia del Material |
Alto |
El acero de alta resistencia exige un diseño de matriz más robusto y más resistente al desgaste |
|
Tolerancia |
Alto |
Las tolerancias más ajustadas implican mecanizado e inspección más precisos |
|
Automatización |
Alto |
La alimentación automática, la transferencia y la inspección dentro de la matriz añaden complejidad al sistema |
|
Estándar del cliente |
Alto |
Las normas de matrices de fabricantes originales (OEM) y proveedores de primer nivel (Tier-1), como VW o Mercedes, añaden trabajo de diseño y validación |
|
Grosor del material |
Medio |
Afecta a la fuerza de la prensa, al juego de la matriz y a la estructura de la matriz |
|
Prueba y validación |
Medio |
Las matrices grandes o complejas requieren más pruebas y correcciones |
La lección práctica: comparar cotizaciones con los mismos supuestos. Pida a cada proveedor que especifique el tipo de matriz, el número de estaciones, la vida útil garantizada de la herramienta, el acero para matrices y la norma del cliente según la cual realizó la cotización. Una matriz más barata fabricada para una vida útil más corta no es, en realidad, una matriz más barata.
Cómo afecta el material al costo
Los aceros de bajo carbono, como DC01 y DC04, constituyen la referencia básica. Los grados HSLA, como S355MC y S420MC, incrementan la fuerza de prensado y requieren control del rebote elástico. Los grados de alta resistencia, como S460MC y S500MC, y los aceros avanzados de alta resistencia, como DP600, exigen matrices más resistentes, con mejor resistencia al desgaste, y son más sensibles a la fisuración y al rebote elástico. El acero inoxidable incrementa la fricción, el galling y el desgaste. El aluminio requiere control del rebote elástico y protección superficial.
Todos estos factores elevan el precio de la matriz en comparación con el acero de bajo carbono, y la mayoría también afectan el precio por pieza debido a velocidades de prensado más lentas o a un mantenimiento de matrices más frecuente.
Opciones de diseño que reducen el costo
La mayor parte del costo de una pieza se determina a partir del plano. Algunas reglas prácticas ayudan a mantenerlo bajo, aunque los valores adecuados siempre dependen del material:
Radio de doblado. Mantenga los radios internos de doblado iguales o superiores al espesor del material, siempre que el diseño lo permita, para evitar grietas sin necesidad de operaciones adicionales.
Distancia entre orificio y borde. Mantenga los orificios a una distancia mínima de dos veces el espesor del material respecto a los bordes y dobleces, para evitar su deformación durante el conformado.
Las tolerancias. Aplique tolerancias ajustadas únicamente a las características funcionales. Las tolerancias estándar de estampación son mucho más económicas de cumplir que las tolerancias de mecanizado, y una característica crítica puede mecanizarse tras la estampación si realmente lo requiere.
Aprovechamiento de la tira (nesting). Las formas que se ajustan bien en la tira generan menos desperdicio de material. Pequeños cambios en el contorno pueden mejorar notablemente el aprovechamiento del material.
Costos que no aparecen en la primera cotización
Validación. Las piezas automotrices requieren PPAP documentación, verificación de fijaciones y tiempo de medición con máquina de medición por coordenadas (CMM). Estos son costes reales y deben cotizarse, no descubrirse.
Mantenimiento de matrices. Las matrices necesitan afilarse y los insertos desgastados deben reemplazarse. Normalmente presupuestamos 10%del valor de la matriz por año, según el material y el volumen.
Cambios de ingeniería. Un cambio de diseño tras la fabricación de la matriz implica su modificación. Cuando el taller de herramientas y el taller de prensado están en el mismo edificio, dicho cambio se ejecuta más rápido y a menor costo.
La logística. Cuando un único proveedor fabrica la matriz y además lleva a cabo la producción, normalmente la matriz permanece en la planta de ese proveedor. Así trabajamos nosotros: nuestras moldes de estampado matrices se diseñan y fabrican internamente en Ninghai y se operan en nuestras propias prensas; por tanto, no hay herramientas pesadas que transportar ni un segundo proveedor con el que coordinarse cuando se necesita un ajuste. El cliente sigue siendo propietario de las herramientas cuyo coste ha asumido; nosotros las almacenamos y mantenemos para la producción.
Cómo obtener un presupuesto preciso
Cuanto más completa sea la solicitud de cotización (RFQ), más cercana será la primera cotización al precio final. Incluya el dibujo 2D y el modelo 3D con su nivel de revisión, grado y espesor del material, volumen anual y total estimado, vida útil esperada para las herramientas, requisitos de recubrimiento, características críticas para la calidad, nivel PPAP y cualquier norma específica del cliente para matrices.
Si está adquiriendo piezas estampadas personalizadas para automoción ,envíenos su plano nuestros ingenieros emiten un análisis técnico en un plazo máximo de 12 horas y una cotización formal en 24 horas; además, firmamos un acuerdo de confidencialidad (NDA) antes de compartir cualquier archivo.
Preguntas frecuentes
¿Cuánto cuestan las piezas estampadas personalizadas para automoción?
El costo comprende el coste de las herramientas más el precio por pieza. El coste de las herramientas oscila normalmente entre 1 000 y 5 000 USD para una matriz de corte sencilla, y entre 20 000 y 50 000 USD o más para una matriz progresiva compleja destinada a componentes de chasis o suspensión. El precio por pieza depende principalmente del material, del tiempo de prensado, de las operaciones secundarias y del volumen.
¿Es el estampado más económico que el mecanizado CNC?
A bajos volúmenes, normalmente no, porque primero hay que pagar el molde. A medida que aumenta el volumen, el estampado se vuelve mucho más económico por pieza, ya que una prensa produce una pieza en segundos, mientras que el mecanizado tarda minutos. Para prototipos y lotes pequeños, el mecanizado o las herramientas blandas suelen ser la mejor opción.
¿El acero de alta resistencia hace que el estampado sea más caro?
Sí. Grados como S420MC, S500MC y DP600 requieren moldes más resistentes y con mayor resistencia al desgaste, además de un control más riguroso del rebote elástico, lo que eleva el precio del molde y puede incrementar el precio unitario debido a velocidades más lentas y mayores necesidades de mantenimiento.
¿Por qué varían tanto las cotizaciones de los moldes entre proveedores?
Porque los proveedores asumen distintos tipos de moldes, número de estaciones, vida útil de la herramienta, acero para moldes y normas del cliente. Compare las cotizaciones bajo los mismos supuestos antes de comparar los precios.
¿Quién es propietario del molde de estampación?
El cliente es propietario de las herramientas cuyo costo ha asumido. Nosotros las almacenamos y mantenemos para las series de producción.
Escrito por: Xungui Xu
Revisado por: Nansen, Director de Negocios Internacionales
Última actualización: 2026.8.23