 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Calificación de Proveedores de Estampado Metálico Automotriz en 5 Pasos
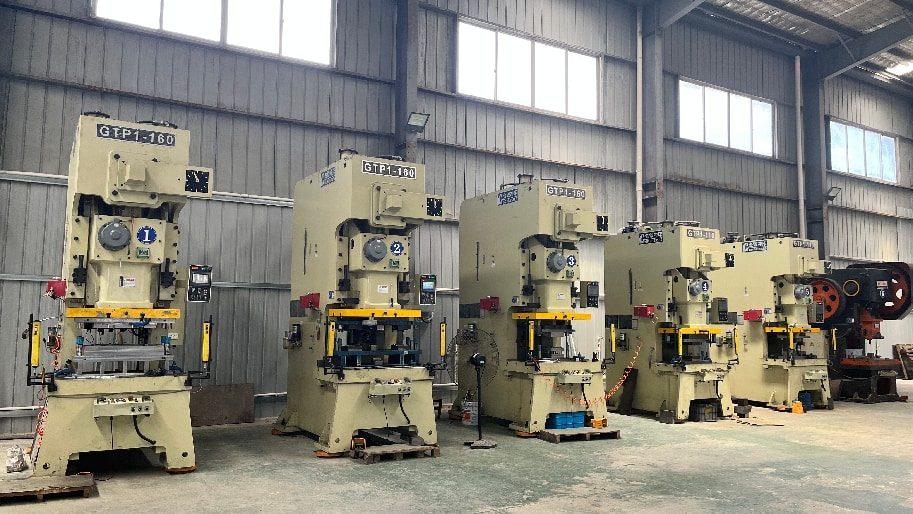
Calificar a un proveedor de estampado metálico para automoción es una de las decisiones con mayor impacto que toma un equipo de compras o ingeniería antes del lanzamiento de un programa. Si lo hace correctamente, obtendrá un socio de producción certificado y trazable, capaz de mantener una producción en gran volumen de piezas estampadas sin escapes de calidad. Si lo hace incorrectamente, cada defecto que aparezca a volumen se convertirá en un evento de contención — con su nombre en la acción correctiva.
Esta guía describe cinco pasos secuenciales de calificación: verificar la certificación IATF 16949:2016, auditar la trazabilidad de los materiales, evaluar las especificaciones de herramientas y rebabas, definir los requisitos PPAP y cerrar la calificación con una hoja de puntuación documentada. Cada paso aborda un modo de fallo distinto. Omitir uno no simplifica el proceso — simplemente traslada el riesgo a su línea de producción.
Los pasos se aplican ya sea que esté adquiriendo un nuevo soporte de chasis, un brazo de suspensión o un subconjunto estructural soldado. Están redactados para gerentes de compras, ingenieros automotrices y responsables de la cadena de suministro que necesitan una lista de verificación técnicamente fundamentada, no una puntuación genérica de proveedores.
Paso 1: Verificar la certificación y el cumplimiento de la norma IATF 16949:2016
Inicie la auditoría con el certificado, no con la presentación de capacidades. La norma IATF 16949:2016 es la norma específica del sector automotriz para la gestión de la calidad, y no es intercambiable con la norma ISO 9001: incorpora requisitos específicos de los clientes, prevención de defectos y reducción de variaciones sobre la base del sistema de gestión de la calidad (QMS). Un proveedor que posea únicamente la certificación ISO 9001 no ha demostrado competencia en el sector automotriz. Si su cliente es un proveedor de nivel 1, este requisito no es opcional: Los proveedores de nivel 1 están obligados a extender la norma IATF 16949 a lo largo de su cadena de suministro , y esta auditoría de calificación es el medio mediante el cual se verifica dicho cumplimiento. La Supervisión Global de IATF informó 100.592 sitios certificados bajo IATF 16949 en todo el mundo al 20 de abril de 2025 , por lo que la población de empresas calificadas de estampado metálico automotriz es lo suficientemente grande como para que nunca deba comprometerse en este criterio básico.
Realice estas verificaciones antes de programar una visita al sitio:
- Confirme que el certificado esté vigente en la base de datos de IATF. No acepte un archivo PDF del equipo de ventas del proveedor. Obtenga el registro directamente, verifique el organismo de certificación y confirme la fecha de vencimiento y el estado: los certificados suspendidos y retirados siguen circulando como archivos PDF.
- Lea la declaración del alcance palabra por palabra. El alcance debe especificar los procesos que pretende adquirir. «Fabricación de componentes metálicos» no es suficiente cuando necesita estampado con troquel progresivo y soldadura por resistencia. Si estampado y la soldadura no aparecen, el sistema certificado podría no cubrir la línea que fabrica su pieza.
- Compare la dirección del sitio certificado con la dirección de producción. Los proveedores de estampación automotriz con múltiples plantas suelen certificar una instalación y cotizar desde otra. Verifique que la dirección física indicada en el certificado sea la dirección donde se ejecutará su herramienta.
- Solicite el historial de no conformidades de las dos últimas auditorías de seguimiento. Pida específicamente los hallazgos relacionados con la Cláusula 10.2.1 (acción correctiva), incluyendo la descripción del problema, la causa raíz y la evidencia de cierre.
- Solicite el informe más reciente de la auditoría interna y las actas de la revisión por la dirección. Estos documentos revelan si el sistema se autorregula o simplemente reacciona ante auditores externos. Un sistema maduro identifica por sí mismo sus propios problemas importantes.
Donde los auditores efectivamente encuentran problemas. El propio análisis móvil de 12 meses de IATF sobre no conformidades menores enumera el plan de control (Cláusula 8.5.1.1), el análisis de los sistemas de medición (7.1.5.1.1) y la prevención de errores (10.2.4) entre las diez cláusulas más citadas con frecuencia. Las tres se ubican aguas abajo del ciclo de acción correctiva, lo que significa que el modo de fallo que está buscando rara vez es la ausencia de una acción, sino la ausencia de una verificación rigurosa de que dicha acción funcionó. Durante la auditoría, seleccione al azar tres informes 8D cerrados y siga las pruebas de verificación. Si el cierre se basa únicamente en un registro de capacitación o en una inspección única sin datos posteriores sobre su eficacia, el sistema de calidad no lo protegerá a volumen.
Paso 2: Auditar los informes de ensayo de materiales (MTR) y la trazabilidad
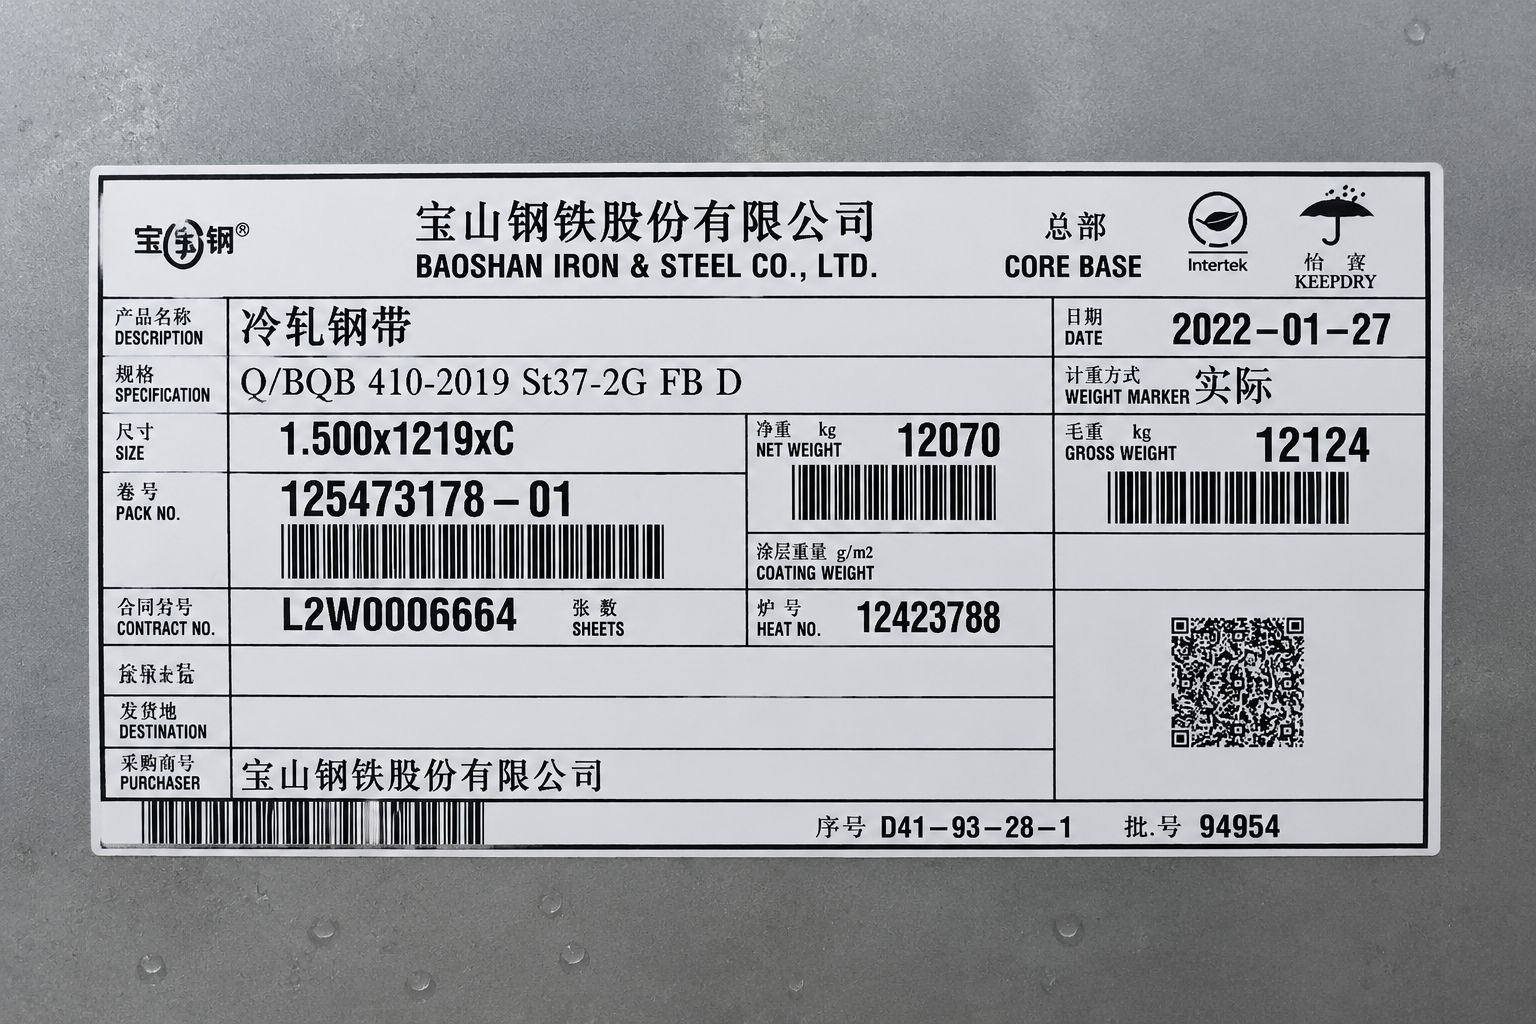
Las variaciones en el material determinan los modos de fallo que aparecen tras el lanzamiento: retroceso del resorte que provoca una posición de orificio fuera de tolerancia, resistencia a la tracción que varía entre lotes de bobina y grietas en radios de doblado ajustados. La auditoría de los certificados de ensayo de materiales (MTR) es el momento en que usted confirma que el proveedor puede indicarle, para cualquier pieza terminada, exactamente de qué colada de acero procede. Trate esta auditoría como una inspección física in situ, no como una revisión documental en la sala de conferencias.
- Seleccione una pieza terminada desde el muelle de embarque y retroceda paso a paso. Pida al responsable de calidad que proporcione toda la cadena de trazabilidad para esa pieza específica: lote de producción, identificación de la bobina y número de colada. Mida el tiempo que tarda. Un sistema capaz devuelve la cadena en minutos; uno deficiente requiere un día entero de búsqueda en los archivos.
- Compare el número de colada indicado en el certificado de ensayo de materiales (MTR) con la etiqueta física presente en la bobina de materia prima. Vaya al estante de materias primas y lea la etiqueta. El número de calor es el identificador único de la acería para un lote individual de acero fundido, y constituye el único vínculo físico entre el certificado y el metal. Si las etiquetas están escritas a mano, son ilegibles o faltan en las bobinas preparadas, la trazabilidad se vuelve teórica.
- Verifique las propiedades mecánicas indicadas en el informe de ensayo de materiales (MTR). Compare la resistencia al límite elástico, la resistencia a la tracción y la elongación con la calificación especificada en su plano. Confirme que los valores se encuentran dentro del rango de la calificación, no simplemente que cumplen con un valor mínimo: un lote cuyos valores de tracción se sitúan en la parte superior del rango se recuperará de forma distinta a uno cuyos valores se hallan en la parte inferior.
- Confirme que la calificación es adecuada para la aplicación. El acero representó el 76,48 % de la participación de mercado en estampado automotriz de metales en 2025 , por lo que la mayoría de los proveedores tendrán amplia experiencia en este ámbito; sin embargo, verifique que tengan en stock la calificación específica de acero de alta resistencia con bajo contenido de aleantes (HSLA) o de alta resistencia avanzada requerida para su componente de chasis, y no un sustituto nominal. Los datos de propiedades publicados para calificaciones como acero laminado en frío HSLA 340 le ofrece el rango de límite elástico, resistencia a la tracción y alargamiento para verificar el certificado de ensayo de materiales (MTR) antes incluso de abrir el archivo del proveedor.
- Audite la disciplina FIFO en el área de almacenamiento de bobinas. Busque etiquetas de recepción con fecha estampada, humedad controlada y pruebas de que se consume primero el stock más antiguo. La corrosión superficial y la degradación del aceite en bobinas envejecidas afectan directamente al desgaste de las matrices y a los defectos superficiales.
Exija datos de tracción por lote, no solo un certificado único por pedido. La compensación del rebote elástico en la matriz está ajustada a una ventana estrecha de propiedades del material. Cuando el proveedor no puede demostrar coherencia en las propiedades entre coladas, exija un protocolo documentado de ajuste de matrices para los cambios de lote antes de aprobar la fuente.
Paso 3: Evaluar las herramientas, la vida útil de las matrices y las especificaciones de la altura de la rebaba
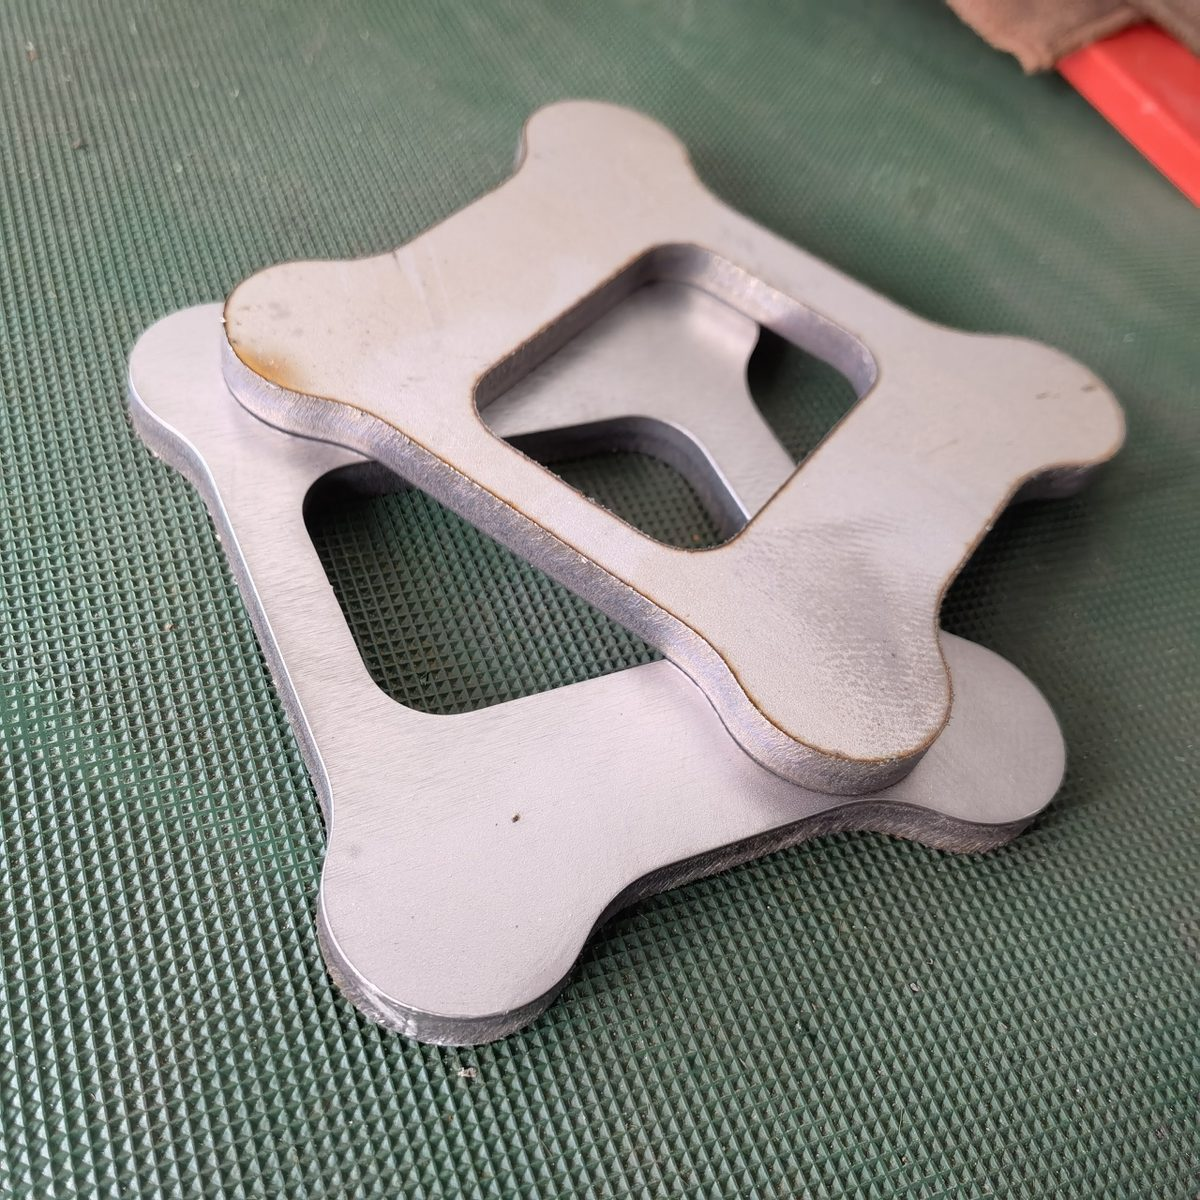
La condición de las herramientas es la variable que distingue a un proveedor automotriz de estampación metálica que aprueba el PPAP de uno que mantiene las tolerancias durante cientos de miles de golpes. En la estampación metálica de alto volumen, el juego entre matriz y punzón aumenta a medida que se desgastan los punzones y los insertos de la matriz, y el primer síntoma medible es el crecimiento de la rebaba en el borde cortado. La rebaba no es un problema meramente estético: en un soporte estructural concentra tensiones y origina grietas por fatiga; en un conjunto apilado impide el asiento plano; y en cualquier pieza cercana a un arnés de cables puede cortar el aislamiento.
Pida el calendario de mantenimiento de las matrices y el registro de seguimiento de la vida útil de una matriz de complejidad comparable a la suya. Usted requiere disparadores basados en el número de golpes para el afilado, verificaciones documentadas de la altura de cierre y un inventario de punzones de repuesto, no una postura reactiva del tipo «lo arreglamos cuando las piezas fallan». A continuación, inspeccione el taller de herramientas. Los proveedores automotrices de estampación con capacidades internas de simulación CAE de conformado y fabricación de matrices pueden modelar el adelgazamiento y el rebote antes de cortar el acero, y corregir una matriz en cuestión de días, en lugar de tener que enviarla de vuelta a un fabricante externo.
Pida al proveedor que se comprometa con un número concreto, no con una promesa. En nuestras propias matrices progresivas para soportes de chasis y suspensión, las herramientas se especifican y mantienen para hasta 3 millones de golpes , estableciéndose el disparador de afilado según el número de golpes y no según la aparición de piezas rechazadas. Un proveedor incapaz de indicar una cifra concreta de vida útil para una matriz comparable no ha estado registrando el desgaste de la herramienta y descubrirá dicho límite durante su programa, y no en el suyo propio.
Escriba los límites de rebabas en su lista de verificación para la calificación de proveedores como una característica medida con un método de medición, no como una nota que diga "sin rebabas". Si comete este error, terminará pagando por el desbarbado — los procesos secundarios de eliminación de rebabas son un impuesto posterior a un problema que es mucho más económico resolverlo en la matriz. Un valor de referencia común es el 10 % del espesor del material, ajustado según la aplicación:
| Tipo de pieza | Límite de rebaba (del espesor del material) | Criticidad |
|---|---|---|
| Chasis estructural / soporte de suspensión | ≤10 %; bordes críticos para la fatiga ≤5 % | Crítico para la seguridad — riesgo de iniciación de grietas |
| Componente de subconjunto soldado | ≤10 % en superficies de acoplamiento | Alto — control del ajuste y la holgura de soldadura |
| Conector eléctrico / terminal | ≤ 5 %, típicamente desbarbado | Alto: daño del aislamiento, cortocircuito |
| Cubierta o blindaje no funcional | ≤10% | Moderado: seguridad al manipular |
Especificar dónde se mide la rebaba y en qué dirección está permitido que sobresalga. Una rebaba en la cara del lado del troquel de una ménsula del chasis que se asienta contra un riel del bastidor se comporta de forma muy distinta a la misma rebaba en un borde libre expuesto. Definir las ubicaciones de medición en el plano del plan de control. Obsérvese que el esquema de referencias en dicho plano debe seguir una convención definida de GD&T — ASME Y14.5 es la referencia autorizada para la forma en que se indican e interpretan dichas referencias, tolerancias de perfil y controles de características de tamaño.
Luego, exija que la altura de la rebaba se verifique al principio, en el centro y al final de cada ciclo de producción; así se detecta el desgaste de la herramienta antes de que cause rechazos. En nuestras propias líneas, la altura de la rebaba se registra como un valor medido mediante un método con calibrador, no por evaluación manual. En acero HSLA-340 de 2,0 mm, con el juego que empleamos para ese espesor, la altura registrada de la rebaba es de 0.06 mm durante un ciclo de producción. El umbral de afilado se establece en 0.10 mm —lo cual, en material de 2,0 mm, corresponde exactamente al límite crítico para la fatiga del 5 % indicado en la tabla anterior. Este umbral se deriva de la especificación, no se elige por conveniencia, y ese es precisamente el punto: pregunte a cualquier proveedor que audite de dónde proviene su umbral de afilado y preste atención a si la respuesta es un número o una encogida de hombros.
Paso 4: Definir el nivel PPAP y los requisitos de documentación
Especifique el nivel de presentación del PPAP en la solicitud de cotización (RFQ), no después del inicio de la fabricación de las herramientas. El Proceso de Aprobación de Piezas de Producción define qué evidencia debe presentar el proveedor para demostrar que el proceso de producción puede fabricar repetidamente piezas conformes a la tasa cotizada. El nivel que asigne determina qué documentos llegarán a su escritorio y cuáles permanecerán en los archivos del proveedor.
| Nivel | Qué se presenta | Caso de uso típico |
|---|---|---|
| Nivel 1 | Solo la garantía de presentación de piezas (PSW), con informe de aprobación de apariencia cuando corresponda | Soportes de reaprovechamiento, cambio menor del proveedor de materiales, pieza no funcional de bajo riesgo con historial estable |
| Nivel 2 | PSW con muestras del producto y datos de apoyo limitados | Piezas de riesgo moderado en las que desea evidencia dimensional, pero no el expediente completo |
| Nivel 3 | PSW con muestras del producto y datos de respaldo completos | Exija el Nivel 3 para cada nueva pieza estampada crítica para la seguridad — chasis, suspensión, asientos, dirección y cualquier componente en una trayectoria de carga |
| Nivel 4 | PSW más otros requisitos definidos por el cliente | Una combinación no estándar de evidencias |
| Nivel 5 | PSW con muestras y datos de apoyo completos revisados en la ubicación de fabricación del proveedor | Lanzamientos de alto riesgo o un nuevo proveedor sin antecedentes comprobados con su organización |
Para la desglose completa, elemento por elemento, de lo que hay detrás de cada nivel, consulte nuestra guía detallada de un paquete PPAP completo .
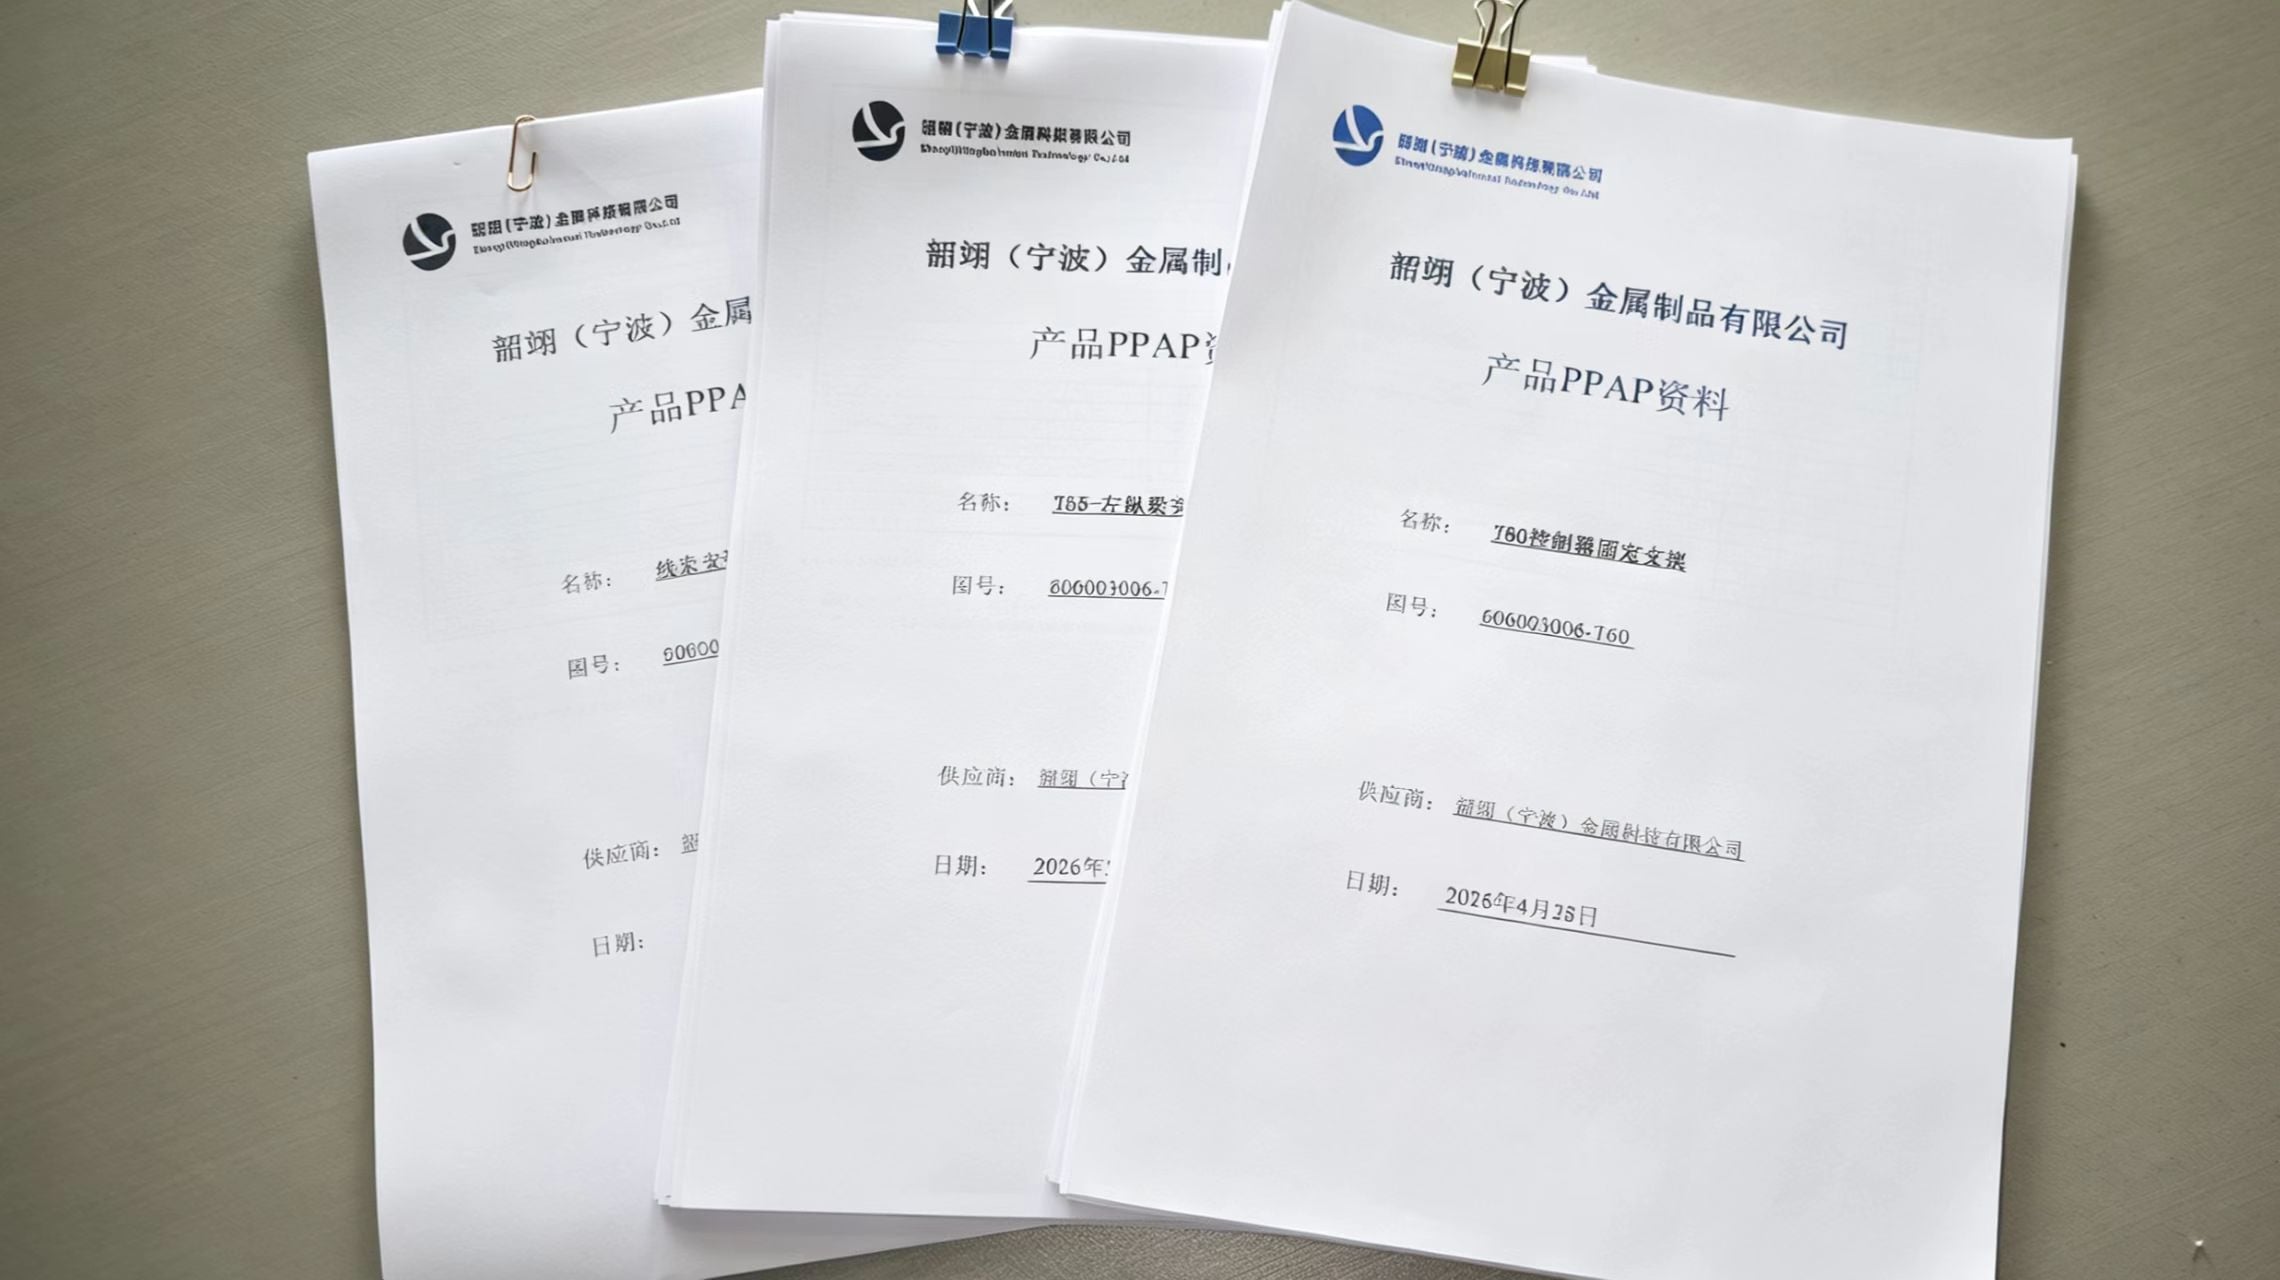
Un nivel PPAP más bajo no reduce el trabajo de validación; solo reduce lo que se reporta. El proveedor debe completar aún así el PFMEA completo, el plan de control, el análisis de los sistemas de medición, los resultados dimensionales, las pruebas de materiales y de rendimiento, y el estudio de capacidad del proceso en todos los niveles. El Nivel 1 significa que la evidencia permanece en el sitio y se presenta bajo solicitud. Confirme esto expresamente durante la calificación, ya que algunos proveedores interpretan el Nivel 1 como autorización para omitir los estudios subyacentes. La secuencia general de planificación que genera esta evidencia está regida por APQP; si su proveedor no puede explicar cómo se relacionan APQP y PPAP , está simplemente compilando documentos en lugar de ejecutar un proceso de lanzamiento.
Los fallos en la documentación, no los fallos del producto, son lo que normalmente detiene una presentación. Una de nuestras propias reapresentaciones fue provocada por un solo campo: el número de revisión del dibujo indicado en la PSW no coincidía con la revisión del propio dibujo. Las piezas eran totalmente conformes: los resultados dimensionales, las certificaciones de materiales y las pruebas de rendimiento fueron aprobados, y las piezas físicas cumplían íntegramente con el dibujo y la especificación. La presentación fue rechazada porque los documentos contaban una historia inconsistente. Corregimos la PSW, volvimos a verificar todo el paquete frente a la revisión del dibujo y reapresentamos. La lección para un comprador es clara: al revisar un paquete de nivel 3, no lea la PSW para extraer sus conclusiones; concilie su contenido con los documentos que esta debe resumir.
Esa conciliación es exactamente lo que un laboratorio externo verifica cuando comprueba una presentación de materiales frente a los mismos requisitos derivados de AIAG ( Alcance de verificación PPAP de Intertek enumera las categorías de ensayo habitualmente implicadas). Antes de aprobar la fuente, verifique que el proveedor pueda entregar un diseño dimensional detallado completo conforme a su plano, certificados de material rastreables al número de lote, índices de capacidad para todas las características especiales designadas y un análisis de repetibilidad y reproducibilidad (R&R) de medición para cada sistema de medición utilizado. Solicite ver un paquete completo de nivel 3 de un programa automotriz existente. La calidad de ese archivo predice la calidad del suyo.
Paso 5: Cerrar la calificación con una hoja de puntuación documentada
Cierre la calificación con una hoja de puntuación documentada que vincule cada hallazgo con el responsable de la acción correctiva y una fecha límite, y vuelva a auditar los puntos pendientes antes de emitir la orden de compra. Un proveedor que aprueba la verificación de certificados pero no puede rastrear un número de lote térmico, no puede mostrar la medición de rebabas a lo largo de una serie de producción o interpreta el PPAP de Nivel 1 como autorización para omitir la validación, no está calificado — independientemente del precio cotizado o del plazo de entrega. La verificación técnica en esta etapa es la única herramienta de influencia disponible antes de que la producción en volumen convierta cada defecto en un evento de contención.
Las cosas que hay que aprender
- La certificación es el pase de entrada, no la calificación única. Confirme el estado de certificación IATF 16949 en la base de datos oficial, verifique que el alcance incluya estampado y soldadura, y audite las acciones correctivas cerradas para obtener evidencia de su eficacia, no solo firmas de cierre.
- La trazabilidad debe cubrir desde la bobina hasta la pieza terminada, en ambas direcciones. El proveedor debe generar un número de lote térmico para cualquier pieza enviada e identificar cada pieza fabricada a partir de un lote térmico determinado, en cuestión de minutos.
- La altura de rebaba es una característica medida que cuenta con una especificación, un calibrador y una frecuencia de muestreo. — Inclúyalo en el plan de control y exija verificaciones al inicio, en la mitad y al final de cada ciclo, para detectar el desgaste de las superficies de la matriz antes de que se produzcan piezas rechazadas.
- El nivel de PPAP rige la profundidad del informe, nunca la profundidad de la validación. Exija el nivel 3 para piezas estampadas críticas para la seguridad y confirme que existen estudios completos de PFMEA, MSA y capacidad en todos los niveles.
- La vida útil de la matriz es un número, no una promesa. Un proveedor que no pueda cotizar una vida útil de matriz expresada en número de golpes para una herramienta comparable no está registrando el desgaste de la herramienta.
Aplique estos cinco pasos como una única secuencia, no como una lista de opciones. Cada uno revela un modo de fallo distinto, y cualquier laguna en cualquiera de ellos se traslada directamente a la línea de producción.
¿Ya está seleccionando proveedores y desea ver cómo se aplican estos criterios con distintos socios de estampación? Nuestro comparación de proveedores de estampación automotriz aplica el mismo marco de puntuación a los proveedores nombrados, mientras que esta guía cubre la auditoría que usted realiza una vez que tiene una lista corta.
Para piezas en las que el diseño de las herramientas y el comportamiento de conformado determinan el riesgo, trabaje con un fabricante que controle tanto la ingeniería como la prensa. Shaoyi ofrece diseño CAE integral, diseño y fabricación internos de matrices , y producción certificada bajo IATF 16949 para componentes estampados de chasis y suspensión — número de certificación 0532672, vigente hasta 22 de julio de 2027 , verificable en la misma base de datos de IATF mencionada en el paso 1 — con estampado Automotriz Personalizado desde el prototipo hasta la producción en volumen. Nuestro sistema de gestión de calidad cubre toda la cadena de evidencia PPAP descrita anteriormente.
Lleve un dibujo técnico y un volumen de producción objetivo a una consulta técnica para revisar la conformabilidad, la especificación de rebabas y el alcance de PPAP antes de comprometerse con la fabricación de las herramientas — envíenos su plano y nuestro equipo responderá con un análisis técnico.