 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Kosten für Stanzwerkzeuge: Wie viel kosten automobile Stanzwerkzeuge?
Kosten für Stanzwerkzeuge: Wie viel kosten automobile Stanzwerkzeuge?
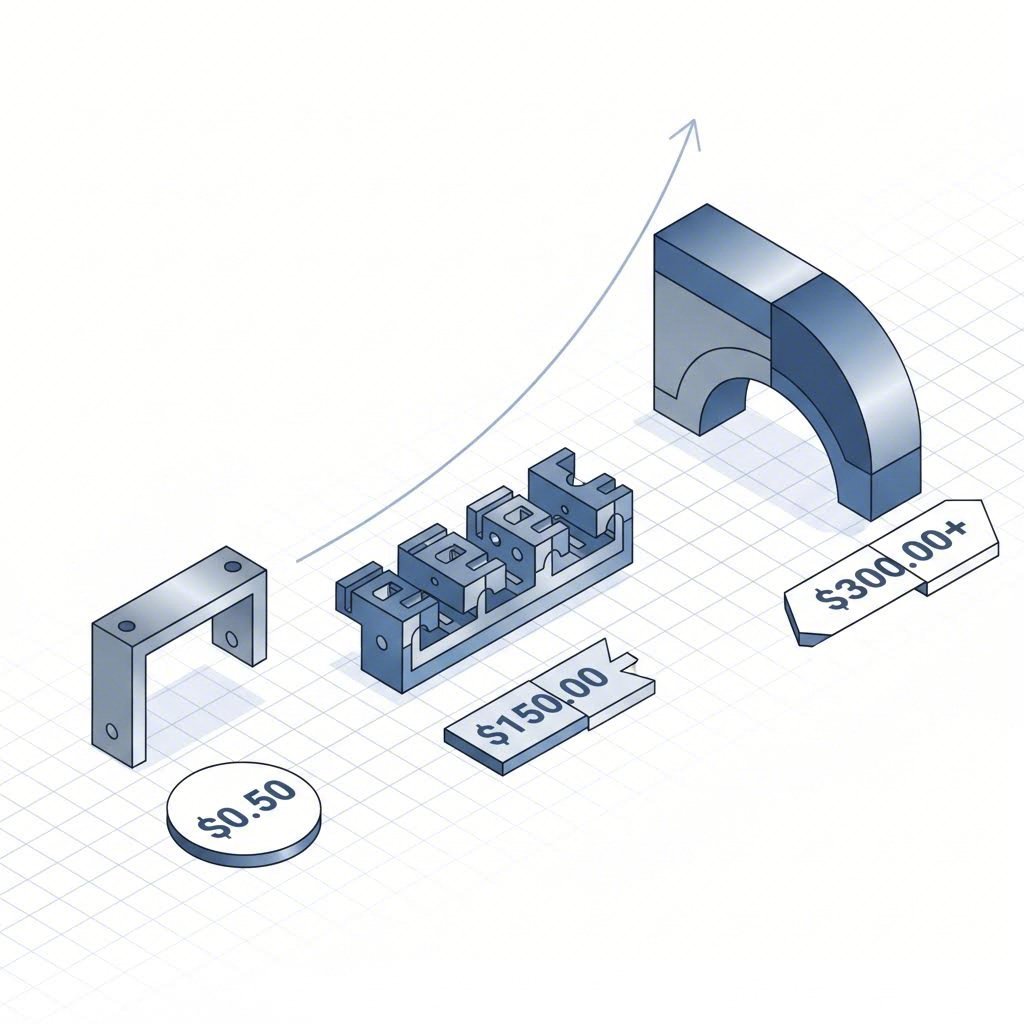
Eine Stanzform für ein Automobilteil kostet typischerweise zwischen 1.000 und 150.000 US-Dollar, abhängig vom Formtyp und dem herzustellenden Teil. Basierend auf unseren eigenen Werkstattpreisen kostet eine einfache Abstempel- oder Durchstanzform 1.000 bis 5.000 US-Dollar, eine fortschreitende Form 5.000 bis 80.000 US-Dollar – je nach Komplexität – eine Tiefziehform 10.000 bis 50.000 US-Dollar oder mehr und eine Transferform 30.000 bis 150.000 US-Dollar oder mehr.
Für Halterungen, Spannvorrichtungen, Montageplatten und Fahrwerkteile, die den Großteil der automobilen Stanzarbeiten ausmachen, liegen fortschreitende Formen üblicherweise zwischen 10.000 und 50.000 US-Dollar. Die nachfolgenden Tabellen zeigen, in welchem Bereich eine bestimmte Form voraussichtlich liegt; der Rest des Artikels erläutert die Gründe dafür.
Stanzformpreise nach Formtyp
Referenzbereiche aus unserer Werkstatt. Jede Form wird anhand ihrer eigenen Zeichnung kalkuliert, doch diese Bereiche zeigen, wo die meisten Automobilprojekte liegen.
|
Würfel-Typ |
Typische Bauteile |
Stationen |
Referenzpreis (USD) |
Typische jährliche Menge |
|
Einfache Abstempelform |
Scheiben, ebene Platten, einfache Halterungen |
1 |
$1,000–5,000 |
Unter 50.000 |
|
Einfache Durchstanzform |
Lochplatten, Montageklappen, kleine Halterungen |
1 |
$1,000–5,000 |
Unter 100.000 |
|
Einzelschritt-Umformwerkzeug |
Gebogene, geflanschte und einfach umgeformte Teile |
1 |
$2,000–8,000 |
10,000–100,000 |
|
Zusammengesetzter Sterz |
Präzisionsrohlinge, Scheiben, Flansche |
1 (kombiniert) |
$4,000–12,000 |
50,000–300,000 |
|
Kleines fortschreitendes Werkzeug |
Kleine präzise Automobil-Stanzteile |
5–10 |
$5,000–15,000 |
100.000–1 Mio. |
|
Mittleres fortschreitendes Werkzeug |
Halter, Träger, Montageplatten |
10–20 |
$10,000–30,000 |
100.000–1 Mio. und mehr |
|
Komplexes fortschreitendes Werkzeug |
Fahrgestellhalter, Aufhängungsteile |
15–30 |
$20,000–50,000+ |
300.000–2 Mio. |
|
Stanzfolgewerkzeuge mit hoher Komplexität |
Mehroperationsteile für die Fahrzeugstruktur |
25–40+ |
$35,000–80,000+ |
500.000–2 Mio. und mehr |
|
Tiefziehwerkzeuge |
Federhalter, Schalen, Gehäuse |
3–8+ |
$10,000–50,000+ |
50.000–1 Mio. und mehr |
|
Progressiver Tiefziehwerkzeug |
Kontinuierlich gezogene Automobilteile |
10–25+ |
$20,000–60,000+ |
300.000–2 Mio. |
|
Transferwerkzeug |
Große Fahrgestell- und Strukturteile |
5–15 |
$30,000–100,000+ |
100.000–1 Mio. und mehr |
|
Großes automotives Transferwerkzeug |
Große automotive Strukturteile |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
Feinschneidwerkzeug |
Hochpräzise Zahnscheiben, Funktionsteile |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
Werkzeuge für Karosserieteile der Klasse A wie Türen und Kotflügel bilden eine gesonderte Kategorie, werden als Mehrwerkzeug-Presseanlagen gefertigt und liegen außerhalb dieser Leistungsbereiche.
Kosten für progressive Werkzeuge nach Komplexitätsstufe
Progressive Werkzeuge umfassen das breiteste Preisspektrum; daher ist eine weitere Unterteilung sinnvoll. Der wesentliche Unterschied zwischen den Stufen liegt in der Anzahl der Stationen, die sich unmittelbar aus der erforderlichen Anzahl an Umformoperationen für das Teil ergibt.
|
Ebene |
Stationen |
Typische Bauteile |
Material / Dicke |
Stempellänge |
Referenzpreis |
|
Einstiegslevel |
5–8 |
Kleine Halterungen |
DC01/DC04, 0,6–1,2 mm |
400–800 mm |
5.000–10.000 USD |
|
Standard |
8–15 |
Halteelemente, Halterungen |
DC04/S355MC, 0,8–2,0 mm |
600–1.200 mm |
8.000–20.000 USD |
|
Mittlere Komplexität |
12–20 |
Automobil-Montageteile |
DC04/S355MC, 1,0–2,5 mm |
800–1.500 mm |
15.000–30.000 USD |
|
Komplexen |
15–30 |
Fahrwerk- und Aufhängungsteile |
S420MC/S460MC, 1,5–3,0 mm |
1.000–2.000 mm |
20.000–50.000+ USD |
|
Hohe Komplexität |
25–40+ |
Komplexe Automobilteile |
AHSS/DP600, 1,5–3,0 mm |
1.200–2.500+ mm |
35.000–80.000+ USD |
Wofür Sie bei einem Werkzeug bezahlen
Ein Werkzeugpreis setzt sich aus einer Handvoll Kostenblöcke zusammen. Wenn man diese kennt, lässt sich ein Angebot leichter lesen und erkennen, wo Einsparungen möglich sind.
Konstruktions- und Umformungsanalyse. Bandlayout, Stationsfolge und CAE-Umformsimulation, um Riss-, Dünner- und Springback-Risiken zu identifizieren, bevor überhaupt Stahl geschnitten wird.
Werkzeugstahl. Arbeitseinsätze bestehen üblicherweise aus Cr12MoV, DC53 oder SKD11; an besonders stark beanspruchten Stellen kommen Hartmetalleinsätze zum Einsatz. Eine längere geforderte Werkzeuglebensdauer erfordert hochwertigeren Stahl und größere Stahlmengen.
Zerspanung und Wärmebehandlung. CNC-Zerspanung, Draht-EDM, Schleifen und Wärmebehandlung jedes Stanzstifts, jedes Einsatzes und jeder Platte. Diese Kosten steigen direkt mit der Anzahl der Stationen.
Montage und Probelauf. Einpassen des Werkzeugs, Betrieb in einer Presse und Feinjustierung, bis Teile gemäß Zeichnung gefertigt werden. Große und komplexe Werkzeuge benötigen mehr Probelaufdurchläufe.
Prüfvorrichtung. Die meisten Automobilprogramme benötigen außerdem eine überprüfungsanlage die nach demselben Bezugsschema wie die Werkzeugform gefertigt ist. Sie wird oft separat angegeben, daher sollten Sie stets klären, ob sie im Preis enthalten ist.
Was die Werkzeugformkosten erhöht
Zwei Werkzeugformen für optisch ähnliche Teile können sich im Preis um den Faktor zwei oder drei unterscheiden. Folgende Faktoren bewirken diesen Unterschied – beginnend mit denjenigen, die den Preis am stärksten beeinflussen.
Teilgeometrie und Anzahl der Stationen
Jedes Loch, jede Biegung, jede Lasche und jede Umformung erfordert eine Station, und jede Station erhöht den Aufwand an Stanzstiften, Einsätzen, Fräs- und Montagezeit. Eine Halterung, die acht Stationen benötigt, und eine andere, die zwanzig Stationen benötigt, sind schlichtweg unterschiedliche Werkzeugformen.
Erforderliche Werkzeuglebensdauer
Eine Werkzeugform, die über mehrere Jahre hinweg jährlich mehrere hunderttausend Teile verarbeiten soll, erfordert härtere Stähle, eine bessere Wärmebehandlung sowie austauschbare Einsätze an den Verschleißstellen. Geben Sie das voraussichtliche Gesamtvolumen stets in der RFQ an – andernfalls gehen die Lieferanten jeweils von eigenen Annahmen aus.
Nockenmechanismen
Merkmale, die in Pressrichtung nicht geformt oder gestanzt werden können, erfordern Seitenschieber-Kamme. Jede Kamm ist ein eigenständiger Mechanismus mit eigener Bearbeitung und Justierung.
Teilegröße und Werkstofffestigkeit
Größere Teile benötigen größere Werkzeugsätze, mehr Stahl und leistungsfähigere Maschinen. Hochfeste Werkstoffe erfordern robustere Werkzeugstrukturen und verschleißfestere Einsätze; zudem erschwert sie die Rückfederungskontrolle.
Toleranzen, Automatisierung und Kundenstandards
Engere Toleranzen erfordern präzisere Bearbeitung und Prüfung. Automatische Zuführung, Transfer und Sensoren im Werkzeug erhöhen die Systemkomplexität. Außerdem führen OEM- oder Tier-1-Werkzeugstandards – wie beispielsweise die von VW oder Mercedes – zu zusätzlichen Konstruktions- und Validierungsanforderungen, die bei Standardwerkzeugen nicht gegeben sind.
Für einen nebeneinanderstehenden Vergleich, wie diese Faktoren die Gesamtkosten eines Teils – einschließlich des Stückpreises – beeinflussen, siehe wie viel Karosserieblechteile kosten .

Wie der Werkstoff die Werkzeugkosten beeinflusst
|
Material |
Häufige Ausprägungen |
Typische Dicke |
Schwierigkeiten bei der Bildung |
Auswirkung auf das Werkzeug |
Preiswirkung |
|
Niedrigkohlenstoffstahl |
DC01, DC04 |
0,6–3,0 mm |
Niedrig |
Standard-Formstahl und Freiraumkonstruktion |
Basislinie |
|
HSLA-Stahl |
S355MC, S420MC |
1,0–4,0 mm |
Mittel |
Höhere Presskraft, Rückfederungskontrolle |
Höher |
|
Hochfester Stahl |
S460MC, S500MC |
1,5–4,0 mm |
Mittel–Hoch |
Robustere, verschleißfestere Formkonstruktion |
Viel höher |
|
AHSS |
DP600, DP800 |
1,0–3,0 mm |
Hoch |
Empfindlicher gegenüber Umformung, Rückfederung und Verschleiß |
Viel höher |
|
Edelstahl |
SUS304, SUS430 |
0,6–2,5 mm |
Mittel–Hoch |
Reibung, Kaltverschweißung und Verschleiß |
Viel höher |
|
Aluminium |
5xxx-/6xxx-Serie |
0,8–3,0 mm |
Mittel |
Rückfederung, Oberflächenschutz, Umformkontrolle |
Höher |
Budgetierung jenseits des Werkzeugpreises
Wartungsaufwand. Stempel müssen neu geschliffen und abgenutzte Einsätze ausgetauscht werden. Wir kalkulieren typischerweise 5% des Werkzeugwerts pro Jahr, je nach Material und Stückzahl.
Konstruktionsänderungen. Eine Konstruktionsänderung nach Fertigstellung des Werkzeugs erfordert eine Werkzeuganpassung. Die Kosten hängen davon ab, wie weit die Änderung in die Stationsfolge hineinreicht; sie sind deutlich geringer, wenn die Werkzeugbauabteilung im selben Gebäude wie die Presserei untergebracht ist.
Weichwerkzeuge für die Validierung. Für Prototypen und Validierungschargen ermöglichen Einzeloperationstools im Preisbereich von 1.000–8.000 USD den Abschluss der Konstruktions- und Prozessvalidierung, bevor in ein vollständiges Progressivwerkzeug investiert wird.
Wo die Werkzeugform lebt. Wenn derselbe Zulieferer die Werkzeugform baut und die Produktion durchführt, bleibt die Werkzeugform normalerweise im Werk dieses Zulieferers. So funktionieren die meisten unserer Projekte: Die Werkzeugformen werden in unserer Werkzeugbauabteilung in Ninghai konstruiert und gebaut und auf unseren eigenen Pressen betrieben; daher entstehen keine Werkzeugfrachtkosten und kein zweiter Zulieferer ist beteiligt, wenn eine Anpassung erforderlich ist. Der Kunde besitzt die Werkzeugformen, für die er bezahlt; wir lagern und warten sie.
So erhalten Sie ein genaues Angebot für die Werkzeugform
Senden Sie uns die 2D-Zeichnung und das 3D-Modell mit dem jeweiligen Änderungsstand, der Werkstoffqualität und -dicke, dem jährlichen sowie Gesamtvolumen, der erwarteten Werkzeuglebensdauer, den kritischen Qualitätsmerkmalen sowie allen Kunden-spezifischen Werkzeugnormen. Teilen Sie uns bitte auch mit, ob Sie zusätzlich eine Prüflehre benötigen.
Falls die Werkzeugform in Ihrem eigenen Werk und nicht in unserem betrieben wird, geben Sie bitte Ihre Pressentonage, die Tischgröße, die Schließhöhe und das Zuführsystem an, damit die Werkzeugform für die Presse ausgelegt wird, auf der sie tatsächlich eingesetzt wird.
Wir konstruieren und bauen stempelstempel für Fahrzeuge intern und führen sie auch für maßgeschneiderte Automobil-Stanzteile .Senden Sie uns Ihre Zeichnung für eine technische Analyse innerhalb von 12 Stunden und ein formelles Angebot innerhalb von 24 Stunden. Wir unterzeichnen eine Geheimhaltungsvereinbarung (NDA), bevor irgendwelche Dateien ausgetauscht werden.
FAQ
Wie hoch sind die Kosten für eine Stanzform?
Von etwa 1.000 US-Dollar für eine einfache Abstempel- oder Durchstechform bis hin zu 150.000 US-Dollar oder mehr für eine große automobiltechnische Transferform. Die meisten fortschreitenden Formen für Automobilhalterungen und Fahrwerkteile liegen zwischen 10.000 und 50.000 US-Dollar.
Wie hoch sind die Kosten für eine fortschreitende Form?
Von 5.000–10.000 US-Dollar für eine Einstiegsform mit 5–8 Stationen bis hin zu 35.000–80.000 US-Dollar oder mehr für eine hochkomplexe Form mit 25–40 Stationen für AHSS-Teile. Die Anzahl der Stationen ist der entscheidende Kostenfaktor.
Warum erhöhen hochfeste Stähle die Kosten einer Form?
Werkstoffe wie S460MC, S500MC und DP600 erfordern robustere Formkonstruktionen, verschleißfestere Einsätze sowie präzisere Rückfederkompensation. All dies führt zu höherem Stahlverbrauch, mehr Bearbeitungszeit und längeren Erprobungsphasen.
Können Sie eine Form bauen, die in unserer eigenen Presse läuft?
Ja. Senden Sie uns bei Ihrer Anfrage (RFQ) die Presskraft, die Tischgröße, die Schließhöhe und das Zuführsystem, und wir konstruieren den Werkzeugstempel speziell für diese Presse und validieren ihn vor dem Versand.
Wie hoch sollte mein Budget für die Werkzeugwartung sein?
Wir budgetieren typischerweise 5%des Werkzeugwerts pro Jahr, abhängig vom Material, der Blechdicke und der Produktionsmenge.
Geschrieben von: Xungui Xu
Geprüft von: Nansen, International Business Manager
Zuletzt aktualisiert: 2026.09.15