 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Кваліфікація постачальників металевого штампування для автомобільної промисловості у 5 кроків
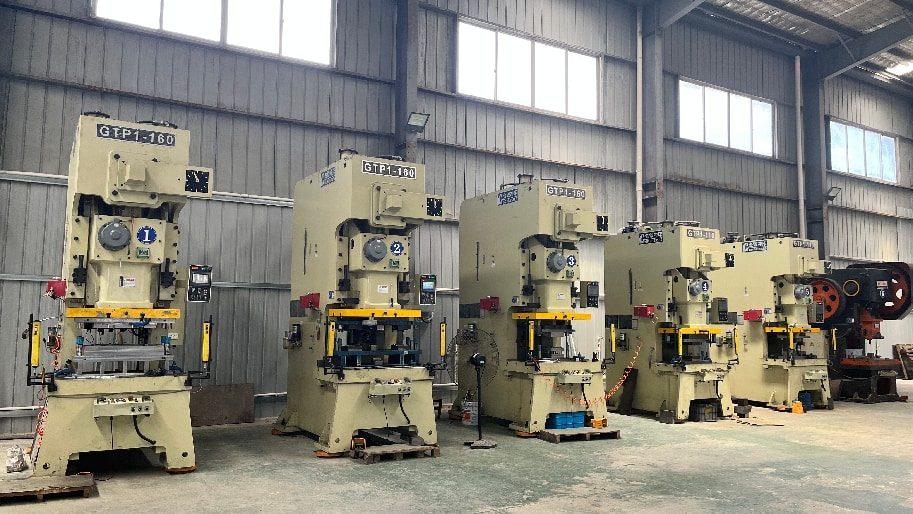
Відбір постачальника металевих штампів для автомобільної промисловості — одна з найважливіших рішень, які приймає команда закупівель або інженерів перед запуском програми. Якщо ви зробите це правильно, ви отримаєте сертифікованого та повністю прослідковуваного партнера з виробництва, здатного забезпечити високий обсяг випуску штампованих металевих деталей без втрат якості. Якщо ж ви помилитесь, кожен дефект, що виявиться у масовому виробництві, перетвориться на подію з обмеженням поширення — і ваше ім’я буде вказано в коригувальній дії.
У цьому посібнику описано п’ять послідовних етапів відбору: перевірка сертифікації за IATF 16949:2016, аудит прослідковуваності матеріалів, оцінка вимог до оснастки та заусінців, визначення вимог PPAP та завершення відбору за допомогою задокументованої таблиці оцінки. Кожен етап спрямований на усунення певного типу відмови. Пропуск одного з етапів не спрощує процес — він лише переносить ризик на вашу виробничу лінію.
Ці кроки застосовуються незалежно від того, чи ви закуповуєте нову рамну скобу, важіль підвіски чи структурну зварену підзбірку. Вони призначені для менеджерів із закупівель, автотехніків та керівників ланцюгів поставок, яким потрібен технічно обґрунтований контрольний перелік — а не узагальнена оцінка постачальника.
Крок 1: Перевірте сертифікат IATF 16949:2016 та відповідність йому
Розпочніть аудит із сертифікату, а не з презентації можливостей. IATF 16949:2016 — це галузевий стандарт управління якістю для автомобільної промисловості, і його не можна замінювати ISO 9001: він додає до базової системи управління якістю спеціальні вимоги замовників, запобігання дефектам та зменшення варіацій. Постачальник, який має лише сертифікат ISO 9001, не продемонстрував компетентності в автомобільній сфері. Якщо вашим замовником є Tier 1, ця вимога є обов’язковою — Постачальники Tier 1 зобов’язані поширювати вимоги IATF 16949 на весь ланцюг поставок , і саме цей кваліфікаційний аудит є способом перевірити виконання цього зобов’язання. Глобальне наглядове управління IATF повідомило про 100 592 сертифікованих місць відповідно до стандарту IATF 16949 у світі станом на 20 квітня 2025 року , отже, кількість кваліфікованих автотранспортних компаній з виробництва металевих штампів є достатньо великою, щоб ви ніколи не мусили йти на поступки щодо цього базового рівня.
Пройдіть ці перевірки перед плануванням візиту на місце:
- Переконайтеся, що сертифікат активний у базі даних IATF. Не приймайте PDF-файл від команди з продажів постачальника. Отримайте запис безпосередньо з бази даних, перевірте орган з сертифікації та підтвердьте дату закінчення терміну дії та статус — сертифікати зі статусом «призупинено» або «анульовано» все ще можуть поширюватися у форматі PDF.
- Уважно прочитайте формулювання сфери застосування дослівно. У сфері застосування мають бути зазначені саме ті процеси, які ви плануєте закупити. Формулювання «виробництво металевих компонентів» є недостатнім, якщо вам потрібне штампування на прогресивному штампі та опірне зварювання. Якщо штамповання та зварювання не згадуються, то сертифікована система, можливо, не охоплює лінію, на якій виготовляється ваш виріб.
- Зіставте адресу сертифікованого місця з адресою виробництва. Постачальники штампувальних деталей для автомобільної промисловості, які мають кілька виробничих майданчиків, часто сертифікують одну установу, але надають цитати з іншої. Перевірте, чи фізична адреса, вказана в сертифікаті, збігається з адресою установи, де буде виготовлятися ваш інструмент.
- Запитайте історію невідповідностей за результатами останніх двох наглядових аудитів. Окремо запитайте зауваження щодо пункту 10.2.1 (коригувальні дії), у тому числі формулювання проблеми, кореневу причину та докази усунення.
- Запитайте найновіший звіт внутрішнього аудиту та протоколи засідання управлінського огляду. Це показує, чи система самостійно контролює себе чи реагує лише на зауваження зовнішніх аудиторів. Зріла система сама виявляє свої основні проблеми.
Там, де аудитори справді виявляють проблеми. Уласний аналіз IATF щодо незначних невідповідностей за останні 12 місяців вказує на такі положення серед десяти найчастіше цитованих: контрольний план (пункт 8.5.1.1), аналіз систем вимірювання (7.1.5.1.1) та запобігання помилкам (10.2.4). Усі три розташовані після контуру коригувальних дій — отже, режим відмови, який ви шукайте, зазвичай не є відсутністю дії, а відсутністю суворого контролю того, чи дія спрацювала. Під час аудиту випадковим чином виберіть три завершених звіти 8D і простежте докази верифікації. Якщо закриття базується лише на записі про навчання або одноразовому огляді без подальших даних щодо ефективності, система якості не забезпечить вас у масовому виробництві.
Крок 2: Аудит звітів про випробування матеріалів (MTR) та відстежуваності
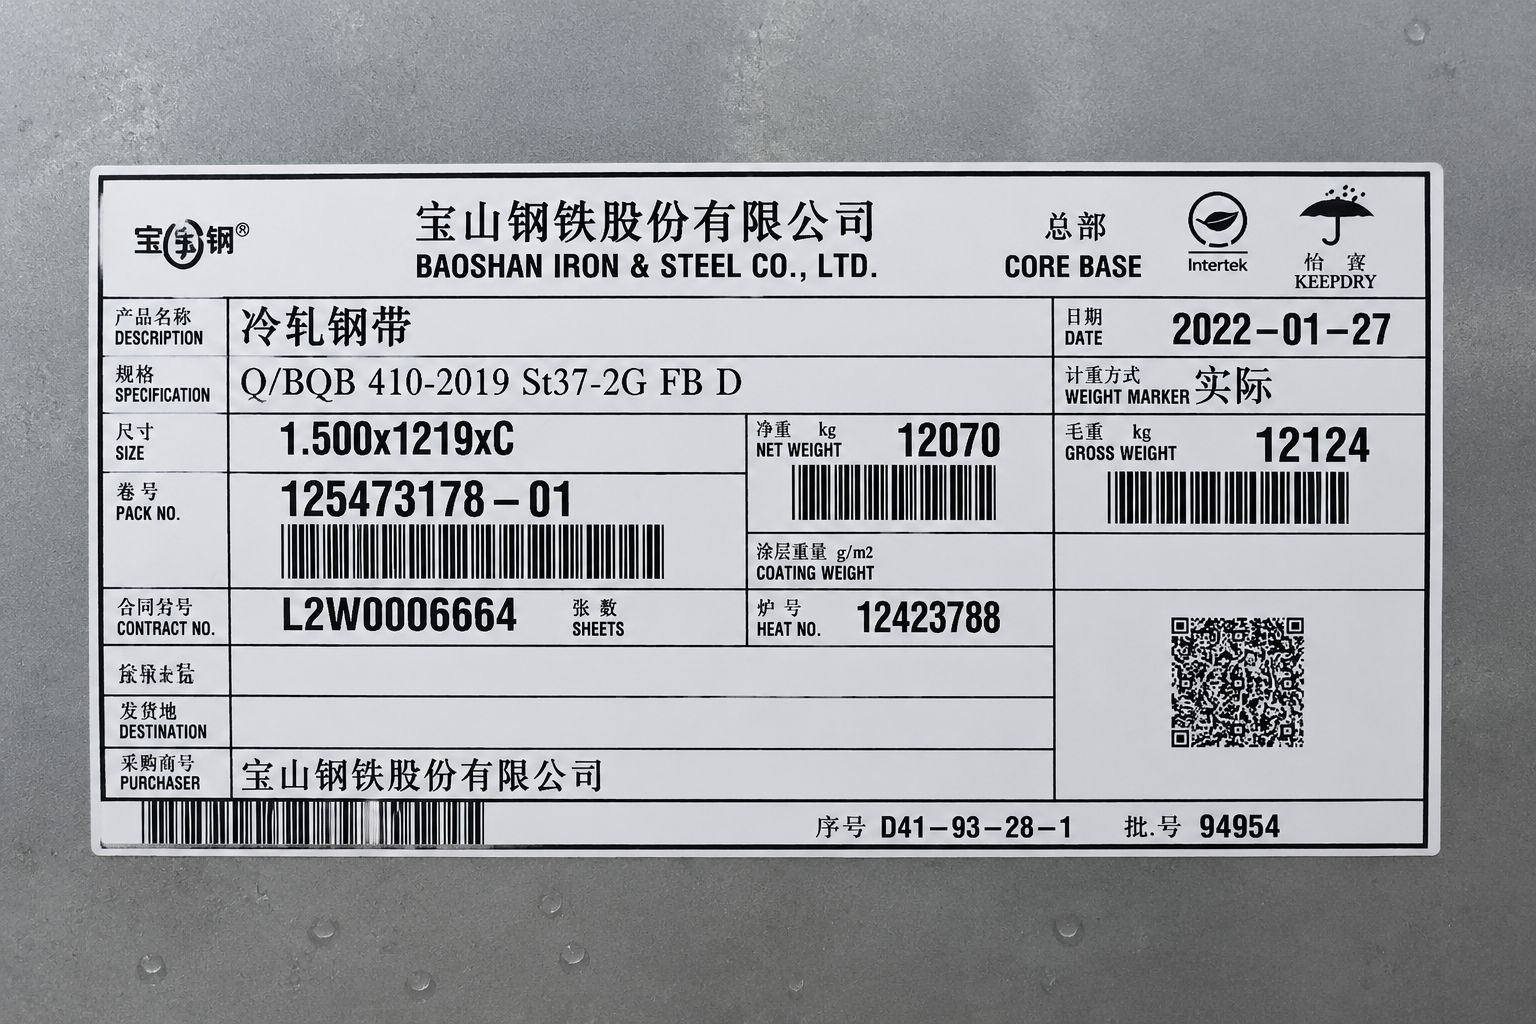
Варіації матеріалу визначають типи відмов, які виникають після запуску: пружне відновлення форми, що призводить до зміщення отвору за межі допуску, коливання межі міцності на розтяг у різних партіях рулонів та утворення тріщин на ділянках із малим радіусом згину. Аудит сертифікатів відповідності матеріалу (MTR) — це перевірка того, чи може постачальник для будь-якої готової деталі точно вказати, з якої плавки сталі вона виготовлена. Розумійте цей аудит як фізичну перевірку на місці, а не як огляд документів у конференц-залі.
- Оберіть готову деталь із вантажного причалу й прослідкуйте її шлях у зворотному напрямку. Зверніться до керівника відділу якості з проханням надати повний ланцюг відстежуваності для цієї конкретної деталі: партію виробництва, ідентифікатор рулону та номер плавки. Заміряйте час, необхідний для цього. Ефективна система надає ланцюг за кілька хвилин; неефективна — вимагає цілого дня пошуку в архівах.
- Зіставте номер плавки у сертифікаті відповідності матеріалу (MTR) із фізичною біркою на сировинному рулоні. Перейдіть до стелажа з сировиною й прочитайте ярлик. Номер плавки — це унікальний ідентифікатор сталеплавильного заводу для окремої партії розплавленої сталі, і він є єдиним жорстким зв’язком між сертифікатом та металом. Якщо ярлики виконані від руки, нерозбірливі або відсутні на котушках, що чекають обробки, слідкуваність стає лише теоретичною.
- Перевірте механічні властивості, вказані в MTR. Порівняйте границю текучості, межу міцності та відносне подовження з маркою, вказаною на вашому кресленні. Переконайтеся, що значення потрапляють у діапазон, передбачений для цієї марки, а не просто відповідають мінімальним вимогам — партія, що працює на верхньому краю діапазону міцності, матиме іншу величину пружного відновлення, ніж партія, що працює на нижньому краю.
- Переконайтеся, що марка сталі підходить для даного застосування. Сталь становила 76,48 % частки ринку автомобільного штампування металів у 2025 році , тож більшість постачальників мають значний досвід у цій сфері — однак перевірте, чи вони мають на складі саме ту марку HSLA або просунуту високоміцну сталь, яку вимагає ваша деталь шасі, а не якусь номінальну заміну. Опубліковані дані про властивості таких марок, як холоднокатана високоміцна низьколегована сталь 340 дає вам діапазон значень межі плинності, межі міцності та відносного видовження для перевірки сертифікату відповідності матеріалу (MTR) ще до відкриття файлу постачальника.
- Перевірте дотримання принципу «першим прийшов — першим оброблений» (FIFO) у зоні зберігання рулонів. Шукайте бірки з датою приймання, контрольовану вологість та свідчення того, що старші запаси використовуються першими. Поверхнева іржа й погіршення мащення на застарілих рулонах безпосередньо впливають на знос штампів і поверхневі дефекти.
Вимагайте дані про межі міцності для кожного партії окремо, а не лише один сертифікат на весь замовлення. Компенсація пружного відскоку в штампі налаштована на вузький діапазон властивостей матеріалу. Коли постачальник не може продемонструвати стабільність властивостей між плавками, вимагайте документально підтвердженого протоколу коригування штампів при зміні партій перед схваленням джерела.
Крок 3: оцінка інструментів, терміну служби штампів і специфікацій висоти заусінців
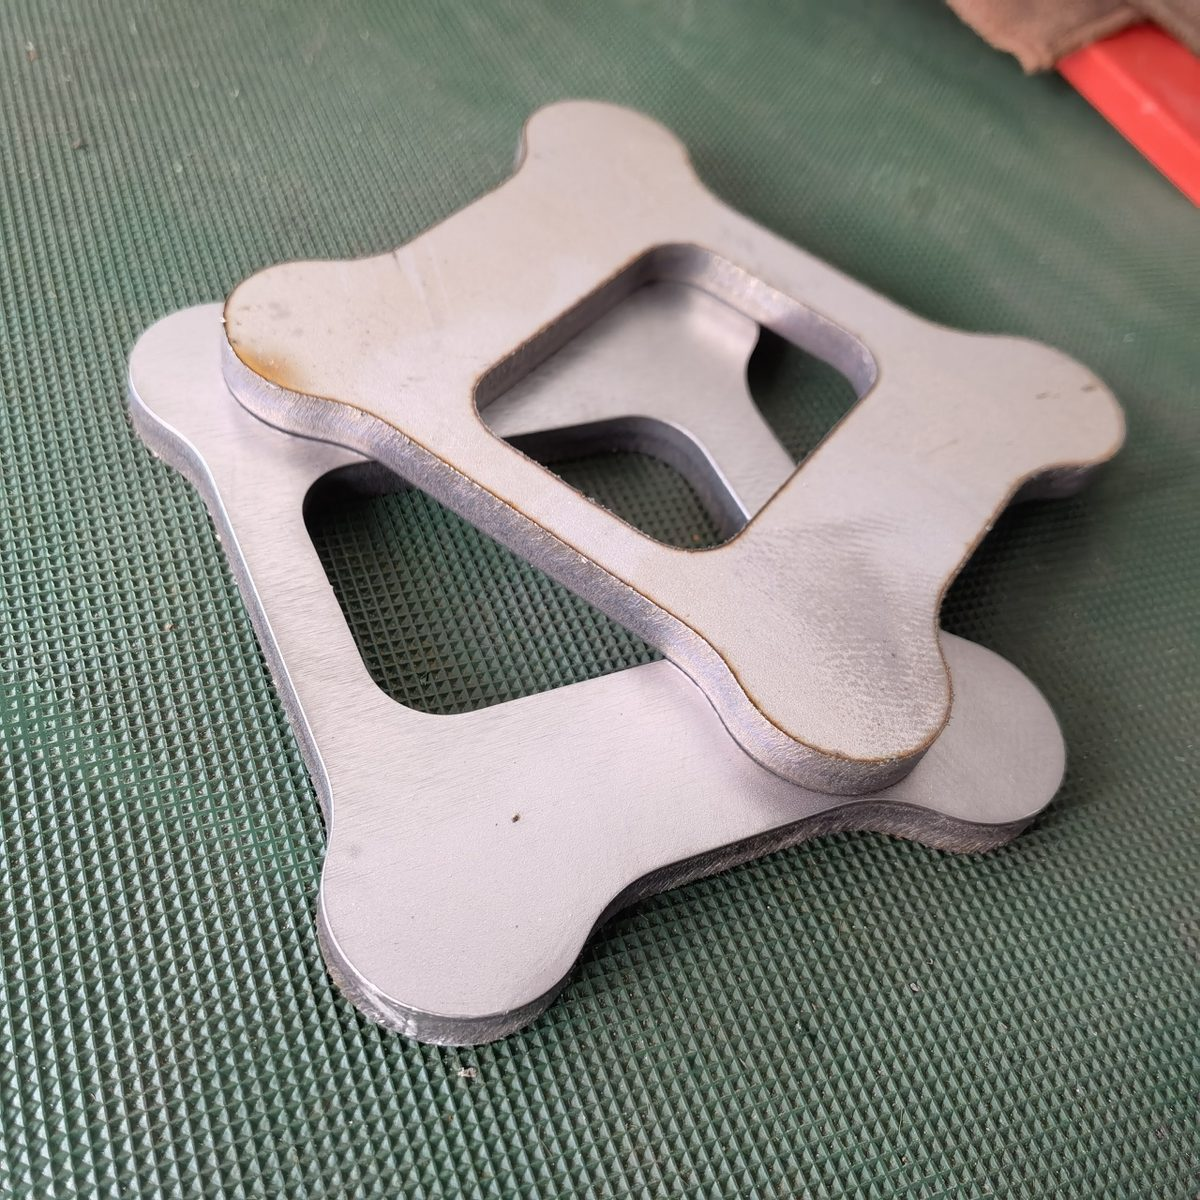
Стан інструменту — це змінна, що відрізняє постачальника штампів для автомобільної промисловості, який успішно проходить PPAP, від того, хто зберігає точність розмірів протягом сотень тисяч ходів. У масовому металевому штампуванні зазор у штампі збільшується внаслідок зношування пробійників та матричних вставок, а першим вимірюваним симптомом є зростання заусенця на зрізаному краю. Заусенець — це не косметичний дефект: у конструкційному кронштейні він концентрує напруження й ініціює втомні тріщини; у збірці з накладанням деталей він перешкоджає щільному приляганню; на будь-якій деталі поблизу електропроводки він пошкоджує ізоляцію.
Запитайте розклад технічного обслуговування штампу та реєстр відстеження терміну експлуатації штампу для інструменту порівняної складності. Вам потрібні спрацьовування за кількістю ходів для заточування, задокументовані перевірки висоти закриття та наявність запасних пробійників — а не реактивна позиція «ми ремонтуємо, коли деталі виходять з ладу». Потім огляньте інструментальну майстерню. Постачальники автомобільних штампів із власними CAE-системами моделювання формування та можливостями виготовлення штампів можуть моделювати тоншення матеріалу та пружне відновлення форми ще до обробки сталі й усувати недоліки штампу за кілька днів замість того, щоб надсилати його назад сторонньому виробнику.
Запитайте від постачальника конкретне число, а не загальну обіцянку. У нашіх власних прогресивних штампах для рам та підвісок кріплення інструменти визначаються та обслуговуються для до 3 мільйонів ходів , причому заточування спрацьовує за кількістю ходів, а не за кількістю виявлених бракованих виробів. Постачальник, який не може назвати конкретний термін експлуатації штампу для аналогічного інструменту, не веде облік зносу штампів і встановить цей ліміт уже в рамках вашої програми, а не в рамках власного контролю.
Внесіть межі заусіниць у свій чек-лист кваліфікації постачальників як вимірюваний параметр із зазначенням методу вимірювання, а не як примітку «без заусіниць». Якщо це зроблено неправильно, вам доведеться оплачувати процеси видалення заусіниць — додаткові процеси видалення заусіниць є додатковими витратами на проблему, яку набагато дешевше вирішити на стадії штампування. Загальноприйнятий базовий рівень — 10 % товщини матеріалу, що може бути жорсткіше обмежений залежно від застосування:
| Тип деталі | Межа заусіниць (від товщини матеріалу) | Критичність |
|---|---|---|
| Конструктивна рама / кронштейн підвіски | ≤10 %, для кромок, критичних з точки зору втоми — ≤5 % | Безпечність — ризик виникнення тріщин |
| Компонент зварної підсборки | ≤10 % на поверхнях з’єднання | Високий — контроль точності прилягання та зварного зазору |
| Електричний з’єднувач / клема | ≤5 %, зазвичай зачищено | Високий — пошкодження ізоляції, коротке замикання |
| Непрацездатна кришка або екран | ≤10% | Помірний — безпека обробки |
Вкажіть, де вимірюється заусінець і в якому напрямку йому дозволено виступати. Заусінець на стороні матриці деталі шасі, що прилягає до лонжерона рами, поводиться дуже по-іншому, ніж такий самий заусінець на відкритому вільному краю. Визначте місця вимірювання на кресленні плану контролю. Зверніть увагу, що схема базових елементів на цьому кресленні має відповідати встановленій конвенції GD&T — ASME Y14.5 є авторитетним джерелом щодо того, як ці базові елементи, допуски профілю та керування розмірами елементів вказуються й інтерпретуються.
Потім вимагайте перевірки висоти заусінця на початку, у середині та в кінці кожного виробничого циклу — саме так зношування інструменту стає помітним до того, як виникнуть браковані вироби. На наших власних лініях висоту заусінця фіксують як виміряне значення за допомогою калібрувального методу, а не оцінюють на око. Для сталі HSLA-340 товщиною 2,0 мм, при зазорі, який ми встановлюємо для цього калібру, зафіксована висота заусінця становить 0,06 мм протягом виробничого циклу. Поріг, що спрацьовує сигнал про необхідність заточування, встановлено на рівні 0.10 мм — що для заготовки товщиною 2,0 мм відповідає саме 5%-му порогу, критичному для втоми, наведеному в таблиці вище. Цей поріг визначено на основі специфікації, а не обрано з міркувань зручності, і саме в цьому суть: запитайте будь-якого постачальника, якого ви аудитуєте, звідки походить його поріг заточування, і зверніть увагу, чи отримаєте ви конкретне число чи лише безпорадне пожмокання плечима.
Крок 4: Визначте рівень PPAP та вимоги до документації
Вкажіть рівень подання PPAP у запиті на цитату (RFQ), а не після запуску інструменту. Процес схвалення виробничих деталей (PPAP) визначає, які докази постачальник надсилає, щоб довести, що виробничий процес може стабільно виготовляти відповідні деталі з оголошеною продуктивністю. Призначений вами рівень визначає, що саме потрапить до вас на стіл, а що залишиться в архіві постачальника.
| Рівень | Що подається | Типове застосування |
|---|---|---|
| Рівень 1 | Лише гарантійний документ на подання деталей (PSW) (зі звітом про схвалення зовнішнього вигляду, де це доречно) | Деталі, що переносяться з попередніх проектів, незначна зміна постачальника матеріалів, низькоризикові нефункціональні деталі зі стабільною історією |
| РІВЕНЬ 2 | PSW разом із зразками продукції та обмеженими даними підтримки | Деталі середнього ризику, для яких потрібні розмірні докази, але не повний комплект документів |
| РІВЕНЬ 3 | PSW разом із зразками продукції та повними підтримуючими даними | Обов’язково призначте рівень 3 для кожної нової штампованої деталі, критичної для безпеки — шасі, підвіска, сидіння, кермова система та будь-який компонент у ланцюзі передачі навантаження |
| РІВЕНЬ 4 | PSW плюс інші вимоги, визначені замовником | Нестандартна комбінація доказів |
| Рівень 5 | PSW із зразками та повним комплектом підтримувальних даних, перевірених на виробничому майданчику постачальника | Запуски з високим ризиком або новий постачальник без доведеної репутації у вашій організації |
Для повного елемент-за-елементного розбору того, що стоїть за кожним рівнем, дивіться наш огляд повного пакета PPAP .
Нижчий рівень PPAP не зменшує обсяг робіт з валідації — він лише зменшує обсяг документів, які потрібно подавати. Постачальник має виконати повний PFMEA, план контролю, аналіз систем вимірювання, результати розмірних вимірювань, випробування матеріалів та експлуатаційних характеристик, а також дослідження придатності процесу на будь-якому рівні. Рівень 1 означає, що всі докази залишаються на місці й надаються за запитом. Підтвердіть це чітко під час кваліфікації, оскільки деякі постачальники трактують Рівень 1 як дозвіл пропустити базові дослідження. Ширша послідовність планування, що призводить до отримання цих доказів, регулюється APQP — якщо ваш постачальник не може пояснити як пов’язані APQP і PPAP , він просто складає документи замість того, щоб реалізовувати процес запуску.
Помилки в документації, а не в продукті, зазвичай призводять до відхилення подання. Одне з наших власних повторних подань було спричинене лише одним полем. Номер ревізії креслення, вказаний у PSW, не відповідав ревізії на самому кресленні. Деталі повністю відповідали вимогам — результати вимірювань, сертифікати матеріалів та випробування на виконання всі пройшли, а фізичні деталі повністю відповідали кресленню й специфікації. Подання було відхилено через те, що документи надавали суперечливу інформацію. Ми виправили PSW, знову перевірили весь пакет у порівнянні з ревізією креслення й повторно подали його. Урок для замовника є прямим: коли ви перевіряєте зразковий пакет рівня 3, не читайте PSW лише для отримання висновків — зіставте його з документами, які він має узагальнювати.
Саме таке зіставлення й проводить незалежна лабораторія під час верифікації матеріального подання відповідно до тих самих вимог, похідних від AIAG ( Обсяг верифікації PPAP у Intertek перелічено категорії випробувань, які зазвичай проводяться). Перед схваленням джерела перевірте, чи постачальник здатний надати повну розширену розмірну схему відповідно до вашого креслення, сертифікати на матеріали з відстеженням до номера плавки, індекси придатності для всіх визначених спеціальних характеристик та аналіз повторюваності й відтворюваності вимірювальних систем (gauge R&R) для кожної використаної системи вимірювання. Запитайте повний пакет рівня 3 із уже реалізованої автомобільної програми. Якість цього файлу передбачає якість вашого.
Крок 5: Завершіть кваліфікацію за допомогою задокументованої таблиці оцінок
Завершіть кваліфікацію за допомогою задокументованої картки оцінки, у якій кожне виявлення пов’язане з відповідальним за коригувальну дію та строком її виконання; потім повторно перевірте відкриті пункти перед видачею замовлення на закупівлю. Постачальник, який пройшов перевірку сертифікатів, але не може простежити номер плавки, не може продемонструвати вимірювання заусінця протягом циклу виробництва або розглядає PPAP рівня 1 як дозвіл пропустити валідацію, не є кваліфікованим — незалежно від ціни чи терміну поставки. Технічна верифікація на цьому етапі є єдиним важелем впливу до початку масового виробництва, коли будь-який дефект перетворюється на подію, що вимагає утримання.
Основні уроки
- Сертифікація — це вхідний квиток, а не єдина умова кваліфікації. Підтвердіть статус сертифікації IATF 16949 у офіційній базі даних, перевірте, чи включено штампування та зварювання до області дії сертифікату, і проведіть аудит завершених коригувальних дій, щоб отримати докази їх ефективності, а не лише підписи про закриття.
- Трасування має забезпечуватися від рулону до готової деталі в обох напрямках. Постачальник має вказувати номер плавки для будь-якої відправленої деталі й ідентифікувати всі деталі, виготовлені з певної плавки, протягом кількох хвилин.
- Висота заусенця — це вимірюваний параметр із заданою специфікацією, контрольним інструментом та частотою відбору зразків. — внесіть це до плану контролю й вимагайте перевірок на початку, у середині та в кінці кожного циклу, щоб виявити знос робочих поверхонь штампу до появи бракованих виробів.
- Рівень PPAP визначає глибину звітності, але ніколи — глибину валідації. Обов’язково встановлюйте рівень 3 для штампованих деталей, критичних для безпеки, й переконайтеся, що повні PFMEA, MSA та дослідження здатності наявні на всіх рівнях.
- Термін служби штампу — це число, а не обіцянка. Постачальник, який не може навести кількість ударів для терміну служби штампу при порівнянні з аналогічним інструментом, не веде облік зносу інструменту.
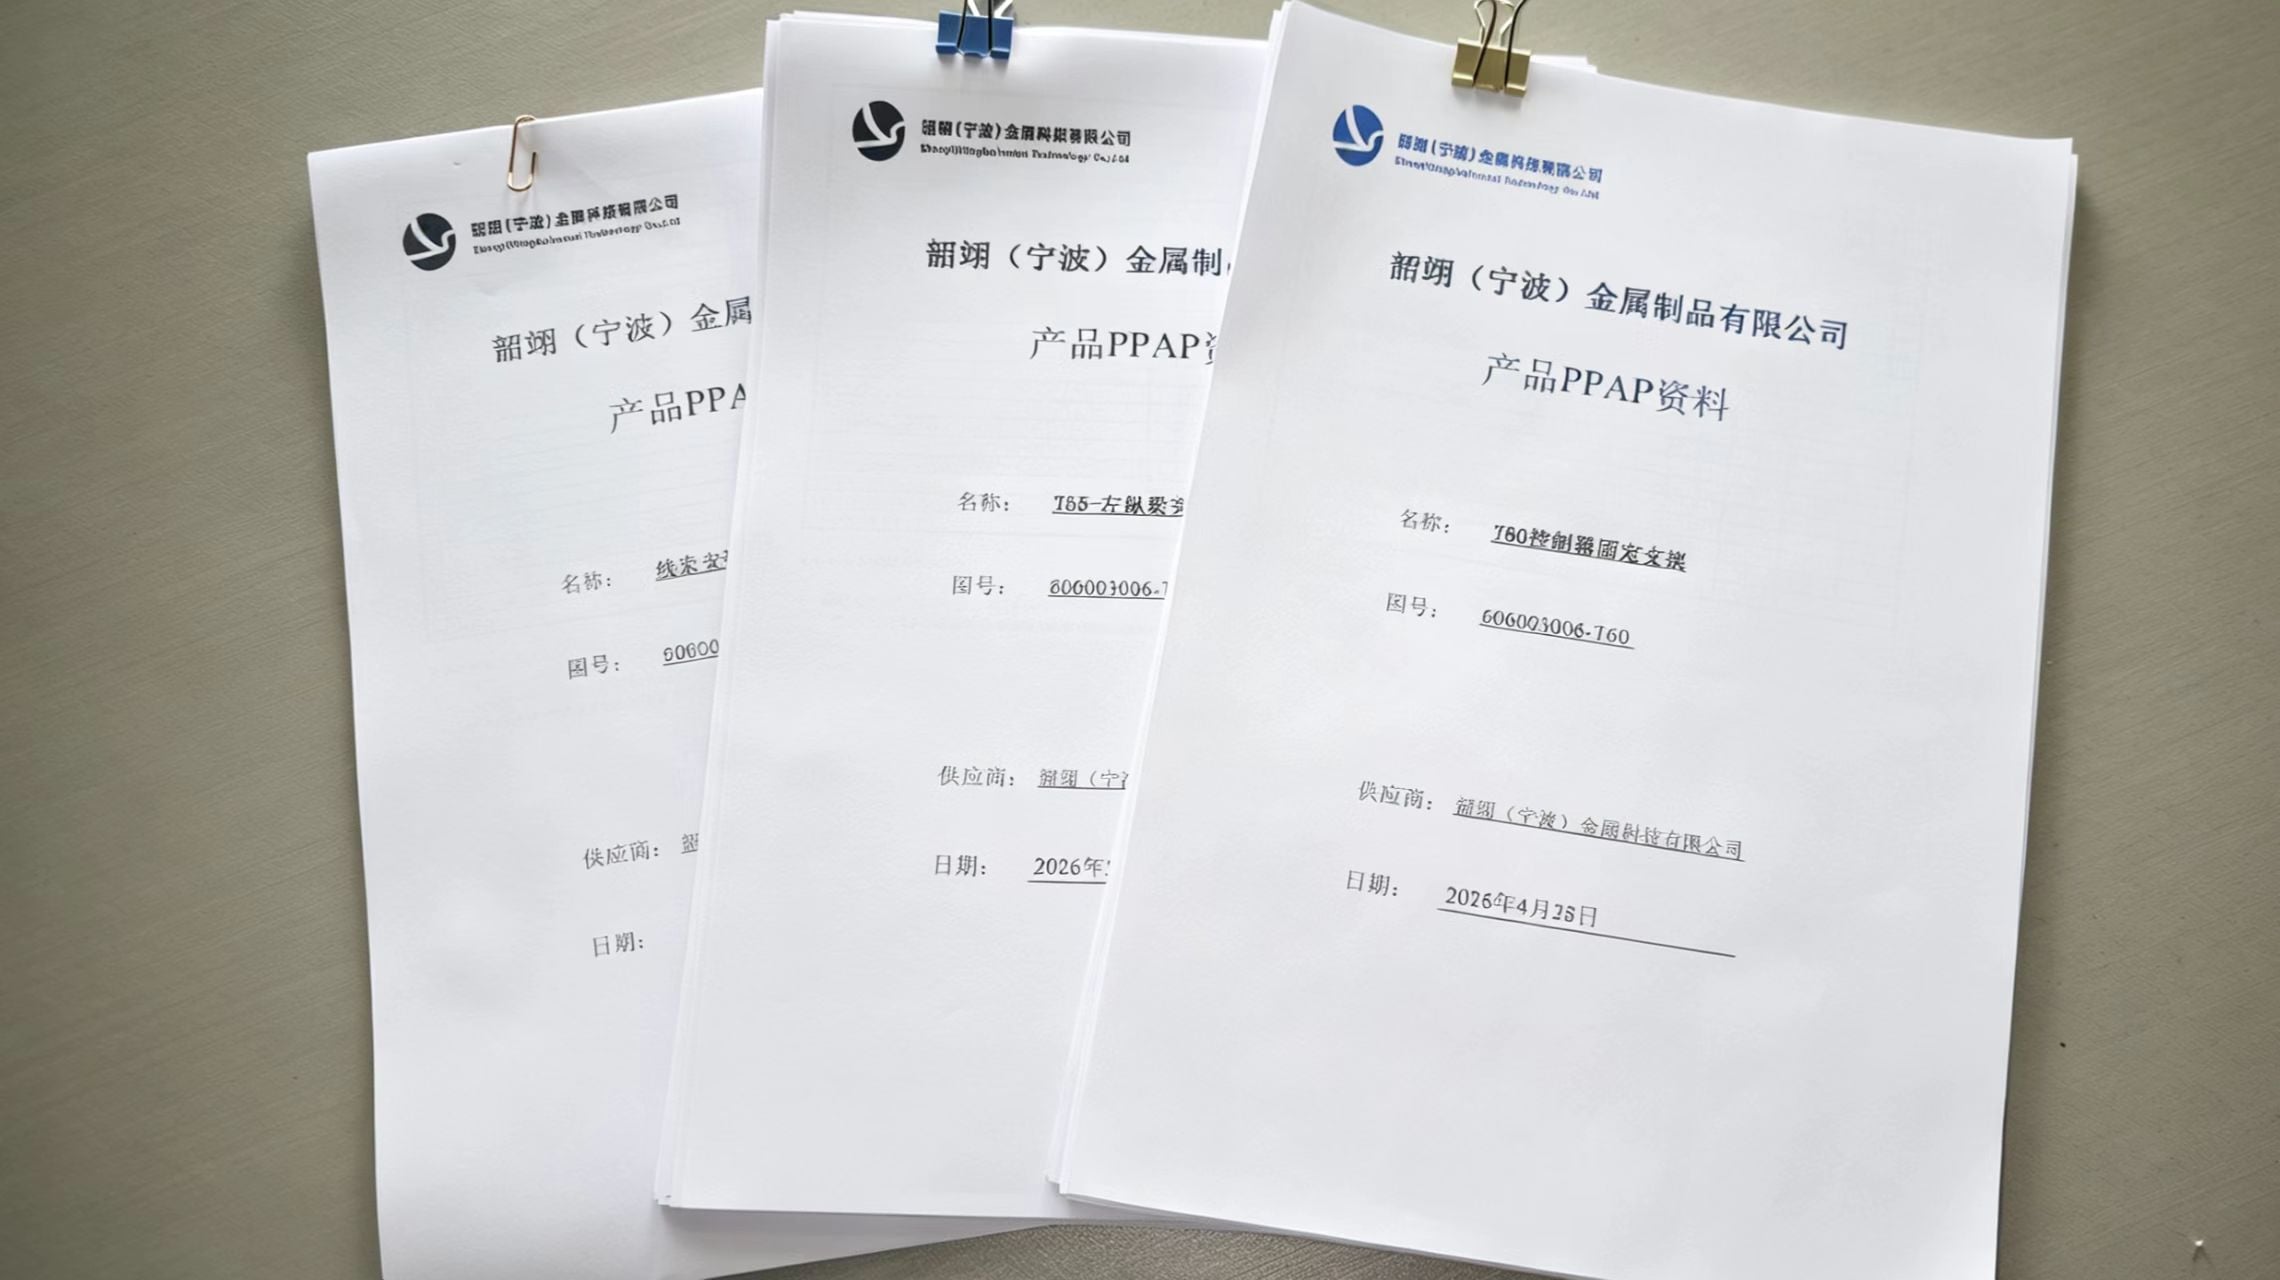
Застосовуйте ці п’ять кроків у єдиній послідовності, а не як довільний список. Кожен із них виявляє окремий режим відмови, а будь-яка пропущена ланка в цій послідовності призводить до проблем на виробничій лінії.
Вже відбираєте потенційних постачальників і хочете побачити, як ці критерії працюють у різних партнерів зі штампування? Наш порівняння постачальників автомобільних штампованих деталей застосовує ту саму систему оцінювання до названих постачальників, тоді як цей посібник охоплює аудит, який ви проводите після формування короткого списку.
Для деталей, де ризик зумовлений проектуванням інструментів та поведінкою формування, співпрацюйте з виробником, який контролює як інженерію, так і пресування. Shaoyi надає повний цикл CAE-проектування, внутрішнє проектування та виготовлення штампів та сертифіковане виробництво штампованих компонентів шасі та підвіски за стандартом IATF 16949 — номер сертифікату 0532672дійсний до 22 липня 2027 року і перевірний у тій самій базі даних IATF, зазначеній на кроці 1 — з користувацька штампувальна продукція для автомобілів від прототипу до масового виробництва. Наш система управління якістю охоплює повний ланцюг доказів PPAP, описаний вище.
Принесіть технічний креслення та цільовий обсяг виробництва на технічну консультацію, щоб перевірити формоздатність, специфікацію заусінців та обсяг PPAP до затвердження інструментів — надішліть нам ваш креслярський документ і наша команда надішле вам технічний аналіз.