 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


การขึ้นรูปเสาอัตโนมัติ: กระบวนการขั้นสูงสำหรับ UHSS และความปลอดภัย
สรุปสั้นๆ
กระบวนการตอกขึ้นรูปเสาในอุตสาหกรรมยานยนต์ กระบวนการเหล่านี้กำหนดความสมบูรณ์ทางโครงสร้างของยานยนต์สมัยใหม่ โดยเน้นที่เสา A, B, C และ D ซึ่งเป็นชิ้นส่วนที่ต้องคำนึงถึงสมดุลทางวิศวกรรมอย่างซับซ้อน: เพิ่มความปลอดภัยในการชนให้สูงสุดผ่าน Ultra-High-Strength Steels (UHSS) อุตสาหกรรมได้เปลี่ยนมาตรฐานไปใช้ การขึ้นรูปแบบร้อน (Hot Stamping หรือ Press Hardening) สำหรับเสา B เพื่อให้ได้ความต้านทานแรงดึงเกินกว่า 1500 MPa ในขณะที่เสา A มักต้องใช้ การปั๊มเย็น หรือเทคนิคแม่พัฒนาตามลำดับ เพื่อรองรับรูปทรงเรขาคณิตที่ซับซ้อนและข้อจำกัดด้านทัศนวิสัย คู่มือนี้จะกล่าวถึงข้อกำหนดทางเทคนิค วิทยาศาสตร์วัสดุ และระเบียบวิธีการผลิตที่จำเป็นต่อการควบคุมกระบวนการผลิตเสาให้มีประสิทธิภาพ
องค์ประกอบของความปลอดภัย: ข้อกำหนดการขึ้นรูปเสา A เทียบกับเสา B
ในการผลิตตัวถังรถยนต์ (BIW) ไม่ใช่ทุกเสาจะมีลักษณะเหมือนกัน เงื่อนไขการขึ้นรูปแผ่นโลหะของเสา A แตกต่างอย่างสิ้นเชิงจากเสา B เนื่องจากบทบาทที่ต่างกันในด้านความปลอดภัยของผู้โดยสารและด้านดีไซน์ของรถ
ความท้าทายของเสา A: รูปทรงเรขาคณิตและการมองเห็น
เสา A จะต้องรองรับกระจกหน้ารถและทนต่อแรงกดทับจากด้านบนได้ แต่ในขณะเดียวกันก็ต้องคงความบางเพื่อลดจุดบอดของคนขับ ผู้ผลิตอย่าง Group TTM ชี้ให้เห็นว่าเสา A มีลักษณะโค้งแบบ 3 มิติซับซ้อน ความหนาของผนังที่เปลี่ยนแปลง และมีรูเปิดจำนวนมากสำหรับเดินสายไฟและถุงลมนิรภัย กระบวนการขึ้นรูปในจุดนี้เน้นความสามารถในการขึ้นรูปและความแม่นยำทางเรขาคณิตมากกว่าความแข็งแรงเพียงอย่างเดียว โดยมักใช้เหล็กความแข็งแรงสูงที่ยังคงความเหนียวพอที่จะขึ้นรูปลึกซับซ้อนโดยไม่ฉีกขาด
ความท้าทายของเสา B: การต้านทานการบุกรุก
เสา B เป็นเกราะป้องกันที่สำคัญจากการชนด้านข้าง ต่างจากเสา A เสา B ต้องการความแข็งแรงต่อแรงยืดหยุ่นสูงสุดเพื่อป้องกันไม่ให้วัตถุแทรกซึมเข้าสู่ห้องโดยสาร ซึ่งจำเป็นต้องใช้ เหล็กบอรอน และเหล็กกล้า UHSS ชนิดอื่นๆ การท้าทายด้านการขึ้นรูปจึงเปลี่ยนจากความซับซ้อนทางเรขาคณิตไปสู่การจัดการความแข็งของวัสดุที่สูงมาก และการป้องกันการเด้งกลับ ข้อกำหนดการตอกขึ้นรูปสำหรับเสา B มักจะต้องการความต้านทานแรงดึงเกิน 1500 MPa หลังการขึ้นรูป ซึ่งเป็นเกณฑ์ที่กำหนดการเลือกระหว่างเทคโนโลยีการขึ้นรูปร้อนและเย็น
วิทยาศาสตร์วัสดุ: การเปลี่ยนผ่านสู่ UHSS และอลูมิเนียม
การเปลี่ยนผ่านจากเหล็กกล้าคาร์บอนต่ำไปสู่วัสดุขั้นสูงได้ปฏิวัติ กระบวนการตอกขึ้นรูปเสาในอุตสาหกรรมยานยนต์ ช่างวิศวกรต้องเลือกวัสดุที่สามารถสมดุลระหว่างสมการ "ลดน้ำหนัก vs. ความปลอดภัย"
- เหล็กบอรอน (เหล็กขึ้นรูปร้อน) มาตรฐานทองคำสำหรับเสา B เมื่อถูกให้ความร้อนจนถึงประมาณ 900°C (1,650°F) แล้วทำให้เย็นอย่างรวดเร็วภายในแม่พิมพ์ โครงสร้างจุลภาคจะเปลี่ยนจากรูปเฟอไรต์-เพิร์ลไลต์ ไปเป็น มาร์เทนไซต์ . การเปลี่ยนแปลงรูปแบบนี้ทำให้ชิ้นส่วนมีความแข็งแรงพิเศษ แต่ไม่สามารถขึ้นรูปได้อีกหลังกระบวนการ ทำให้การตัดแต่งและการตัดเป็นเรื่องท้าทายหากไม่ใช้กระบวนการเลเซอร์
- โลหะผสมอลูมิเนียม (ซีรีส์ 5000/6000): ถูกนำมาใช้มากขึ้นเพื่อลดน้ำหนัก ถึงแม้ว่าอลูมิเนียมจะมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยม แต่ก็ประสบปัญหาอย่างมากในด้าน การยืดกลับ (Springback) —แนวโน้มของโลหะที่จะกลับคืนสู่รูปร่างเดิมหลังจากการขึ้นรูป การควบคุมการเด้งกลับของเสา A ที่ทำจากอลูมิเนียม จำเป็นต้องใช้ซอฟต์แวร์จำลองขั้นสูงและกลยุทธ์ในการชดเชยแม่พิมพ์
- เหล็กความแข็งแรงสูงขั้นสูง (AHSS): รวมถึงเหล็กแบบดูอัลเฟส (DP) และเหล็กที่มีคุณสมบัติการเหนียวตัวจากโครงสร้างผลึกเปลี่ยนรูป (TRIP) เหล่านี้ให้จุดสมดุล โดยมีความแข็งแรงสูงกว่าเหล็กอ่อน และมีความสามารถในการขึ้นรูปที่ดีกว่าเหล็กโบโรนที่ผ่านการขึ้นรูปด้วยความร้อน เหมาะสำหรับเสา C และ D หรือชิ้นส่วนเสริมภายใน
| ประเภทวัสดุ | แอปพลิเคชันทั่วไป | ประโยชน์หลัก | ความท้าทายในการขึ้นรูปด้วยแม่พิมพ์ |
|---|---|---|---|
| เหล็กอ่อน | ชิ้นส่วนตกแต่งที่ไม่ใช่โครงสร้าง | ต้นทุนต่ำ ขึ้นรูปได้ง่าย | การทนต่อการชนต่ำ |
| เหล็กโบรอน (สตริปร้อน) | เสา B, รางหลังคา | ความแข็งแรงสูงมาก (>1500 MPa) | เวลาไซเคิลนาน, การสึกหรอของเครื่องมือ |
| อลูมิเนียม | เสา A, แผ่นตัวถัง | การลดน้ำหนัก | การเด้งกลับสูง, การติดยึดระหว่างผิวโลหะ |
เจาะลึกกระบวนการ: การขึ้นรูปแบบร้อน เทียบกับ การขึ้นรูปแบบเย็น
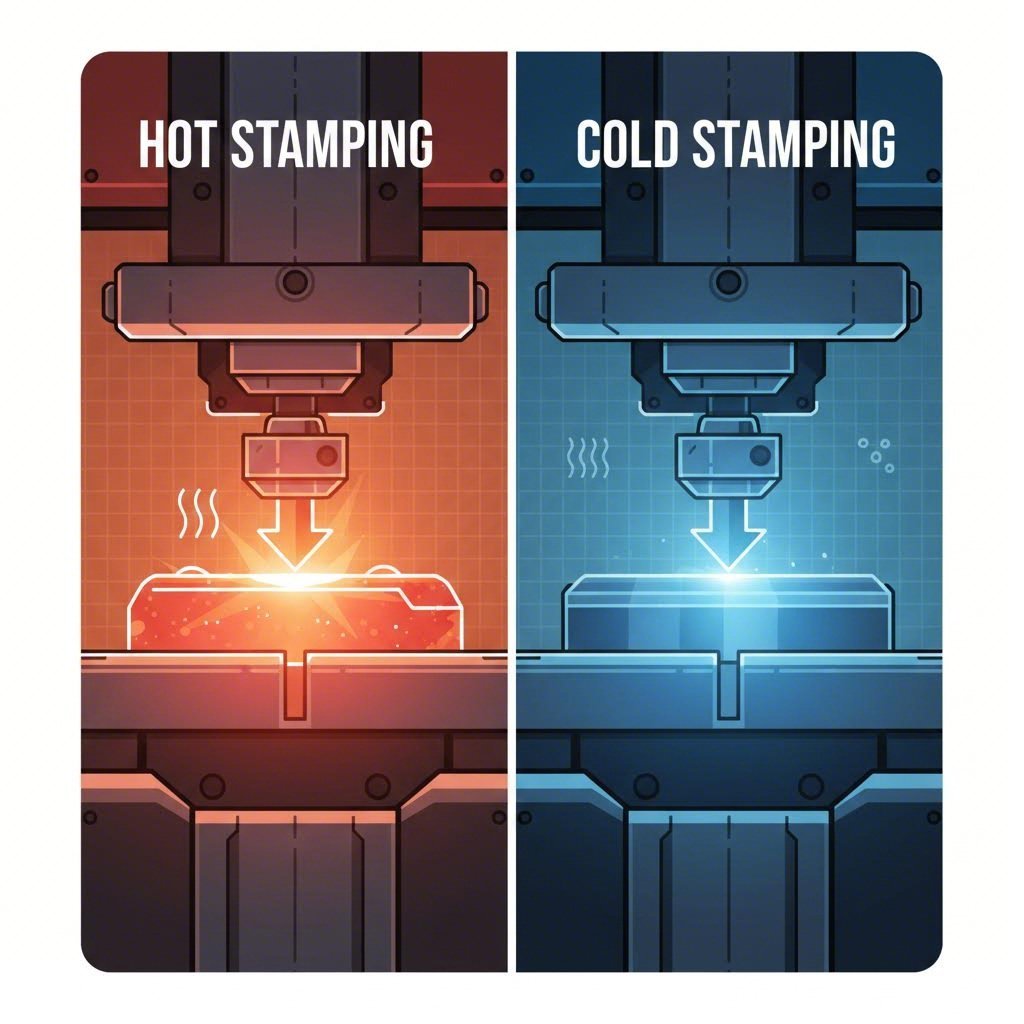
การเลือกระหว่างการขึ้นรูปแบบร้อนและแบบเย็นเป็นประเด็นถกเถียงทางเทคนิคที่สำคัญที่สุดในการผลิตเสา โดยขึ้นอยู่กับข้อกำหนดด้านสมรรถนะเฉพาะของชิ้นส่วน
การขึ้นรูปแบบร้อน (Hot Stamping หรือ Press Hardening)
การขึ้นรูปแบบร้อนเป็นเทคโนโลยีหลักที่ทำให้เกิดเซลล์นิรภัยในยุคปัจจุบัน ตามที่บริษัทผู้จัดจำหน่ายรายใหญ่ เช่น Magna ได้อธิบายไว้ กระบวนการนี้ประกอบด้วยการให้ความร้อนแก่วัตถุดิบเหล็กจนกลายเป็นออสเทนไนต์ จากนั้นนำชิ้นงานไปยังแม่พิมพ์ที่มีระบบระบายความร้อน และขึ้นรูปชิ้นงานในขณะที่ทำการอบแข็งพร้อมกัน กระบวนการนี้จะทำให้ โครงสร้างจุลภาคแบบมาร์เทนไซต์ คงอยู่ ทำให้ได้คุณสมบัติความแข็งแรงสูงพิเศษ แม้ว่าเวลาไซเคิลจะยาวกว่า (โดยทั่วไป 10–20 วินาที) เมื่อเทียบกับการขึ้นรูปแบบเย็น แต่การที่ไม่มีปัญหาการเด้งกลับทำให้กระบวนการนี้จำเป็นอย่างยิ่งสำหรับการผลิตเสา B ซึ่งความแม่นยำด้านมิติถือเป็นสิ่งที่ขาดไม่ได้
การปั๊มเย็น
สำหรับชิ้นส่วนที่ความแข็งแรงสูงสุดมีความสำคัญน้อยกว่าความเร็วในการผลิตหรือความซับซ้อนของรูปร่าง งานตัดขึ้นรูปเย็นยังคงมีความเหนือกว่า โดยใช้เครื่องอัดแบบกลไกหรือไฮดรอลิกที่อุณหภูมิห้อง อย่างไรก็ตาม เมื่อนำมาใช้กับเหล็กกล้าความแข็งแรงสูงพิเศษ (UHSS) การตัดขึ้นรูปเย็นอาจก่อให้เกิดความเสี่ยงของ การเหนียวแข็งจากการแปรรูป (Work hardening) และแรงเด้งกลับที่มีขนาดใหญ่ ขั้นตอนการตัดขึ้นรูปเย็นขั้นสูงสำหรับเสาโครงสร้างต้องใช้เครื่องอัดที่มีแรงอัดสูง (มักมากกว่า 2,000 ตัน) และเทคโนโลยีเซอร์โวไดรฟ์ เพื่อควบคุมความเร็วของลูกสูบอย่างแม่นยำในช่วงกระบวนการดึงขึ้นรูป ลดแรงกระแทกและปรับปรุงการไหลของวัสดุ
การผลิตขั้นสูงและการออกแบบแม่พิมพ์ก้าวหน้า
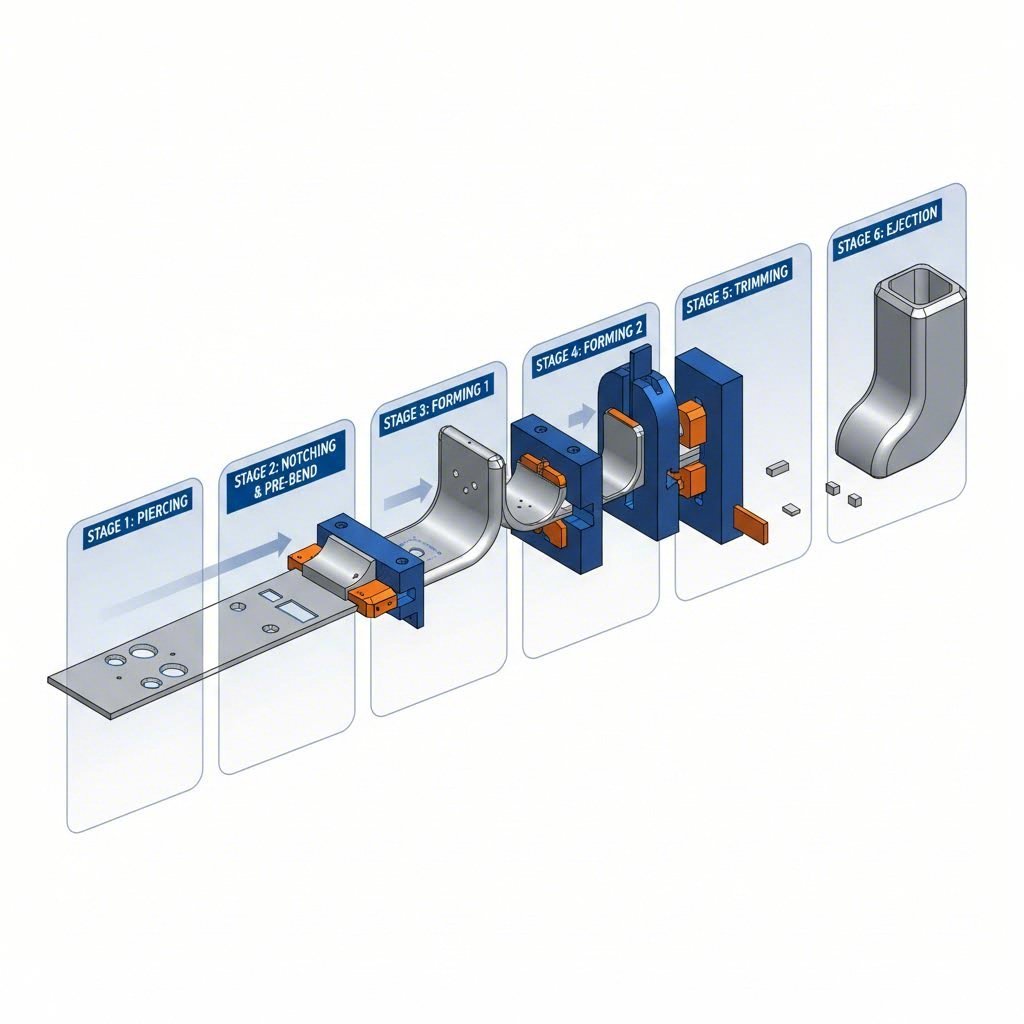
เพื่อตอบสนองความต้องการของการผลิตในปริมาณสูง ผู้ผลิตจึงใช้เทคโนโลยีการตัดด้วยแม่พิมพ์โปรเกรสซีฟ (progressive die stamping) และแผ่นโลหะสำเร็จรูปที่ออกแบบมาเฉพาะ โดยแม่พิมพ์โปรเกรสซีฟสามารถดำเนินการหลายขั้นตอน—เช่น การเจาะ การตัดแต่ง และการดัด—ในครั้งเดียว ทำให้เหมาะอย่างยิ่งสำหรับชิ้นส่วนเสริมแรงบริเวณเสา A-pillar ที่มีความซับซ้อน ส่วนแผ่นโลหะเชื่อมด้วยเลเซอร์ (Laser Welded Blanks - LWB) ช่วยให้วิศวกรสามารถรวมเหล็กที่มีความหนาหรือเกรดต่างกันเข้าเป็นแผ่นเดียวก่อนขึ้นรูป ทำให้มั่นใจได้ถึงความแข็งแรงตรงตำแหน่งที่ต้องการ (เช่น บริเวณบานพับ) ขณะเดียวกันก็ลดน้ำหนักในส่วนอื่นๆ
สำหรับผู้ผลิตรถยนต์ (OEM) และผู้จัดจำหน่ายระดับเทียร์ 1 การเลือกพันธมิตรที่มีความสามารถหลากหลายถือเป็นสิ่งสำคัญในการดำเนินงานท่ามกลางความซับซ้อนเหล่านี้ Shaoyi Metal Technology นำเสนอโซลูชันการขึ้นรูปโลหะสำหรับอุตสาหกรรมยานยนต์อย่างครบวงจร ที่เชื่อมช่องว่างจากต้นแบบด่วนสู่การผลิตจำนวนมาก ด้วยการรับรองตามมาตรฐาน IATF 16949 และความสามารถของเครื่องกดสูงสุดถึง 600 ตัน พวกเขาสนับสนุนการผลิตชิ้นส่วนโครงสร้างและระบบย่อยที่สำคัญ โดยรับประกันความสอดคล้องอย่างเข้มงวดกับมาตรฐานผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ไม่ว่าคุณจะต้องการผลิตตัวอย่างจำนวน 50 หน่วย หรือจัดส่งในปริมาณมาก
การป้องกันข้อบกพร่องและการควบคุมคุณภาพ
แม้จะมีเครื่องจักรขั้นสูง ข้อบกพร่องก็อาจทำให้ความแข็งแรงของโครงสร้างเสียหายได้ การจัดการสิ่งเหล่านี้จำเป็นต้องใช้วิธีการควบคุมกระบวนการอย่างเข้มงวด
- การเด้งกลับ (Springback): การคืนตัวแบบยืดหยุ่นของโลหะหลังจากการปลดแรง สำหรับเหล็กกล้าความแข็งแรงสูงพิเศษ (UHSS) และอลูมิเนียม สิ่งนี้อาจทำให้เกิดความเบี่ยงเบนได้หลายมิลลิเมตร วิธีแก้ไข: การออกแบบพื้นผิวแม่พิมพ์โค้งเกินจริง (Over-crowning) และใช้ซอฟต์แวร์จำลอง เช่น AutoForm เพื่อคาดการณ์และชดเชยการคืนตัว
- การเกิดรอยย่น: เกิดขึ้นในบริเวณที่รับแรงอัด โดยเฉพาะในรากเสา A ที่มีความซับซ้อน วิธีแก้ไข: เพิ่มแรงดันของแผ่นยึด (binder pressure) หรือใช้ draw beads แบบทำงานร่วม (active draw beads) เพื่อควบคุมการไหลของวัสดุ
- การบางตัวและแตกร้าว: การบางตัวมากเกินไปนำไปสู่การล้มเหลวของโครงสร้าง วิธีแก้ไข: การปรับปรุงระบบหล่อลื่นเป็นสิ่งสำคัญ ดังที่ได้กล่าวไว้ในกรณีศึกษาโดย IRMCO การเปลี่ยนจากสารหล่อลื่นสังเคราะห์สามารถลดแรงเสียดทานและป้องกันการกัดกร่อนแบบขาว ซึ่งเป็นปัญหาทั่วไปที่ทำให้เกิดข้อบกพร่องในการเชื่อมต่อในขั้นตอนถัดไป
บทสรุป: อนาคตของวิศวกรรมเสาโครงสร้าง
ชำนาญ กระบวนการตอกขึ้นรูปเสาในอุตสาหกรรมยานยนต์ กระบวนการทำงานต้องอาศัยความเข้าใจอย่างรอบด้านเกี่ยวกับปฏิสัมพันธ์ระหว่างวัสดุขั้นสูงและเทคโนโลยีการขึ้นรูป เมื่อมาตรฐานความปลอดภัยมีการพัฒนาและแรงผลักดันในการลดน้ำหนักเพิ่มมากขึ้น อุตสาหกรรมจะยังคงต้องพึ่งพาแนวทางแบบผสมผสาน—ใช้การขึ้นรูปแบบร้อนสำหรับโครงสร้างนิรภัยของเสา B และการขึ้นรูปเย็นแบบแม่นยำสำหรับความซับซ้อนทางเรขาคณิตของเสา A สำหรับวิศวกรและผู้นำฝ่ายจัดซื้อ ความสำเร็จขึ้นอยู่กับการตรวจสอบความสามารถของผู้จัดจำหน่ายไม่ใช่แค่ในด้านแรงอัด แต่รวมถึงความสามารถในการจำลอง ชดเชย และควบคุมกระบวนการทางโลหะวิทยาขั้นสูงเหล่านี้
คำถามที่พบบ่อย
1. ขั้นตอน 7 ขั้นตอนในวิธีการสแตมป์พิ้งคืออะไร?
แม้ว่ากระบวนการจะแตกต่างกัน แต่ขั้นตอนทั่วไปเจ็ดขั้นตอนในการขึ้นรูปโลหะ ได้แก่ การตัดแผ่นโลหะ (ตัดรูปร่างเบื้องต้น) การเจาะรู (เจาะรู) การวาด (ขึ้นรูปร่างสามมิติ) การบิด (สร้างมุมต่าง ๆ) การขบอากาศ ,การขึ้นรูปลึก/การเคลือบ (การขึ้นรูปเพื่อความแม่นยำ) และ การตัดแต่งขอบ (การลบวัสดุส่วนเกิน) สำหรับเสาโครงรถ มักจะรวมเข้าด้วยกันในกระบวนการแบบโปรเกรสซีฟหรือทรานสเฟอร์ไดอ็อพเพอเรชัน
2. เสาต่างๆ บนรถยนต์ถูกระบุด้วยชื่ออะไร
เสาของยานพาหนะจะถูกระบุด้วยตัวอักษรตามลำดับจากด้านหน้าไปด้านหลัง โดย A-pillar รองรับกระจกบังลมหน้า ส่วน B-pillar คือจุดยึดตรงกลางระหว่างประตูด้านหน้าและประตูด้านหลัง ส่วน C-pillar รองรับกระจกหลังหรือประตูด้านหลังในรถเก๋ง/SUV และ D-pillar พบได้ในรถที่มีความยาวมากกว่า เช่น สเตชั่นแวกอนและมินิแวน โดยทำหน้าที่เป็นจุดรองรับด้านหลังสุด
3. มีกี่ประเภทของการตีขึ้นรูปโลหะที่ใช้ในอุตสาหกรรมยานยนต์ และมีอะไรบ้าง
สี่ประเภทหลักคือ การปั๊มแบบก้าวหน้า (แถบโลหะต่อเนื่องถูกป้อนผ่านสถานีต่างๆ) การปั๊มแบบถ่ายโอน (ชิ้นส่วนถูกเคลื่อนย้ายโดยเครื่องจักรระหว่างสถานี นิยมใช้กับเสากลางขนาดใหญ่) การตัดแต่งรูปลึก (Deep Draw Stamping) (สำหรับชิ้นส่วนที่มีความลึกมาก เช่น แผงประตู) การตีขึ้นรูปแบบมัลติสไลด์ (สำหรับชิ้นส่วนที่มีการดัดซับซ้อนและขนาดเล็ก) แต่ละประเภทจะถูกเลือกใช้ตามปริมาณการผลิต ระดับความซับซ้อน และขนาดของชิ้นส่วน