 เราเข้าร่วมจัดแสดงสินค้าที่งาน Automechanika Frankfurt 2026 — วันที่ 8 กันยายน | ฮอลล์ 4.2 บูธ M31 —
 EN


คุณจะตัดโลหะอย่างไรให้ไม่ทำลายขอบของชิ้นงานหรือเสี่ยงต่อการบาดเจ็บ
วิธีการตัดโลหะตามชนิดของวัสดุและประเภทของการตัด
หากคุณสงสัย คุณจะตัดโลหะโดยไม่ทำให้ขอบเสียหายได้อย่างไร , เริ่มต้นด้วยแนวคิดหนึ่งข้อ: ไม่มีเครื่องมือเพียงชนิดเดียวที่ใช้ได้ดีกับทุกงาน การได้ผลลัพธ์ที่ดีที่สุดขึ้นอยู่กับปัจจัยห้าประการ ได้แก่ ชนิดของโลหะ ความหนาของโลหะ รูปร่างของชิ้นงาน คุณภาพของขอบที่ต้องการ และเครื่องมือที่สามารถใช้งานได้อย่างปลอดภัย
อะไรบ้างที่เปลี่ยนวิธีที่ดีที่สุดในการตัดโลหะ
วิธีที่ดีที่สุดในการตัดโลหะนั้นเปลี่ยนไป เพราะโลหะแต่ละชนิดมีพฤติกรรมที่แตกต่างกันเมื่อถูกความร้อน แรงกด และการขัดถู MSC อธิบายว่า โลหะที่มีธาตุเหล็กเป็นส่วนประกอบหลักหรือมีปริมาณธาตุเหล็กสูง ซึ่งกลุ่มนี้รวมถึงเหล็กกล้าคาร์บอนและสแตนเลส ส่วนโลหะที่ไม่มีธาตุเหล็ก เช่น อลูมิเนียม ไม่จัดอยู่ในกลุ่มนี้ ประเด็นนี้มีความสำคัญ เนื่องจากการเกิดเศษชิ้นงาน การกระจายความร้อน และการโต้ตอบระหว่างเครื่องมือกับวัสดุจะแตกต่างกันไปตามชนิดของวัสดุแต่ละชนิด
- ประเภทโลหะ: โลหะที่มีและไม่มีธาตุเหล็กมักต้องใช้ใบมีด ล้อ หรือความเร็วในการตัดที่ต่างกัน
- ความหนา: แผ่นบางจะถูกตัดได้ต่างจากวัสดุหนาอย่างมาก แผ่นบางมักหมายถึงวัสดุที่มีความหนาน้อย ซึ่งอาจสั่นหรือบิดเบี้ยวได้ง่าย ส่วนวัสดุหนา หมายถึงแท่ง แผ่น หรือชิ้นส่วนโครงสร้างที่ต้องใช้วิธีการตัดที่แข็งแรงกว่า
- รูปร่าง: แผ่นเรียบ ท่อ แท่ง หรือเหล็กฉาก จะให้การรองรับการตัดไม่เหมือนกัน
- คุณภาพการตัด: การตัดแบบหยาบทำได้เร็วและใช้งานได้จริง แต่อาจทิ้งรอยคมหรือขอบที่หยาบไว้ ในขณะที่การตัดแบบขั้นสุดท้ายมุ่งเน้นให้ได้ขอบที่เรียบเนียนและแม่นยำยิ่งขึ้น พร้อมลดปริมาณงานตกแต่งหลังการตัด
- การเข้าถึงเครื่องมือ: สิ่งที่ใช้ตัดโลหะในโรงงานอาจไม่เหมาะสมหรือใช้งานไม่สะดวกในโรงรถหรือลานจอดรถ
คำตอบโดยย่อสำหรับโครงการภายในบ้านส่วนใหญ่
จุดเริ่มต้นที่ปลอดภัยที่สุดสำหรับงานตัดโลหะภายในบ้านส่วนใหญ่คือการเลือกเครื่องมือให้สอดคล้องกับวัสดุและขนาดความหนาของชิ้นงานก่อน จากนั้นจึงเลือกระหว่างการตัดแบบหยาบอย่างรวดเร็ว หรือการตัดแบบเรียบเนียนเพื่อให้ได้ผิวงานที่สะอาด
สำหรับงานทำเองทั่วไป การตัดโลหะมักขึ้นอยู่กับการใช้เลื่อยแบบถือด้วยมือ คีมตัด หรือเครื่องเจียร์พร้อมอุปกรณ์เสริมที่เหมาะสม แต่สำหรับเหล็กชิ้นใหญ่หรือหนากว่า Service Steel ระบุว่า วิธีการทั่วไปจะขยายออกไปเป็นการเลื่อย การตัดด้วยพลาสม่า การตัดด้วยเจ็ทน้ำ การตัดด้วยเลเซอร์ และการตัดด้วยเปลวไฟ โดยแต่ละวิธีจะเลือกใช้ตามความหนาของวัสดุและความแม่นยำที่ต้องการ หากคุณใช้ล้อหรือใบมีด โปรดตรวจสอบคำแนะนำจากผู้ผลิตเกี่ยวกับการใช้งานและขีดจำกัดในการปฏิบัติงาน ไม่ใช่การเดาเอาเอง Weiler แนะนำโดยเฉพาะให้ปรับค่าความเร็วรอบต่อนาที (RPM) ของล้อให้สอดคล้องกับเครื่องมือที่ใช้ และเลือกลักษณะของล้อให้เหมาะสมกับเครื่องมือและฝาครอบป้องกัน นี่คือจุดเริ่มต้นของการตัดที่ดี และยังเป็นจุดเริ่มต้นของการตัดที่ปลอดภัยเช่นกัน
การตัดโลหะอย่างปลอดภัยตั้งแต่เริ่มต้นจนจบกระบวนการ
ผลลัพธ์ที่ดีเริ่มต้นขึ้นก่อนที่จะเกิดประกายไฟหรือเศษโลหะชิ้นแรกเสียอีก แผ่นโลหะบางที่ตัดด้วยคีมตัดจะได้ขอบที่คมกริบ การตัดโลหะด้วยเลื่อยอาจทำให้เกิดเศษโลหะกระเด็นและเกิดการถีบกลับหากวัสดุเคลื่อนตัวขณะตัด ขณะที่การใช้จานตัดแบบกัดกร่อนจะก่อให้เกิดประกายไฟ ความร้อน และความเสี่ยงต่อการแตกของจานตัด เนื่องจากแต่ละวิธีมีลักษณะอันตรายที่แตกต่างกัน ดังนั้นการเตรียมความปลอดภัยของคุณจึงต้องสอดคล้องกับเครื่องมือ อุปกรณ์เสริม และชนิดของโลหะ
ความปลอดภัยก่อนเริ่มตัด
การตรวจสอบเพียงไม่กี่ข้อสามารถป้องกันข้อผิดพลาดทั่วไปของผู้เริ่มต้นได้เป็นส่วนใหญ่ คำแนะนำด้านความปลอดภัยของ Weiler เน้นย้ำว่าควรใช้ฝาครอบป้องกันการตัดเท่านั้น ไม่ใช่ฝาครอบสำหรับขัดเงา เมื่อใช้จานตัดกับเครื่องเจียร์มุม คำแนะนำเดียวกันนี้ยังระบุว่าอัตราความเร็วสูงสุดที่จานตัดรับได้ต้องเท่ากับหรือสูงกว่าความเร็วของเครื่องมือ จานตัดที่เสียหายต้องเปลี่ยนทันที และห้ามใช้จานตัดดัดโค้งเพื่อตัดตามแนวโค้งหรือใช้จานตัดเพื่อขัดเงาโดยเด็ดขาด ส่วนคำแนะนำสั้นๆ เกี่ยวกับการใช้เลื่อยจากมหาวิทยาลัยคอนเนตทิคัต (UConn) ก็ย้ำหลักการเดียวกันนี้สำหรับการใช้เลื่อย นั่นคือ ตรวจสอบใบเลื่อยให้ดี คงไว้ซึ่งฝาครอบป้องกัน และอย่าออกแรงกดดันขณะตัด
- PPE: สวมแว่นตานิรภัยพร้อมหน้ากากป้องกันใบหน้า ที่ปิดหูเพื่อป้องกันเสียงดัง ถุงมือ รองเท้าที่แข็งแรง และชุดแต่งกายที่รัดรูป สำหรับงานที่เกิดประกายไฟมาก อาจจำเป็นต้องสวมใส่ชุดป้องกันการลุกไหม้หรือผ้ากันเปื้อนหนัง
- การยึดชิ้นงาน: ยึดชิ้นงานด้วยคีมหนีบหรือตะแกรงยึดให้มั่นคง เพื่อไม่ให้ชิ้นงานโค้ง บิด หรือกลิ้งได้ ท่อควรใช้วัสดุรองพื้นเพื่อป้องกันการเลื่อน และรอยตัดควรเปิดกว้างไว้ เพื่อไม่ให้ใบมีดหรือจานเจียรติดขัด
- การควบคุมประกายไฟ: ทำความสะอาดกระดาษ สารละลายทำความสะอาด ผ้าเช็ด ฝุ่นไม้ และเชื้อเพลิงออกจากบริเวณพื้นที่ทำงาน กฎการปฏิบัติงานที่เกิดความร้อนของ OSHA พิจารณาวัสดุที่ติดไฟได้ใกล้เคียงเป็นอันตรายจากไฟไหม้ที่รุนแรง และต้องย้ายหรือป้องกันวัสดุเหล่านั้นให้เรียบร้อย
- ระบบระบายอากาศ: ห้ามตัดในบริเวณภายในอาคารที่ระบายอากาศไม่ดี หลุมหรือพื้นที่จำกัด โดยไม่มีการไหลเวียนของอากาศที่เหมาะสม บางกระบวนการตัดและวัสดุอาจต้องใช้ระบบระบายอากาศแบบกลไก
- การปกป้องการได้ยิน: เลื่อยและเครื่องเจียรสร้างเสียงดังมาก จึงควรสวมที่อุดหูหรือฟังก์ชันปิดหูเป็นประจำ ไม่ใช่เพียงทางเลือก
- การจัดการโลหะร้อน: รอยตัดใหม่จะทิ้งเศษโลหะร้อนและปลายชิ้นงานที่ร้อนจัด ควรปล่อยให้ชิ้นงานเย็นลง แยกเก็บไว้ หรือแจ้งเตือนผู้อื่นอย่างชัดเจนก่อนสัมผัส
- ระบุชนิดของโลหะ และตรวจสอบให้แน่ใจว่าใบมีดหรือจานตัดมีการระบุฉลากสำหรับวัสดุและเครื่องมือชนิดนั้น
- ตรวจสอบเครื่องมือ แผ่นป้องกัน ที่จับด้านข้าง สายไฟหรือแบตเตอรี่ และอุปกรณ์สิ้นเปลือง ว่ามีรอยแตกร้าว ฟันหาย บิดงอ หรือสึกหรอหรือไม่
- เคลียร์วัสดุที่ติดไฟได้ออกจากพื้นที่ จัดทิศทางของการกระเด็นประกายไฟ และตรวจสอบให้แน่ใจว่ามีระบบระบายอากาศเพียงพอ
- รองรับและยึดชิ้นงานให้มั่นคง เพื่อป้องกันไม่ให้รอยตัดปิดเข้าหากัน หนีบ หรือกลิ้งระหว่างการตัด
- ตรวจสอบท่าทางการยืนและการจับเครื่องมือ จากนั้นเริ่มเปิดเครื่องมือในตำแหน่งที่ควบคุมได้ก่อนสัมผัสกับโลหะ
อันตรายระหว่างและหลังการตัด
ปัญหาส่วนใหญ่มักเริ่มต้นขึ้นเมื่ออุปกรณ์เสริมสัมผัสกับโลหะ ปรากฏการณ์การถีบกลับ (Kickback) เกิดขึ้นเมื่อใบมีดหรือจานตัดติดขัด บิดเบี้ยว หรือสัมผัสกับบริเวณที่ไม่เหมาะสม มหาวิทยาลัยคอนเนตทิคัต (UConn) เตือนว่าส่วนบนหนึ่งในสี่ของจานตัดเลื่อยตัดเหล็กมีแนวโน้มเกิดการถีบกลับได้ง่ายเป็นพิเศษ และการยึดชิ้นงานไม่ดีจะยิ่งทำให้สถานการณ์แย่ลง เพราะชิ้นงานอาจเลื่อนเข้าไปในแนวการตัดได้ นอกจากนี้ จานตัดหรือใบมีดอาจเสียหายจากการกดด้านข้าง ความเสียหาย การใช้งานผิดประเภท ความเร็วเกินขีดจำกัด หรือการบังคับเครื่องมือแทนที่จะปล่อยให้เครื่องมือทำงานตามธรรมชาติ
ขณะตัดโลหะด้วยเลื่อย ให้สังเกตอาการสั่นสะเทือน (chatter) การสั่นที่เพิ่มขึ้น หรือคำเตือนที่แฝงอยู่ในวลีค้นหาว่า "หากความเร็วรอบของเลื่อยลดลงขณะทำการตัด" การลดลงของความเร็วนี้ไม่ใช่สัญญาณให้กดแรงมากขึ้น แต่ควรหยุดการทำงานทันทีแล้วตรวจสอบแรงป้อนวัสดุ สภาพใบมีด การรองรับชิ้นงาน และความเหมาะสมของอุปกรณ์เสริมกับวัสดุที่ใช้
หากคุณเคยสงสัยว่า "ประกายไฟที่เกิดขึ้นขณะตัดโลหะคืออะไร" ให้ถือว่าประกายไฟเหล่านั้นเป็นอนุภาคที่ร้อนจัดและมีศักยภาพในการก่อให้เกิดเปลวไฟได้จริง ไม่ใช่เพียงแสงที่ไม่เป็นอันตราย เศษโลหะที่กระเด็นอาจทำให้ตาได้รับบาดเจ็บ ในขณะที่ขอบคมร้อนสามารถทำให้เกิดแผลตัดและแผลไหม้พร้อมกันได้ นอกจากนี้ ความร้อนสะสมยังอาจทำให้ขอบชิ้นงานเปลี่ยนสีและทำให้จัดการชิ้นงานได้ยากขึ้นอย่างไม่ปลอดภัย อีกทั้งสำหรับผู้อ่านที่ค้นหาด้วยวลีว่า "โลหะชนิดใดบ้างที่ไม่สามารถตัดด้วยเครื่องขัดหรือเลื่อยแบบสั่น (sawzall) ได้" หลักการที่ปลอดภัยที่สุดคือ ห้ามตัดโลหะใดๆ ที่ฉลากของใบมีดหรือแผ่นตัดระบุว่าไม่แนะนำให้ใช้ และควรระมัดระวังเป็นพิเศษกับโลหะผสมพิเศษที่มีความแข็งสูงซึ่งอาจทำให้อุปกรณ์ร้อนจัดเกินไปหรือเกิดการเคลือบผิว (glaze) บนอุปกรณ์ทั่วไป
การตัดที่ปลอดภัยคือลำดับขั้นตอนที่ควบคุมได้ ไม่ใช่การตัดผ่านไปอย่างโชคดี ตรรกะเดียวกันนี้สามารถเปลี่ยนเป็นกระบวนการทำงานที่ทำซ้ำได้ ไม่ว่าจะบนโต๊ะทดลอง โรงจอดรถ หรือแท่นเลื่อย
กระบวนการทำงานในการตัดโลหะแบบทีละขั้นตอนสำหรับผู้เริ่มต้น
ผู้เริ่มต้นส่วนใหญ่ไม่จำเป็นต้องใช้วิธีการที่แตกต่างกันสำหรับเครื่องมือแต่ละชนิด พวกเขาต้องการเพียงกระบวนการเดียวที่ทำซ้ำได้ หากคำถามแรกของคุณคือ “จะตัดโลหะอย่างไรจึงจะไม่สูญเสียวัสดุและไม่เกิดขอบหยาบ” ให้ใช้ลำดับขั้นตอนเดียวกันทุกครั้ง ได้แก่ การระบุชนิดของโลหะ การวางแผนการตัด การยึดชิ้นงานให้มั่นคง การเลือกอุปกรณ์เสริมที่เหมาะสม จากนั้นจึงทำความสะอาดขอบที่ตัด แนวทางนี้ใช้ได้ผลไม่ว่าคุณจะตัดโลหะด้วยเลื่อย ที่ตัดโลหะ หรือล้อตัด
การเตรียมอุปกรณ์มีความสำคัญมากกว่าที่หลายคนคาดไว้ เว일เลอร์ระบุว่าล้อตัดที่บางกว่าจะตัดวัสดุออกน้อยลง ช่วยเพิ่มความแม่นยำ และสร้างความร้อนน้อยลง ร้านตัดเย็น ยังเน้นความจริงอย่างง่ายๆ ว่า อุปกรณ์ที่ไม่เข้ากันอาจทำให้เกิดความเสียหายจากความร้อน การบิดตัวของวัสดุ วัสดุสูญเปล่า และพื้นผิวที่ได้ไม่เรียบเนียน ดังนั้น หากคุณกำลังสงสัยว่าจะตัดโลหะให้สะอาดได้อย่างไร ให้เริ่มต้นด้วยการวางแผนเป็นส่วนหนึ่งของการตัด ไม่ใช่การรอคอยก่อนการตัด
ขั้นตอนการทำงานทั่วไปสำหรับการตัดโลหะ
- ระบุชนิดของโลหะ ตัดสินใจว่าคุณจะตัดโลหะที่มีธาตุเหล็ก เช่น เหล็ก หรือโลหะที่ไม่มีธาตุเหล็ก เช่น อลูมิเนียม ซึ่งชนิดของวัสดุจะส่งผลต่อการเลือกใบมีดและจานตัด
- เลือกประเภทของการตัด ตัดสินใจว่าคุณต้องการตัดแบบตรง ตัดโค้ง ตัดหยาบอย่างรวดเร็ว หรือตัดเพื่อให้ได้ผิวเรียบเนียน
- วัดและทำเครื่องหมายอย่างระมัดระวัง ใช้เส้นที่ชัดเจนและทำเครื่องหมายด้านที่จะทิ้ง เพื่อให้คุณทราบว่าอุปกรณ์เสริมควรเคลื่อนที่ตามแนวใด
- รองรับและยึดชิ้นงานให้มั่นคง การรองรับที่มั่นคงช่วยลดการสั่นสะเทือน ป้องกันไม่ให้วัสดุทรงกลมกลิ้ง และช่วยป้องกันไม่ให้อุปกรณ์ติดขัด
- เลือกใบมีดหรือล้อที่ถูกต้อง จับคู่อุปกรณ์เสริมให้สอดคล้องกับเครื่องมือและวัสดุโลหะที่ใช้งาน Cold Saw Shop แยกใบมีดสำหรับวัสดุเหล็ก (ferrous) ที่ใช้ตัดเหล็กและสแตนเลสออกจากใบมีดสำหรับวัสดุไม่ใช่เหล็ก (non-ferrous) ที่ใช้ตัดอลูมิเนียมและทองเหลือง ส่วนการตัดแบบกัดกร่อน (abrasive cutting) รูปแบบและขนาดความหนาของล้อก็ส่งผลต่อการควบคุมและการตกแต่งผิวชิ้นงานเช่นกัน
- เริ่มการตัดอย่างเบามือ ปล่อยให้ใบมีดหรือล้อสร้างทางเดินก่อนจึงค่อยเพิ่มแรงกดในการป้อนวัสดุ
- ควบคุมเครื่องมืออย่างมั่นคงสม่ำเสมอ ติดตามเส้นที่กำหนดไว้และปล่อยให้เครื่องมือทำงานตามธรรมชาติ หากเกิดเสียงสั่นสะเทือน ความเร็วลดลงอย่างมาก หรือแนวการตัดหลุดจากเส้นที่กำหนด ให้หยุดการทำงานแล้วปรับการตั้งค่าให้ถูกต้อง
- ปล่อยให้วัสดุเย็นลงหากจำเป็น ความร้อนส่งผลต่อทั้งความปลอดภัยในการจัดการวัสดุและคุณภาพของขอบชิ้นงาน
- ขจัดเศษโลหะที่ยื่นออกมา (deburr) ที่ขอบชิ้นงาน ชิ้นงานจะถือว่าเสร็จสมบูรณ์จริงๆ ก็ต่อเมื่อกำจัดเศษโลหะแหลมคมที่ยื่นออกมา (sharp burrs) ออกหมดแล้ว ในการขั้นตอนการตกแต่งขอบอลูมิเนียม วินเซน รวมขั้นตอนการขจัดเศษโลหะและทำความสะอาดเป็นส่วนหนึ่งของกระบวนการตกแต่งมาตรฐาน
จากขั้นตอนการวัดไปจนถึงการขจัดเศษโลหะ
คำตอบสำหรับคำถามที่ว่าจะตัดโลหะให้เรียบเนียนได้อย่างไร แท้จริงแล้วมักไม่ใช่การเพิ่มแรงกดลงบนเครื่องมือ แต่คือการวางแนวการตัดที่แม่นยำยิ่งขึ้น การรองรับชิ้นงานอย่างมั่นคงยิ่งขึ้น และการเลือกอุปกรณ์เสริมที่เหมาะสมที่สุด เช่น รอยขีดที่คลาดเคลื่อนเพียงเล็กน้อยอาจส่งผลให้ชิ้นส่วนไม่พอดีในขั้นตอนต่อมา ชิ้นงานที่ยึดไม่แน่นอาจสั่นสะเทือนและทำให้แนวการตัดเบี่ยงเบน อุปกรณ์เสริมเช่น ใบมีดหรือล้อเจียร์ที่ไม่เหมาะกับชนิดของโลหะอาจก่อความร้อนสูงเกินไปและเพิ่มภาระงานในการตกแต่งหลังการตัด ดังนั้นสำหรับผู้เริ่มต้นฝึกตัดโลหะที่บ้าน การตัดสินใจเล็กๆ เหล่านี้ในการเตรียมงานมักมีความสำคัญมากกว่ากำลังของเครื่องมือโดยรวม
- ใช้แรงกดเครื่องมือแทนที่จะปล่อยให้เครื่องมือทำงานตามธรรมชาติ
- ใช้ใบมีดหรือล้อเจียร์ที่ไม่เหมาะสมกับชนิดของโลหะ
- เร่งรีบในช่วงเริ่มต้นการตัดจนทำให้แนวการตัดเบี่ยงเบน
- ข้ามการใช้แคลมป์และพยายามยึดชิ้นงานด้วยมือเปล่า
- ละเลยการสะสมความร้อนและสัมผัสขอบชิ้นงานก่อนที่จะเย็นสนิท
- ข้ามขั้นตอนการขจัดเศษโลหะหลังการตัดเสร็จสิ้น
หากคุณเคยสงสัยว่าจะตัดโลหะอย่างไรให้ผิดพลาดน้อยที่สุด ให้บันทึกขั้นตอนการทำงานนี้ไว้และทำซ้ำจนรู้สึกคล่องแคล่วเป็นธรรมชาติ ลำดับขั้นตอนนี้ยังคงคุ้นเคยแม้เครื่องมือจะเปลี่ยนไป และนี่คือจุดเริ่มต้นที่การเลือกเครื่องมือเริ่มส่งผลต่อผลลัพธ์
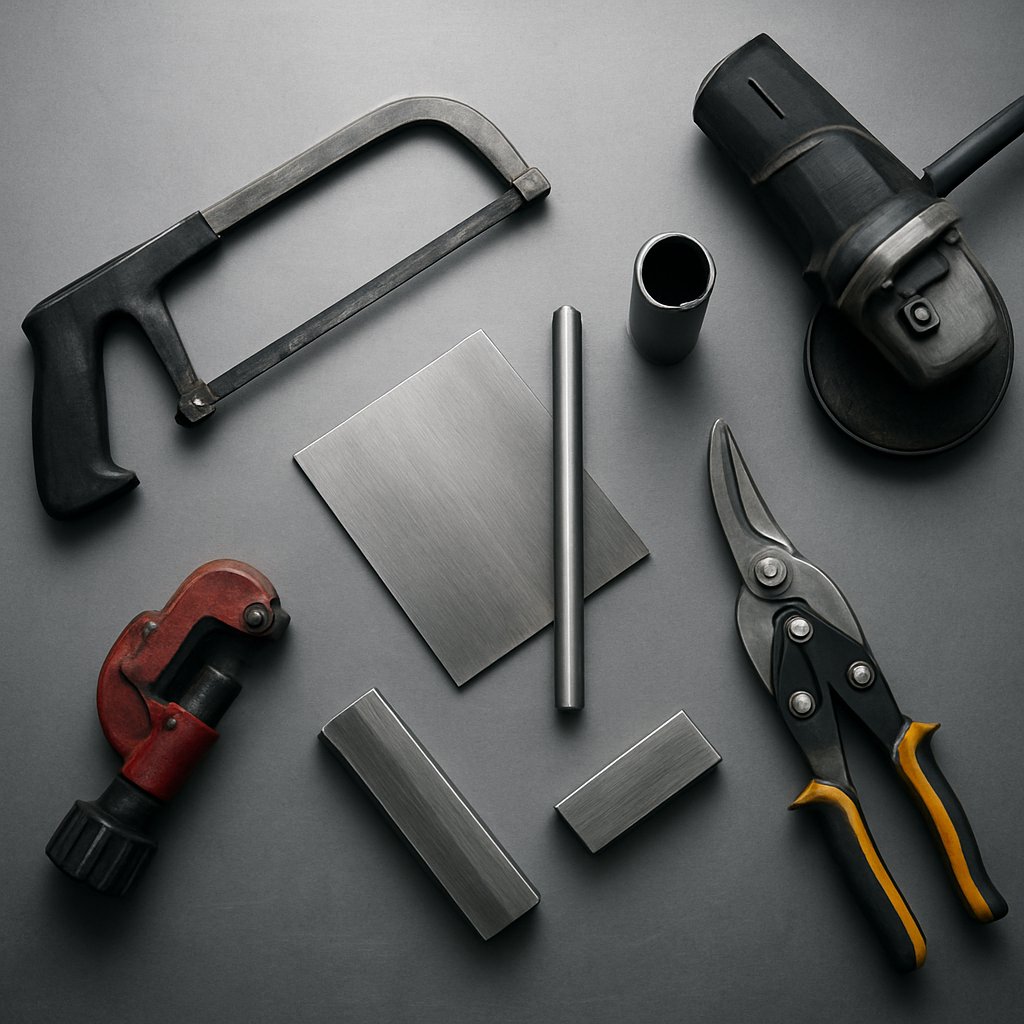
การเลือกเครื่องมือที่เหมาะสมสำหรับการตัดที่คุณต้องการ
ในขั้นตอนนี้ คำถามเปลี่ยนจากกระบวนการมาสู่ความเหมาะสม เครื่องมือที่ดีช่วยได้ทุกครั้ง แต่เครื่องมือยังคงเป็นผู้กำหนดความเร็วในการตัด ความเรียบของขอบที่ได้ และระดับการควบคุมที่คุณมี นี่คือเหตุผลที่ไม่มีเครื่องมือเพียงหนึ่งเดียวที่ดีที่สุดสำหรับการตัดโลหะ ท่ามกลางเครื่องมือตัดโลหะหลายชนิดแต่ละชนิดถูกออกแบบมาเพื่อแก้ปัญหาที่แตกต่างกัน
นิตยสาร Grassroots Motorsports ชี้ว่ากรรไกรตัดโลหะแบบอากาศพลังงาน (aviation shears) เหมาะที่สุดสำหรับการตัดแต่งขอบแผ่นโลหะบาง คีมตัดแบบแฮกซอว์ (hacksaws) ใช้งานได้ดีกับวัสดุขนาดเล็ก เครื่องเจียร์มุม (angle grinders) สามารถตัดโลหะขนาดปานกลางถึงหนาได้อย่างรวดเร็ว ส่วนเครื่องเลื่อยสายพาน (bandsaws) ให้ผลลัพธ์ยอดเยี่ยมเมื่อใช้กับท่อและรูปร่างที่ต้องการความแม่นยำสูง คู่มือจาก Johnson Tools เพิ่มความแตกต่างที่มีประโยชน์: เครื่องมือแบบสั่นสะเทือนเหมาะสำหรับพื้นที่แคบและงานตัดเรียบกับผิว ขณะที่เลื่อยวงกลมให้ประสิทธิภาพสูงในการตัดตรงยาว ส่วนเลื่อยแบบไส้เลื่อนเหมาะสำหรับงานรื้อถอนแบบหยาบซึ่งต้องการความเร็ว
วิธีเลือกเครื่องมือให้เหมาะสมกับประเภทของการตัด
พิจารณาสี่ปัจจัยก่อนเป็นอันดับแรก ได้แก่ ความหนา รูปร่างของเส้นตัด การเข้าถึง และคุณภาพผิวหลังตัด แผ่นโลหะบางมักให้ผลลัพธ์ดีขึ้นเมื่อใช้เครื่องมือตัดโลหะแบบมือถือที่มีน้ำหนักเบา เช่น กรรไกรตัดโลหะ ขณะที่ท่อและแท่งโลหะมักเหมาะกับการใช้เลื่อยมากกว่า เครื่องมือแบบขัดจะทำงานได้เร็วกว่า แต่มักแลกกับคุณภาพผิวที่ลดลงเพื่อความเร็ว หากคุณกำลังเลือกเครื่องมือที่ดีที่สุดสำหรับการตัดโลหะ ให้เริ่มจากลักษณะการตัดที่ต้องการก่อน ไม่ใช่จากเครื่องมือที่คุณมีอยู่แล้ว
| เครื่องมือ | กรณีการใช้งานที่ดีที่สุด | ตรงหรือโค้ง | คุณภาพของขอบ | ความเร็ว | ระดับประกายไฟ | การควบคุม | เส้นโค้งการเรียนรู้ |
|---|---|---|---|---|---|---|---|
| เศษผ้า | การตัดแต่งขอบแผ่นโลหะบาง | เส้นตรงและโค้งแบบนุ่มนวล | ให้ผิวเรียบสะอาดเมื่อตัดแต่งเศษวัสดุแคบบนแผ่นโลหะบาง | ทำงานได้เร็วบนวัสดุที่มีความหนาน้อย | ไม่มี | สูง | ต่ำ |
| เลื่อยตัด | ท่อขนาดเล็กและวัสดุชิ้นเล็ก | ส่วนใหญ่เป็นเส้นตรง | ปานกลางถึงดี | ช้า | ไม่มี | สูง | ต่ำ |
| เครื่องเจียรไฟฟ้า | โลหะความหนาปานกลางและการตัดแบบหยาบที่ต้องการความเร็ว | เส้นตรงและโค้งรัศมีใหญ่ | หยาบกว่า มักต้องปรับแต่งเพิ่มเติมมากขึ้น | เร็ว | สูง | ปานกลาง | ปานกลาง |
| เลื่อยสายพาน | แนวนอนสำหรับท่อ แนวตั้งสำหรับรูปร่างที่แม่นยำ | การตัดแบบตรงหรือแบบรูปร่าง ขึ้นอยู่กับประเภทของเลื่อย | สะอาดและแม่นยำ | ปานกลางถึงเร็ว | น้อยที่สุด | สูง | ปานกลาง |
| เลื่อยวงกลมพร้อมใบมีดที่เหมาะสม | การตัดตรงยาวบนแผ่นหรือแท่งวัสดุ | ตรง | เหมาะสำหรับงานตัดระยะยาว | เร็ว | ขึ้นอยู่กับใบมีดและการตั้งค่า | ปานกลาง | ปานกลาง |
| Reciprocating saw | ท่อ โครงสร้าง และการตัดเพื่อการรื้อถอน | การตัดแบบคร่าวๆ มากกว่าเส้นโค้งที่เรียบเนียน | หยาบและเป็นหยัก | เร็ว | ต่ำกว่าการตัดด้วยล้อขัด | ปานกลางถึงต่ำ | ต่ำถึงปานกลาง |
| เครื่องมือสั่นแบบหลายฟังก์ชัน | การตัดให้เรียบเสมอกับพื้นผิว ขอบมุม ท่อขนาดเล็ก สกรู และแผ่นโลหะบาง | การตัดตรงสั้นๆ และงานละเอียด | สะอาดและแม่นยำสำหรับการตัดชิ้นส่วนขนาดเล็ก | ช้า | ต่ำ | สูง | ต่ำถึงปานกลาง |
| เครื่องมือหมุนหรือเครื่องเจียรแบบดาย | งานตัดด้วยล้อตัดขนาดเล็กและการเข้าถึงพื้นที่แคบ | เส้นตรงและโค้งรัศมีใหญ่ | ปานกลาง | ระดับปานกลางสำหรับส่วนที่มีน้ำหนักเบา | สูงเมื่อใช้ล้อขัด | ปานกลาง | ปานกลาง |
รายละเอียดหนึ่งอย่างจาก Grassroots Motorsports อาจมองข้ามได้ง่าย แต่มีประโยชน์มาก: กรรไกรตัดโลหะสำหรับงานการบินถูกออกแบบมาให้ตัดขอบแผ่นได้ไม่เกิน 1/4 นิ้ว และเครื่องเจียรแบบหมุน (die grinder) ที่ติดใบตัดจะใช้งานได้สะดวกที่สุดกับวัสดุที่มีความหนาไม่เกินประมาณ 3/16 นิ้ว ก่อนที่ความเร็วในการตัดจะลดลงอย่างเห็นได้ชัด ข้อจำกัดเหล่านี้ช่วยให้คุณหลีกเลี่ยงการเลือกเครื่องมือที่ไม่เหมาะสมกับงานตั้งแต่ต้น
การตัดตรง การตัดโค้ง วัสดุบาง และวัสดุหนา
- ขอบที่เรียบเนียนที่สุด: เลื่อยสายพานมักเป็นเครื่องมือที่ดีที่สุดสำหรับการตัดโลหะเมื่อความแม่นยำสำคัญ โดยเฉพาะกับท่อ แท่งโลหะ หรือชิ้นส่วนที่มีรูปร่างซับซ้อน ส่วนกรรไกรตัดโลหะก็สามารถให้ขอบที่เรียบเนียนได้เช่นกันเมื่อใช้กับแผ่นโลหะบางๆ ในลักษณะของการแต่งขอบ
- การตัดหยาบอย่างรวดเร็วที่สุด: เลือกใช้เครื่องเจียรแบบมุม (angle grinder) สำหรับส่วนที่มีความหนาปานกลาง หรือเลื่อยแบบสั่นสะเทือน (reciprocating saw) เมื่อความเร็วสำคัญกว่าคุณภาพผิวของรอยตัด
- ตัวเลือกแบบจับถือได้ง่ายที่สุด: เครื่องมือแบบสั่นสะเทือน (oscillating tool) ให้การควบคุมที่ยอดเยี่ยมในพื้นที่แคบ ส่วนเลื่อยมือ (hacksaw) อาจช้ากว่า แต่ก็ยังคงเป็นหนึ่งในเครื่องมือง่ายๆ ที่สุดสำหรับการตัดโลหะในร้านเล็กๆ หรือโรงรถ
- ทางเลือกที่ดีที่สุดสำหรับแผ่นโลหะบาง: กรรไกรตัดขอบสำหรับตัดแต่งขอบ และเลื่อยวงกลมที่ใช้ใบเลื่อยที่เหมาะสมสำหรับการตัดแนวตรงยาว
เครื่องมือเหล่านี้มีจุดที่ใช้งานซ้อนกันจริง แต่ความรู้สึกของการตัดแต่ละแบบจะเปลี่ยนไปทันทีที่ใบมีดหรือล้อสัมผัสกับโลหะ แรงกด มุมเริ่มต้น และการควบคุมเส้นตัดจะเริ่มมีความสำคัญมากขึ้นกว่าข้อมูลจำเพาะที่ระบุไว้ในแผ่นข้อมูล
เทคนิคการตัดโลหะตามประเภทเครื่องมือแต่ละชนิด
การควบคุมเส้นตัดจะรู้สึกแตกต่างออกไปทันทีที่อุปกรณ์เสริมเปลี่ยนไป ล้อตัดต้องการการเคลื่อนที่อย่างมั่นคงและต่อเนื่อง ขณะที่ใบเลื่อยต้องการพื้นที่เพียงพอในการตัดเข้าไปในวัสดุ ส่วนเครื่องมือขนาดเล็กสำหรับงานละเอียดจะให้ผลลัพธ์ที่ดีขึ้นเมื่อใช้ความอดทนมากกว่ากำลังแรง นี่คือเหตุผลที่เทคนิคการใช้งานมีความสำคัญเกือบเท่ากับการเลือกเครื่องมือ
วิธีการตัดโลหะด้วยเครื่องเจียร์มุม
อิมไพร์ แอบราซีฟ อธิบายว่าเครื่องเจียร์มุมเป็นหนึ่งในเครื่องมือตัดโลหะที่หลากหลายที่สุด แต่ยังชี้ว่าเหมาะสำหรับการตัดแบบคร่าวๆ และโลหะที่ยังไม่ผ่านการตกแต่งขั้นสุดท้ายเท่านั้น เนื่องจากล้อตัดจะร้อนจัดและอาจทำลายสีหรือผิวเคลือบได้ สำหรับงานตัดโลหะด้วยเครื่องเจียร์มุม การควบคุมจะมาจากการใช้แรงเบาๆ ไม่ใช่การใช้แรงมากเกินไป
- เครื่องเจียร์มุม: เริ่มต้นด้วยการใช้จานตัดแตะขอบส่วนที่จะทิ้งของเส้นแนวตัดอย่างเบามือ เพื่อเปิดร่องตื้นๆ จากนั้นให้คงตำแหน่งเครื่องมือให้ตั้งฉากกับชิ้นงานและใช้แรงกดเบาๆ อย่างสม่ำเสมอ คาดว่าจะเกิดประกายไฟและขอบตัดที่หยาบกว่าเลื่อยฟันแบบทั่วไป เมื่อใช้เครื่องเจียร์มุมตัดเหล็ก หรือตัดเหล็กด้วยเครื่องเจียร์มุมบนสลักเกลียวและแท่งโลหะ ให้หยุดทันทีหากเกิดอาการสั่นสะเทือน ความร้อนสะสม หรือใบตัดเคลื่อนเบี่ยงจากแนวมากขึ้น จานตัดอาจแตกร้าวได้หากใช้งานไม่เหมาะสม ดังนั้นจึงห้ามใช้แรงกดด้านข้างโดยเด็ดขาด
วิธีที่เลื่อยเปลี่ยนแปลงเทคนิคการตัด
เลื่อยตัดโลหะด้วยฟันแทนการกัดกร่อน ดังนั้นความรู้สึกขณะตัดจึงเปลี่ยนไปทันที โดยทั่วไปแล้วการตัดด้วยเลื่อยจะให้ผลลัพธ์ที่ดีเมื่อป้อนชิ้นงานด้วยความเร็วสม่ำเสมอและรองรับชิ้นงานได้ดี
- เลื่อยมือ (Hacksaw): บริษัท Empire ระบุว่า เลื่อยมือเหมาะสำหรับการตัดตรงบนท่อ แท่งโลหะ และแผ่นโลหะที่มีความหนาพอสมควร และให้รอยตัดที่ค่อนข้างสะอาด ซึ่งสามารถตกแต่งต่อได้ง่าย ให้เริ่มต้นด้วยการดึงเลื่อยแบบสั้นๆ เพื่อกำหนดแนวตัดก่อน จากนั้นจึงใช้การดึงเลื่อยแบบยาวและสม่ำเสมอ แรงกดที่เพียงพอต่อการให้ฟันเลื่อยสัมผัสกับชิ้นงานอย่างมีประสิทธิภาพจะช่วยให้การตัดดีขึ้น แต่การใช้แรงกดมากเกินไปจนทำให้โครงเลื่อยโก่งตัวนั้นไม่แนะนำ
- เลื่อยสายพาน (Band saw): เมื่อตัดโลหะด้วยเลื่อยสายพาน ให้ค่อยๆ นำชิ้นงานไปตามแนวตัดและรองรับชิ้นงานให้เต็มที่ตลอดเวลา ปล่อยให้ใบมีดตัดตามเส้นที่กำหนดไว้แทนที่จะบิดชิ้นงานเพื่อเร่งความเร็วในการตัด หากใบมีดเริ่มเบี่ยงเบนหรือชิ้นงานสั่นสะเทือน ให้หยุดการตัดชั่วคราวแล้วปรับการรองรับให้เหมาะสมก่อนดำเนินการต่อ
- การตั้งค่าเลื่อยวงกลมสำหรับการตัดโลหะ: คุณสามารถใช้เลื่อยวงกลมตัดโลหะได้ก็ต่อเมื่อติดตั้งใบมีดหรือจานขัดที่ออกแบบมาเฉพาะสำหรับการตัดโลหะเท่านั้น Empire เตือนอย่างชัดเจนว่า การติดตั้งใบมีดสำหรับไม้แบบปกติกลับด้านเป็นสิ่งที่ไม่ปลอดภัยและไม่แนะนำอย่างยิ่ง ควรรองรับชิ้นงานให้มั่นคง ใช้ไม้บรรทัดหรือแผ่นนำทางตรงเมื่อต้องตัดระยะยาว และป้อนชิ้นงานอย่างสม่ำเสมอเพื่อให้ใบมีดตัดตามแนวที่กำหนดไว้
- เลื่อยแบบไส้กรอก (Reciprocating saw): Empire ระบุว่าเครื่องมือชนิดนี้มีลักษณะรุนแรงมาก และเหมาะที่สุดสำหรับงานรื้อถอนหรือการตัดแบบคร่าวๆ ให้เริ่มต้นการตัดจากตำแหน่งที่มั่นคง รักษาแนวของใบมีดให้สอดคล้องกับเส้นที่ทำเครื่องหมายไว้ และปล่อยให้ใบมีดที่ออกแบบมาเฉพาะสำหรับโลหะทำงานตามธรรมชาติ ท่านอาจสังเกตเห็นการสั่นสะเทือนมากขึ้นและขอบตัดที่หยาบกว่าวิธีการตัดแบบช้าและควบคุมได้แม่นยำกว่า
เมื่อใดที่เครื่องมือแบบหมุนขนาดเล็กและแบบสั่นสะเทือนมีความเหมาะสม
พื้นที่จำกัดจะเปลี่ยนคำตอบอีกครั้ง บางครั้งเลื่อยหรือเครื่องเจียรขนาดใหญ่ก็อาจใช้งานไม่คล่องตัวเกินไปสำหรับการตัดที่คุณต้องการ
- เครื่องมือแบบสั่นสะเทือน: หากคุณสงสัยว่าเครื่องมือแบบสั่นสะเทือนสามารถตัดโลหะได้หรือไม่ ก็สามารถทำได้สำหรับงานที่มีขนาดเล็กและต้องการความแม่นยำสูง เมื่อใช้ใบมีดที่เหมาะสม Johnson Tools แนะนำให้เลือกใบมีดให้สอดคล้องกับวัสดุที่ใช้ ทำการขีดเส้นแนวตัดและยึดชิ้นงานให้แน่น ใช้แรงกดเบาๆ และปรับความเร็วให้อยู่ในระดับต่ำเมื่อตัดโลหะ เพราะจะช่วยเพิ่มการควบคุม และลดความร้อนรวมทั้งประกายไฟได้ ควรเริ่มตัดอย่างเบามือตามแนวที่ขีดไว้ และปล่อยให้การสั่นสะเทือนทำงานตามธรรมชาติ
- เครื่องมือแบบหมุน: หากคุณกำลังหาคำตอบว่า Dremel สามารถตัดโลหะได้หรือไม่ คำตอบเชิงปฏิบัติคือ ใช่ สำหรับงานที่ต้องการความละเอียดอ่อน Empire อธิบายเครื่องมือแบบหมุนว่าเป็นเครื่องมือที่ใช้สำหรับงานความแม่นยำสูงบนชิ้นส่วนขนาดเล็ก เส้นโค้ง เส้นตรง และรายละเอียดที่ประณีต ควรใช้แรงกดเบาๆ ใจเย็นๆ และคาดหวังความคืบหน้าที่ช้ากว่าการใช้เครื่องเจียร แผ่นตัดขนาดเล็กเหมาะสำหรับการเข้าถึงพื้นที่แคบ แต่ไม่เหมาะที่สุดสำหรับการตัดที่ยาวหรือส่วนที่มีความหนา
เลือกใบมีดหรือล้อขัดให้เหมาะสมกับเครื่องมือและโลหะที่ใช้งานทุกครั้ง หากเกิดความร้อนสะสม แรงควบคุมลดลง หรือเสียงขณะตัดเริ่มผิดปกติ ให้หยุดการตัดทันทีแล้วประเมินสถานการณ์ใหม่ เครื่องเจียรหรือเลื่อยชนิดเดียวกันที่ใช้งานได้ง่ายบนเหล็กกล้าคาร์บอนต่ำ อาจให้ผลที่แตกต่างอย่างมากเมื่อใช้กับเหล็กกล้าไร้สนิมหรืออลูมิเนียม และการเปลี่ยนวัสดุนี้จะส่งผลต่อกลยุทธ์การตัดทั้งหมด
วิธีที่ชนิดของโลหะส่งผลต่อกลยุทธ์การตัดของคุณ
เครื่องเจียรหรือเลื่อยชนิดเดียวกันอาจให้ความรู้สึกคาดการณ์ได้จนกว่าจะเปลี่ยนชนิดของโลหะ เหล็กกล้าคาร์บอนต่ำ เหล็กกล้าไร้สนิม และอลูมิเนียมมีปฏิกิริยาต่อความร้อน การขัดสึก และแรงกดที่ใช้ในการป้อนวัสดุไม่เหมือนกัน ดังนั้นวิธีการที่ใช้ได้ผลดีกับโลหะชนิดหนึ่งอาจทำให้ขอบตัดหยาบเมื่อใช้กับอีกชนิดหนึ่ง โลหะที่มีธาตุเหล็ก (ferrous metals) เช่น เหล็กกล้าคาร์บอนต่ำและเหล็กกล้าไร้สนิม มีธาตุเหล็กเป็นส่วนประกอบ ขณะที่โลหะที่ไม่มีธาตุเหล็ก (non-ferrous metals) เช่น อลูมิเนียม ไม่มีธาตุเหล็กเป็นส่วนประกอบ ความแตกต่างนี้ส่งผลต่อการเกิดเศษโลหะ การอุดตันของใบมีด ความร้อนที่เกิดขึ้น และคุณภาพพื้นผิวที่ได้ที่ขอบตัด
ความแตกต่างระหว่างเหล็กกล้าคาร์บอนต่ำ เหล็กกล้าไร้สนิม และอลูมิเนียม
หากคุณกำลังเรียนรู้วิธีการตัดเหล็ก ให้ถือว่าเหล็กกล้าคาร์บอนต่ำเป็นมาตรฐานอ้างอิง ไม่ใช่กฎทั่วไปสำหรับโลหะทุกชนิด Xmake อธิบายเหล็กกล้าไร้สนิมว่ามีความแข็งแรงมากกว่าและทนต่อการกัดกร่อนมากกว่าอลูมิเนียม แต่แปรรูปได้ยากกว่า มีอัตราการตัดช้ากว่า และทำให้เครื่องมือสึกเร็วกว่า แหล่งข้อมูลเดียวกันนี้ยังระบุว่าอลูมิเนียมแปรรูปและขึ้นรูปได้ง่ายกว่า ในทางปฏิบัติ วิธีที่ดีที่สุดในการตัดเหล็กกล้าไร้สนิมมักจะใช้ความเร็วในการตัดที่ช้าลงและรอบคอบมากขึ้น พร้อมใช้อุปกรณ์เสริมที่เหมาะสม ในขณะที่การตัดอลูมิเนียมมักรู้สึกง่ายกว่าจนกว่าล้อตัดที่ไม่เหมาะสมจะเริ่มอุดตัน
| โลหะ | ประเภท | พฤติกรรมการตัด | ไวต่อความร้อน | ความเสี่ยงจากการอุดตันหรือการเกิดความแข็งของวัสดุระหว่างการตัด | เครื่องมือมักควบคุมได้ง่ายกว่า |
|---|---|---|---|---|---|
| เหล็กอ่อน | เหล็กฟีรัส | โดยทั่วไปแล้วเป็นวัสดุที่ให้อภัยมากที่สุดสำหรับการตัดทั่วไป | ปานกลาง | มีความเสี่ยงต่ำกว่าเหล็กกล้าไร้สนิมหรืออลูมิเนียม | เลื่อยมือ เลื่อยสายพาน เลื่อยวงกลมที่ใช้ใบเลื่อยสำหรับตัดโลหะ และล้อตัดที่ออกแบบมาสำหรับตัดเหล็ก |
| สแตนเลส | เหล็กฟีรัส | การตัดยากขึ้น ความคืบหน้าช้าลง และเครื่องมือสึกเร็วขึ้น | ต้องใส่ใจคุณภาพของขอบมากเป็นพิเศษ | มีแนวโน้มเกิดความแข็งของวัสดุระหว่างการตัด | การตั้งค่าเลื่อยแบบแข็งแรงและล้อหรือใบมีดที่ทนต่อสนิม |
| อลูมิเนียม | โลหะที่ไม่มีธาตุเหล็ก | นุ่มกว่าและขึ้นรูปได้ง่ายกว่า แต่อาจเกิดการเลอะหรืออุดตันหากใช้อุปกรณ์เสริมที่ไม่เหมาะสม | ความร้อนสามารถสะสมได้อย่างรวดเร็วที่อุปกรณ์เสริม แม้เมื่อโลหะถูกตัดได้ง่าย | มีความเสี่ยงสูงที่อุปกรณ์ขัดจะอุดตันหากใช้อุปกรณ์ขัดที่ไม่เหมาะสม | ใบมีดหรือจานตัดที่ออกแบบสำหรับโลหะไม่ใช่เหล็ก โดยเฉพาะเมื่อชิ้นงานมีการรองรับที่ดี |
| เหล็กและโลหะผสมที่มีความแข็งสูง | เหล็กฟีรัส | แรงต้านการตัดสูงขึ้น และทำให้เครื่องมือแบบถือใช้งานหนักขึ้น | การควบคุมความร้อนมีความสำคัญมากยิ่งขึ้น | อาจทำให้อายุการใช้งานของอุปกรณ์เสริมสั้นลงอย่างรวดเร็ว | เลื่อยที่มีความแข็งแรงสูงขึ้น หรือล้อพิเศษที่ทนทานยิ่งขึ้น |
หากคุณกำลังศึกษาวิธีการตัดเหล็กกล้าไร้สนิม ความผิดพลาดทั่วไปคือเร่งความเร็วในการตัดเหมือนกับเหล็กคาร์บอนต่ำ ถ้าชิ้นงานเป็นวัสดุบางและคุณกำลังถามถึงวิธีการตัดแผ่นเหล็กกล้าไร้สนิม การรองรับชิ้นงานอย่างมั่นคงและการป้อนวัสดุอย่างเบาและควบคุมได้ดีมักจะสำคัญกว่าความเร็วสูงสุดโดยตรง สำหรับการตัดอลูมิเนียม ความรู้สึกขณะตัดอาจเรียบลื่นอย่างต่อเนื่อง จนกระทั่งเศษโลหะเริ่มติดและอุปกรณ์เสริมไม่สามารถขจัดเศษได้อย่างมีประสิทธิภาพ
การเลือกใบมีดและวงล้อตามชนิดของวัสดุ
การเลือกชิ้นส่วนสิ้นเปลืองคือจุดที่ความแตกต่างของวัสดุจะปรากฏชัดเจนที่สุด Buddies Abrasives ระบุว่าเหล็กคาร์บอนต่ำมักใช้วงล้อตัดแบบเรซินเสริมแรงที่มีเม็ดทรายอะลูมิเนียมออกไซด์ ในขณะที่เหล็กกล้าไร้สนิมและโลหะผสมที่แข็งกว่านั้นมักเหมาะกับวงล้อที่ทำจากเซอร์โคเนีย-อะลูมิเนียมออกไซด์ หรือเซรามิก-อะลูมิเนียมออกไซด์ หรือส่วนผสมที่คล้ายกันมากกว่า เนื่องจากวัสดุเหล่านี้ทนทานต่อการใช้งานกับโลหะที่แข็งกว่า คู่มือฉบับเดียวกันยังเตือนว่าอลูมิเนียมและโลหะไม่ใช่เหล็กชนิดอื่นๆ จำเป็นต้องใช้จานตัดที่ออกแบบมาเฉพาะสำหรับโลหะไม่ใช่เหล็ก เพราะจานตัดมาตรฐานสำหรับเหล็กอาจเกิดการอุดตันอย่างอันตรายแทนที่จะตัดได้อย่างสะอาด
- เหล็กอ่อน: จุดเริ่มต้นที่ดีสำหรับใบมีดและล้อทั่วไป
- เหล็กไม่ржаมี ใช้ชิ้นส่วนสิ้นเปลืองที่ออกแบบมาเฉพาะสำหรับสแตนเลส และตัดอย่างมีสติ สำหรับงานหลายประเภท วิธีนี้คือวิธีที่ดีที่สุดในการตัดสแตนเลสโดยไม่เพิ่มความร้อนเกินจำเป็น
- อลูมิเนียม: เลือกอุปกรณ์เสริมที่ไม่ใช่เหล็ก และหยุดการตัดทันทีหากล้อเริ่มอุดตันหรือเศษชิ้นส่วนเริ่มละลายติดกัน
วัสดุบ่งบอกว่าควรใช้อุปกรณ์เสริมชนิดใด รูปร่างบ่งบอกว่าการตัดนั้นจะดำเนินไปอย่างไร แผ่นสแตนเลส ท่ออะลูมิเนียม และแท่งเหล็กกล้าคาร์บอนต่ำ อาจต้องการการรองรับและการทำเครื่องหมายที่แตกต่างกันแม้ก่อนจะเปลี่ยนเครื่องมือ
วิธีการตัดแผ่นโลหะ ท่อ หลอด และแท่งโลหะ
วัสดุยังคงมีความสำคัญ แต่รูปร่างมักเป็นสิ่งที่เปลี่ยนการตัดที่ตรงไปตรงมาให้กลายเป็นเรื่องน่าหงุดหงิด เมื่อผู้คนค้นหา วิธีการตัดแผ่นโลหะ หรือ วิธีการตัดท่อโลหะ สิ่งเหล่านี้ มักเกิดจากปัญหาของรูปร่างมากกว่าปัญหาของวัสดุ แผ่นบางอาจสั่นสะเทือน วัสดุทรงกลมอาจกลิ้ง และส่วนที่เป็นโพรงจะมีพฤติกรรมที่ต่างออกไปเมื่อเทียบกับส่วนที่เป็นของแข็ง คู่มือ Anchorlube แยกแผ่น ท่อ หลอด และแท่งออกจากกันด้วยเหตุผลนั้นโดยเฉพาะ และผู้ให้บริการในพื้นที่สวนหลังบ้านก็แสดงรูปแบบเดียวกันกับท่อและหลอดเหล็ก แม้ว่าวัสดุโลหะจะเหมือนกัน แต่เครื่องมือที่แนะนำอาจเปลี่ยนไปเนื่องจากรูปร่างที่เปลี่ยนแปลงส่งผลต่อการควบคุม
วิธีตัดแผ่น ท่อ หลอด และแท่ง
หากโครงการของคุณเกี่ยวข้องโดยตรงกับ วิธีการตัดแต่งแผ่นโลหะ ,วิธีตัดแผ่นโลหะสำหรับงานตกแต่งภายนอกอาคาร , หรือ วิธีตัดโลหะบาง ให้พิจารณาเรื่องการรองรับและความยาวของการตัดเป็นอันดับแรก แผ่นโลหะมักตัดได้ดีด้วยคีมตัดสำหรับการตัดแต่งเล็กน้อย ในขณะที่การตัดเส้นตรงยาวอาจทำได้ง่ายกว่าด้วยเลื่อยที่ออกแบบมาสำหรับตัดโลหะ ท่อทรงกลมจำเป็นต้องมีการยึดให้อยู่นิ่งและตัดให้ได้แนวตั้งฉาก ดังนั้นเครื่องมือต่าง ๆ เช่น ที่ตัดท่อ เลื่อยฟันละเอียด เลื่อยสายพาน เลื่อยสั่น และเครื่องเจียร์ จึงเหมาะสมในสถานการณ์ที่แตกต่างกัน หลอดดูเหมือนจะตัดง่ายกว่าเพราะมีพื้นผิวเรียบ แต่ผนังบางอาจบิดเบี้ยวได้ง่ายกว่าวัสดุทึบ แท่ง บาร์ และเหล็กเสริมมีความต้านทานต่อการตัดมากกว่าส่วนที่เป็นโพรง ดังนั้นการควบคุมเครื่องมือจึงสำคัญกว่าความเร็วในการตัด
| รูปร่าง | ความท้าทายหลัก | เครื่องมือเริ่มต้นที่ใช้ทั่วไป | หมายเหตุเชิงปฏิบัติ |
|---|---|---|---|
| โลหะ | การสั่นสะเทือน การโก่งตัว และการบิดเบี้ยวของขอบในระหว่างการตัดยาว | คีมตัด, เลื่อยจิ๊กซอว์, เลื่อยวงกลมที่มีใบมีดสำหรับตัดโลหะ, เลื่อยมุม | เหมาะที่สุดสำหรับงานตกแต่งขอบและงานตัดที่ยาวโดยมีการรองรับอย่างมั่นคง ไม่เหมาะสำหรับการตัดแบบเร่งด่วนโดยไม่มีการยึดจับ |
| ท่อ | การเลื่อนเครื่องมือไปพร้อมกับการรักษาให้รอยตัดตั้งฉาก | เครื่องตัดท่อ, เลื่อยมือ, เลื่อยสั่นสะเทือน, เลื่อยสายพาน, เลื่อยมุม | เครื่องตัดท่อเฉพาะทางมีประโยชน์อย่างยิ่งสำหรับการตัดให้ได้รอยตัดทรงกลมที่เรียบเนียน |
| ท่อ | ผนังบางและการติดตามแนวมุม | เครื่องตัดท่อ, เลื่อยสายพาน, เลื่อยเย็น, เลื่อยสั่นสะเทือน, เลื่อยมุม | ชิ้นงานที่เป็นโพรงจำเป็นต้องมีการรองรับใกล้บริเวณรอยตัด |
| แท่ง | ชิ้นงานที่เป็นของแข็งต้องใช้แรงมากกว่าในการตัด | เลื่อยมือ, เลื่อยสายพาน, เลื่อยมุม, เลื่อยวงกลมที่มีใบมีดสำหรับตัดโลหะ | เครื่องมือแบบหมุนรูปแบบตัดแท่งโลหะส่วนใหญ่เป็นวิธีการที่ใช้วัสดุบางกว่า |
| แท่ง | น้ำหนัก ความตรง และแรงบีบหากชิ้นส่วนที่ตัดออกหลุดลงมา | เลื่อยสายพาน เลื่อยเย็น เลื่อยวงกลมที่ติดใบมีดสำหรับตัดโลหะ | การตั้งค่าเลื่อยแบบแข็งมักจะช่วยเพิ่มความแม่นยำในการทำซ้ำ |
| เหล็กเส้น | พื้นผิวแบบมีร่อง ยึดจับแน่น คาดการณ์ว่าผิวงานจะหยาบ | เครื่องขัดแบบมือถือ เลื่อยตัดแบบตั้งโต๊ะ เลื่อยสายพาน | ยึดชิ้นงานให้แน่นเพื่อไม่ให้เกิดการบิดเบี้ยวขณะตัด |
เคล็ดลับการรองรับและการทำเครื่องหมายสำหรับรูปร่างต่าง ๆ
- รองรับแผ่นบางอย่างทั่วทั้งพื้นผิว: ส่วนที่ยาวและไม่มีการรองรับอาจสั่นสะเทือนและเลื่อนออกจากเส้นที่กำหนด
- ยึดวัสดุทรงกลมให้แน่นเพื่อป้องกันการหมุนขณะตัด ท่อและแท่งโลหะไม่ควรหมุนได้เมื่อเริ่มตัด
- อย่าบีบผนังท่อจนเสียรูป การยึดให้แน่นเป็นสิ่งที่ดี แต่แรงยึดที่มากเกินไปอาจทำให้ท่อบางเสียรูปได้
- ระบุด้านที่จะทิ้งให้ชัดเจน ข้อนี้สำคัญยิ่งกว่าเดิมเมื่อใช้วัสดุแคบหรือชิ้นงานที่มีผิวสำเร็จรูปที่มองเห็นได้ชัด
- ปกป้องพื้นผิวที่เสร็จแล้ว การใช้แผ่นรองใต้ที่ยึดอย่างง่ายๆ ช่วยป้องกันรอยบุ๋มและรอยขีดข่วน
- นำทางการตัดตรงยาว วิธีนี้มีประโยชน์อย่างยิ่งเมื่อต้องวางแผนการตัดแผ่นโลหะสำหรับงานภายนอกให้เรียบร้อย หรือการตัดโลหะบางโดยไม่ให้ขอบเลื่อนคลาด
รูปร่างไม่เพียงแต่กำหนดการเลือกเครื่องมือเท่านั้น แต่ยังส่งผลต่อความร้อน รอยคมที่เกิดขึ้น (burrs) และปริมาณงานตกแต่งขอบที่จำเป็นหลังจากชิ้นส่วนแยกออกจากกันด้วย นี่คือจุดที่คุณภาพของการตัดจะแสดงออกมาอย่างชัดเจน และเป็นจุดที่กระบวนการตกแต่งเริ่มมีความสำคัญไม่แพ้การตัดเอง
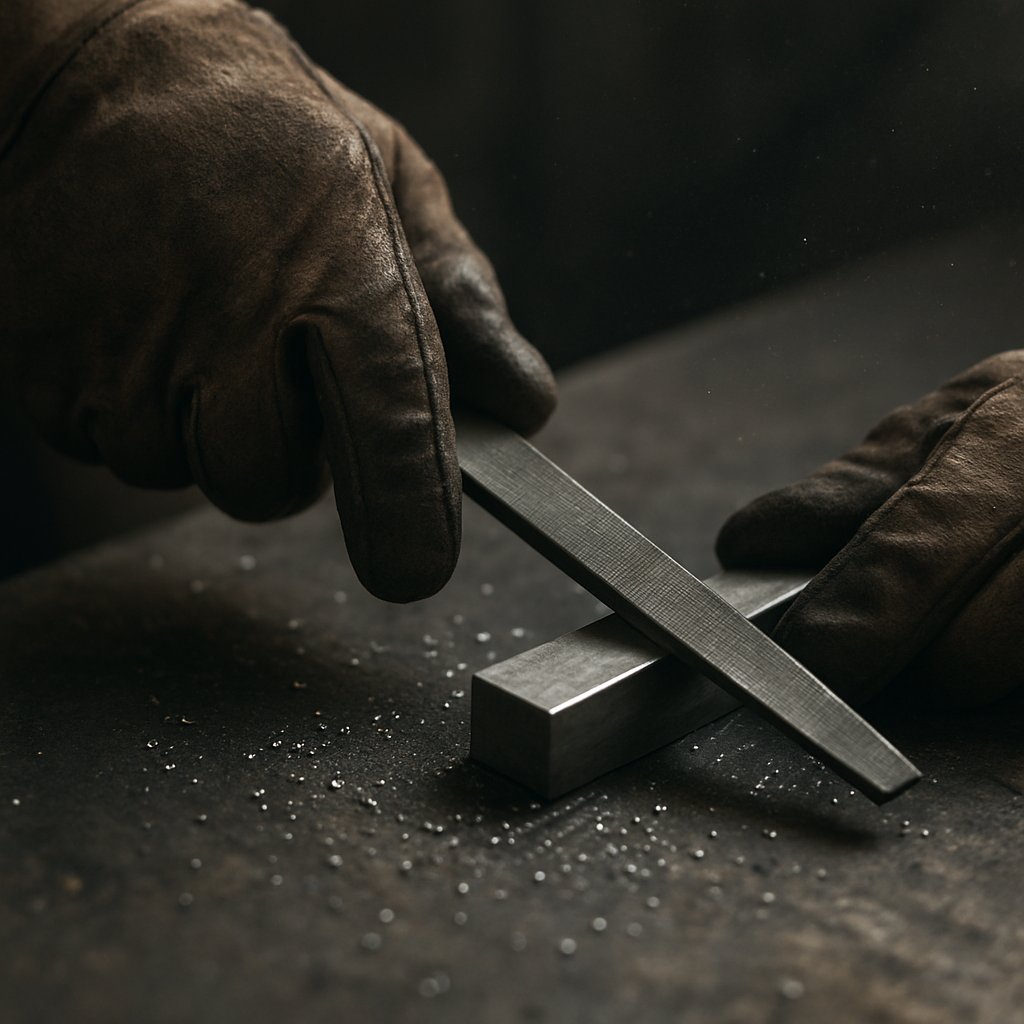
การตัดโลหะที่สะอาดกว่าและขอบที่ดีกว่า
แม้ชิ้นส่วนจะถูกแยกออกจากกันแล้ว งานมักจะยังไม่เสร็จสิ้น รอยคมที่เกิดขึ้น (burrs) สีที่เปลี่ยนไปจากความร้อน (heat tint) การบิดงอเล็กน้อย และมุมที่แหลมคมเหมือนใบมีด มักปรากฏให้เห็นเฉพาะหลังจากการตัดเสร็จสิ้นเท่านั้น นี่คือเหตุผลที่การตัดที่สะอาดที่สุดไม่ได้ประเมินจากความเร็วเพียงอย่างเดียว แต่ประเมินจากความปลอดภัย ความตรงของขอบ และความพร้อมใช้งานของขอบเมื่อเครื่องมือหยุดทำงาน
วิธีการได้ขอบที่สะอาดขึ้นพร้อมความร้อนน้อยลง
คุณภาพของขอบเริ่มต้นขึ้นก่อนการสัมผัสครั้งแรก คู่มือจำนวนฟัน อธิบายกฎพื้นฐานง่ายๆ ว่า โลหะที่บางมักจะได้รับประโยชน์จากการใช้ใบตัดที่มีจำนวนฟันมากขึ้นเพื่อให้ได้ผิวเรียบเนียนยิ่งขึ้น ขณะที่โลหะที่หนากว่ามักจะทำงานได้ดีกว่าเมื่อใช้ใบตัดที่มีจำนวนฟันน้อยลง เพื่อให้เศษโลหะหลุดออกได้ง่ายขึ้นและลดแรงเสียดทานให้ต่ำลง หลักการเดียวกันนี้ก็ใช้ได้กับล้อตัดโลหะแบบขัดด้วยสารกัดกร่อนเช่นกัน ในคู่มือการกำจัดเศษโลหะส่วนเกิน (deburring) นี้ ใช้เกร็ดขัดหยาบสำหรับการขจัดวัสดุออกอย่างรวดเร็ว ขณะที่เกร็ดขัดละเอียดจะให้ผลลัพธ์ผิวเรียบเนียนยิ่งขึ้น กล่าวอีกนัยหนึ่ง ใบตัดโลหะหรือล้อตัดที่เหมาะสมมักจะเป็นตัวกำหนดคุณภาพของขอบชิ้นงานก่อนที่การตัดจะเริ่มต้นขึ้นเสียด้วยซ้ำ
- รอให้ชิ้นส่วนเย็นลงก่อนจัดการหรือตรวจสอบอย่างใกล้ชิด
- ตรวจสอบความผิดรูป คราบสกปรก (dross) หรือเศษโลหะส่วนเกินที่มองเห็นได้ตามขอบชิ้นงาน
- กำจัดเศษโลหะส่วนเกินที่ยกตัวขึ้น ซึ่งอาจขัดขวางการประกอบหรือทำให้เกิดแผลตัด
- ทำให้มุมแหลมเรียบขึ้น และเบาๆ ในการถอดคมขอบ
- เตรียมผิวชิ้นงานหากจะนำไปเชื่อม ยึดด้วยสกรูหรือสลัก เคลือบผิว หรือประกอบเข้าด้วยกัน
การตัดจะยังไม่เสร็จสมบูรณ์จนกว่าขอบชิ้นงานจะปลอดภัยและพร้อมสำหรับขั้นตอนต่อไป
การกำจัดเศษโลหะส่วนเกิน การทำให้ผิวเรียบ และการเตรียมชิ้นงาน
เช่นเดียวกัน คู่มือการกำจัดเศษโลหะส่วนเกิน สร้างความแตกต่างที่มีประโยชน์ ขั้นตอนการกำจัดเศษคม (Deburring) คือการลบวัสดุที่เหลืออยู่และมีความคมออก ในขณะที่ขั้นตอนการตกแต่งผิว (Finishing) นั้นทำมากกว่านั้น โดยปรับปรุงคุณภาพพื้นผิว รูปร่างของขอบ และความพร้อมสำหรับการเคลือบหรือประกอบชิ้นส่วน การตัดด้วยเลื่อยและการตัดด้วยเครื่องตัดมักทิ้งเศษคมเชิงกลไว้ ส่วนวิธีการที่ใช้ความร้อนสูงอาจทิ้งเศษคมจากความร้อน (thermal burrs) หรือสิ่งสกปรกจากการหลอมละลาย (dross) ซึ่งจำเป็นต้องทำความสะอาดเพิ่มเติม
สำหรับงานขนาดเล็ก การใช้ตะไบแบบมือหรือตะไบที่ออกแบบมาเฉพาะสำหรับโลหะมักให้การควบคุมที่แม่นยำกว่าการใช้เครื่องเจียรซ้ำอีกครั้งอย่างรุนแรง ตะไบโลหะนั้นเหมาะอย่างยิ่งเมื่อคุณต้องการแค่ลดความคมของขอบโดยไม่เปลี่ยนรูปร่างของชิ้นส่วน ควรตรวจสอบขอบทั้งด้วยการสัมผัสและด้วยสายตา เพราะชิ้นส่วนที่ดูเรียบร้อยแล้วอาจยังคงเกี่ยวถุงมือหรือไม่สามารถวางราบได้อย่างสมบูรณ์ ทั้งนี้ หากเวลาที่ใช้ในการทำความสะอาดหลังการตัดยาวนานกว่าเวลาที่ใช้ในการตัดเอง ปัญหาที่แท้จริงมักเกิดจากความแม่นยำ ไม่ใช่ความอดทน
เมื่อการตัดโลหะในระดับอุตสาหกรรมมีเหตุผลมากกว่า
หากชิ้นส่วนแต่ละชิ้นยังต้องผ่านขั้นตอนการตกแต่งขอบ การปรับแต่งให้พอดี และการตรวจสอบซ้ำ ปัญหาจึงไม่ได้จำกัดอยู่เพียงแค่การใช้วัสดุคงคลังให้หมดเท่านั้น ณ จุดนั้น การตัดโลหะในอุตสาหกรรมจึงไม่ได้เน้นที่ความสามารถในการตัดผ่านโลหะเพียงครั้งเดียว แต่กลับมุ่งเน้นไปที่การผลิตชิ้นส่วนซ้ำๆ ด้วยขนาดที่ควบคุมได้อย่างแม่นยำ พื้นผิวที่สะอาดขึ้น และความไม่แน่นอนน้อยลง
เมื่อการตัดแบบทำเอง (DIY) หยุดเป็นทางเลือกที่ดีที่สุด
สำหรับงานซ่อมแซม การตัดแต่งขอบ หรือการผลิตแผ่นยึดแบบครั้งเดียว อาจใช้เครื่องมือแบบถือด้วยมือก็สามารถตอบโจทย์เรื่องการตัดโลหะได้ดีพอสมควร แต่เมื่อต้องทำงานที่ต้องการความแม่นยำสูง หลักเกณฑ์การประเมินก็เปลี่ยนไป งานประเภทนี้มักจำเป็นต้องได้รับการสนับสนุนจากกระบวนการผลิตระดับมืออาชีพ เมื่อคุณต้องการ:
- ชิ้นส่วนที่ต้องผลิตซ้ำ: ชิ้นส่วนหลายชิ้นที่ต้องสอดคล้องกันอย่างแม่นยำ ไม่ใช่เพียงดูคล้ายกันเท่านั้น
- ความคลาดเคลื่อนที่ยอมรับได้แน่นอน: ลักษณะเฉพาะที่ต้องวัดและควบคุมความแม่นยำอย่างเป็นทางการ แทนที่จะอาศัยการประเมินด้วยสายตา
- รูปทรงที่ซับซ้อน: ลักษณะเฉพาะภายในชิ้นงาน การกลึงหลายพื้นผิวพร้อมกัน หรือรูปทรงที่ถูกจำกัดโดยการเข้าถึงของเครื่องมือ
- การควบคุมคุณภาพที่มีเอกสารรับรอง: บันทึกการตรวจสอบ รายงานความสามารถในการผลิต หรือการวัดที่สามารถติดตามย้อนกลับได้
- ข้อกำหนดระดับอุตสาหกรรมยานยนต์: ข้อกำหนดที่เกี่ยวข้องกับความปลอดภัยอย่างยิ่งหรือข้อกำหนดที่ลูกค้าเป็นผู้ควบคุม ซึ่งความสม่ำเสมอมีความสำคัญไม่แพ้คุณภาพของการตัดเอง
วิธีการตัดที่ดีที่สุดคือวิธีที่สอดคล้องกับงานที่ทำ เป้าหมายด้านคุณภาพ และปริมาณการผลิต
การเลือกใช้การตัดโลหะแบบแม่นยำสำหรับชิ้นส่วนที่ต้องการความซ้ำได้
เมื่องานเริ่มเกินความสามารถของเครื่องมือแบบใช้มือ หนึ่งในเครื่องจักรที่เหมาะสมสำหรับการตัดโลหะอาจเป็นเครื่องกัดแบบซีเอ็นซี เครื่องกลึงอัตโนมัติ เครื่องตัดด้วยประจุไฟฟ้า (EDM) หรือกระบวนการแบบผสมผสานที่ขึ้นรูปชิ้นส่วนก่อน จากนั้นจึงขึ้นรูปส่วนสำคัญด้วยเครื่องจักร เทคโนโลยีโลหะเส้าอี้ นำเสนอแนวทางปฏิบัติที่เป็นรูปธรรมสำหรับชิ้นส่วนยานยนต์ที่ต้องปฏิบัติตามระบบคุณภาพ IATF 16949 การควบคุมกระบวนการเชิงสถิติ (Statistical Process Control) และการผลิตที่สามารถทำซ้ำได้ตั้งแต่ขั้นตอนต้นแบบไปจนถึงการผลิตจำนวนมาก นอกจากนี้ คำแนะนำด้านการขึ้นรูปชิ้นส่วนยานยนต์ยังระบุความคลาดเคลื่อนที่แน่นหนามากถึง ±0.005 มม. ในกรณีที่เหมาะสม
เพื่อการควบคุมคุณลักษณะอย่างแม่นยำยิ่งขึ้น Summit CNC ได้อธิบายว่าโรงงานต่างๆ ตรวจสอบความแม่นยำด้วยการใช้เครื่องวัดพิกัดสามมิติ (CMM) การวัดด้วยเกจพิน และการวัดความหยาบของผิวด้วยความคลาดเคลื่อนบางชิ้นงานไม่เกิน ±0.0005 นิ้ว ดังนั้น หากคุณยังคงสงสัยว่าอะไรคือเครื่องมือที่สามารถตัดผ่านโลหะได้ โปรดจำไว้ว่าชิ้นส่วนสำหรับการผลิตจะถูกประเมินจากมากกว่าแค่ความสามารถในการแยกวัสดุ แต่ยังต้องสามารถประกอบเข้ากับชิ้นส่วนอื่นได้อย่างลงตัว มีความสม่ำเสมอในการผลิตซ้ำ และผ่านการตรวจสอบคุณภาพได้ นี่คือจุดที่การสนับสนุนจากผู้เชี่ยวชาญกลายเป็นคำตอบที่ชาญฉลาดยิ่งกว่าเมื่อต้องการตัดโลหะอย่างเชื่อถือได้ในปริมาณมาก
คำถามที่พบบ่อยเกี่ยวกับการตัดโลหะ
1. วิธีที่ดีที่สุดในการตัดโลหะที่บ้านคืออะไร
วิธีที่ดีที่สุดสำหรับการใช้งานที่บ้านนั้นขึ้นอยู่กับชนิดของโลหะ ความหนา รูปร่าง และคุณภาพของขอบที่คุณต้องการ แผ่นโลหะบางมักตัดได้ง่ายด้วยกรรไกรตัดโลหะหรือเลื่อยที่ตั้งค่าให้เหมาะกับโลหะ ในขณะที่ท่อ แท่งโลหะ และวัสดุที่หนากว่านั้นมักใช้เลื่อยฟันโค้ง เลื่อยสายพาน เลื่อยแบบสั่นสะเทือน หรือเครื่องเจียร์มุมสำหรับงานหยาบ วิธีที่ปลอดภัยที่สุดคือการยึดชิ้นงานให้มั่นคง ใช้ใบมีดหรือล้อเจียร์ที่ได้รับการรับรองว่าเหมาะสมกับทั้งเครื่องมือและวัสดุ ตัดอย่างมีการควบคุม และขจัดเศษโลหะที่เกิดขึ้นหลังการตัด
2. เลื่อยมุมเป็นเครื่องมือที่ดีที่สุดสำหรับตัดโลหะหรือไม่
เลื่อยมุมเป็นหนึ่งในอุปกรณ์แบบถือได้ที่เร็วที่สุดสำหรับการตัดแบบคร่าวๆ โดยเฉพาะกับเหล็ก น็อต เหล็กเสริม และแท่งโลหะ แต่ไม่ใช่ทางเลือกที่ดีที่สุดโดยอัตโนมัติสำหรับทุกงาน เนื่องจากสร้างประกายไฟและความร้อนมากกว่าวิธีการตัดด้วยเลื่อยประเภทอื่นๆ และขอบรอยตัดมักต้องขัดแต่งเพิ่มเติมหลังการตัด หากคุณต้องการควบคุมได้แม่นยำขึ้น ลดเศษวัสดุให้น้อยลง หรือได้ขอบรอยตัดที่เรียบเนียนขึ้นโดยเฉพาะกับท่อโลหะหรืองานตัดซ้ำๆ แล้วเลื่อยสายพานหรือเลื่อยวงกลมที่ออกแบบมาสำหรับตัดโลหะอาจเหมาะสมกว่า
3. จะตัดสแตนเลสอย่างไรจึงจะไม่ทำให้ขอบเสียหาย
โดยทั่วไป สแตนเลสจะให้ผลลัพธ์ที่ดีกว่าเมื่อตัดด้วยความเร็วช้าและสม่ำเสมอกว่าเหล็กกล้าคาร์บอนต่ำ ควรใช้ใบมีดหรือแผ่นตัดที่ออกแบบมาเฉพาะสำหรับสแตนเลส รองรับชิ้นงานให้มั่นคง ค่อยๆ เริ่มตัดตามแนวที่กำหนดไว้ และหลีกเลี่ยงการกดดันอุปกรณ์อย่างรุนแรง เพราะความร้อนส่วนเกินอาจทำให้ผิวหน้าเสียหายและลดอายุการใช้งานของอุปกรณ์สิ้นเปลือง สำหรับแผ่นสแตนเลสบาง การรองรับชิ้นงานให้แน่นหนาและใช้แรงป้อนวัสดุเบาๆ มีความสำคัญยิ่งขึ้น และการขัดขอบหลังการตัดอย่างรวดเร็วจะช่วยทำความสะอาดขอบรอยตัดโดยไม่เปลี่ยนรูปร่างของชิ้นงาน
4. วิธีที่ปลอดภัยที่สุดในการตัดแผ่นโลหะหรือแผ่นผนังโลหะคืออะไร
รองรับแผ่นโลหะอย่างทั่วถึงเพื่อไม่ให้แผ่นสั่น โค้งงอ หรือเลื่อนคลาดเคลื่อนขณะตัด ทำเครื่องหมายด้านที่จะทิ้งไว้อย่างชัดเจน ยึดแผ่นด้วยแคลมป์ให้มากที่สุดเท่าที่เป็นไปได้ ปกป้องพื้นผิวที่เสร็จเรียบร้อยแล้ว และสวมแว่นตานิรภัย ถุงมือ และอุปกรณ์ป้องกันการได้ยิน เนื่องจากแผ่นโลหะบางๆ จะมีขอบคมแม้รอยตัดจะดูเรียบเนียน สำหรับการตัดแต่งขนาดเล็ก ใช้กรรไกรตัดโลหะมักควบคุมได้ง่ายกว่า ส่วนการตัดตรงยาวๆ มักใช้เลื่อยที่มีแนวนำทางและปรับตั้งค่าให้เหมาะกับการตัดโลหะจะให้ผลดีกว่า
5. ควรหยุดใช้เครื่องมือแบบ DIY และเปลี่ยนไปใช้เครื่องมือตัดโลหะแบบมืออาชีพเมื่อใด
เครื่องมือแบบทำเอง (DIY) ไม่ใช่คำตอบที่ดีที่สุดอีกต่อไปเมื่องานนั้นต้องการชิ้นส่วนที่ผลิตซ้ำๆ กัน ความแม่นยำสูง รูปร่างที่ซับซ้อน กระบวนการตรวจสอบที่สามารถติดตามได้ หรือความสม่ำเสมอระดับอุตสาหกรรมยานยนต์ ณ จุดนั้น ความท้าทายที่แท้จริงไม่ได้อยู่ที่ว่าเครื่องจักรใดสามารถตัดโลหะได้เท่านั้น แต่อยู่ที่ว่าเครื่องจักรใดสามารถผลิตชิ้นงานที่มีคุณภาพเหมือนกันทุกครั้งภายใต้การควบคุมคุณภาพอย่างเข้มงวด สำหรับงานยานยนต์ตั้งแต่ขั้นต้นแบบต้นแบบ (prototype) จนถึงการผลิตจริง การเลือกผู้ให้บริการด้านการกลึงที่ได้รับการรับรองมาตรฐาน IATF 16949 เช่น Shaoyi Metal Technology อาจเป็นทางเลือกที่เหมาะสมกว่า เนื่องจากผู้ให้บริการดังกล่าวสามารถสนับสนุนการควบคุมกระบวนการอย่างเป็นเอกสาร ความสม่ำเสมอที่ขับเคลื่อนด้วยระบบควบคุมคุณภาพเชิงสถิติ (SPC) และการขยายกำลังการผลิตได้ตามความต้องการ