 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Kostnaden för stansverktyg: Hur mycket kostar bilstansverktyg?
Kostnaden för stansverktyg: Hur mycket kostar bilstansverktyg?
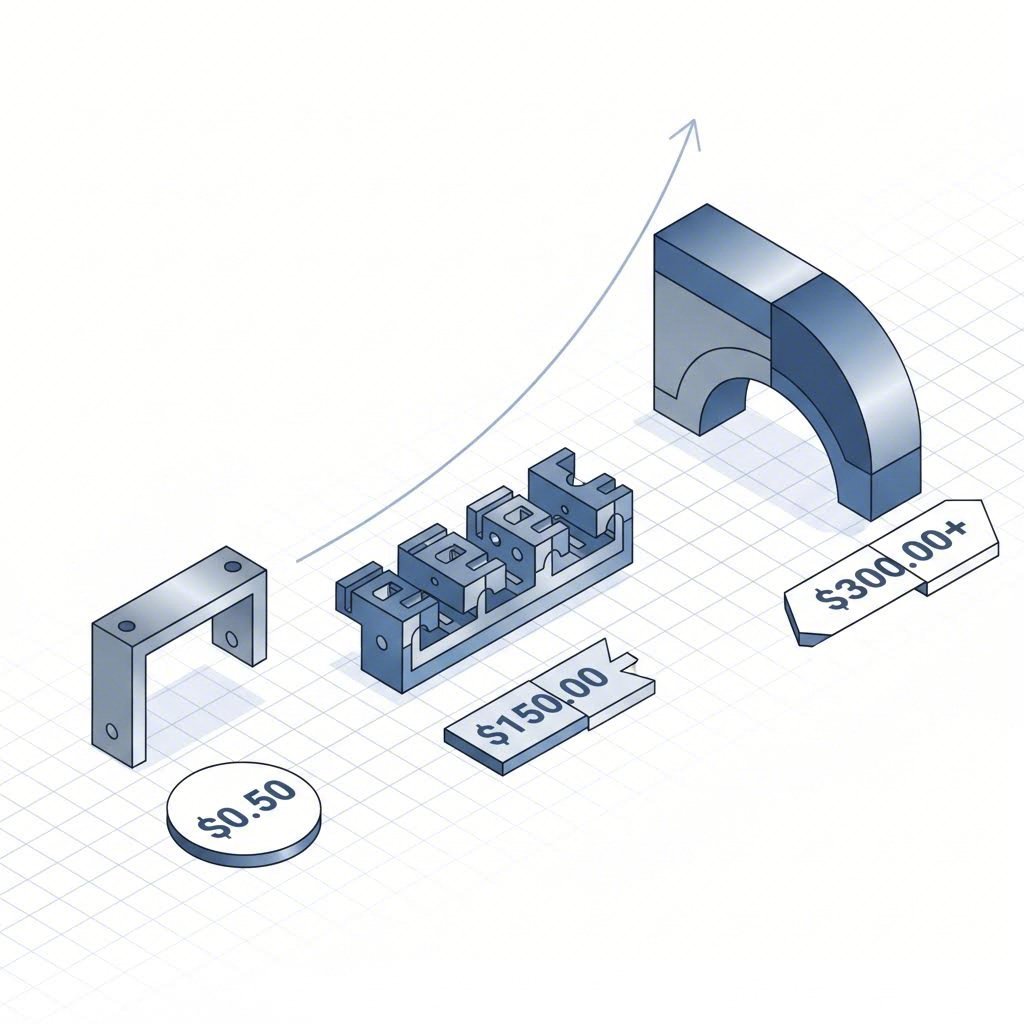
Ett stansverktyg för en bilkomponent kostar vanligtvis mellan 1 000 USD och 150 000 USD, beroende på verktygstypen och den komponent som tillverkas. Enligt våra egna verktygsavdelningens priser kostar ett enkelt blanknings- eller stickverktyg 1 000–5 000 USD, ett progressivt stansverktyg 5 000–80 000 USD beroende på komplexitet, ett djupdragningsverktyg 10 000–50 000 USD eller mer, och ett överföringsstansverktyg 30 000–150 000 USD eller mer.
För klämmar, hållare, monteringsplattor och chassidelar – som utgör större delen av bilstansarbetet – ligger progressiva stansverktyg vanligtvis mellan 10 000 och 50 000 USD. Tabellerna nedan visar var ett specifikt stansverktyg troligen hamnar, och resten av artikeln förklarar varför.
Stansverktygspriser efter verktygstyp
Referensområden från vår verktygsavdelning. Varje stansverktyg offertas utifrån sin egen ritning, men dessa områden visar var de flesta bilprojekt ligger.
|
Tändkroppstyp |
Typiska komponenter |
Stationer |
Referenspris (USD) |
Typisk årlig volym |
|
Enkel blankningsdies |
Washers, platta plattor, enkla klämmor |
1 |
$1,000–5,000 |
Under 50 000 |
|
Enkel perforeringsdies |
Perforerade plåtar, monteringsflikar, små bygglås |
1 |
$1,000–5,000 |
Under 100 000 |
|
Formverktyg för enkeloperation |
Böjda, flänsade och enkelt formade delar |
1 |
$2,000–8,000 |
10,000–100,000 |
|
Sammansatt matris |
Precisionsskivor, brickor, flänsar |
1 (sammansatt) |
$4,000–12,000 |
50,000–300,000 |
|
Liten progressivt verktyg |
Lilla precisionstillverkade bilkomponenter |
5–10 |
$5,000–15,000 |
100 000–1 miljon |
|
Mediumstort progressivt verktyg |
Hållare, bromsar, monteringsplattor |
10–20 |
$10,000–30,000 |
100 000–1 miljon+ |
|
Komplext progressivt verktyg |
Chassibromsar, upphängningsdelar |
15–30 |
$20,000–50,000+ |
300 000–2 miljoner |
|
Progressiv verktygsställning med hög komplexitet |
Automobilkomponenter för struktur med flera arbetsoperationer |
25–40+ |
$35,000–80,000+ |
500 000–2 miljoner+ |
|
Djupdragningsverktyg |
Fjäderbäddar, koppar, skal |
3–8+ |
$10,000–50,000+ |
50 000–1 miljon+ |
|
Progressiv djupdragningsverktygsställning |
Kontinuerligt dragna automobilkomponenter |
10–25+ |
$20,000–60,000+ |
300 000–2 miljoner |
|
Transportsvensk |
Stora chassi- och konstruktionsdelar |
5–15 |
$30,000–100,000+ |
100 000–1 miljon+ |
|
Stora automobilöverföringsstansverktyg |
Stora automobilstrukturdelar |
8–20 |
$50,000–150,000+ |
100,000–500,000+ |
|
Stansverktyg för finblankning |
Högprecisionständer med tänder, funktionsdelar |
1–3 |
$15,000–60,000+ |
50,000–500,000 |
Stansverktyg för yttre karosseridelar av klass A, t.ex. dörrar och hjulhus, utgör en separat kategori, byggs som flerstanspresslinjer och ligger utanför dessa intervall.
Kostnad för progressiva stansverktyg efter komplexitetsnivå
Progressiva stansverktyg omfattar den bredaste prisintervallet, så det är till hjälp att dela upp dem ytterligare. Den främsta skillnaden mellan nivåerna är antalet stationer, vilket följer direkt av hur många operationer delen kräver.
|
Nivå |
Stationer |
Typiska komponenter |
Material / tjocklek |
Stansverktygets längd |
Referenspris |
|
Ingångsnivå |
5–8 |
Små hållare |
DC01/DC04, 0,6–1,2 mm |
400–800 mm |
5 000–10 000 USD |
|
Standard |
8–15 |
Hållare, fästen |
DC04/S355MC, 0,8–2,0 mm |
600–1 200 mm |
8 000–20 000 USD |
|
Mellanliggande komplexitet |
12–20 |
Bilmonteringsdelar |
DC04/S355MC, 1,0–2,5 mm |
800–1 500 mm |
15 000–30 000 USD |
|
Komplexa |
15–30 |
Chassi- och upphängningsdelar |
S420MC/S460MC, 1,5–3,0 mm |
1 000–2 000 mm |
20 000–50 000+ USD |
|
Hög komplexitet |
25–40+ |
Komplexa bilkomponenter |
AHSS/DP600, 1,5–3,0 mm |
1 200–2 500+ mm |
35 000–80 000+ USD |
Vad du betalar för en stansverktyg
Ett stansverktygspris byggs upp av ett fåtal kostnadsblock. Att känna till dem gör det lättare att tolka ett offertförslag och att se var besparingar är möjliga.
Konstruktion och formningsanalys. Bandlayout, stationsordning och CAE-formningssimulering för att identifiera risker för sprickbildning, tunnning och återfjädring innan någon stålplåt skärs.
Die stål. Arbetsinsatser är vanligtvis Cr12MoV, DC53 eller SKD11, med karbidinsatser där slitage är som störst. En längre krävd verktygslivslängd innebär bättre stål och mer av det.
Bearbetning och värmebehandling. CNC-bearbetning, tråd-EDM, slipning och värmebehandling av varje punsch, insats och platta. Detta ökar direkt i proportion till antalet stationer.
Montering och provkörning. Montera dieset, köra det i en press och justera det tills det producerar delar enligt ritningen. Stora och komplexa dies kräver fler provkörningsomgångar.
Kontrollfack. De flesta bilprogram kräver också ett kontrolljiggen byggt enligt samma referensschema som dieset. Det anges ofta separat, så fråga om det ingår.
Vad driver upp dieskostnaden
Två stansverktyg för delar som ser likadana ut kan skilja sig åt i pris med en faktor två eller tre. Detta är de faktorer som gör skillnaden, med början vid de som påverkar priset mest.
Delgeometri och antal stationer
Varje hål, vinkling, fläns och form kräver en station, och varje station lägger till punschverktyg, insatsdelar, bearbetningstid och monteringstid. Ett fäste som kräver 8 stationer och ett annat som kräver 20 är helt enkelt olika stansverktyg.
Krävd verktygslevnad
Ett stansverktyg som förväntas användas för flera hundratusen delar per år under många år kräver hårdare stål, bättre värmebehandling och utbytbara insatsdelar vid slitagepunkter. Ange alltid den förväntade totala produktionsvolymen i RFQ:n, annars kommer leverantörerna att göra olika antaganden.
Kammechanismer
Funktioner som inte kan formas eller punkteras i pressens riktning kräver sidodrivna kärl. Varje kärl är en mekanism i sig, med egen bearbetning och justering.
Delstorlek och materialhårdhet
Större delar kräver större stansverktyg, mer stål och större maskiner. Material med hög hållfasthet kräver starkare stansverktygsstrukturer och slitstarkare insatsdelar, och de gör återböjningskontrollen svårare.
Toleranser, automatisering och kundstandarder
Strängare toleranser kräver mer exakt bearbetning och kontroll. Automatisk tillförsel, överföring och sensorer i verktyget ökar systemkomplexiteten. Dessutom lägger OEM- eller Tier-1-stansverktygsstandarder – till exempel de som används av VW eller Mercedes – på krav för konstruktion och validering som ett standardstansverktyg inte har.
För en jämförande översikt över hur dessa faktorer påverkar den totala kostnaden för en del, inklusive styckpris, se hur mycket bilstansningar kostar .

Hur material påverkar stansverktygskostnaden
|
Material |
Vanliga kvaliteter |
Typisk tjocklek |
Att skapa svårigheter |
Påverkan på stansverktyget |
Prispåverkan |
|
Lågkolhydrerad stål |
DC01, DC04 |
0,6–3,0 mm |
Låg |
Standard stansverktygsstål och spaltutformning |
Utgångsvärde |
|
HSLA-stål |
S355MC, S420MC |
1,0–4,0 mm |
Mellan |
Högre presskraft, kontroll av återböjning |
Högre |
|
Höghållfast stål |
S460MC, S500MC |
1,5–4,0 mm |
Mellan–hög |
Kraftigare, slitstarkare verktygsdesign |
Märkbart högre |
|
AHSS |
DP600, DP800 |
1,0–3,0 mm |
Hög |
Mer känslomässigt för omformning, återböjning och slitage |
Märkbart högre |
|
Rostfritt stål |
SUS304, SUS430 |
0,6–2,5 mm |
Mellan–hög |
Friktion, gallring och slitage |
Märkbart högre |
|
Aluminium |
5xxx / 6xxx-serier |
0,8–3,0 mm |
Mellan |
Återböjning, ytskydd, formningskontroll |
Högre |
Budgetering utöver diespriset
Underhåll. Punkter behöver slipas om och slitna insatsdelar behöver bytas ut. Vi budgeterar vanligtvis 5% av die-värdet per år, beroende på material och volym.
Tekniska ändringar. En konstruktionsändring efter att die är tillverkad innebär modifikation av die. Kostnaden beror på hur långt ändringen påverkar stationsekvensen, och är betydligt lägre om verktygsverkstaden ligger i samma byggnad som pressverkstaden.
Mjuk verktyg för validering. För prototyper och valideringspartier gör enstaka operationsdies i spannet 1 000–8 000 USD att ett program kan slutföra konstruktions- och processvalidering innan man investerar i en fullständig progressiv die.
Var die finns. När samma leverantör tillverkar verktyget och kör produktionen förblir verktyget normalt kvar i den leverantörens anläggning. Det är så de flesta av våra projekt fungerar: verktyg designas och tillverkas i vår verktygsavdelning i Ninghai och körs på våra egna pressar, så det uppstår inga fraktavgifter för verktyg och ingen andra leverantör är inblandad när justeringar krävs. Kunden äger verktygen som kunden betalar för; vi förvarar och underhåller dem.
Hur du får ett exakt prisförslag för verktyg
Skicka 2D-ritningen och 3D-modellen med revisionsnivå, materialklass och tjocklek, årlig och livstidsvolym, förväntad verktygslevnad, kritiska kvalitetsfunktioner samt eventuella kundspecifika verktygsstandarder. Meddela oss också om du behöver en kontrollanordning.
Om verktyget kommer att köras i din egen anläggning i stället för vår, ange din presstonnage, bäddstorlek, stängningshöjd och matningssystem, så att verktyget designas för den press det faktiskt kommer att köras på.
Vi designar och tillverkar bilpressformer inomhus, och vi kör dem även för anpassade bilstansdelar .Skicka oss dina ritningar för en teknisk analys inom 12 timmar och ett formellt prisförslag inom 24 timmar. Vi undertecknar en sekretessavtal innan någon fil delas.
Vanliga frågor
Hur mycket kostar en stansverktyg?
Från cirka 1 000 USD för ett enkelt blanknings- eller stickverktyg till 150 000 USD eller mer för ett stort bilöverföringsverktyg. De flesta progressiva verktyg för bilmonteringsplattor och chassidelar ligger mellan 10 000 och 50 000 USD.
Hur mycket kostar ett progressivt verktyg?
Från 5 000–10 000 USD för ett grundläggande verktyg med 5–8 stationer till 35 000–80 000 USD eller mer för ett högkomplext verktyg med 25–40 stationer för AHSS-delar. Antalet stationer är den främsta kostnadsdrivande faktorn.
Varför gör höghållfast stål ett verktyg dyrare?
Grafer som S460MC, S500MC och DP600 kräver starkare verktygsstrukturer, slitstarkare insatsdelar och noggrannare kompensation för elastic återböjning. Allt detta ökar mängden stål, bearbetningstid och provkörningstid.
Kan ni bygga ett verktyg som kan köras i vår egen press?
Ja. Skicka dina tryckkraft, bordstorlek, stängningshöjd och matningssystem tillsammans med din förfrågan om offert, så utformar vi verktyget för den pressen och validerar det innan leverans.
Hur mycket bör jag budgetera för underhåll av verktyg?
Vi budgeterar vanligtvis 5%av verktygets värde per år, beroende på material, tjocklek och produktionsvolym.
Skriven av: Xungui Xu
Granskad av: Nansen, International Business Manager
Senast uppdaterad: 2026.09.15