 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


मेटल स्टैम्पिंग में झुर्रियाँ रोकना: इंजीनियरिंग गाइड
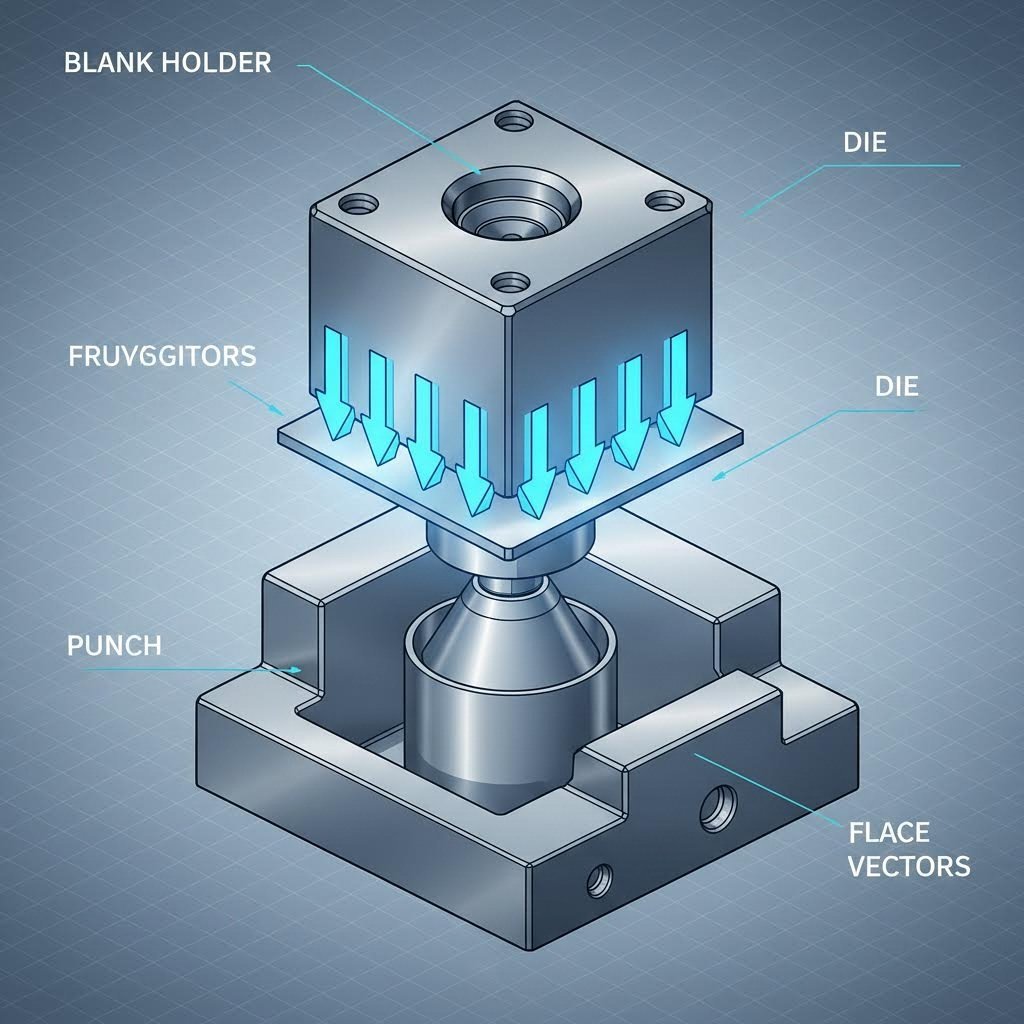
संक्षिप्त में
धातु स्टैम्पिंग में झुर्रियाँ मुख्य रूप से फ्लेंज क्षेत्र में संपीड़न हूप प्रतिबल के कारण उत्पन्न होती हैं, क्योंकि ब्लैंक का व्यास कप के व्यास तक कम हो जाता है। जब सामग्री अपने भीतर संपीड़ित नहीं हो सकती, तो वह बकल (विक्षेपित) हो जाती है।
सबसे प्रभावी रोकथाम विद्धुत विधि सही ब्लैंक होल्डर बल (BHF) सामग्री प्रवाह को फाड़े के बिना रोकने के लिए दाब 2.5 N/mm² मानक आधारभूत दाब है। द्वितीयक नियंत्रण में जटिल क्षेत्रों में प्रवाह को यांत्रिक रूप से रोकने के लिए ड्रॉ बीड्स मैकेनिकल रिस्ट्रेनर का उपयोग डाई रेडियस को अनुकूलित (बहुत बड़ा नहीं) बनाए रखना शामिल है ताकि तनाव बनाए रखा जा सके। ऑपरेटर को सामग्री की सीमित ड्रा अनुपात (LDR) के विरुद्ध प्रवाह प्रतिरोध के संतुलन को प्राथमिकता देनी चाहिए।
झुर्रियों के भौतिकी: धातु बकल क्यों होती है
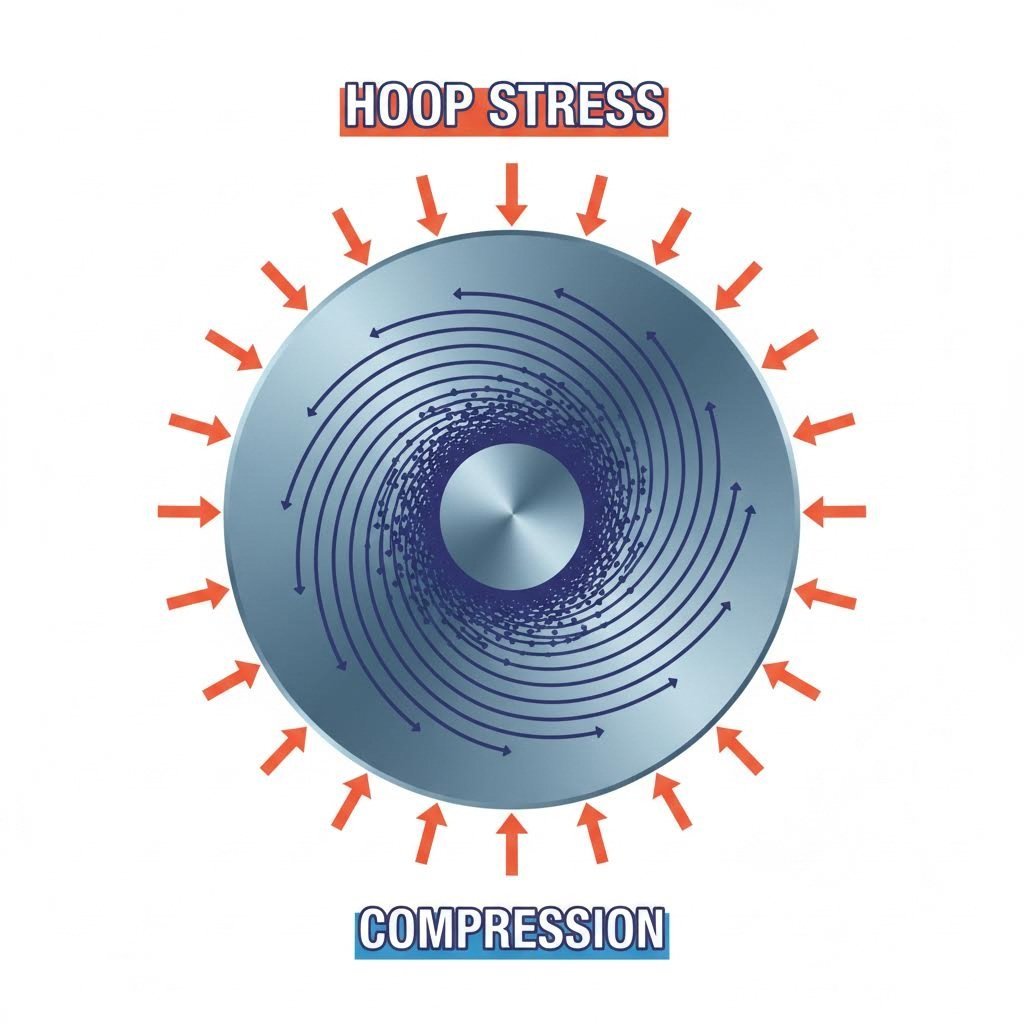
सिलवटों को प्रभावी ढंग से रोकने के लिए, इंजीनियरों को सबसे पहले संपीड़न अस्थिरता के तंत्र को समझना चाहिए। गहरा खींचने के दौरान, एक सपाट ब्लैंक को त्रि-आयामी आकृति में बदल दिया जाता है। जैसे-जैसे सामग्री ब्लैंक के बाहरी किनारे से डाई कैविटी की ओर प्रवाहित होती है, परिधि कम हो जाती है। यह कमी सामग्री को स्पर्शरेखा दिशा में (हूप तनाव) संपीड़ित करने के लिए मजबूर करती है। यदि यह संपीड़न तनाव सामग्री के गंभीर बकलिंग तनाव से अधिक हो जाता है, तो धातु लहराती या मुड़ जाती है, जिससे सिलवटें बन जाती हैं।
यह घटना सीमित खींचाव अनुपात (LDR) —ब्लैंक व्यास और पंच व्यास के बीच संबंध—द्वारा नियंत्रित होती है। जब ब्लैंक, पंच की तुलना में बहुत बड़ा होता है, तो फ्लैंज में "एकत्र" होने वाली सामग्री की मात्रा अनियंत्रित हो जाती है, जिससे गंभीर मोटाई आ जाती है। यदि डाई सतह और ब्लैंक होल्डर के बीच का अंतराल इस मोटाई के अनुकूलन के लिए सख्ती से नियंत्रित नहीं किया जाता है (आमतौर पर नाममात्र मोटाई से केवल 10-20% अधिक खाली जगह की अनुमति देना), तो सामग्री खाली जगह में बक जाएगी।
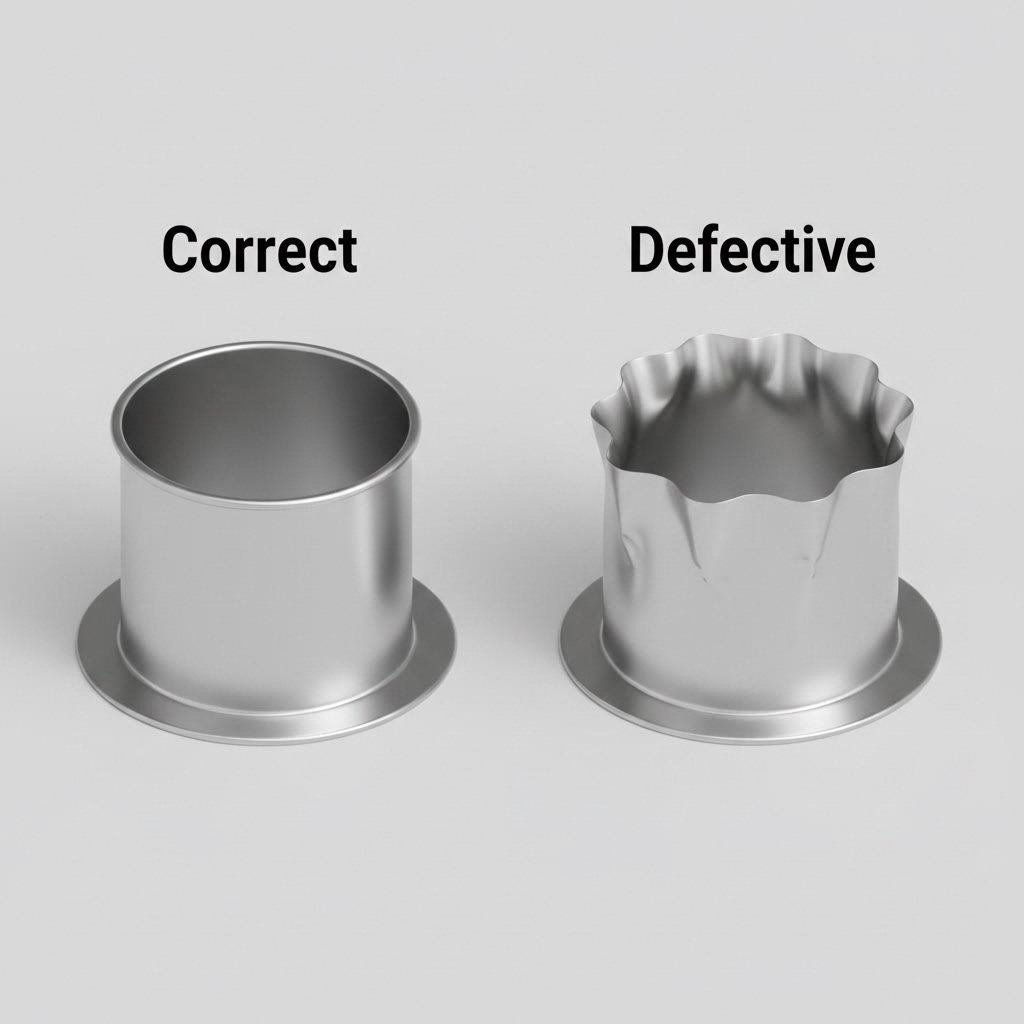
सिलवटें दो प्राथमिक रूपों में प्रकट होती हैं: फ्लेंज में झुर्रियाँ (प्रथम-कोटि), जो बाइंडर के नीचे के क्षेत्र में होती है, और वॉल में झुर्रियाँ (द्वितीय-कोटि), जो डाई रेडियस और पंच रेडियस के बीच असमर्थित क्षेत्र में होती है। जहाँ झुर्रियाँ शुरू होती हैं, उसे पहचानना निदान का पहला कदम है: फ्लेंज झुर्रियाँ बाइंडर दबाव की अपर्याप्तता का संकेत करती हैं, जबकि वॉल झुर्रियाँ अक्सर अत्यधिक डाई त्रिज्या या सामग्री के खराब फिट-अप की ओर इंगित करती हैं।
प्राथमिक समाधान: ब्लैंक होल्डर फोर्स (BHF) का अनुकूलन
द ब्लैंक होल्डर (या बाइंडर) झुर्रियों को रोकने के लिए प्राथमिक नियंत्रण चर है। इसका कार्य फ्लेंज पर पर्याप्त दबाव लागू करना है ताकि बकलिंग को दबाया जा सके जबकि सामग्री को साँचे में प्रवाहित होने की अनुमति दी जा सके। यदि दबाव बहुत कम है, तो झुर्रियाँ बनती हैं; यदि यह बहुत अधिक है, तो सामग्री फट जाती है (भंगुरता) क्योंकि वह प्रवाहित नहीं हो सकती।
उद्योग मानकों के अनुसार, आवश्यक विशिष्ट दबाव सामग्री के प्रकार के अनुसार भिन्नता काफी होता है। प्रारंभिक सेटअप के लिए एक व्यावहारिक नियम के रूप में है:
- स्टील: ~2.5 N/mm²
- कॉपर धातुएँ: 2.0 – 2.4 N/mm²
- एल्यूमीनियम मिश्र धातुएं: 1.2 – 1.5 N/mm²
अभियंताओं को बाइंडर के नीचे फ्लैंज के प्रक्षेपित क्षेत्र के आधार पर आवश्यक बल की गणना करनी चाहिए। डिज़ाइन चरण के दौरान इस गणना में लगभग 30% का सुरक्षा गुणक जोड़ना उचित है, क्योंकि प्रेस पर दबाव कम करना, डिज़ाइन द्वारा अनुमत बल से अधिक बल उत्पन्न करने की तुलना में आसान होता है।
जटिल भागों के लिए, एकसमान दबाव अक्सर अपर्याप्त होता है। उन्नत सेटअप चर दबाव प्रणालियों (हाइड्रोलिक या नाइट्रोजन कुशन) का उपयोग करते हैं जो स्ट्रोक के दौरान बल को समायोजित कर सकते हैं—आरंभ में फ्लैंज को स्थापित करने के लिए उच्च दबाव लागू करना और भाग की गहराई बढ़ने के साथ इसे कम करना ताकि फटने से बचा जा सके। स्टैंडऑफ़ या इक्वलाइज़र ब्लॉक (स्टॉप ब्लॉक) का उपयोग एक सटीक अंतराल बनाए रखने के लिए महत्वपूर्ण है जो सामग्री से थोड़ा मोटा हो, यह सुनिश्चित करते हुए कि बाइंडर सामग्री को बस कुचल न दे बल्कि उसे नियंत्रित करे।
टूलिंग डिज़ाइन नियंत्रण: ड्रॉ बीड्स और त्रिज्या
जब केवल दबाव सामग्री प्रवाह को नियंत्रित नहीं कर सकता—जो गैर-सममित ऑटोमोटिव भागों के मामले में अक्सर होता है— ड्रॉ बीड्स आवश्यक इंजीनियरिंग समाधान हैं। ड्रॉ बीड्स बाइंडर पर उठी हुई पसलियाँ होती हैं जो सामग्री को डाई केविटी में प्रवेश करने से पहले मोड़ने और विमोड़ित होने के लिए मजबूर करती हैं। यह यांत्रिक क्रिया घर्षण से स्वतंत्र एक प्रतिबंधात्मक बल उत्पन्न करती है, जिससे सटीक स्थानीय प्रवाह नियंत्रण संभव हो जाता है।
फाइबर की ज्यामिति डाई त्रिज्या उतना ही महत्वपूर्ण है। बहुत छोटी त्रिज्या प्रवाह को सीमित करती है और फटने का कारण बनती है, लेकिन एक त्रिज्या जो बहुत बड़ा संपर्क क्षेत्र और फ्लैंज पर प्रभावी तनाव को कम करती है, जिससे सामग्री का अत्यधिक स्वतंत्रतापूर्वक प्रवाह होने लगता है और झुर्रियाँ पड़ जाती हैं। तनाव के "स्वीट स्पॉट" को बनाए रखने के लिए डाई त्रिज्या को पूर्णतः पॉलिश किया होना चाहिए और ज्यामितीय रूप से सटीक होनी चाहिए।
इसके अलावा, उपकरण की दृढ़ता स्वयं महत्वपूर्ण होती है। यदि डाई शू पर्याप्त मोटाई नहीं है, तो यह टनेज के तहत झुक सकता है, जिससे दबाव वितरण असमान हो जाता है। मार्गदर्शक पिन पर्याप्त मजबूत होने चाहिए ताकि ऊपरी और निचले उपकरणों की कोई भी पार्श्व गति रोकी जा सके, जो असंगत अंतर और स्थानीय झुर्रियों का कारण बन सकती है।
प्रक्रिया चर: स्नेहन और सामग्री चयन
गहरी खींचने में घर्षण एक दोधारी तलवार है। जबकि स्नेहन खरोंच और फटने को रोकने के लिए आवश्यक है, अत्यधिक स्निग्धता (बहुत अधिक फिसलन) वास्तव में सिलवटों को बढ़ा सकती है यदि BHF को समायोजित करने के लिए बढ़ाया नहीं जाता है। सामग्री इतनी आसानी से प्रवाहित होती है कि बाइंडर झुकने वाले बलों को रोकने के लिए पर्याप्त घर्षण उत्पन्न नहीं कर सकता। सुनिश्चित करें कि स्नान नियमित रूप से लगाया गया हो और नोजल स्थिर स्थिति में लगे हों।
सामग्री गुण इसके अलावा प्रक्रिया विंडो को निर्धारित करते हैं। स्टेनलेस स्टील अनुप्रयोगों के लिए, मानक को बदलना 304के साथ 304L आकार देने की क्षमता में काफी सुधार कर सकता है। 304L में कम यील्ड सामर्थ्य (लगभग 35 KSI बनाम 304 के लिए 42 KSI) होती है, जिसका अर्थ है कि यह प्रवाह कम प्रतिरोध करता है और धीमी गति से कार्य-कठोर होता है, जिससे इसे समतल रखने के लिए आवश्यक बल कम हो जाता है। हमेशा सत्यापित करें कि कच्ची सामग्री "डीप ड्रॉ क्वालिटी" (DDQ) के रूप में निर्दिष्ट हो ताकि असमदैर्ध्य को न्यूनतम किया जा सके।
सही डिज़ाइन के साथ भी, आपके विनिर्माण साझेदार की भौतिक क्षमता एक सीमाकारक कारक होती है। नियंत्रण आर्म या सबफ्रेम जैसे उच्च-मात्रा वाले ऑटोमोटिव घटकों के लिए, परिशुद्धता अनिवार्य होती है। निर्माता जैसे शाओयी मेटल तकनीक 600 टन तक की क्षमता वाले प्रेस और IATF 16949 प्रमाणन का उपयोग त्वरित प्रोटोटाइपिंग से बड़े पैमाने पर उत्पादन के बीच के अंतर को पाटने के लिए करते हैं। एक विशेषज्ञ के साथ साझेदारी यह सुनिश्चित करती है कि सैद्धांतिक BHF गणना वास्तविक उपकरण क्षमता के अनुरूप हो, जिससे असेंबली लाइन तक पहुँचने से पहले दोषों को रोका जा सके।
समस्या निवारण चेकलिस्ट: चरण-दर-चरण प्रोटोकॉल
जब उत्पादन लाइन पर झुर्रियाँ दिखाई दें, तो मूल कारण को अलग करने के लिए इस व्यवस्थित नैदानिक कार्यप्रवाह का पालन करें:
- प्रेस का निरीक्षण करें: घिसे हुए गिब्स या रैम की गैर-समानांतरता की जाँच करें। यदि रैम सही कोण पर नीचे नहीं आ रहा है, तो दबाव वितरण असमान होगा।
- सामग्री विनिर्देश सत्यापित करें: क्या सामग्री की मोटाई सुसंगत है? कॉइल के किनारे को मापें; 0.003 इंच के भी उतार-चढ़ाव बाइंडर गैप को प्रभावित कर सकते हैं।
- स्टैंडऑफ की जाँच करें: क्या स्टॉप ब्लॉक सही अंतराल निर्धारित कर रहे हैं? यदि वे घिसे या ढीले हैं, तो बाइंडर शीट पर बल लागू करने से पहले "बॉटमिंग आउट" हो सकता है।
- BHF को खंड-खंड करके समायोजित करें: बाइंडर दबाव में छोटे-छोटे कदमों में वृद्धि करें। यदि झुर्रियाँ बनी रहती हैं लेकिन फटना शुरू हो जाता है, तो आपने प्रक्रिया विंडो को बहुत अधिक संकीर्ण कर दिया है—ड्रॉ बीड्स या स्नेहन में बदलाव की ओर देखें।
- स्नेहन का ऑडिट करें: जाँचें कि क्या फ्लैंज क्षेत्र में चिकनाई मिश्रण बहुत अधिक मात्रा में या बहुत भारी मात्रा में लगाई गई है।
- औजार की सतह की जाँच करें: असमान घर्षण पैदा करने वाले ड्रॉ बीड्स या त्रिज्या पर गैलिंग की तलाश करें।
प्रवाह में महारत हासिल करना
झुर्रियों को रोकना बल को खत्म करने के बारे में नहीं है, बल्कि इसे सटीकता के साथ प्रबंधित करने के बारे में है। इसमें घेरे के तनाव के भौतिकी को ब्लैंक होल्डर बल, औजार ज्यामिति और सामग्री चयन के इंजीनियरिंग नियंत्रण के साथ संतुलित करने की एक समग्र दृष्टिकोण की आवश्यकता होती है। स्टैम्पिंग प्रक्रिया को अलग-अलग चरणों के बजाय परस्पर जुड़े चरों की प्रणाली के रूप में देखकर निर्माता लगातार दोष-मुक्त गहरे खींचे गए भाग प्राप्त कर सकते हैं।
सफलता विवरणों में निहित हैः N/mm2 दबाव की सटीक गणना, खींचने के लिए मोतियों की रणनीतिक स्थिति, और प्रेस और उपकरण की स्थिति को बनाए रखने के लिए अनुशासन। इन नियंत्रणों के साथ, यहां तक कि सबसे जटिल ज्यामिति को भी विश्वसनीय रूप से बनाया जा सकता है।
अक्सर पूछे जाने वाले प्रश्न
1. मैं सही रिक्त धारक बल की गणना कैसे करता हूँ?
आधारभूत गणना में फ्लैंज के क्षेत्रफल (बेंडर के नीचे) को सामग्री के लिए आवश्यक विशिष्ट दबाव से गुणा करना शामिल है। हल्के स्टील के लिए, लगभग उपयोग करें 2.5 N/mm² (एमपीए) परीक्षण के दौरान समायोजन की अनुमति देने के लिए अपने प्रेस क्षमता आवश्यकताओं में हमेशा सुरक्षा मार्जिन (जैसे, +30%) जोड़ें।
2. क्या बहुत अधिक स्नेहक झुर्रियों का कारण बन सकता है?
हाँ, मैं जानता हूँ। स्नेहक घर्षण को कम करता है, जो कि पदार्थों के प्रवाह को रोकने में मदद करने वाली ताकतों में से एक है। यदि रिक्त धारक बल में वृद्धि के बिना घर्षण काफी कम हो जाता है, तो सामग्री मोल्ड गुहा में बहुत स्वतंत्र रूप से बह सकती है, जिससे झुर्रियां और झुर्रियां हो सकती हैं।
3. झुर्रियों और फाड़ने में क्या अंतर है?
सिलवट और फटना विपरीत विफलता के तरीके हैं। सिलवट का कारण है अत्यधिक संपीड़न और अपर्याप्त प्रवाह प्रतिबंध (ढीला सामग्री)। फटना (विभाजन) का कारण है अत्यधिक तनाव और बहुत अधिक प्रवाह प्रतिबंध (कसा हुआ सामग्री)। स्टैम्पर का उद्देश्य इन दोनों दोषों के बीच "प्रक्रिया विंडो" खोजना है।