 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


फाइन ब्लैंकिंग बनाम मानक स्टैम्पिंग ऑटोमोटिव: इंजीनियरिंग गाइड
संक्षिप्त में
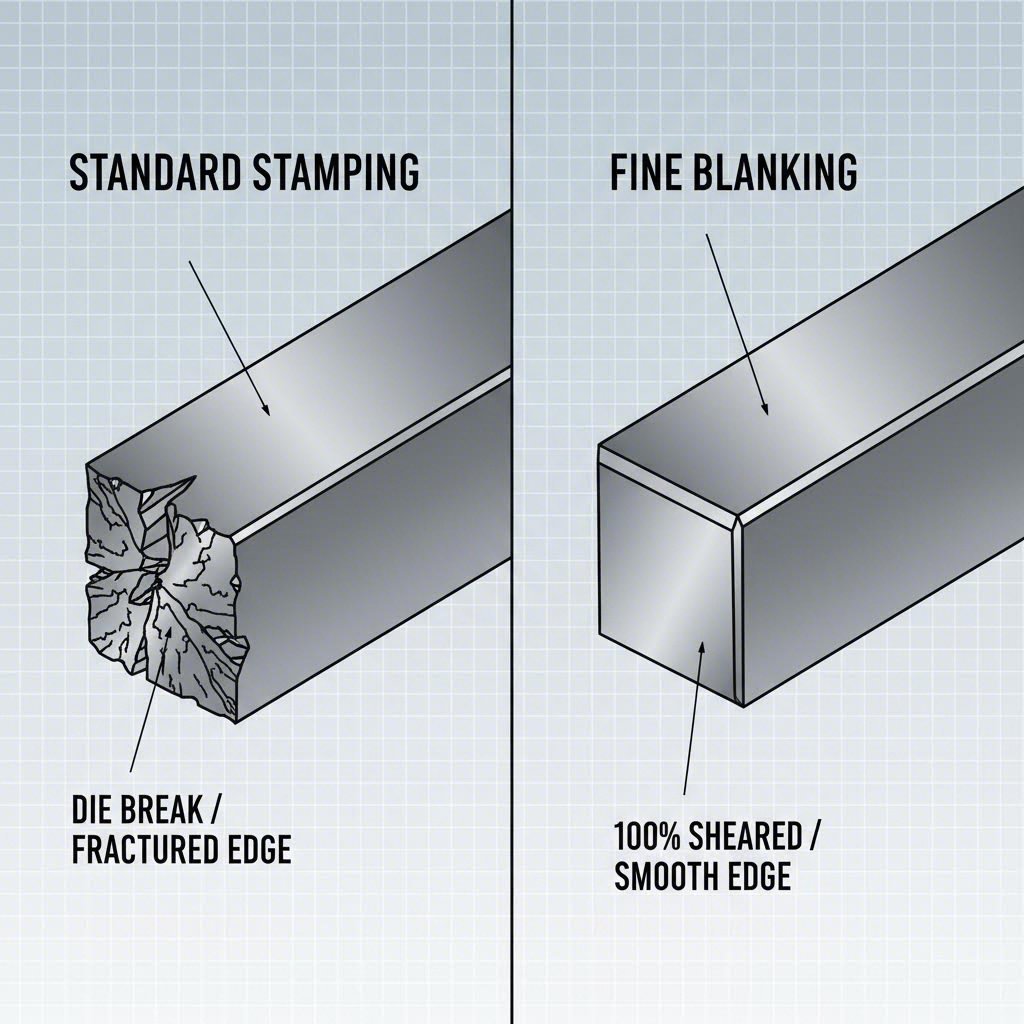
ऑटोमोटिव उद्योग में, फाइन ब्लैंकिंग बनाम मानक स्टैम्पिंग मूल रूप से किनारे की गुणवत्ता और कार्यात्मक आवश्यकताओं पर निर्भर करता है। फाइन ब्लैंकिंग एक प्रेसिजन कोल्ड-एक्सट्रूज़न प्रक्रिया है जो त्रिक-क्रिया प्रेस का उपयोग करके 100% चिकने, अपघर्षित किनारे और अत्यंत कसे हुए सहन (±0.0005 इंच) के साथ भाग बनाती है, जिससे द्वितीयक मशीनीकरण की आवश्यकता समाप्त हो जाती है। यह सीट रिक्लाइनर और ट्रांसमिशन गियर जैसे सुरक्षा-महत्वपूर्ण, गतिशील भागों के लिए मानक है।
मानक मशीनीकरण (या पारंपरिक स्टैम्पिंग), जबकि प्रारंभिक उपकरण के लिए तेज़ और सस्ती है, किनारे पर एक खुरदरा "डाई ब्रेक" या भंग क्षेत्र छोड़ देती है। यह ब्रैकेट और चेसिस रीइन्फोर्समेंट जैसे स्थिर संरचनात्मक घटकों के लिए सबसे उपयुक्त है जहाँ किनारे की समाप्ति लागत और गति के मुकाबले द्वितीयक है। इंजीनियरों के लिए, निर्णय इस बात पर निर्भर करता है कि क्या भाग को असेंबल करने के लिए तैयार कार्यात्मक किनारे की आवश्यकता है या पोस्ट-प्रोसेसिंग स्वीकार्य है।
मूल मैकेनिज्म: ट्रिपल-एक्शन बनाम सिंगल-एक्शन
इन दोनों निर्माण विधियों के बीच प्रमुख भिन्नता प्रेस की यांत्रिकी में निहित है। मानक स्टैम्पिंग आमतौर पर सिंगल-एक्शन या डबल-एक्शन प्रेस का उपयोग करती है। पंच नीचे आता है, धातु पर प्रहार करता है, और उसे उस समय तक काटता है जब तक कि सामग्री में एक भंग न हो जाए। इस अनियंत्रित भंग से चरित्रिक "डाई ब्रेक" उत्पन्न होता है—एक खुरदरा, ढलान वाला किनारा जो अक्सर सामग्री की माप का दो-तिहाई हिस्सा बनता है।
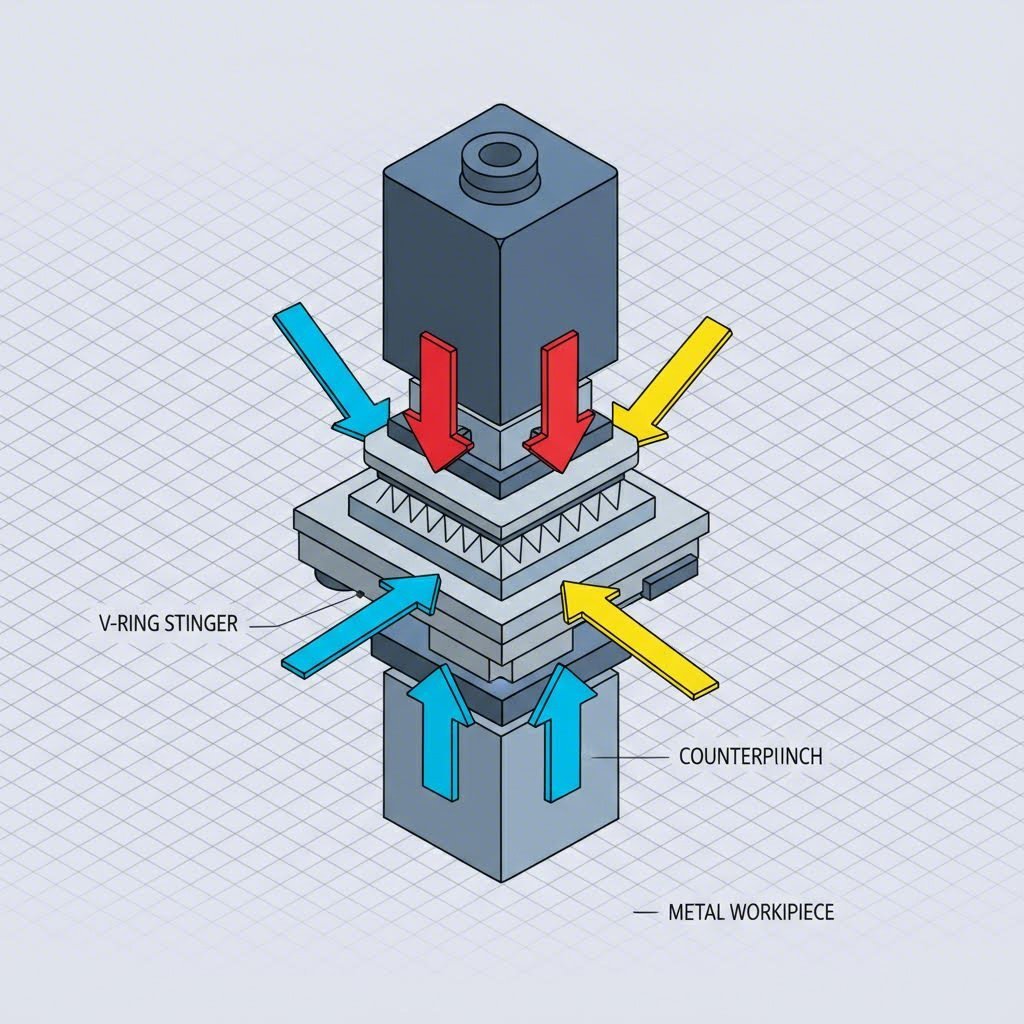
फाइन ब्लैंकिंग , हालांकि, एक त्रि-क्रिया प्रेस प्रणाली पर काम करता है जो पूरे कटिंग चक्र के दौरान सामग्री प्रवाह को नियंत्रित करती है। यह प्रक्रिया पारंपरिक कटाव की तुलना में अधिक निकटता से ठंडी एक्सट्रूजन जैसी है। तीन अलग-अलग बल हैं:
- द स्टिंगर (वी-रिंग): कटाव की शुरुआत से पहले, गाइड प्लेट पर एक वी-आकार का इम्पिंजमेंट रिंग (स्टिंगर) कट के परिधि के चारों ओर सामग्री में दबाव डालता है। यह धातु को स्थिर कर देता है, पार्श्विक सामग्री प्रवाह को रोकता है और यह सुनिश्चित करता है कि सामग्री फटे नहीं।
- पंच: पंच भाग को काटने के लिए नीचे आता है, लेकिन मानक स्टैम्पिंग के विपरीत, यह धीमी, नियंत्रित गति से चलता है।
- काउंटरपंच: एक काउंटरपंच नीचे से भाग पर ऊपर की ओर दबाव डालता है, जो उसे पंच के सामने की सतह के खिलाफ समतल रखता है।
यह सिंक्रनाइज़्ड क्लैम्पिंग और काउंटर-दबाव सामग्री को टूटने से रोकता है। इसके बजाय, धातु को प्लास्टिक रूप से विरूपित कर दिया जाता है और स्ट्रिप से साफ तरीके से निकाल लिया जाता है। परिणामस्वरूप एक ऐसा भाग प्राप्त होता है जो कच्ची शीट की सटीक मोटाई बरकरार रखता है, बिना मानक स्टैम्प किए गए घटकों में अक्सर देखे जाने वाले "डिशिंग" या झुकाव के।
किनारे की गुणवत्ता और परिशुद्धता: 100% शियर किनारा
ऑटोमोटिव इंजीनियरों के लिए, सबसे स्पष्ट अंतर किनारे की स्थिति में दिखाई देता है। मानक स्टैम्पिंग में, किनारे की प्रोफ़ाइल ऊपर की ओर एक छोटे "रोल-ओवर", मोटाई के लगभग एक-तिहाई भाग के लिए एक "शियर ज़ोन" (चिकना कट) और शेष भाग के लिए एक "फ्रैक्चर ज़ोन" (खुरदुरा टूटना) से मिलकर बनी होती है। यह फ्रैक्चर ज़ोन सूक्ष्म दरारें और तनाव वृद्धि को उत्पन्न कर सकता है, जो उच्च तनाव वाले अनुप्रयोगों के लिए अस्वीकार्य हैं।
फाइन ब्लैंकिंग एक 100% अपघर्षित किनारा प्रदान करती है। किनारा ऊपर से नीचे तक पूरी तरह से चिकना और भाग की सतह के लंबवत होता है। इससे शेविंग, ग्राइंडिंग या रीमिंग जैसे द्वितीयक संचालन की आवश्यकता समाप्त हो जाती है। यदि कोई भाग बेयरिंग सतह के रूप में कार्य करता है—जैसे ट्रांसमिशन में पार्किंग पॉल या दरवाजे के ताले में लैच—तो फाइन ब्लैंकिंग सीधे प्रेस से बाहर आने पर आवश्यक सतह परिष्करण प्रदान करती है।
सहिष्णुता तुलना: फाइन ब्लैंकिंग बनाम मानक स्टैम्पिंग
| विशेषता | फाइन ब्लैंकिंग | मानक मशीनीकरण |
|---|---|---|
| किनारे की स्थिति | 100% चिकना अपघर्षित किनारा | ~30% अपघर्षण, ~70% डाई ब्रेक |
| सामान्य सहनशीलता | ±0.0005" से ±0.001" (0.013mm) | ±0.005" से ±0.010" (0.13mm) |
| छेद का व्यास | सामग्री की मोटाई का 50-60% हो सकता है | आमतौर पर न्यूनतम सामग्री की मोटाई का 100% |
| वेबिंग (छेद से किनारा) | बहुत पतला (लगभग मोटाई का 60%) | चौड़े अंतराल की आवश्यकता होती है (मोटाई का 1.5 गुना) |
| समतलता | उच्च (काउंटरपंच द्वारा समर्थित) | मध्यम (अक्सर सपाट करने की आवश्यकता होती है) |
इसके अतिरिक्त, फाइन ब्लैंकिंग मानक स्टैम्पिंग द्वारा प्राप्त न किए जा सकने वाले जटिल ज्यामिति की अनुमति देती है। यह सामग्री की मोटाई से छोटे छेद और बहुत संकरे वेब खंडों (एक छेद और किनारे के बीच की दूरी) की अनुमति देती है, जिससे डिजाइनरों को संरचनात्मक निरंतरता के बिना भाग के आकार और वजन को कम करने की अधिक स्वतंत्रता मिलती है।
ऑटोमोटिव अनुप्रयोग: कब कौन सा उपयोग करें
प्रक्रिया का चयन लगभग हमेशा वाहन के भीतर भाग के कार्य द्वारा निर्धारित होता है। यदि घटक गति करता है, दूसरे भाग के साथ मेष करता है, या लॉक होता है, तो आमतौर पर फाइन ब्लैंकिंग आवश्यक विनिर्देश होती है। यदि घटक स्थिर और संरचनात्मक है, तो इसकी लागत प्रभावशीलता के कारण मानक स्टैम्पिंग को वरीयता दी जाती है।
-
फाइन ब्लैंकिंग अनुप्रयोग (गतिशील/सुरक्षा-महत्वपूर्ण):
- सीटिंग सिस्टम: रिक्लाइनर तंत्र, ऊंचाई समायोजक और ट्रैक लैच। इन भागों को बिना किसी अवरोध के सुचारु रूप से काम करने के लिए पूरी तरह से सपाट सतहों की आवश्यकता होती है।
- पावरट्रेन: ट्रांसमिशन पार्किंग पॉल्स, क्लच प्लेट्स, ग्रह गियर कैरियर और थ्रॉटल बॉडी। चिकने किनारे बेयरिंग सतहों के रूप में कार्य करते हैं, जिससे घर्षण और क्षरण कम होता है।
- सुरक्षा प्रणाली: सीटबेल्ट टोंग्स, बकल और एयरबैग फायरिंग तंत्र। 100% कतरनी किनारे की विश्वसनीयता सुरक्षा प्रमाणन के लिए महत्वपूर्ण है।
- ब्रेकिंग: एबीएस सेंसर रिंग्स और ब्रेक बैकिंग प्लेट्स जहां सपाटपन अनिवार्य है।
-
मानक स्टैम्पिंग अनुप्रयोग (स्थिर/संरचनात्मक):
- चेसिस और बॉडी: माउंटिंग ब्रैकेट, हीट शील्ड, संरचनात्मक पुनर्बल, और वॉशर।
- निकास प्रणाली: फ्लैंज और हैंगर जहां किनारे की खुरदरापन प्रदर्शन को प्रभावित नहीं करता है।
- तरल हैंडलिंग: ढक्कन और कैप जहां सीलिंग गैस्केट द्वारा संभाली जाती है, धातु किनारे द्वारा नहीं।
इंजीनियरों को सामग्री पर भी विचार करना चाहिए। ठीक ब्लैंकिंग सुसंगत ठंडे-आकार देने वाले गुणों वाले इस्पात (गोलाकार ऐनील्ड इस्पात) के लिए आदर्श है, लेकिन अत्यधिक भंगुर या उच्च-कार्बन सामग्री के साथ संघर्ष करती है जो ट्रिपल-एक्शन दबाव के तहत भी टूट सकती है।
लागत विश्लेषण: टूलिंग, गति और कुल लैंडेड लागत
टुकड़े की कीमत की एक सीधी तुलना अक्सर मानक स्टैम्पिंग के पक्ष में होती है, लेकिन जटिल भागों के लिए कुल भूमि लागत विश्लेषण अक्सर फाइन ब्लैंकिंग की ओर निर्णय को मोड़ देता है। फाइन ब्लैंकिंग प्रेस मानक प्रग्रेसिव स्टैम्पिंग प्रेस की तुलना में धीमी गति से चलती है—आमतौर पर प्रति मिनट 40 से 100 स्ट्रोक (SPM)—जो 1,000 SPM से अधिक हो सकती है। इसके अतिरिक्त, फाइन ब्लैंकिंग प्रेस और टूलिंग महंगी होती है क्योंकि हाइड्रोलिक जटिलता और उच्च-परिशुद्धता डाई क्लीयरेंस के कारण।
हालांकि, जब माध्यमिक संचालन को समाप्त कर दिया जाता है तो फाइन ब्लैंकिंग का आर्थिक लाभ प्रकट होता है। एक मानक स्टैम्प किया गया गियर स्टैम्पिंग, चपटा करने, बुर्र हटाने और दांतों की सीएनसी मिलिंग की आवश्यकता हो सकती है। एक फाइन ब्लैंक किया गया गियर प्रेस से पूर्ण रूप में तैयार होकर निकलता है। इन तीन चरणों को समाप्त करने की लागत अक्सर उच्च प्रारंभिक स्टैम्पिंग लागत की तुलना में अधिक होती है।
त्वरित प्रोटोटाइपिंग से उच्च-मात्रा वाले उत्पादन तक के ऑटोमोटिव कार्यक्रमों के लिए, विविध क्षमताओं वाले भागीदार का चयन करना आवश्यक है। शाओयी मेटल तकनीक मौजूदा प्रोटोटाइप (पांच दिनों में केवल 50 भाग डिलीवर करने) से बड़े पैमाने पर उत्पादन तक पैमाने पर स्टैम्पिंग समाधान प्रदान करके रणनीतिक लाभ प्रदान करते हैं। उनकी आईएटीएफ 16949-प्रमाणित सुविधाएं और 600 टन तक की प्रेस क्षमता इंजीनियरों को उपयुक्त विधि का उपयोग करके डिजाइनों को मान्य करने की अनुमति देती हैं—चाहे ब्रैकेट के लिए मानक स्टैम्पिंग हो या कंट्रोल आर्म के लिए परिशुद्ध आकृति निर्माण—इस बात को सुनिश्चित करते हुए कि वैश्विक OEM मानकों को किसी अनावश्यक परिशुद्धता के लिए अतिरिक्त भुगतान किए बिना पूरा किया जाए।
अंततः, खरीद टीमों को "असेंबली की लागत" का मूल्यांकन करना चाहिए। यदि बर्र के कारण एक मानक स्टैम्प किया गया भाग असेंबली लाइन में अवरोध पैदा करता है या सपाटपन के लिए मैनुअल निरीक्षण की आवश्यकता होती है, तो स्पष्ट बचत समाप्त हो जाती है। फाइन ब्लैंकिंग एक प्रक्रिया विश्वसनीयता प्रदान करती है जो अंतिम असेंबली संयंत्र में कम जोखिम और उच्च अपटाइम में परिवर्तित होती है।