 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव हुड स्टैम्पिंग प्रक्रिया प्रवाह: एक तकनीकी विनिर्माण गाइड
संक्षिप्त में
द ऑटोमोटिव हुड स्टैम्पिंग प्रक्रिया प्रवाह एक सटीक निर्माण अनुक्रम है जो सपाट शीट धातु के टुकड़ों—आमतौर पर एल्यूमीनियम या स्टील—को "बॉडी-इन-व्हाइट" (BIW) क्लोजर असेंबली में बदल देता है। यह कार्यप्रवाह आंतरिक पैनल (संरचनात्मक मेरूदंड) और हुड बाहरी पैनल (क्लास A सौंदर्य सतह) को अलग-अलग बनाने के लिए दो समानांतर प्रेस लाइनों का उपयोग करता है। मुख्य चरणों में शामिल है हुड इनर पैनल (संरचनात्मक मेरूदंड) हुड बाहरी पैनल (क्लास A सौंदर्य सतह) अलग-अलग। मुख्य चरणों में शामिल है खाली करना ,गहरा खींचना ,कटाई ,छेदन और फ्लैंजिंग । प्रक्रिया में चरम सीलन चरण आता है, जहाँ बाहरी पैनल को एक संयुक्त, कठोर असेंबली बनाने के लिए मास्टिक सीलेंट का उपयोग करके आंतरिक पैनल पर मोड़ दिया जाता है। हेमिंग चरण, जहाँ बाहरी पैनल को एक संयुक्त, कठोर असेंबली बनाने के लिए मास्टिक सीलेंट का उपयोग करके आंतरिक पैनल पर मोड़ दिया जाता है। यह गाइड आधुनिक वाहन उत्पादन के लिए आवश्यक इंजीनियरिंग यांत्रिकी, डाई लाइन अनुक्रमण और गुणवत्ता नियंत्रण रणनीतियों को समझाता है।
एक ऑटोमोटिव हुड की रचना: आंतरिक बनाम बाहरी पैनल
उत्पादन लाइन के विश्लेषण से पहले, वाहन हुड (बोनट) के दो मुख्य घटकों के बीच अंतर करना महत्वपूर्ण है। यद्यपि वे समान प्रेस अनुक्रमों से गुजरते हैं, लेकिन उनकी इंजीनियरिंग आवश्यकताओं—और इसलिए उनके डाई डिज़ाइन—में महत्वपूर्ण अंतर होता है।
हुड आउटर पैनल (स्किन)
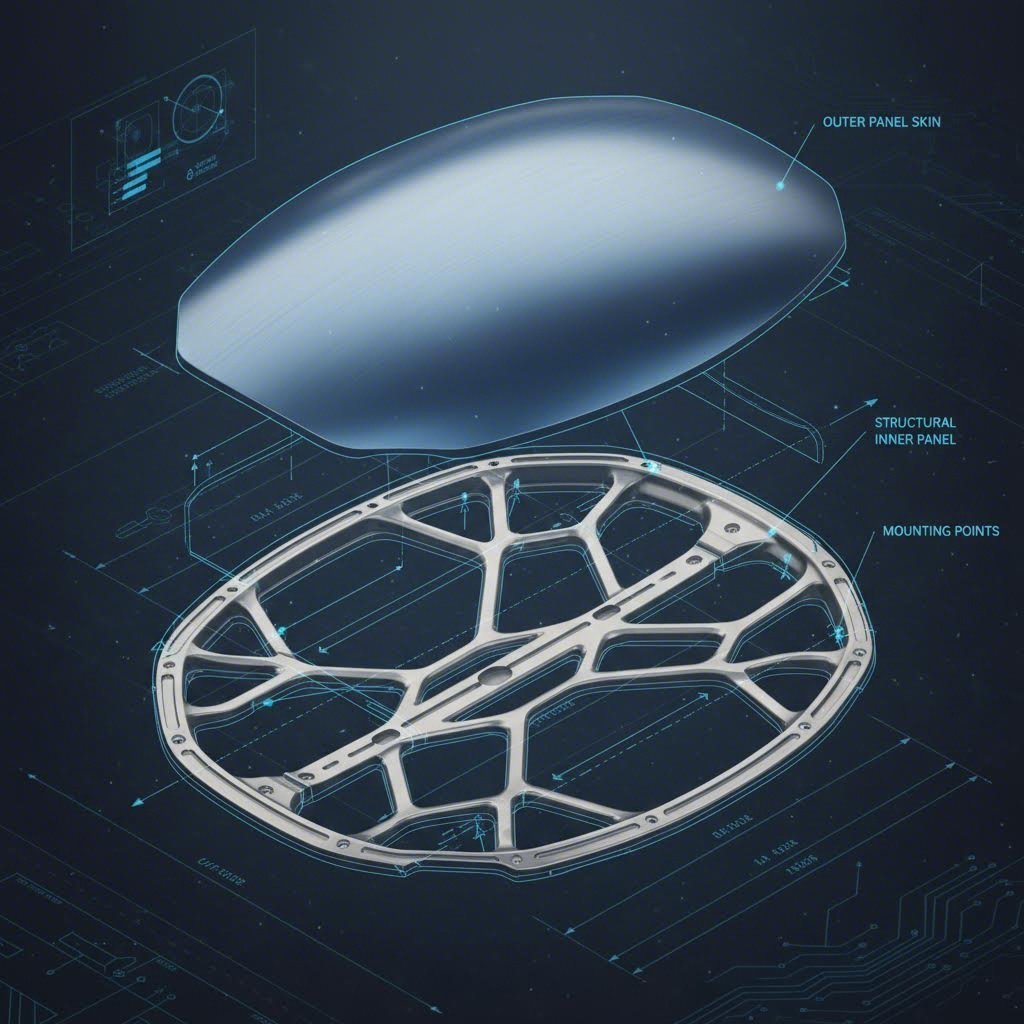
द हुड बाहरी पैनल वाहन की दृश्यमान सतह है, जिसमें एक निर्दोष "क्लास A" फिनिश की आवश्यकता होती है। इसका प्राथमिक कार्य फेंडर और ग्रिल के साथ एक सुगठित वायुगतिकीय प्रदर्शन और सौंदर्य सामंजस्य बनाए रखना है। चूंकि यह पैनल ग्राहक के लिए दृश्यमान होता है, इसलिए फटे या सिकुड़े हुए भाग अस्वीकार्य हैं। वजन कम करने के लिए निर्माता अक्सर बाहरी पैनल के लिए एल्युमीनियम मिश्र धातु (जैसे 6000-श्रृंखला) का उपयोग करते हैं, जबकि डेंट प्रतिरोधकता बनाए रखते हैं, हालाँकि इससे स्प्रिंगबैक की चुनौतियाँ उत्पन्न होती हैं।
हुड इनर पैनल (संरचना)
स्किन के नीचे छिपा हुआ, हुड इनर पैनल संरचनात्मक मेरुदंड के रूप में कार्य करता है। इसमें पसलियाँ, उभार और कटआउट जैसी जटिल ज्यामिति शामिल होती है, जो टक्कर की ऊर्जा (क्रम्पल क्षेत्र) का प्रबंधन करने और शोर, कंपन और कठोरता (NVH) को कम करने के लिए डिज़ाइन की गई होती है। आंतरिक पैनल में हिंगेस, लैच और हुड प्रॉप रॉड के लिए माउंटिंग बिंदु भी होते हैं। चिकने बाहरी पैनल के विपरीत, आंतरिक पैनल सतह की पूर्णता के बजाय ज्यामितीय कठोरता को प्राथमिकता देता है, जिसमें अक्सर उच्च-शक्ति इस्पात (HSS) या विशेष एल्यूमीनियम ग्रेड का उपयोग होता है।
चरण 1: प्रेस लाइन ऑपरेशन (स्टैम्पिंग अनुक्रम)
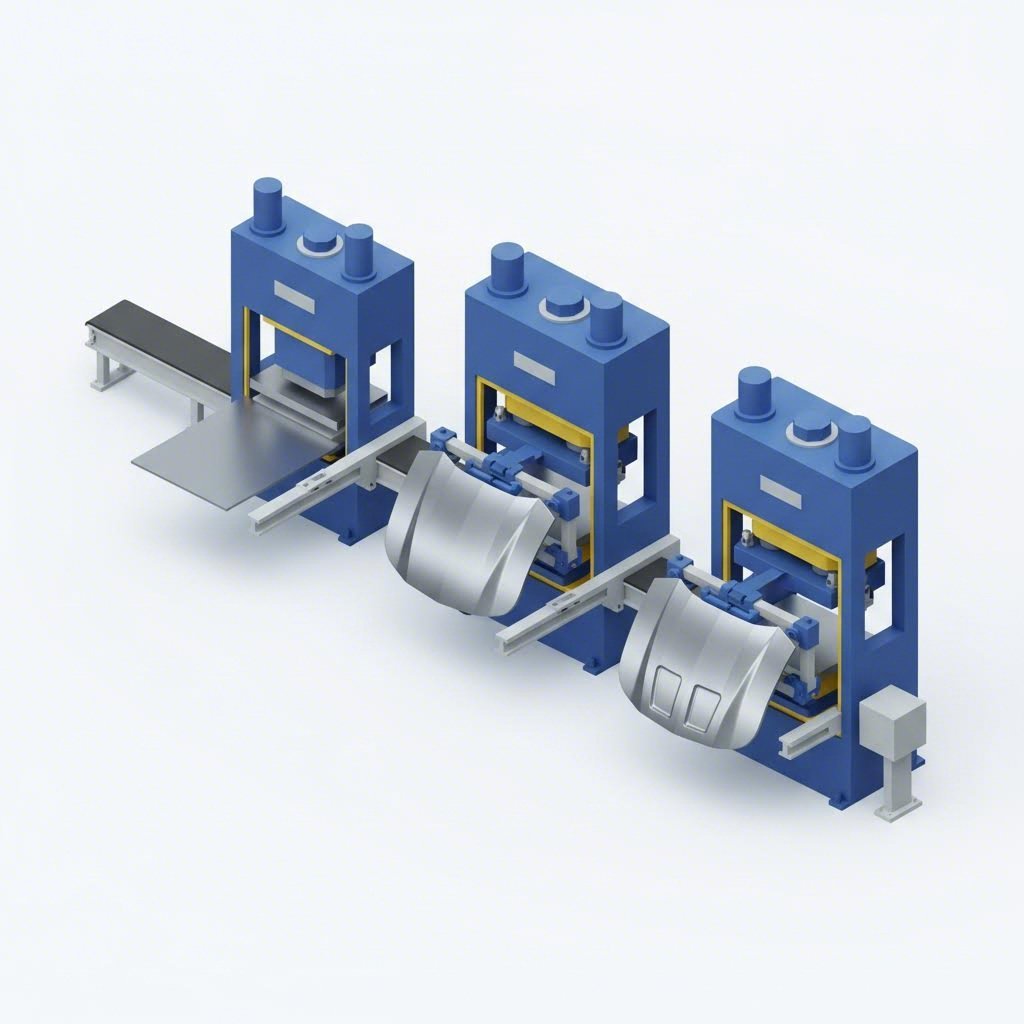
कोर ऑफ़ द ऑटोमोटिव हुड स्टैम्पिंग प्रक्रिया प्रवाह यह "डाई लाइन" पर होता है, जो आमतौर पर एक टेंडम प्रेस लाइन (अलग-अलग प्रेसों की एक श्रृंखला) या ट्रांसफर प्रेस (आंतरिक ट्रांसफर रेल्स के साथ एक एकल बड़ा प्रेस) होती है। समतल ब्लैंक को एक आकृति प्राप्त पैनल में ढालने के लिए आमतौर पर पांच से छह संचालन की आवश्यकता होती है।
1. ब्लैंकिंग
प्रक्रिया रॉ शीट धातु के एक कॉइल से शुरू होती है। कॉइल को एक ब्लैंकिंग प्रेस में डाला जाता है, जो स्क्रैप को न्यूनतम करने के लिए अनुकूलित विशिष्ट 2D आकृतियों (ब्लैंक) में सामग्री काटता है। इन ब्लैंक्स को बाद के फॉर्मिंग चरणों के दौरान घर्षण दोषों को रोकने के लिए धोया जाता है और स्नेहन किया जाता है।
2. गहरी खींचन (फॉर्मिंग)
यह सबसे महत्वपूर्ण संचालन है। फ्लैट ब्लैंक को एक बाइंडर रिंग द्वारा सुरक्षित किया जाता है, और एक पंच ढक्कन के 3D आकार को बनाने के लिए धातु को डाई केविटी में धकेलता है। यहाँ सामग्री के प्रवाह को नियंत्रित करना आवश्यक है; अपर्याप्त दबाव से झुर्रियाँ आती हैं, जबकि अत्यधिक दबाव से फटने की समस्या होती है। गहरी खींचन डाई पैनल की प्राथमिक ज्यामिति और कठोरता निर्धारित करती है।
3. ट्रिमिंग और पियरिंग
एक बार आकार बन जाने के बाद, पैनल ट्रिमिंग स्टेशन पर जाता है। यहाँ, अंतिम परिधि प्रोफ़ाइल प्राप्त करने के लिए बाइंडर क्षेत्र से अपशिष्ट धातु काट दी जाती है। एक साथ या एक बाद के स्टेशन में, पियर्सिंग डाई आवश्यक छेद बनाती है— आंतरिक पैनल के लिए वेंट या बाहरी पैनल के लिए बैज माउंटिंग बिंदु।
4. फ्लैंगिंग और प्रतिबंध
फ्लैंजिंग में पैनल के किनारों को नीचे की ओर (आंतरिक के लिए) या ऊपर की ओर (बाहरी के लिए) मोड़कर संयुक्त सतहों की तैयारी करना शामिल है। बाहरी पैनल के लिए, भविष्य की हेमिंग प्रक्रिया को सुगम बनाने के लिए इन फ्लैंज को 90 डिग्री तक मोड़ दिया जाता है। भाग को कैलिब्रेट करने, चरित्र रेखाओं को स्पष्ट करने और क्षतिपूर्ति के लिए अक्सर लाइन के अंत में "पुनः स्ट्राइकिंग" की प्रक्रिया की जाती है। स्प्रिंगबैक .
इन चरणों में सटीकता प्राप्त करने के लिए मजबूत मशीनरी की आवश्यकता होती है। निर्माता अक्सर उपकरण और घटक निर्माण के लिए विशेषज्ञ साझेदारों पर निर्भर रहते हैं; उदाहरण के लिए, शाओयी मेटल तकनीक उच्च मात्रा में उत्पादन के लिए त्वरित प्रोटोटाइपिंग से जुड़ाव बनाए रखने के लिए 600 टन तक की प्रेस क्षमता का उपयोग करते हैं, जिससे भाग सख्त आयामी सहनशीलता को पूरा करते हैं।
चरण 2: विवाह प्रक्रिया (हेमिंग और असेंबली)
हुड निर्माण की प्रमुख अवस्था आंतरिक और बाहरी पैनलों का "विवाह" है। चूंकि वेल्डिंग बाहरी हुड की क्लास A सतह को खराब कर देगी, इसलिए उद्योग एक यांत्रिक जोड़ने की प्रक्रिया पर निर्भर करता है जिसे हेमिंग .
मैस्टिक सीलेंट एप्लीकेशन
शामिल होने से पहले, एक रोबोट बाहरी पैनल की आंतरिक सतह के परिधि के साथ संरचनात्मक चिपकने वाले (मास्टिक) की एक रेखा लगाता है। उच्च गति पर कंपन की आवाजों को रोकने के लिए बाहरी स्किन के साथ आंतरिक पैनल की पसलियों को जोड़ने के लिए केंद्र में एंटी-फ्लटर चिपकने वाले की कुछ अतिरिक्त बूंदें डाली जाती हैं।
हेमिंग अनुक्रम
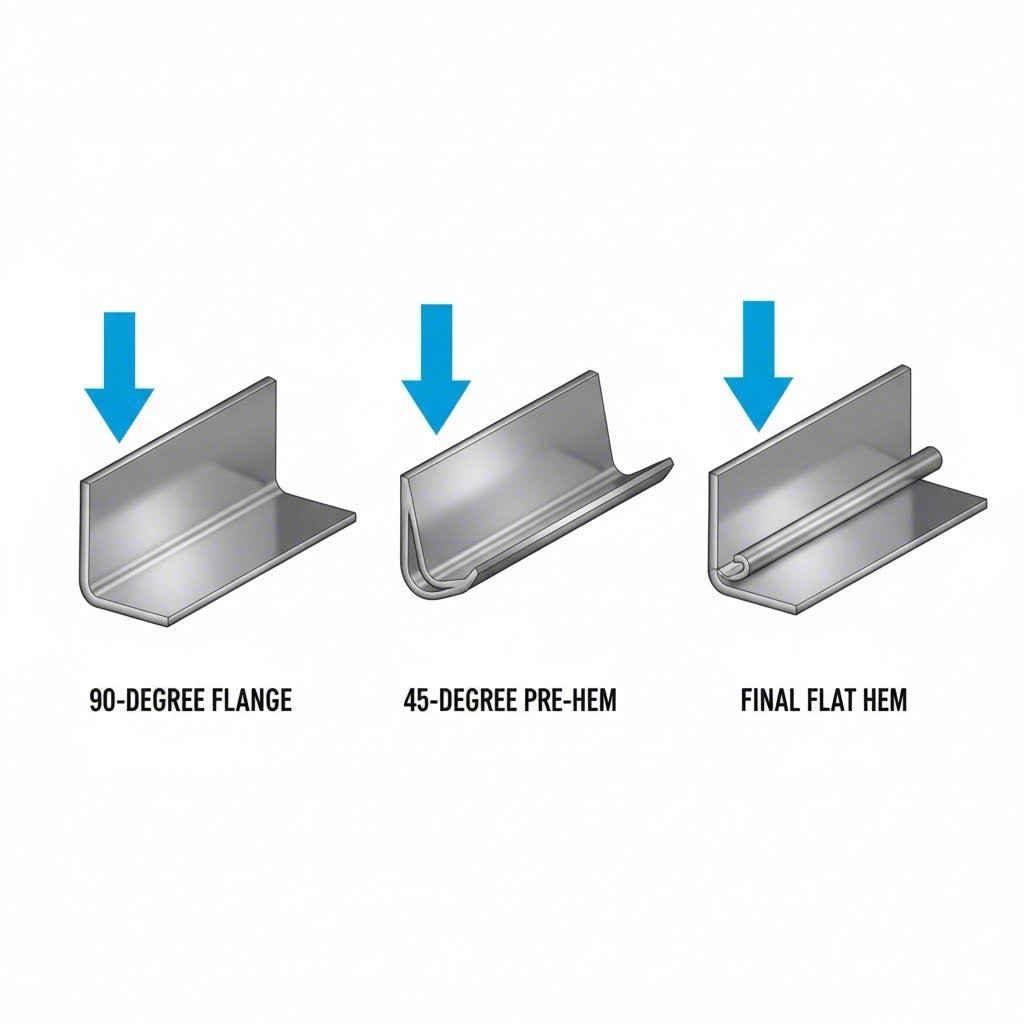
आंतरिक पैनल को बाहरी पैनल के अंदर रखा जाता है। बाहरी पैनल के 90-डिग्री फ्लैंज को दो चरणों में आंतरिक पैनल के किनारे पर मोड़ दिया जाता है:
- प्री-हेमिंग: फ्लैंज को 90 डिग्री से लगभग 45 डिग्री तक मोड़ दिया जाता है।
- अंतिम हेमिंग: फ्लैंज को आंतरिक पैनल के खिलाफ सपाट (रोप या फ्लैट हेम) दबाया जाता है, दोनों संरचनाओं को एक साथ ताला बंद कर दिया जाता है।
डाई हेमिंग बनाम रोलर हेमिंग
इस संचालन के लिए दो प्राथमिक विधियां हैं। पारंपरिक डाई हेमिंग एक समर्पित डाई का उपयोग करता है जो पूरे फ्लेंज को एक ही स्ट्रोक में मोड़ देता है। यह अत्यंत तेज़ और सटीक है, जो इसे उच्च मात्रा वाले बड़े पैमाने पर उत्पादन के लिए आदर्श बनाता है। हालाँकि, औज़ार महंगा होता है। इसके विपरीत, रोबोटिक रोलर हेमिंग एक रोबोट आर्म के साथ रोलर टूल का उपयोग करके किनारे को क्रमिक रूप से मोड़ता है। यह विधि कम मात्रा या जटिल आकृतियों के लिए अधिक लचीली और लागत-प्रभावी होती है, लेकिन चक्र समय लंबा होता है।
गुणवत्ता नियंत्रण एवं दोष रोकथाम रणनीति
अंतिम असेंबली के मोटर वाहन मानकों को पूरा करना सुनिश्चित करने के लिए कठोर गुणवत्ता नियंत्रण की आवश्यकता होती है। दोष रोकथाम डाई डिज़ाइन चरण के दौरान सामग्री के व्यवहार की भविष्यवाणी करने के लिए सिमुलेशन सॉफ़्टवेयर के साथ शुरू होता है।
सामान्य सतह दोष
- स्प्रिंगबैक: धातु (विशेष रूप से एल्यूमीनियम) का आकृति देने के बाद मूल आकार में वापस लौटने का झुकाव। इंजीनियर डाई में धातु को अधिक मोड़कर इसकी भरपाई करते हैं।
- संतरे की छाल: अत्यधिक धान के खिंचाव के कारण उत्पन्न एक खुरदरी, बनावट वाली सतह, जो पेंट फिनिश को खराब कर देती है।
- फिसलन रेखाएँ: आकर्षण चरण के दौरान शीट धातु के डाई त्रिज्या पर घिसने के कारण उत्पन्न खरोंच।
निरीक्षण आमतौर पर शामिल करता है नीली प्रकाश स्कैनिंग cAD मॉडल से भाग के विचलन का एक डिजिटल हीट मैप उत्पन्न करने के लिए, साथ ही पारंपरिक "चेकिंग फिक्स्ट्रेस" भी जहां ऑपरेटर अंतर और समतलता सहनशीलता को मैन्युअल रूप से सत्यापित करते हैं। इन मानकों को बनाए रखना महत्वपूर्ण है, क्योंकि हुड वाहन का एक प्रमुख दृश्य फोकल बिंदु है।
परिपूर्ण क्लोज़ का इंजीनियरिंग
द ऑटोमोटिव हुड स्टैम्पिंग प्रक्रिया प्रवाह भारी औद्योगिक बल और माइक्रोन-स्तर की सटीकता का सामरस्य है। कॉइल के प्रारंभिक ब्लैंकिंग से लेकर नाजुक रोबोटिक हेमिंग तक जो आंतरिक और बाहरी पैनलों को जोड़ता है, प्रत्येक चरण को संरचनात्मक सुरक्षा और सौंदर्य परिपूर्णता सुनिश्चित करने के लिए समाकलित होना चाहिए। ईंधन दक्षता में सुधार के लिए उद्योग के एल्यूमीनियम और कंपोजिट्स जैसी हल्की सामग्री की ओर बढ़ने के साथ, इन स्टैम्पिंग और असेंबली तकनीकों की जटिलता लगातार विकसित हो रही है, जिससे निर्माण इंजीनियरों और डाई डिजाइनरों से उच्चतर मानकों की मांग की जा रही है।
अक्सर पूछे जाने वाले प्रश्न
1. ऑटोमोटिव हुड स्टैम्पिंग प्रक्रिया में मुख्य चरण क्या हैं?
प्रत्येक पैनल के लिए प्रक्रिया आमतौर पर पांच से छह मुख्य चरणों में शामिल होती है: ब्लैंकिंग (आकार काटना), डीप ड्रॉइंग (3D प्रोफ़ाइल बनाना), ट्रिमिंग (अतिरिक्त धातु हटाना), पियर्सिंग (छेद बनाना), फ्लेंजिंग (किनारों को मोड़ना), और अंत में हेमिंग (आंतरिक और बाहरी पैनल जोड़ना)।
2. कार के हुड के लिए वेल्डिंग के बजाय हेमिंग का उपयोग क्यों किया जाता है?
हेमिंग का उपयोग इसलिए किया जाता है क्योंकि स्पॉट वेल्डिंग हुड की बाहरी "क्लास A" सतह पर दिखाई देने वाले जले हुए निशान, डिम्पल या विकृति पैदा कर देगी। हेमिंग बाहरी पैनल को आंतरिक पैनल के ऊपर यांत्रिक रूप से मोड़ देता है, जिससे दृश्य सौंदर्य सतह को नुकसान दिए बिना एक मजबूत बंधन बन जाता है।
4. हुड के आंतरिक और बाहरी पैनल में क्या अंतर है?
द हुड बाहरी पैनल को सौंदर्य के लिए डिज़ाइन किया गया है (चिकने वक्र, वायुगतिकीय आकार) और सतह के दोषों से मुक्त होना चाहिए। हुड इनर पैनल को संरचनात्मक शक्ति, झटके को अवशोषित करने (क्रम्पल क्षेत्र), और घटकों को माउंट करने के लिए डिज़ाइन किया गया है, जिसमें चिकने फिनिश के बजाय जटिल रिब्स और कटआउट्स होते हैं।
4. कार के हुड के स्टैम्पिंग के लिए आमतौर पर कौन सी सामग्री का उपयोग किया जाता है?
आधुनिक कार हुड आमतौर पर माइल्ड स्टील, उच्च-शक्ति इस्पात (HSS), या एल्युमीनियम मिश्र धातुओं से स्टैम्प किए जाते हैं। एल्युमीनियम हुड के लिए बढ़ता लोकप्रिय है क्योंकि यह स्टील की तुलना में भार को काफी कम कर देता है, जिससे ईंधन अर्थव्यवस्था और हैंडलिंग में सुधार होता है, हालांकि उच्च स्प्रिंगबैक के कारण इसे स्टैम्प करना अधिक चुनौतीपूर्ण होता है।
5. शीट मेटल स्टैम्पिंग में स्प्रिंगबैक क्या है?
स्प्रिंगबैक फॉर्मिंग लोड हटाने के बाद धातु की लोचदार पुनर्प्राप्ति है। धातु अपने मूल सपाट आकार में वापस जाने का प्रयास करती है, जिससे अंतिम भाग निर्धारित आयामों से विचलित हो सकता है। इस प्रभाव की भरपाई के लिए डाई इंजीनियर सिमुलेशन और "ओवर-क्राउनिंग" तकनीक का उपयोग करते हैं।