 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


स्टैम्पिंग डाइ डिज़ाइन प्रक्रिया का विश्लेषण, इसे संग्रहित करने के लायक है!
पहला भाग: CAE का परिचय
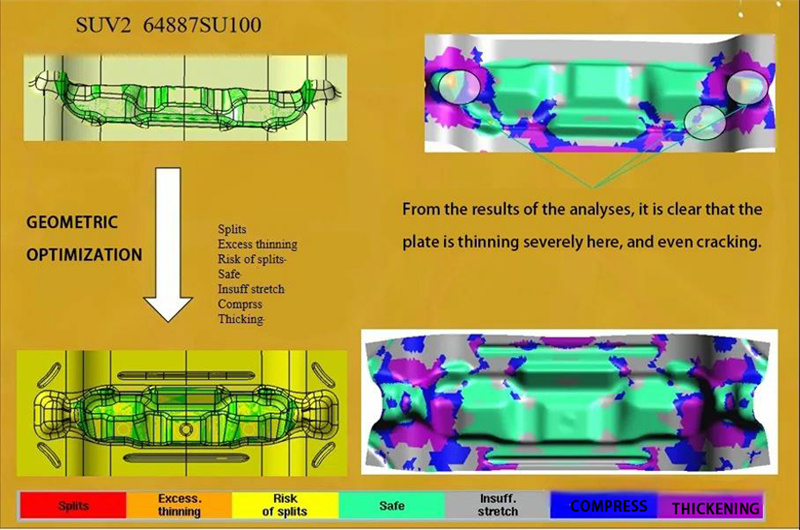
सीएई का अनुप्रयोग स्टैम्पिंग में:
आम स्टैम्पिंग पार्ट्स की तुलना में, ऑटोमोबाइल बॉडी के पार्ट्स को पतले सामग्री, जटिल आकार, बड़े आकर, और बहुत सारे घुमावदार सतहों के लिए जाना जाता है। पारंपरिक "कट-और-ट्राय" दृष्टिकोण बार-बार परीक्षण और डाइ परिवर्तन के कारण नए उत्पाद विकास में देरी हो सकती है, जिससे कंपनियों को प्रतिस्पर्धा में खारिज कर दिया जाता है।
अभी तक के वर्षों में, कंप्यूटर एप्लिकेशन और सीमित तत्व विधि ने कार उद्योग में थिन प्लेट फॉर्मिंग CAE के विकास को आगे बढ़ाया है। डिजाइनर धातु प्रवाह, तनाव-विकृति, तापमान वितरण, डाइ तनाव, और फॉर्मिंग त्रुटियों जैसे रिंकल्स और क्रैक्स का अनुमान लगा सकते हैं। वे स्टैम्पिंग प्रक्रिया और पैरामीटर निर्धारित कर सकते हैं और डाइ डिजाइन को बेहतर बना सकते हैं। प्रत्येक सिमुलेशन प्रयास प्रक्रिया की तरह काम करता है, जिससे प्रयोग की संख्या कम हो जाती है। परिपक्व सिमुलेशन प्रौद्योगिकी पहली कोशिश में योग्य डाइ और प्रक्रिया डिजाइन प्राप्त कर सकती है, डाइ मरम्मत से बचाती है, उत्पाद विकास चक्र को संक्षिप्त करती है, उत्पाद गुणवत्ता में सुधार करती है और प्रतिस्पर्धात्मकता बढ़ाती है।
थिन प्लेट फॉर्मिंग CAE सॉफ्टवेयर का सारांश:
विश्वभर की प्रमुख कार उद्योग कंपनियां थिन प्लेट स्टैम्पिंग सिमुलेशन पर बल देती हैं। लगभग सभी कार शरीर भाग विकास प्रक्रियाओं में सिमुलेशन विश्लेषण का उपयोग किया जाता है। प्रमुख थिन प्लेट फॉर्मिंग सिमुलेशन सॉफ्टवेयर में DYNAFORM, AUTOFORM, और PAM-STAMP शामिल हैं।
CAE सिमुलेशन उद्देश्य:
1. रूपांतरण क्षमता में सुधार करें और डाइ परीक्षण और उत्पादन स्थिरता को यकीनन करें।
2. विविध सामग्रियों और प्रक्रियाओं के साथ डिज़ाइन को बेहतर बनाएं।
3. डाइ प्रक्रिया डिज़ाइन चक्र को संक्षिप्त करें।
4. डाइ परीक्षण की बारीकियों और मशीनी कार्यभार को कम करें।
5. कम-टनिज डबल्यू स्टैम्पिंग मशीनों और छोटे ब्लँक्स का उपयोग करें।
6. लागत कम करें।
लक्ष्य: उच्च गुणवत्ता और समय पर डाइ विकास और बग दूर करने के साथ, नियंत्रित लागत की सीमा में!
भाग दो: कारों के लिए स्टैम्पिंग प्रक्रियाओं और डाइज़ का परिचय
1. कोल्ड स्टैम्पिंग
कोल्ड स्टैम्पिंग को घर्मी के बिना चाप मशीन पर लगाए गए डाइज़ का उपयोग करके सामग्रियों पर दबाव लगाने की प्रक्रिया है। यह सामग्रियों को अलग करने या रूपांतरण के कारण अनुकूलित भाग प्राप्त होते हैं। यह एक धातु कार्य प्रक्रिया है।
2. कोल्ड स्टैम्पिंग के विशेषताएँ:
उत्पाद का आकार स्थिर होता है, उच्च सटीकता के साथ, हल्का वजन, अच्छी संकर्षण क्षमता, और उत्कृष्ट प्रतिस्थापन की क्षमता होती है। इसके अलावा, कोल्ड स्टैम्पिंग बहुत कुशल होती है, कम ऊर्जा खपत करती है, और संचालन करना आसान है। इसे सापेक्षिक रूप से आसानी से स्वचालित भी किया जा सकता है।
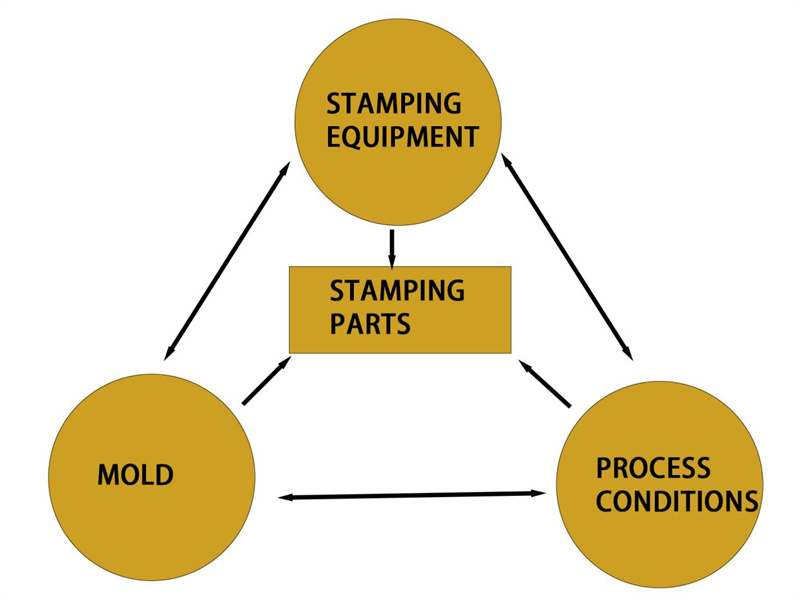
स्टैम्पिंग भागों पर प्रभाव डालने वाले कारक
बुनियादी स्टैम्पिंग प्रक्रिया वर्गीकरण:
कोल्ड स्टैम्पिंग को दो मुख्य श्रेणियों में विभाजित किया जा सकता है: कटिंग प्रक्रिया और फॉर्मिंग प्रक्रिया।
1. कटिंग प्रक्रिया एक निश्चित कन्टूर लाइन के साथ चादरीय धातु को अलग करती है ताकि एक निश्चित आकार, आकार और खंड गुणवत्ता वाला एक स्टेम्पेड भाग प्राप्त हो।
2. फॉर्मिंग प्रक्रिया रिक्त स्थान को फटने के बिना रूपांतरित करने के लिए प्लास्टिक रूपांतरण करती है ताकि एक निश्चित आकार और आकार वाला एक स्टेम्पेड भाग प्राप्त हो।
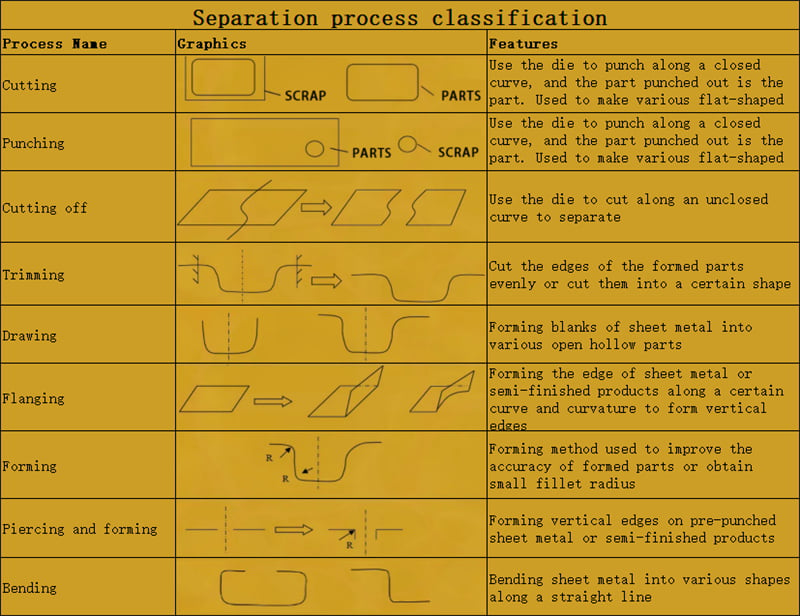
विभाजन प्रक्रिया वर्गीकरण
चित्रण और फॉर्मिंग के बीच अंतर:
1. जब भाग का रूपांतरण गहराई 10MM से अधिक होती है, तो धातु प्रवाह के अभिलक्षण को बचाने के लिए चित्रण विधि का उपयोग करना सबसे अच्छा होता है। यदि यह 10MM से कम है, तो फॉर्मिंग की विचारशीलता की जा सकती है। एक साथ, फॉर्मिंग प्रक्रिया के दौरान सामग्री के ओवरलैप को बचाने के लिए, प्रक्रिया दोष आमतौर पर जोड़े जाते हैं।
2. ड्राइंग को पूरे प्रक्रिया सम्पादन सतहों और दबाने वाली सतहों की आवश्यकता होती है, जो एक बंद ज्यामितीय आकार बनाती है। ढालने के लिए केवल स्थानीय कार्य की आवश्यकता होती है और यह पूरी तरह से बंद नहीं होना चाहिए।
3. समान खंड और सामग्री के ग्रेड के लिए, ड्राइंग प्रक्रिया से बनाए गए उत्पाद ढालने वाली प्रक्रिया की तुलना में अधिक कठोर होते हैं।
4. ड्राइंग लगभग बंद खंडों के लिए उपयुक्त है, जबकि ढालना खुले खंडों के लिए बेहतर है।
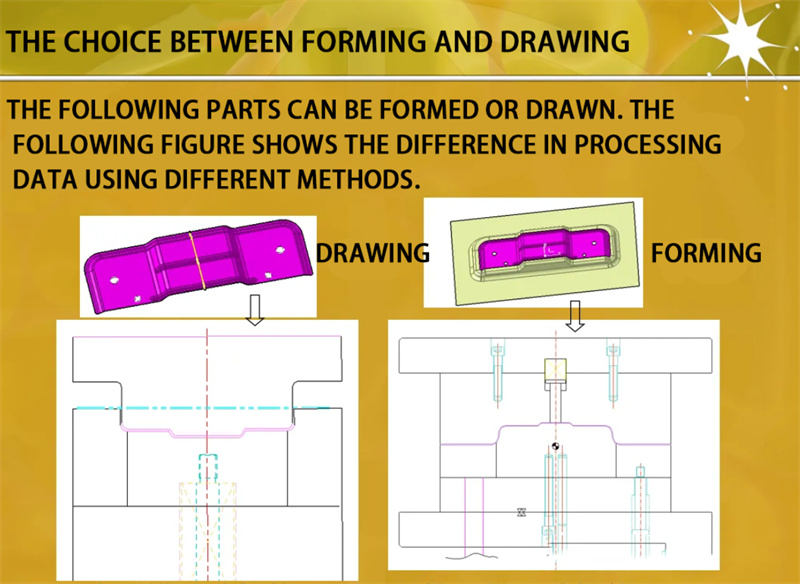
ढालने और ड्राइंग के बीच चयन!
ड्राइंग के लिए महत्वपूर्ण बिंदु
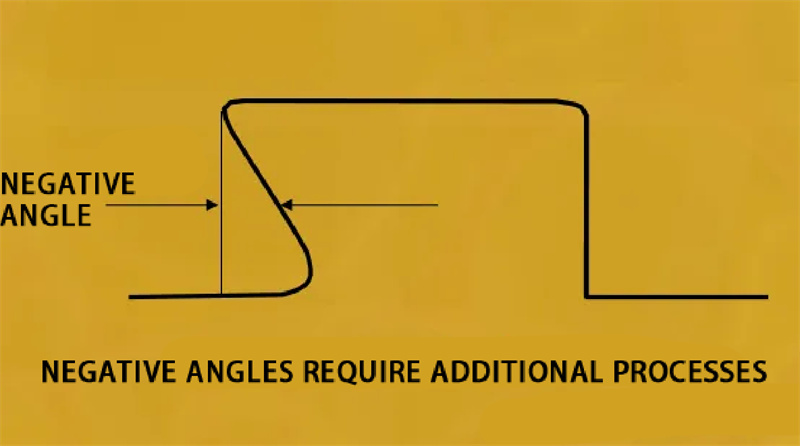
1. यकीन करें कि पंच को वह हिस्सा पूरी तरह से छू सके जिसे फैलाना है, अर्थात् कोई नकारात्मक कोण नहीं है।
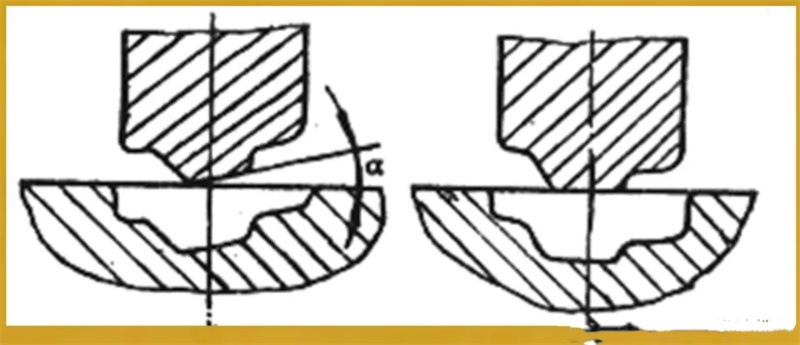
2. फैलाव की शुरुआत में, पंच और खाली स्थान के बीच का संपर्क अवस्था अच्छी होनी चाहिए।
1. संपर्क क्षेत्र को सबसे बड़ा करने का प्रयास करें और केंद्र के पास रखें: (चित्र 1-2 देखें)
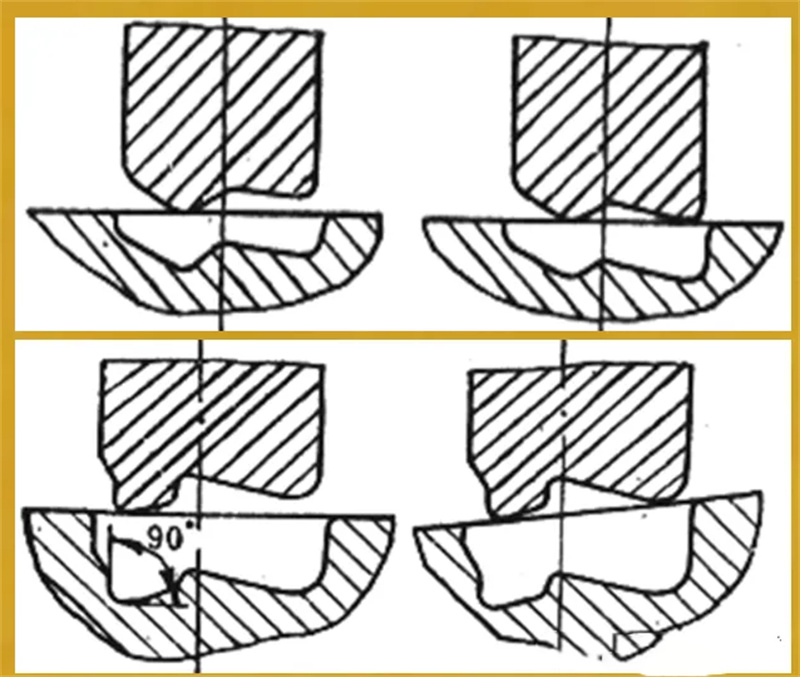
2. खाली स्थान को एक साथ स्पर्श करने वाले पंच सतह पर बिंदुओं की संख्या को ज्यादा और फैला हुआ रखने का प्रयास करें; (चित्र 1-2 देखें)
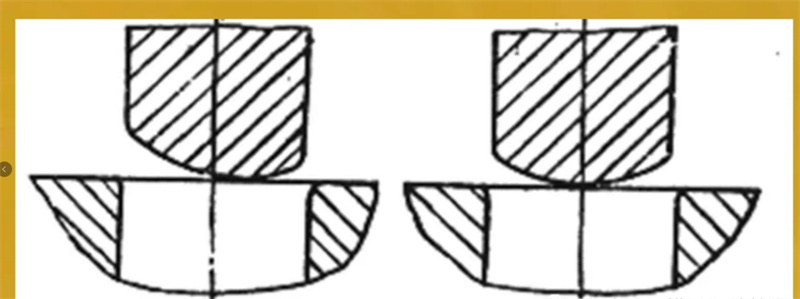
3. पंच के दोनों ओर के समावेश कोण का आकार समान होना चाहिए: 8 (चित्र 1-3 देखें)
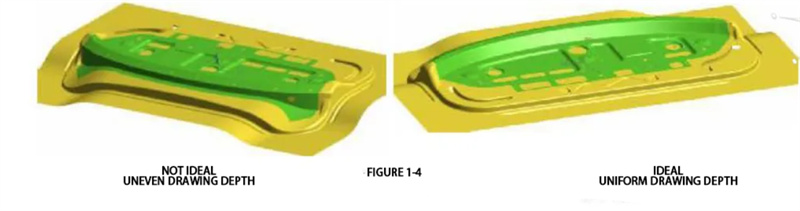
4. प्रत्येक भाग की विस्तारण गहराई सम्भवतः समान होनी चाहिए। (जैसा कि चित्र 1-4 में दिखाया गया है)
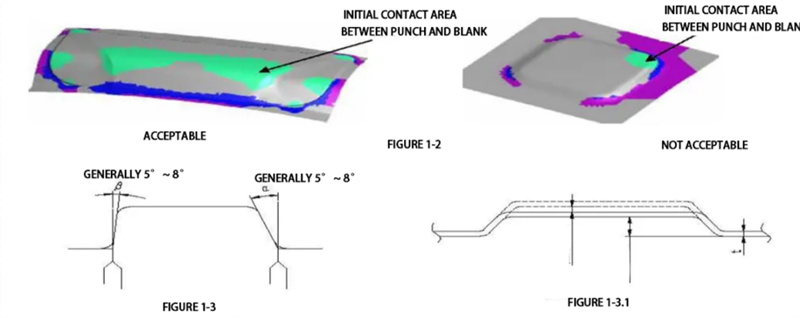
चित्र 1-3 में दिखाया गया है, कोणों α और β के बीच अंतर बड़ा होने से क्षेत्रों में सामग्री का प्रवाह असमान हो जाता है।
पैकेट कोण (या ड्रा कोण): अनुपयुक्त कोणों से निम्नलिखित दोष पैदा हो सकते हैं:
- अगर इसका आकार बहुत बड़ा हो, तो यह भाग की प्रत्यास्थता की कमी का कारण बनेगा, जिससे भाग प्रत्यास्थता और विकृति के लिए आवश्यक हो सकता है, और सामग्री का उपयोग कम होगा।
- अगर इसका आकार बहुत छोटा हो, तो यह सामग्री को खिसकाने में कठिनाई पैदा करेगा, जिससे तोड़ने की संभावना बढ़ जाएगी, और घटक के मध्य भाग में प्रत्यास्थता की कमी होगी।
3वस्तु सतह पर कम गहराई के अवतल-उत्तल विशेषताओं का रूपांतरण चित्र 1-3 देखें। 1
वस्तु सतह पर 0.5 मिमी से कम ऊँचाई वाली विशेषताओं को आकारित करने या रूपांतरित करने के दौरान उन्हें 0.2 मिमी से गहरा करना आवश्यक है, और बाद की प्रक्रियाएँ मूल डाइ आयामों के अनुसार की जाएंगी।
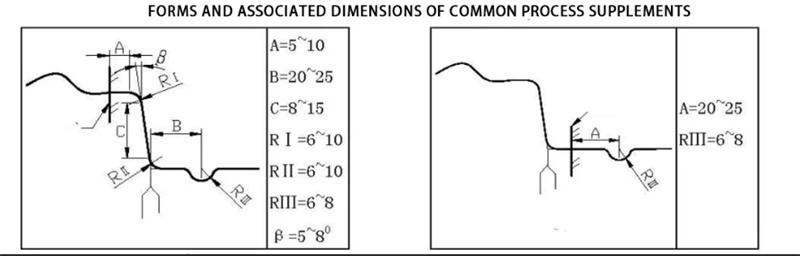
प्रक्रिया अनुलग्भ खंड
आकारित करने की प्रक्रिया की आवश्यकताओं को पूरा करने के लिए, आमतौर पर शीट मेटल भाग के फ़्लेंज़ को खोला जाता है और फिर आवश्यक पदार्थ को जोड़ा जाता है ताकि आकारित करने और रूपांतरण के लिए सुविधाजनक एक आकारित भाग बन सके। प्रक्रिया की आवश्यकताओं के कारण जोड़े गए भाग (अर्थात, ट्रिमिंग लाइन के बाहर का पदार्थ) को सामूहिक रूप से प्रक्रिया अनुलग्भ कहा जाता है।
फिर रूपांतरण के लिए स्टैम्पिंग दिशा का निर्धारण:
1. यह सुनिश्चित करें कि गोलाकार डाइस को प्रवर्धित होने वाले कार्यक्रम के हिस्सों को गहरा करने में सफलता हासिल कर सके, और गोलाकार डाइस को संपर्क में मौजूद नहीं होना चाहिए (अर्थात्, "उलटा हुक" आकार)।
2. खिचाव की शुरुआत में गोलाकार मॉल्ड और प्लेट के बीच का संपर्क क्षेत्र सबसे बड़ा होना चाहिए।
3. जब गोलाकार मॉल्ड को फैलाना शुरू होता है, तो प्लेट के साथ संपर्क का स्थान केंद्र के पास सबसे अधिक होना चाहिए।
4. जब गोलाकार डाइस को फैलाना शुरू होता है, तो प्लेट के साथ संपर्क के स्थान अधिक होने चाहिए और फैले हुए होने चाहिए।
आज के ऑटोमोबाइल उद्योग में, जहाँ प्रदर्शन और कुशलता महत्वपूर्ण हैं, स्टैम्पिंग डाइज़ के डिज़ाइन और निर्माण की भूमिका खण्ड गुणवत्ता और उत्पादन स्थिरता को सुनिश्चित करने में महत्वपूर्ण है। शाओयी मेटल टेक्नोलॉजी में, हम ऑटोमोबाइल स्टैम्पिंग डाइज़ विकास में कई सालों का अनुभव लाते हैं, जिसका समर्थन कुशल इंजीनियरिंग टीम और अग्रणी उपकरणों द्वारा किया जाता है। संरचना समीक्षा से लेकर प्रक्रिया अनुकूलन और अंतिम प्रस्तावना तक, हम आपकी आवश्यकताओं के अनुसार बनाए गए अंत-से-अंत तकनीकी समर्थन प्रदान करते हैं। गुणनीत निर्माण, त्वरित प्रतिक्रिया और लागत नियंत्रण पर केंद्रित होने के साथ, हम विश्वसनीय टूलिंग समाधान प्रदान करते हैं जो आपके परियोजनाओं को सुचारु रूप से आगे बढ़ने में मदद करते हैं। यदि आप स्टैम्पिंग डाइज़ निर्माण में विश्वसनीय साझेदारी की तलाश में हैं, तो हमसे संपर्क करने में संकोच न करें।
आज के ऑटोमोबाइल उद्योग में, जहाँ प्रदर्शन और कुशलता महत्वपूर्ण हैं, स्टैम्पिंग डाइज़ के डिज़ाइन और निर्माण की भूमिका खण्ड गुणवत्ता और उत्पादन स्थिरता को सुनिश्चित करने में महत्वपूर्ण है। शाओयी मेटल टेक्नोलॉजी, कारों के स्टैम्पिंग डाइ विकास में प्राचीन अनुभव लाते हैं, जिसे कुशल इंजीनियरिंग टीम और अग्रणी उपकरणों द्वारा समर्थित किया जाता है। संरचना समीक्षा से लेकर प्रक्रिया अनुकूलन और अंतिम प्रदान तक, हम आपकी जरूरतों के अनुसार बनाए गए अंत-बहुत तकनीकी समर्थन प्रदान करते हैं। शुद्धता विनिर्माण, तेज प्रतिक्रिया और लागत नियंत्रण पर केंद्रित होकर, हम ऐसे विश्वसनीय टूलिंग समाधान प्रदान करते हैं जो आपके परियोजनाओं को चालू रखते हैं। अगर आपको स्टैम्पिंग डाइ विनिर्माण में एक विश्वसनीय साझेदारी खोज रहे हैं, स्टैम्पिंग डाइ विनिर्माण , हमसे संपर्क करने के लिए स्वतंत्र महसूस करते हैं.