 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Estampado de Conectores e Terminais Automotrices: Enxeñaría de Precisión
RESUMO
O estampado de conectores e terminais automotrices é un proceso de fabricación de alta precisión que utiliza tecnoloxía de troquel progresivo para converter tiras metálicas en compoñentes complexos e condutores con tolerancias ao nivel do micrómetro. Este proceso depende moito da selección dos aliamentos de cobre axeitados, como latón, bronce fosforoso ou cobre berilio, para garantir a integridade do sinal baixo as duras condicións de vibración e ciclos térmicos presentes nos vehículos modernos. Os fabricantes deben cumprir normas rigorosas como USCAR-2 e IATF 16949 para validar o seu desempeño. Para enxeñeiros e especialistas en adquisicións, o éxito depende de equilibrar as propiedades dos materiais coas xeometrías de deseño, como pasadores prensados, e asegurarse de que os fornecedores posúan capacidades robustas de inspección visual en liña.
Enxeñaría da conexión: O ecosistema do proceso de punzonado
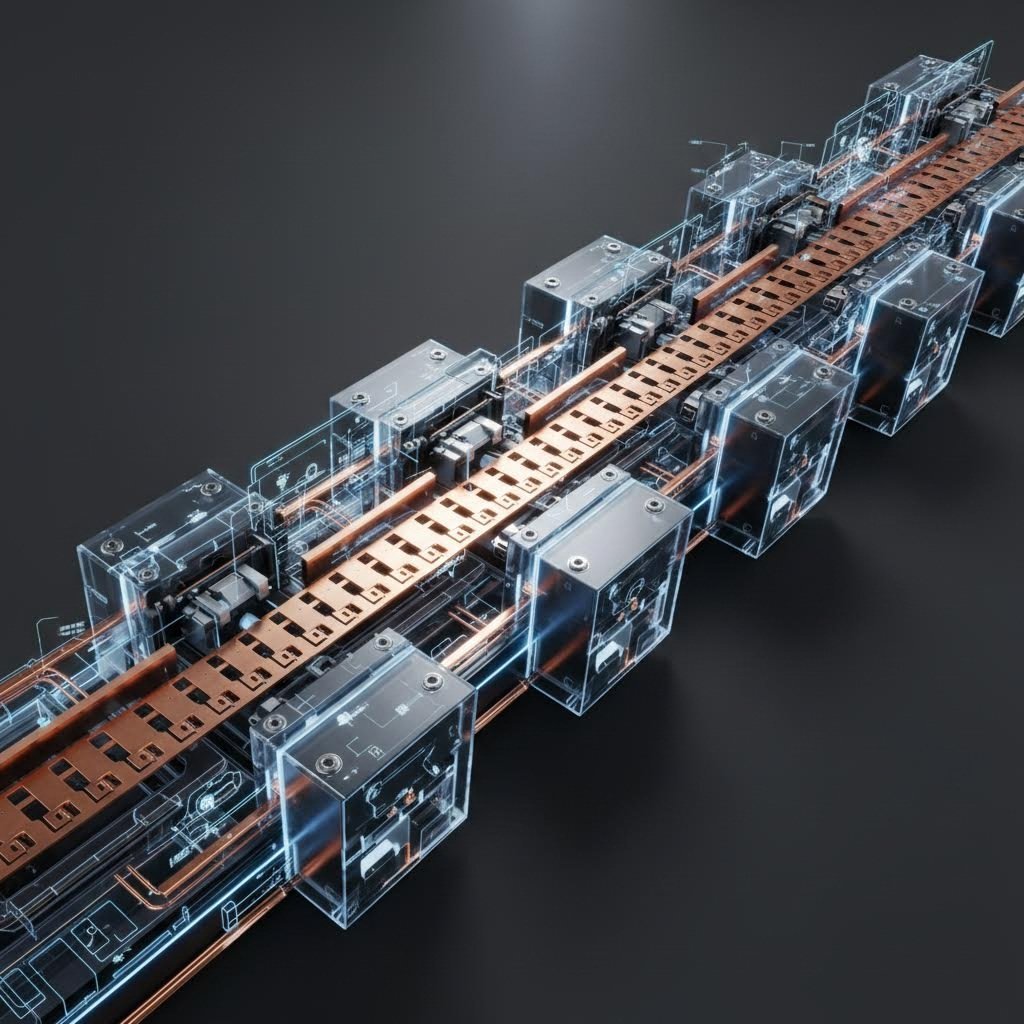
A produción de terminais para automóbiles vai máis alá da simple formación de metal. É un ecosistema centrado no punzonado progresivo de alta velocidade , un método no que unha fenda metálica continua é alimentada a través dunha serie de estacións. Cada estación realiza unha operación específica—perforación, acuñado, dobrado ou rasgado—antes de que a peza pase á seguinte. Isto permite a produción en masa de xeometrías complexas a velocidades que a miúdo superan as 1.000 emboladas por minuto, unha necesidade para satisfacer os altos volumes requiridos polos fabricantes de automóbiles (OEMs).
Os fabricantes avanzados integran tecnoloxías de "montaxe dentro do molde", nas que compoñentes auxiliares como parafusos ou contactos insértanse directamente durante a fase de punzonado. Esta consolidación reduce a manipulación secundaria e mellora os xogos de tolerancia. Segundo líderes do sector como KS Tooling , o fluxo de traballo esténdese máis aló da prensa, ligando a estampación directamente cos procesos de chapado, moldurado e montaxe para crear unha liña de produción continua. Esta integración é fundamental para manter a integridade estrutural dos terminais delicados.
Para a automatización de alto volume, os compoñentes prodúcense tipicamente "reel-to-reel" en vez de como pezas soltas. Este formato permite que as máquinas de montaxe automatizadas seguintes colleitan e coloquen os terminais nos encapsulados dos conectores a alta velocidade. Para garantir un fabrico sen defectos neste entorno de alta velocidade, fornecedores de primeira liña como Wiegel utilizan sistemas avanzados de inspección visual. Estas cámaras supervisan cada golpe, verificando dimensións críticas e detectando anomalías en tempo real, algo imprescindible para aplicacións automotrices críticas de seguridade.
Ciencia dos Materiais: Aliños para Ambientes Automotrices Exixentes
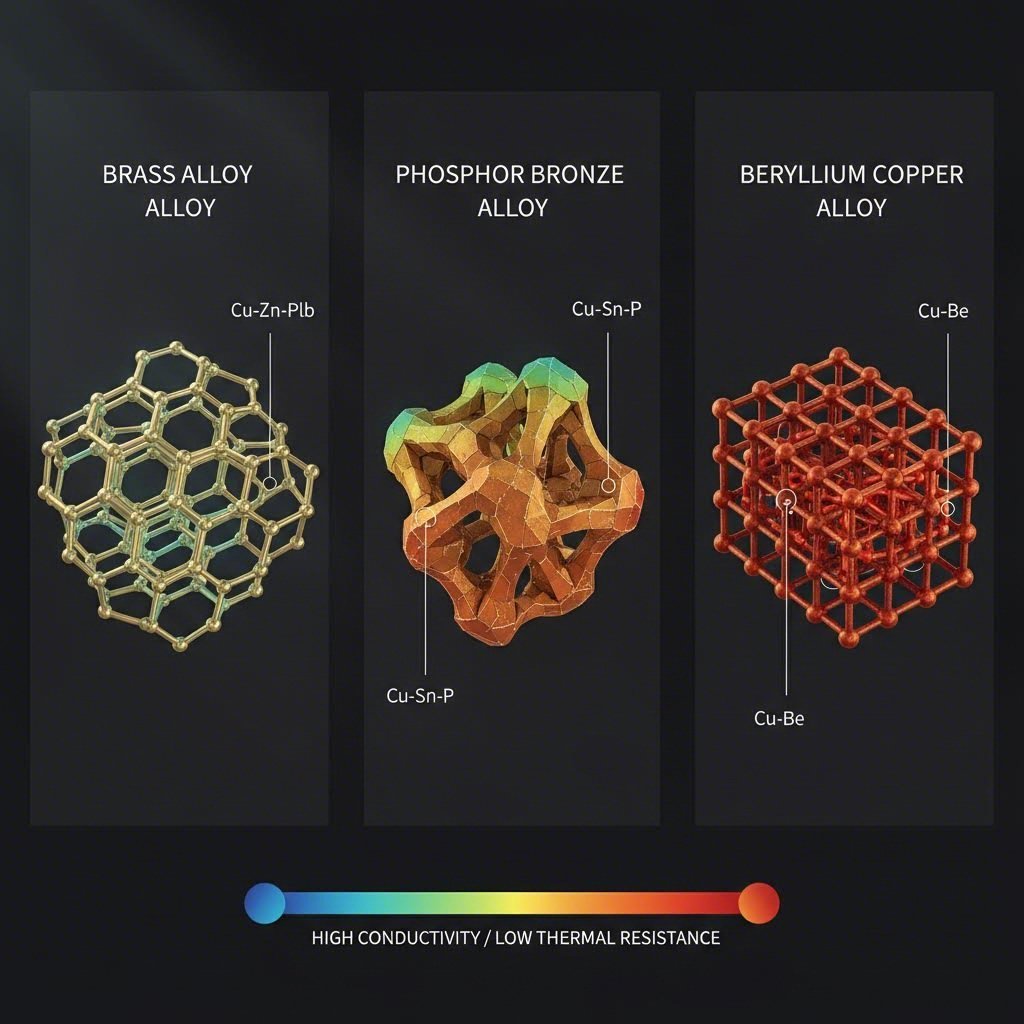
A selección do material base axeitado é o fundamento enxeñeiro de calquera conector automotriz. O material debe equilibrar a condutividade eléctrica coas propiedades mecánicas como a resistencia ao esforzo e a resistencia á relaxación do esforzo, particularmente dadas as altas temperaturas baixo o capó. A elección da aleación dita a capacidade do terminal para manter a forza de contacto ao longo da vida útil do vehículo.
| Clase de material | Aleación común | Características de rendemento | Aplicación típica |
|---|---|---|---|
| Latón | C26000 (Latón cartuxo) | Alta condutividade (28% IACS), resistencia moderada, baixo custo. Suscetible á relaxación por esforzo por riba de 110°C. | Conectores estándar do habitáculo, transmisión de sinais non críticos. |
| Bronce de fósforo | C51000 / C52100 | Resistencia á fatiga e propiedades elásticas superiores comparadas co latón. Estable ata ~130°C. | Sensores, interruptores e terminais que requiren maior durabilidade de ciclo. |
| Bronce de berilio | C17200 (BeCu) | Maior resistencia e resistencia á relaxación. Excelente para alta vibración e temperaturas ata 200°C. | Sistemas de baterías EV, conectores ADAS miniaturizados, unidades de control do motor. |
Alén da aleación base, a enxeñaría de superficies desempeña un papel fundamental. O enchapado evita a oxidación e a "corrosión por fretting"—movementos microscópicos causados por vibracións que poden illar o punto de contacto. Aínda que o enchapado en estaño é estándar para uso xeral, requirese ouro ou prata para aplicacións EV de alto voltaxe ou para sinais de sensores de baixa enerxía onde a fidelidade do sinal é primordial. Fabricantes como KS Terminals acentúan que a combinación correcta de material base e enchapado é esencial para superar as probas de validación de néboa salina e choque térmico.
Xeometrías e Características de Diseño Críticas
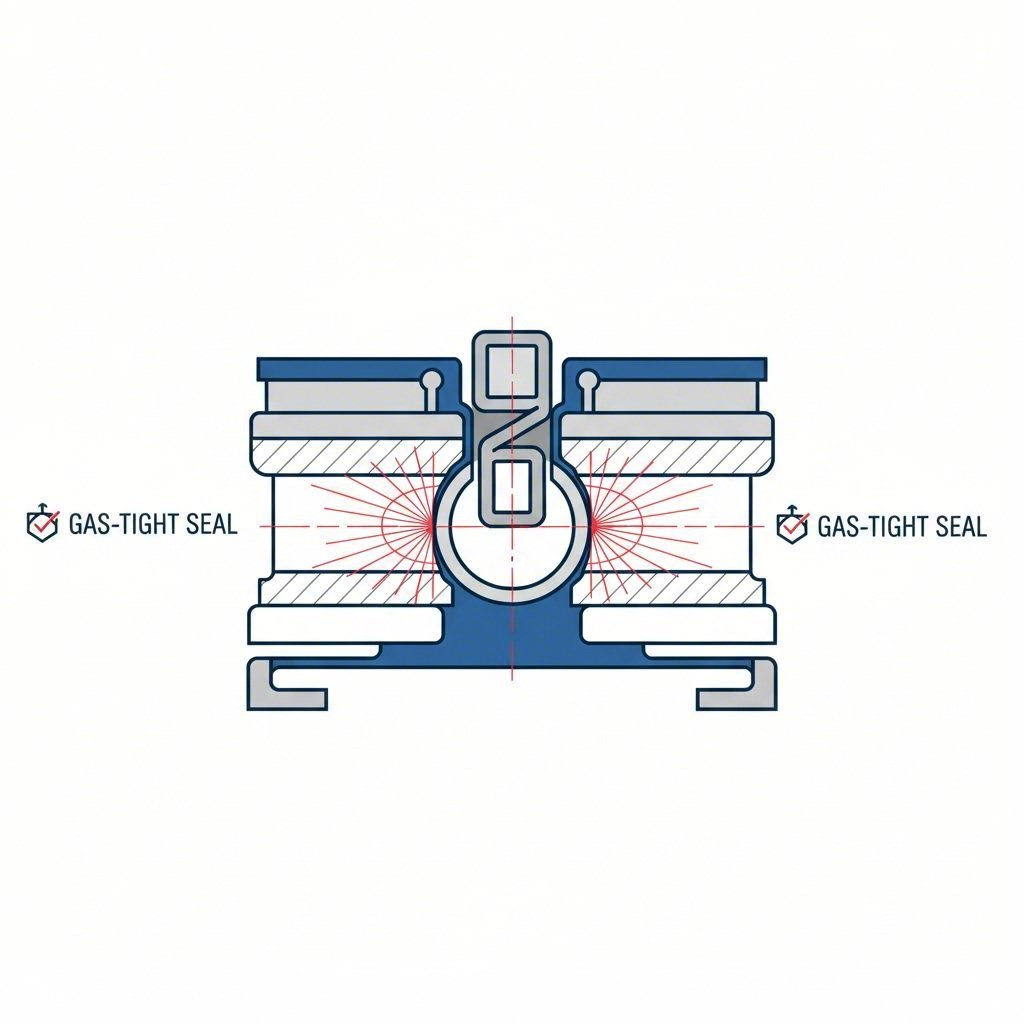
A xeometría dun terminal estampado é funcional, non meramente estrutural. Os deseños automotrices modernos dependen cada vez máis da Tecnoloxía Press-Fit (Compliant Pin) - Non. Este deseño "Ojo da agulla" permite que o terminal se inserta nunha PCB sen soldar. A sección compatible comprime de forma elástica durante a inserción para crear unha interface hermética para gases, eliminando o estrés térmico da soldadura e proporcionando unha conexión robusta capaz de soportar vibracións significativas.
Os deseñadores tamén deben distinguir entre sistemas sellados e non sellados. Os conectores situados na parte do motor ou nos pozos das rodas requiren clasificacións IP67 ou IP69K, o que require terminais deseñados con características de retención específicas para os sellos de silicona. Por outra banda, a electrónica de cabina adoita usar deseños non sellados para aforrar espazo e custo. Tecnoloxías como o "skiving" úsanse para dar forma á interface de contacto con precisión, eliminando material para crear zonas de contacto de metal a metal que optimizan o fluxo eléctrico. TE Connectivity observa que os contactos estampados e formados adoitan proporcionar unha alternativa económica aos contactos sólidos mecanizados para aplicacións de cableado de gran volume sen sacrificar o rendemento.
Normas e validación: o marco USCAR e IATF
No sector automotriz, a precisión é validada a través de estándares globais ríxidos. O USCAR-2 a especificación é o punto de referencia norteamericano para probas de sistemas de conexión eléctrica de automóbiles. A norma clasifica os conectores en función dos niveis de rendemento, como as clases de vibración (V1 para o chasis, V2 para o motor) e as clases de selado (S1 para non selado, S3 para a pulverización de alta presión). Os OEM europeos a miúdo se refíren á norma LV 214, que impón requisitos igualmente estritos sobre o control da forza de encorramento e a física de contacto.
Para o proceso de fabricación en si, IATF 16949 a certificación é obrigatoria. Esta norma de xestión da calidade asegura que o proveedor de estampado teña un rigoroso plan de xestión de riscos (FMEA) e control de procesos. A validación non é só a parte final, senón que require documentar toda a cadea de rastreabilidade. Os provedores adoitan realizar análises internas de sección transversal para verificar as proporcións de compresión de crimp e o grosor da chapa, asegurando que cada lote cumpra as especificacións de enxeñaría.
Estrategia de adquisición: avaliación dos provedores de estampado
A selección dun socio para estampar conectores e terminais de automóbiles require mirar máis alá do prezo por peza. Os equipos de adquisición deben avaliar a "Escala de Capacidade" dun proveedor. As métricas clave inclúen a capacidade de tonelaxe da prensa e a velocidade de curso, pero tamén a capacidade de soportar o deseño para a fabricación (DFM). Un proveedor competente debe ofrecer soporte de simulación para prever o adelgazamento do material e a recuperación da primavera antes de construír ferramentas duras.
Para os proxectos que requiren unha transición do desenvolvemento á produción en masa, a axilidade é clave. Fabricantes como Shaoyi Metal Technology a empresa especializada en cubrir esta brecha, ofrecendo solucións integrais de estampado de automóbiles que van desde prototipos rápidos ata fabricación en gran volume. Coa certificación IATF 16949 e capacidades de prensa de ata 600 toneladas, poden entregar compoñentes críticos como brazos de control e submarcos ao adherirse aos estándares globais de OEM. A avaliación da capacidade dun proveedor para escalar de 50 prototipos a millóns de pezas asegura que a cadea de subministración permaneza ininterrumpida durante o lanzamento do vehículo.
En última instancia, o socio ideal ofrece servizos de valor engadido como a fabricación de ferramentas internas, o revestimento de bobinas e o moldeo. Esta integración vertical reduce os tempos de entrega e centraliza a responsabilidade pola calidade, un factor crítico ao xestionar a complexa logística do montaxe de automóbiles.
Conclusión
Estampar conectores e terminais de automóbiles é unha disciplina onde a ciencia dos materiais se reúne coa enxeñería de precisión. A fiabilidade dos vehículos modernosdesde sensores de condución autónoma ata grupos motrices de vehículos eléctricos de alta tensióndepende da integridade destes compoñentes estampados. Ao comprender os matices do procesamento progresivo, a selección de aliaxes e a rigorosa validación de USCAR, os enxeñeiros poden garantir que os seus deseños sobrevivan ás condicións máis duras da estrada. O éxito reside en asociarse con provedores certificados que tratan cada micrón como unha métrica de rendemento crítica.
Preguntas frecuentes
1. a) A súa Cal é a diferenza entre terminais estampados e mecanizados?
Os terminais estampados fórmanse a partir dunha tira continua de metal usando un matriz, o que os fai ideais para unha produción de gran volume e custo-efectiva con alta repetibilidade. Os terminais mecanizados son cortados de material sólido, ofrecendo maior durabilidade e densidade de corrente, pero a un custo significativamente máis alto e unha taxa de produción máis lenta.
2. O que é o que? Por que se usa o cobre de berilio (BeCu) en conectores de automóbiles?
O cobre de berilio é elixido pola súa resistencia excepcional e resistencia á relaxación do estrés, especialmente a altas temperaturas. Manten a súa forza de "primavera" ao longo do tempo, asegurando que o conector permaneza apertado mesmo despois de anos de vibración e ciclo térmico, o que é fundamental para os sistemas de seguridade.
3. Como é o deseño do conector de impacto estándar USCAR-2?
USCAR-2 dicta os protocolos de proba para o rendemento, incluíndo resistencia á vibración, choque de temperatura e humidade. Un deseño de conector debe pasar estas "clases" específicas (por exemplo, V1, S1) para ser aprobado para o seu uso en vehículos de América do Norte, influenciando a xeometría, a elección de materiais e mecanismos de bloqueo.