 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN

- Calificación de Proveedores de Estampado Metálico Automotriz en 5 Pasos
- Estampación de metal para automoción: procesos, aplicaciones y normas de calidad
- ¿Cuánto cuestan las piezas estampadas para automoción? Precio por pieza frente a coste de la matriz
- Reduzca los costos de extrusión de aluminio con 5 consejos esenciales de DFM

Estampado de Conectores y Terminales Automotrices: Ingeniería de Precisión
Time : 2025-12-28
TL;DR
El estampado de conectores y terminales automotrices es un proceso de fabricación de alta precisión que utiliza tecnología de troquel progresivo para convertir tiras metálicas en componentes complejos y conductivos con tolerancias a nivel de micrones. Este proceso depende en gran medida de la selección adecuada de aleaciones de cobre, como latón, bronce fosforoso o cobre berilio, para garantizar la integridad de la señal bajo condiciones severas de vibración y ciclos térmicos presentes en los vehículos modernos. Los fabricantes deben cumplir con normas rigurosas como USCAR-2 e IATF 16949 para validar el rendimiento. Para ingenieros y especialistas de compras, el éxito radica en equilibrar las propiedades del material con geometrías de diseño como pasadores press-fit, y asegurarse de que los proveedores cuenten con capacidades robustas de inspección visual en línea.
Ingeniería de la Conexión: El Ecosistema del Proceso de Estampado
La producción de terminales automotrices va mucho más allá del simple conformado de metal. Es un ecosistema centrado en estampado progresivo de alta velocidad , un método en el que una tira metálica continua se alimenta a través de una serie de estaciones. Cada estación realiza una operación específica —punzonado, acuñado, doblado o ranurado— antes de que la pieza pase a la siguiente. Esto permite la producción masiva de geometrías complejas a velocidades que a menudo superan las 1.000 emboladas por minuto, una necesidad para satisfacer los altos volúmenes requeridos por los fabricantes automotrices (OEM).
Los fabricantes avanzados integran tecnologías de "Ensamblaje en el Troquel", donde componentes auxiliares como tornillos o contactos se insertan directamente durante la fase de estampado. Esta consolidación reduce la manipulación secundaria y mejora los apilamientos de tolerancias. Según líderes de la industria como KS Tooling , el flujo de trabajo va más allá de la prensa, vinculando a menudo el estampado directamente con etapas de galvanizado, moldeo y ensamblaje para crear una línea de producción continua. Esta integración es fundamental para mantener la integridad estructural de terminales delicados.
Para la automatización de alto volumen, los componentes suelen producirse "de rollo a rollo" en lugar de como piezas sueltas. Este formato permite que las máquinas automáticas de ensamblaje posteriores tomen y coloquen terminales en carcasas de conectores con gran velocidad. Para garantizar una fabricación libre de defectos en este entorno de alta velocidad, proveedores de primer nivel como Wiegel utilizan sistemas avanzados de inspección visual. Estas cámaras supervisan cada golpe, verificando dimensiones críticas y detectando anomalías en tiempo real, lo cual es imprescindible para aplicaciones automotrices críticas para la seguridad.
Ciencia de Materiales: Aleaciones para Entornos Automotrices Severos
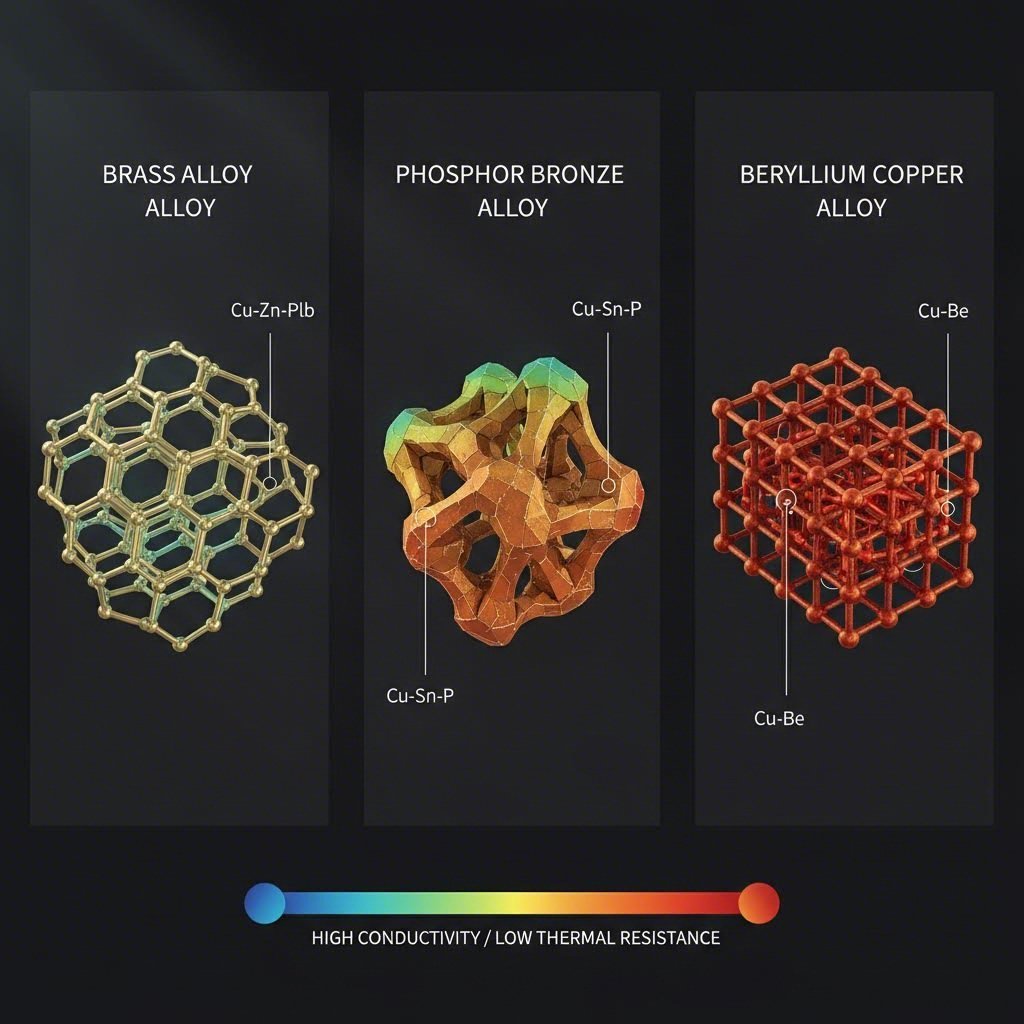
Seleccionar el material base adecuado es la base ingenieril de cualquier conector automotriz. El material debe equilibrar la conductividad eléctrica con propiedades mecánicas como resistencia a la fluencia y relajación de tensión, especialmente dadas las altas temperaturas bajo el capó. La elección de la aleación dicta la capacidad del terminal para mantener la fuerza de contacto durante la vida útil del vehículo.
| Clase de Material | Aleación común | Características de rendimiento | Aplicación típica |
|---|---|---|---|
| Latón | C26000 (Latón cartucho) | Alta conductividad (28% IACS), resistencia moderada, bajo costo. Sujeta a relajación por tensión por encima de 110°C. | Conectores estándar para cabina, transmisión de señales no críticas. |
| De metal de la categoría 3002 | C51000 / C52100 | Resistencia a la fatiga y propiedades de resorte superiores en comparación con el latón. Estable hasta aproximadamente 130°C. | Sensores, interruptores y terminales que requieren mayor durabilidad en ciclos. |
| Cobre-berilio | C17200 (BeCu) | Máxima resistencia y resistencia a relajación. Excelente para alta vibración y temperaturas de hasta 200°C. | Sistemas de baterías de vehículos eléctricos, conectores ADAS miniaturizados, unidades de control del motor. |
Más allá de la aleación base, la ingeniería de superficies juega un papel fundamental. El revestimiento evita la oxidación y la "corrosión de fretting"micro movimientos causados por vibraciones que pueden aislar el punto de contacto. Mientras que el revestimiento de estaño es estándar para el uso general, se requiere oro o plata para aplicaciones de EV de alto voltaje o datos de sensores de baja energía donde la fidelidad de la señal es primordial. Fabricantes como Terminals de KS hacer hincapié en que la combinación correcta de material base y revestimiento es esencial para aprobar los ensayos de validación de sal y choque térmico.
Geometrías críticas y características de diseño
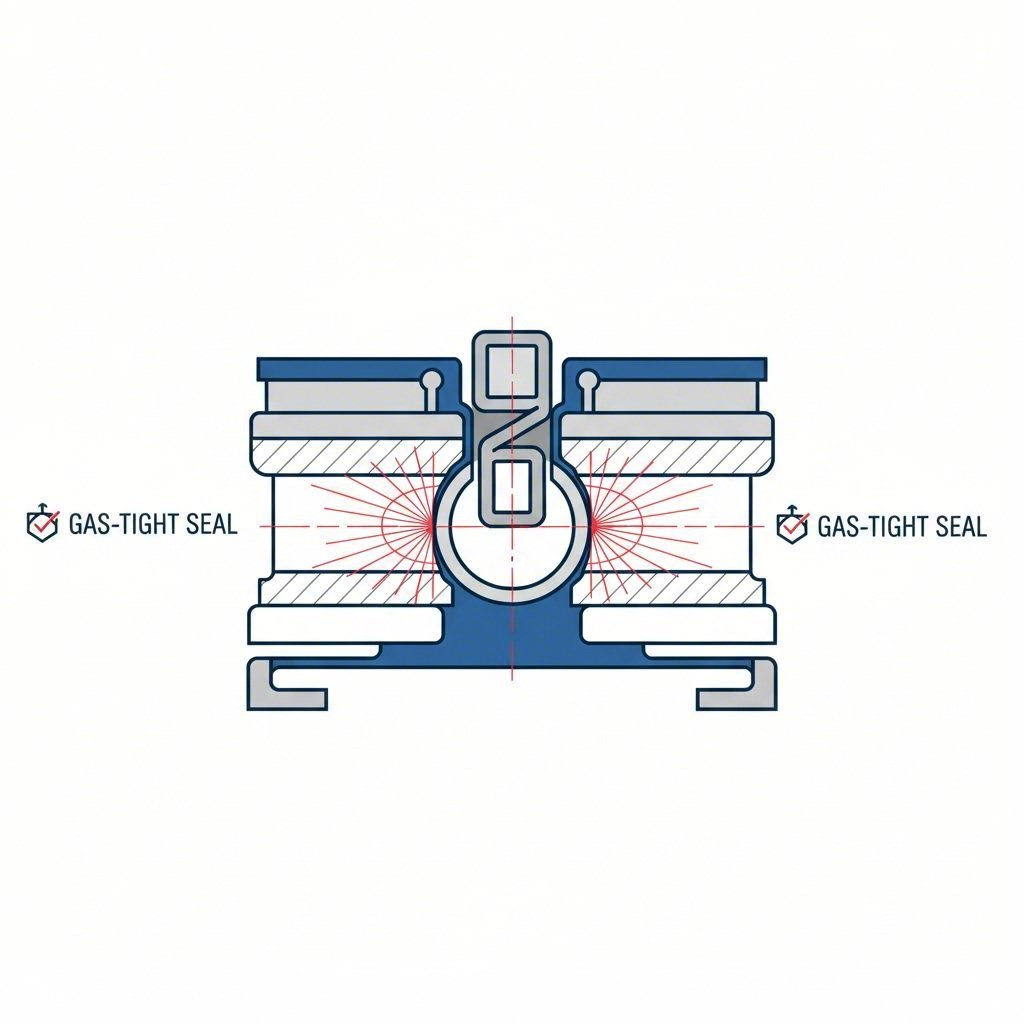
La geometría de un terminal estampado es funcional, no sólo estructural. Los diseños de los automóviles modernos dependen cada vez más de Tecnología de ajuste de prensa (Pin compatible) - ¿ Qué? Este diseño "ojo de la aguja" permite que el terminal se inserte en un PCB sin soldadura. La sección compatible se comprime elásticamente durante la inserción para crear una interfaz hermética para el gas, eliminando el esfuerzo térmico de la soldadura y proporcionando una conexión robusta capaz de soportar vibraciones significativas.
Los diseñadores también deben distinguir entre sistemas sellados y no sellados. Los conectores situados en la bodega del motor o en los pozos de las ruedas requieren clasificaciones IP67 o IP69K, lo que requiere terminales diseñados con características de retención específicas para los sellos de silicona. Por el contrario, la electrónica de cabina a menudo utiliza diseños sin sellar para ahorrar espacio y costo. Tecnologías como el "skiving" se utilizan para dar forma a la interfaz de contacto con precisión, eliminando el material para crear zonas de contacto de metal a metal que optimizan el flujo eléctrico. TE Connectivity señala que los contactos estampados y formados a menudo ofrecen una alternativa rentable a los contactos sólidos mecanizados para aplicaciones de cableado de gran volumen sin sacrificar el rendimiento.
Normas y validación: el marco de USCAR e IATF
En el sector automotriz, la precisión se valida mediante estándares globales rígidos. El USCAR-2 esta especificación es el punto de referencia norteamericano para el ensayo de sistemas de conexión eléctrica de automóviles. Se clasifican los conectores en función de los niveles de rendimiento, como las clases de vibración (V1 para el chasis, V2 para el motor) y las clases de sellado (S1 para el sin sellado, S3 para el rociado de alta presión). Los fabricantes de equipos originales europeos a menudo se refieren a la norma LV 214, que impone requisitos igualmente estrictos sobre el monitoreo de la fuerza de encorral y la física de contacto.
Para el proceso de fabricación en sí, IATF 16949 la certificación es obligatoria. Esta norma de gestión de la calidad garantiza que el proveedor de estampado dispone de planes rigurosos de gestión de riesgos (FMEA) y control de procesos. La validación no se limita a la parte final, sino que requiere documentar toda la cadena de trazabilidad. Los proveedores a menudo deben realizar análisis internos de la sección transversal para verificar las relaciones de compresión de las crimp y el grosor de la chapa, asegurándose de que cada lote cumple con las especificaciones de ingeniería.
Estrategia de abastecimiento: evaluación de los proveedores de estampado
La selección de un socio para el estampado de conectores y terminales de automóviles requiere mirar más allá del precio por pieza. Los equipos de adquisición deben evaluar la "Escala de Capacidad" de un proveedor. Las métricas clave incluyen la capacidad de tonelaje de prensa y la velocidad de trazo, pero también la capacidad de soportar el diseño para la fabricación (DFM). Un proveedor competente debe ofrecer apoyo de simulación para predecir el adelgazamiento y la recuperación del material antes de que se construya una herramienta dura.
Para los proyectos que requieren una transición del desarrollo a la producción en masa, la agilidad es clave. Fabricantes como Shaoyi Metal Technology la empresa se especializa en cerrar esta brecha, ofreciendo soluciones integrales de estampado automotriz que van desde prototipos rápidos hasta fabricación de gran volumen. Con la certificación IATF 16949 y capacidades de prensa de hasta 600 toneladas, pueden entregar componentes críticos como brazos de control y submarcos al tiempo que cumplen con los estándares globales de OEM. La evaluación de la capacidad de un proveedor para escalar de 50 prototipos a millones de piezas garantiza que la cadena de suministro permanezca ininterrumpida durante el lanzamiento del vehículo.
En última instancia, el socio ideal ofrece servicios de valor añadido como la fabricación de herramientas internas, el revestimiento de bobinas y el moldeo excesivo. Esta integración vertical reduce los plazos de entrega y centraliza la responsabilidad de la calidad, un factor crítico a la hora de gestionar la compleja logística del montaje automotriz.
Conclusión
El estampado de conectores y terminales automotrices es una disciplina en la que la ciencia de materiales se encuentra con la ingeniería de precisión. La fiabilidad de los vehículos modernos, desde sensores para conducción autónoma hasta trenes motrices eléctricos de alto voltaje, depende de la integridad de estos componentes estampados. Al comprender las sutilezas del proceso por troquel progresivo, la selección de aleaciones y la rigurosa validación USCAR, los ingenieros pueden garantizar que sus diseños resistan las condiciones más exigentes de la carretera. El éxito radica en asociarse con proveedores certificados que tratan cada micrómetro como una métrica crítica de rendimiento.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre terminales estampados y mecanizados?
Los terminales estampados se forman a partir de una tira continua de metal utilizando un troquel, lo que los hace ideales para producción en gran volumen, rentable y con alta repetibilidad. Los terminales mecanizados se cortan a partir de material macizo, ofreciendo mayor durabilidad y densidad de corriente, pero a un costo significativamente mayor y con una velocidad de producción más lenta.
2. ¿Por qué se utiliza el cobre berilio (BeCu) en conectores automotrices?
El cobre berilio se selecciona por su resistencia excepcional y su baja relajación bajo tensión, especialmente a altas temperaturas. Mantiene su fuerza de "resorte" con el tiempo, lo que garantiza que el conector permanezca apretado incluso después de años de vibraciones y ciclos térmicos, lo cual es crítico para los sistemas de seguridad.
3. ¿Cómo afecta el estándar USCAR-2 al diseño del conector?
USCAR-2 establece los protocolos de prueba para el rendimiento, incluyendo la resistencia a la vibración, al choque térmico y a la humedad. Un diseño de conector debe aprobar estas clases específicas (por ejemplo, V1, S1) para ser aprobado para su uso en vehículos norteamericanos, lo que influye en la geometría, la selección de materiales y los mecanismos de bloqueo.