 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Wie hoch sind die Kosten für Karosserieteile? Einzelpreis im Vergleich zu Werkzeugkosten
Wie hoch sind die Kosten für Karosserieteile? Einzelpreis im Vergleich zu Werkzeugkosten
Die Kosten für eine maßgeschneiderte Automobil-Stanzung bestehen aus zwei Teilen: einer einmaligen Werkzeuginvestition und einem wiederkehrenden Stückpreis. Basierend auf unseren eigenen Angeboten kostet eine Matrize für ein einfaches gestanztes oder gestanztes Teil typischerweise 1.000–5.000 USD, eine mittelkomplexe fortschreitende Matrize für Halterungen, Spannplatten und Montageplatten 10.000–30.000 USD und eine komplexe fortschreitende Matrize für Fahrwerk- und Aufhängungsteile 20.000–50.000 USD oder mehr. Der Stückpreis wird dann hauptsächlich durch Material, Presszeit und Ausschuss bestimmt.
Einfach ausgedrückt: Gesamtkosten = Werkzeugkosten + (Stückpreis × Menge) der Rest dieses Artikels erläutert, wie sich jeder dieser beiden Anteile zusammensetzt, welche Matrize welcher Produktionsmenge am besten entspricht und warum zwei Lieferanten für dasselbe Teil sehr unterschiedliche Angebote abgeben können.
Typische Werkzeuginvestition nach Teileart
Dies sind Referenzbereiche aus unserer Werkstatt für gängige Automobil-Stanzmatrizen. Ihr Teil wird anhand Ihrer eigenen Zeichnung kalkuliert, doch die meisten Projekte liegen in diesen Bereichen.
|
Würfel-Typ |
Typische Bauteile |
Referenzpreis (USD) |
Typische jährliche Menge |
|
Einfache Stanz- oder Lochmatrize |
Scheiben, ebene Platten, einfache Halterungen |
$1,000–5,000 |
Bis zu ca. 100.000 |
|
Einzelschritt-Umformwerkzeug |
Gebogene, geflanschte und einfach umgeformte Teile |
$2,000–8,000 |
10,000–100,000 |
|
Zusammengesetzter Sterz |
Präzisionsrohlinge, Scheiben, Flansche |
$4,000–12,000 |
50,000–300,000 |
|
Kleines fortschreitendes Werkzeug |
Kleine präzise Automobil-Stanzteile |
$5,000–15,000 |
100,000–1,000,000 |
|
Mittleres fortschreitendes Werkzeug |
Halter, Träger, Montageplatten |
$10,000–30,000 |
100,000–1,000,000+ |
|
Komplexes fortschreitendes Werkzeug |
Fahrgestellhalter, Aufhängungsteile |
$20,000–50,000+ |
300,000–2,000,000 |
|
Transferwerkzeug |
Große Fahrgestell- und Strukturteile |
$30,000–100,000+ |
100,000–1,000,000+ |
Für Tiefziehwerkzeuge, hochkomplexe fortschreitende Werkzeuge und große Transferwerkzeuge siehe unsere ausführliche Aufschlüsselung von stanzwerkzeug-Kosten .
Werkzeugkosten versus Einzelteilpreis: Warum Stanzkosten mit steigender Stückzahl sinken
Stanzverfahren verhalten sich anders als Laserschneiden oder CNC-Fräsen. Bei diesen Verfahren bleibt der Preis pro Teil nahezu konstant, egal ob Sie 100 oder 10.000 Teile bestellen. Beim Stanzen fließt der größte Teil der Kosten vorab in das Werkzeug; danach ist der Herstellungspreis pro Teil sehr gering. Je mehr Teile das Werkzeug produziert, desto kleiner wird der Anteil der Werkzeugkosten je Teil.
Werkzeug umfasst Werkzeugkonstruktion, Werkzeugstahl und Bearbeitung, Montage sowie die Probelaufphase, in der das Werkzeug so justiert wird, bis es Teile gemäß Zeichnung fertigt. Diese Kosten werden einmalig fällig.
Stückpreis umfasst Material, Presszeit, Arbeitskraft, Nachbearbeitungsschritte wie Gewindeschneiden, Schweißen oder Beschichten, Verpackung und Gemeinkosten. Diese Kosten fallen pro Teil an.
So schätzen Sie den Einzelteilpreis ab
Eine manuelle Schätzung erfolgt in vier Schritten. Simulationssoftware kann die Werte bei komplexer Geometrie verfeinern, doch die zugrundeliegende Logik bleibt dieselbe.
1. Nettokosten für das Material
Beginnen Sie mit der Fläche des Rohlings oder des Bandes pro Teil, multipliziert mit Dicke und Dichte, um das Bruttogewicht zu ermitteln. Das nach dem Stanzen verbleibende Gerüst ist Ausschuss und hat einen Wiederverkaufswert.
Materialkosten = (Bruttogewicht × Materialpreis/kg) − (Ausschussgewicht × Ausschusswert/kg)
Bei den meisten Stahlstanzteilen stellt das Material den größten Einzelanteil am Teilepreis dar, weshalb die Bandanordnung und das Nesting so entscheidend sind. Eine verbesserte Bandanordnung kann die Materialausnutzung um mehrere Prozentpunkte steigern – bei hohen Stückzahlen bedeutet das echtes Geld.
2. Presszeit
Jede Presse weist einen Stundenlohn auf, der mit der Presskraft und der Tischgröße steigt. Teilen Sie diesen durch die pro Stunde hergestellte Teileanzahl und berücksichtigen Sie Bandwechsel, Wartung und Ausfallzeiten.
Presskosten pro Teil = Stundenlohn ÷ (Hubzahl pro Stunde × Teile pro Hub × Effizienz)
3. Nachbearbeitungsschritte
Klopfen, Schweißen, CNC-Bearbeitung kritischer Merkmale, Elektrotauchen oder Beschichten sowie Verpackung werden je Teil hinzugefügt. Werden diese Schritte im selben Werk ausgeführt, entfallen Handhabungs- und Frachtkosten zwischen Zulieferern aus der Kalkulation.
4. Werkzeug-Amortisation
Verteilen Sie die Werkzeugkosten auf die Teile, die es im Rahmen des Programms herstellen wird.
Werkzeugkosten pro Teil = Werkzeuginvestition ÷ Gesamtvolumen über die Lebensdauer
Nehmen Sie eine mittlere fortschreitende Matrize mit einer Investition von 20.000 USD. Bei 500.000 Teilen erhöht sie den Preis pro Teil um 0,04 USD. Bei 5.000 Teilen erhöht dieselbe Matrize den Preis pro Teil um 4,00 USD – weshalb Projekte mit geringem Volumen in der Regel eine andere Werkzeugstrategie erfordern, nicht nur einen niedrigeren Preis.
Welche Matrize passt zu Ihrem Volumen?
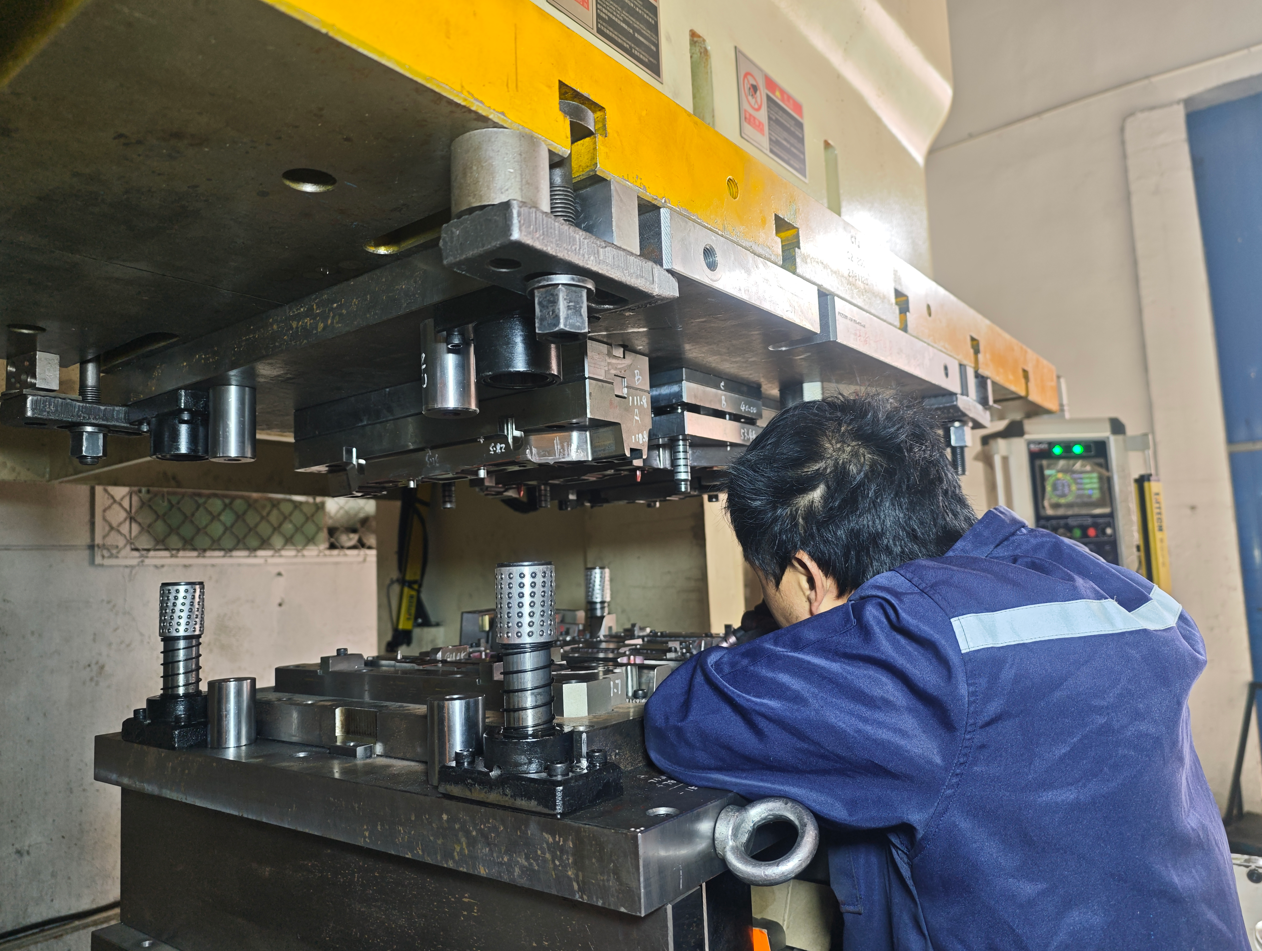
Die wichtigste Kostenentscheidung fällt noch vor der Konstruktion der Matrize: Welche Art von Werkzeug das geplante Volumen rechtfertigt.
Einfache Ausschneid-, Stanz- und Einzeloperationsschablonen eignen sich für Jahresserien bis etwa 100.000 Teile. Die Werkzeuge sind kostengünstig, doch jede Operation benötigt ihren eigenen Presshub und eine separate Handhabung, wodurch der Stückpreis höher ausfällt.
Progressive Werkzeuge übernehmen ab etwa 100.000 Teilen pro Jahr. Mehrere Operationen erfolgen in einem Band; bei jedem Hub fällt ein Teil ab, und der Stückpreis sinkt deutlich. Komplexe Fahrwerk- und Aufhängungsteile laufen typischerweise an progressiven Werkzeugen mit einer Jahresproduktion von 300.000 bis 2.000.000 Teilen.
Transfer-Werkzeuge eignen sich für Teile, die zu groß oder zu tief für ein progressives Band sind, typischerweise ab 100.000 Teilen pro Jahr.
Für Prototypen und Validierungschargen verwenden wir Weichwerkzeuge oder Einzeloperation-Werkzeuge, sodass ein Programm Design- und Prozessvalidierung abschließen kann, bevor auf Hartwerkzeuge umgestellt wird.
Warum dasselbe Teil sehr unterschiedliche Angebote erhält
Einkäufer sind oft überrascht, wenn zwei Angebote für dieselbe Zeichnung sich um den Faktor zwei oder mehr unterscheiden. Meist liegt kein Lieferant falsch; vielmehr gehen beide von unterschiedlichen Annahmen aus. Folgende Faktoren bewerten unsere Ingenieure am stärksten:
|
Kostenfaktor |
Auswirkungen |
Warum es wichtig ist |
|
Teilgeometrie |
Sehr hoch |
Komplexe Umformungen erfordern mehr Operationen und Mechanismen |
|
## Anzahl der Stationen |
Sehr hoch |
Mehr Stationen bedeuten mehr Werkzeugkomponenten, mehr Fräs- und Montageaufwand |
|
Erforderliche Werkzeuglebensdauer |
Sehr hoch |
Langlebige Werkzeuge benötigen besseren Stahl, Wärmebehandlung und wichtige Einsätze |
|
Nockenmechanismen |
Sehr hoch |
Seitlich wirkende Nocken erhöhen den Aufwand für Mechanismen und Bearbeitung |
|
Teilgröße |
Hoch |
Größere Werkzeuge erfordern mehr Stahl, größere Maschinen und mehr Montagefläche |
|
Materialstärke |
Hoch |
Hochfester Stahl erfordert robustere, verschleißfestere Werkzeugkonstruktionen |
|
Toleranz |
Hoch |
Engere Toleranzen bedeuten präzisere Bearbeitung und Prüfung |
|
Automatisierung |
Hoch |
Automatisches Zuführen, Umlagern und In-Die-Prüfen erhöhen die Systemkomplexität |
|
Kundenspezifikation |
Hoch |
OEM- und Tier-1-Werkzeugstandards wie VW oder Mercedes erhöhen den Aufwand für Konstruktion und Validierung |
|
Materialstärke |
Mittel |
Beeinflusst die Presskraft, den Werkzeugspalt und die Werkzeugstruktur |
|
Probelauf und Validierung |
Mittel |
Große oder komplexe Werkzeuge erfordern mehr Probelauf und Korrektur |
Die praktische Lektion: Vergleichen Sie Angebote auf derselben Grundlage. Fordern Sie jeden Lieferanten auf, Angaben zu machen über den Werkzeugtyp, die Anzahl der Stationen, die garantierte Werkzeuglebensdauer, den eingesetzten Werkzeugstahl sowie den Kundenstandard, auf den sich das Angebot bezieht. Ein preisgünstigeres Werkzeug mit kürzerer Lebensdauer ist kein preisgünstigeres Werkzeug.
Wie das Material die Kosten beeinflusst
Kohlenstoffarme Stähle wie DC01 und DC04 bilden die Referenzbasis. HSLA-Stähle wie S355MC und S420MC erhöhen die Presskraft und erfordern eine Rückfederkontrolle. Hochfeste Stähle wie S460MC und S500MC sowie hochfeste Mehrphasenstähle wie DP600 benötigen robustere Werkzeuge mit besserer Verschleißfestigkeit und sind empfindlicher gegenüber Rissbildung und Rückfederung. Edelstahl erhöht Reibung, Kaltverschweißung und Verschleiß. Aluminium erfordert Rückfederkontrolle sowie Oberflächenschutz.
Alle diese Faktoren erhöhen den Werkzeugpreis im Vergleich zu kohlenstoffarmem Stahl; die meisten beeinflussen zudem den Stückpreis durch langsamere Pressgeschwindigkeiten oder häufigere Werkzeugwartung.
Konstruktive Entscheidungen, die die Kosten senken
Der größte Teil der Kosten für ein Bauteil wird durch die Zeichnung bestimmt. Einige Faustregeln halten diese jedoch in Grenzen – die optimalen Werte hängen stets vom verwendeten Material ab.
Biegeradius. Halten Sie den inneren Biegeradius dort, wo das Design es zulässt, mindestens auf Höhe der Materialdicke, um Rissbildung ohne zusätzliche Bearbeitungsschritte zu vermeiden.
Abstand Loch–Kante. Halten Sie den Abstand zwischen Löchern und Kanten bzw. Biegekanten mindestens doppelt so groß wie die Materialdicke, damit sich die Löcher während der Umformung nicht verziehen.
- Toleranzen. Geben Sie enge Toleranzen nur bei funktionsrelevanten Merkmalen an. Standard-Stanztoleranzen sind deutlich kostengünstiger einzuhalten als maschinelle Fertigungstoleranzen; falls ein kritisches Merkmal wirklich höchste Genauigkeit erfordert, kann es nach dem Stanzen separat bearbeitet werden.
Nesting. Formen, die sich gut auf dem Band anordnen lassen, verschwenden weniger Material. Kleinste Änderungen am Konturverlauf können die Materialausnutzung spürbar verbessern.
Kosten, die nicht im ersten Angebot erscheinen
Validierung suchen. Automobilteile benötigen PPAP dokumentation, Prüfung der Vorrichtungen und Zeit für die Koordinatenmessmaschine. Dies sind echte Kosten, die bereits bei der Angebotserstellung berücksichtigt werden müssen – nicht erst später entdeckt werden dürfen.
Die Wartung. Stanzstempel müssen geschärft und abgenutzte Einsätze ausgetauscht werden. Wir kalkulieren typischerweise 10%des Werkzeugwerts pro Jahr, je nach Material und Stückzahl.
Konstruktionsänderungen. Eine Konstruktionsänderung nach Fertigstellung des Werkzeugs erfordert eine Werkzeuganpassung. Wenn Werkstatt und Presswerk im selben Gebäude untergebracht sind, lässt sich diese Änderung schneller und kostengünstiger umsetzen.
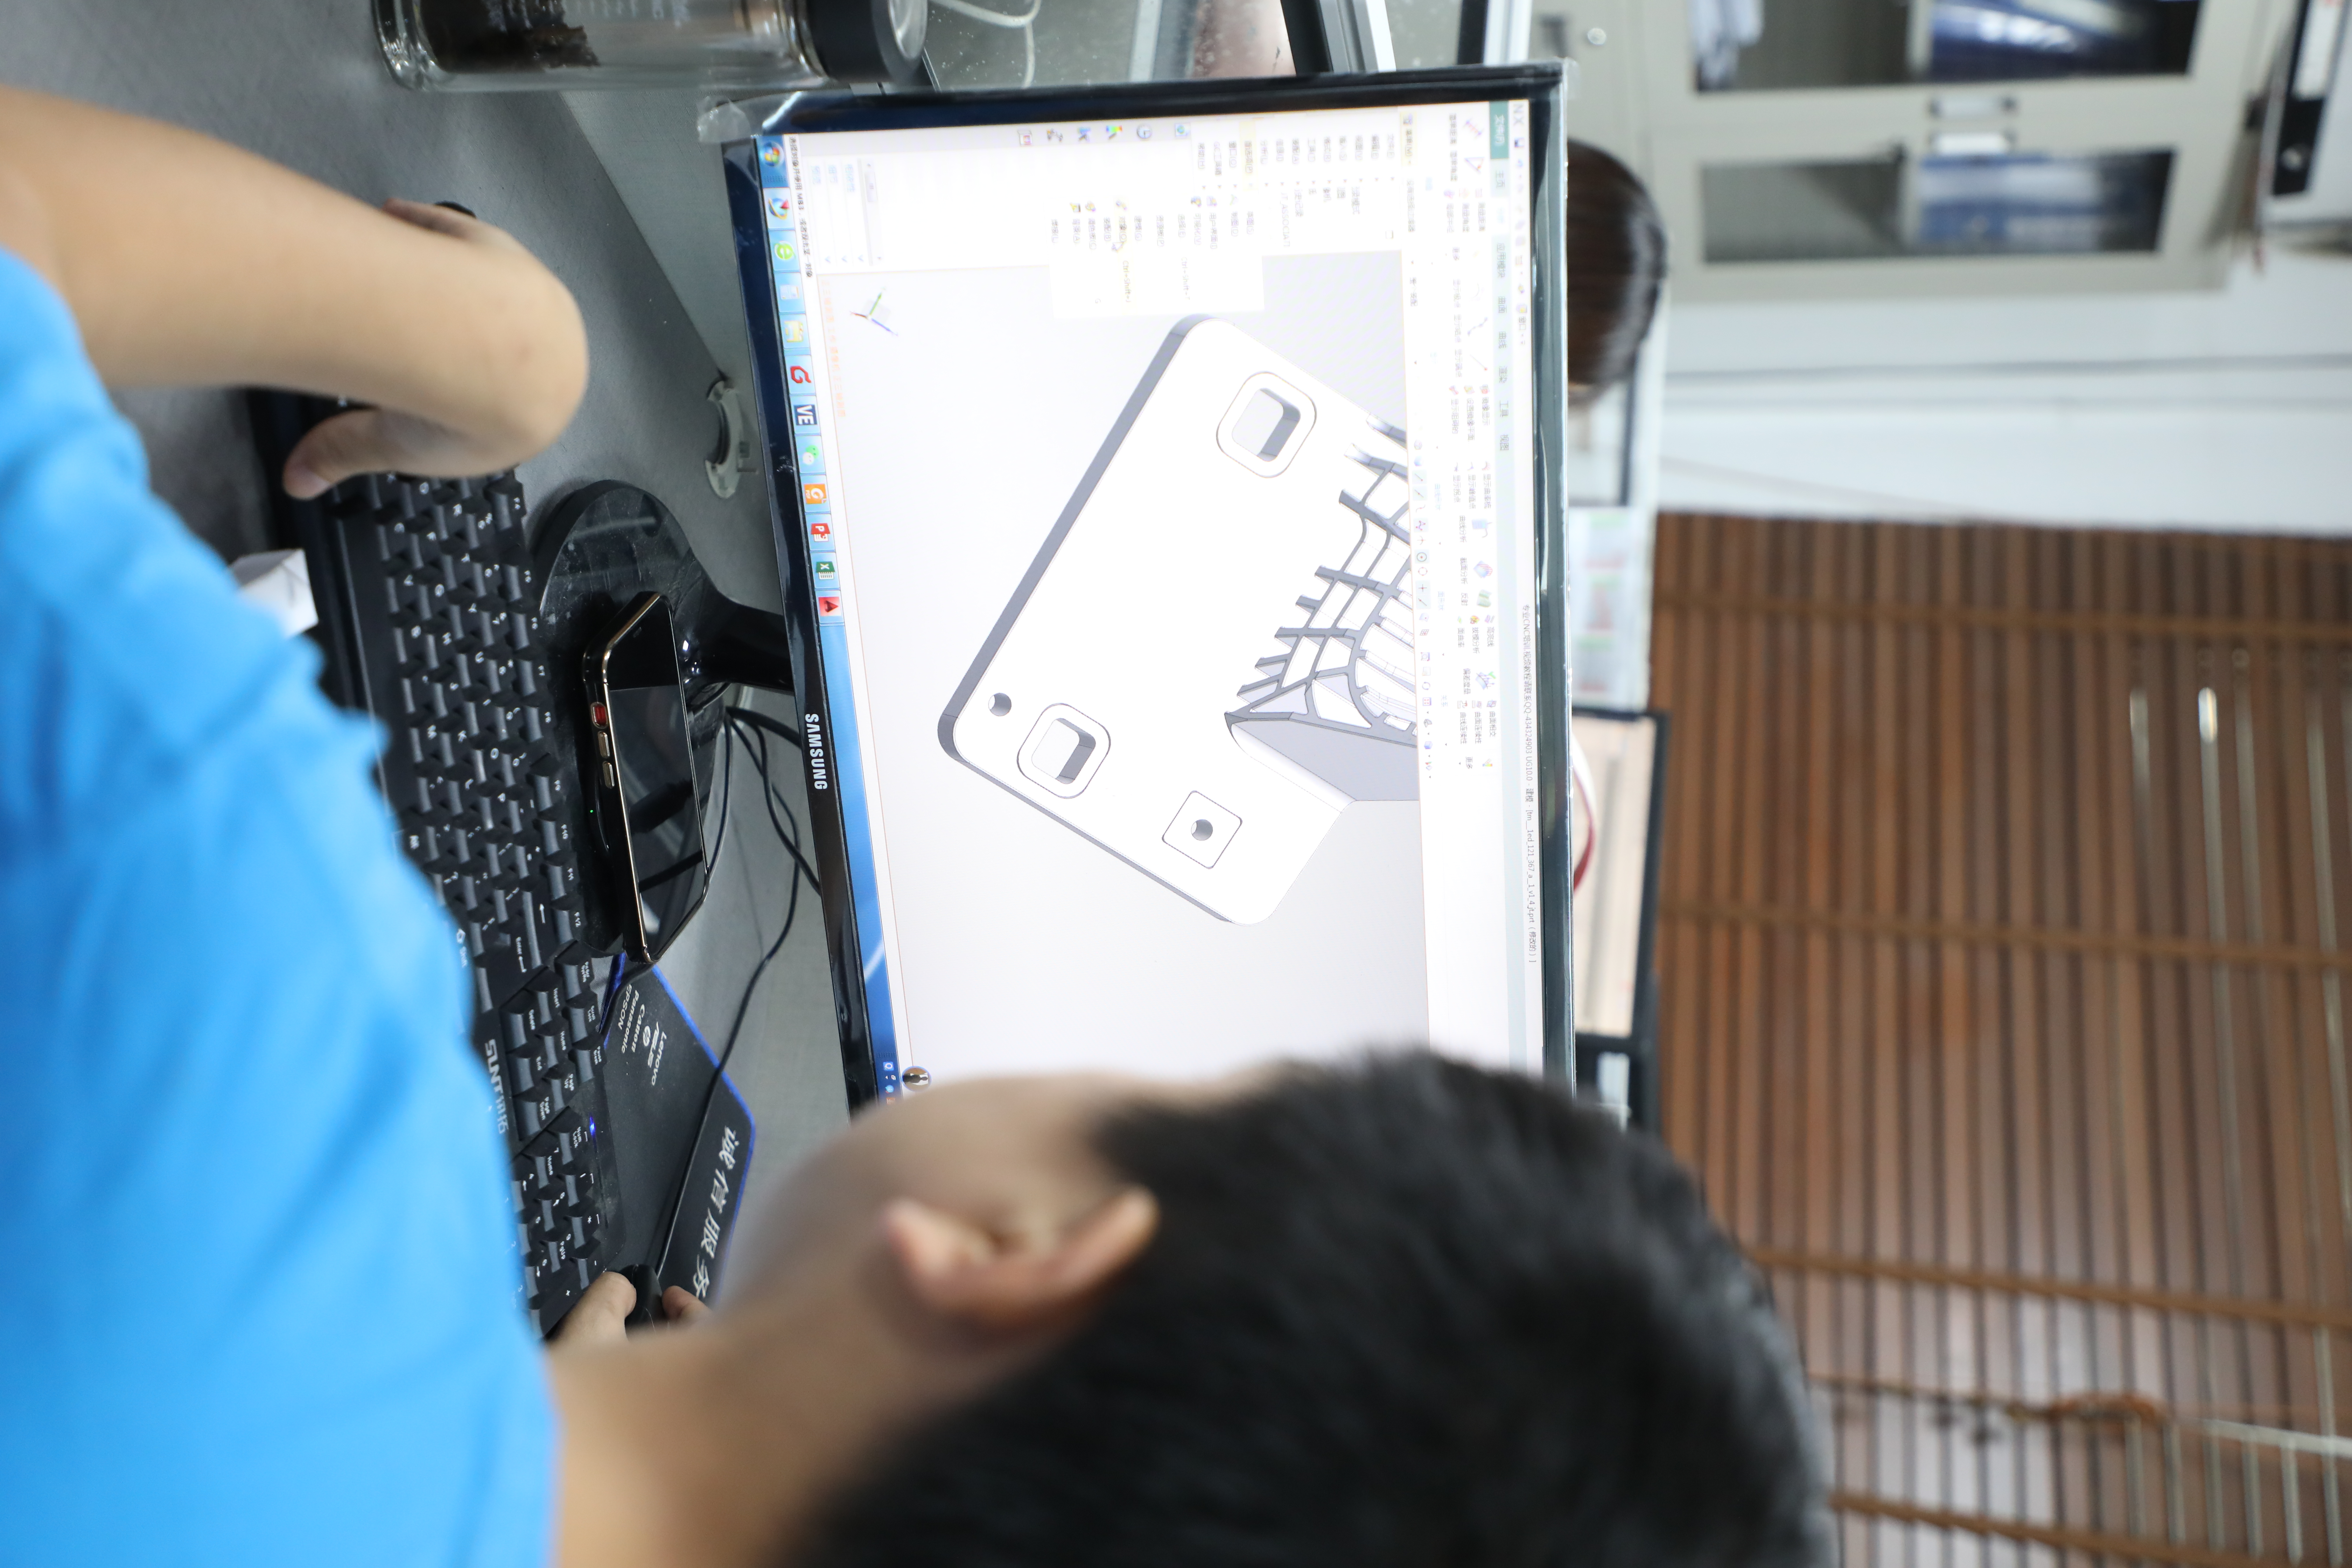
Logistik. Wenn ein einziger Zulieferer das Werkzeug baut und zudem die Serienfertigung durchführt, verbleibt das Werkzeug normalerweise in dessen Betrieb. So arbeiten wir: Unsere stanzwerkzeuge werden intern in Ninghai konstruiert und gebaut und auf unseren eigenen Pressen eingesetzt; daher entfallen hohe Versandkosten für Werkzeuge sowie die Koordination eines zweiten Zulieferers bei erforderlichen Anpassungen. Der Kunde bleibt Eigentümer der von ihm bezahlten Werkzeuge; wir lagern sie für die Produktion ein und führen die Wartung durch.
So erhalten Sie ein genaues Angebot
Je vollständiger die Anfrage (RFQ) ist, desto genauer entspricht das erste Angebot dem Endpreis. Fügen Sie die 2D-Zeichnung und das 3D-Modell mit Versionsstand, Werkstoffgüte und -dicke, jährlichem sowie Gesamtvolumen, erwarteter Werkzeuglebensdauer, Beschichtungsanforderungen, qualitätskritischen Merkmalen, PPAP-Stufe und ggf. Kunden-spezifischen Werkzeugnormen bei.
Wenn Sie beschaffen maßgeschneiderte Automobil-Stanzteile ,senden Sie uns Ihre Zeichnung . Unsere Ingenieure liefern innerhalb von 12 Stunden eine technische Analyse und innerhalb von 24 Stunden ein formelles Angebot zurück; zudem unterzeichnen wir vor dem Austausch jeglicher Dateien eine Geheimhaltungsvereinbarung (NDA).
FAQ
Wie hoch sind die Kosten für maßgeschneiderte Automobil-Stanzteile?
Die Kosten setzen sich aus Werkzeugkosten und Einzelteilpreis zusammen. Werkzeugkosten liegen typischerweise zwischen 1.000–5.000 USD für eine einfache Schneidform und zwischen 20.000–50.000 USD oder mehr für eine komplexe Progressivform für Fahrwerk- oder Federungsteile. Der Einzelteilpreis hängt vor allem vom Werkstoff, der Presszeit, nachgeschalteten Bearbeitungsschritten und der Stückzahl ab.
Ist Stanzen kostengünstiger als CNC-Fräsen?
Bei geringen Stückzahlen in der Regel nicht, da die Werkzeugkosten zunächst einmalig anfallen. Mit steigender Stückzahl wird das Stanzen pro Teil deutlich kostengünstiger, da eine Presse ein Teil in Sekunden herstellt, während die spanende Fertigung Minuten benötigt. Für Prototypen und kleine Serien ist oft die spanende Fertigung oder weiche Werkzeugtechnik die bessere Wahl.
Macht hochfester Stahl das Stanzen teurer?
Ja. Werkstoffe wie S420MC, S500MC und DP600 erfordern robustere, verschleißfestere Werkzeuge sowie eine präzisere Rückfederungssteuerung, was den Werkzeugpreis erhöht und den Einzelpreis durch langsamere Taktzeiten und mehr Wartungsaufwand steigern kann.
Warum unterscheiden sich Werkzeugangebote so stark zwischen verschiedenen Lieferanten?
Weil Lieferanten unterschiedliche Werkzeugtypen, Stationsanzahlen, Werkzeuglebensdauer, Werkzeugstahlqualitäten und Kundennormen unterstellen. Vergleichen Sie Angebote daher erst nach einheitlichen Annahmen, bevor Sie Preise gegenüberstellen.
Wem gehört das Stanzwerkzeug?
Der Kunde besitzt die Werkzeuge, für die er bezahlt. Wir lagern sie und führen die Wartung für die Serienfertigung durch.
Geschrieben von: Xungui Xu
Geprüft von: Nansen, International Business Manager
Zuletzt aktualisiert: 2026.8.23