 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Щамповане на автомобилни съединители и терминали: Прецизна инженерия
Накратко
Клеймяването на автомобилни свързващи елементи и терминаци е високоточен производствен процес, използващ прогресивна матрична технология за преобразуване на метални ленти в сложни, проводими компоненти с микронни допуски. Този процес силно зависи от избора на подходящи медни сплави – като например месинг, фосфорен бронз или берилен мед – за осигуряване на сигнала при сурови условия на вибрации и термично циклиране, срещани в съвременните превозни средства. Производителите трябва да спазват строги стандарти като USCAR-2 и IATF 16949 за валидиране на производителността. За инженерите и специалистите по снабдяване, успехът зависи от балансирането на свойствите на материала с геометриите на конструкцията, като например пинове с натиск, и осигуряване, че доставчиците притежават надеждни вътрелинейни възможности за визуален контрол.
Инженерство на връзката: Екосистемата на процеса за клеймоване
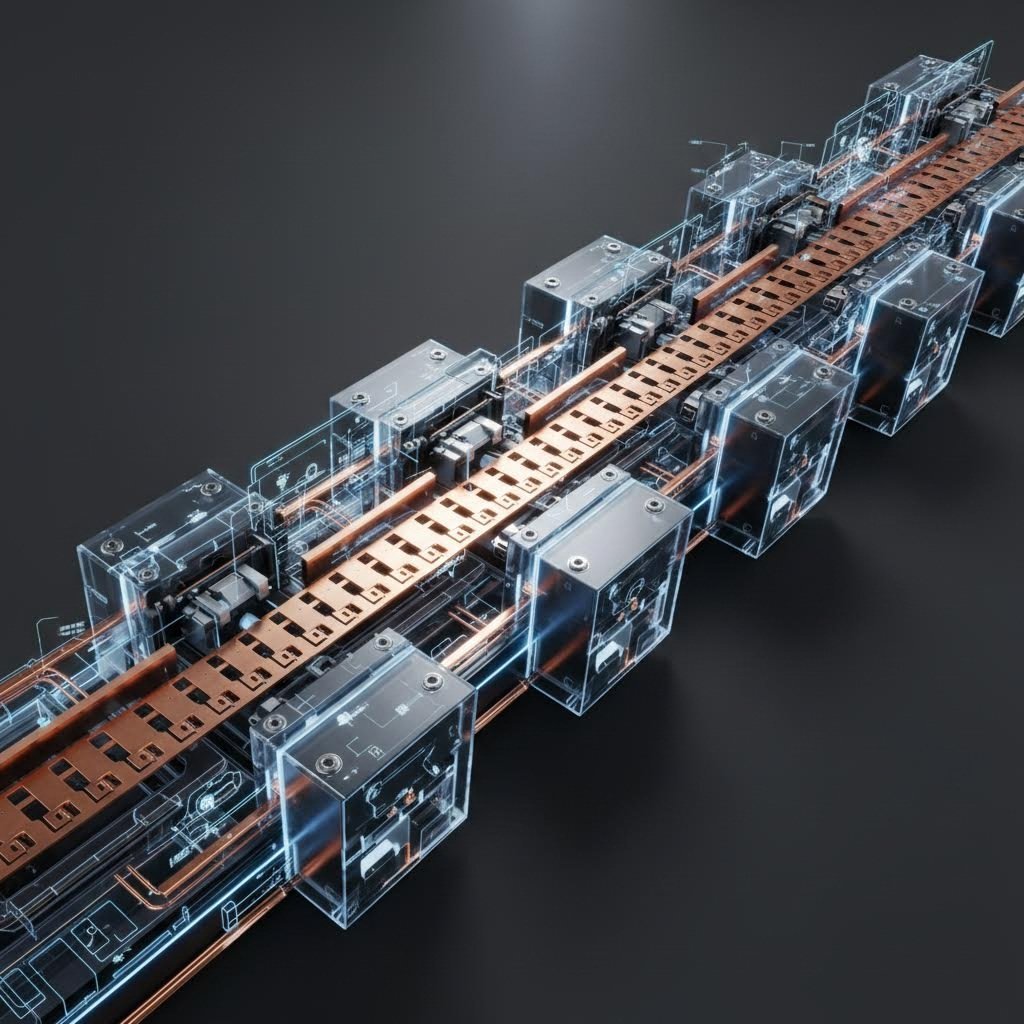
Производството на автомобилни терминали отива много по-далеч от простото оформяне на метал. Това е екосистема, центрирана върху високоскоростно прогресивно клеймоване с матрици , метод, при който непрекъсната метална лента се подава през серия от работни станции. Всяка станция извършва определена операция — пробиване, калибриране, огъване или надлъжно рязане — преди детайлът да премине към следващата. Това позволява масово производство на сложни геометрии със скорости, често надвишаващи 1000 хода в минута, което е задължително за покриване на големите обеми, изисквани от автомобилни производители (OEM).
Напредналите производители интегрират технологии за „Сглобяване в матрицата“, при които допълнителни компоненти като винтове или контакти се монтират директно по време на процеса на клеймоване. Тази консолидация намалява вторичната обработка и подобрява точността на размерните вериги. Според водещи компании в индустрията като KS Tooling , процесът продължава извън пресата, често свързвайки директно стъмповането с етапи за галванизация, формоване и сглобяване, за да се създаде непрекъсната производствена линия. Тази интеграция е от решаващо значение за запазване на структурната цялост на чувствителни терминали.
За автоматизация при високи обеми, компонентите обикновено се произвеждат „от ролка към ролка“, а не като отделни парчета. Този формат позволява на последващите автоматизирани машини за сглобяване да вземат и поставят терминали в корпуси на свързващи елементи с висока скорост. За да се гарантира производство без дефекти в тази среда с висока скорост, доставчици от първа категория като Wiegel използват напреднали системи за визуален контрол. Тези камери следят всеки ход, проверявайки критични размери и откривайки аномалии в реално време, което е задължително за безопасностно критични автомобилни приложения.
Материалознание: Сплави за сурови автомобилни среди
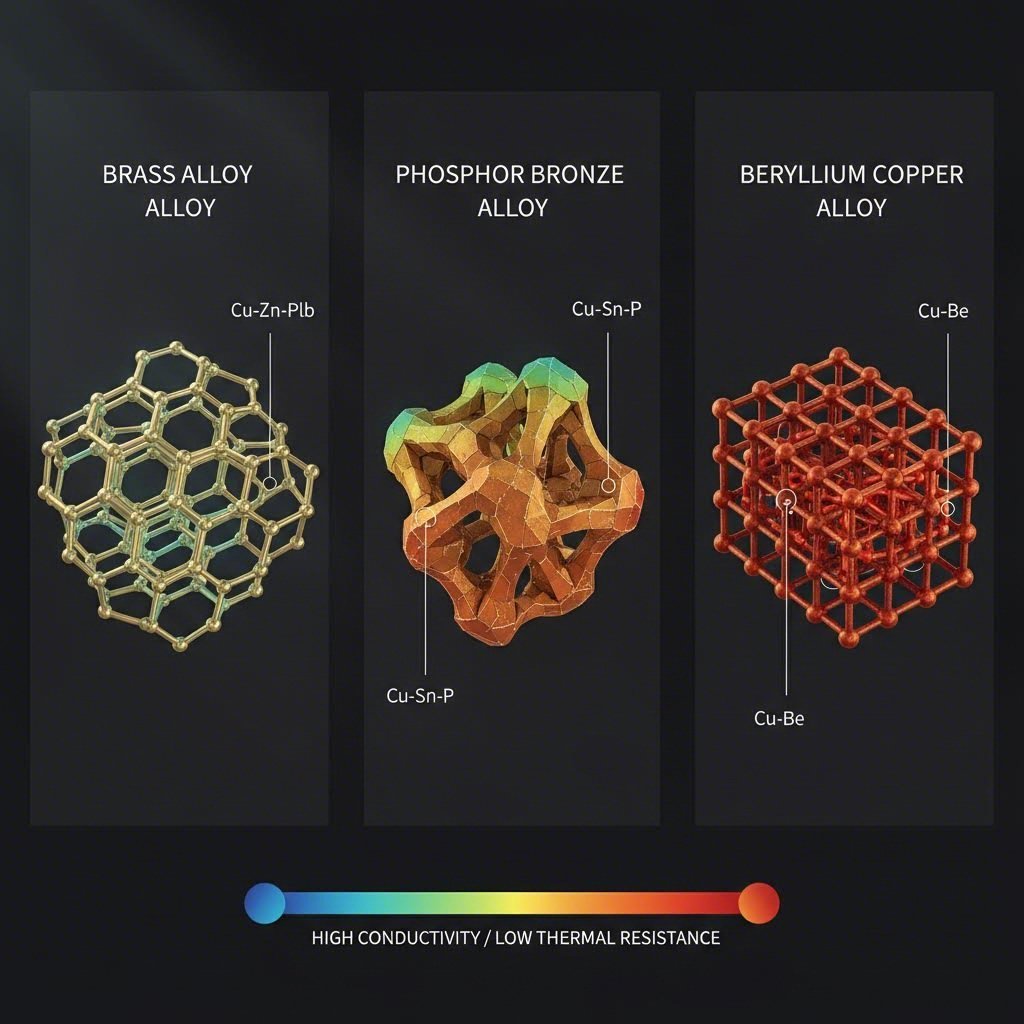
Изборът на подходящия основен материал е инженерната основа на всеки автомобилен разединител. Материалът трябва да осигурява баланс между електрическа проводимост и механични свойства като якост при остатъчна деформация и устойчивост към релаксация на напрежението, особено при високите температури под капака на двигателя. Изборът на сплав определя способността на контактите да запазят контактната сила през целия жизнен цикъл на превозното средство.
| Класа на материала | Често използвана сплав | Характеристики на производителността | Типични приложения |
|---|---|---|---|
| Мед | C26000 (Картушна месинг) | Висока проводимост (28% IACS), умерена якост, ниска цена. Податлива на релаксация на напрежението над 110°C. | Стандартни разединители за салона, некритична предаване на сигнали. |
| Фосфорен бронз | C51000 / C52100 | По-добра устойчивост на умора и по-добри пружинни свойства в сравнение с месинга. Стабилна до около 130°C. | Сензори, превключватели и контакти, изискващи по-висока издържливост при цикли. |
| Берилов мед | C17200 (BeCu) | Най-висока якост и устойчивост към релаксация. Отлично подхожда за висока вибрация и температури до 200°C. | Системи за батерии на ЕV, миниатюрни съединители за ADAS, блокове за управление на двигателя. |
Освен основния сплав, повърхностната инженерия играе ключова роля. Галваничното покритие предотвратява окисляване и "дребна корозия" — микродвижения, причинени от вибрации, които могат да изолират контактната точка. Въпреки че калаеното покритие е стандартно за общо използване, за приложения с високо напрежение в ЕV или за сензорни данни с ниска енергия, където целостта на сигнала е от първостепенно значение, се изискват златни или сребърни покрития. Производители като KS Terminals подчертават, че правилната комбинация от основен материал и покритие е от съществено значение за успешно преминаване на изпитанията за разпръскване на солена мъгла и термичен удар.
Критични геометрии и конструктивни особености
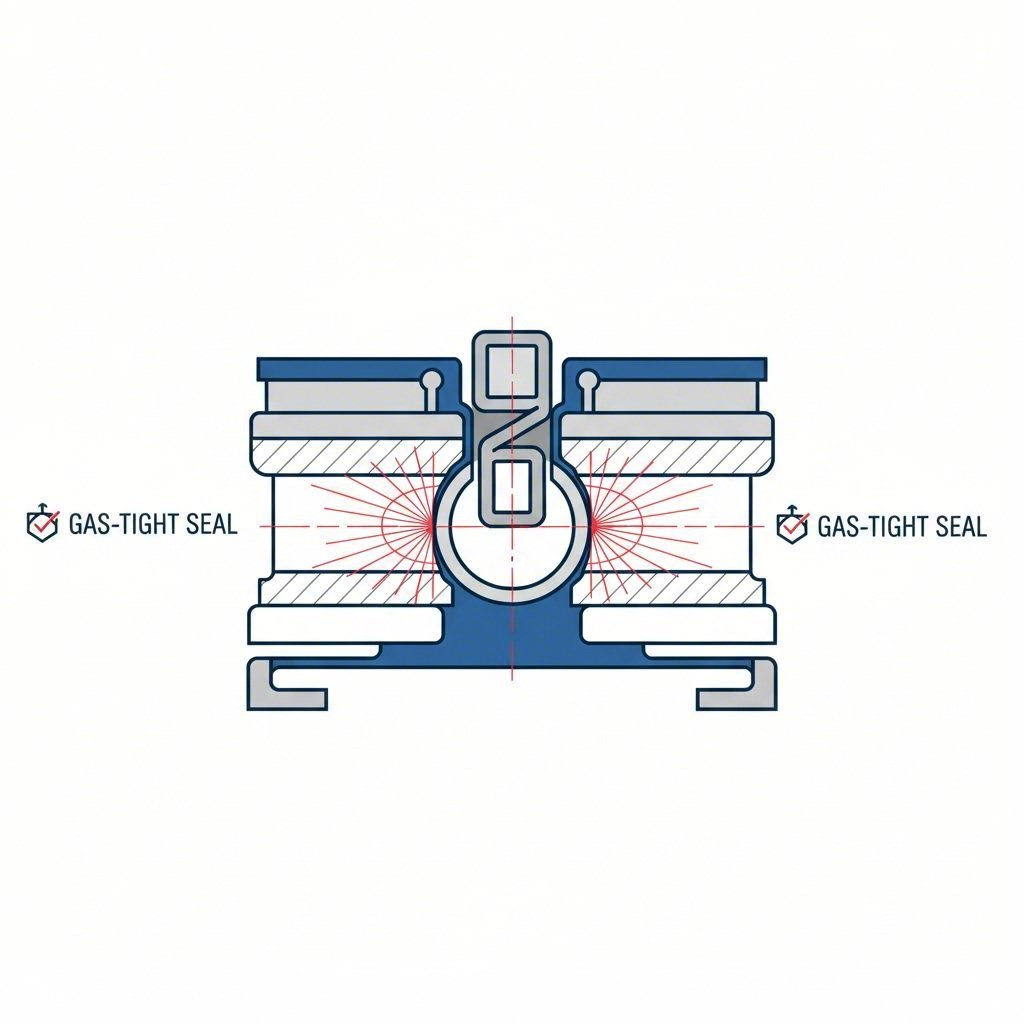
Геометрията на щампования терминал е функционална, а не само структурна. Съвременните автомобилни проекти все по-често разчитат на Технология Press-Fit (Compliant Pin) . Този дизайн „Око на иглата“ позволява монтирането на терминала в платка без нужда от лепене. Еластичната част се компресира по време на вмъкване, за да се създаде херметичен контакт, като се избегне топлинното напрежение при лепенето и се осигури здравословна връзка, устойчива на значителни вибрации.
Конструкторите трябва също да правят разлика между запечатани и незапечатани системи. Свързващите елементи, разположени в моторния отсек или в района на колелата, изискват степен на защита IP67 или IP69K, което изисква терминали с определени фиксиращи елементи за силиконови уплътнения. Напротив, електрониката в кабината често използва незапечатани конструкции, за да спести място и разходи. Технологии като „фрезоване“ се използват за прецизно оформяне на контактния интерфейс, като се премахва материал, за да се създадат нови метално-метални контактни зони, които оптимизират електрическия поток. TE Connectivity отбелязва, че штампованите и формовани контакти често предлагат икономически ефективна алтернатива на механично обработваните цели контакти за големи обеми жиците приложения, без да се жертва производителността.
Стандарти и валидация: Рамката на USCAR и IATF
В автомобилната индустрия точността се потвърждава чрез строги глобални стандарти. Спецификацията USCAR-2 е северноамериканският еталон за тестване на системи за автомобилни електрически свързвания. Тя класифицира съединители според нива на производителност, като Вибрационни класове (V1 за шаси, V2 за двигател) и Класове за плътност (S1 за незапечатани, S3 за високонапрежно пръскане). Европейските производители често се позовават на стандарта LV 214, който налага подобни строги изисквания за мониторинг на силата на опресоване и контактната физика.
За самия производствен процес, IATF 16949 сертифицирането е задължително. Този стандарт за управление на качеството гарантира, че доставчикът на штамповани части прилага стриктно управление на риска (FMEA) и планове за контрол на процесите. Валидирането не се отнася само за крайната детайл; изисква документиране на цялата верига от проследимост. Доставчиците често трябва да извършват вътрешен анализ на напречни сечения, за да проверят съотношението на компресията при опресняване и дебелината на покритието, като по този начин гарантират, че всяка партида отговаря на инженерните спецификации.
Стратегия за набавяне: Оценка на доставчици за штамповане
Изборът на партньор за штамповане на автомобилни съединители и терминали изисква разглеждане над цената на отделна част. Екипите по набавяне трябва да оценят "мащаба на възможностите" на доставчика. Ключови показатели включват капацитета на пресите по отношение на тонаж и скорост на хода, но също така и способността да подпомага проектирането за осъществимост (DFM). Компетентен доставчик трябва да предлага подкрепа чрез симулации за прогнозиране на намаляване на дебелината на материала и еластично възвръщане, преди да бъдат изработени финалните инструменти.
За проекти, изискващи преход от разработка към серийно производство, гъвкавостта е от съществено значение. Производители като Shaoyi Metal Technology специализират в преодоляването на тази пропаст, предлагайки всеобхватни решения за автомобилно щамповане, които варират от бързо прототипиране до високотомашабно производство. Със сертифициране по IATF 16949 и пресови възможности до 600 тона, те могат да доставят критични компоненти като контролни ръчки и подрамки, спазвайки стандарти на глобални OEM-производители. Оценката на способността на доставчика да осигури мащабиране – от 50 прототипа до милиони части – гарантира непрекъснатост на веригата на доставки по време на въвеждане на превозно средство.
В крайна сметка, идеалният партньор предлага стойностни допълнителни услуги като вътрешно производство на инструменти, плакиране от руло до руло и овърмолдинг. Тази вертикална интеграция намалява времето за изпълнение и централизира отговорността за качество, което е от решаващо значение при управлението на сложната логистика на автомобилната сглобяване.
Заключение
Производството на автомобилни съединители и клеми чрез штамповане е дисциплина, в която науката за материалите се среща с прецизното инженерство. Надеждността на съвременните превозни средства — от сензори за автономно управление до високоволтови задвижвания за ЕП — зависи от цялостната интегритет на тези штампосани компоненти. Като се разберат нюансите на процеса с прогресивни матрици, избора на сплави и строгата USCAR валидация, инженерите могат да осигурят своите проекти да издържат на най-екстремните условия по пътя. Успехът се крие в партньорството с сертифицирани доставчици, които разглеждат всеки микрон като критичен показател за производителност.
Често задавани въпроси
1. Каква е разликата между штампосани и механично обработени клеми?
Штампосаните клеми се формират от непрекъсната метална лента, използвайки матрица, което ги прави идеални за производство в големи серии, рентабилни и с висока повтаряемост. Механично обработените клеми се изработват от масивен прът, което им придава по-висока издръжливост и плътност на тока, но при значително по-висока цена и по-бавен темп на производство.
2. Защо се използва берилиевата мед в автомобилните конектори?
Берилиевата мед се избира поради изключителната си якост и устойчивост на релаксация под натоварване, особено при високи температури. Тя запазва своята „пружинна“ сила с течение на времето, осигурявайки плътно затваряне на конектора дори след години на вибрации и термично циклиране, което е от решаващо значение за системите за безопасност.
3. Как USCAR-2 стандартът повлиява дизайна на конекторите?
USCAR-2 задължава тестовите протоколи за производителност, включително устойчивост към вибрации, температурни шокове и влажност. Дизайнът на конектора трябва да отговаря на определени „класове“ (напр. V1, S1), за да бъде одобрен за употреба в северноамерикански превозни средства, което влияе върху геометрията, избора на материали и механизмите за заключване.