 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Otomotiv Metal Şekillendirme Tedarikçisi Niteliklendirme Süreci: 5 Adımda
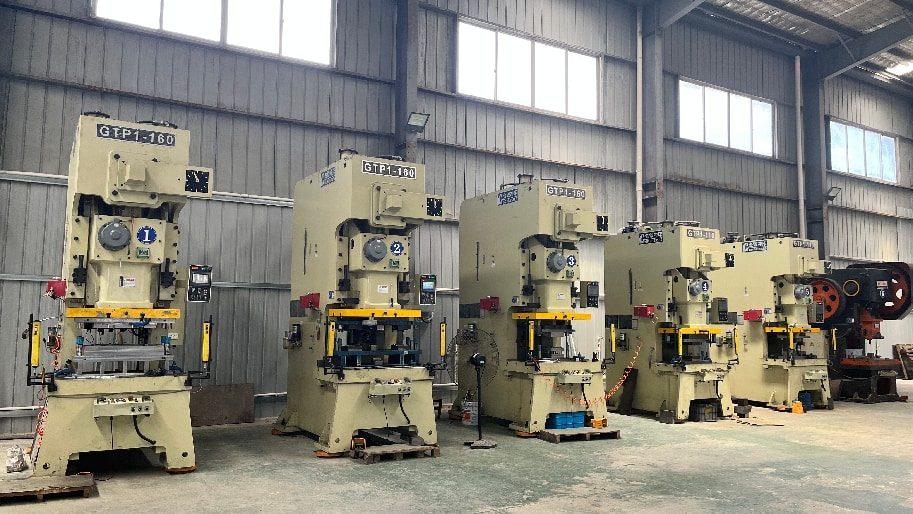
Otomotiv metal şekillendirme tedarikçisi uygunluk değerlendirmesi, bir program başlatılmadan önce satın alma veya mühendislik ekibinin yaptığı en yüksek etki düzeyine sahip kararlardan biridir. Bu kararı doğru verdiğinizde, kalite kaçakları olmadan yüksek hacimli metal şekillendirme üretimini sürdürebilen, sertifikalı ve izlenebilir bir üretim ortağı kazanırsınız. Kararı yanlış verdiğinizde ise hacim arttıkça ortaya çıkan her kusur, düzeltici eylemde sizin adınızın geçtiği bir sınırlandırma olayına dönüşür.
Bu kılavuz, beş ardışık uygunluk değerlendirme adımını ele alır: IATF 16949:2016 sertifikasının doğrulanması, malzeme izlenebilirliğinin denetimi, kalıp ve kenar kesintisi (burr) özelliklerinin değerlendirilmesi, PPAP gereksinimlerinin belirlenmesi ve belgelenmiş bir puanlama tablosuyla uygunluk değerlendirme sürecinin tamamlanması. Her adım, ayrı bir başarısızlık modunu hedefler. Bir adımı atlamak süreci basitleştirmez; bunun yerine riski üretim hattınıza aktarır.
Adımlar, yeni bir şasi bağlantı parçası, süspansiyon kontrol kolu veya yapısal kaynaklı alt montaj parçası tedarik ediyorsanız geçerlidir. Bu adımlar, teknik olarak temellendirilmiş bir kontrol listesi — genel bir tedarikçi değerlendirme puanlaması değil — ihtiyaç duyan satın alma yöneticileri, otomotiv mühendisleri ve tedarik zinciri liderleri için hazırlanmıştır.
Adım 1: IATF 16949:2016 Sertifikasyonunu ve Uygunluğunu Doğrulayın
Denetimi sertifikadan, yetenek özeti belgesinden değil başlayın. IATF 16949:2016, otomotiv sektörüne özel kalite yönetim standardıdır ve ISO 9001 ile değiştirilemez — bu standart, temel kalite yönetim sistemi üzerine müşteriye özel gereksinimleri, hata önleme yöntemlerini ve varyasyon azaltma uygulamalarını ekler. Yalnızca ISO 9001 sertifikasına sahip bir tedarikçi, otomotiv alanında yeterliliğini kanıtlamamıştır. Müşteriniz bir Tier 1 tedarikçi ise bu gereksinim seçmeli değildir — Tier 1 tedarikçiler, IATF 16949’u tedarik zincirinin aşağısına doğru yaymakla yükümlüdür , ve bu nitelik denetimi, bu yükümlülüğün doğrulanma yöntemi olarak kullanılır. IATF Küresel Denetim Kurulu, 20 Nisan 2025 itibarıyla dünya genelinde 100.592 IATF 16949 sertifikalı tesis bildirdi. , bu nedenle otomotiv sektöründe metal presleme yapan ve uygun nitelikteki şirketlerin sayısı, bu temel gereksinimi hiçbir zaman göz ardı etmeniz için yeterince büyüktür.
Bir tesis ziyaretini planlamadan önce aşağıdaki kontrolleri yapın:
- Sertifikanın IATF veritabanında geçerli olduğunu doğrulayın. Tedarikçinin satış ekibinden gelen bir PDF belgesini kabul etmeyin. Kaydı doğrudan veritabanından alın, sertifikasyon kuruluşunu kontrol edin ve geçerlilik tarihini ile durumunu — askıya alınmış veya iptal edilmiş sertifikalar hâlâ PDF olarak dolaşabilmektedir — teyit edin.
- Kapsam açıklamasını kelime kelime okuyun. Kapsam, satın almak istediğiniz süreçleri açıkça belirtmelidir. "Metal parçaların üretimi" ifadesi, ilerlemeli kalıp presleme ve direnç kaynak işlemine ihtiyacınız olduğunda yeterli değildir. Eğer damgalama ve kaynaklama belirtilmiyorsa, sertifikalı sistem, parçanızı üreten üretim hattını kapsamıyor olabilir.
- Sertifikalı tesisin adresini üretim adresiyle eşleştirin. Çoklu tesisli otomotiv sac metal şekillendirme tedarikçileri genellikle bir tesisi sertifikalandırır ve başka bir tesisten fiyat teklifi verir. Sertifikadaki fiziksel adresin, sizin kalıbınızı üretecek olan adres olduğunu doğrulayın.
- Son iki denetim denetlemesinden itibaren uygun olmayan durum geçmişi talep edin. Madde 10.2.1'e (düzeltici eylem) karşı yapılan bulguları özellikle sorun ifadesi, kök neden ve kapanma kanıtı dahil olmak üzere talep edin.
- En son iç denetim raporu ve yönetim incelemesi tutanaklarını talep edin. Bunlar, sistemin kendini denetleyip denetlemediğini ya da yalnızca dış denetçiler tarafından tetiklenen tepkiler verip vermediğini ortaya çıkarır. Olgun bir sistem, kendi büyük sorunlarını kendisi tanımlar.
Denetçilerin aslında sorunları nerede buldukları. IATF'nin kendi 12 aylık kayan analizi, küçük uyumsuzluklar listesinde kontrol planını (Madde 8.5.1.1), ölçüm sistemleri analizini (7.1.5.1.1) ve hata önleme yöntemlerini (10.2.4) en sık atıfta bulunulan on madde arasında göstermektedir. Bu üç madde de düzeltici eylem döngüsünün aşağı akışında yer almaktadır; bu da aradığınız arıza modunun nadiren bir eylemin eksikliği, ancak genellikle bu eylemin işe yarayıp yaramadığını doğrulayan titiz bir kontrolün eksikliği olduğunu gösterir. Denetim sırasında rastgele üç adet kapatılmış 8D seçin ve doğrulama kanıtlarını izleyin. Eğer kapatma, bir eğitim kaydına veya yalnızca tek seferlik bir inceleme sonucuna dayanıyorsa ve bundan sonra hiçbir etkinlik verisi yoksa, kalite sistemi yüksek üretim hacimlerinde sizin için koruma sağlamayacaktır.
Adım 2: Malzeme Test Raporlarını (MTR) ve İzlenebilirliği Denetleyin
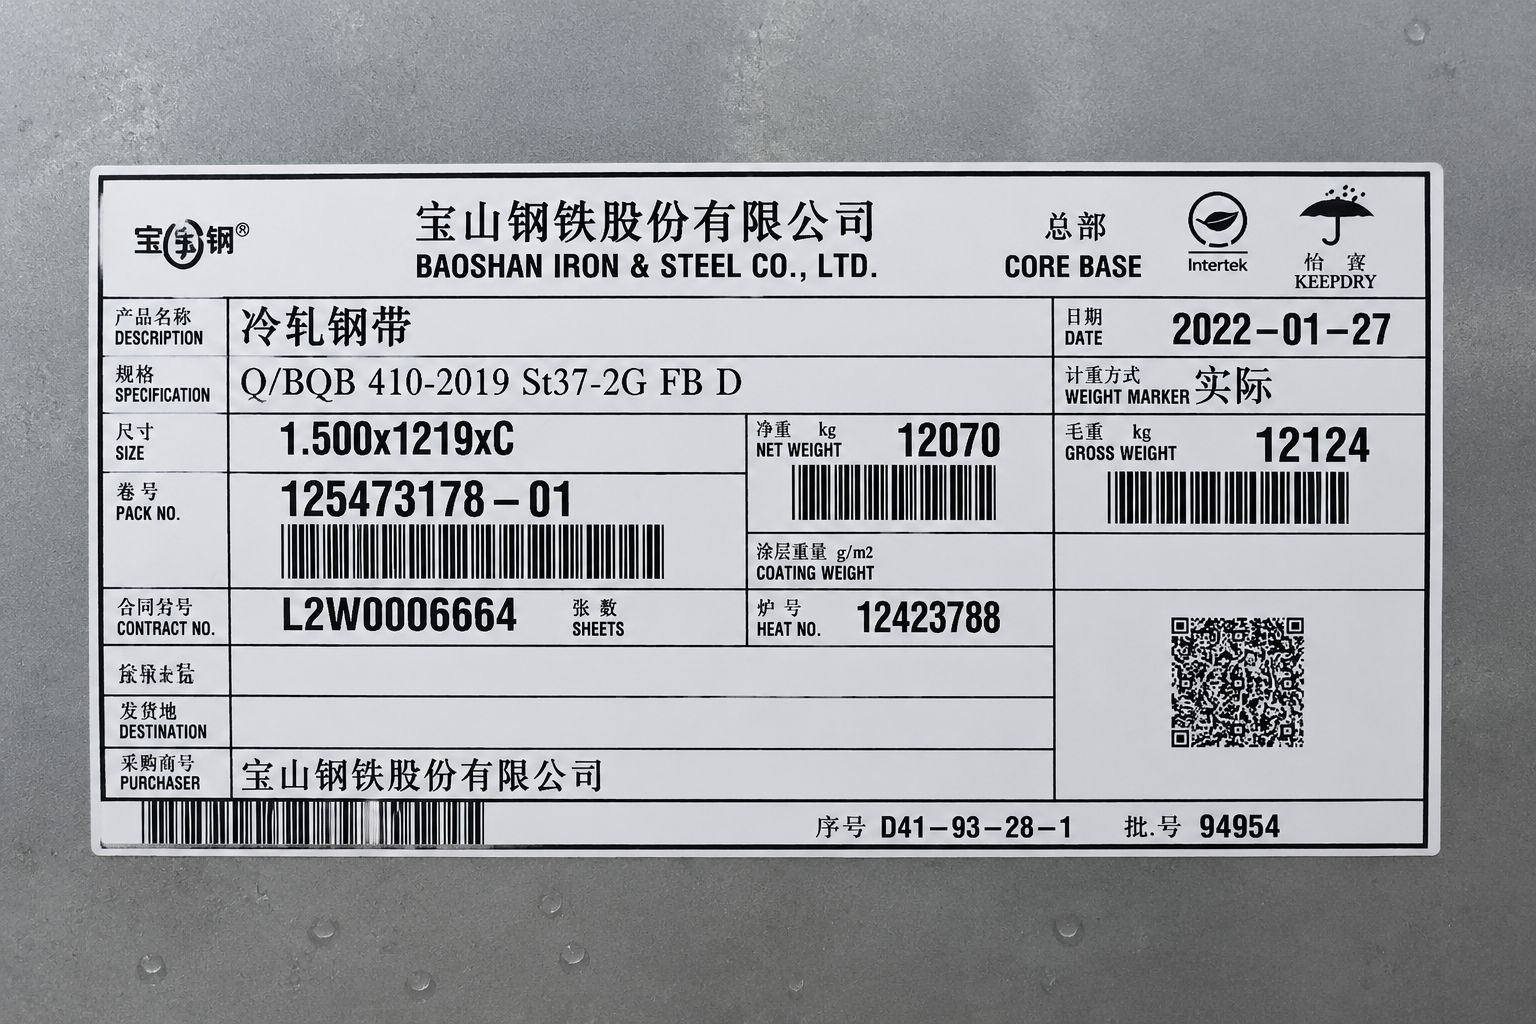
Malzeme değişimi, piyasaya sürüldükten sonra ortaya çıkan başarısızlık modlarını belirler: delik konumunda tolerans dışı yaylanma, bobin partileri arasında çekme dayanımında kayma ve dar büküm yarıçaplarında çatlama. MTR denetimi, tedarikçinin herhangi bir nihai parçanın tam olarak hangi çelik dökümünden geldiğini size söyleyebilip söyleyemediğini doğruladığınız aşamadır. Bunu bir belge incelemesi değil, fiziksel bir yürüyüş olarak ele alın.
- Nakliye iskelesinden bir nihai parça seçin ve geriye doğru ilerleyin. Kalite liderinden o özel parçanın tam izlenebilirlik zincirini üretmesini isteyin: üretim partisi, bobin kimliği ve döküm numarası. Süreyi ölçün. Yetkin bir sistem bu zinciri dakikalar içinde verir; zayıf bir sistem ise arşivde bir gün süren araştırma gerektirir.
- MTR’deki döküm numarasını ham bobinin fiziksel etiketindekiyle karşılaştırın. Ham madde rafına gidin ve etiketi okuyun. Isı numarası, erimiş çelik tek bir partisyonu için fabrikanın benzersiz tanımlayıcısıdır ve sertifika ile metal arasında tek gerçek bağlantı noktasıdır. Eğer etiketler el yazısıyla yazılmışsa, okunaksızsa veya sahnelenmiş bobinlerde eksikse, izlenebilirlik yalnızca teorik düzeyde kalır.
- Malzeme Test Raporu'ndaki (MTR) mekanik özelliklerin doğruluğunu doğrulayın. Akma dayanımı, çekme dayanımı ve uzama değerlerini çiziminizde belirtilen malzeme sınıfına göre kontrol edin. Değerlerin yalnızca bir minimumu karşılamasından ziyade, sınıf aralığının tamamı içinde yer almasını onaylayın — çekme bandının üst sınırında çalışan bir parti, alt sınırında çalışan bir partiden farklı şekilde geri döner.
- Malzeme sınıfının uygulamanız için uygun olduğunu doğrulayın. Çelik, 2025 yılında otomotiv metal presleme pazar payının %76,48'ini oluşturdu , bu nedenle çoğu tedarikçi bu konuda kapsamlı deneyime sahiptir — ancak şasi parçanızın gerektirdiği özel HSLA veya gelişmiş yüksek mukavemetli sınıfın stokta bulunduğundan emin olun; nominal bir ikame değil. Örneğin soğuk haddeleme HSLA 340 sipariş vermeden önce tedarikçinin dosyasını açmanıza gerek kalmadan MTR’yi kontrol etmeniz için akma dayanımı, çekme dayanımı ve uzama aralığını sağlar.
- Bobin depolama alanında FIFO disiplinini denetleyin. Tarih damgalı kabul etiketleri, kontrollü nem ve eski stokların öncelikli olarak tüketildiğine dair kanıtları kontrol edin. Yaşlı bobinlerde yüzey pası ve bozulmuş yağlama, doğrudan kalıp aşınmasına ve yüzey kusurlarına neden olur.
Sipariş başına yalnızca tek bir sertifika değil, partiye özel çekme verileri talep edin. Kalıptaki geri yaylanma kompanzasyonu, dar bir malzeme özellikler aralığına göre ayarlanmıştır. Tedarikçi, ergitme partileri arasında özellik tutarlılığını gösteremiyorsa, kaynak onaylamadan önce parti değişimleri için belgelenmiş bir kalıp ayarlama protokolü talep edin.
Adım 3: Kalıp, kalıp ömrü ve kenar yüksekliği spesifikasyonlarını değerlendirin
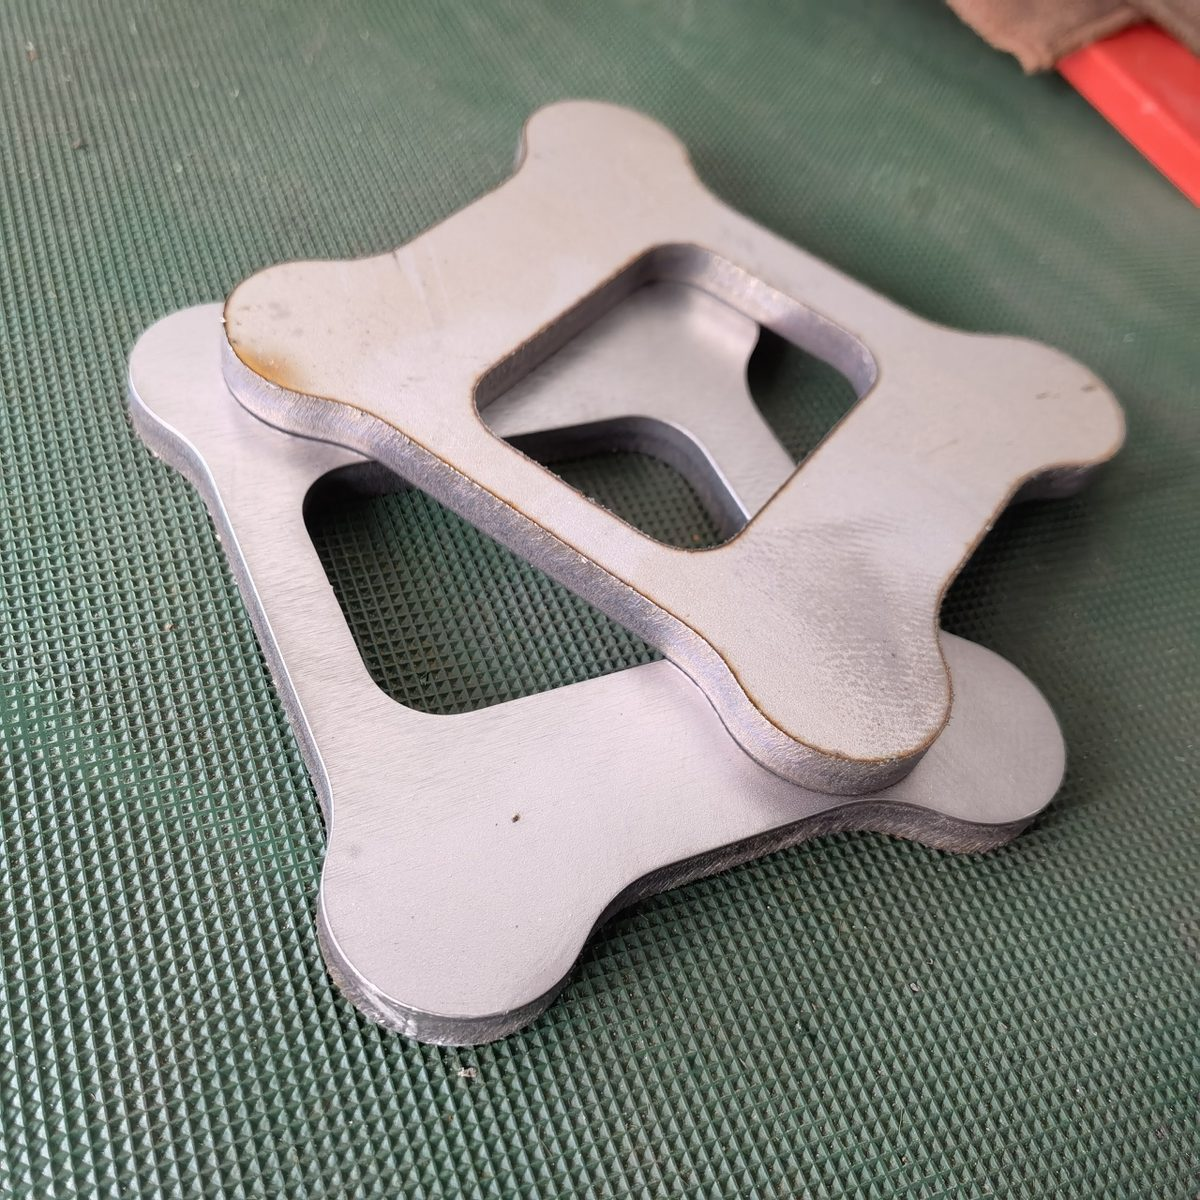
Kalıp durumu, PPAP’yi geçen bir otomotiv sac şekillendirme tedarikçisini, yüzbinlerce vuruş boyunca toleransı koruyan bir tedarikçiden ayıran değişkendir. Yüksek hacimli metal şekillendirmede, punch'lar ve kalıp butonları aşındıkça kalıp aralığı açılır ve ilk ölçülebilir belirti, kesme kenarında diken oluşumudur. Diken estetik bir sorun değildir: bir yapısal bağlantı parçasında gerilimi yoğunlaştırır ve yorulma çatlaklarının başlamasına neden olur; bir istifli montajda yüzeylerin düzgün oturmasını engeller; herhangi bir kablo demetinin yakınındaki bir parçada ise yalıtımı keser.
Kendi kalıbınızla karşılaştırılabilir karmaşıklıkta bir kalıp için kalıp bakım takvimi ve kalıp ömrü izleme kaydunu isteyin. Keskinleştirme için darbe sayısı tetikleyicileri, belgelenmiş kapalı yükseklik kontrolleri ve yedek punch envanteri istiyorsunuz — "parçalar bozulduğunda onarırız" gibi tepkisel bir yaklaşım değil. Ardından kalıp atölyesini inceleyin. Otomotiv presleme tedarikçileri, içsel CAE şekillendirme simülasyonu ve kalıp imalatı yeteneğine sahipse, çeliğin kesilmesinden önce incelme ve geri yaylanmayı modelleyebilir ve bir kalıbı üçüncü parti bir üreticiye geri göndermek yerine günler içinde düzeltebilir.
Tedarikçiden bir vaat değil, bir sayıya bağlı kalma taahhüdü isteyin. Kendi ilerlemeli kalıplarımızda şasi ve süspansiyon bağlantı parçaları için kalıp belirtimleri ve bakımı en fazla 3 milyon darbe için belirlenmiştir; keskinleştirme tetikleyicisi, gözlemlenen hurda oranına göre değil, darbe sayısına göre ayarlanmıştır. Kendi kalıbı ile karşılaştırılabilir bir kalıp için ömür rakamını belirtemeyen bir tedarikçi, kalıp aşınmasını izlememiştir ve bu sınırı kendi programınızda değil, sizin programınızda keşfedecektir.
Kesme kenarı pürüz sınırlarını, "pürüz yok" notu yerine bir ölçüm özelliği olarak ve bir ölçüm yöntemiyle tedarikçi uygunluk kontrol listesine yazın. Bunu yanlış yaparsanız, pürüz giderme işlemlerini kendiniz karşılamak zorunda kalırsınız — ikincil pürüz giderme süreçleri kalıp seviyesinde çok daha düşük maliyetle çözülebilecek bir sorunun aşağı akış vergisidir. Yaygın bir temel değer, malzeme kalınlığının %10’udur; uygulamaya göre bu değer sıkılaştırılabilir:
| Parça türü | Pürüz Sınırı (malzeme kalınlığına göre) | Önem Derecesi |
|---|---|---|
| Yapısal şasi / süspansiyon braketi | ≤%10, yorulmaya duyarlı kenarlarda ≤%5 | Güvenlik açısından kritik — çatlak başlangıcı riski |
| Kaynaklı alt montaj bileşeni | eşleşen yüzeylerde ≤%10 | Yüksek — montaj uyumu ve kaynak aralığı kontrolü |
| Elektrik bağlantı elemanı / terminal | %5 veya daha az, genellikle kenarları yuvarlatılmış | Yüksek — yalıtım hasarı, kısa devre |
| İşlevsiz kapak veya koruyucu kılıf | ≤10% | Orta düzey — elle tutma güvenliği |
Kenar kıvrımı (burr) ölçümünün nerede yapılacağını ve hangi yönde çıkıntıya izin verileceğini belirtin. Bir şasi bağlantı parçasının kalıp yüzeyindeki kenar kıvrımı, bir çerçeve rayına oturan yüzeyde farklı davranırken, aynı kenar kıvrımı açıkta kalan serbest bir kenarda çok farklı davranır. Ölçüm noktalarını kontrol planı çiziminde tanımlayın. Bu çizimdeki referans sisteminin (datum şeması), tanımlanmış bir GD&T kuralına uygun olması gerektiğini unutmayın — ASME Y14.5 bu kural, söz konusu referansların (datums), profil toleranslarının ve boyut özelliklerine ilişkin kontrollerin nasıl ifade edildiğini ve yorumlandığını resmi olarak belirler.
Daha sonra, her üretim partisi başlangıcında, ortasında ve sonunda kenar yüksekliğinin kontrol edilmesini zorunlu kılın — bu şekilde, kenar yüksekliği ürün reddine neden olmadan önce takım aşınması gözlemlenebilir. Kendi hatlarımızda kenar yüksekliği, elle değerlendirme yerine bir ölçüm değeri olarak, bir kalibre yöntemiyle kaydedilir. 2,0 mm HSLA-340 malzeme için, bu kalınlıkta kullandığımız boşlukta kaydedilen kenar yüksekliği 0.06 mm bir üretim partisi boyunca 0.10 mm olarak kalır — bu değer, 2,0 mm kalınlıktaki malzeme için yukarıdaki tabloda belirtilen %5 yorulma-kritik tavan değerine tam olarak karşılık gelir. Keskinleştirme tetik değeri, kolaylık amacıyla değil, teknik şartnameden türetilmiştir; işte burada asıl nokta yatar: Denetlediğiniz herhangi bir tedarikçiden keskinleştirme tetik değerinin kaynağını sorun ve cevabın bir sayı mı yoksa omuz silkmek mi olduğunu dikkatle dinleyin.
Adım 4: PPAP Seviyesini ve Belgelendirme Gereksinimlerini Belirleyin
PPAP gönderim seviyesini, kalıp başlatılmasından sonra değil, RFQ’de belirtin. Üretim Parçası Onay Süreci (PPAP), tedarikçinin üretim sürecinin, teklif edilen hızda uygun parçaları tekrarlanabilir şekilde üretebileceğini kanıtlamak için sunduğu belgeleri tanımlar. Atadığınız seviye, masanıza neyin ulaşacağını ve neyin tedarikçinin dosyasında kalacağını belirler.
| Seviye | Neler gönderilir | Tipik Kullanım Alanı |
|---|---|---|
| Seviye 1 | Yalnızca Parça Teslim Garantisi (PSW) – ilgili olduğu durumlarda görünüş onayı raporu ile birlikte | Devredilen bağlantı elemanları, küçük malzeme tedarikçisi değişikliği, kararlı geçmişe sahip düşük riskli işlevsel olmayan parçalar |
| SEVİYE 2 | PSW ile ürün numuneleri ve sınırlı destekleyici veriler | Boyutsal kanıt isteyebileceğiniz ancak tam dosyayı istemeyeceğiniz orta riskli parçalar |
| SEVİYE 3 | PSW ile ürün numuneleri ve tam destekleyici veriler | Her yeni güvenlik açısından kritik sac levha parçası için Zorunlu Seviye 3 — şasi, süspansiyon, koltuklar, direksiyon ve yük yolu içindeki herhangi bir bileşen |
| SEVİYE 4 | Müşteri tarafından tanımlanan diğer gereksinimlerle birlikte PSW | Belgelerin standart dışı bir kombinasyonu |
| Seviye 5 | Örneklerle birlikte tam destekleyici verilerin tedarikçinin üretim tesisinde incelenmesi | Yüksek riskli başlangıçlar ya da kuruluşunuzla geçmişte kanıtlanmış bir başarı kaydı olmayan yeni bir tedarikçi |
Her seviyenin arkasında yer alan unsurların tam, unsur bazlı ayrıntılı açıklaması için lütfen tam bir PPAP paketinin anlatımına bakınız .
Daha düşük bir PPAP seviyesi doğrulama çalışmalarını azaltmaz — yalnızca rapor edilen içeriği azaltır. Tedarikçi, her seviyede tam PFMEA, kontrol planı, ölçüm sistemleri analizi, boyutsal sonuçlar, malzeme ve performans testleri ile süreç yeterlilik çalışmasını yine de tamamlamak zorundadır. Seviye 1, kanıtların tesis içinde kalacağını ve talep edildiğinde sunulacağını ifade eder. Bu durumu nitelendirme sürecinde açıkça doğrulayın; çünkü bazı tedarikçiler Seviye 1’i temel çalışmalardan kaçınma izni olarak yanlış yorumlayabilir. Bu kanıtları üreten geniş kapsamlı planlama sırası APQP tarafından yönetilir — eğer tedarikçiniz aPQP ile PPAP’ın nasıl bağlantılı olduğunu açıklayamıyorsa , o zaman bir başlangıç süreci yürütmeden yalnızca belgeler birleştiriyor demektir.
Genellikle bir gönderiyi durduran şey, ürün hataları değil; belgeleme hatalarıdır. Kendi yeniden gönderimlerimizden biri yalnızca tek bir alan nedeniyle tetiklendi. PSW’de girilen çizim revizyon numarası, çizimin kendisindeki revizyonla uyuşmuyordu. Parçalar tamamen uyumluydu — boyutsal sonuçlar, malzeme sertifikaları ve performans testleri başarıyla tamamlandı ve fiziksel parçalar çizim ile spesifikasyonu tam olarak karşıladı. Gönderi, belgelerin tutarsız bir hikâye anlatması nedeniyle reddedildi. PSW’yi düzelttik, tüm paketi çizim revizyonuna karşı yeniden doğruladık ve yeniden gönderdik. Alıcı için çıkarılan ders doğrudan şudur: Bir örnek Seviye 3 paketini incelediğinizde, PSW’yi sonuçları için değil; özetlemesi gereken belgelerle tutarlılığını kontrol etmek için okuyun.
Bu tutarlılık kontrolü, üçüncü taraf bir laboratuvarın bir malzeme gönderimini aynı AIAG kaynaklı gereksinimlere göre doğrularken yaptığı tam olarak budur ( Intertek’in PPAP doğrulama kapsamı test kategorilerini listeler). Kaynağı onaylamadan önce, tedarikçinin çiziminize göre tam bir balonlu boyutsal yerleşim sağlayabilmesini, malzeme sertifikalarını ısı numarasına kadar izleyebilmesini, belirlenen tüm özel karakteristikler için yetenek indekslerini ve kullanılan her ölçüm sistemi için bir ölçüm sistem analizi (gauge R&R) raporunu sağlayabilmesini doğrulayın. Mevcut bir otomotiv programından tam bir Seviye 3 paketi göstermesini isteyin. O dosyanın kalitesi, sizinkinin kalitesini öngörür.
Adım 5: Belgelendirilmiş bir puanlama tablosuyla Niteliklendirme sürecini tamamlayın
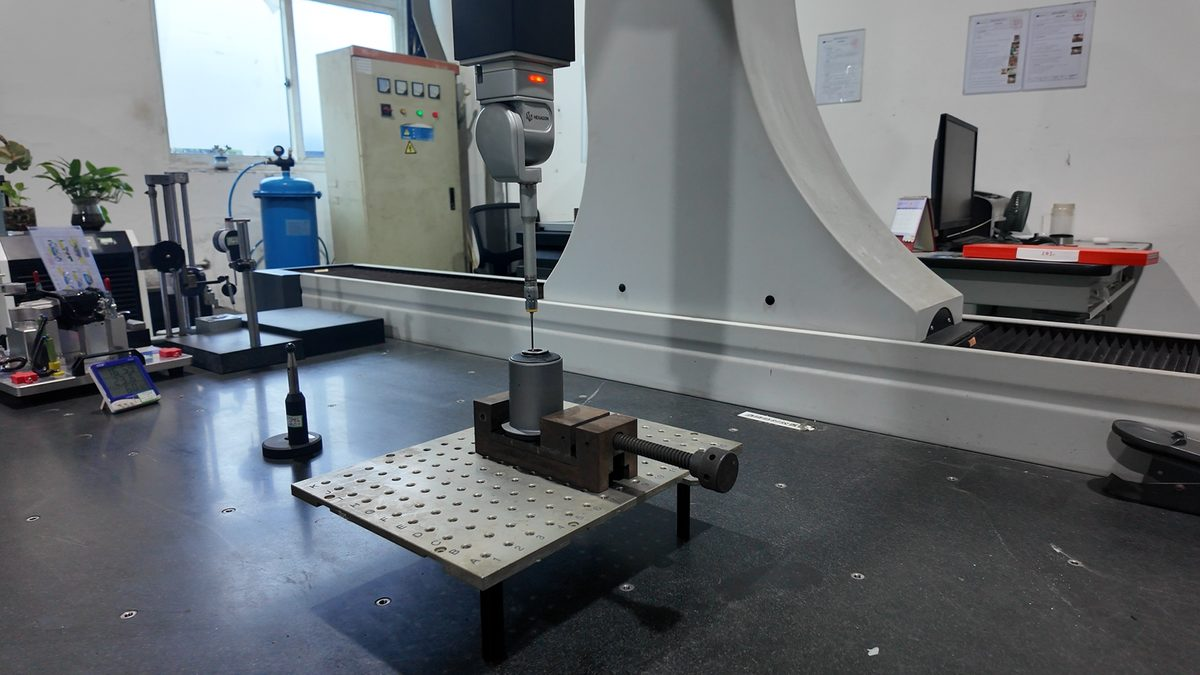
Niteliklendirme sürecini, her bulguyu düzeltici eylem sorumlusu ve bitiş tarihine bağlayan belgelendirilmiş bir puanlama tablosuyla tamamlayın; ardından satın alma siparişi verilmeden önce açık maddeleri yeniden denetleyin. Isı numarasını izleyemeyen, bir üretim partisinde kenar büküm ölçümünü gösteremeyen veya Seviye 1 PPAP’ı doğrulama adımlarını atlamaya izin veren bir tedarikçi, fiyat teklifi veya teslim süresi ne olursa olsun nitelikli değildir. Bu aşamada teknik doğrulama, hacimli üretim başlayıp her kusuru bir sınırlama olayına dönüştürmeden önce sahip olduğunuz tek etki aracıdır.
Önemli Öğreniler
- Sertifikasyon, giriş biletidir; tek başına yeterli niteliklendirme değildir. Resmi veritabanında IATF 16949 sertifikasyon durumunu doğrulayın, kapsam isimlerinin (çıkartma ve kaynak) damgasını kontrol edin ve etkinlik kanıtı olarak yalnızca kapanış imzaları değil, kapatılmış düzeltici eylemlerin denetimini gerçekleştirin.
- İzlenebilirlik, hem bobinden nihai parçaya hem de nihai parçadan bobine doğru çalışmalıdır. Tedarikçi, gönderilen her parça için bir ısı numarası üretmeli ve herhangi bir verilen ısıdan üretilen tüm parçaları dakikalar içinde tanımlamalıdır.
- Kenar kabartısı yüksekliği, bir spesifikasyona, bir ölçüm cihazına ve bir örnek alma sıklığına sahip ölçülebilir bir özelliktir. — Bunu kontrol planına yazın ve her üretim başlangıcında, ortasında ve sonunda kontrollerin yapılmasını talep edin; böylece reddedilen parçalardan önce kalıp aşınma yüzeylerini tespit edebilirsiniz.
- PPAP seviyesi, raporlama derinliğini yönetir; asla doğrulama derinliğini yönetmez. Güvenlik açısından kritik sac levha parçaları için Seviye 3 zorunluluğunu uygulayın ve tam PFMEA, MSA ve yeterlilik çalışmalarının her seviyede mevcut olduğunu doğrulayın.
- Kalıp ömrü bir sayıdır, bir vaat değildir. Benzer bir kalıp için vuruş sayısı bazlı kalıp ömrü teklif edemeyen bir tedarikçi, kalıp aşınmasını izlememektedir.
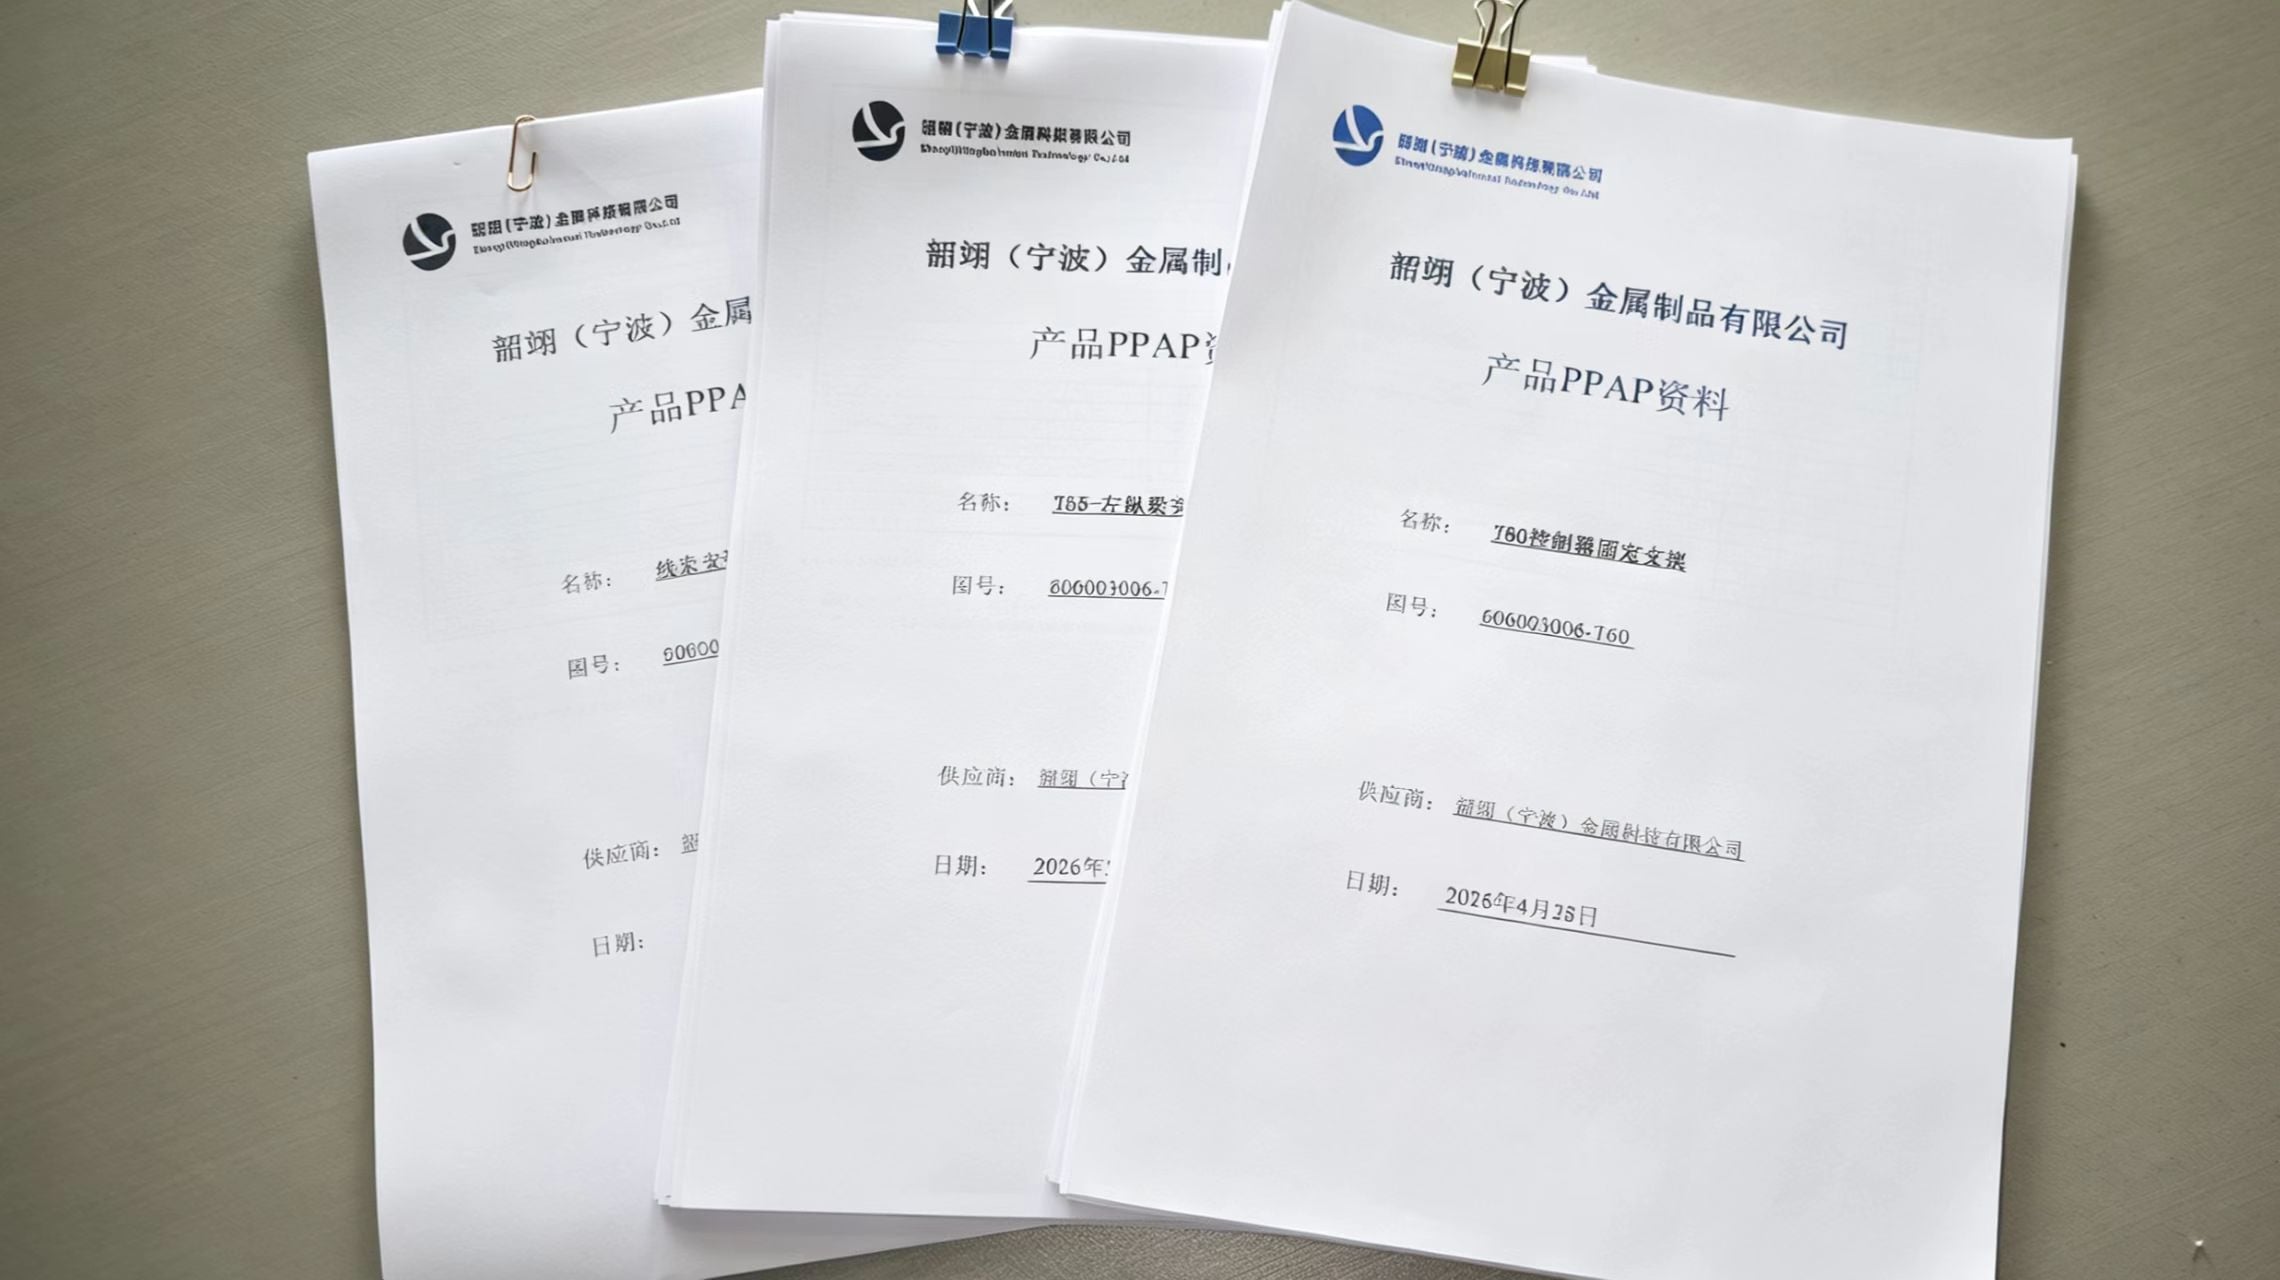
Bu beş adımı bir menü olarak değil, tek bir sıralı süreç olarak uygulayın. Her biri farklı bir arıza modunu ortaya çıkarır ve bunlardan herhangi birindeki eksiklik üretim hattına aktarılır.
Zaten tedarikçileri daraltıyorsunuz ve bu kriterlerin farklı sac levha işçiliği ortaklarınız üzerinde nasıl yansıdığını görmek istiyorsunuz mu? Bizim otomotiv presleme tedarikçilerinin karşılaştırılması adlandırılmış tedarikçiler için aynı puanlama çerçevesini uygular; bu kılavuz ise kısa listeyi oluşturduktan sonra gerçekleştireceğiniz denetimi kapsar.
Kalıp tasarımı ve şekillendirme davranışı riski belirleyen parçalar için, mühendislik ve pres işlemlerinin ikisini de kontrol eden bir üreticiyle çalışın. Shaoyi, sonlu elemanlar analizi (CAE) temelli tasarım hizmeti sunar, içinde kalıp tasarımı ve imalatı yapar , ayrıca sertifikalı üretim süreçleriyle şasi ve süspansiyon bileşenleri üretir — sertifika numarası 0532672, geçerlilik tarihi 22 Temmuz 2027 tarihine kadar olup, Adım 1’de belirtilen aynı IATF veritabanında doğrulanabilir — bununla birlikte özel Otomotiv Presleme prototip aşamasından seri üretime kadar tam destek sağlar. Bizim kalite yönetim sistemi pPAP kanıtı zinciriyle ilgili yukarıda açıklanan tüm unsurları kapsar.
Formlanabilirliği, kenar kesim kalitesini (burr) ve PPAP kapsamını incelemek üzere teknik danışmanlık için bir teknik çizim ve hedef üretim hacmi getirin — bize çiziminizi gönderin ve ekibimiz size teknik bir analizle yanıt verecektir.