 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


การหล่อตายความแม่นยำสำหรับตัวเรือนเกียร์: ภาพรวมเชิงเทคนิค
สรุปสั้นๆ
การหล่อขึ้นรูปภายใต้แรงดันสูงสำหรับตัวเรือนเกียร์เป็นกระบวนการผลิตที่ใช้แรงดันสูง ซึ่งมีความสำคัญอย่างยิ่งต่ออุตสาหกรรมยานยนต์ โดยใช้อะลูมิเนียมโลหะผสมเฉพาะ เช่น A380 และ ADC12 เพื่อสร้างชิ้นส่วนที่มีความแม่นยำ น้ำหนักเบา และมีความแข็งแรงทางโครงสร้างสูง วิธีการนี้ช่วยลดน้ำหนักได้อย่างมากเมื่อเทียบกับวัสดุดั้งเดิมอย่างเหล็กหล่อ ขณะเดียวกันก็รับประกันสมรรถนะสูง การจัดการความร้อน และความทนทานที่จำเป็นสำหรับระบบขับเคลื่อนของยานยนต์ในปัจจุบัน
คำอธิบายกระบวนการหล่อขึ้นรูปภายใต้แรงดันสูง
การหล่อแรงดันสูงเป็นเทคนิคการผลิตขั้นสูงที่ใช้เทโลหะเหลวลงในแม่พิมพ์เหล็กซึ่งเรียกว่า "ไดอี" ภายใต้แรงดันสูง เทคนิคนี้เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่มีรูปร่างซับซ้อน เช่น ตัวเรือนเกียร์ โดยสามารถผลิตได้อย่างรวดเร็วและแม่นยำสูง หลังจากที่ชิ้นส่วนแข็งตัวแล้ว (หรือที่เรียกว่า ชิ้นงานหล่อ) จะถูกดันออก ตัดแต่ง และตกแต่งผิวให้เรียบร้อย วิธีการนี้เป็นที่นิยมเนื่องจากสามารถผลิตชิ้นส่วนที่มีรูปร่างใกล้เคียงกับแบบสุดท้าย (net-shape หรือ near-net-shape) ทำให้ลดความจำเป็นในการกลึงเพิ่มเติม และลดต้นทุนการผลิตรวมลงในกรณีที่ผลิตจำนวนมาก
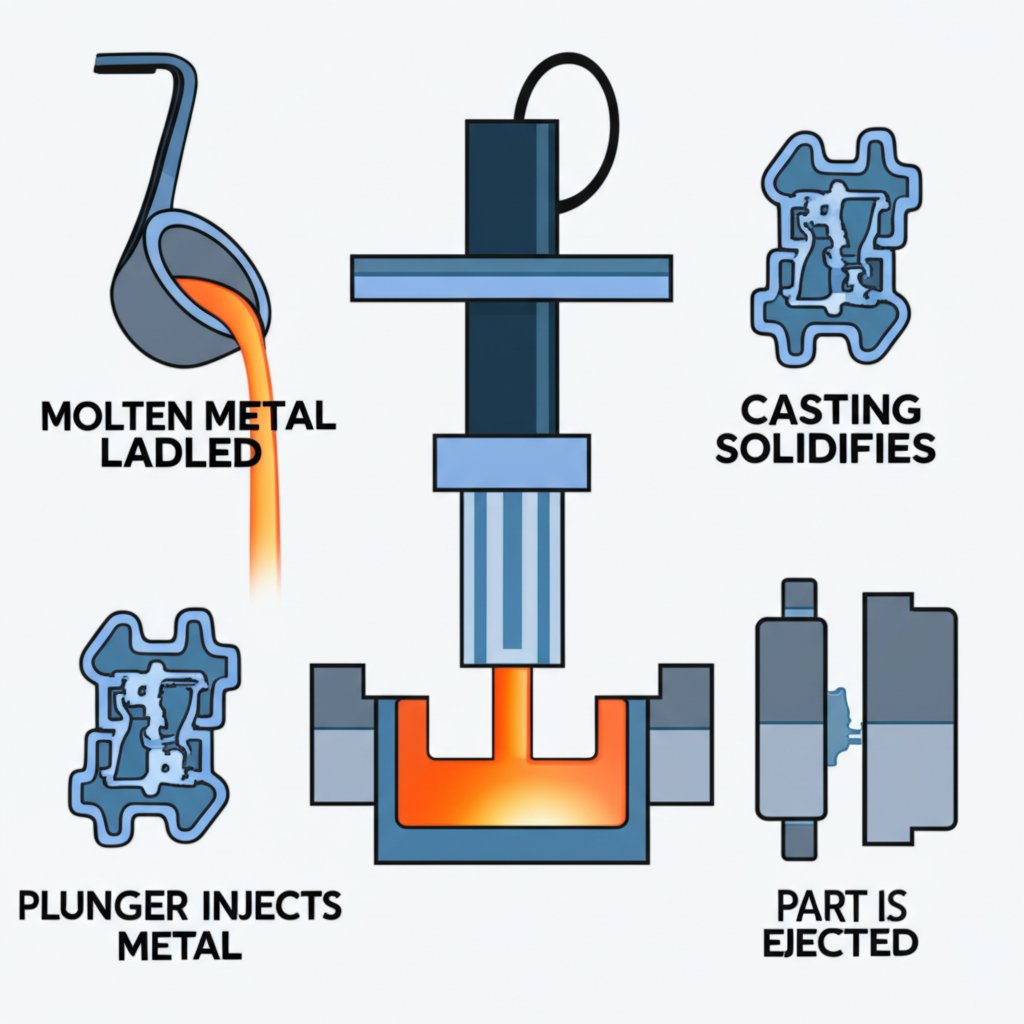
กระบวนการนี้สามารถแบ่งออกเป็นสองประเภทหลัก ได้แก่ การหล่อตายแบบห้องร้อนและแบบห้องเย็น สำหรับตัวเรือนเกียร์อลูมิเนียม จะใช้กระบวนการแบบห้องเย็น ในวิธีนี้ อลูมิเนียมหลอมเหลวจะถูกตักจากเตาแยกต่างหากเข้าสู่ห้องฉีดที่ "เย็น" แล้วจึงถูกดันเข้าสู่แม่พิมพ์โดยลูกสูบไฮดรอลิก การแยกส่วนนี้ช่วยป้องกันไม่ให้อลูมิเนียมหลอมเหลวสัมผัสกับกลไกฉีดอย่างต่อเนื่อง ซึ่งเป็นสิ่งสำคัญในการจัดการกับโลหะที่มีจุดหลอมเหลวสูงอย่างอลูมิเนียม และป้องกันการกัดกร่อนของอุปกรณ์
วงจรการผลิตตัวเรือนเกียร์ประกอบด้วยขั้นตอนหลักหลายขั้นตอน:
- การเตรียมแม่พิมพ์: ทำความสะอาดและหล่อลื่นแม่พิมพ์เหล็กสองชิ้นเพื่อช่วยให้ดึงชิ้นงานออกได้ง่าย และยืดอายุการใช้งานของเครื่องมือ
- การฉีด: อัลลอยด์อลูมิเนียมหลอมเหลวถูกฉีดเข้าสู่โพรงแม่พิมพ์ด้วยความเร็วและความดันสูง เพื่อให้มั่นใจว่าโลหะจะเติมเต็มรายละเอียดซับซ้อนทุกส่วนของการออกแบบตัวเรือน
- การแข็งตัว: โลหะจะเย็นตัวและแข็งตัวอย่างรวดเร็วภายในแม่พิมพ์ที่มีการระบายความร้อนด้วยน้ำ เวลาในการทำงานที่สั้นเช่นนี้ถือเป็นข้อได้เปรียบหลักของการหล่อตาย
- การออก: เมื่อเกิดการแข็งตัวแล้ว แม่พิมพ์สองซีกจะเปิดออก และชิ้นงานหล่อจะถูกดันออกมาโดยหมุดดันออก
- การตกแต่งผิว: จากนั้นชิ้นงานหล่อจะถูกนำไปยังจุดตัดแต่ง เพื่อลบวัสดุส่วนเกิน (ฟลッシュ, รันเนอร์, เกต) ขั้นตอนเพิ่มเติมอาจรวมถึงการทำความสะอาดด้วยแรงดัน, การกลึงผิวที่สำคัญ, และการทำความสะอาด
อย่างไรก็ตาม การผลิตชิ้นส่วนที่ซับซ้อนเท่ากับตัวถังวาล์วเกียร์ถือเป็นหนึ่งในความท้าทายที่ยากที่สุดในการหล่อตายด้วยอลูมิเนียม ชิ้นส่วนเหล่านี้ต้องใช้แม่พิมพ์ที่ซับซ้อน พร้อมองค์ประกอบที่บอบบางและล็อกกันแน่นหนา เพื่อให้มั่นใจในคุณภาพสูงสุดและลดข้อบกพร่อง เช่น รูพรุน จำเป็นต้องใช้เทคนิคขั้นสูง ผู้ผลิตจะใช้ซอฟต์แวร์จำลองขั้นสูงเพื่อปรับปรุงการไหลของโลหะ และใช้ระบบช่วยดูดสุญญากาศเพื่อขจัดอากาศที่ติดอยู่ภายในช่องแม่พิมพ์ ส่งผลให้ได้ชิ้นงานหล่อที่มีความหนาแน่นมากขึ้น แข็งแรงขึ้น และเชื่อถือได้มากขึ้น สำหรับข้อมูลเพิ่มเติมเกี่ยวกับชิ้นส่วนที่ซับซ้อน บลูริดจ์ เพรสเชอร์ แคสติ้งส์ ให้ข้อมูลเชิงลึกอย่างละเอียดเกี่ยวกับการผลิตตัววาล์วและสเตเตอร์
การเลือกวัสดุที่สำคัญ: โลหะผสมอลูมิเนียมเพื่อประสิทธิภาพ
การเลือกโลหะผสมอลูมิเนียมเป็นการตัดสินใจที่สำคัญ ซึ่งมีผลโดยตรงต่อสมรรถนะ ความทนทาน และต้นทุนที่คุ้มค่าของฝาครอบเกียร์หล่อตาย อลูมิเนียมเป็นวัสดุที่ได้รับความนิยมเนื่องจากมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยม การนำความร้อนได้ดี และทนต่อการกัดกร่อน โลหะผสมแต่ละชนิดมีคุณสมบัติพิเศษที่ออกแบบมาเพื่อตอบสนองความต้องการเฉพาะด้าน ตั้งแต่การรองรับแรงบิดสูงไปจนถึงการรับประกันความแน่นของแรงดันในระบบไฮดรอลิก
ขั้นตอนการคัดเลือกเกี่ยวข้องกับการถ่วงดุลสมบัติทางกล ความสามารถในการหล่อ และความต้องการเฉพาะตามการใช้งาน ตัวอย่างเช่น โลหะผสมที่มีซิลิคอนในปริมาณสูงจะมีความไหลตัวได้ดีกว่า ทำให้เหมาะสมกับการเติมชิ้นส่วนเรือนภายนอกที่มีผนังบางและซับซ้อน ในทางตรงกันข้าม โลหะผสมที่มีทองแดงในปริมาณสูงจะให้ความแข็งแรงและความต้านทานการสึกหรอที่ดีขึ้น ตามการวิเคราะห์โดย Autocast Inc. มีการใช้โลหะผสมหลายชนิดสำหรับการประยุกต์ใช้งานในอุตสาหกรรมยานยนต์ โดยแต่ละชนิดมีข้อได้เปรียบที่แตกต่างกัน
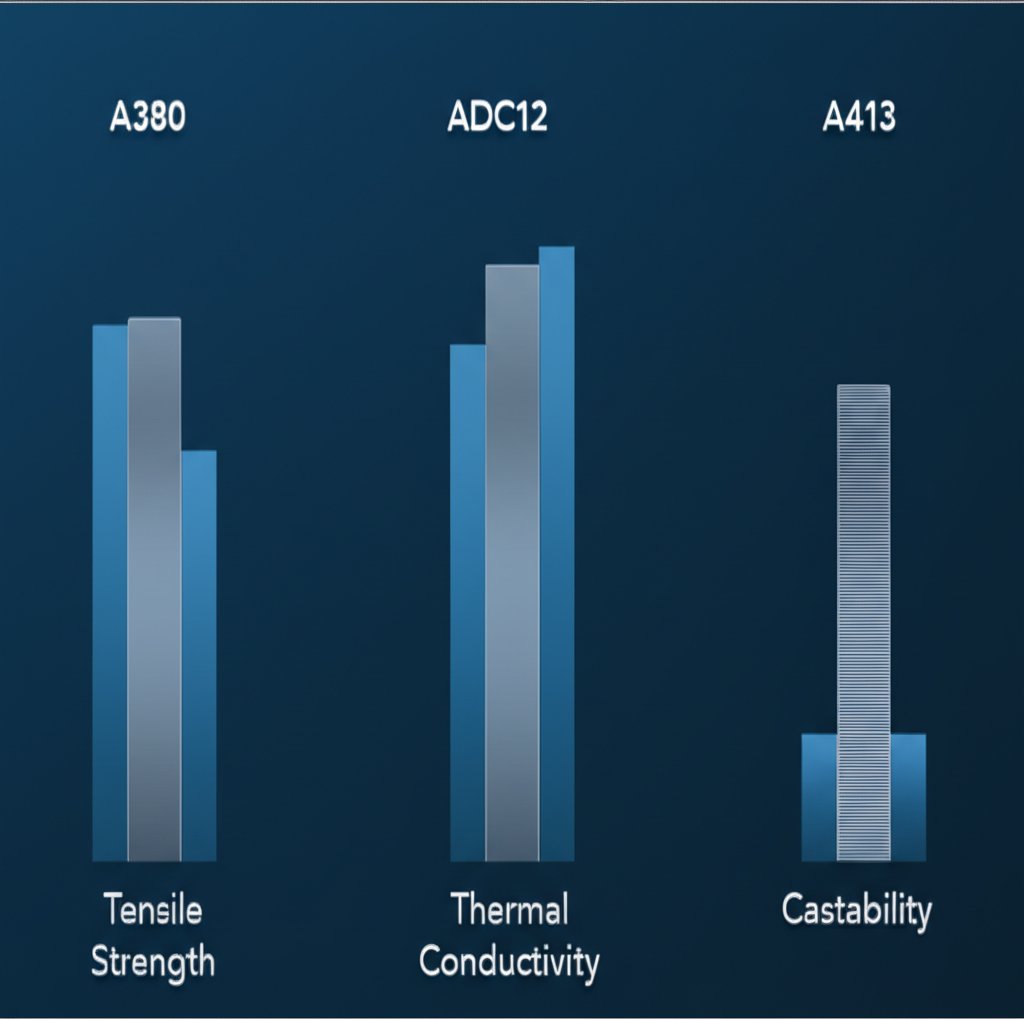
ต่อไปนี้คือการเปรียบเทียบโลหะผสมอลูมิเนียมทั่วไปที่ใช้ในการหล่อตายเรือนเกียร์
| ชื่อโลหะผสม | ลักษณะสําคัญ | การประยุกต์ใช้งานหลักในระบบส่งกำลัง |
|---|---|---|
| A380 | สมดุลที่ดีเยี่ยมระหว่างความสามารถในการหล่อ คุณสมบัติทางกล และการนำความร้อน มีความเสถียรภาพด้านมิติที่ดี | เรือนเกียร์ทั่วไป, ขาตั้งเครื่องยนต์ และชิ้นส่วนโครงสร้าง |
| ADC12 | สามารถหล่อได้ดีเยี่ยมและมีความไหลตัวสูง มีความแข็งแรงและทนต่อแรงกระแทกดี | เรือนเกียร์ที่ซับซ้อนและชิ้นส่วนที่ต้องการความต้านทานการสึกหรอสูง |
| A413 | มีความแน่นต่อแรงดันและความไหลตัวที่ดีเยี่ยมเนื่องจากมีซิลิคอนในปริมาณสูง มีความต้านทานการกัดกร่อนที่ดี | ชิ้นส่วนที่มีความซับซ้อน ผนังบาง เคส และชิ้นส่วนที่ต้องการสมรรถนะกันรั่วได้อย่างสมบูรณ์ |
| AlSi9Cu3(Fe) | โลหะผสมทั่วไปของยุโรปที่รู้จักกันดีในด้านคุณสมบัติการหล่อที่ดีและแรงกลที่แข็งแรง | ใช้โดยผู้จัดจำหน่ายชิ้นส่วนยานยนต์รายใหญ่ เช่น GF Casting Solutions สำหรับเคสเกียร์ |
ในท้ายที่สุด โลหะผสมที่เหมาะสมขึ้นอยู่กับความต้องการเฉพาะของระบบส่งกำลัง วิศวกรจะต้องพิจารณาปัจจัยต่างๆ เช่น อุณหภูมิในการทำงาน แรงเครียดทางกล การสัมผัสกับของเหลวที่ก่อให้เกิดการกัดกร่อน และข้อกำหนดในการกลึง เพื่อตัดสินใจอย่างมีข้อมูล ซึ่งจะทำให้ผลิตภัณฑ์สุดท้ายเป็นไปตามมาตรฐานอุตสาหกรรมยานยนต์ที่เข้มงวดในด้านสมรรถนะและความน่าเชื่อถือ
ประโยชน์หลักของการหล่อตายสำหรับเคสเกียร์
การใช้แม่พิมพ์แรงดันสูงสำหรับตัวเรือนเกียร์ให้ข้อดีทางด้านวิศวกรรมและเศรษฐกิจมากมาย ซึ่งมีความสำคัญต่อตลาดยานยนต์ที่มีการแข่งขันสูง วิธีการผลิตนี้ไม่ใช่เพียงแค่การสร้างชิ้นส่วนเท่านั้น แต่ยังเป็นการเพิ่มประสิทธิภาพในการทำงาน ลดน้ำหนัก และช่วยให้เกิดการออกแบบที่ทันสมัย ซึ่งยากหรือมีต้นทุนสูงเกินไปหากใช้วิธีการอื่น
ประโยชน์หลัก ๆ มีดังนี้:
- ลดน้ำหนักอย่างมีนัยสำคัญ: ตัวเรือนแม่พิมพ์อลูมิเนียมสามารถลดน้ำหนักได้สูงถึง 40% เมื่อเทียบกับชิ้นส่วนเหล็กหล่อแบบดั้งเดิม การลดน้ำหนักนี้มีความสำคัญอย่างยิ่งต่อการเพิ่มประสิทธิภาพการใช้เชื้อเพลิงและพัฒนาสมรรถนะการขับขี่ของยานพาหนะ
- ความซับซ้อนของดีไซน์และการรวมชิ้นส่วน กระบวนการนี้ช่วยให้สามารถผลิตชิ้นส่วนที่มีรูปร่างซับซ้อนและมีผนังบางได้ ซึ่งทำให้วิศวกรสามารถรวมฟีเจอร์ต่างๆ เช่น ช่องระบายความร้อน โหนดยึดติดตั้ง และแผ่นเสริมความแข็งแรงเข้าไปในชิ้นงานหล่อโดยตรง ลดความจำเป็นในการใช้ชิ้นส่วนแยกต่างหากและการประกอบในขั้นตอนถัดไป
- ความแม่นยำสูงและสม่ำเสมอ: การหล่อขึ้นรูปแบบไดคัสติ้งให้ความแม่นยำสูงในการกำหนดขนาด และความสม่ำเสมอระหว่างชิ้นงานแต่ละชิ้น ผู้ผลิตชั้นนำสามารถควบคุมค่าความคลาดเคลื่อนได้แน่นถึง ±0.05 มม. ทำให้มั่นใจได้ถึงความพอดีที่แม่นยำสำหรับชิ้นส่วนภายใน เช่น ฟันเฟืองและแบริ่ง
- การจัดการความร้อนได้ดีเยี่ยม: โลหะผสมอลูมิเนียมมีความสามารถในการนำความร้อนสูง (ประมาณ 150 วัตต์/เมตร·เคลวิน) ซึ่งช่วยระบายความร้อนที่เกิดจากกล่องเกียร์ได้อย่างมีประสิทธิภาพ ส่งผลให้อุณหภูมิการทำงานอยู่ในระดับเหมาะสม ยืดอายุการใช้งานของน้ำมันหล่อลื่น และเพิ่มความน่าเชื่อถือโดยรวมของระบบขับเคลื่อน
- ผิวหน้าที่ยอดเยี่ยม: กระบวนการผลิตให้ผิวเรียบละเอียด (มักมีค่า Ra ≤1.6 ไมครอน) ซึ่งอาจลดหรือตัดขั้นตอนการตกแต่งผิวเพิ่มเติมสำหรับพื้นผิวที่ไม่ใช่จุดสำคัญออกไปได้
เมื่อเปรียบเทียบการหล่อตายกับวิธีการผลิตอื่น ๆ โดยเฉพาะการกลึงด้วยเครื่อง CNC ความแตกต่างที่สำคัญอยู่ที่ความสามารถในการขยายขนาดการผลิตและต้นทุนต่อชิ้นส่วน แม้ว่าการกลึงด้วยเครื่อง CNC จะให้ความแม่นยำสูงและเหมาะสำหรับงานต้นแบบหรือการผลิตปริมาณน้อย แต่การหล่อตายจะมีต้นทุนที่คุ้มค่ากว่ามากสำหรับการผลิตจำนวนมาก แม้การลงทุนครั้งแรกในแม่พิมพ์สำหรับการหล่อตายจะสูง แต่ต้นทุนต่อชิ้นที่ต่ำและเวลาไซเคิลที่รวดเร็วทำให้เกิดการประหยัดต้นทุนอย่างมากเมื่อผลิตในปริมาณมาก
การบรรลุคุณภาพ: ข้อกำหนดทางเทคนิคและการตรวจสอบ
สำหรับชิ้นส่วนสำคัญอย่างเช่น ตัวเรือนเกียร์ คุณภาพถือเป็นสิ่งที่ไม่สามารถยอม compromise ได้ ชิ้นส่วนเหล่านี้ต้องทนต่ออุณหภูมิสูง แรงบิดที่สูง และการสั่นสะเทือนอย่างต่อเนื่องโดยไม่เกิดความเสียหาย ดังนั้นกระบวนการควบคุมคุณภาพที่เข้มงวดจึงจำเป็นอย่างยิ่งตลอดวงจรการผลิตด้วยวิธีการหล่อตาย ตั้งแต่การออกแบบเริ่มต้นจนถึงการตรวจสอบขั้นสุดท้าย ผู้ผลิตชั้นนำจะยึดถือตามมาตรฐานที่เข้มงวดเพื่อให้มั่นใจว่าตัวเรือนทุกชิ้นจะเป็นไปตามข้อกำหนดที่กำหนดไว้อย่างเคร่งครัด
ความท้าทายหลักประการหนึ่งในงานหล่ออลูมิเนียมแบบไดคัสติ้งคือ การควบคุมรูพรุน ซึ่งเป็นโพรงเล็กๆ หรือฟองก๊าซที่ถูกดักอยู่ภายในโลหะขณะที่แข็งตัว รูพรุนที่มากเกินไปสามารถทำให้ความแข็งแรงเชิงโครงสร้างและความสามารถในการปิดผนึกแรงดันของตัวเรือนลดลงได้ เพื่อแก้ไขปัญหานี้ ผู้ผลิตจะใช้เทคนิคขั้นสูง เช่น การหล่อด้วยระบบสูญญากาศ เพื่อไล่อากาศออกจากช่องแม่พิมพ์ก่อนฉีดโลหะเข้าไป นอกจากนี้ การออกแบบแม่พิมพ์ขั้นสูงและการวิเคราะห์ความร้อนยังช่วยให้มั่นใจได้ว่าโลหะจะเกิดการแข็งตัวอย่างมีทิศทางและควบคุมได้ โดยผลักดันรูพรุนที่เหลืออยู่ไปยังบริเวณที่ไม่สำคัญต่อการทำงาน
กระบวนการผลิตเกียร์ทดรอบสมบูรณ์นั้นเกี่ยวข้องกับมากกว่าเพียงแค่ตัวเรือนเท่านั้น แม้ว่าการหล่อแบบไดคัสติ้งจะเหมาะสำหรับรูปร่างที่ซับซ้อนของตัวเรือน แต่ชิ้นส่วนภายในที่ต้องรับแรงสูงหลายชนิดมักต้องใช้กระบวนการเฉพาะทางอื่นๆ ตัวอย่างเช่น ฟันเฟืองและเพลาจำนวนมากจะอาศัยการตีขึ้นรูปแบบความแข็งแรงสูง เพื่อให้ได้ความทนทานและความต้านทานต่อการเหนื่อยล้าตามที่ต้องการ บริษัทที่มุ่งเน้นด้าน ชิ้นส่วนการหล่อสำหรับยานยนต์ เช่น Shaoyi (Ningbo) Metal Technology ซึ่งจัดหาชิ้นส่วนภายในที่สำคัญเหล่านี้ แสดงให้เห็นว่าต้องใช้เทคนิคการผลิตขั้นสูงหลายรูปแบบร่วมกันในการสร้างระบบส่งกำลังสมัยใหม่
เพื่อยืนยันว่าที่อยู่อาศัยแต่ละชิ้นที่ผลิตเสร็จแล้วเป็นไปตามข้อกำหนด จะมีการใช้กระบวนการตรวจสอบหลายขั้นตอน:
- การตรวจสอบมิติ: ใช้เครื่องวัดพิกัด (Coordinate Measuring Machines - CMM) เพื่อยืนยันว่าขนาดทั้งหมดที่สำคัญ เช่น รูแบริ่งและพื้นผิวติดตั้ง อยู่ในช่วงความคลาดเคลื่อนที่กำหนดไว้อย่างแม่นยำ (เช่น ±0.05 มม.)
- การทดสอบความสมบูรณ์ของโครงสร้าง: ใช้วิธีการตรวจสอบแบบไม่ทำลาย เช่น การตรวจสอบด้วยรังสีเอ็กซ์เรย์ เพื่อตรวจหาข้อบกพร่องภายใน เช่น รูพรุน เพื่อให้มั่นใจว่าชิ้นส่วนหล่อแข็งแรงและปราศจากข้อบกพร่องที่มองไม่เห็น ผู้จัดจำหน่ายบางรายมีเป้าหมายให้ระดับรูพรุนต่ำกว่า 0.1%
- การทดสอบการรั่ว: มักจะทำการทดสอบแรงดันกับที่อยู่อาศัยเพื่อรับประกันว่าจะปิดสนิทอย่างสมบูรณ์ ซึ่งเป็นสิ่งสำคัญต่อการกักเก็บของเหลวในระบบเกียร์
- การวิเคราะห์วัสดุ: ใช้สเปกโตรมิเตอร์เพื่อยืนยันองค์ประกอบทางเคมีของโลหะผสมอลูมิเนียม เพื่อให้มั่นใจว่าตรงตามเกรดที่กำหนด
ในที่สุด ตัวบ่งชี้สำคัญประการหนึ่งที่แสดงถึงความมุ่งมั่นของผู้จัดจำหน่ายต่อคุณภาพ คือ การรับรองตามมาตรฐานอุตสาหกรรมยานยนต์ การรับรอง IATF 16949 ซึ่งได้รับการกล่าวถึงโดยผู้จัดจำหน่ายอย่าง EMP Tech แสดงให้เห็นว่าผู้ผลิตได้นำระบบการจัดการคุณภาพที่เข้มงวดมาใช้ เพื่อตอบสนองข้อกำหนดที่เข้มงวดของภาคอุตสาหกรรมยานยนต์
คำถามที่พบบ่อย
1. ควรใช้โลหะผสมใดสำหรับการหล่อตายของฝาครอบเกียร์?
โลหะผสมอลูมิเนียมที่ใช้กันมากที่สุดสำหรับฝาครอบเกียร์ ได้แก่ A380 และ ADC12 A380 มีความสมดุลที่ดีในด้านความแข็งแรง ความสามารถในการหล่อ และคุณสมบัติด้านความร้อน ADC12 เป็นที่รู้จักในเรื่องการไหลที่ยอดเยี่ยม ทำให้เหมาะกับชิ้นส่วนที่มีความซับซ้อนสูง โลหะผสมอื่นๆ เช่น A413 ใช้กับชิ้นส่วนที่ต้องการความแน่นต่อแรงดันที่เหนือกว่า
2. การหล่อตายถูกกว่าการกัดด้วย CNC หรือไม่
สำหรับการผลิตจำนวนมาก การหล่อตายมีต้นทุนต่อชิ้นที่ถูกกว่าการกลึงด้วยเครื่อง CNC อย่างมาก แม้ว่าอุปกรณ์เริ่มต้น (แม่พิมพ์) จะมีราคาแพง แต่ความเร็วสูงของกระบวนการและการสูญเสียวัสดุที่ต่ำจะทำให้ต้นทุนต่อหน่วยลดลง ในทางกลับกัน CNC จะคุ้มค่ากว่าสำหรับต้นแบบและการผลิตจำนวนน้อย ซึ่งต้นทุนการทำแม่พิมพ์จะสูงเกินไป
3. มีกี่ประเภทของการหล่อตาย และคืออะไรบ้าง
การหล่อตายมีสองประเภทหลัก ได้แก่ แบบห้องร้อนและแบบห้องเย็น แบบห้องร้อนใช้กับโลหะที่มีจุดหลอมเหลวต่ำ (เช่น สังกะสี) โดยกลไกการฉีดจะจุ่มอยู่ในโลหะหลอมเหลว ขณะที่แบบห้องเย็นใช้กับโลหะที่มีจุดหลอมเหลวสูง (เช่น อลูมิเนียม) โดยจะตักโลหะหลอมเหลวใส่เข้าไปในห้องฉีดในแต่ละรอบ เพื่อปกป้องเครื่องจักร