 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Stansning av bilanslutningar och terminaler: Precisionsteknik
TL;DR
Stansning av automotiva kopplingar och kontakter är en högprecisions tillverkningsprocess som använder progressiv verktygsteknologi för att omvandla metallband till komplexa, ledande komponenter med toleranser på mikronnivå. Denna process är starkt beroende av att rätt kopplegeringar väljs – såsom mässing, fosforbrons eller beryllkopparkoppar – för att säkerställa signalintegritet under de hårda förhållandena med vibrationer och termisk påfrestning som förekommer i moderna fordon. Tillverkare måste följa stränga standarder som USCAR-2 och IATF 16949 för att verifiera prestanda. För ingenjörer och inköpspecialister är framgången beroende av att balansera materialens egenskaper mot designgeometrier såsom pressfästen och säkerställa att leverantörer har robusta inline-visioninspektionsförmågor.
Utformning av anslutningen: Stansprocessens ekosystem
Tillverkningen av automobilterminaler går långt bortom enkel metallformning. Det är ett ekosystem kring högshastighetsprogressiv stansning , en metod där en kontinuerlig metallband matas genom en serie stationer. Varje station utför en specifik operation – punschering, klintning, böjning eller skivning – innan delen flyttas till nästa station. Detta möjliggör massproduktion av komplexa geometrier i hastigheter som ofta överstiger 1 000 slag per minut, vilket är nödvändigt för att möta de stora volymer som krävs av fordons-tillverkare (OEM).
Avancerade tillverkare integrerar "In-Die Assembly"-teknologier, där hjälpkomponenter såsom skruvar eller kontakter infogas direkt under stansfasen. Denna sammanblandning minskar sekundär hantering och förbättrar toleransstackar. Enligt branschledare som KS Tooling , sträcker sig arbetsflödet bortom pressen och kopplar ofta stansning direkt till plätering, formgivning och monteringssteg för att skapa en smidig produktionslinje. Denna integration är avgörande för att bibehålla strukturell integritet hos känsliga terminaler.
För högvolymautomatisering tillverkas komponenter vanligtvis "rulle-till-rulle" istället för som lösa delar. Detta format gör det möjligt för nedströms automatiserade monteringsmaskiner att plocka och placera terminaler i kontakthylsor med hög hastighet. För att säkerställa tillverkning utan defekter i denna höghastighetsmiljö använder ledande leverantörer som Wiegel avancerade visioninspektionssystem. Dessa kameror övervakar varje slag, verifierar kritiska mått och upptäcker avvikelser i realtid, vilket är oeftergivet för säkerhetskritiska fordonsapplikationer.
Materialvetenskap: Legeringar för hårda fordonsmiljöer
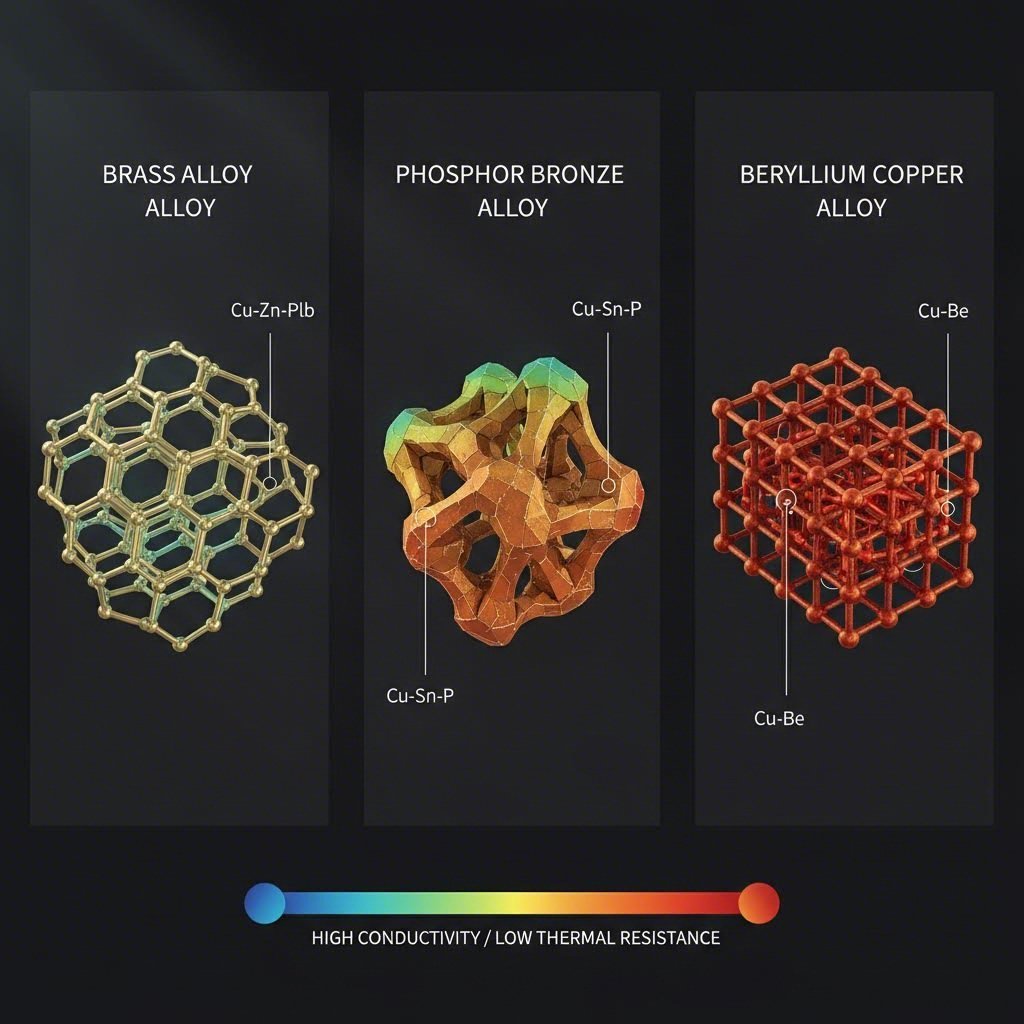
Att välja rätt basmaterial är den tekniska grunden för alla bilkontakter. Materialet måste balansera elektrisk ledningsförmåga med mekaniska egenskaper som brottgräns och motstånd mot spänningsrelaxation, särskilt med tanke på de höga temperaturerna under motorhuven. Legeringens val avgör kontaktdornens förmåga att bibehålla kontakttryck under fordonets livslängd.
| Materialklass | Vanlig legering | Prestandaegenskaper | Typisk tillämpning |
|---|---|---|---|
| Med en bredd av mer än 150 mm | C26000 (Patronmessing) | Hög ledningsförmåga (28 % IACS), måttlig hållfasthet, låg kostnad. Känslig för spänningsrelaxation ovanför 110 °C. | Standardkontakter i kupén, icke-kritisk signalkonduktion. |
| Fosforbrons | C51000 / C52100 | Bättre utmattningsmotstånd och fjäderegenskaper jämfört med messing. Stabil upp till ca 130 °C. | Sensorer, brytare och kontakter som kräver högre cykeldurabilitet. |
| Berylliumkoppär | C17200 (BeCu) | Högst hållfasthet och motstånd mot relaxation. Utmärkt för hög vibration och temperaturer upp till 200 °C. | EV-batterisystem, miniatyriserade ADAS-kontakter, motorstyrningsenheter. |
Utöver baslegeringen spelar ytteknik en avgörande roll. Beläggning förhindrar oxidation och "frettingkorrosion" – mikrorörelser orsakade av vibration som kan isolera kontaktområdet. Även om tinnbeläggning är standard för allmän användning krävs guld- eller silverbeläggning för högspända EV-tillämpningar eller lågenergisensorer där signalfideliteten är av yttersta vikt. Tillverkare som KS Terminals betonar att den rätta kombinationen av basmaterial och beläggning är avgörande för att klara saltvattensprut- och termiska chockvalideringstester.
Kritiska geometrier och designfunktioner
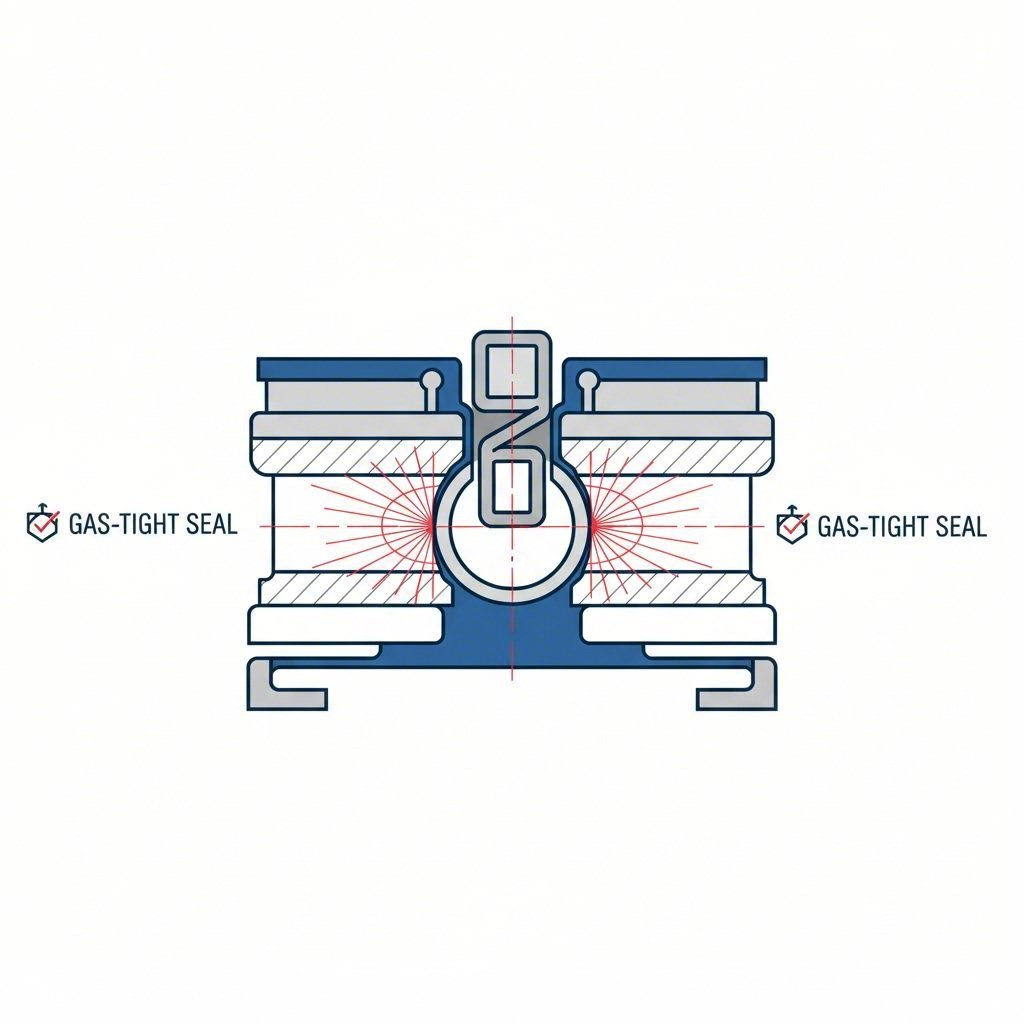
Geometrin hos en stansad terminal är funktionell, inte bara strukturell. Moderna bilkonstruktioner bygger alltmer på Press-fit (compliant pin)-teknik . Denna "Eye of the Needle"-design gör att kontakten kan sättas in i en kretskort utan att löda. Den elastiska sektionen komprimeras under sättningen och skapar ett gastätningsförband, vilket eliminerar termisk belastning från lödning och ger en robust anslutning som tål betydande vibrationer.
Konstruktörer måste också skilja på tätslutna och otätslutna system. Kopplingar placerade i motorrum eller hjulhus kräver IP67- eller IP69K-klassning, vilket kräver kontakter med specifika fixeringsfunktioner för silikontätningar. Å andra sidan används ofta otätsluta designlösningar för elektronik i kupén för att spara plats och kostnad. Tekniker som "skiving" används för att exakt forma kontaktens yta genom att avlägsna material och skapa nya metall-till-metall-kontaktzoner som optimerar den elektriska ledningen. Förbindelse noterar att stansade och formade kontakter ofta erbjuder en kostnadseffektiv alternativ till maskinbearbetade solidkontakter för stora volymer av kablage utan att offra prestanda.
Standarder och validering: USCAR- och IATF-ramverket
Inom bilsektorn verifieras precision genom stränga globala standarder. USCAR-2 specifikationen är den nordamerikanska referenspunkten för testning av automobil elektriska anslutningssystem. Den kategoriserar kontakter baserat på prestandanivåer, såsom vibrationsklasser (V1 för chassi, V2 för motor) och tätningsklasser (S1 för oupptäckt, S3 för högtrycksspolning). Europeiska OEM-tillverkare refererar ofta till standarden LV 214, som ställer liknande stränga krav på krimpkraftövervakning och kontaktfysik.
För tillverkningsprocessen själv, IATF 16949 certifiering är obligatorisk. Denna kvalitetsledningsstandard säkerställer att stansleverantören har rigorös riskhantering (FMEA) och processkontrollplaner på plats. Validering handlar inte bara om den slutgiltiga del; det kräver dokumentation av hela spårbarhetskedjan. Leverantörer måste ofta utföra interna tvärsnittsanalyser för att verifiera krimpkompressionsförhållanden och pläteringstjocklek, vilket säkerställer att varje batch uppfyller de tekniska specifikationer.
Inhämtningsstrategi: Utvärdering av stansleverantörer
Att välja en partner för stansning av bilkopplingar och terminaler kräver att man tittar bortom priset per del. Inköpslagret måste utvärdera en leverantörs "Skalningsförmåga". Nyckelvärden inkluderar pressens tonnagekapacitet och slagshastighet, men också förmågan att stödja Design för Tillverkbarhet (DFM). En kompetent leverantör bör erbjuda simuleringsstöd för att förutsäga materialtunnning och återfjädring innan hårdverktyg är tillverkat.
För projekt som kräver en övergång från utveckling till massproduktion är snabbhet nyckeln. Tillverkare som Shaoyi Metal Technology specialiserar sig på att överbrygga detta gap och erbjuder omfattande lösningar för bilstansning, från snabb prototypframställning till högvolymstillverkning. Med IATF 16949-certifiering och presskapacitet upp till 600 ton kan de leverera kritiska komponenter som reglagearmar och underredskonstruktioner samtidigt som de följer globala OEM-standarder. Att utvärdera en leverantörs förmåga att skala – från 50 prototyper till miljoner delar – säkerställer att leveranskedjan förblir obestört under introduktionen av ett fordon.
Den idealiska parten erbjuder slutligen värdeförstärkande tjänster såsom intern verktygsframställning, rulle-till-rulle-beklädnad och ommouldning. Denna vertikala integration minskar ledtider och centraliserar ansvar för kvalitet, en avgörande faktor när man hanterar den komplexa logistiken i bilmontering.
Slutsats
Stansning av bilanslutningar och terminaler är en disciplin där materialvetenskap möter precisionsingenjörskonst. Tillförlitligheten hos moderna fordon – från sensorer för självkörande till högspända elkraftsystem i EV:er – beror på integriteten hos dessa stansade komponenter. Genom att förstå nyanserna i progressivverktygsbearbetning, legeringsval och noggrann USCAR-validering kan ingenjörer säkerställa att deras konstruktioner klarar vägens hårda förhållanden. Framgång ligger i att samarbeta med certifierade leverantörer som betraktar varje mikrometer som en kritisk prestandamätare.
Vanliga frågor
vad är skillnaden mellan stansade och maskinbearbetade terminaler?
Stansade terminaler formas ur ett kontinuerligt metallband med hjälp av ett verktyg, vilket gör dem idealiska för högvolymproduktion med låg kostnad och hög upprepbarhet. Maskinbearbetade terminaler skärs ur massivt material och erbjuder högre hållbarhet och strömtäthet, men till en betydligt högre kostnad och långsammare produktionshastighet.
2. Varför används beryllkoppar (BeCu) i bilkontakter?
Beryllkoppar väljs för dess exceptionella styrka och motstånd mot spänningsrelaxation, särskilt vid höga temperaturer. Det behåller sin "fjäder"-kraft över tid, vilket säkerställer att kontakten förblir tät även efter år av vibrationer och termiska cykler, vilket är kritiskt för säkerhetssystem.
3. Hur påverkar USCAR-2-standarden kontaktdesign?
USCAR-2 anger testprotokollen för prestanda, inklävert motstånd mot vibration, temperaturskock och fukt. En kontaktdesign måste klara dessa specifika "klasser" (t.ex. V1, S1) för att godkännas för användning i fordon i Nordamerika, vilket påverkar geometri, materialval och låsmekanismer.