 Vi ställer ut på Automechanika Frankfurt 2026 — 8 september | Hall 4.2, Stand M31 —
 EN


Hur skär man metall utan att förstöra kanten eller utsätta sig för skada
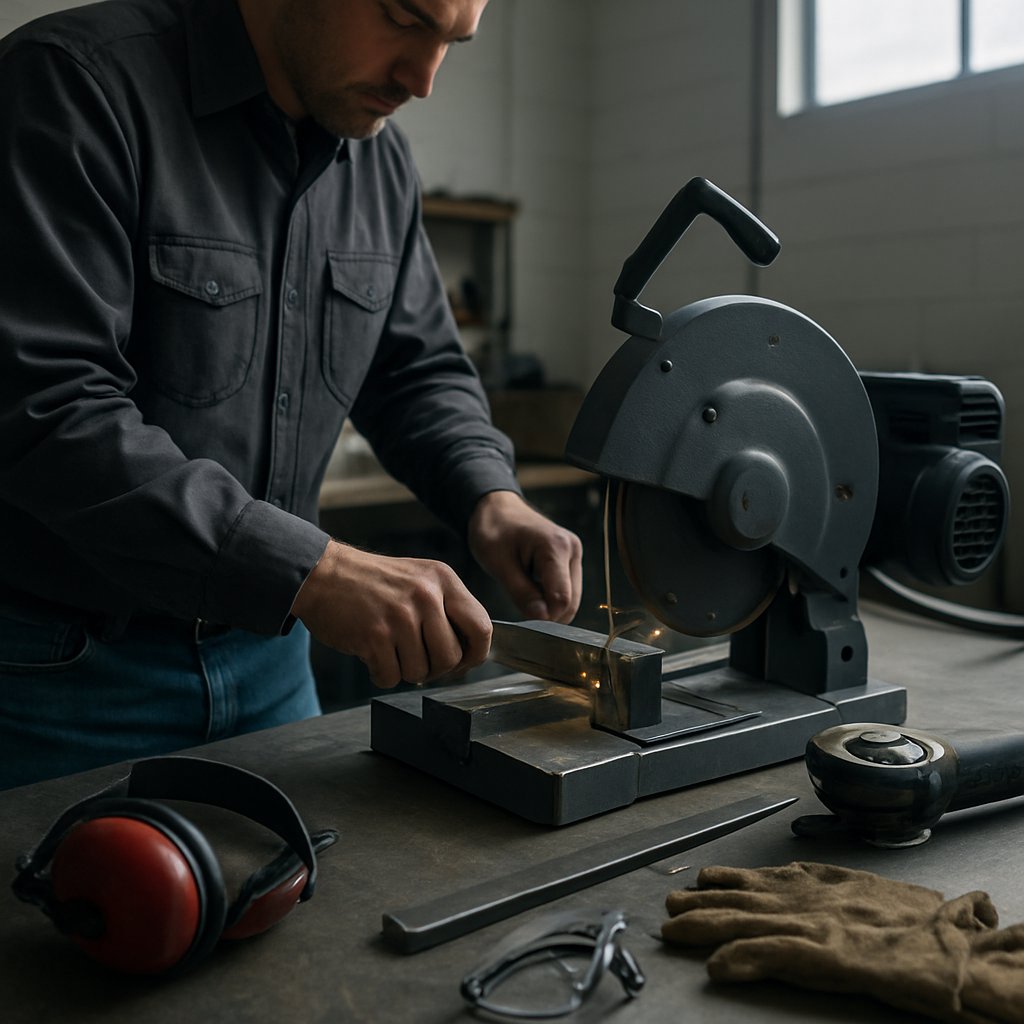
Hur man skär metall beroende på material och skärtyp
Om du undrar hur skär man metall utan att förstöra kanten , börja med en idé: det finns inget enda verktyg som passar alla uppgifter. Det bästa resultatet beror på fem variabler: metallen, dess tjocklek, formen, kvaliteten på den kant du behöver och de verktyg du kan använda på ett säkert sätt.
Vad påverkar det bästa sättet att skära metall
Det bästa sättet att skära metall förändras eftersom metaller beter sig olika under värme, tryck och slitage. MSC förklarar att järnbasade metaller innehåller järn som grund eller en betydande järnhalt, så denna grupp inkluderar kolstål och rostfritt stål. Icke-järnmetaller, såsom aluminium, gör inte det. Det är viktigt eftersom spånformning, värme och verktygsinteraktion skiljer sig åt mellan olika material.
- Metalltyp: Järnbasade och icke-järnmetaller kräver ofta olika blad, hjul eller skärhastigheter.
- Tjocklek: Tunn plåt skärs mycket annorlunda än tjockt material. Tunn plåt innebär vanligtvis lättmaterial som kan vibrera eller deformeras. Tjockt material avser stav, platta eller konstruktionsdelar som kräver mer robusta metoder.
- Form: En platt plåt, ett rör, en stav eller en vinkeljärn stödjer inte snittet på samma sätt.
- Skärkvalitet: Ett grovt snitt är snabbt och funktionellt, men kan lämna efterkant eller en ojämn kant. Ett avslutande snitt syftar till en renare, mer exakt kant med mindre efterarbete.
- Verktygsåtkomst: Vad som skär metall i ett verkstadsmiljö kanske inte är praktiskt i ett garage eller på en uppfart.
Ett snabbt svar för de flesta hemprojekt
Den säkraste utgångspunkten för de flesta hemmabaserade metallskärningsuppgifter är att först anpassa verktyget till materialet och tjockleken, och sedan välja mellan en snabb grovsnittning eller en renare avslutande snittning.
För många hobbyuppgifter handlar metallskärning ofta om handhållna sågar, metallklippare eller en vinkelslipmaskin med rätt tillbehör. För större eller tjockare stål Service Steel påpekar att vanliga metoder utökas till sågning, plasma-, vattenstråls-, laser- och flammskärning, där varje metod väljs beroende på tjocklek och krav på toleranser. Om du använder en skiv- eller bladtyp bör du kontrollera tillverkarens anvisningar för användning och driftgränser, inte gissa dig fram. Weiler rekommenderar särskilt att justera skivans varvtal (RPM) till verktyget och använda rätt skivtyp för både verktyget och skyddet. Det är där bra snitt börjar – och det är också där säkra snitt börjar.
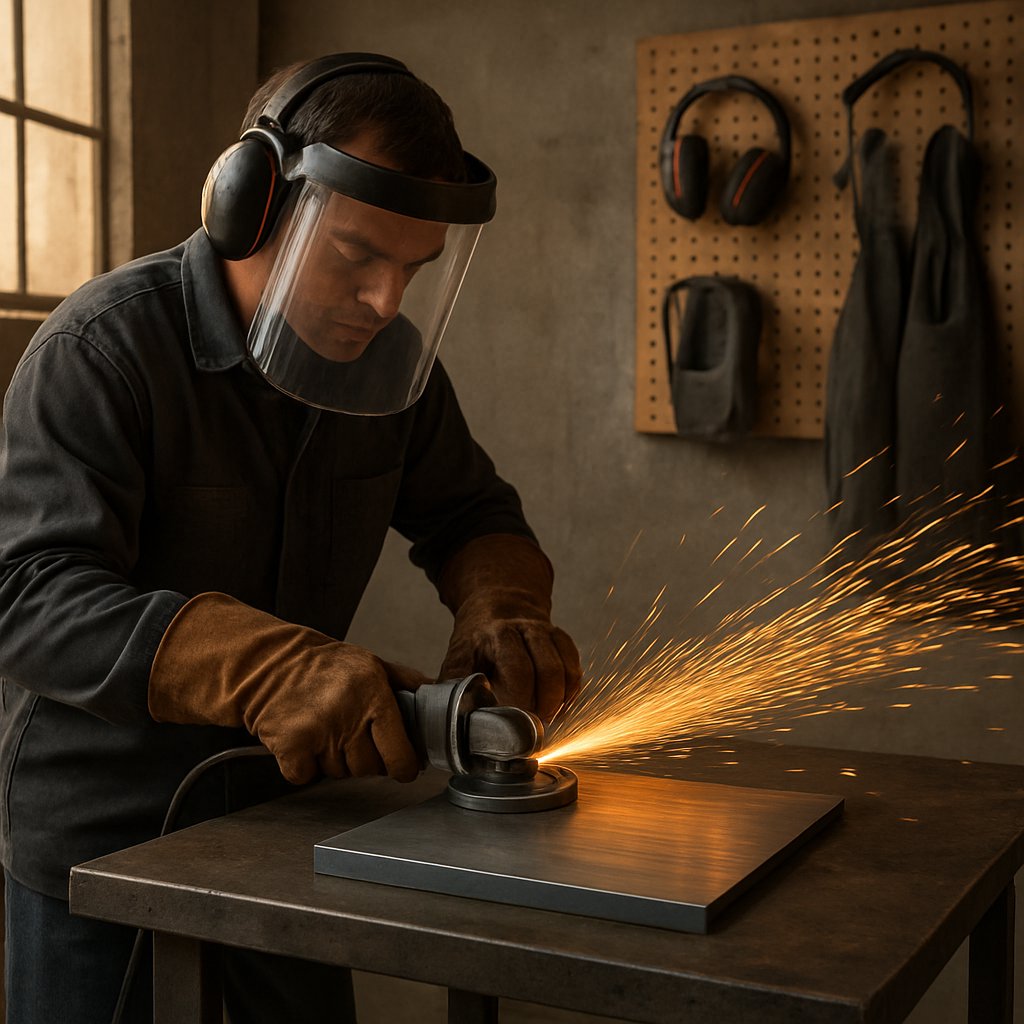
Säker metallskärning från början till slut
Bra resultat börjar innan den första gnistan eller spånet uppstår. Att skära tunna plåtar med snipor ger raketskarpa kanter. Att skära metall med en såg kan orsaka att spån slungas iväg och att sågen stöter tillbaka om materialet glider. Slipande avskärningshjul ger upphov till gnistor, värme och risken för hjulbrott. Eftersom varje metod har en annorlunda riskprofil måste din säkerhetsutrustning anpassas efter verktyget, tillbehöret och metallen.
Säkerhet innan skärningen påbörjas
Ett par kontroller förhindrar de flesta misstag som nybörjare gör. Weilers säkerhetsriktlinjer betonar att använda rätt skärskydd, inte ett slip-skydd, tillsammans med avskärningshjul på vinkelgrindrar. Samma riktlinjer anger att hjulets hastighetsklassning ska motsvara eller överstiga verktygets hastighet, att skadade hjul ska bytas ut och att avskärningshjul aldrig får böjas för kurvade skärningar eller användas för slipning. UConns korta handledning för sågar återspeglar samma princip för sågar: undersök bladet, håll skyddet på plats och tvinga inte skärningen.
- PPE: Använd skyddsglas och ansiktsskärm, hörselskydd, handskar, stadiga skor och anslutande kläder. Vid arbete med mycket gnistor kan även brandhämmade kläder eller en läderförkläde krävas.
- Verktygshållning: Spänn fast eller spänn in delen så att den inte kan böjas, vridas eller rulla. Rör ska blockeras, och snittet ska hållas öppet så att bladet eller skivan inte kilar fast.
- Kontroll av gnistor: Rensa bort papper, lösningsmedel, trasor, sågspån och bränsle från området. OSHA:s regler för arbeten med öppen eld behandla närliggande brännbara material som en allvarlig brandsrisk och kräv att de flyttas eller skyddas.
- Ventilation: Klipp inte i dåligt ventilerade inomhusområden, gravar eller begränsade utrymmen utan tillräcklig luftcirkulation. Vissa skärningsoperationer och material kräver mekanisk ventilation.
- Hörselskydd: Sågar och slipmaskiner är så högljudda att öronproppar eller öronmuffar bör användas rutinmässigt, inte som ett valfritt tillfälle.
- Hantering av varmt metall: Nya snitt lämnar heta kantavsatser och heta ändar. Låt delen svalna, isolera den eller varna tydligt andra innan den tas i hand.
- Identifiera metallen och kontrollera att bladet eller skivan är märkt för det aktuella materialet och verktyget.
- Inspektera verktyget, skyddet, sidohandtaget, sladden eller batteriet samt förbrukningsdelen för sprickor, saknade tänder, vridning eller slitage.
- Rensa bort brännbara material, ställ in riktningen för gnistor och se till att ventilationen är tillräcklig.
- Stöd och spänn fast arbetsstycket så att snittet inte stängs, kläms ihop eller rullar under pågående snitt.
- Kontrollera din ställning och grepp, starta sedan verktyget i en kontrollerad position innan du nuddar metallen.
Riskfaktorer under och efter snittet
De flesta problem uppstår när tillbehöret nuddar metallen. Återkast inträffar när ett blad eller en skiva fastnar, vrider sig eller träffar fel zon. UConn varnar för att den övre fjärdedelen av en avskärningssågsblad är särskilt benägen att orsaka återkast, och då försämras situationen ytterligare om arbetsstycket inte är ordentligt spänt, eftersom det kan förflytta sig in i snittet. Skiv- eller bladfel kan uppstå på grund av sidotryck, skada, felaktig användning, för hög varvtal eller genom att tvinga verktyget istället for att låta det skära fritt.
När du skär metall med en såg bör du observera vibrationer, ökande vibrering eller varningen som gömmer sig i sökfrasen "om sågens varvtal minskar under skärning". Denna minskning av hastigheten är inte ett tecken på att öka trycket. Stoppa och kontrollera födningstrycket, sågbladets skick, stödet och om tillbehöret är lämpligt för materialet.
Om du undrat "vad är gnistorna vid metallskärning" ska du behandla dem som heta partiklar med verklig brandrisk, inte som harmlösa ljus. Flygande spån kan skada ögonen, och heta burrar kan både skära och bränna samtidigt. Värmeupplagring kan också förändra färgen på kanten och göra arbetstycket svårare att hantera på ett säkert sätt. För läsare som söker efter "vilken metall kan inte skäras med vinkelslip eller såg", är den säkraste regeln enkel: Skär inte någon metall som inte är godkänd på etiketten för sågbladet eller skivans märkning, och var extra försiktig med hårdare speciallegeringar som kan överhettas eller glasas över vanliga tillbehör.
En säker skärning är en kontrollerad sekvens, inte en lyckad passering. Samma logik omvandlas till en upprepelig arbetsprocess på arbetsbänken, i garaget eller vid sågstanden.
En steg-för-steg-arbetsprocess för metallskärning för nybörjare
De flesta nybörjare behöver inte en annan rutin för varje verktyg. De behöver en upprepelig process. Om ditt första tankesätt är hur skär jag metall utan att slösa bort material eller riskera en ojämn kant, använd samma ordning varje gång: identifiera metallen, planera skärningen, säkra arbetet, anpassa tillbehöret och rengör sedan kanten. Detta tillvägagångssätt fungerar oavsett om du skär metall med en såg, klippor eller en avskärningsskiva.
Uppställningen är viktigare än många tror. Weiler påpekar att tunnare skivor för skärning tar bort mindre material, kan förbättra precisionen och genererar mindre värme. Kall-såg-verkstad framhäver också en enkel sanning: Okompatibla verktyg kan leda till termisk skada, deformation, slöseri med material och dålig ytyta. Så om du undrar hur jag kan skära metall renligen börjar du med att betrakta planeringen som en del av skärningen, inte som en fördröjning innan den påbörjas.
Den universella arbetsgången för metallskärning
- Identifiera metallen. Avgör om du skär ett järnbaserat metall som stål eller ett icke-järnbaserat metall som aluminium. Materialtypen påverkar valet av blad och skivor.
- Välj skärningstyp. Avgör om du behöver en rak skärning, en kurva, en snabb grovskärning eller en renare avslutande skärning.
- Mät och markera noggrant. Använd en tydlig linje och markera avfallsidan så att du vet var tillbehöret ska följa linjen.
- Stöd och spänn fast arbetstycket. Stabilt stöd minskar vibrationer, förhindrar att runda profiler rullar och hjälper till att förhindra att verktyget fastnar.
- Välj rätt blad eller skiva. Anpassa tillbehöret både till verktyget och till metallen. Cold Saw Shop separerar järnhaltiga blad för stål och rostfritt stål från icke-järnhaltiga blad för aluminium och mässing. Vid slipande skärning påverkar även skivtyp och tjocklek kontrollen och ytkvaliteten.
- Börja snittet försiktigt. Låt bladet eller skivan etablera en bana innan du ökar fördjupningskraften.
- Behåll stadig kontroll. Följ markeringen noggrant och låt verktyget göra arbetet. Om det vibrerar, bromsar kraftigt eller avviker från banan, stanna och justera inställningen.
- Låt materialet svalna om det behövs. Värme påverkar både hanterings säkerhet och kantkvalitet.
- Avkant materialkanten. Delens bearbetning är inte avslutad förrän skarpa burar tagits bort. I dess aluminiumtrimningsprocess, Winsen omfattar avburning och rengöring som en standardavslutande process.
Från mätning till avburning
Svaret på hur man skär rent genom metall är oftast inte mer kraft. Det är bättre märkning, bättre stöd och rätt förbrukningsmaterial. En liten avvikelse i märkningen blir senare en dålig passform. Ett löst arbetsstycke kan vibrera och dra snittet ur linjen. En felaktigt anpassad sågblad eller skiva kan generera mer värme och mer efterarbete. För alla som lär sig att skära metall hemma spelar dessa små inställningsval ofta större roll än verktygets råa kraft.
- Tvinga verktyget istället för att låta det skära.
- Använda fel sågblad eller skiva för metallen.
- Rusa igång och hoppa av linjen.
- Utelämna spännklor och försöka hålla stycket med handen.
- Ignorera värmeuppbyggnaden och röra vid kanten för tidigt.
- Utelämna avburning efter att snittet har separerat.
Om du har undrat hur man skär metall med färre fel, spara denna arbetsgång och upprepa den tills den känns automatisk. Sekvensen förblir bekant även när verktyget byts, och det är just där verktygsval börjar påverka resultatet.
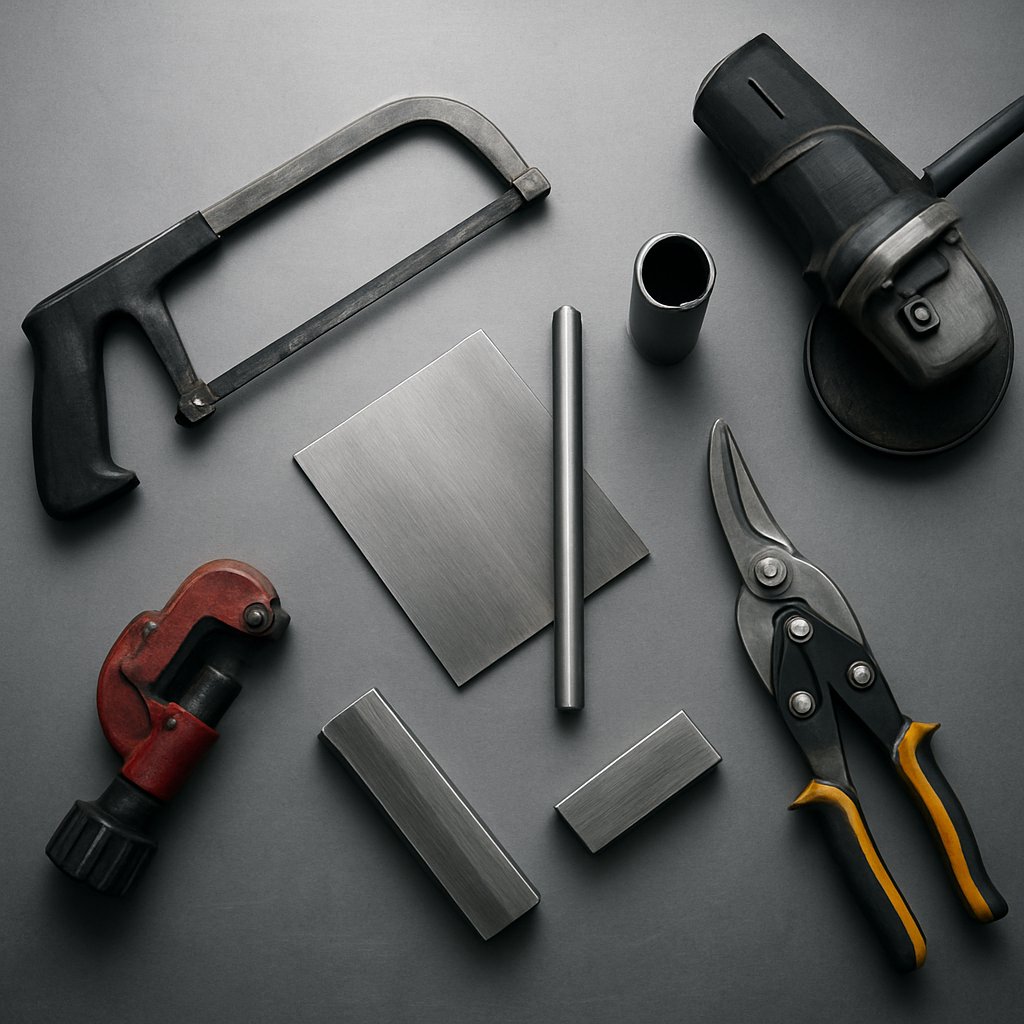
Välja rätt verktyg för den skärning du behöver
På detta stadium skiftar frågan från process till passform. En bra arbetsgång hjälper varje gång, men verktyget avgör fortfarande hur snabbt skärningen sker, hur ren kanten blir och hur mycket kontroll du behåller. Därför finns det inget enda bästa verktyg för att skära metall. Bland de många verktygen för att skära metall löser varje verktyg ett annat problem.
Grassroots Motorsports framhåller att flygplanssax är bäst för att trimma kanterna på tunna plåtar, handsågar fungerar väl på små profiler, vinkelgrindare gör snabbt slut på metall av medelstark tjocklek och bandsågar är utmärkta för rör och noggranna former. En Johnson Tools-guide lägger till en användbar kontrast: oscillerande verktyg är bättre för trånga utrymmen och jämnt avslutade snitt, cirkelsågar är starka vid långa raka snitt och reciprokerande sågar är snabbare vid grov rivningsliknande arbete.
Hur man anpassar verktyget till snittet
Tänk på fyra saker först: tjocklek, linjeform, tillgänglighet och ytkvalitet. Tunn plåt belönas ofta av lättare handverktyg för metallskärning, t.ex. saxar. Rör och stångmaterial gynnas vanligtvis av sågar. Slipverktyg är snabbare, men de byter ofta ytkvalitet mot hastighet. Om du försöker välja det bästa verktyget för att skära metall börjar du med snittet du behöver, inte med verktyget du redan äger.
| Verktyg | Bästa användningsfall | Rakt eller böjt | Kantkvalitet | Hastighet | Sparksnivå | KONTROLL | Inlärningskurva |
|---|---|---|---|---|---|---|---|
| Snipp | Trimma kanterna på tunn plåt | Raka och mjuka kurvor | Ren på tunn plåt vid trimning av smal avfallskant | Snabb på material med lätt tjocklek | Ingen | Hög | Låg |
| Bågfil | Små rör och små profiler | Främst raka | Något god till god | Långsamt. | Ingen | Hög | Låg |
| Vinkelskärare | Mediumtjock metall och snabba grova snitt | Raka och kurvor med stort radie | Ojämnare, ofta kräver mer efterbearbetning | Snabb | Hög | Måttligt | Måttligt |
| Bandsåg | Horisontellt för rör, vertikalt för exakta former | Raka eller formade snitt, beroende på sågtyp | Ren och exakt | Medium till snabb | Minimal | Hög | Måttligt |
| Cirkelsåg med rätt blad | Långa raka snitt i plåt eller stångmaterial | Rakt | Bra vid långa serier | Snabb | Varierar beroende på blad och inställning | Måttligt | Måttligt |
| Reciprocierande skare | Rör, ramverk, rivningssnitt | Råa utskärningar mer än fina kurvor | Kantiga till råa | Snabb | Lägre än skärande med sliphjul | Medel till låg | Lågt till måttligt |
| Oscillerande verktyg | Jämna snitt, hörn, små rör, skruvar, tunna plåtar | Korta raka snitt och detaljarbeten | Ren för exakta små snitt | Långsamt. | Låg | Hög | Lågt till måttligt |
| Rotationsverktyg eller slipskiva | Arbete med små avskärningshjul och i trängre utrymmen | Raka och kurvor med stort radie | Måttlig | Medium på lättare sektioner | Hög vid användning av sliphjul | Måttligt | Måttligt |
En detalj från Grassroots Motorsports är lätt att missa men mycket användbar: flygplansax är utformade för att klippa bort högst 1/4 tum från en panels kant, och en vinkelslip med skivklinga är mest bekväm på material upp till cirka 3/16 tum innan snittet märkbart saknar fart. Dessa gränser hjälper dig att undvika att välja ett verktyg för att skära metall som redan från början kämpar mot uppgiften.
Raka snitt – kurvor – tunt material och tjockt material
- Renaste kant: En bandsåg är ofta det bästa verktyget för att skära metall när noggrannhet är avgörande vid skärning av rör, stänger eller formade delar. Klipptång kan också lämna en slät kant på tunt plåtmaterial när den används som ett trimverktyg.
- Snabbaste grova snittet: Välj en vinkelslip för medeltjocka sektioner eller en vibrationsåg när hastighet är viktigare än ytkvalitet.
- Lättaste handhållna alternativet: Ett oscillerande verktyg ger utmärkt kontroll i trånga utrymmen. En hacksåg är långsammare, men fortfarande ett av de enklaste verktygen för att skära metall i en liten verkstad eller garaget.
- Bästa valet för tunt plåtmaterial: Snipar för kanttrimning och en cirkelsåg med rätt sågblad för långa raka snitt.
Överlappningen mellan dessa verktyg är verklig, men känslan av varje snitt förändras så fort bladet eller skivan nuddar metallen. Tryck, startvinkel och linjekontroll börjar bli viktigare här än vad tekniska specifikationer anger.
Tekniker för metallskärning – verktyg för verktyg
Linjekontrollen känns annorlunda redan från det ögonblick tillbehöret byts ut. En skiva kräver en stadig bana. Ett sågblad behöver utrymme att bita sig fast. Mindre detaljverktyg belönar tålamod mer än kraft. Därför är tekniken nästan lika viktig som valet av verktyg.
Hur man skär metall med en vinkelslipmaskin
Empire Abrasives beskriver vinkelslipmaskinen som ett av de mest mångsidiga verktygen för metallskärning, men påpekar också att den är bäst för grova snitt och oavslutad metall eftersom skivan blir het och kan skada färg eller yta. Vid metallskärning med vinkelslipmaskin kommer kontrollen från en lätt beröring, inte från brutalt tryck.
- Vinkelslipmaskin: Börja med att den avskärande skivan precis nuddar avfallsidan av linjen så att den kan öppna en liten fåra. Håll sedan verktyget kvadratiskt och använd lätt, jämn tryckkraft. Förvänta dig gnistor och en grovare kant än de flesta tandade sågar. När du använder en vinkelgrindare för att skära stål, eller skär stål med en grindare på bultar och stångmaterial, ska du stanna om vibrering, värme eller avvikelse ökar. Skivor kan gå sönder om de används felaktigt, så sidolast är aldrig avsett.
Hur sågar påverkar tekniken
Sågar tar bort metall med tänder i stället för slitage, så känslan förändras direkt. Snittet kräver vanligtvis en jämnare fördjupning och bättre stöd.
- Hacka: Empire påpekar att hackor är användbara för raka snitt i rör, material och tunnare plåt, och att de lämnar ett relativt rent snitt som är lätt att förfinas. Börja med korta drag för att etablera vägen, och använd sedan längre, jämnare drag. Tillräckligt tryck för att hålla tänderna i kontakt är till hjälp. Att tvinga ramen är inte det som eftersträvas.
- Bandaggregat: När du skär metall med en bandsåg ska du föra arbetet lugnt och hålla det fullständigt stött. Låt bladet följa linjen istället för att vrida på materialet för att snabba på snittet. Om bladet börjar avvika från riktningen eller om materialet börjar vibrera, gör en paus och justera stödet innan du fortsätter.
- Cirkelsåg inställd för metall: Du kan skära metall med en cirkelsåg endast om den är utrustad med ett blad eller en slipskiva som är avsedd för metall. Empire varnar särskilt för att det är osäkert och inte rekommenderat att vända ett standardträblad. Håll materialet stött, använd en rak guidning vid långa snitt och mata materialen jämnt så att bladet håller sig på linjen.
- Såg med back- och framåtgående rörelse: Empire beskriver detta verktyg som aggressivt och mest lämpat för rivning eller grov skärning. Börja i en stabil position, håll bladet justerat mot märket och låt det korrekta metallbladet göra arbetet. Förvänta dig mer vibration och en ojämnare kant jämfört med långsammare och mer kontrollerade metoder.
När små roterande och oscillerande verktyg är lämpliga
Täta utrymmen förändrar svaret igen. Ibland är en stor såg eller vinkelslipare helt enkelt för klumpig för det snitt du behöver.
- Oscillerande verktyg: Om du undrar om ett oscillerande verktyg kan skära metall kan det göra det för små, exakta arbetsuppgifter när det kombineras med rätt blad. Johnson Tools rekommenderar att välja bladet efter materialet, markera och säkra arbetstycket, använda lätt tryck och föredra lägre hastigheter vid metallskärning eftersom det ger bättre kontroll och minskar värmeutveckling och gnistor. Börja försiktigt på märkningslinjen och låt oscillationen göra jobbet.
- Rotationsverktyg: Om du undrar om en Dremel kan skära metall är det praktiska svaret ja för detaljarbete. Empire beskriver rotationsverktyg som precisionsverktyg för små delar, kurvor, räta linjer och fina detaljer. Använd lätt tryck, var tålmodig och räkna med långsammare framsteg jämfört med en vinkelslipare. Små avskärningshjul är praktiska i trånga utrymmen, men de är inte det bästa valet för långa snitt eller tjocka sektioner.
Anpassa slipskivan eller sågbladet till både verktyget och metallen varje gång. Om värme byggs upp, om kontrollen minskar eller om snittet börjar låta fel, dra tillbaka och bedöm situationen på nytt. Samma vinkelslip eller såg som känns lätt att använda på mjukstål kan bete sig mycket annorlunda vid bearbetning av rostfritt stål eller aluminium, och denna förändring av material kräver en helt annan strategi.
Hur metalltypen påverkar din skärstrategi
Samma vinkelslip eller såg kan kännas förutsägbar tills metalltypen ändras. Mjukstål, rostfritt stål och aluminium reagerar inte på samma sätt på värme, slitage eller matningstryck, så en metod som fungerar på en metall kan ge en ojämn kant på en annan. Järnholdiga metaller, såsom mjukstål och rostfritt stål, innehåller järn. Icke-järnmetaller, såsom aluminium, innehåller inte järn. Den här skillnaden påverkar spånformning, beläggning, värmeutveckling och ytfinishen vid kanten.
Hur mjukstål, rostfritt stål och aluminium skiljer sig åt
Om du lär dig att skära stål bör du behandla mjukstål som utgångspunkt, inte som regeln för alla metaller. Xmake beskriver rostfritt stål som starkare och mer korrosionsbeständigt än aluminium, men också svårare att bearbeta, med långsammare skärning och snabbare verktygsnötning. Samma källa noterar att aluminium är lättare att bearbeta och forma. I praktiken är den bästa metoden för att skära rostfritt stål vanligtvis en långsammare, mer avvägd skärning med rätt förbrukningsartikel, medan aluminium ofta känns lättare tills felaktig skivtyp börjar täppa till.
| Metall | Typ | Skärbeteende | Känslighet för värme | Risk för belastning eller deformationshärdning | Verktyg är ofta lättare att kontrollera |
|---|---|---|---|---|---|
| Milt stål | Järn(II) | Vanligtvis det mest toleranta materialet för allmän skärning | Måttlig | Lägre risk än rostfritt stål eller aluminium | Sågar med handdrift, bandsågar, cirkelsågar med metallblad samt avskärningshjul godkända för stål |
| Rostfritt stål | Järn(II) | Tungare skärning, långsammare framsteg, mer verktygsnötning | Högre krav på kvaliteten hos skärkanten | Känsligt för deformationshärdning | Stela såguppsättningar och hjul eller blad med rostfritt stål som är godkända för användning, samt kontinuerlig matning |
| Aluminium | Icke-järnhaltig | Mjukare och lättare att forma, men kan smeta eller täppa till felaktig tillbehör | Värme kan byggas upp snabbt i tillbehöret även om metallen skärs lätt | Högt risk för överbelastning med felaktigt slipmedel | Blad eller skivor som är godkända för icke-järnmetaller, särskilt vid välstödd arbetsplats |
| Hårdare stål och legeringar | Järn(II) | Högre skärresistens och mer belastning på handhållna verktyg | Värmehantering är viktigare | Kan korta livslängden på tillbehöret kraftigt | Stelare sågar eller tåligare specialhjul |
Om du undersöker hur du skär rostfritt stål är det vanliga felet att skynda på som om det vore mjukt stål. Om projektet avser tunn plåt och du undrar hur du skär rostfritt stålplåt är stabil underlag och lätt, kontrollerad fördjupning ofta viktigare än ren hastighet. Vid aluminiumskärning kan känslan av snittet vara slät ända tills spån börjar fastna och tillbehöret inte längre rensar effektivt.
Välja blad och skivor efter material
Valet av förbrukningsartiklar är där materialeskillnaderna blir uppenbara. Buddies Abrasives noterar att mjukt stål vanligtvis kräver förstärkta avskärskivor med hartsbunden aluminiumoxid. Rostfritt stål och hårdare legeringar passar vanligtvis bättre med zirkoniumaluminiumoxid, keramisk aluminiumoxid eller liknande blandningar som håller längre vid skärning av tuffare metaller. Samma vägledning varnar för att aluminium och andra icke-järnmetaller kräver skivor som är utformade för icke-järnmetaller, eftersom standardstålsskivor kan blockeras farligt istället for att skära rent.
- Mjukt stål: Bra utgångspunkt för allmänna skärblad och skivor.
- Rostfritt stål: Använd förbrukningsartiklar som är godkända för rostfritt stål och håll snittet avsiktligt. För många arbetsuppgifter är detta det bästa sättet att skära rostfritt stål utan att tillföra onödig värme.
- Aluminium: Välj tillbehör för icke-järnmetaller och sluta om skivan börjar blockeras eller om spån börjar smeta.
Materialet talar om vilket tillbehör som ska användas. Formen talar om hur snittet beter sig. En platta av rostfritt stål, en aluminiumrör och en stav av mildt stål kan alla kräva olika stöd och märkning redan innan verktyget byts.
Hur man skär plåt, rör, rör och stav
Materialet spelar fortfarande roll, men formen är ofta det som omvandlar ett enkelt snitt till ett frustrerande. När människor söker hur man skär plåt eller hur man skär metallrör , handlar det ofta lika mycket om ett formproblem som om ett materialproblem. Tunn plåt kan vibrera, rund profil kan rulla och ihåliga profiler beter sig annorlunda än massiva profiler. Den Anchorlube-guiden separerar plåt, rör, profilrör och stav av just den anledningen, och Backyard Provider visar samma mönster med stålrör och profilrör. Även om metallen är densamma kan det rekommenderade verktyget ändras eftersom formen påverkar hur snittet kontrolleras.
Hur man skär plåt, rör, profilrör och stav
Om ditt projekt egentligen handlar om hur man beskär plåt ,hur man skär metallpaneler , eller hur man skär tunn metall , tänk först på stöd och snitthuvudlängd. Plåt reagerar ofta bra på plåtsax för små justeringar, medan längre raka snitt kan vara lättare att göra med en såg inställd för metall. Runda rör behöver hjälp att hållas stilla och att hållas kvadratiska, så rörsax, handsåg, bandsåg, reciprocationsåg och vinkelslip var och en är lämpliga i olika situationer. Profilrör verkar lättare eftersom de har plana ytor, men tunna väggar kan deformeras lättare än massivt material. Stav, fyrkantprofil och armeringsjärn motståår snittet mer än ihåliga profiler, så verktygskontroll är vanligtvis viktigare än ren hastighet.
| Form | Huvudutmaningen | Vanliga startverktyg | Praktisk notering |
|---|---|---|---|
| Lammmetall | Vibration, böjning, kantförvanskning vid långa snitt | Snipssåg, kappsåg, cirkelsåg med blad för metallskärning, vinkelgrindare | Bäst för listarbete och långa stödda snitt, inte frihandsnitt |
| Rör | Rulla och håll snittet kvadratiskt | Rörskärare, handsåg, oscillerande såg, bandsåg, vinkelgrindare | Dedikerade rörskärare är särskilt användbara för rena runda snitt |
| Rör | Tunna väggar och hörnspårning | Rörsåg, bandsåg, kallsåg, oscillerande såg, vinkelgrindare | Hålprofilers snitt kräver stöd nära snittet |
| Stängsel | Massivt material kräver mer ansträngning att skära | Handsåg, bandsåg, vinkelgrindare, cirkelsåg med metallblad | Ett roterande verktyg i form av en metallstavsskärare är främst en lösning för tunnare material |
| Bar | Vikt, rakhet och risk för klämskada om det avskurna stycket faller ner | Bandsåg, kallsåg, cirkelsåg med metallskärande blad | Stela såguppsättningar förbättrar vanligtvis upprepbarheten |
| Rör | Rutig yta, hårt grepp, förväntningar på grov ytkvalitet | Vinkelslipmaskin, chopsåg, bandsåg | Spänn fast säkert så att materialet inte kan vridas under skärningen |
Stöd- och märkningsråd för olika former
- Stöd tunna plåtar brett: Långa osupporterade sektioner kan fladdra och avvika från linjen.
- Kläm fast rundmaterial mot rotation: Rör och stav får inte kunna rotera när snittet påbörjas.
- Krossa inte rörrören: Firm hållning är bra, men för högt klämspänning kan deformera tunna rör.
- Markera tydligt vilken sida som är skrot: Det är ännu viktigare vid smalt material och synliga slutfärdiga delar.
- Skydda färdiga ytor: En enkel underlägg under klämmen hjälper till att undvika skav- och pressmärken.
- Led långa raka snitt: Det är särskilt användbart när man ska avgöra hur man skär metallplåt på ett renligt sätt eller hur man skär tunn metall utan att snittkanten går vilse.
Formen påverkar mer än verktygsval. Den påverkar också värmeutvecklingen, spånskäror och hur mycket efterbearbetning kanten behöver efter att delen separerats. Det är där snittkvaliteten verkligen framträder och där slutförandet börjar bli lika viktigt som själva snittet.
Renare metallsnitt och bättre kanter
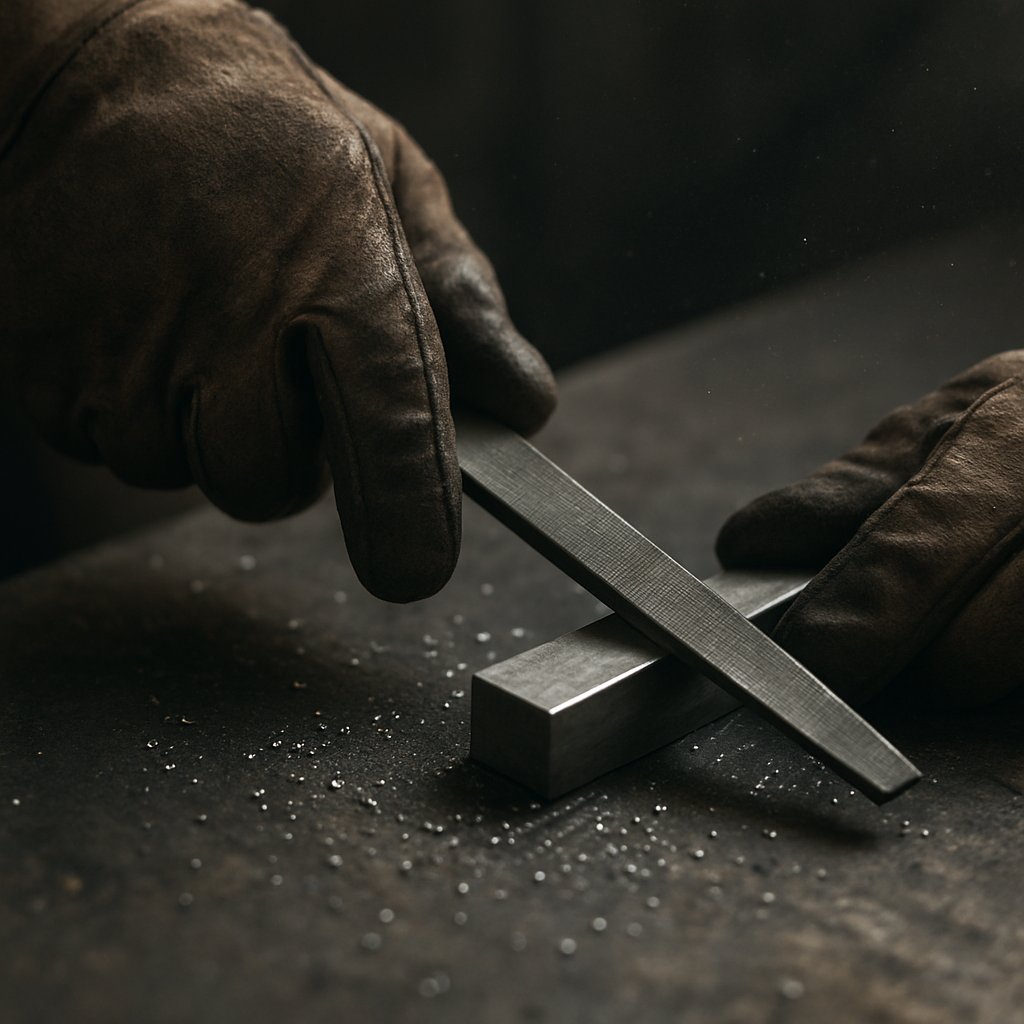
Delen kan ha separerats, men arbetet är oftast inte avslutat. Spånskäror, värmetönning, lätt deformation och skarpa kanter visar ofta sig först efter att snittet öppnats. Därför bedöms de renaste snitten inte enbart utifrån hastighet. De bedöms utifrån hur säker, rak och användbar kanten är när verktyget stannar.
Så här får du renare kanter med mindre värme
Kantkvaliteten börjar innan den första kontakten. En tänder-räkningsguide förklarar en enkel regel: tunnare metall gynnas vanligtvis av ett högre tandantal för en finare yta, medan tjockare material ofta fungerar bättre med färre tänder så att spån kan avlägsnas lättare och friktionen hålls lägre. Samma logik gäller för en slipande metallskärvhjul. I den här guiden för avburkning används grovare kornstorlek för snabbare materialavlägsning, medan finare kornstorlek är bättre för en jämnare slutföring. Med andra ord avgör ofta det rätta metallskärvbladet eller -hjulet kantkvaliteten redan innan snittet påbörjas.
- Låt delen svalna innan du hanterar den eller undersöker den noggrant.
- Kontrollera om det finns deformation, dross eller synliga burkar längs kanten.
- Avlägsna upphöjda burkar som kan störa monteringen eller orsaka skärskador.
- Gör skarpa hörn släta och avrunda kanten lätt.
- Förbered ytan om delen ska svetsas, fästas, beläggas eller monteras.
Snittet är inte klart förrän kanten är säker och lämplig för nästa steg.
Avburkning, slätning och förberedelse av delen
Samma guide för avburkning gör en användbar skillnad. Avkantning tar bort skarpa, kvarvarande material. Ytbehandling går vidare genom att förbättra ytytan, kantformen och färdigheten för beläggning eller montering. Sågning och skärning lämnar ofta kvar mekaniska avkantningar. Varmare metoder kan lämna kvar termiska avkantningar eller slagg som kräver mer rengöring.
För små uppdrag ger ofta en handfil eller metallfil mer kontroll än att göra en ny aggressiv passering med en vinkelslipmaskin. En metallfil är särskilt användbar när du bara behöver avrunda kanten utan att ändra delens form. Kontrollera kanten både genom att känna och se. En del som ser ren ut kan fortfarande fastna i en handske eller vägra ligga platt. När efterbearbetning efter skärning tar längre tid än själva skärningen är det verkliga problemet ofta precision, inte tålamod.
När industriell metallskärning är mer rimlig
Om varje del fortfarande kräver släpning, anpassning och omprövning är problemet inte längre bara att ta sig igenom lagerhållningen. Vid den punkten handlar industriell metallskärning mindre om vad som kan skära igenom metall en gång och mer om att upprepa samma resultat med kontrollerade mått, renare ytor och färre överraskningar.
När hobbymässig skärning slutar vara det bästa alternativet
För en reparation, trimskärning eller en enskild vinkel kan handhållna verktyg mycket väl svara på frågan om vad som kan skära metall. Precisionarbete förändrar standarden. Ett arbete hör vanligtvis hemma hos professionell produktionsstöd när du behöver:
- Upprepade delar: Flera delar som måste passa exakt till varandra, inte bara se liknande ut.
- Stränga toleranser: Funktioner som kräver mätbar noggrannhet i stället för uppskattad passform.
- Komplicerade geometrier: Inre funktioner, bearbetning av flera ytor eller former som begränsas av verktygets tillgänglighet.
- Dokumenterad kvalitetskontroll: Inspektionsprotokoll, kapacitetskontroller eller spårbara mätningar.
- Krav på bilmässig kvalitet: Säkerhetskritiska eller av kunden styrda specifikationer där konsekvensen är lika viktig som snittet självt.
Den bästa skärmetoden är den som passar arbetet, kvalitetsmålet och produktionsvolymen.
Att välja precisionsmetallskärning för upprepeliga delar
När arbetet går utöver handverktyg kan den rätta maskinen för metallskärning vara en CNC-fräs, en svarvcenter, en EDM-uppställning eller en hybridprocess som först formar delen och sedan bearbetar kritiska funktioner. Shaoyi Metal Technology presenterar detta som en praktisk väg för bilkomponenter som kräver IATF 16949-kvalitetssystem, statistisk processkontroll och upprepelig produktion från prototyp till serieproduktion. Dess vägledning för bilbearbetning beskriver också toleranser så stränga som ±0,005 mm i lämpliga applikationer.
För ännu striktare kontroll av egenskaper beskriver Summit CNC hur verkstäder verifierar precision med CMM-inspektion, mätstift och ytråhetetsmätning, där vissa arbetsstycken hålls inom ±0,0005 tum. Om du alltså fortfarande undrar vad som kan skära igenom metall bör du komma ihåg att produktionsdelar bedöms utifrån mer än bara avskiljning. De måste passa, upprepas och klara inspektion. Det är där professionellt stöd blir det smartare svaret på frågan om vad som pålitligt kan skära metall i stor skala.
Vanliga frågor om metallskärning
1. Vad är det bästa sättet att skära metall hemma?
Det bästa hemmetoden beror på vilken metall det gäller, tjockleken, formen och kvaliteten på snittkanten som krävs. Tunn plåt är ofta lättare att skära med klipp eller en såg inställd för metall, medan rör, stavmaterial och tjockare material vanligtvis kräver en handsåg, bandsåg, oscillerande såg eller en vinkelgrindare för grovare arbete. Den säkraste metoden är att spänna fast arbetstycket, använda ett blad eller en skiva som är godkänd för både verktyget och materialet, göra en kontrollerad skärning och avsluta genom att ta bort skärvor.
2. Är en vinkelslip den bästa verktyget för att skära metall?
En vinkelslip är ett av de snabbaste handhållna alternativen för grova snitt, särskilt på stål, bultar, armeringsjärn och fyrkantstavar, men den är inte automatiskt det bästa valet för varje uppgift. Den genererar fler gnistor och mer värme än många sågbaserade metoder, och kanten kräver ofta mer efterarbete. Om du vill ha bättre kontroll, mindre damm eller en renare kant på rör och upprepade snitt kan en bandsåg eller en cirkelsåg anpassad för metall vara ett bättre val.
3. Hur skär man rostfritt stål utan att förstöra kanten?
Rostfritt stål kräver vanligtvis en långsammare och jämnare skärning än mjukstål. Använd ett blad eller en skiva som är godkänt för rostfritt stål, stöd arbetsstycket väl, börja försiktigt längs skärningslinjen och undvik att tvinga tillbehöret, eftersom för mycket värme kan försämra ytkvaliteten och förkorta livslängden för förbrukningsartiklarna. För tunna plåtar av rostfritt stål är stabilt underlag och lätt matningstryck ännu viktigare, och en snabb avkantning efter skärningen hjälper till att rengöra kanten utan att förändra delens form.
4. Vad är det säkraste sättet att skära plåt eller metallbeklädnad?
Stöd plåten bredvid så att den inte fladdrar, böjer eller avviker under skärningen. Markera tydligt vilken sida som är avfall, spänn fast där det är möjligt, skydda färdiga ytor och använd ögonskydd, handskar och hörselskydd eftersom tunn plåt lämnar skarpa kanter även om snittet ser rent ut. För små justeringar är sax ofta lättare att hantera, medan långa raka snitt vanligtvis utförs bättre med en guidad såg inställd för metall.
5. När ska du sluta använda verktyg för hobbybruk och övergå till professionell metallskärning?
DIY-verktyg slutar vara det bästa svaret när arbetet kräver upprepade delar, strikta toleranser, komplicerade former, spårbar inspektion eller kvalitet på bilnivå. Vid den punkten är den verkliga utmaningen inte längre bara vilka verktyg som kan skära metall, utan vilka som kan producera samma resultat varje gång med kontrollerad kvalitet. För arbete inom bilindustrin – från prototyp till serieproduktion – kan en bearbetningspartner certifierad enligt IATF 16949, såsom Shaoyi Metal Technology, vara mer rimlig eftersom den stödjer dokumenterad processkontroll, SPC-driven konsekvens och skalbar produktion.