 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Штамповка автомобильных разъёмов и клемм: прецизионное проектирование
Краткое содержание
Штамповка автомобильных разъемов и клемм — это высокоточный производственный процесс, в котором используется технология прогрессивного штампа для преобразования металлических лент в сложные токопроводящие компоненты с допусками на уровне микронов. Данный процесс в значительной степени зависит от правильного выбора медных сплавов — таких как латунь, фосфористая бронза или бериллиевая медь — чтобы обеспечить целостность сигнала в жестких условиях вибрации и термоциклирования, характерных для современных автомобилей. Производители обязаны соблюдать строгие стандарты, такие как USCAR-2 и IATF 16949, для подтверждения характеристик продукции. Для инженеров и специалистов по закупкам успех определяется умением сбалансировать свойства материалов с конструктивными параметрами, такими как штыри для прессовой посадки, а также тем, обладают ли поставщики надежными возможностями автоматической визуальной инспекции в линии производства.
Инженерия соединений: экосистема процесса штамповки
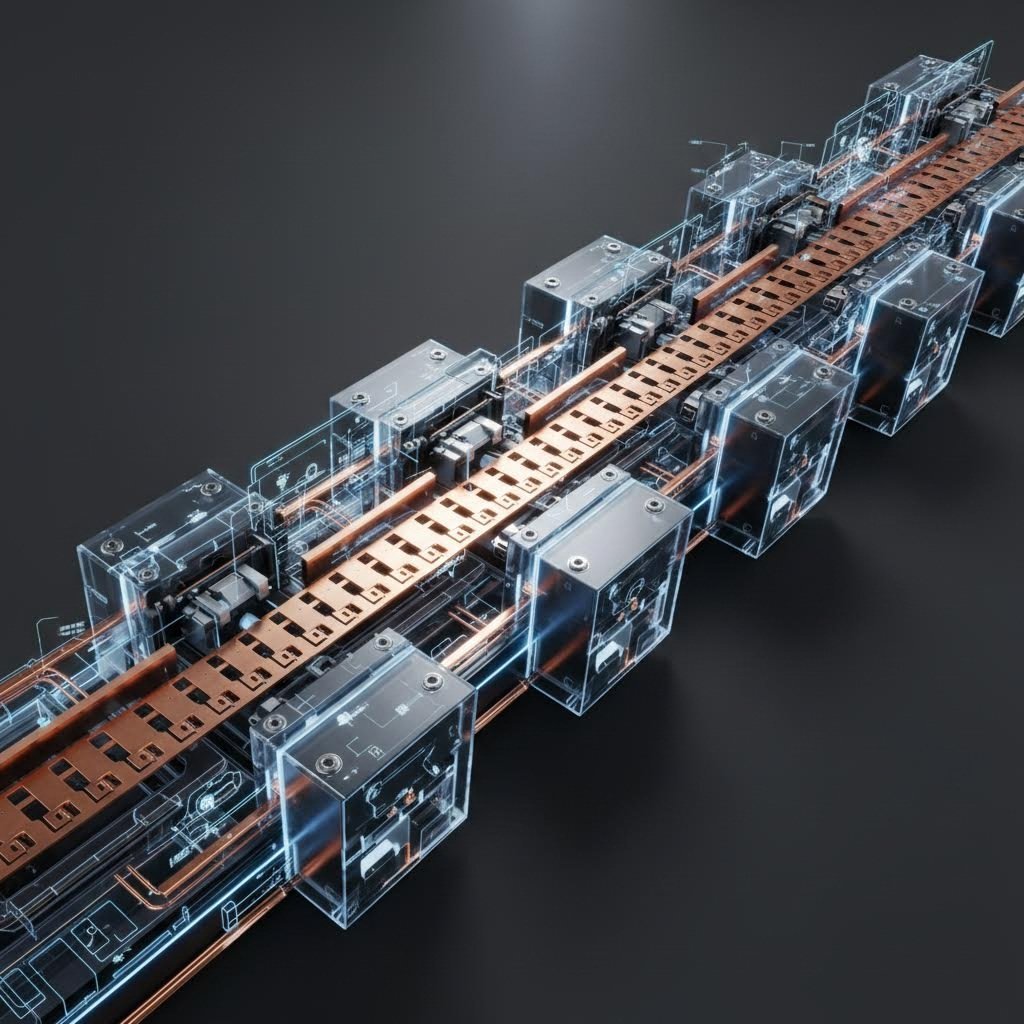
Производство автомобильных клемм выходит далеко за рамки простой формовки металла. Это экосистема, основанная на высокоскоростной многооперационной штамповке , методе, при котором непрерывная металлическая лента подается через серию станций. Каждая станция выполняет определенную операцию — пробивку, выдавливание, гибку или снятие фаски — прежде чем деталь переходит на следующую. Это позволяет массово производить сложные геометрические формы со скоростью, часто превышающей 1000 ходов в минуту, что необходимо для обеспечения высоких объемов, требуемых автопроизводителями.
Передовые производители внедряют технологии «сборки в штампе» (In-Die Assembly), при которых вспомогательные компоненты, такие как винты или контакты, устанавливаются непосредственно на этапе штамповки. Такая интеграция сокращает вторичные операции и улучшает точность размерных цепей. По данным отраслевых лидеров, таких как KS Tooling , рабочий процесс выходит за пределы пресса, часто напрямую связывая штамповку с покрытием, формованием и этапами сборки для создания бесшовной производственной линии. Эта интеграция имеет критическое значение для обеспечения структурной целостности тонких контактов.
Для автоматизации высокого объема компоненты обычно производятся «с бухты на бухту», а не в виде отдельных деталей. Такой формат позволяет автоматизированным сборочным машинам последующих этапов быстро захватывать и устанавливать контакты в корпуса разъемов. Чтобы гарантировать производство без дефектов в таких высокоскоростных условиях, поставщики высшего уровня, такие как Wiegel используют передовые системы визуального контроля. Эти камеры отслеживают каждый ход, проверяя критические размеры и выявляя отклонения в режиме реального времени, что является обязательным условием для автомобильных применений, критичных к безопасности.
Материаловедение: Сплавы для экстремальных автомобильных условий
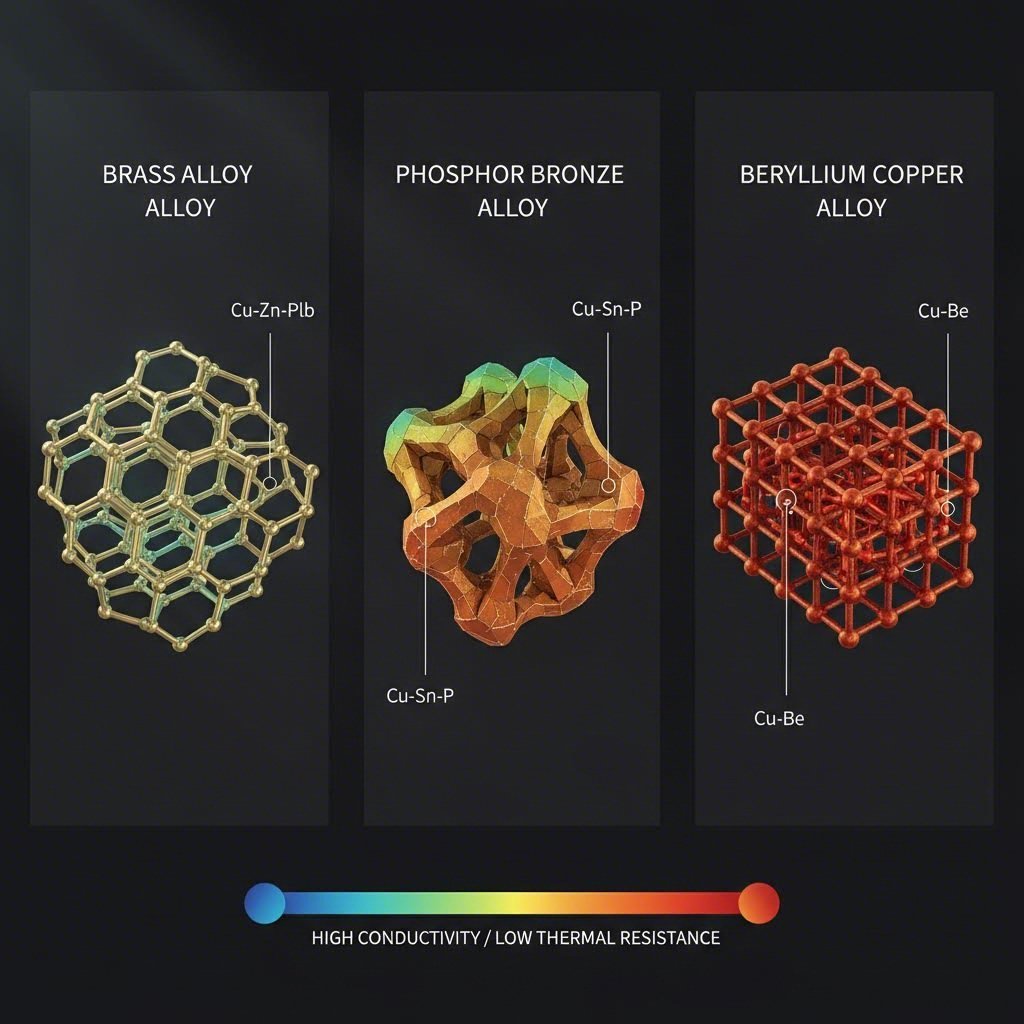
Выбор правильного основного материала является инженерной основой любого автомобильного разъема. Материал должен обеспечивать баланс между электропроводностью и механическими свойствами, такими как предел прочности и сопротивление релаксации напряжений, особенно с учетом высоких температур в подкапотном пространстве. Выбор сплава определяет способность контакта сохранять контактное усилие на протяжении всего срока службы транспортного средства.
| Класс материала | Распространенный сплав | Характеристики производительности | Типичное применение |
|---|---|---|---|
| Латунь | C26000 (Патронная латунь) | Высокая проводимость (28% IACS), умеренная прочность, низкая стоимость. Подвержен релаксации напряжений выше 110 °C. | Стандартные разъемы для салона, передача сигналов некритичных цепей. |
| Фосфорная бронза | C51000 / C52100 | Превосходная усталостная стойкость и пружинные свойства по сравнению с латунью. Стабилен до ~130 °C. | Датчики, переключатели и контакты, требующие повышенной долговечности при многократных циклах. |
| Бериллиевая бронза | C17200 (BeCu) | Наивысшая прочность и сопротивление релаксации. Отлично подходит для условий сильной вибрации и температур до 200 °C. | Системы батарей EV, миниатюрные разъёмы ADAS, блоки управления двигателем. |
Помимо основного сплава, важнейшую роль играет поверхностная инженерия. Покрытие предотвращает окисление и "коррозию при микродвижениях" — микроперемещения, вызванные вибрацией, которые могут изолировать контактную точку. Хотя оловянное покрытие является стандартным для общего применения, для высоковольтных применений EV или передачи данных с датчиков малой мощности, где критически важна достоверность сигнала, требуется покрытие из золота или серебра. Производители, такие как KS Terminals подчёркивают, что правильное сочетание основного материала и покрытия имеет решающее значение для прохождения испытаний на соляной туман и термоудар.
Критические геометрии и конструктивные особенности
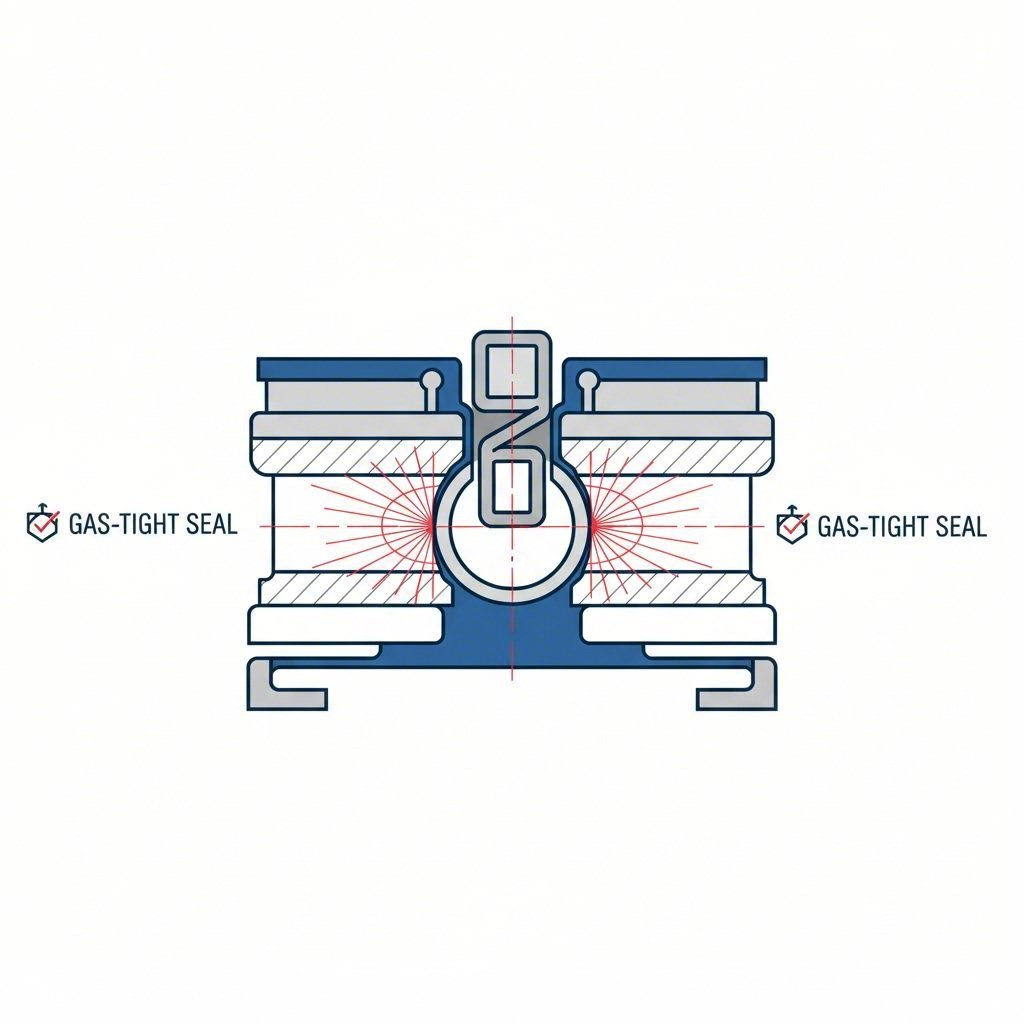
Геометрия штампованного наконечника носит функциональный, а не просто структурный характер. Современные автомобильные конструкции всё чаще опираются на Технологию Press-Fit (Compliant Pin) . Конструкция «Глаз иглы» позволяет вставлять контакт в печатную плату без пайки. Упругая компрессионная секция сжимается при установке, создавая герметичный контакт, исключающий термические напряжения от пайки и обеспечивающий надежное соединение, устойчивое к значительным вибрациям.
Конструкторы также должны различать герметизированные и негерметизированные системы. Разъёмы, расположенные в моторном отсеке или арках колес, требуют степени защиты IP67 или IP69K, что требует применения контактов с особыми элементами фиксации для силиконовых уплотнителей. Напротив, электроника салона часто использует негерметизированные конструкции для экономии места и снижения стоимости. Технологии, такие как «скошивающая вырубка» (skiving), применяются для точного формирования контактной поверхности — удаления материала с целью создания свежих зон металлического контакта, оптимизирующих прохождение электрического тока. TE Connectivity отмечает, что штампованные и гнутые контакты зачастую представляют собой экономически выгодную альтернативу механически обработанным цельным контактам в высоковольтных проводных системах, не уступая им по эксплуатационным характеристикам.
Стандарты и валидация: Рамки USCAR и IATF
В автомобильной отрасли точность подтверждается с помощью строгих глобальных стандартов. USCAR-2 спецификация является североамериканским эталоном для испытаний систем электрических соединений автомобилей. Она классифицирует разъёмы по уровням производительности, таким как классы вибрации (V1 для шасси, V2 для двигателя) и классы герметизации (S1 для негерметичных, S3 для защиты от высокого давления струи). Европейские автопроизводители часто ссылаются на стандарт LV 214, который устанавливает аналогичные жёсткие требования к контролю усилия обжима и контактной физике.
Что касается самого производственного процесса, IATF 16949 сертификация является обязательной. Этот стандарт управления качеством гарантирует, что поставщик штамповочных деталей имеет строгие процессы управления рисками (FMEA) и планы контроля производственных процессов. Валидация заключается не только в проверке конечной детали; она требует документирования всей цепочки прослеживаемости. Поставщики часто должны проводить внутренний анализ поперечных сечений для проверки соотношения обжима и толщины покрытия, обеспечивая соответствие каждой партии проектным спецификациям.
Стратегия закупок: оценка поставщиков штамповочных деталей
Выбор партнера для штамповки автомобильных разъемов и клемм требует выхода за рамки цены за единицу продукции. Команды по закупкам должны оценивать «масштаб возможностей» поставщика. Ключевые показатели включают грузоподъемность пресса и скорость хода, а также способность поддерживать проектирование с учетом технологичности (DFM). Компетентный поставщик должен предоставлять поддержку моделирования для прогнозирования утоньшения материала и эффекта пружинения до изготовления окончательного инструмента.
Для проектов, требующих перехода от разработки к массовому производству, жизненно важна гибкость. Производители, такие как Shaoyi Metal Technology специализируются на преодолении этого разрыва, предлагая комплексные решения для автомобильной штамповки, начиная от быстрой разработки прототипов и заканчивая производством больших объемов. Благодаря сертификации IATF 16949 и возможностям прессы до 600 тонн, они могут поставлять критические компоненты, такие как рулевые и подкадра, при этом соблюдая глобальные стандарты OEM. Оценка способности поставщика масштабировать от 50 прототипов до миллионов деталей гарантирует, что цепочка поставок остается непрерывной во время запуска автомобиля.
В конечном счете, идеальный партнер предлагает услуги с добавленной стоимостью, такие как собственное производство инструментов, покрытие катушек на катушки и перепластика. Эта вертикальная интеграция сокращает сроки производства и централизует ответственность за качество, что является критическим фактором при управлении сложной логистикой автомобильной сборки.
Заключение
Стампование автомобильных соединителей и терминалов - это дисциплина, где материальная наука встречается с точной инженерией. Надежность современных транспортных средствот датчиков автономного вождения до силовых агрегатов электромобилей высокого напряжениязависит от целостности этих штампованных компонентов. Понимая нюансы прогрессивной обработки штампов, выбора сплавов и строгой проверки USCAR, инженеры могут гарантировать, что их конструкции выдержат самые суровые условия на дороге. Успех заключается в партнерстве с сертифицированными поставщиками, которые рассматривают каждый микрон как критический показатель производительности.
Часто задаваемые вопросы
1. - Посмотрите. В чем разница между штампованными и обработанными терминалами?
Стампованные терминалы сформированы из непрерывной полосы металла с использованием штампа, что делает их идеальными для большого объема, экономически эффективного производства с высокой повторяемостью. Механизированные терминалы вырезаются из твердого материала, что обеспечивает более высокую долговечность и плотность тока, но при значительно более высокой стоимости и более медленной скорости производства.
2. Почему бериллиевая медь (BeCu) используется в автомобильных разъемах?
Бериллиевая медь выбирается благодаря исключительной прочности и устойчивости к релаксации напряжений, особенно при высоких температурах. Она сохраняет свою «пружинящую» силу с течением времени, обеспечивая надежное соединение даже после многих лет вибраций и термоциклирования, что критически важно для систем безопасности.
3. Как стандарт USCAR-2 влияет на конструкцию разъемов?
USCAR-2 определяет протоколы испытаний по таким параметрам, как устойчивость к вибрациям, температурным ударам и влажности. Конструкция разъема должна пройти определенные «классы» испытаний (например, V1, S1), чтобы быть допущенной к использованию в автомобилях Северной Америки, что влияет на геометрию, выбор материалов и механизмы фиксации.