 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Tłoczenie złącz i końcówek samochodowych: inżynieria precyzyjna
STRESZCZENIE
Tłoczenie złącz i zacisków samochodowych to proces produkcyjny o wysokiej precyzji, wykorzystujący technologię matryc progresywnych do przekształcania taśm metalowych w złożone elementy przewodzące o tolerancjach na poziomie mikronów. Proces ten w dużej mierze zależy od prawidłowego doboru stopów miedzi — takich jak mosiądz, brąz fosforowy lub miedź berylowa — aby zapewnić integralność sygnału w trudnych warunkach drgań i cykli termicznych występujących w nowoczesnych pojazdach. Producentom należy przestrzegać rygorystycznych norm, takich jak USCAR-2 i IATF 16949, w celu potwierdzenia jakości działania. Dla inżynierów i specjalistów ds. zakupów kluczem do sukcesu jest znalezienie równowagi między właściwościami materiału a geometrią konstrukcji, np. pinami do montażu wciskowego, oraz zapewnienie, że dostawcy dysponują niezawodnymi możliwościami wizyjnej kontroli inline.
Inżynieria połączenia: Ekosystem procesu tłoczenia
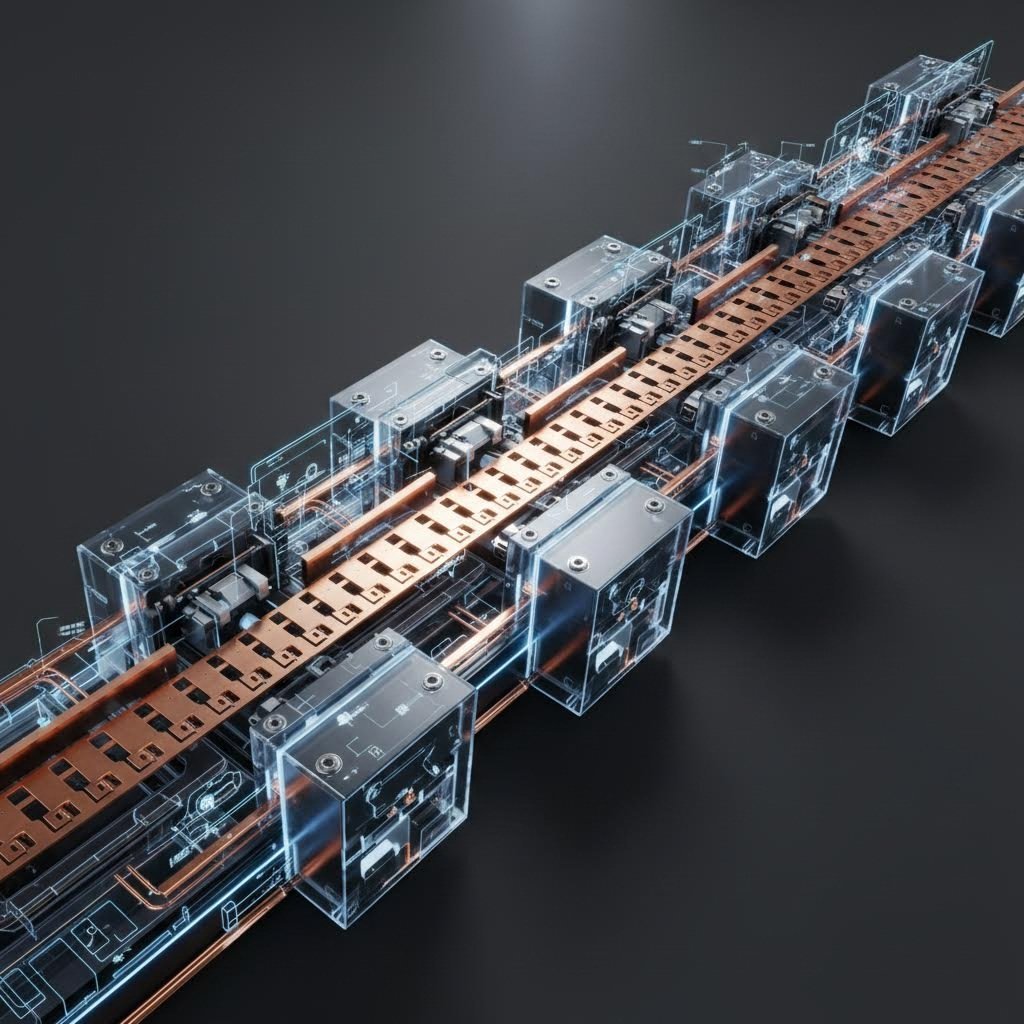
Produkcja zacisków samochodowych wykracza daleko poza proste formowanie metalu. Jest to ekosystem skupiony wokół tłoczenia wielostanowiskowego wysokiej wydajności , metody, w której ciągła taśma metalowa jest podawana przez szereg stanowisk. Każde stanowisko wykonuje określoną operację — przebijanie, kalibrowanie, gięcie lub przecinanie — zanim detal przejdzie do następnego. Pozwala to na masową produkcję złożonych geometrii przy prędkościach często przekraczających 1000 uderzeń na minutę, co jest konieczne do spełnienia wysokich wymagań objętościowych producentów OEM.
Zaawansowani producenci integrują technologie „montażu w matrycy”, w których dodatkowe komponenty, takie jak śruby lub styki, są montowane bezpośrednio w trakcie procesu tłoczenia. Ta konsolidacja zmniejsza konieczność wtórnego manipulowania detalami i poprawia dokładność uzyskiwanych luzów. Według liderów branżowych, takich jak KS Tooling , proces przetwarza się dalej poza prasę, często łącząc tłoczenie bezpośrednio z etapami powlekania, formowania i montażu, tworząc ciągły proces produkcyjny. Takie połączenie ma kluczowe znaczenie dla zachowania integralności strukturalnej delikatnych końcówek.
W przypadku automatyzacji produkcji dużoseryjnej, komponenty są zazwyczaj wytwarzane metodą „reel-to-reel” („z taśmy na taśmę”), a nie jako luźne elementy. Ten format umożliwia maszynom do automatycznego montażu dalszego odcinka linii produkcyjnej szybkie chwytanie i umieszczanie końcówek w korpusach złącz, z dużą prędkością. Aby zagwarantować produkcję bezdefektową w tym wysokoprędkościowym środowisku, dostawcy najwyższej klasy, tacy jak Wiegel wykorzystują zaawansowane systemy inspekcji wizyjnej. Te kamery monitorują każdy suw, weryfikując krytyczne wymiary i wykrywając nieregularności w czasie rzeczywistym, co jest warunkiem niezbędnym dla zastosowań samochodowych krytycznych pod względem bezpieczeństwa.
Nauka o materiałach: Stopy do ekstremalnych warunków w motoryzacji
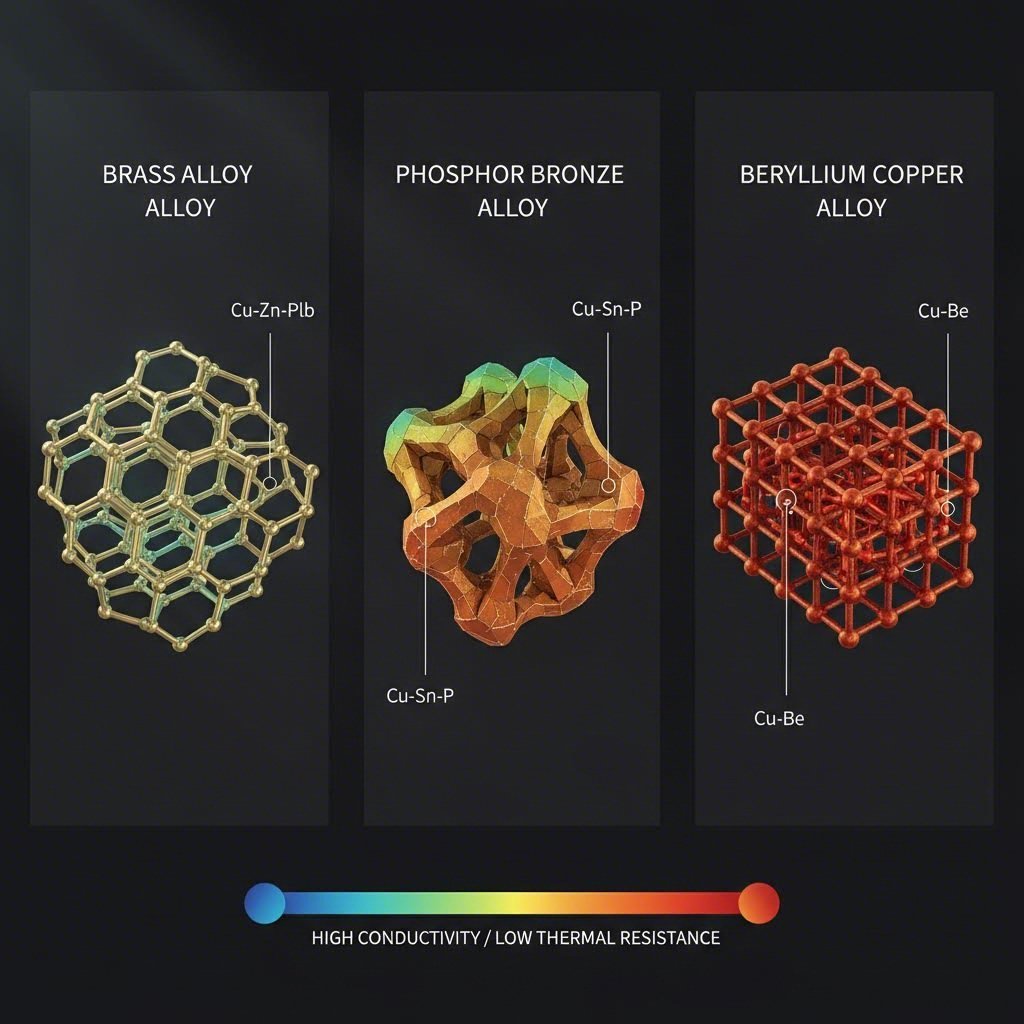
Wybór odpowiedniego materiału podstawowego to podstawa inżynieryjna każdego złącza samochodowego. Materiał musi zapewniać równowagę między przewodnością elektryczną a właściwościami mechanicznymi, takimi jak granica plastyczności i odporność na relaksację naprężeń, szczególnie przy wysokich temperaturach panujących pod maską. Wybór stopu decyduje o zdolności styku do utrzymywania siły kontaktowej przez cały okres eksploatacji pojazdu.
| Klasa materiału | Powszechny stop | Charakterystyka wydajności | Typowe zastosowanie |
|---|---|---|---|
| Mosiądz | C26000 (Mosiądz kartuzowy) | Wysoka przewodność (28% IACS), umiarkowana wytrzymałość, niski koszt. Podatny na relaksację naprężeń powyżej 110°C. | Standardowe złącza kabinowe, transmisja sygnałów niekrytycznych. |
| Węgiel | C51000 / C52100 | Lepsza odporność na zmęczenie i właściwości sprężyste w porównaniu z mosiądzem. Stabilny do około 130°C. | Czujniki, przełączniki i zaciski wymagające większej trwałości cyklicznej. |
| Miedź berylowa | C17200 (BeCu) | Najwyższa wytrzymałość i odporność na relaksację. Doskonały do pracy przy dużych wibracjach i temperaturach do 200°C. | Systemy baterii EV, miniaturyzowane złącza ADAS, jednostki sterujące silnikiem. |
Oprócz podstawowego stopu kluczową rolę odgrywa inżynieria powierzchni. Powłoki zapobiegają utlenianiu i "korozji drganiowej" — mikroruchom spowodowanym wibracjami, które mogą zaizolować punkt styku. Chociaż powlekanie cyną jest standardem w zastosowaniach ogólnych, w przypadku aplikacji wysokonapięciowych EV lub niskich sygnałów czujników, gdzie wierność sygnału jest najważniejsza, wymagane są powłoki złota lub srebra. Producentów tacy jak KS Terminals podkreślają, że prawidłowe połączenie materiału podstawowego i powłoki jest niezbędne do przejścia testów odporności na mgłę solną i udarność termiczną.
Kluczowe geometrie i cechy konstrukcyjne
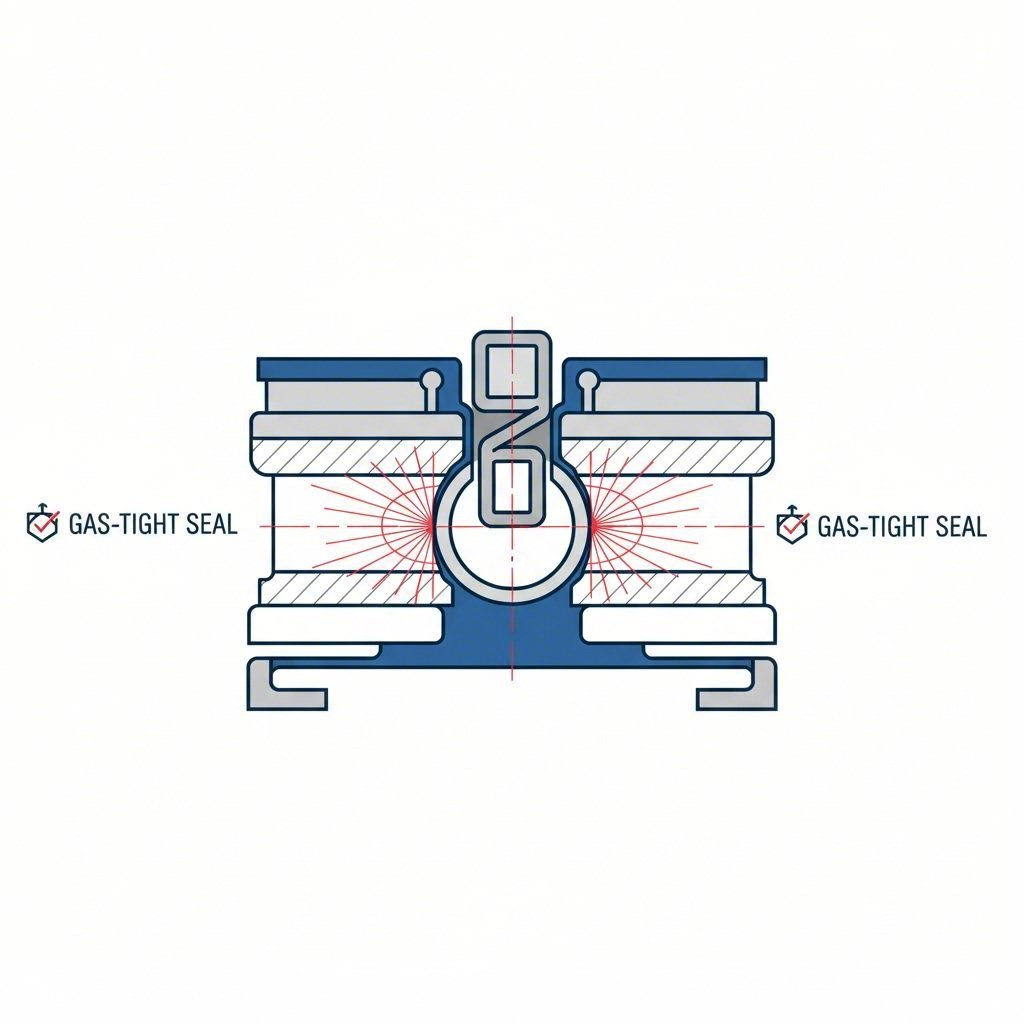
Geometria tłoczonego zakończenia jest funkcjonalna, a nie tylko strukturalna. Nowoczesne projekty motoryzacyjne coraz bardziej polegają na Technologii Press-Fit (Compliant Pin) . Ten projekt „Oka igły" pozwala na włożenie zacisku do płytki PCB bez lutowania. Elastyczna sekcja spręża się podczas montażu, tworząc szczelne połączenie zapewniające kontakt gazowy, eliminując naprężenia termiczne spowodowane lutowaniem oraz oferując trwałe połączenie odporne na silne wibracje.
Projektanci muszą również rozróżniać systemy uszczelnione i nieuszczelnione. Złącza umieszczone w komorze silnika lub w obrębie kół wymagają stopnia ochrony IP67 lub IP69K, co wymaga zacisków wyposażonych w specjalne elementy blokujące dla uszczelek silikonowych. Z drugiej strony, elektronika pokładowa często wykorzystuje konstrukcje nieuszczelnione w celu oszczędności miejsca i kosztów. Technologie takie jak "skiving" są stosowane do precyzyjnego formowania powierzchni stykowych poprzez usuwanie materiału w celu stworzenia świeżych stref metal-metal, które optymalizują przepływ prądu elektrycznego. Ę łączność stwierdza, że kontakty tłoczone i gięte często stanowią opłacalną alternatywę dla maszynowo obrabianych kontaktów pełnych w przypadku dużych partii kabli, bez utraty wydajności.
Standardy i walidacja: Ramy USCAR i IATF
W sektorze motoryzacyjnym precyzja jest weryfikowana poprzez rygorystyczne globalne standardy. USCAR-2 specyfikacja jest amerykańskim punktem odniesienia do testowania systemów elektrycznych połączeń samochodowych. Klasyfikuje złącza według poziomów wydajności, takich jak klasy drgań (V1 dla podwozia, V2 dla silnika) i klasy uszczelnienia (S1 dla nieuszczelnionych, S3 dla wysokociśnieniowego sprayu). Europejscy producenci OEM często odwołują się do standardu LV 214, który nakłada podobnie rygorystyczne wymagania dotyczące monitorowania siły opresowania oraz fizyki styków.
W odniesieniu do samego procesu produkcyjnego, IATF 16949 certyfikacja jest obowiązkowa. Ten standard zarządzania jakością zapewnia, że dostawca tłoczenia ma rygorystyczne plany zarządzania ryzykiem (FMEA) i kontroli procesów. Weryfalkacja nie polega wyłącznie na końcowym elemencie; wymaga dokumentacji całego łańcucha śledzenia. Dostawcy muszą często wykonywać wewnętrzne analizy przekroju, aby zweryfikować współczynniki kompresji obcisku i grubość powłoki, zapewniając, że każda partia spełnia zaprojektowane specyfikacje.
Strategia zaopatrzenia: Ocena dostawców tłoczenia
Wybór partnera do tłoczenia złącz i końcówek samochodowych wymaga spojrzenia poza cenę na sztukę. Zespoły zakupu muszą ocenić „Skalę Możliwości” dostawcy. Kluczowe wskaźniki obejmują pojemność prasy w tonach i prędkość suwaka, ale również zdolność do wspierania projektowania pod kątem łatwości produkcji (DFM). Kompetentny dostawca powinien oferować wsparcie symulacji, aby przewidzieć cieniowanie materiału i efekt sprężystego odkształcenia zanim zostanie wykonane twarde narzędzie.
W przypadku projektów wymagających przejścia od fazy rozwoju do produkcji seryjnej kluczowe znaczenie ma elastyczność. Producentowie tacy jak Shaoyi Metal Technology specjalizują się w pokonywaniu tej luki, oferując kompleksowe rozwiązania w zakresie tłoczenia elementów samochodowych – od szybkiego prototypowania po produkcję wysokonakładową. Posiadając certyfikat IATF 16949 oraz prasy o nośności do 600 ton, mogą dostarczać kluczowe komponenty, takie jak ramiona sterujące i podramy, jednocześnie przestrzegając standardów globalnych producentów OEM. Ocena możliwości skalowania dostaw przez dostawcę – od 50 prototypów do milionów sztuk – zapewnia nieprzerwaną pracę łańcucha dostaw w trakcie uruchomienia produkcji nowego pojazdu.
Ostatecznie idealny partner oferuje usługi dodające wartość, takie jak budowa narzędzi we własnym zakresie, powlekanie taśmowe (reel-to-reel) oraz overmolding. Taka integracja pionowa skraca czas realizacji zamówień i centralizuje odpowiedzialność za jakość – czynnik krytyczny przy zarządzaniu złożoną logistyką montażu samochodów.
Wniosek
Wykrawanie złącz i końcówek samochodowych to dziedzina, w której nauka o materiałach spotyka się z precyzyjną inżynierią. Niezawodność nowoczesnych pojazdów — od czujników jazdy autonomicznej po napędy wysokoprądowe EV — zależy na integralności tych wykrawanych komponentów. Poprzez zrozumienie subtelności procesów tłoczenia progresywnego, doboru stopów oraz rygorystycznej walidacji zgodnie z normą USCAR, inżynierowie mogą zagwarutować, że ich projekty wytrzymają najbardziej ekstremalne warunki drogowe. Sukces polega na nawiązaniu współpracy z certyfikowanymi dostawcami, dla których każdy mikron stanowi krytyczny wskaźnik wydajności.
Najczęściej zadawane pytania
1. Jaka jest różnica między końcówkami wykrawanymi a toczeniowymi?
Końcówki wykrawane są formowane z ciągłej taśmy metalu przy użyciu matrycy, co czyni je idealnym wyborem dla produkcji seryjnej, efektywnej pod względem kosztów i charakteryzującej się wysoką powtarzalnością. Końcówki toczeniowe są wycinane z solidnego materiału, co zapewnia wyższą trwałość i gęstość prądu, jednak przy znacznie wyższym koszcie i wolniejszym tempie produkcji.
2. Dlaczego berylowa miedź (BeCu) jest stosowana w złączach samochodowych?
Miedź berylowa jest wybierana ze względu na wyjątkową wytrzymałość i odporność na relaksację naprężeń, szczególnie w wysokich temperaturach. Zachowuje siłę „sprężystości” przez długi czas, zapewniając trwałe połączenie nawet po latach drgań i zmian temperatury, co ma kluczowe znaczenie dla systemów bezpieczeństwa.
3. W jaki sposób standard USCAR-2 wpływa na projektowanie złącz?
USCAR-2 określa protokoły testowania pod kątem wydajności, w tym odporności na wibracje, szoki termiczne i wilgotność. Projekt złącza musi przejść określone "klasy" (np. V1, S1), aby został zatwierdzony do użytku w pojazdach amerykańskich, co wpływa na geometrię, wybór materiału oraz mechanizmy blokujące.