 Będziemy wystawiać na targach Automechanika Frankfurt 2026 — 8 września | Hala 4.2, Stanowisko M31 —
 EN


Jak ciąć metal, nie niszcząc krawędzi ani nie narażając się na uraz?
Jak ciąć metal w zależności od materiału i rodzaju cięcia
Jeśli zastanawiasz się jak ciąć metal, nie niszcząc krawędzi , zacznij od jednej zasadniczej kwestii: nie istnieje jedno uniwersalne narzędzie do wszystkich zadań. Najlepszy efekt zależy od pięciu zmiennych: rodzaju metalu, jego grubości, kształtu, wymaganej jakości krawędzi oraz narzędzi, których można bezpiecznie używać.
Co wpływa na wybór najlepszej metody cięcia metalu
Najlepsza metoda cięcia metalu zmienia się, ponieważ różne metale różnią się zachowaniem pod wpływem ciepła, ciśnienia i ścierania. MSC wyjaśnia, że metale żelazne zawierają żelazo jako podstawę lub znaczne jego ilości, dlatego do tej grupy zaliczane są stal węglowa i stal nierdzewna. Metale nieżelazne, takie jak aluminium, nie zawierają żelaza. Ma to znaczenie, ponieważ kształt wiórków, generowane ciepło oraz sposób oddziaływania narzędzia różnią się w zależności od rodzaju materiału.
- Rodzaj metalu: Do cięcia metali żelaznych i nieżelaznych często wymagane są różne ostrza, tarcze lub prędkości cięcia.
- Grubość: Cienkie blachy tną się zupełnie inaczej niż grube materiały. Cienka blacha oznacza zwykle materiał o małej grubości, który może ulec drganiom lub odkształceniom. Grube materiały to pręty, płyty lub elementy konstrukcyjne, które wymagają bardziej wytrzymałych metod cięcia.
- Kształt: Płaska blacha, rura, pręt lub kątownik nie zapewniają takiego samego wsparcia podczas cięcia.
- Jakość cięcia: Szybkie cięcie jest szybkie i funkcjonalne, ale może pozostawić zgrubienia lub chropowatą krawędź. Cięcie wykończeniowe ma na celu uzyskanie czystszej i dokładniejszej krawędzi przy mniejszym nakładzie pracy po cięciu.
- Dostęp narzędziowy: To, co służy do cięcia metalu w warsztacie, może okazać się niewykonalne w garażu lub na podjeździe.
Szybka odpowiedź dla większości domowych projektów
Najbezpieczniejszym punktem wyjścia w przypadku większości domowych prac związanych z cięciem metalu jest najpierw dobranie odpowiedniego narzędzia do rodzaju i grubości materiału, a następnie wybór między szybkim cięciem roboczym a czystszym cięciem wykończeniowym.
W wielu pracach wykonanych w domowym zakresie sposób cięcia metalu sprowadza się do użycia piłek ręcznych, nożyc lub szlifierki z odpowiednim akcesorium. W przypadku większych lub grubszych elementów stalowych Service Steel zauważa, że powszechne metody obejmują piłowanie, cięcie plazmowe, cięcie wodą pod wysokim ciśnieniem, cięcie laserem oraz cięcie płomieniem – wybór każdej z tych metod zależy od grubości materiału i wymaganej dokładności. Jeśli stosujesz tarczę lub ostrze, sprawdź zalecenia producenta dotyczące zastosowania i dopuszczalnych parametrów pracy, a nie polegaj na domysłach. Weiler zaleca w szczególności dopasowanie obrotów na minutę (RPM) tarczy do używanego narzędzia oraz zastosowanie odpowiedniego typu tarczy zgodnie z rodzajem narzędzia i osłoną. To właśnie w tym miejscu zaczynają się zarówno dobre, jak i bezpieczne cięcia.
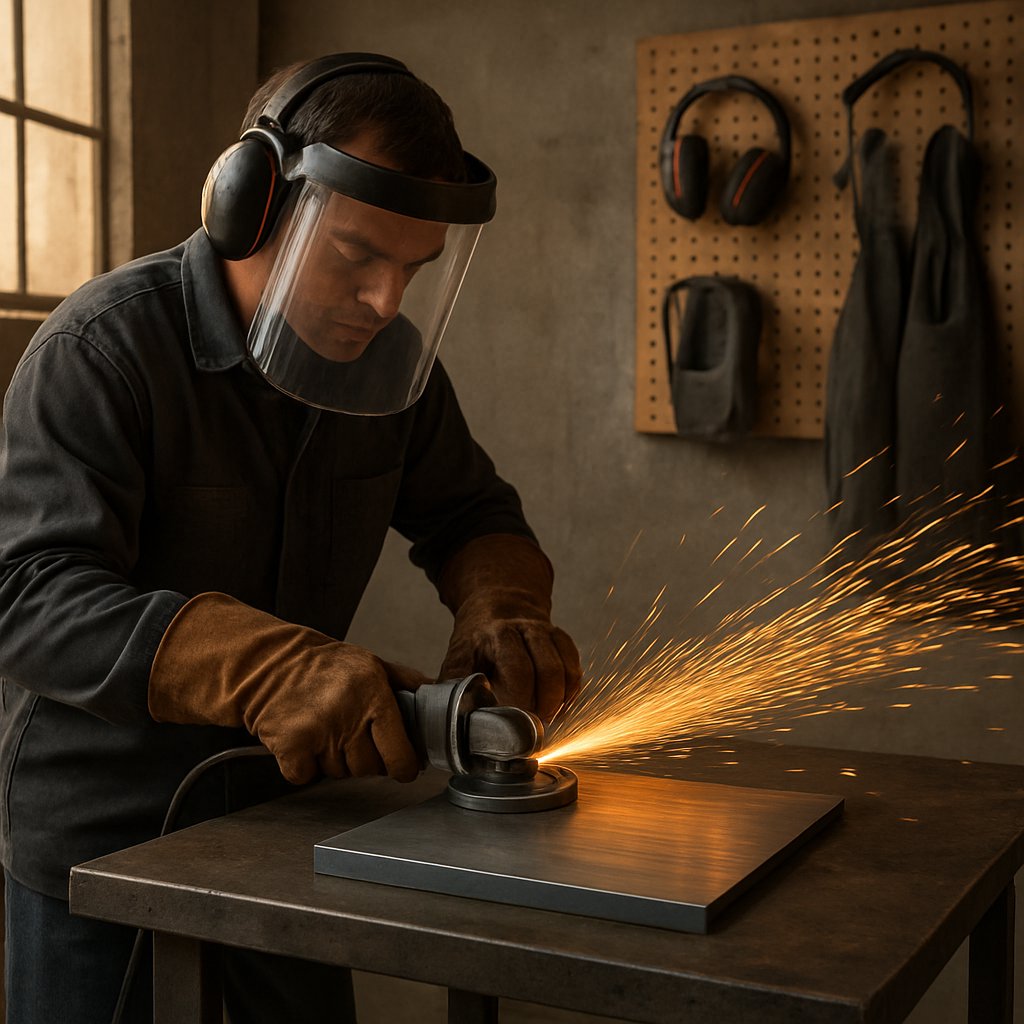
Bezpieczne cięcie metalu – od początku do końca
Dobre rezultaty zaczynają się jeszcze przed pierwszą iskrą lub wiórką. Cięcie cienkich blach nożyczkami tworzy ostrze o ostrości brzytwy. Cięcie metalu piłą może powodować rozrzut wiórek oraz odbijanie się piły w przypadku przesunięcia materiału. Tarcze tnące tarczowe generują iskry, ciepło oraz ryzyko pęknięcia tarczy. Ponieważ każda metoda cięcia wiąże się z innym profilem zagrożeń, wyposażenie ochronne musi być dostosowane do używanego narzędzia, akcesorium oraz rodzaju metalu.
Bezpieczeństwo przed rozpoczęciem cięcia
Kilka prostych sprawdzeń pozwala uniknąć większości błędów popełnianych przez początkujących. Wskazówki bezpieczeństwa firmy Weiler podkreślają konieczność stosowania odpowiedniej osłony tnącej – a nie szlifierskiej – przy użyciu tarcz tnących na szlifierkach kątowych. Te same wskazówki określają, że prędkość obrotowa tarczy musi być zgodna z prędkością obrotową narzędzia lub wyższa, uszkodzone tarcze należy wymieniać, a tarcze tnące nigdy nie mogą być gięte w celu wykonania cięć krzywoliniowych ani stosowane do szlifowania. Podobne zasady dotyczące pił zawarte są w krótkim poradniku dotyczącym pił opracowanym przez Uniwersytet Connecticut (UConn): należy sprawdzić stan ostrza, zachować osłonę w miejscu i nie stosować nadmiernego nacisku podczas cięcia.
- PPE: Noszenie okularów ochronnych oraz osłony twarzy, ochrony słuchu, rękawic, solidnej obuwia i przylegającej odzieży. Prace generujące intensywne iskry mogą wymagać również odzieży odpornoj na płomienie lub skórzanej fartuchy.
- Mocowanie przedmiotu: Zaciskaj lub mocuj element w imadle tak, aby nie mógł się wygiąć, skręcić ani toczyć. Rury należy zablokować, a cięcie powinno pozostać otwarte, aby piła lub tarcza szlifierki nie zaklinowała się.
- Kontrola iskier: Usuń z obszaru papier, rozpuszczalniki, ściereczki, trociny i paliwo. Przepisy OSHA dotyczące prac cieplnych traktuj materiały łatwopalne znajdujące się w pobliżu jako poważne zagrożenie pożądowe i wymagaj ich usunięcia lub zabezpieczenia przed iskrami.
- Wentylacja: Nie przeprowadzaj cięć w źle wentylowanych pomieszczeniach zamkniętych, rowach lub innych przestrzeniach ograniczonych bez odpowiedniego przepływu powietrza. Niektóre operacje cięcia oraz materiały wymagają wentylacji mechanicznej.
- Ochrona słuchu: Piły i szlifierki są na tyle hałaśliwe, że wkładki do uszu lub ochraniacze słuchu powinny być stosowane rutynowo, a nie opcjonalnie.
- Obsługa gorących metali: Świeże cięcia pozostawiają gorące załamania i gorące końcówki. Pozostaw element do ostygnięcia, izoluj go lub wyraźnie ostrzeż innych przed jego dotykiem.
- Zidentyfikuj metal i upewnij się, że ostrze lub tarcza są oznaczone jako przeznaczone do obróbki tego materiału i danego narzędzia.
- Przeprowadź kontrolę narzędzia, osłony, uchwytu bocznego, przewodu zasilającego lub akumulatora oraz zużywalnych części pod kątem pęknięć, brakujących zębów, odkształceń lub zużycia.
- Usuń materiały łatwopalne, ustal kierunek iskier i upewnij się, że wentylacja jest wystarczająca.
- Zabezpiecz i zamocuj materiał roboczy tak, aby nie mógł się zamknąć, zacisnąć ani obrócić w trakcie cięcia.
- Sprawdź pozycję stania i chwyt, a następnie uruchom narzędzie w kontrolowanej pozycji przed dotknięciem metalu.
Niebezpieczeństwa występujące podczas i po zakończeniu cięcia
Większość problemów zaczyna się w momencie, gdy akcesorium styka się z metalem. Odrzut występuje, gdy ostrze lub tarcza zaklinuje się, skręca lub trafia w niewłaściwą strefę. UConn ostrzega, że górna ćwiartka tarczy do przecinania jest szczególnie narażona na odrzut, a słabe zamocowanie pogarsza tę sytuację, ponieważ materiał roboczy może się przesunąć w trakcie cięcia. Uszkodzenie tarczy lub ostrza może być spowodowane naciskiem bocznym, uszkodzeniem, nieprawidłowym zastosowaniem, przekroczeniem maksymalnej prędkości obrotowej lub zmuszaniem narzędzia do pracy zamiast pozwalania mu na naturalne cięcie.
Podczas cięcia metalu piłą należy zwracać uwagę na drgania („chattering”), rosnącą wibrację lub ostrzeżenie ukryte w frazie wyszukiwania „jeśli obroty piły spadają podczas cięcia”. Spadek prędkości obrotowej nie oznacza, że należy zwiększać nacisk. Należy natychmiast zatrzymać pracę i sprawdzić ciśnienie posuwu, stan ostrza, stabilność podparcia oraz zgodność akcesorium z obrabianym materiałem.
Jeśli zadawano sobie pytanie „skąd biorą się iskry podczas cięcia metalu”, należy traktować je jako gorące cząstki o rzeczywistym potencjale zapłonowym, a nie jako nieszkodliwe światło. Lecące wióry mogą uszkodzić oczy, a gorące wykwity mogą jednocześnie ranić i oparzyć. Nagromadzenie ciepła może również spowodować przebarwienie krawędzi i utrudnić bezpieczne obsługowanie elementu. Dla osób szukających odpowiedzi na pytanie „jakiego metalu nie można ciąć szlifierką lub piłą typu Sawzall”, najbezpieczniejsza zasada jest prosta: nie wolno ciąć żadnego metalu, którego cięcie nie zostało zatwierdzone na etykiecie ostrza lub tarczy, a szczególnie ostrożnie należy postępować przy trudniejszych stopach specjalnych, które mogą przegrzewać się lub powodować polerowanie (glazowanie) standardowych akcesoriów.
Bezpieczne cięcie to kontrolowana sekwencja, a nie szczęśliwy przelot. Ta sama logika przekształca się w powtarzalny przepływ pracy na warsztacie, w garażu lub przy stojaku do piłowania.
Krok po kroku: przewodnik po cięciu metalu dla początkujących
Większość początkujących nie potrzebuje innego schematu działania dla każdego narzędzia. Wymaga jednego, powtarzalnego procesu. Jeśli jako pierwsze pytanie zadajesz sobie: jak przeciąć metal, nie marnując materiału ani nie ryzykując nierównego brzegu, stosuj zawsze tę samą kolejność czynności: zidentyfikuj rodzaj metalu, zaplanuj cięcie, zamocuj materiał, dopasuj akcesorium, a następnie wykończ brzeg. Takie podejście działa niezależnie od tego, czy tniesz metal piłą, nożycami czy tarczą tnącą.
Przygotowanie ma większe znaczenie, niż wiele osób zakłada. Weiler zauważa, że cieńsze tarcze tnące usuwają mniej materiału, zwiększają precyzję i generują mniej ciepła. Sklep z piłami zimnymi podkreśla również prostą prawdę: niekompatybilne wyposażenie może prowadzić do uszkodzeń termicznych, odkształceń, marnowania materiału oraz niskiej jakości powierzchni. Jeśli więc zastanawiasz się, jak precyzyjnie cięć metal, rozpocznij od traktowania planowania jako integralnej części procesu cięcia, a nie jako opóźnienia przed nim.
Uniwersalny przepływ pracy związany z cięciem metali
- Zidentyfikuj rodzaj metalu. Zdecyduj, czy cięty metal jest metalem żelaznym (np. stal) czy nieżelaznym (np. aluminium). Rodzaj materiału wpływa na wybór tarczy lub piłki.
- Wybierz rodzaj cięcia. Zdecyduj, czy potrzebujesz cięcia prostego, krzywoliniowego, szybkiego i grubego lub dokładniejszego cięcia końcowego.
- Dokładnie zmierz i oznacz miejsce cięcia. Użyj wyraźnej linii i zaznacz stronę odpadu, aby wiedzieć, po której stronie powinien poruszać się narzędzie.
- Zabezpiecz i zamocuj materiał. Stabilne podparcie zmniejsza drgania, zapobiega toczению się materiału okrągłego oraz ułatwia uniknięcie zaklinowania.
- Wybierz odpowiedni ostrze lub tarczę. Dobierz akcesorium do zarówno narzędzia, jak i metalu. W sklepie Cold Saw Shop ostrza do pił tarczowych przeznaczone do cięcia metali żelaznych (stali i stali nierdzewnej) są oddzielone od ostrzy do metali nieżelaznych (aluminium i mosiądzu). W przypadku cięcia ściernego rodzaj i grubość tarczy wpływają również na kontrolę procesu cięcia oraz jakość powierzchni.
- Rozpocznij cięcie delikatnie. Pozwól ostrzu lub tarczy ustalić ścieżkę przed zwiększeniem nacisku podawania.
- Utrzymuj stałą kontrolę nad narzędziem. Przestrzegaj wyznaczonej linii cięcia i pozwól narzędziu wykonać pracę. Jeśli narzędzie zaczyna drżeć, gwałtownie zwalnia lub odchyla się od linii cięcia, zatrzymaj pracę i skoryguj ustawienie.
- W razie potrzeby pozostaw materiał do ostygnięcia. Ciepło wpływa zarówno na bezpieczeństwo obsługi, jak i na jakość krawędzi cięcia.
- Usuń zaścierki z krawędzi. Element nie jest rzeczywiście gotowy do dalszej obróbki, dopóki nie usunięto ostrych zaścierków. W procesie wykańczania elementów z aluminium, Winsen obejmuje usuwanie wykańczania (zdejmowanie ostrza) i czyszczenie jako standardowy etap wykańczania.
Od pomiaru do usuwania wykańczania
Odpowiedzią na pytanie, jak czysto cięć metal, zazwyczaj nie jest większe obciążenie. Kluczowe są lepsze oznaczenia, lepsze podparcie oraz odpowiedni materiał zużywalny. Nieprecyzyjne oznaczenie może później spowodować niewłaściwe dopasowanie. Luźno zamocowany przedmiot roboczy może drgać i odchylić cięcie od wyznaczonej linii. Niewłaściwie dobrany tarcza tnąca lub szlifierska może generować nadmiar ciepła i wymagać dodatkowego wykańczania. Dla osób uczących się cięcia metalu w domu te drobne decyzje dotyczące przygotowania często mają większy wpływ niż surowa moc narzędzia.
- Wymuszanie działania narzędzia zamiast pozwalanie mu na cięcie.
- Używanie niewłaściwej tarczy tnącej lub szlifierskiej do danego metalu.
- Pośpiech na początku cięcia i odchylenie od wyznaczonej linii.
- Pomijanie uchwytów i próba trzymania przedmiotu ręcznie.
- Ignorowanie nagrzewania się materiału i zbyt wcześniejsze dotykanie krawędzi.
- Pomijanie usuwania wykańczania po oddzieleniu cięcia.
Jeśli zadawaliście sobie pytanie, jak cięć metal z mniejszą liczbą błędów, zapisz ten przepływ pracy i powtarzaj go, aż stanie się dla was automatyczny. Kolejność pozostaje znana nawet wtedy, gdy zmienia się narzędzie – i właśnie w tym momencie wybór narzędzia zaczyna wpływać na wynik.
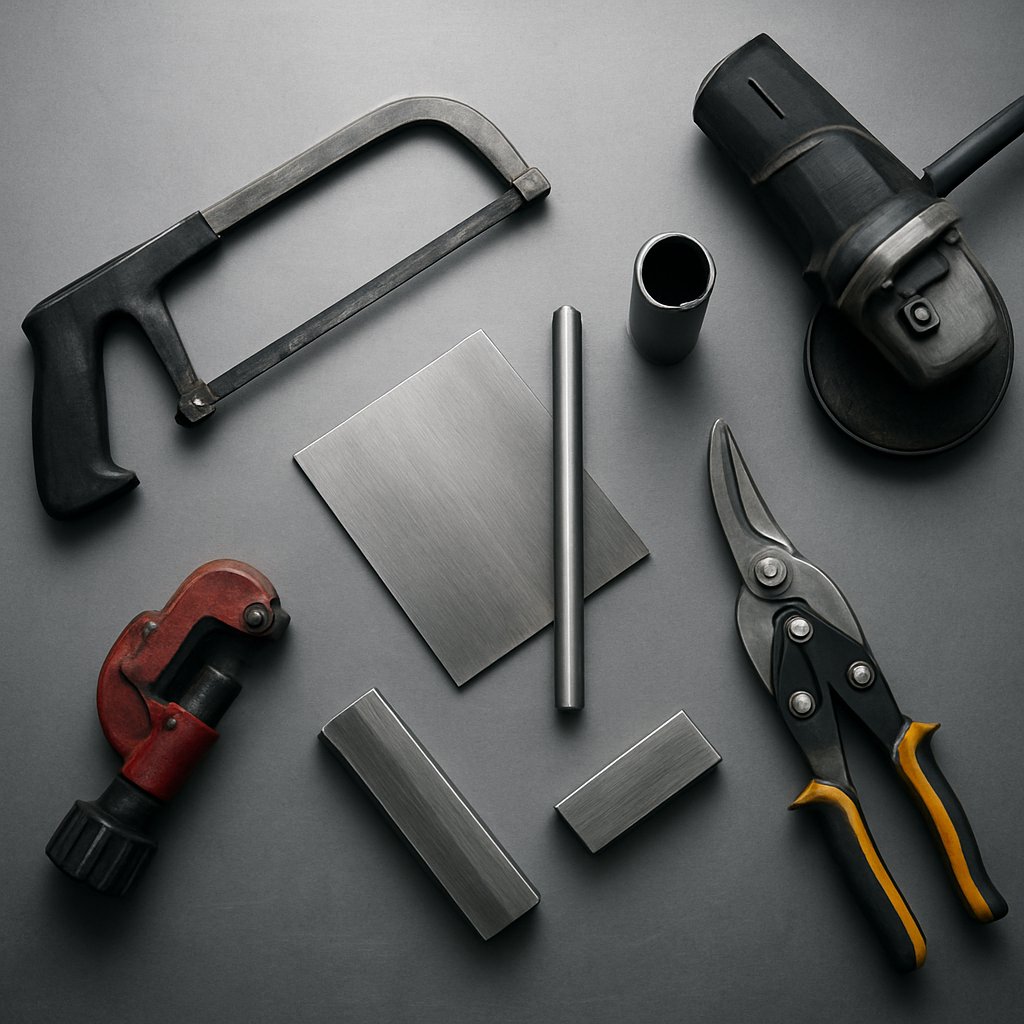
Wybór odpowiedniego narzędzia do wykonywanego cięcia
Na tym etapie pytanie przechodzi od procesu do dopasowania. Dobry przepływ pracy jest pomocny za każdym razem, ale to narzędzie nadal decyduje o szybkości cięcia, jakości krawędzi oraz stopniu kontroli nad operacją. Dlatego nie istnieje jedno „najlepsze” narzędzie do cięcia metalu. Wśród wielu narzędzi do cięcia metalu każde rozwiązuje inne zagadnienie.
Grassroots Motorsports podkreśla, że nożyce lotnicze są najlepsze do obcinania cienkich krawędzi blachy, piłki ręczne dobrze sprawdzają się przy małych przekrojach materiału, szlifierki kątowe szybko radzą sobie ze średnio grubymp metalem, a piłki taśmowe świetnie nadają się do cięcia rur i kształtów wymagających dużej dokładności. A Przewodnik Johnson Tools wprowadza użyteczną kontrastowość: narzędzia oscylacyjne są lepsze w ciasnych przestrzeniach i przy cięciach na poziomie powierzchni, piły tarczowe świetnie radzą sobie z długimi, prostymi cięciami, natomiast piły ręczne wahliwe są szybsze przy grubych pracach demontażowych.
Jak dobrać narzędzie do rodzaju cięcia
Rozważ najpierw cztery kwestie: grubość materiału, kształt linii cięcia, dostępność miejsca pracy oraz wymagana jakość wykończenia. Cienkie blachy często najlepiej tną się lżejszymi ręcznymi narzędziami do cięcia metali, takimi jak nożyczki. Rury i pręty zwykle lepiej tną się piłami. Narzędzia ścierniowe działają szybciej, ale często wymieniają jakość wykończenia na szybkość. Jeśli próbujesz wybrać najlepsze narzędzie do cięcia metalu, zacznij od określania potrzebnego cięcia, a nie od narzędzia, które już posiadasz.
| Narzędzie | Najlepsze zastosowanie | Proste lub krzywoliniowe | Jakość krawędzi | Prędkość | Poziom iskrzenia | Kontrola | Krzywa uczenia się |
|---|---|---|---|---|---|---|---|
| Szczotki | Obrabianie krawędzi cienkich blach | Proste i łagodne krzywe | Czyste cięcie cienkich blach przy usuwaniu wąskich nadmiarów | Szybkie przy materiałach o małej grubości | Brak | Wysoki | Niski |
| Piła ręczna | Małe rury i małe kształtowniki | Głównie proste | Średnie do dobrego | Powoli. | Brak | Wysoki | Niski |
| Szlifierka kątowa | Metal średniej i większej grubości oraz szybkie, grube cięcia | Proste i łuki o dużym promieniu | Grubsze, często wymagające dodatkowego wykończenia | Szybko. | Wysoki | Średnie | Średnie |
| Piła taśmowa | Poziome dla rur, pionowe dla dokładnych kształtów | Cięcia proste lub kształtowane, w zależności od typu piły | Czyste i dokładne | Średnie do szybkich | Minimalne | Wysoki | Średnie |
| Piła tarczowa z odpowiednim tarczowym ostrzem | Długie proste cięcia w blachach lub prętach | Proste | Dobrze sprawdza się przy długich serii cięć | Szybko. | Zależy od ostrza i ustawienia | Średnie | Średnie |
| Piła drgająca | Rury, konstrukcje szkieletowe, cięcia demontażowe | Szkicowane wycięcia, a nie precyzyjne krzywe | Klinowy do szorstkiego | Szybko. | Niższy niż cięcie kołem ściernym | Średnia do niska | Niskie do średniego |
| Narzędzie oscylujące | Wycinki na poziomie powierzchni, narożniki, małe rury, śruby, cienkie blachy | Krótkie proste cięcia i prace szczegółowe | Czyste i precyzyjne przy małych cięciach | Powoli. | Niski | Wysoki | Niskie do średniego |
| Narzędzie obrotowe lub szlifierka kątowa | Prace z użyciem małego koła tnącego oraz dostęp do ciasnych miejsc | Proste i łuki o dużym promieniu | Umiarkowany | Średni dla lżejszych przekrojów | Wysoki przy użyciu kół ściernych | Średnie | Średnie |
Jeden szczegół z Grassroots Motorsports łatwo przeoczyć, ale bardzo przydatny: nożyce lotnicze są zaprojektowane do przycinania maksymalnie 1/4 cala z krawędzi blachy, a szlifierka kątowa z tarczą tnącą jest najwygodniejsza przy materiałach o grubości do około 3/16 cala – powyżej tej wartości cięcie znacznie zwalnia. Te ograniczenia pomagają uniknąć wyboru narzędzia do cięcia metalu, które od samego początku pracuje przeciwko zadaniu.
Proste cięcia, krzywe cięcia, cienkie i grube materiały
- Najczystszy brzeg: Piła taśmowa jest często najlepszym narzędziem do cięcia metalu, gdy ważna jest dokładność – np. przy rurach, prętach lub elementach o niestandardowym kształcie. Nożyczki mogą również pozostawić gładki brzeg na cienkiej blachie, jeśli są używane jako narzędzie do przycinania.
- Najszybsze cięcie robocze: Wybierz szlifierkę kątową do średnio grubyh przekrojów lub piłę ruchomą, gdy priorytetem jest szybkość, a nie jakość powierzchni cięcia.
- Najłatwiejsza opcja ręczna: Narzędzie oscylacyjne zapewnia doskonałą kontrolę w ciasnych przestrzeniach. Piła ręczna jest wolniejsza, ale nadal jednym z najprostszych narzędzi do cięcia metalu w małej warsztatowej lub garażowej pracowni.
- Najlepszy wybór dla cienkiej blachy: Nożyczki do przycinania krawędzi oraz piła tarczowa z odpowiednim ostrzem do długich, prostych cięć.
Zakładanie się działania tych narzędzi jest rzeczywiste, ale odczucie każdego cięcia zmienia się w momencie, gdy ostrze lub tarcza dotyka metalu. Ciśnienie, kąt rozpoczęcia cięcia oraz kontrola linii stają się tu istotniejsze niż dane techniczne podane w specyfikacji.
Techniki cięcia metalu – narzędzie po narzędziu
Kontrola linii staje się inna od razu po zmianie akcesorium. Tarcza wymaga stabilnej ścieżki poruszania się, a ostrze piły potrzebuje przestrzeni do „ugryzienia”. Mniejsze narzędzia do szczegółowych prac wymagają więcej cierpliwości niż mocy. Dlatego technika ma prawie takie samo znaczenie jak dobór odpowiedniego narzędzia.
Jak ciąć metal szlifierką kątową
Empire Abrasives opisuje szlifierkę kątową jako jedno z najbardziej uniwersalnych narzędzi do cięcia metalu, ale zaznacza również, że najlepiej nadaje się ona do roboczych, niedoskonałych cięć na surowym metalu, ponieważ tarcza nagrzewa się intensywnie i może uszkodzić farbę lub wykończenie powierzchni. Podczas pracy ze szlifierką kątową kontrolę zapewnia lekki nacisk, a nie siła.
- Szlifierka kątowa: Zacznij od tarczy tnącej dotykającej dokładnie linii cięcia po stronie odpadu, aby utworzyć płytką bruzdę. Następnie utrzymuj narzędzie w pozycji prostopadłej i stosuj lekkie, stałe naciskanie. Spodziewaj się iskier oraz bardziej chropowatej krawędzi niż przy większości pił o zębach. Podczas cięcia stali szlifierką kątową lub cięcia stali szlifierką na śrubach i prętach przerywaj pracę, jeśli nasila się drganie, nagrzewanie lub odchylanie od linii cięcia. Tarcze mogą się roztrzaskać przy nieprawidłowym użytkowaniu, dlatego nigdy nie należy stosować obciążenia bocznego.
Jak piły zmieniają technikę
Piły usuwają metal za pomocą zębów, a nie przez szlifowanie, więc odczucia zmieniają się od razu. Cięcie zwykle wymaga stabilniejszego posuwu i lepszego podparcia.
- Piła ręczna (hacksaw): Firma Empire zauważa, że piły ręczne są przydatne do prostych cięć w rurach, prętach i blachach o większej grubości, pozostawiając stosunkowo czyste cięcie, łatwe do dopracowania. Rozpocznij od krótkich ruchów, aby wyznaczyć ścieżkę cięcia, a następnie używaj dłuższych, równomiernych ruchów. Wystarczający nacisk, by zęby pozostawały w ciągłym zazębieniu z materiałem, jest pomocny; natomiast nadmierny nacisk na ramę nie jest zalecany.
- Piła taśmowa: Przy cięciu metalu piłą taśmową prowadź materiał spokojnie i zapewniaj mu pełną podporę. Pozwól ostrzu na śledzenie linii zamiast skręcać materiałem, aby przyspieszyć cięcie. Jeśli ostrze zacznie odchylać się od linii lub materiał zacznie drżeć, zatrzymaj pracę i ponownie ustabilizuj podporę przed kontynuowaniem.
- Piła tarczowa ustawiona do cięcia metalu: Metal można ciąć piłą tarczową wyłącznie wtedy, gdy jest ona wyposażona w ostrze lub tarczę ścierną przeznaczoną specjalnie do cięcia metalu. Empire wyraźnie ostrzega, że odwracanie standardowego ostrza do drewna jest niebezpieczne i niezalecane. Zapewniaj odpowiednią podporę materiału, używaj prostej prowadnicy przy długich cięciach oraz podawaj materiał równomiernie, aby ostrze zachowywało prawidłową linię cięcia.
- Piła ruchoma (reciprokująca): Empire określa to narzędzie jako agresywne i najbardziej odpowiednie do prac rozbiórkowych lub grubego cięcia. Rozpocznij pracę w stabilnej pozycji, utrzymuj ostrze dokładnie wzdłuż zaznaczonej linii i pozwól właściwemu ostrzu do metalu wykonać całą pracę. Oczekuj większej wibracji oraz chropowatszego brzegu cięcia niż przy wolniejszych i bardziej kontrolowanych metodach.
Kiedy małe narzędzia obrotowe i oscylujące są stosowne
W ciasnych przestrzeniach odpowiedź zmienia się ponownie. Czasami duża piła lub szlifierka są po prostu zbyt niewygodne do wykonania wymaganego cięcia.
- Narzędzie oscylacyjne: Jeśli zadajesz pytanie, czy narzędzie oscylacyjne może ciąć metal, to odpowiedzią jest tak – w przypadku małych, precyzyjnych zadań, pod warunkiem użycia odpowiedniej tarczy. Johnson Tools zaleca dobór tarczy odpowiedniej do danego materiału, oznaczenie i zabezpieczenie obrabianego przedmiotu, stosowanie lekkiego nacisku oraz preferowanie niższych obrotów przy cięciu metalu, ponieważ zapewnia to lepszą kontrolę i pomaga ograniczyć nagrzewanie się oraz iskrzenie. Rozpocznij delikatnie od wyznaczonej linii i pozwól, by ruch oscylacyjny wykonał pracę.
- Narzędzie obrotowe: Jeśli pytasz, czy Dremel może ciąć metal, to praktyczna odpowiedź brzmi: tak – w przypadku prac szczegółowych. Empire opisuje narzędzia obrotowe jako precyzyjne narzędzia przeznaczone do obróbki małych elementów, krzywych, linii prostych oraz drobnych detali. Stosuj lekki nacisk, bądź cierpliwy i spodziewaj się wolniejszego postępu niż przy użyciu szlifierki. Małe tarczki tnące są przydatne w miejscach o ograniczonym dostępie, ale nie są najlepszym wyborem do długich cięć ani do grubych przekrojów.
Dobierz tarczę lub koło do zarówno narzędzia, jak i metalu za każdym razem. Jeśli zaczyna się gromadzić ciepło, spada kontrola lub cięcie zaczyna brzmieć nieprawidłowo, wycofaj się i dokonaj ponownej oceny. Ten sam szlifierka lub piła, która sprawdza się dobrze przy stali węglowej, może zachowywać się zupełnie inaczej przy stali nierdzewnej lub aluminium, a zmiana materiału wymaga całkowitej zmiany strategii.
Jak rodzaj metalu wpływa na Twoją strategię cięcia
Ta sama szlifierka lub piła może wydawać się przewidywalna, dopóki nie zmienisz metalu. Stal węglowa, stal nierdzewna i aluminium reagują na ciepło, ścieranie i nacisk podczas podawania w różny sposób, więc metoda skuteczna przy jednym materiale może dać niestaranny krawędź przy innym. Metale żelazne, takie jak stal węglowa i stal nierdzewna, zawierają żelazo. Metale nieżelazne, takie jak aluminium, nie zawierają żelaza. Ta różnica wpływa na kształt wiórków, zatarcie tarczy, generowanie ciepła oraz jakość powierzchni krawędzi.
Różnice między stalą węglową, stalą nierdzewną i aluminium
Jeśli uczysz się cięcia stali, traktuj stal węglową jako punkt odniesienia, a nie jako uniwersalną regułę dla wszystkich metali. Xmake opisuje stal nierdziewną jako silniejszą i bardziej odporną na korozję niż aluminium, ale jednocześnie trudniejszą w obróbce, z wolniejszym cięciem i szybszym zużyciem narzędzi. Ten sam źródło zauważa, że aluminium jest łatwiejsze w obróbce i kształtowaniu. W praktyce najlepszym sposobem cięcia stali nierdzewnej jest zwykle wolne, celowe cięcie przy użyciu odpowiednich zużywalnych narzędzi, podczas gdy cięcie aluminium często wydaje się łatwiejsze, dopóki nie zacznie się zapychać niewłaściwy tarczka.
| Metal | Typ | Zachowanie podczas cięcia | Wrażliwość na ciepło | Ryzyko zapychania się lub utwardzania w wyniku obróbki | Narzędzia są zwykle łatwiejsze w obsłudze |
|---|---|---|---|---|---|
| Stal miękka | Żelazisty | Zazwyczaj najbardziej wyrozumiały materiał do ogólnego cięcia | Umiarkowany | Niższe ryzyko niż przy stali nierdzewnej lub aluminium | Piły ręczne, piły taśmowe, piły kołowe z ostrzami do metali oraz tarczki do cięcia metalu |
| Stal nierdzewna | Żelazisty | Trudniejsze cięcie, wolniejszy postęp, większe zużycie narzędzi | Wyższe wymagania dotyczące jakości krawędzi | Podatne na utwardzanie w wyniku obróbki | Sztywne ustawienia piłek i koła lub tarcze ze stali nierdzewnej z ustalonym podawaniem |
| Aluminium | Nieżelazne | Miększy i łatwiejszy do kształtowania, ale może rozsmarowywać się lub zatykać niewłaściwy akcesorium | Ciepło może szybko gromadzić się w akcesorium, nawet gdy metal jest łatwo tnący | Wysokie ryzyko obciążenia przy niewłaściwym materiale ściernym | Tarcze lub tarcze do metali nieżelaznych, szczególnie przy dobrze wspartym materiale obrabianym |
| Twardsze stali i stopy | Żelazisty | Wyższy opór cięcia i większe obciążenie narzędzi ręcznych | Zarządzanie temperaturą ma większe znaczenie | Może szybko skrócić żywotność akcesorium | Sztywniejsze piły lub bardziej wytrzymałych specjalistycznych kół |
Jeśli szukasz informacji na temat cięcia stali nierdzewnej, najczęstym błędem jest traktowanie jej jak stali węglowej i zbyt pochopne podejście do cięcia. Jeśli projekt dotyczy cienkich materiałów i chcesz dowiedzieć się, jak ciąć blachę ze stali nierdzewnej, stabilne podparcie oraz lekki, kontrolowany posuw są zwykle ważniejsze niż maksymalna prędkość. Przy cięciu aluminium odczuwanie przebiegu cięcia może być gładkie aż do momentu, w którym wiórkę zaczynają przywierać, a akcesorium przestaje skutecznie usuwać odpadki.
Dobór tarcz tnących i piłek w zależności od materiału
Wybór zużywalnych elementów to obszar, w którym różnice między materiałami stają się szczególnie widoczne. Buddies Abrasives zauważa, że do cięcia stali węglowej najczęściej stosuje się wzmacniane tarcze tnące z wiązaniem żywicznym i ziarnem tlenku glinu. Stal nierdzewna i twardej stopów zwykle lepiej nadaje się do tarcz z ziarnem cyrkonowo-glinowym, ceramiczno-glinowym lub podobnymi mieszankami, które lepiej wytrzymują obciążenia związane z cięciem twardszych metali. Ten sam przewodnik ostrzega, że do cięcia aluminium i innych metali nieżelaznych należy stosować tarcze przeznaczone specjalnie do metali nieżelaznych, ponieważ standardowe tarcze do stali mogą ulec zablokowaniu (załadowaniu), zamiast czysto tnąć.
- Stal konstrukcyjna: Dobry punkt wyjścia dla ogólnego zastosowania ostrzy i tarcz.
- Z stali nierdzewnej: Używaj zużywalnych elementów przeznaczonych do stali nierdzewnej i wykonuj cięcie w sposób celowy. Dla wielu zadań jest to najlepszy sposób cięcia stali nierdzewnej bez dodawania niepotrzebnego ciepła.
- Aluminium: Wybierz akcesoria niemagnetyczne i przestań ciąć, jeśli tarcza zacznie się zapychać lub wiórkami zacznie się rozsmarowywać.
Materiał wskazuje, jakie powinny być akcesoria. Kształt określa, jak zachowuje się cięcie. Arkusz ze stali nierdzewnej, rura aluminiowa oraz pręt ze stali węglowej mogą wymagać różnych sposobów podparcia i oznaczenia już przed zmianą narzędzia.
Jak ciąć blachy, rury, profile rurowe i pręty
Materiał nadal ma znaczenie, ale często właśnie kształt przekształca proste cięcie w uciążliwe zadanie. Gdy użytkownicy szukają jak ciąć blachy lub jak ciąć metalowe rury , zazwyczaj mają do czynienia z problemem kształtu tak samo jak z problemem materiału. Cienka blacha może drgać, okrągłe profili mogą się toczyć, a przekroje puste zachowują się inaczej niż pełne. Przewodnik Anchorlube oddziela blachę, rury, profile rurowe i pręty z dokładnie tego powodu, a Backyard Provider wykazuje ten sam wzór w przypadku rur stalowych i profili rurowych. Nawet jeśli metal pozostaje taki sam, zalecane narzędzie może się zmieniać, ponieważ kształt wpływa na sposób prowadzenia cięcia.
Jak tnąć blachę, rury, profile rurowe i pręty
Jeśli Twój projekt dotyczy naprawdę jak obcinać blachę ,jak tnąć blachę falistą , czy jak tnąć cienką blachę , najpierw pomyśl o podparciu i długości cięcia. Blacha często dobrze nadaje się do cięcia nożyczkami przy niewielkich korektach, podczas gdy dłuższe, proste cięcia łatwiej wykonać piłką przystosowaną do cięcia metali. Okrągłe rury wymagają stabilnego ustawienia i zachowania kąta prostego, dlatego do ich cięcia stosuje się różne narzędzia – np. nożyce do rur, piłki ręczne, piłki taśmowe, piłki recyprujące oraz szlifierki – w zależności od konkretnej sytuacji. Profile rurowe wydają się łatwiejsze do cięcia ze względu na płaskie ścianki, ale cienkie ścianki mogą łatwo ulec odkształceniom w porównaniu do materiału pełnego. Pręty, pręty okrągłe i pręty zbrojeniowe stawiają większe opory cięciu niż elementy puste, dlatego kontrola narzędzia zwykle ma większą wartość niż sama szybkość cięcia.
| Kształt | Główny problem | Narzędzia początkowe | Praktyczna uwaga |
|---|---|---|---|
| Blacha | Wibracje, ugięcia, odkształcenia krawędzi przy długich cięciach | Nożyczki do metalu, piła obrotowa, piła tarczowa z tarczą do cięcia metalu, szlifierka kątowa | Najlepsze do prac wykończeniowych i długich cięć z podparciem, nie do szybkiego cięcia bez podparcia |
| Rury | Stosowanie ruchu tocznego i utrzymywanie prostokątności cięcia | Ciętak do rur, piła ręczna, piła oscylacyjna, piła taśmowa, szlifierka kątowa | Dedykowane ciętaki do rur są szczególnie przydatne do czystych, okrągłych cięć |
| Tube | Cienkie ścianki i śledzenie narożników | Ciętak do rur, piła taśmowa, zimna piła tarczowa, piła oscylacyjna, szlifierka kątowa | Puste profile wymagają podparcia blisko miejsca cięcia |
| Włóczno | Materiał pełny wymaga większego wysiłku podczas cięcia | Piła ręczna, piła taśmowa, szlifierka kątowa, piła tarczowa z tarczą do cięcia metalu | Obracający się narzędzie w stylu tnącego pręty metalowe jest zazwyczaj rozwiązaniem przeznaczonym do cięcia cienkich materiałów |
| Barze | Waga, prostota i ryzyko przygniecia, jeśli odpad spadnie | Piła taśmowa, piła zimna, piła tarczowa z ostrzem do cięcia metali | Sztywne ustawienia pił zwykle poprawiają powtarzalność cięć |
| Sztaby | Powierzchnia żebrowana, mocne chwyty, oczekiwana szorstka wykończenie | Szlifierka kątowa, piła do cięcia pod kątem, piła taśmowa | Zabezpiecz solidnie materiał, aby nie mógł się obrócić podczas cięcia |
Wskazówki dotyczące podparcia i znakowania różnych kształtów
- Szerokie podparcie cienkich blach: Długie, niestabilne odcinki mogą drgać i odchylać się od wyznaczonej linii.
- Zaciskaj okrągły materiał, aby zapobiec jego obracaniu się: Rura i pręt nie powinny się obracać po rozpoczęciu cięcia.
- Nie naciskaj ścian rury: Solidne zaciskanie jest dobre, ale nadmiarowe ciśnienie zacisku może zdeformować cienką rurę.
- Wyraźnie oznacz stronę odpadu: Jest to szczególnie istotne przy wąskim materiale oraz elementach z widoczną wykończoną powierzchnią.
- Chronij gotowe powierzchnie: Prosta podkładka pod zacisk pomaga uniknąć wgnieceń i rysów.
- Kieruj długimi prostymi cięciami: Jest to szczególnie pomocne przy planowaniu czystego cięcia blachy metalowej lub cięcia cienkiego metalu bez odchylania się krawędzi.
Kształt decyduje nie tylko o wyborze narzędzia. Ma również wpływ na generowanie ciepła, powstawanie zalotów oraz stopień obróbki końcowej krawędzi po oddzieleniu elementu. To właśnie w tym momencie ujawnia się rzeczywista jakość cięcia, a obróbka końcowa staje się równie ważna jak samo cięcie.
Czystsze cięcia metalu i lepsze krawędzie
Element może zostać oddzielony, ale praca zazwyczaj jeszcze się nie kończy. Zaloty, przebarwienia termiczne, lekkie odkształcenia oraz ostre, jak brzytwy narożniki często pojawiają się dopiero po otwarciu cięcia. Dlatego najczystsze cięcia nie są oceniane wyłącznie pod kątem szybkości. Są one oceniane pod kątem bezpieczeństwa, prostoliniowości oraz przydatności krawędzi w momencie zatrzymania narzędzia.
Jak uzyskać czystsze krawędzie przy mniejszym wydzielaniu ciepła
Jakość krawędzi zaczyna się jeszcze przed pierwszym kontaktem. A przewodnik po liczbie zębów wyjaśnia prostą zasadę: cieńszy metal zwykle korzysta z większej liczby zębów, co zapewnia wykończenie o wyższej jakości, podczas gdy grubszy materiał działa lepiej przy mniejszej liczbie zębów, dzięki czemu wióry łatwiej się usuwają, a tarcie pozostaje niższe. Ta sama logika odnosi się do ściernicy do cięcia metali. W niniejszym przewodniku po usuwaniu zaścisków stosuje się grubszą ziarnistość do szybszego usuwania materiału, natomiast drobniejsza ziarnistość jest lepsza do uzyskania gładkiego wykończenia. Innymi słowy, odpowiedni wycięty nóż lub ściernica do cięcia metalu często decyduje o jakości krawędzi już przed rozpoczęciem cięcia.
- Pozwól części ochłonąć przed obsługą lub dokładną inspekcją.
- Sprawdź, czy występuje odkształcenie, żużel lub widoczne zaściski wzdłuż krawędzi.
- Usuń wypukłe zaściski, które mogą utrudniać montaż lub powodować skaleczenia.
- Wygładź ostre narożniki i delikatnie zaokrąglij krawędź.
- Przygotuj powierzchnię, jeśli część ma być spawana, łączona, powlekana lub montowana.
Cięcie nie jest uznawane za zakończone, dopóki krawędź nie stanie się bezpieczna i nadająca się do kolejnego etapu.
Usuwanie zaścisków, wygładzanie i przygotowanie elementu
To samo przewodnik po usuwaniu zaścisków prowadzi użyteczną różnicę. Usuwanie wykańczania (deburring) polega na usunięciu ostrych, pozostających po obróbce materiałów. Wykańczanie (finishing) idzie dalej, poprawiając teksturę powierzchni, kształt krawędzi oraz przygotowanie elementu do naniesienia powłoki lub montażu. Cięcie piłką i tnąc często pozostawia mechaniczne wykańczania. Gorętsze metody mogą pozostawić wykańczania termiczne lub żużel, które wymagają dodatkowego czyszczenia.
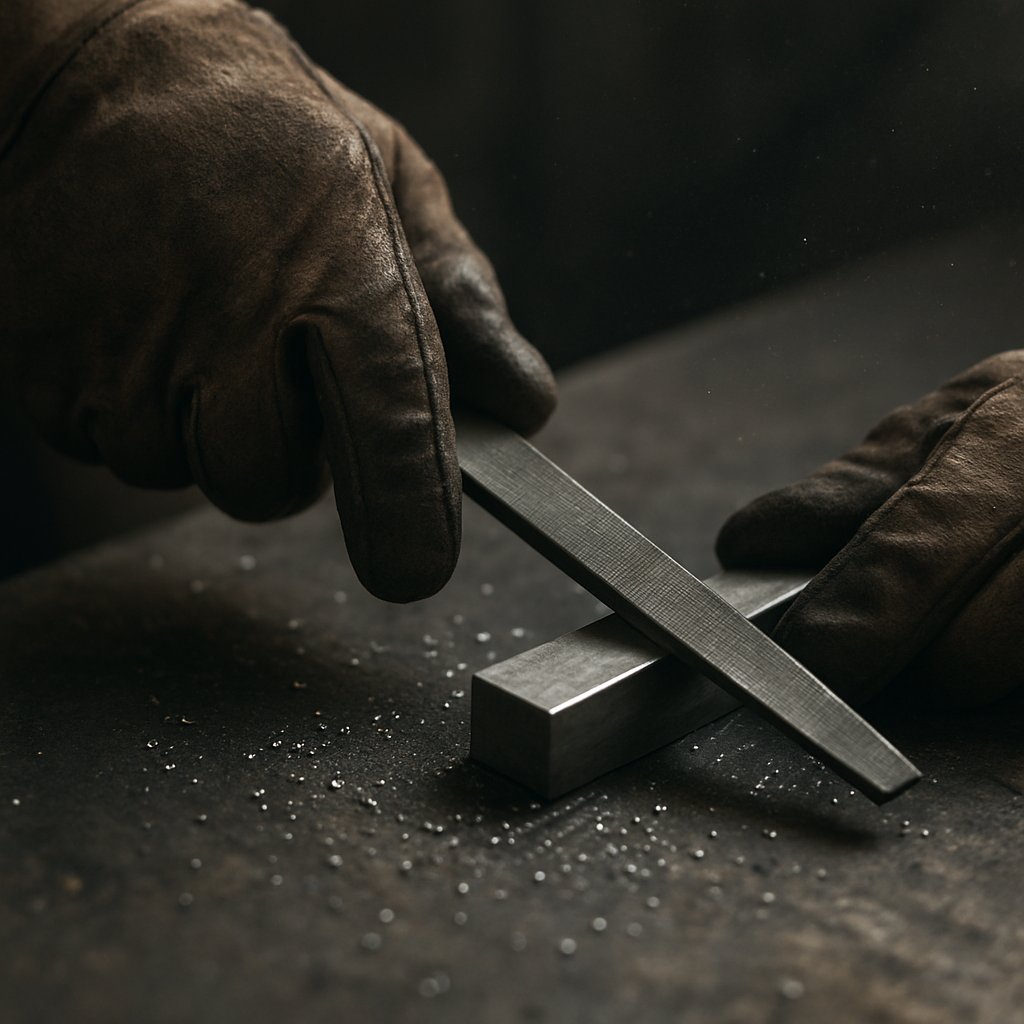
W przypadku małych zadań ręczny pilnik lub metalowy pilnik zapewnia zazwyczaj większą kontrolę niż kolejne, agresywne szlifowanie szlifierką. Metalowy pilnik jest szczególnie przydatny, gdy trzeba jedynie zaokrąglić krawędź bez zmiany kształtu elementu. Sprawdzaj krawędź nie tylko wzrokiem, ale także dotykiem. Element, który wygląda na czysty, nadal może przyciągnąć rękawicę lub nie osadzić się prawidłowo.
Kiedy przemysłowe cięcie metali ma większy sens
Jeśli każdy element nadal wymaga szlifowania, dopasowywania i ponownej weryfikacji, problem przestaje dotyczyć wyłącznie zużycia zapasów. W tym momencie przemysłowe cięcie metali staje się mniej kwestią jednorazowego przecięcia metalu, a bardziej powtarzalności tego samego wyniku z kontrolowanymi wymiarami, czystszych powierzchni oraz mniejszej liczby niespodzianek.
Gdy samodzielne cięcie przestaje być najlepszą opcją
W przypadku naprawy, cięcia do dopasowania lub pojedynczego uchwytu narzędzia ręczne mogą wystarczyć do zadania cięcia metalu. Praca wymagająca precyzji zmienia standard. Zadanie zwykle należy powierzyć profesjonalnej obsłudze produkcyjnej, gdy potrzebujesz:
- Powtarzalnych części: Wielu elementów, które muszą do siebie pasować, a nie tylko wyglądać podobnie.
- Ciasne tolerancje: Cech wymagających dokładnych pomiarów zamiast przybliżonego dopasowania „na oko”.
- Trudnych geometrii: Elementów wewnętrznych, obróbki wielu powierzchni lub kształtów ograniczonych dostępem narzędzia.
- Dokumentowany kontrola jakości: Dokumentacji kontroli, sprawdzania zdolności produkcyjnych lub śledzenia pomiarów.
- Wymagań zgodnych z normami motocyklowymi: Specyfikacje krytyczne pod względem bezpieczeństwa lub kontrolowane przez klienta, w których zgodność jest tak samo ważna jak sama operacja cięcia.
Najlepszą metodą cięcia jest ta, która najlepiej odpowiada danemu zadaniu, docelowej jakości oraz skali produkcji.
Wybór precyzyjnego cięcia metalu dla powtarzalnych elementów
Gdy praca wykracza poza użycie narzędzi ręcznych, odpowiednim urządzeniem do cięcia metalu może być frezarka CNC, tokarka CNC, urządzenie EDM lub proces hybrydowy, który najpierw kształtuje element, a następnie obrabia na nim kluczowe cechy. Shaoyi Metal Technology przedstawia to jako praktyczną ścieżkę dla części samochodowych wymagających systemów jakości IATF 16949, statystycznej kontroli procesu (SPC) oraz powtarzalnej produkcji – od prototypu po masową produkcję. Wskazówki dotyczące obróbki części samochodowych obejmują również tolerancje aż do ±0,005 mm w odpowiednich zastosowaniach.
Aby uzyskać jeszcze ścisniejszą kontrolę cech, Summit CNC wyjaśnia, jak zakłady weryfikują precyzję za pomocą pomiarów na współrzędnościowej maszynie pomiarowej (CMM), tzw. „gage pins” oraz pomiaru chropowatości powierzchni – przy czym niektóre elementy są wykonywane z tolerancją ±0,0005 cala. Jeśli więc nadal zadajesz sobie pytanie, co potrafi przeciąć metal, pamiętaj, że części produkcyjne ocenia się nie tylko pod kątem możliwości rozdzielenia materiału. Muszą one pasować do siebie, zapewniać powtarzalność i wytrzymać kontrolę jakości. To właśnie wtedy profesjonalna obsługa staje się mądrzejszą odpowiedzią na pytanie, co potrafi cięć metal w sposób niezawodny i skalowalny.
Najczęstsze pytania dotyczące cięcia metali
1. Jaka jest najlepsza metoda cięcia metali w domu?
Najlepsza metoda cięcia metali w domu zależy od rodzaju metalu, jego grubości, kształtu oraz wymaganej jakości krawędzi. Cienkie blachy łatwiej jest przecinać nożycami lub piłką przystosowaną do cięcia metali, podczas gdy rury, pręty i grubsze materiały zwykle lepiej cięć piłką ręczną, piłką taśmową, piłką ruchomą lub szlifierką kątową – szczególnie w przypadku prac wymagających mniejszej dokładności. Najbezpieczniejszym podejściem jest zamocowanie przedmiotu w imadle, użycie ostrza lub tarczy zatwierdzonej zarówno dla danego narzędzia, jak i materiału, wykonanie kontrolowanego cięcia oraz usunięcie ostrzy po zakończeniu pracy.
2. Czy szlifierka kątowa jest najlepszym narzędziem do cięcia metalu?
Szlifierka kątowa to jedno z najszybszych ręcznych narzędzi do wykonania grubych cięć, szczególnie na stali, śrubach, prętach zbrojeniowych i prętach okrągłych, ale nie jest automatycznie najlepszym wyborem w każdej sytuacji. Generuje więcej iskier i ciepła niż wiele metod opartych na piłach, a krawędź często wymaga dodatkowego wykończenia po cięciu. Jeśli potrzebujesz lepszej kontroli, mniej bałaganu lub czystszej krawędzi przy cięciu rur lub powtarzalnych cięć, lepszym rozwiązaniem może być piła taśmowa lub piła tarczowa przystosowana do cięcia metalu.
3. Jak ciąć stal nierdzewną, nie niszcząc krawędzi?
Stal nierdzewna zwykle wymaga wolniejszego i bardziej stabilnego cięcia niż stal węglowa. Używaj tarczy lub ostrza przeznaczonego specjalnie do stali nierdzewnej, dobrze podparcj obrabiany przedmiot, zacznij delikatnie od zaznaczonej linii cięcia i unikaj nadmiernego dociskania akcesorium, ponieważ nadmiar ciepła może pogorszyć wykończenie i skrócić żywotność zużywalnych części. W przypadku cienkich blach ze stali nierdzewnej jeszcze ważniejsze jest stabilne podparcie oraz łagodne dociskanie, a szybkie usuwanie zaświebów po cięciu pomaga oczyścić krawędź bez zmiany kształtu elementu.
4. Jaki jest najbezpieczniejszy sposób cięcia blachy lub metalowych paneli elewacyjnych?
Wspieraj blachę na szerokim obszarze, aby podczas cięcia nie drżała, nie gięła się ani nie odchylała. Wyraźnie zaznacz stronę odpadu, w miarę możliwości zamocuj blachę uchwytami, chroniąc jednocześnie powierzchnie gotowe do użytku; noszenie ochrony oczu, rękawiczek oraz ochrony słuchu jest obowiązkowe, ponieważ nawet czyste cięcie cienkiej blachy pozostawia ostre krawędzie. Do niewielkich cięć korekcyjnych łatwiejsze do kontrolowania są nożyczki, natomiast długie, proste cięcia zwykle lepiej wykonać za pomocą pilnika prowadzonego, dostosowanego do cięcia metalu.
5. Kiedy należy zrezygnować z narzędzi do użytku domowego i skorzystać z profesjonalnych urządzeń do cięcia metalu?
Narzędzia do samodzielnego użytku przestają być najlepszym rozwiązaniem, gdy zadanie wymaga powtarzalnych części, ścisłych tolerancji, trudnych kształtów, inspekcji z możliwością śledzenia lub spójności na poziomie motocyklowym. W tym momencie prawdziwym wyzwaniem staje się już nie tylko to, co potrafi cięć metal, ale co potrafi zapewnić ten sam wynik za każdym razem przy kontrolowanej jakości. W przypadku prac prototypowych i produkcyjnych w branży motocyklowej partner obróbkowy certyfikowany zgodnie z normą IATF 16949, taki jak Shaoyi Metal Technology, może okazać się bardziej sensownym wyborem, ponieważ zapewnia udokumentowaną kontrolę procesów, spójność opartą na statystycznej kontroli procesów (SPC) oraz skalowalną produkcję.