 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Stamping Konektor dan Terminal Otomotif: Rekayasa Presisi
TL;DR
Stamping konektor dan terminal otomotif adalah proses manufaktur presisi tinggi yang menggunakan teknologi die progresif untuk mengubah strip logam menjadi komponen konduktif kompleks dengan toleransi pada level mikron. Proses ini sangat bergantung pada pemilihan paduan tembaga yang tepat—seperti Kuningan, Perunggu Fosfor, atau Tembaga Berilium—untuk memastikan integritas sinyal dalam kondisi keras seperti getaran dan siklus termal yang ditemukan di kendaraan modern. Produsen harus mematuhi standar ketat seperti USCAR-2 dan IATF 16949 untuk memvalidasi kinerja. Bagi insinyur dan spesialis pengadaan, keberhasilan tergantung pada keseimbangan antara sifat material dengan geometri desain seperti pin press-fit serta memastikan pemasok memiliki kemampuan inspeksi visi inline yang andal.
Merekayasa Koneksi: Ekosistem Proses Stamping
Produksi terminal otomotif melampaui sekadar pembentukan logam sederhana. Ini merupakan sebuah ekosistem yang berpusat pada stamping die progresif kecepatan tinggi , sebuah metode di mana strip logam kontinu dimasukkan melalui serangkaian stasiun. Setiap stasiun melakukan operasi tertentu—meninju, coining, membengkokkan, atau mengupas—sebelum bagian berpindah ke stasiun berikutnya. Hal ini memungkinkan produksi massal geometri kompleks dengan kecepatan yang sering kali melebihi 1.000 gerakan per menit, suatu keharusan untuk memenuhi volume tinggi yang dibutuhkan oleh OEM otomotif.
Produsen canggih mengintegrasikan teknologi "Perakitan Dalam-Die", di mana komponen tambahan seperti sekrup atau koneksi dimasukkan langsung selama fase stamping. Konsolidasi ini mengurangi penanganan sekunder dan meningkatkan akumulasi toleransi. Menurut para pemimpin industri seperti KS Tooling , alur kerja meluas melewati mesin press, sering kali menghubungkan proses stamping langsung dengan pelapisan, pencetakan, dan tahap perakitan untuk menciptakan lini produksi yang mulus. Integrasi ini penting untuk menjaga integritas struktural terminal yang rapuh.
Untuk otomasi volume tinggi, komponen biasanya diproduksi secara "reel-to-reel" daripada dalam bentuk terpisah. Format ini memungkinkan mesin perakitan otomatis downstream mengambil dan menempatkan terminal ke dalam rumah konektor dengan kecepatan tinggi. Untuk memastikan manufaktur bebas cacat dalam lingkungan berkecepatan tinggi ini, pemasok kelas atas seperti Wiegel menggunakan sistem inspeksi visual canggih. Kamera-kamera ini memantau setiap langkah, memverifikasi dimensi kritis dan mendeteksi anomali secara real-time, yang merupakan syarat mutlak untuk aplikasi otomotif yang kritis terhadap keselamatan.
Ilmu Material: Paduan untuk Lingkungan Otomotif yang Ekstrem
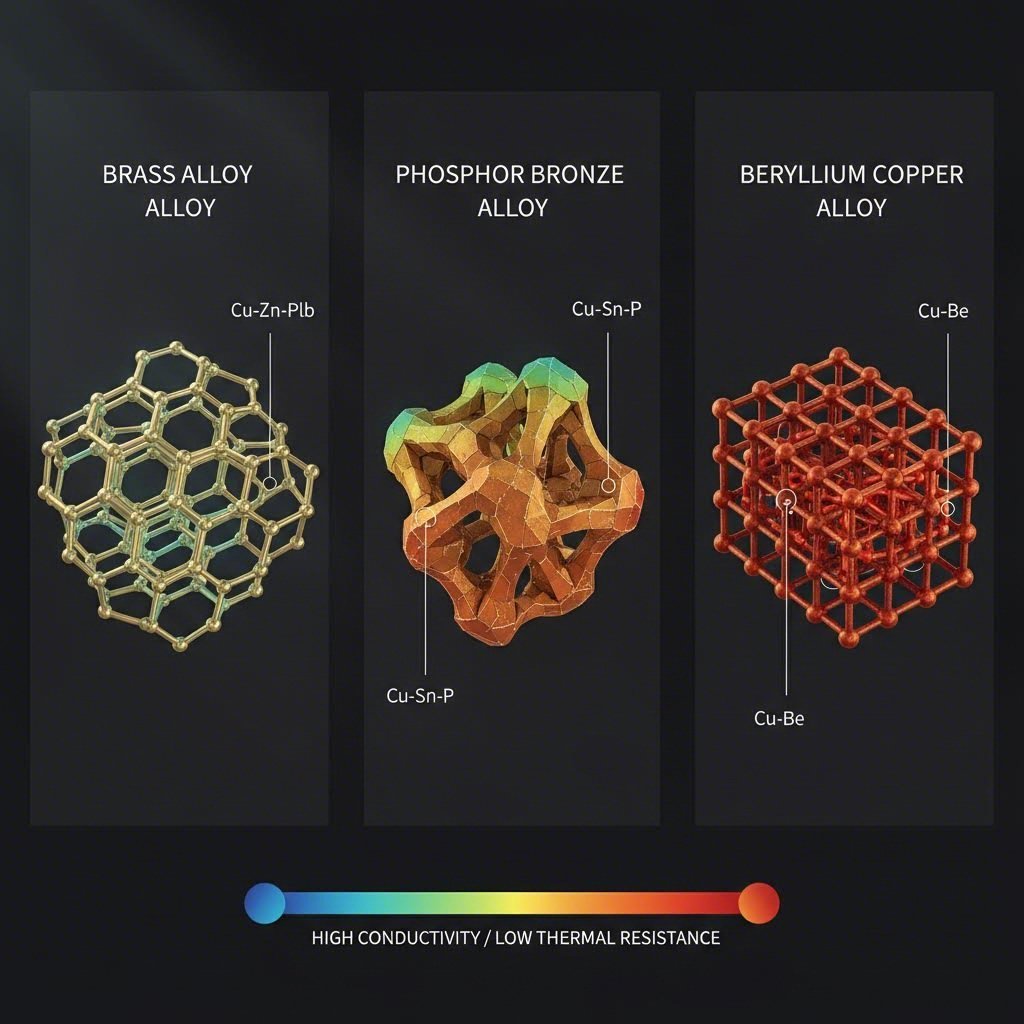
Pemilihan bahan dasar yang tepat merupakan fondasi teknik dari setiap konektor otomotif. Bahan tersebut harus menyeimbangkan konduktivitas listrik dengan sifat mekanis seperti kekuatan luluh dan ketahanan relaksasi tegangan, terutama mengingat suhu tinggi di bawah kap mesin. Pemilihan paduan menentukan kemampuan terminal dalam mempertahankan gaya kontak sepanjang masa pakai kendaraan.
| Kelas Material | Paduan Umum | Karakteristik kinerja | Aplikasi khas |
|---|---|---|---|
| Kuningan | C26000 (Cartridge Brass) | Konduktivitas tinggi (28% IACS), kekuatan sedang, biaya rendah. Rentan terhadap relaksasi tegangan di atas 110°C. | Konektor kabin standar, transmisi sinyal non-kritis. |
| Perunggu fosfor | C51000 / C52100 | Ketahanan lelah dan sifat pegas lebih baik dibandingkan kuningan. Stabil hingga sekitar 130°C. | Sensor, sakelar, dan terminal yang membutuhkan daya tahan siklus lebih tinggi. |
| Beryllium copper | C17200 (BeCu) | Kekuatan dan ketahanan relaksasi tertinggi. Sangat cocok untuk getaran tinggi dan suhu hingga 200°C. | Sistem baterai EV, konektor ADAS miniaturisasi, unit kontrol mesin. |
Di luar paduan dasar, rekayasa permukaan memainkan peran penting. Lapisan pelindung mencegah oksidasi dan "korosi fretting"—pergerakan mikro yang disebabkan getaran yang dapat mengisolasi titik kontak. Meskipun lapisan timah merupakan standar untuk penggunaan umum, lapisan emas atau perak diperlukan untuk aplikasi EV tegangan tinggi atau data sensor berenergi rendah di mana kejernihan sinyal sangat penting. Produsen seperti KS Terminals menekankan bahwa kombinasi yang tepat antara material dasar dan lapisan pelindung sangat penting untuk lolos uji validasi semprot garam dan kejut termal.
Geometri dan Fitur Desain Kritis
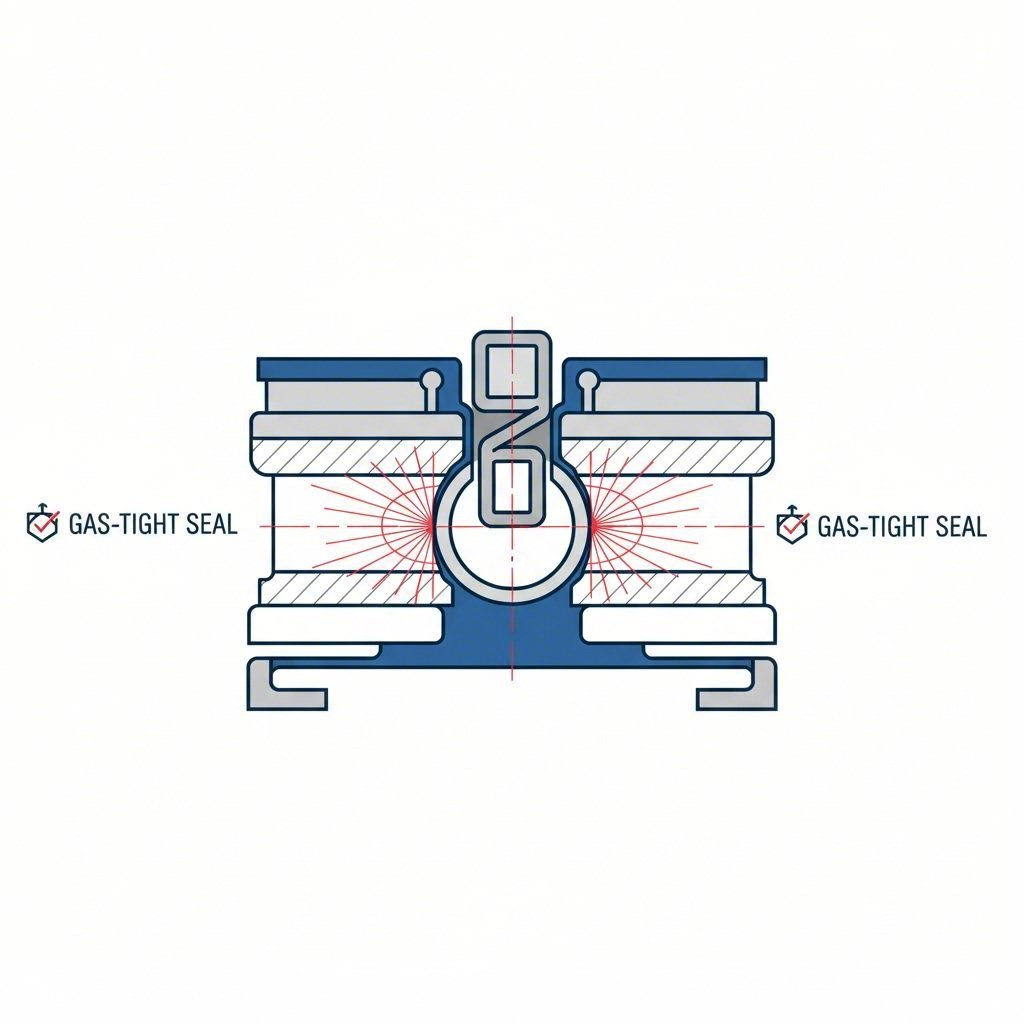
Geometri terminal stamping bersifat fungsional, bukan hanya struktural. Desain otomotif modern semakin bergantung pada Teknologi Press-Fit (Compliant Pin) . Desain "Eye of the Needle" ini memungkinkan terminal dimasukkan ke dalam PCB tanpa perlu disolder. Bagian yang fleksibel akan mengompres secara elastis selama pemasangan untuk menciptakan antarmuka yang kedap gas, menghilangkan tekanan termal dari proses soldering serta memberikan koneksi yang kuat dan mampu menahan getaran signifikan.
Perancang juga harus membedakan antara sistem yang tersegel dan tidak tersegel. Konektor yang berada di ruang mesin atau di sekitar roda memerlukan rating IP67 atau IP69K, sehingga membutuhkan terminal dengan fitur retensi khusus untuk segel silikon. Sebaliknya, elektronik kabin sering menggunakan desain tidak tersegel untuk menghemat ruang dan biaya. Teknologi seperti "skiving" digunakan untuk membentuk antarmuka kontak secara presisi, dengan menghilangkan material guna menciptakan zona kontak logam-ke-logam yang baru sehingga mengoptimalkan aliran listrik. TE Connectivity dicatat bahwa kontak hasil stamping dan pembentukan kerap menyediakan alternatif hemat biaya dibanding kontak padat hasil permesinan untuk aplikasi kabel bervolume besar tanpa mengorbankan kinerja.
Standar dan Validasi: Kerangka USCAR dan IATF
Di sektor otomotif, ketepatan divalidasi melalui standar global yang ketat. USCAR-2 spesifikasi adalah tolok ukur kawasan Amerika Utara untuk pengujian sistem koneksi listrik otomotif. Spesifikasi ini mengkategorikan konektor berdasarkan tingkat kinerja, seperti Kelas Getaran (V1 untuk sasis, V2 untuk mesin) dan Kelas Segel (S1 untuk tidak tersegel, S3 untuk semprotan tekanan tinggi). Pabrikan OEM Eropa sering merujuk pada standar LV 214, yang memberlakukan persyaratan serupa ketatnya terhadap pemantauan gaya crimp dan fisika kontak.
Untuk proses manufaktur itu sendiri, IATF 16949 sertifikasi adalah wajib. Standar manajemen mutu ini memastikan bahwa pemasok stamping memiliki manajemen risiko (FMEA) dan rencana pengendalian proses yang ketat. Validasi bukan hanya tentang bagian akhir; tetapi memerlukan dokumentasi keseluruhan rantai pelacakan. Pemasok harus sering melakukan analisis irisan internal untuk memverifikasi rasio kompresi crimping dan ketebalan pelapis, memastikan setiap batch memenuhi spesifikasi teknis yang ditetapkan.
Strategi Sourcing: Evaluasi Pemasok Stamping
Memilih mitra untuk stamping konektor dan terminal otomotif memerlukan pertimbangan lebih dari sekadar harga per bagian. Tim pengadaan harus mengevaluasi "Skala Kemampuan" pemasok. Metrik utama mencakup kapasitas tonase press dan kecepatan stroke, namun juga kemampuan mendukung Desain untuk Manufaktur (DFM). Pemasok yang mumpuni sebaiknya menawarkan dukungan simulasi untuk memprediksi penipisan material dan spring-back sebelum alat produksi keras dibuat.
Untuk proyek yang membutuhkan transisi dari pengembangan ke produksi massal, ketangkasan sangat penting. Produsen seperti Shaoyi Metal Technology mengkhususkan diri dalam menjembatani kesenjangan ini, menawarkan solusi stamping otomotif yang komprehensif mulai dari prototipe cepat hingga manufaktur volume tinggi. Dengan sertifikasi IATF 16949 dan kapabilitas mesin press hingga 600 ton, mereka dapat mengirimkan komponen kritis seperti lengan kontrol dan subframe sambil tetap mematuhi standar OEM global. Mengevaluasi kemampuan pemasok untuk melakukan skala—dari 50 unit prototipe hingga jutaan suku cadang—memastikan bahwa rantai pasok tetap berjalan tanpa gangguan selama peluncuran kendaraan.
Pada akhirnya, mitra ideal menawarkan layanan bernilai tambah seperti pembuatan perkakas internal, pelapisan reel-to-reel, dan overmolding. Integrasi vertikal ini mengurangi waktu tunggu dan memusatkan tanggung jawab atas kualitas, faktor penting saat mengelola logistik kompleks perakitan otomotif.
Kesimpulan
Pencetakan konektor dan terminal otomotif adalah disiplin ilmu yang menggabungkan ilmu material dengan rekayasa presisi. Keandalan kendaraan modern—mulai dari sensor berkendara otonom hingga powertrain EV tegangan tinggi—bergantung pada integritas komponen cetak ini. Dengan memahami nuansa proses die progresif, pemilihan paduan logam, dan validasi USCAR yang ketat, insinyur dapat memastikan desain mereka tahan terhadap kondisi jalan paling ekstrem. Kunci keberhasilan terletak pada kemitraan dengan pemasok bersertifikat yang memperlakukan setiap mikron sebagai metrik kinerja kritis.
Pertanyaan yang Sering Diajukan
1. Apa perbedaan antara terminal cetak dan terminal mesin?
Terminal cetak dibentuk dari strip logam yang terus menerus menggunakan mati (die), sehingga sangat ideal untuk produksi volume tinggi, hemat biaya, dan memiliki repetitivitas tinggi. Terminal mesin dipotong dari bahan pejal, menawarkan daya tahan dan kerapatan arus yang lebih tinggi namun dengan biaya yang jauh lebih tinggi serta laju produksi yang lebih lambat.
2. Mengapa Beryllium Copper (BeCu) digunakan pada konektor otomotif?
Beryllium Copper dipilih karena kekuatan luar biasanya serta ketahanannya terhadap relaksasi tegangan, terutama pada suhu tinggi. Material ini mempertahankan gaya "pegas"nya seiring waktu, memastikan konektor tetap kencang meskipun setelah bertahun-tahun mengalami getaran dan perubahan suhu, yang sangat penting untuk sistem keselamatan.
3. Bagaimana standar USCAR-2 memengaruhi desain konektor?
USCAR-2 menetapkan protokol pengujian kinerja, termasuk ketahanan terhadap getaran, kejutan suhu, dan kelembapan. Desain konektor harus lulus dari "kelas" tertentu (misalnya, V1, S1) agar disetujui untuk digunakan pada kendaraan di Amerika Utara, yang memengaruhi geometri, pemilihan material, dan mekanisme penguncian.