 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


Kerutan Deep Draw: Fisika, Proses & Strategi Pencegahan
TL;DR
Mencegah kerutan pada komponen deep draw memerlukan keseimbangan yang tepat antara gaya tekan di area flens. Mode kegagalan utama adalah ketidakstabilan tekan, di mana tegangan tangensial melampaui batas tekuk kritis material. Untuk mengatasinya, insinyur harus menerapkan Gaya Penahan Benda Kerja (BHF) —yang biasanya dioptimalkan untuk membatasi aliran material tanpa menyebabkan robekan—dan merancang perkakas dengan radius masuk die yang sesuai (umumnya 6–8 kali ketebalan material). Pencegahan yang efektif juga bergantung pada pengelolaan celah antara punch dan die serta penggunaan draw beads untuk geometri asimetris. Panduan ini membahas fisika, parameter proses, dan faktor desain yang diperlukan untuk menghilangkan cacat deep drawing.
Fisika Kerutan: Ketidakstabilan Tekan
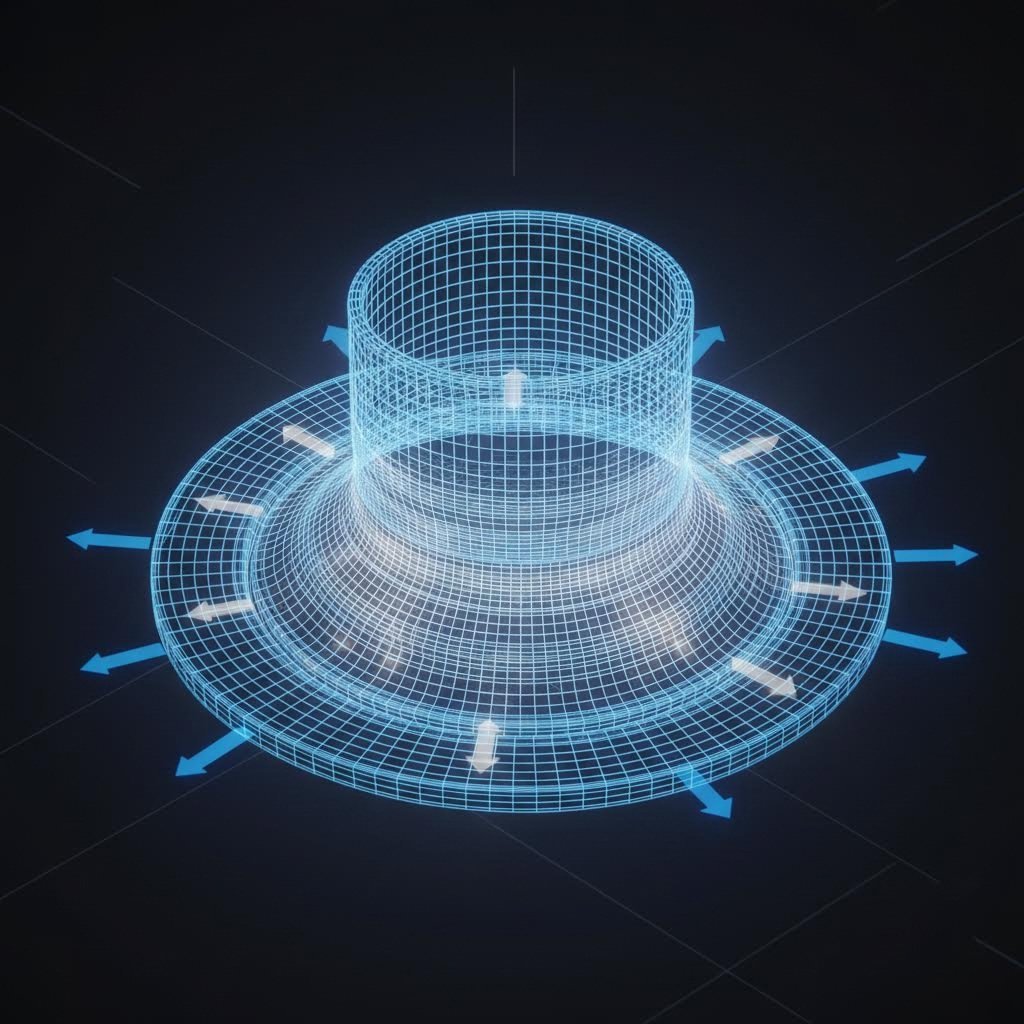
Kerutan dalam deep drawing bukan hanya cacat kosmetik; ini adalah kegagalan struktural yang disebabkan oleh mekanika dasar pembentukan logam. Ketika lempeng datar ditarik masuk ke rongga mati, material pada area flens dipaksa masuk ke keliling yang lebih kecil. Pengurangan diameter ini menghasilkan tegangan tekan tangensial yang signifikan tegangan tekan tangensial . Ketika tegangan ini melampaui kemampuan material untuk menahan tekukan, logam membentuk lipatan berbentuk gelombang—kerutan—yang tegak lurus terhadap arah tekanan.
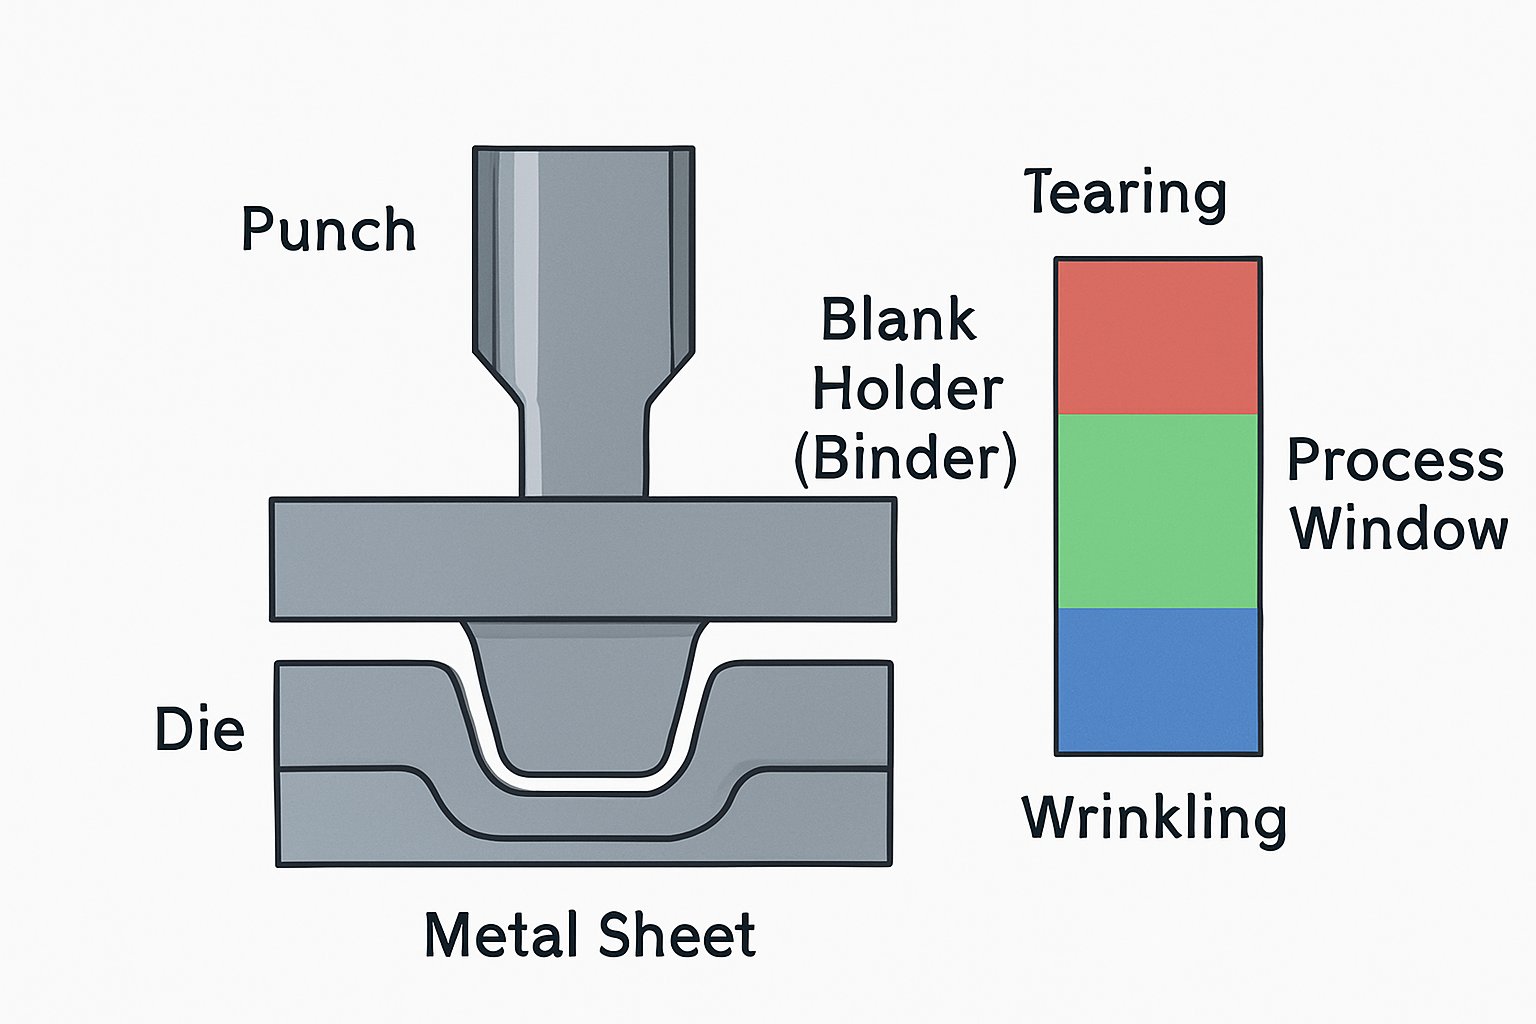
Fenomena ini diatur oleh prinsip konservasi volume. Saat logam bergerak secara radial ke dalam, logam tersebut menebal. Jika jarak vertikal antara permukaan die dan pemegang bahan terlalu besar, atau jika tekanan penjepitan tidak cukup untuk menahan penebalan ini, material akan mengalami tekuk. Memahami kondisi tegangan ini sangat penting karena kondisi ini berlawanan langsung dengan robekan. Sementara robekan merupakan kegagalan tarik yang disebabkan oleh peregangan berlebih, kerutan merupakan kegagalan tekan yang disebabkan oleh kurangnya penahanan. Proses deep drawing yang sukses beroperasi dalam "jendela proses" sempit antara dua mode kegagalan ini, sebagaimana dijelaskan dalam sumber daya teknis oleh The Fabricator .
Tuas Proses Kritis: Optimasi Gaya Pemegang Bahan
Metode paling langsung untuk mengendalikan tegangan tangensial adalah penerapan Gaya Penjepit Blangko (BHF) yang tepat, juga dikenal sebagai tekanan penjepit. Penjepit blangko berfungsi sebagai bantalan tekanan yang menjepit flens terhadap permukaan cetakan, mengatur laju aliran material ke dalam rongga cetakan. Tujuannya adalah menerapkan gaya yang cukup untuk menekan tekukan sambil memungkinkan material meluncur ke dalam. Jika BHF terlalu rendah, flens akan mengkerut; jika terlalu tinggi, gesekan mencegah aliran, menyebabkan material meregang hingga patah (robek).
Untuk hasil optimal, insinyur sebaiknya memperlakukan BHF sebagai variabel dinamis, bukan pengaturan statis. Meskipun sistem tekanan konstan umum digunakan, aplikasi canggih mungkin memerlukan gaya penjepit blank yang bervariasi (VBHF) untuk menyesuaikan profil tekanan sepanjang langkah. Aturan praktis menyatakan bahwa sebaiknya memulai dengan tekanan yang dihitung berdasarkan kekuatan luluh material dan luas flens, kemudian menyesuaikannya secara bertahap. Pemeriksaan visual pada flens merupakan langkah diagnosis pertama: area yang mengilap dan mengkilat menunjukkan tekanan berlebihan, sedangkan penebalan atau gelombang yang terlihat menandakan gaya yang tidak mencukupi. Panduan otoritatif dari MetalForming Magazine menekankan bahwa menguasai keseimbangan ini sangat penting untuk geometri kompleks.
Desain Peralatan: Radius, Jarak Bebas, dan Gelarik Tarik
Tindakan pencegahan dimulai pada tahap desain. Geometri peralatan memiliki pengaruh besar terhadap aliran dan stabilitas material. Tiga parameter sangat kritis untuk mencegah kerutan pada komponen deep draw:
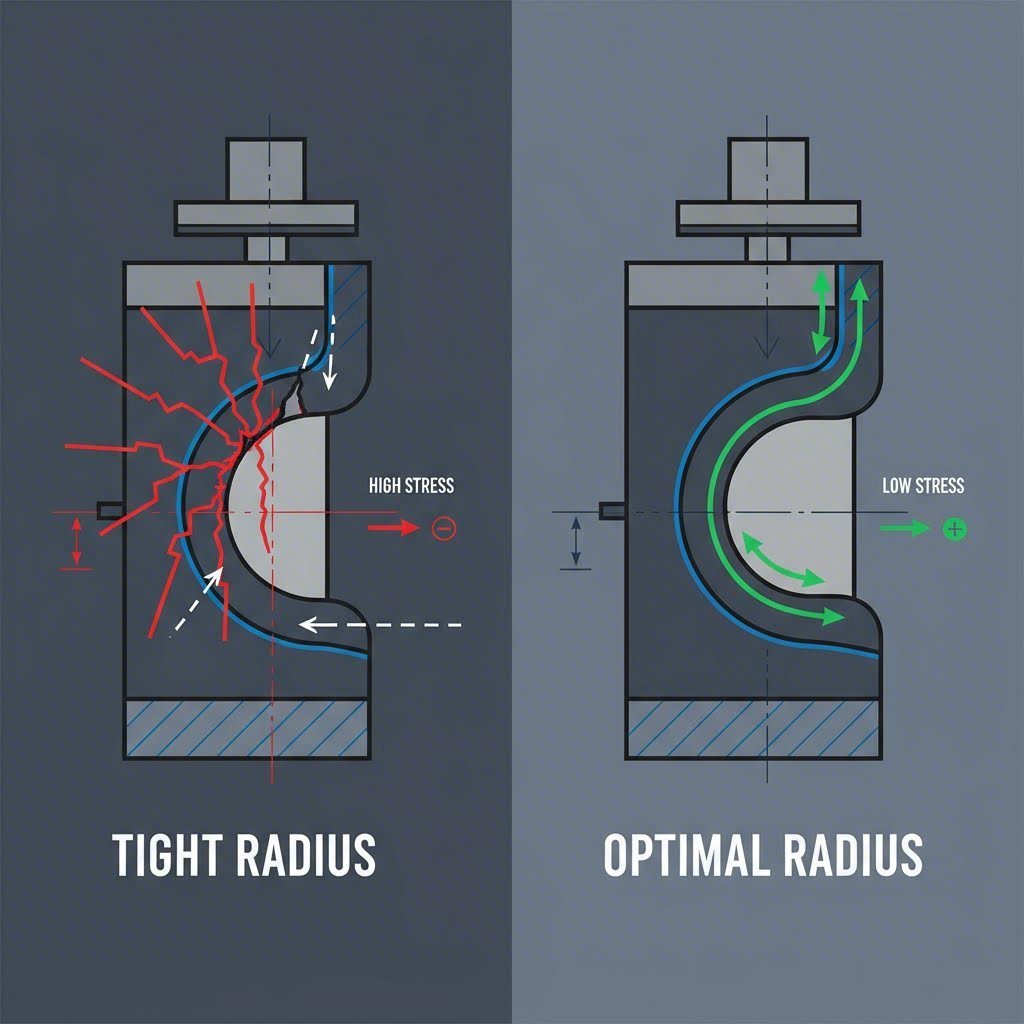
- Radius Masuk Die: Jari-jari ini menentukan seberapa lancar material mengalir dari flens ke dinding vertikal. Jari-jari yang terlalu kecil membatasi aliran, meningkatkan tegangan dan risiko robek. Sebaliknya, jari-jari yang terlalu besar mengurangi luas kontak di bawah penjepit blank, sehingga material terlepas lebih awal dari binder dan menyebabkan kerutan. Konsensus industri merekomendasikan jari-jari masuk mati (die entry radius) sekitar 6 hingga 8 kali ketebalan material (t) untuk sebagian besar aplikasi baja.
- Kebersihan untuk pukulan mati: Jarak antara punch dan dinding die harus mampu mengakomodasi penebalan alami material pada flens. Karena flens menebal saat ditarik masuk (sering kali hingga 30%), celah biasanya diatur pada ketebalan material ditambah margin keamanan (misalnya, 1,1t). Celah yang tidak mencukupi akan mengakibatkan material dipaksa melewati celah sempit, menyebabkan galling atau lonjakan tonase tinggi, sedangkan celah yang terlalu besar membuat dinding tidak didukung, sehingga berisiko timbul kerutan.
- Bead Penarikan: Untuk bagian atau kotak yang tidak simetris di mana BHF seragam tidak memungkinkan, alur tarik sangat penting. Tulang-tulang penyangga yang dinaikkan ini memaksa material untuk menekuk dan melepas tekukan sebelum masuk ke dalam cetakan, menghasilkan gaya penahan untuk mengendalikan aliran secara lokal tanpa memerlukan tekanan penjepit global yang berlebihan.
Untuk produsen otomotif dan produsen berskala besar, transisi dari desain peralatan ke produksi massal memerlukan ketelitian. Perusahaan-perusahaan seperti Shaoyi Metal Technology menggunakan protokol bersertifikasi IATF 16949 untuk memastikan parameter perkakas yang presisi—dari prototipe hingga operasi mesin press 600 ton—dipertahankan secara konsisten, mencegah cacat pada komponen kritis seperti lengan kontrol dan subframe.
Sifat Material dan Strategi Pelumasan
Ilmu material memainkan peran penting dalam keberhasilan deep drawing. Anisotropi lembaran logam—variasi arah dalam sifat mekanisnya—sering menyebabkan "earing," cacat tepi bergelombang yang dapat berkembang menjadi kerutan pada bodi. Material dengan anisotropi normal tinggi (nilai r) umumnya lebih disukai untuk deep drawing karena tahan terhadap penipisan. Namun, variasi antar gulungan dapat secara tak terduga menggeser jendela proses. Memverifikasi sertifikasi pabrik untuk nilai n (eksponen pengerasan regangan) dan nilai r merupakan langkah pemecahan masalah standar.
Strategi pelumasan juga sangat penting dan sering kali kontra-intuitif. Meskipun gesekan pada umumnya merupakan musuh, proses deep drawing membutuhkan pelumasan diferensial. Area flange memerlukan pelumasan tinggi untuk memfasilitasi geseran dan mencegah kerutan, sedangkan kepala punch justru sering membutuhkan gesekan yang lebih tinggi untuk mencengkeram material dan mencegah penipisan lokal. Pelumasan berlebihan pada punch atau pelumasan kurang pada flange merupakan kesalahan operator umum yang menstabilkan proses. Wawasan terperinci dari KYHardware menyoroti pentingnya menyesuaikan viskositas pelumas dengan rasio deep drawing dan jenis material tertentu.
Protokol Pemecahan Masalah: Keseimbangan Kerutan versus Robekan
Ketika terjadi cacat, pendekatan sistematis diperlukan untuk mengidentifikasi penyebab utamanya. Kerangka keputusan berikut membantu insinyur mendiagnosis masalah berdasarkan lokasi dan sifat kegagalan. Perlu dicatat bahwa memperbaiki satu masalah sering kali berisiko menyebabkan mode kegagalan yang berlawanan, sehingga diperlukan iterasi yang hati-hati.
| Gejala | Penyebab yang Mungkin | Tindakan Perbaikan |
|---|---|---|
| Kerutan pada Flange | Gaya Penjepit Blanks (BHF) Tidak Mencukupi | Tingkatkan tekanan perekat secara bertahap. Periksa kerataan dan kesejajaran perekat. |
| Kerutan pada Dinding | Radius Die Berlebihan atau Celah Lebar | Kurangi radius masuk die ke kisaran yang direkomendasikan, 6-8t. Periksa celah punch-ke-die untuk celah yang berlebihan. |
| Kerutan + Robek | Kontrol Aliran Material yang Buruk | Jendela proses terlalu sempit. Pertimbangkan penggunaan bead tarik untuk menahan area tertentu atau ubah desain bentuk blank untuk mengurangi material berlebih. |
| Rim Tidak Rata (Earing) | Anisotropi Material | Periksa arah butir material relatif terhadap tata letak. Beralihlah ke material dengan nilai r yang lebih seragam. |
Memperbaiki cacat-cacat ini umumnya melibatkan konsultasi panduan pemecahan masalah khusus, seperti yang disediakan oleh Pembentukan yang Akurat , yang mengkategorikan masalah berdasarkan tanda-tanda visualnya pada bagian jadi.
Menguasai Stabilitas Deep Draw
Menghilangkan kerutan pada komponen deep draw merupakan tantangan teknik yang menuntut pandangan holistik terhadap sistem pembentukan. Hal ini memerlukan penyesuaian antara fisika tegangan tekan dengan kenyataan praktis geometri peralatan dan kemampuan press. Dengan secara cermat menghitung gaya penjepit bahan, mengoptimalkan radius die sesuai ketebalan material tertentu, serta memantau variabel pelumasan, produsen dapat menciptakan jendela proses yang stabil. Hasilnya bukan hanya komponen bebas cacat, tetapi juga lini produksi yang dapat diulang dan efisien, mampu memenuhi tuntutan ketat industri modern.
Pertanyaan yang Sering Diajukan
1. Apa penyebab utama terjadinya kerutan dalam proses deep drawing?
Kerutan terutama disebabkan oleh ketidakstabilan tekan pada area flens. Saat blank ditarik secara radial ke dalam, berkurangnya keliling menyebabkan tegangan tekan tangensial. Jika tegangan ini melebihi tegangan tekuk kritis material dan gaya penahan blank tidak cukup untuk menahannya, logam akan tekuk dan membentuk gelombang atau kerutan.
2. Bagaimana gaya penahan blank mencegah kerutan?
Penahan blank (atau binder) memberikan tekanan pada flens, menekannya ke permukaan mati. Tekanan ini menciptakan hambatan gesekan yang menahan aliran material. Dengan menjaga flens tetap rata, penahan blank menekan kecenderungan material untuk tekuk akibat tegangan tekan. Gaya tersebut harus cukup tinggi untuk mencegah kerutan namun tidak terlalu tinggi agar tidak merobek logam.
3. Berapa radius masuk mati yang direkomendasikan untuk menghindari cacat?
Aturan praktis teknik umum untuk radius masuk mati adalah 6 hingga 8 kali ketebalan material. Radius yang terlalu kecil akan membatasi aliran dan menyebabkan robekan, sedangkan radius yang terlalu besar mengurangi area penjepit efektif di bawah pemegang blank, memungkinkan material mengkerut sebelum memasuki rongga mati.
4. Dapatkah pelumasan menyebabkan kerutan?
Ya, pelumasan yang tidak tepat dapat berkontribusi terhadap terbentuknya kerutan. Jika area flens tidak dilumasi cukup, aliran material akan terhambat, yang berpotensi menyebabkan robekan. Namun, jika permukaan punch diberi pelumas berlebihan, material dapat meluncur terlalu mudah, mengurangi tegangan regang yang diperlukan untuk menjaga dinding tetap kencang, yang kadang-kadang dapat menyebabkan kerutan atau ketidakstabilan pada area yang tidak didukung.