 Részt veszünk az Automechanika Frankfurt 2026 kiállításon — szeptember 8. | 4.2-es csarnok, M31-es stand —
 EN


Hogyan vágunk fémet anélkül, hogy tönkretennénk az élét vagy sérülésveszélyt okoznánk?
Fémvágás anyag és vágási típus szerint
Ha éppen azon töpreng, hogyan vágjunk fémet anélkül, hogy tönkretennénk a szélet , kezdjen egy ötlettel: nincs egyetlen eszköz, amely minden feladatra alkalmas. A legjobb eredmény öt változótól függ: a fém típusától, vastagságától, alakjától, a kívánt szélminőségtől és azoktól az eszközöktől, amelyeket biztonságosan használhat.
Mi befolyásolja a fémvágás legjobb módját
A fémvágás legjobb módja attól függően változik, hogy a fémek különböző módon viselkednek hő, nyomás és kopás hatására. MSC magyarázza, hogy a vasalapú fémek vasbázissal vagy jelentős vas-tartalommal rendelkeznek, így ez a csoport tartalmazza a széntartalmú acélt és a rozsdamentes acélt. A nem vasalapú fémek, például az alumínium, nem tartalmaznak ilyet. Ez fontos, mert a forgácsképződés, a hőfejlődés és az eszközök kölcsönhatása nem azonos anyagonként.
- Fém típusa: A vasalapú és a nem vasalapú fémek gyakran különböző pengék, korongok vagy vágási sebességek alkalmazását igénylik.
- Vastagság: A vékony lemez teljesen másképp vágódik, mint a vastag anyag. A vékony lemez általában könnyűsúlyú anyagot jelent, amely rezeghet vagy torzulhat. A vastag anyag a rúd-, lemez- vagy szerkezeti elemekre utal, amelyek erősebb módszerek alkalmazását igénylik.
- Alak: Egy sík lemez, cső, rúd vagy szögvas nem ugyanolyan módon támasztja alá a vágást.
- Vágás minősége: A durva vágás gyors és funkcionális, de esetlegesen csipát vagy durvább élt hagyhat. A finomvágás tisztább, pontosabb élt céloz meg, kevesebb utófeldolgozással.
- Eszköz hozzáférés: Ami egy műhelyben fémet vág, az nem feltétlenül praktikus egy garázsban vagy bejárati úton.
Gyors válasz a legtöbb otthoni projekt számára
A legbiztonságosabb kiindulási pont a legtöbb otthoni fémvágási feladatnál az eszköz anyaghoz és vastagsághoz való illesztése, majd a gyors, durva vágás és a tisztább felületi vágás közötti választás.
Sok otthoni szerelési feladatnál a fémvágás kézi fűrészre, ollóra vagy megfelelő tartozékkal ellátott csiszolóra szorítkozik. Nagyobb vagy vastagabb acél esetén Service Steel megjegyzi, hogy a gyakori módszerek kiterjednek a fűrészelésre, plazmavágásra, vízsugárvágásra, lézeres vágásra és lángvágásra – mindegyiket a vastagság és a megengedett tűréshatár alapján választják ki. Ha korongot vagy pengét használ, ellenőrizze a gyártó ajánlásait a felhasználási területre és a maximális üzemeltetési sebességre vonatkozóan, ne találgasson. Weiler különösen arra figyelmeztet, hogy a korong fordulatszámának megfelelően válassza az eszközt, és a megfelelő korongtípust használja az adott eszközhöz és védőburkolathoz. Itt kezdődnek a jó vágások, és itt kezdődnek a biztonságos vágások is.
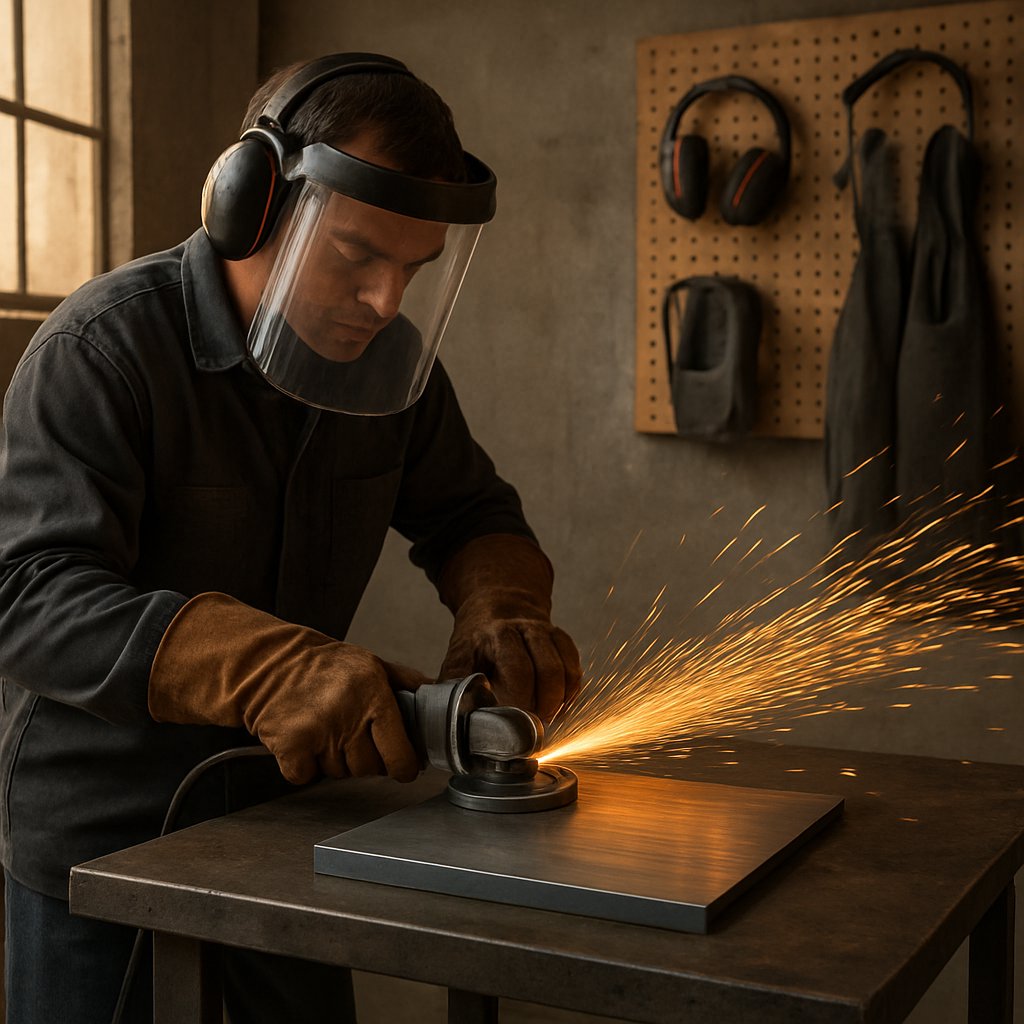
Fémvágás biztonságosan – a kezdettől a végéig
A jó eredmények a szikra vagy forgács megjelenése előtt kezdődnek. A vékony lemezt ollóval vágva éles, borotvaszerű élek keletkeznek. A fémet fűrésszel vágva forgácsok repülhetnek, illetve a munkadarab elmozdulása esetén visszarúgás is felléphet. Az abrazív vágókorongok szikrákat, hőt és a korong meghibásodásának kockázatát is magukkal hozzák. Mivel minden módszer más-más veszélyprofilhoz vezet, a biztonsági berendezésnek illeszkednie kell a használt eszközökhöz, tartozékokhoz és fémtípushoz.
Biztonság a vágás megkezdése előtt
Néhány ellenőrzés megelőzi a legtöbb kezdő hibáját. A Weiler biztonsági útmutatója hangsúlyozza, hogy az oldalfűrészekhez vágóvédőt, nem pedig csiszolóvédőt kell használni a vágókorongokkal. Ugyanez az útmutató azt is előírja, hogy a korong sebességértékének egyeznie vagy meghaladnia kell az eszköz sebességét, sérült korongokat ki kell cserélni, és a vágókorongokat soha nem szabad görbe vágásokhoz hajlítani vagy csiszolásra használni. A Connecticut Egyetem (UConn) fűrészről készített rövid útmutatója ugyanezt az elvet hangsúlyozza a fűrészek esetében: ellenőrizze a fűrészlapot, tartsa helyén a védőburkolatot, és ne erőltesse a vágást.
- PPE: Viseljen biztonsági szemüveget és arcvédőt, hallásvédőt, kesztyűt, erős cipőt és illeszkedő ruhát. A nagy mennyiségű szikrát keltő munka során tűzálló ruhát vagy bőrköpenyt is szükséges viselni.
- Munkadarab rögzítése: Rögzítse a darabot fogószorítóval vagy fogóval úgy, hogy ne hajlítható, ne csavarodható és ne gurulható legyen. A csövet meg kell akadályozni a gördülésben, és a vágásnak nyitva kell maradnia, hogy a fűrészlap vagy a korong ne szoruljon be.
- Szikra-kezelés: Távolítsa el a papírt, oldószereket, rongyokat, forgácsot és üzemanyagot a munkaterületről. OSHA forró munkavégzési szabályai a közeli éghető anyagokat komoly tűzveszélyként kell kezelni, és el kell távolítani őket vagy védőpajzzsal le kell fedni.
- Szellőzés: Ne végezzen vágási munkát rosszul szellőző beltéri területeken, árkokban vagy zárt helyeken megfelelő légcserének hiányában. Egyes vágási műveletek és anyagok mechanikus szellőzést igényelnek.
- Hallásvédelem: A fűrészek és csiszolók olyan hangosak, hogy a fültisztítók vagy fülvédők használata rendszeres kötelezettség, nem pedig opcionális.
- Forró fém kezelése: Az új vágások forró peremeket és forró végpontokat hagynak. Hagyja kihűlni a darabot, válassza el más munkaterületektől, vagy egyértelműen figyelmeztesse másokat a megérintés előtt.
- Azonosítsa a fém típusát, és ellenőrizze, hogy a vágólap vagy korong megfelelő anyagra és szerszámra van-e címkézve.
- Ellenőrizze a szerszámot, védőburkolatot, oldalsó fogantyút, vezetéket vagy akkumulátort, valamint a fogyó alkatrészt repedések, hiányzó fogak, deformáció vagy kopás szempontjából.
- Távolítsa el a gyúlékony anyagokat, állítsa be a szikrák irányát, és győződjön meg arról, hogy megfelelő a szellőzés.
- Támassza és rögzítse a munkadarabot úgy, hogy a vágás közben ne záródjon be, ne szoruljon össze vagy ne gördüljön el.
- Ellenőrizze testtartását és fogását, majd indítsa el a szerszámot kontrollált helyzetben, mielőtt érintené a fémfelületet.
Veszélyek a vágás közben és után
A legtöbb probléma akkor kezdődik, amikor a tartozék érinti a fémfelületet. A visszarúgás akkor következik be, ha a vágólap vagy korong beakad, megcsavarodik vagy rossz területre kerül. Az UConn figyelmeztetése szerint egy vágókorong felső negyede különösen hajlamos a visszarúgásra, és a rossz rögzítés ezt tovább súlyosbítja, mert a munkadarab elmozdulhat a vágás közben. A korong vagy vágólap meghibásodása oldalirányú nyomás, sérülés, helytelen alkalmazás, túl nagy fordulatszám vagy a szerszám erőltetése (ahelyett, hogy hagyjuk, hogy természetes módon vágjon) esetén következhet be.
Amikor fémet vág egy fűrész segítségével, figyeljen a rezgésre, a növekvő vibrációra, illetve a „ha a fűrész fordulatszáma csökken vágás közben” keresési kifejezésben rejlő figy cảnhre. Ez a sebességcsökkenés nem azt jelzi, hogy erősebben kell nyomni. Állítsa le a gépet, és ellenőrizze az előtolási nyomást, a pengét, a támasztást, valamint azt, hogy a tartozék megfelel-e az anyagnak.
Ha már arra gondolt, hogy „mik azok a szikrák, amelyek fémvágás közben keletkeznek”, akkor kezelje őket forró részecskékként, amelyek valódi tűzveszélyt jelentenek, nem pedig ártalmatlan fényként. A repülő forgácsok sérülést okozhatnak a szemben, a forró peremek pedig egyszerre vághatnak és égési sérülést okozhatnak. A hőfelhalmozódás továbbá elszínezheti a vágott élét, és nehezebbé teheti a darab biztonságos kezelését. Azok számára, akik a „melyik fémeket nem lehet csiszolóval vagy fűrészgéppel vágni” kifejezést keresték, a legbiztonságosabb szabály egyszerű: ne vágjon olyan fémeket, amelyeket a pengének vagy korongnak a címke nem engedélyez, és különösen óvatosan járjon el a keményebb speciális ötvözetekkel, mivel azok túlmelegedést vagy a szokásos tartozékok felületének megcsiszolódását (glazírozódását) okozhatják.
Egy biztonságos vágás egy irányított folyamat, nem egy szerencsés próbálkozás. Ugyanez a logika ismételhető munkafolyamattá alakítható a munkaasztalon, a garázsban vagy a fűrészállványnál.
Fémvágási útmutató kezdőknek lépésről lépésre
A legtöbb kezdőnek nem szükséges minden eszközre külön eljárás. Egy ismételhető folyamatra van szükségük. Ha az első gondolata az, hogy hogyan vágjak fémet anyagpazarlás nélkül és érdemben éles él kialakulása nélkül, akkor mindig ugyanazt a sorrendet kövesse: azonosítsa a fém típusát, tervezze meg a vágást, rögzítse a munkadarabot, válassza ki a megfelelő tartozékot, majd tisztítsa meg az élt. Ez a módszer akkor is működik, ha fűrésszel, ollóval vagy vágókoronggal vágja a fémeket.
A beállítás sokkal nagyobb jelentőségű, mint ahogy sokan gondolnák. A Weiler megjegyzi, hogy a vékonyabb vágókorongok kevesebb anyagot távolítanak el, javíthatják a pontosságot, és kevesebb hőt termelnek. Cold Saw Shop emellett egy egyszerű igazságra is felhívja a figyelmet: a kompatibilitás hiánya hőkárosodáshoz, deformációhoz, anyagpazarláshoz és rossz felületminőséghez vezethet. Ha tehát azon gondolkodik, hogyan vághat le fémeket tisztán, kezdje a tervezést a vágás részeként, ne pedig késleltetésként a vágás előtt.
Az univerzális fémvágási munkafolyamat
- Azonosítsa a fém típusát. Döntse el, hogy vasalapú fémet (pl. acél) vagy nem vasalapú fémet (pl. alumínium) vág. Az anyagtípus befolyásolja a vágólap és a korong kiválasztását.
- Válassza ki a vágás típusát. Döntse el, hogy egyenes vágásra, íves vágásra, gyors durva vágásra vagy tisztább felületi vágásra van szüksége.
- Mérje meg és jelölje meg gondosan. Használjon egyértelmű vonalat, és jelölje meg a hulladék oldalt, hogy tudja, merre kell haladnia a tartozéknak.
- Támassa alá és rögzítse a munkadarabot. A stabil alátámasztás csökkenti a rezgést, megakadályozza a kerek profilok legördülését, és segít megelőzni a beakadást.
- Válassza ki a megfelelő pengét vagy korongot. Illessze az alkatrészt mind a szerszámhoz, mind a fémhez. A Cold Saw Shop külön választja a vasalapú pengéket (acélhoz és rozsdamentes acélhoz) a nem vasalapú pengéktől (alumíniumhoz és sárgarézhez). Az őrlő vágásnál a korong típusa és vastagsága is befolyásolja a vezérelhetőséget és a felületminőséget.
- Kezdje óvatosan a vágást. Hagyja, hogy a penge vagy korong kialakítsa a vágási pályát, mielőtt növelné a nyomóerőt.
- Tartsa fenn az állandó irányítást. Maradjon a jelölés vonalán, és hagyja, hogy a szerszám végezze a munkát. Ha rezeg, élesen lelassul vagy eltér a pályától, álljon meg, és javítsa ki a beállítást.
- Hagyja kihűlni az anyagot, ha szükséges. A hő hatással van mind a kezelés biztonságára, mind az élminőségre.
- Csiszolja le az élt. A darab akkor tekinthető valóban elkészültnek, ha az éles peremek eltávolításra kerültek. Az alumínium díszítési folyamatában, Winsen a csiszolás és tisztítás szabványos befejező lépésként szerepel.
Mérésről csiszolásig
A kérdésre, hogyan lehet tisztán vágni fémet, a válasz általában nem több erő, hanem jobb jelölés, jobb alátámasztás és a megfelelő fogyóelem. Egy kicsit elcsúszott jelölés később rossz illeszkedést eredményez. Egy lazán rögzített munkadarab rezeghet, és eltérítheti a vágási vonalat. Egy rosszul kiválasztott vágókorong vagy korong több hőt termelhet, és több utómunkát igényel. Akárki, aki otthon tanulja meg a fémvágást, az ilyen apró előkészítési döntések gyakran fontosabbak, mint a szerszám nyers teljesítménye.
- A szerszám kényszerítése helyett inkább hagyjuk, hogy maga vágjon.
- A fémhez nem megfelelő vágókorong vagy korong használata.
- A vágás kezdetének siettetése és a vonalról való leugrás.
- A bilincsek kihagyása és a darab kézzel való tartása.
- A hőfelhalmozódás figyelmen kívül hagyása, valamint a vágott él túl korai megérintése.
- A csiszolás kihagyása a vágás után.
Ha már régóta azon töpreng, hogyan vágjon fémet kevesebb hibával, mentse el ezt a munkafolyamatot, és ismételje meg addig, amíg automatikusnak nem érzi. A sorrend ugyanolyan ismerős marad, még akkor is, ha a használt eszköz megváltozik – és pont itt kezdődik az eszköz kiválasztása, amely meghatározza az eredményt.
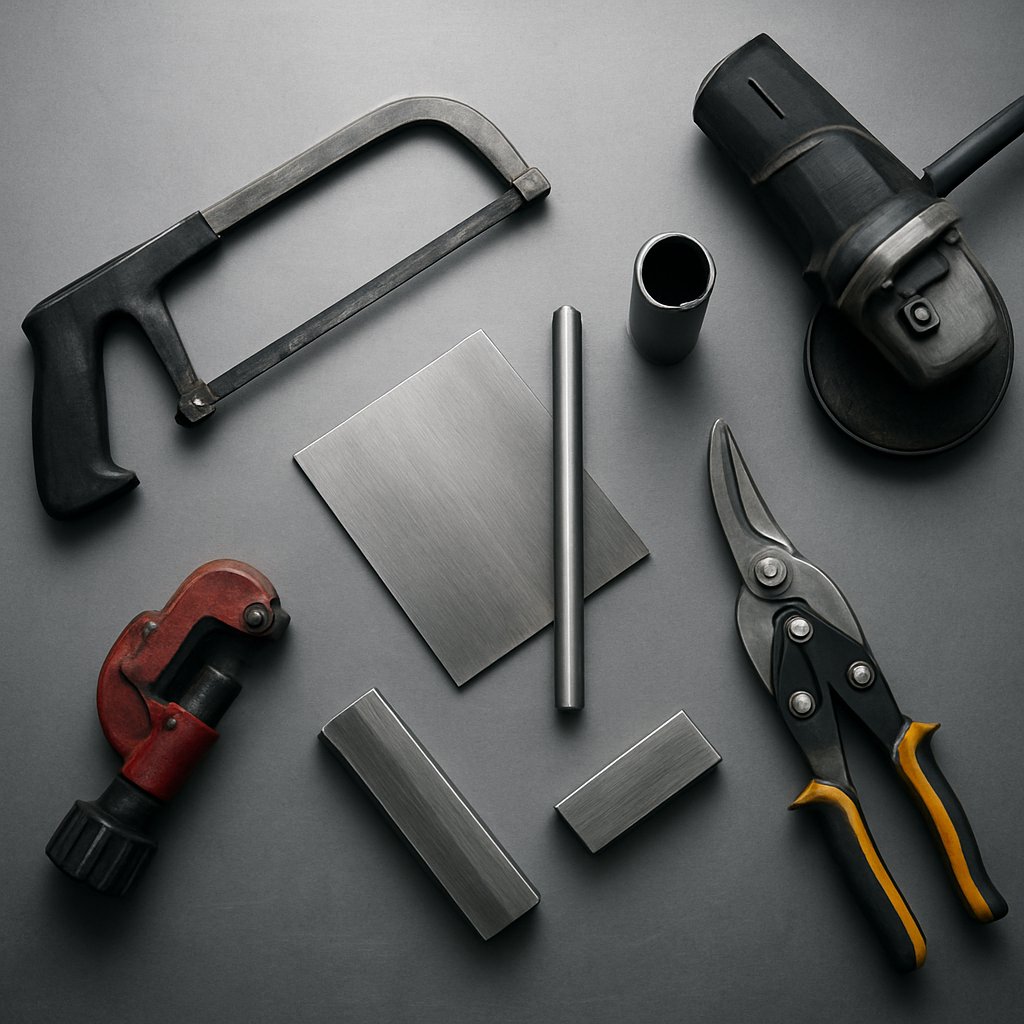
A megfelelő eszköz kiválasztása a szükséges vágáshoz
Ezen a szakaszon a kérdés a folyamattól a megfelelésre tolódik el. Egy jó munkafolyamat minden alkalommal segít, de az eszköz továbbra is dönti el, milyen gyorsan történik a vágás, milyen tiszta lesz a vágott él, és mennyi irányítást tud megtartani. Ezért nincs egyetlen legjobb eszköz a fémvágáshoz. A fémvágásra szolgáló sokféle eszköz közül mindegyik más-más problémát old meg.
A Grassroots Motorsports kiemeli, hogy az aviációs ollók ideálisak vékony lemezek szélének levágására, a fogófűrész jól alkalmazható kis méretű alapanyagoknál, az oldalfúrógépek gyorsan elvégzik a közepesen vastag fémek vágását, míg a szalagfűrész kiváló választás csövek és pontos formák vágásához. Egy Johnson Tools útmutató hasznos kontrasztot biztosít: az oszcilláló szerszámok jobbak szoros helyeken és síkra vágott metszeteknél, a körpapírfűrészek erősebbek hosszú egyenes vágásoknál, míg a visszatérő fűrészek gyorsabbak durva, bontási jellegű munkánál.
Hogyan válasszuk ki a megfelelő szerszámot a vágáshoz
Először négy dolgot érdemes figyelembe venni: a vastagságot, a vonal alakját, a hozzáférést és a felületminőséget. A vékony lemezeknél gyakran előnyös a könnyebb fémmetsző kézi szerszámok használata, például ollók. A csövek és rúdanyagok általában fűrészekkel vágandók. Az abrazív szerszámok gyorsabbak, de gyakran a sebesség érdekében rosszabb felületminőséget kapunk. Ha a legmegfelelőbb fémmetsző szerszámot keresi, kezdje a szükséges vágással, ne a már rendelkezésre álló szerszámmal.
| Szerszám | Legjobb Használati Eset | Egyenes vagy íves | Élek minősége | Sebesség | Szikrázás mértéke | Szabályozás | Tanulási görbe |
|---|---|---|---|---|---|---|---|
| Snips | Vékony lemez szélek levágása | Egyenes és enyhe ívek | Tiszta vágás vékony lemeznél keskeny hulladék levágásakor | Gyors a könnyű anyagoknál | Nincs | Magas | Alacsony |
| Fűrész | Kis átmérőjű csövek és kis méretű anyagok | Főként egyenes | Kielégítő - Jó | Lassú | Nincs | Magas | Alacsony |
| Szögcsavar góndviszlia | Közepesen vastag fém és gyors durva vágások | Egyenes és nagy sugarú ívek | Durvább, gyakran több utófeldolgozás szükséges | Gyors | Magas | Közepes | Közepes |
| Szalagfűrész | Vízszintes a csöveknél, függőleges a pontos alakzatokhoz | Egyenes vagy formázott vágások, a fűrész típusától függően | Tiszta és pontos | Közepes–gyors | Minimális | Magas | Közepes |
| Körfűrész megfelelő lapáttal | Hosszú egyenes vágások lemez- vagy rúdanyagban | Egyenes | Jó hosszú szakaszokon | Gyors | A lapát és a beállítás függvényében változik | Közepes | Közepes |
| Visszatérő mozgású fűrész | Csövek, vázszerkezetek, bontási vágások | Durva kivágások, nem finom ívek | Fogazott a durváig | Gyors | Alacsonyabb, mint az őrlőkorongos vágás | Közepes vagy alacsony | Alacsony a közepes |
| Rezgő szerszám | Simított vágások, sarkok, kis átmérőjű csövek, csavarok, vékony lemezek | Rövid egyenes vágások és részletmunkák | Tiszta, pontos kis vágásokhoz | Lassú | Alacsony | Magas | Alacsony a közepes |
| Forgó szerszám vagy fémforgácsoló gép | Kis méretű leválasztókorongos munkák és nehezebben hozzáférhető területek | Egyenes és nagy sugarú ívek | Közepes | Közepes erősség könnyebb szelvényeknél | Magas erősség őrlőkorongokkal | Közepes | Közepes |
Egy részlet Grassroots Motorsports könnyen elkerülheti a figyelmet, de nagyon hasznos: a repülőgép-metszőkészülékek úgy vannak kialakítva, hogy legfeljebb 1/4 hüvelyknyi anyagot távolítsanak el egy lemez széléről, és egy darálószerszám vágókoronggal a legkényelmesebb a legfeljebb kb. 3/16 hüvelyk vastagságú anyagoknál, mert ezt követően a vágás észrevehetően lelassul. Ezek a korlátok segítenek elkerülni, hogy olyan szerszámot válasszunk a fémvágáshoz, amely már az elejétől is nehezíti a feladatot.
Egyenes vágások, görbék, vékony és vastag anyagok
- Legtisztább él: A fűrészszalag-gép gyakran a legjobb választás a fémvágáshoz, ha pontosság számít – például csövek, rúdanyagok vagy formázott alkatrészek esetén. A fogók (metszők) szintén sima élt hagyhatnak a vékony lemezen, ha csak finomító szerszámként használjuk őket.
- Leggyorsabb durva vágás: Válasszon szögcsiszolót közepesen vastag szakaszokhoz, vagy ingófűrészgépet, ha a sebesség fontosabb, mint a felületminőség.
- Legkönnyebben kezelhető kézi szerszám: Az oszcilláló szerszám kiváló irányítást biztosít szoros helyeken. A kézi fűrész lassabb, de továbbra is az egyik legegyszerűbb szerszám a fémvágáshoz kis műhelyben vagy garázsban.
- Legjobb választás vékony lemezhez: Ollók szélek levágásához, valamint egy körpapírfűrész megfelelő vágókoronggal hosszú, egyenes vágásokhoz.
Ezeknek az eszközöknek a felhasználása között valóban van átfedés, de a vágás érzete megváltozik, amint a vágókorong vagy a fűrészlap érinti a fémfelületet. A nyomás, a kezdési szög és a vonalvezérlés itt sokkal fontosabbá válik, mint a műszaki adatlap.
Fémvágási technikák eszközönként
A vonalvezérlés érzete azonnal megváltozik, amint a tartozék cserélődik. Egy korong egyenletes pályát igényel. Egy fűrészlapnak helyre van szüksége, hogy „harapni” tudjon. A kisebb, részletgondos eszközök inkább a türelmet jutalmazzák, mint a teljesítményt. Ezért a technika majdnem olyan fontos, mint az eszköz kiválasztása.
Hogyan vágjunk fémet szögcsiszolóval
Empire Abrasives a szögcsiszolót a legtöbb célra használható fémvágó eszközként írja le, ugyanakkor megjegyzi, hogy durva vágásokhoz és befejezetlen fémhez a legalkalmasabb, mivel a korong hepan melegszik, és károsíthatja a festéket vagy a felületkezelést. Szögcsiszolóval végzett fémvágásnál a kontroll a finom érintésből, nem pedig a nyers erőből származik.
- Szögcsiszoló: Kezdje a vágókoronggal úgy, hogy az éppen érintse a vonal hulladékoldalát, így egy sekély horpadást nyithat. Ezután tartsa a szerszámot merőlegesen, és enyhe, egyenletes nyomást gyakoroljon. Várhatók szikrák, és durvább él keletkezik, mint a legtöbb fogazott fűrész esetében. Ha szögletes csiszolóval acélt vág, vagy csavarokat és rúdanyagot vág csiszolóval, állítsa le a munkát, ha a rezgés, a hőfejlődés vagy az irányeltérés fokozódik. A korongok helytelen használat esetén eltörhetnek, ezért soha nem szabad oldalirányú terhelést alkalmazni.
A fűrész típusa hogyan változtatja meg a technikát
A fűrészek a fémeket fogak segítségével távolítják el, nem pedig csiszolással, így az érzés azonnal megváltozik. A vágás általában jutalmazza az egyenletesebb előtolást és a jobb alátámasztást.
- Kézi fűrész: Az Empire megjegyzi, hogy a kézi fűrész alkalmas egyenes vágások végzésére csöveken, rúdanyagokon és vastagabb lemezeken, és viszonylag tiszta vágást eredményez, amelyet könnyen lehet finomítani. Kezdje rövid vonalvezetéssel a vágási pálya kialakításához, majd hosszabb, egyenletes vonalvezetésekkel folytassa. Hasznos, ha annyi nyomást gyakorol, hogy a fogak folyamatosan kapcsolódjanak. A keret túlterhelése azonban nem javasolt.
- Szalagfűrész: Amikor fémet vágunk szalagfűrésszel, vezessük nyugodtan a munkadarabot, és tartsuk teljesen támasztva. Hagyjuk, hogy a fűrészlap kövesse a jelölést, ne próbáljuk gyorsítani a vágást a munkadarab forgatásával. Ha a fűrészlap elkezd eltérni a vonaltól, vagy a munkadarab rezegni kezd, álljunk meg, és állítsuk újra a támasztást, mielőtt folytatnánk.
- Körfűrész beállítása fémvágáshoz: Fémet körfűrésszel csak akkor vághatunk, ha fémvágásra tervezett fűrészlapot vagy csiszolókorongot használunk. Az Empire kifejezetten figyelmeztet arra, hogy egy szokásos fafűrészlap megfordítása biztonságtalan és nem ajánlott. Tartsuk támasztva a munkadarabot, hosszú vágás esetén használjunk egyenes vezetőt, és egyenletesen tápláljuk, hogy a fűrészlap a vonalon maradjon.
- Hullámzó fűrész: Az Empire ezt az eszközt agresszívnak nevezi, és leginkább bontási munkákhoz vagy durva vágásokhoz ajánlja. Kezdjük stabil pozícióban, tartsuk a fűrészlapot a jelölés irányában, és hagyjuk, hogy a megfelelő fémvágó fűrészlap végezze a munkát. A lassabb, pontosabb módszerekhez képest több rezgést és durvább vágott élt várhatunk.
Mikor érdemes kis forgó- és rezgőszerszámokat használni
A szűk helyek ismét megváltoztatják a választ. Néha egy nagy fűrész vagy csiszoló egyszerűen túl esetlen ahhoz, hogy az adott vágást elvégezze.
- Oszcilláló szerszám: Ha azt kérdezi, hogy vághat-e fémet egy oszcilláló szerszám, a válasz igen – kis méretű, pontos feladatokhoz, ha megfelelő vágólapáttal használja. A Johnson Tools azt javasolja, hogy válassza a vágólapátot a munkadarab anyagához, jelölje meg és rögzítse a munkadarabot, enyhe nyomást alkalmazzon, és fém esetén alacsonyabb sebességet használjon, mivel ez javítja a vezérelhetőséget, és segít csökkenteni a hőfejlődést és a szikrázást. Kezdjen óvatosan a jelölt vonalon, és hagyja, hogy az oszcilláció végezze a munkát.
- Forgó szerszám: Ha azt kérdezi, hogy vághat-e fémet egy Dremel, a gyakorlati válasz igen – részletgazdag munkákhoz. Az Empire forgó szerszámokat kis alkatrészek, görbék, egyenes vonalak és finom részletek precíziós szerszámaként írja le. Alkalmazzon enyhe nyomást, legyen türelmes, és számítson lassabb haladásra, mint amit egy csiszolóval érne el. A kis vágókorongok praktikusak szűk helyeken való munkavégzéshez, de nem a legjobb választás hosszú vágásokhoz vagy vastag szelvényekhez.
Mindig illessze a vágólapátot vagy korongot a szerszámhoz és a fémhez. Ha hő keletkezik, csökken a vezérelhetőség, vagy a vágás hangja megváltozik, álljon le, és értékelje újra a helyzetet. Ugyanaz a csiszoló vagy fűrész könnyen kezelhetőnek tűnhet a lágyacél esetében, de teljesen másképp viselkedik a rozsdamentes acél vagy az alumínium esetében – és ez a fémváltás teljesen átalakítja az egész stratégiát.
Hogyan változtatja meg a fém típusa a vágási stratégiáját
Ugyanaz a csiszoló vagy fűrész előrejelzhetőnek tűnhet, amíg meg nem változik a fém. A lágyacél, a rozsdamentes acél és az alumínium különbözőképpen reagál a hőre, az elhasználódásra és a beforgatási nyomásra, így egy módszer, amely az egyik fémnél jól működik, a másiknál durva vágási élt eredményezhet. A vasalapú fémek – például a lágyacél és a rozsdamentes acél – vasat tartalmaznak, míg a nem vasalapú fémek – például az alumínium – nem. Ez a különbség hatással van a forgácsképzésre, a korong beborulására, a hőfejlődésre és a vágási él végső minőségére.
Hogyan különböznek a lágyacél, a rozsdamentes acél és az alumínium
Ha tanulja, hogyan kell acélt vágni, tekintse a lágyacélt alapértéknek, ne pedig minden fémre vonatkozó szabálynak. Xmake a rozsdamentes acél erősebb és korroziónállóbb, mint az alumínium, de nehezebben megmunkálható: lassabb a vágás, és gyorsabban kopnak a szerszámok. Ugyanez a forrás megjegyzi, hogy az alumíniumot könnyebb megmunkálni és formázni. Gyakorlatban a rozsdamentes acél legtöbbször lassabb, körültekintőbb vágással, megfelelő fogyóelemekkel vágható legjobban, míg az alumínium általában könnyebbnek tűnik – amíg a rossz korong el nem kezd eldugulni.
| Fém | Típus | Vágási viselkedés | Hőérzékenység | Terhelés vagy keményedés kockázata | A szerszámokat gyakran könnyebb irányítani |
|---|---|---|---|---|---|
| Lágyacél | Vasmányi | Általában a legmegbocsátóbb anyag általános vágásra | Közepes | Alacsonyabb kockázat, mint a rozsdamentes acélnál vagy az alumíniumnál | Kézi fűrész, szalagfűrész, kör alakú fűrész fémmetsző pengével, valamint acélra méretezett leválasztó korongok |
| Rozsdamentes acél | Vasmányi | Nehezebb vágás, lassabb haladás, több szerszámkopás | Nagyobb figyelmet igényel az élminőség | Hajlamos a keményedésre | Rögzített fűrészbeállítások és rozsdamentes anyaghoz kialakított korongok vagy pengék állandó előtolással |
| Alumínium | Nem vasalapú | Lágyabb és könnyebben alakítható, de rossz kiegészítő esetén kenődhet vagy eldugulhat | A hő gyorsan felhalmozódhat a kiegészítőn, még akkor is, ha a fém könnyen vágódik | Nem megfelelő csiszolóanyag esetén nagy a terhelési kockázat | Nem vasalapú anyagokhoz kialakított pengék vagy korongok, különösen jól rögzített munkadaraboknál |
| Keményebb acélok és ötvözetek | Vasmányi | Nagyobb vágási ellenállás és nagyobb terhelés a kézi szerszámokra | A hőkezelés fontosabbá válik | Gyorsan csökkentheti a kiegészítő élettartamát | Rigidabb fűrészgépek vagy erősebb speciális korongok |
Ha a rozsdamentes acél vágásáról tájékozódik, a gyakori hiba, hogy ugyanúgy kapkod, mint a lágyacél esetében. Ha a projekt vékony anyagból készül, és arra kíváncsi, hogyan kell rozsdamentes acéllemezt vágni, akkor általában a stabil alátámasztás és a könnyű, kontrollált előtolás fontosabb, mint a nyers sebesség. Az alumínium vágásánál a vágás érzete sima lehet egészen addig, amíg a forgácsok ragadni nem kezdenek, és az eszköz nem képes többé megfelelően eltávolítani őket.
Vágókorongok és -lapok kiválasztása anyag szerint
A fogyóeszközök kiválasztása során válnak nyilvánvalóvá az anyagok közötti különbségek. Buddies Abrasives megjegyzi, hogy a lágyacél vágására gyakran erősített, gyantakötésű vágókorongokat használnak, amelyek alumínium-oxid szemcsével készülnek. A rozsdamentes acél és a keményebb ötvözetekhez általában jobban illik a cirkónium-alumínium-oxid, a kerámia-alumínium-oxid vagy hasonló keverékek alkalmazása, mivel ezek jobban bírják a nehezebb fémeket. Ugyanez az útmutató figyelmeztet arra, hogy az alumínium és más nemvasfémek vágásához olyan korongokat kell használni, amelyeket kifejezetten nemvasfémekhez terveztek, mert a szokásos acélkorongok veszélyesen eldugulhatnak, ahelyett, hogy tisztán vágnának.
- Finomacél: Jó kiindulási pont általános célú vágólapokhoz és korongokhoz.
- Részecskevasztagsági acél: Használjon rozsdamentes acélra kifejlesztett fogyóelemeket, és tartsa szándékosan a vágást. Sok feladatnál ez a legjobb módja a rozsdamentes acél vágásának, anélkül, hogy felesleges hőt vezetne be.
- Alumínium: Válasszon nemvas fogyóelemeket, és állítsa le a vágást, ha a korong elkezd „betömődni” vagy a forgácsok elkezdenek elkenődni.
Az anyag meghatározza, hogy milyen fogyóelemre van szükség. Az alak meghatározza, hogyan viselkedik a vágás. Egy rozsdamentes acéllemez, egy alumínium cső és egy lágyacél rúd is különböző támasztást és jelölést igényelhet még a szerszám cseréje előtt.
Hogyan vágjunk lemezt, csövet, csöveket és rudakat
Az anyag továbbra is fontos, de az alak gyakran az, ami egy egyszerű vágást frusztrálóvá tesz. Amikor az emberek keresnek hogyan vágjunk lemezt vagy hogyan vágjunk fémcsövet , általában egy formai problémával állnak szemben legalább annyira, mint egy anyagi problémával. A vékony lemez rezeghet, a kerek profil gördülhet, és a üreges szelvények másképp viselkednek, mint a tömörök. A Anchorlube útmutató éppen ezért külön kezeli a lemezt, a csövet, a csörrudat és a rúdokat, és a Backyard Provider ugyanezt a mintát mutatja a acélcsövek és csörrudak esetében. Akkor is megváltozhat a javasolt szerszám, ha a fém típusa ugyanaz marad, mert az alakváltozás meghatározza a vágási módszert.
Hogyan vágjunk lemezt, csövet, csörrudat és rudat
Ha a projekt valójában arról szól, hogy a lemezfémmegmunkálás módszerét ,hogyan vágjunk fém burkolólemezt , vagy hogyan vágjunk vékony fémet , először gondoljon a támasztásra és a vágási hosszra. A lemezfémet gyakran jól lehet ollóval vágni kisebb igazításokhoz, míg hosszabb egyenes szakaszoknál könnyebb lehet egy fémet vágó fűrész használata. A kerek csöveknek segítségre van szükségük, hogy stabilan álljanak és derékszögben maradjanak, ezért a csővágók, a fogaskéses fűrészek, a szalagfűrészek, a reciprocáló fűrészek és a csiszolók mindegyike más-más helyzetben ésszerű választás. A csörrudak látszólag egyszerűbbek, mert sík felületük van, de a vékony falak könnyebben deformálódnak, mint a tömör anyagok. A rudak, rúdok és betonacél nehezebben vágnak, mint a üreges szelvények, ezért a szerszám irányítása általában fontosabb, mint a nyers sebesség.
| Alak | Fő kihívás | Gyakori kezdő szerszámok | Gyakorlati megjegyzés |
|---|---|---|---|
| Lapacélok | Rezgés, hajlítás, éldeformáció hosszú vágásoknál | Olló, fűrészpapucs, körbefűrész fémvágó pengével, szögcsiszoló | Legjobb a díszítőelemekhez és a hosszú, alátámasztott vágásokhoz, nem alkalmas szabadkézi, gyors vágásra |
| Cső | Gördülés és a vágás derékszögű tartása | Csővágó, fogorvosi fűrész, rezgőfűrész, szalagfűrész, szögcsiszoló | A különleges csővágók különösen hasznosak tisztán kerek vágásokhoz |
| Cső | Vékony falak és sarokkövetés | Csővágó, szalagfűrész, hidegfűrész, rezgőfűrész, szögcsiszoló | A üreges szelvényeket a vágás közelében alátámasztani kell |
| Rúd | A tömör anyagok vágása több erőfeszítést igényel | Fogorvosi fűrész, szalagfűrész, szögcsiszoló, körbefűrész fémvágó pengével | Egy fémrúd-vágó stílusú forgó szerszám általában vékonyabb anyagvastagsághoz alkalmas megoldás |
| Rúd | Súly, egyenes vonalúság és a leeső hulladék darab befogása | Fűrészszalag, hidegfűrész, körpántos fűrész fémmetsző pengével | Rigid fűrészberendezések általában javítják a ismételhetőséget |
| Betonszerelvény-acél | Bordázott felület, erős rögzítés, durva felületi minőség várható | Szögcsiszoló, vágófűrész, fűrészszalag | Biztosan rögzítse úgy, hogy az anyag ne tudjon elfordulni a vágás során |
Különböző alakzatokhoz szükséges támasztás és jelölési tippek
- Vékony lemez széles körű támasztása: Hosszú, nem támasztott szakaszok lenghetnek és eltérhetnek a jelölt vonaltól.
- Kör keresztmetszetű anyag rögzítése a gördülés ellen: A csőnek és a rúdnak nem szabad elfordulnia a vágás megkezdése után.
- Ne nyomja össze a cső falait: A szilárd rögzítés előnyös, de túl nagy fogóerő torzíthatja a vékony csöveket.
- Jelölje egyértelműen a hulladék oldalt: Ez különösen fontos keskeny anyagnál és látható felületű, befejezett daraboknál.
- Védje a befejezett felületeket: Egy egyszerű puha betét a fogó alatt megakadályozza a bemélyedéseket és karcolásokat.
- Hosszú, egyenes vágások vezetése: Ez különösen hasznos, ha tisztán kell vágni fém burkolólemezt, vagy ha vékony fémet kell vágni anélkül, hogy a vágóél elcsúszna.
Az alak meghatározza nemcsak a szerszám kiválasztását, hanem befolyásolja a hőfejlődést, a forgácsképződést és azt is, mennyi utómunka szükséges az él megmunkálása után, miután a darab leválik. Itt mutatkozik meg igazán a vágás minősége, és itt kezd el ugyanolyan fontossá válni a felületkezelés, mint maga a vágás.
Tisztább fémvágások és jobb élek
A darab leválhat, de a feladat általában még nem ért véget. A forgácsképződés, a hőhatásra kialakuló színváltozás, a kis mértékű deformáció és a borotvaéles sarkok gyakran csak akkor jelennek meg, amikor a vágás kinyílik. Ezért a legtisztább vágásokat nem csupán a sebesség alapján ítélik meg. Az él biztonságosságát, egyenesességét és használhatóságát értékelik abban a pillanatban, amikor a szerszám leáll.
Hogyan érhető el tisztább él kevesebb hőfejlődéssel
Az élminőség már az első érintkezés előtt elkezdődik. Egy fogszám-útmutató egy egyszerű szabályt magyaráz meg: vékonyabb fém esetén általában előnyös a nagyobb fogszám, hogy finomabb felületet érjünk el, míg vastagabb anyagoknál gyakran jobb az alacsonyabb fogszám, így a forgácsok könnyebben eltávoznak, és a súrlódás alacsonyabb marad. Ugyanez a logika érvényes az abszolút fémvágó korongokra is. Ebben a lekerekítési útmutatóban durvább szemcsézettségű korongokat használnak gyorsabb anyagleválasztásra, míg finomabb szemcsézettségűek alkalmasabbak a simább felületelőállításra. Más szavakkal: a megfelelő fémvágó lap vagy korong gyakran már a vágás megkezdése előtt meghatározza az él minőségét.
- Hagyja kihűlni a darabot a kezelés vagy a részletes ellenőrzés előtt.
- Ellenőrizze a torzulást, a salétromot vagy a látható élszegletet az él mentén.
- Távolítsa el a kiemelkedő élszegleteket, amelyek akadályozhatják az illeszkedést vagy vágásokat okozhatnak.
- Simítsa le a hegyes sarkokat, és enyhén kerekítse le az élt.
- Készítse elő a felületet, ha a darabot hegeszteni, rögzíteni, bevonni vagy összeállítani fogják.
A vágás addig nem fejeződik be, amíg az él biztonságos nem lesz, és alkalmassá nem válik a következő lépésre.
Élszeglet-eltávolítás, simítás és a darab előkészítése
Ugyanez élszeglet-eltávolítási útmutató hasznos megkülönböztetést tesz. A lekerekítés (deburring) eltávolítja a maradék éles anyagot. A felületkezelés (finishing) továbbmegy ezen, és javítja a felületi textúrát, az él alakját, valamint a bevonásra vagy összeszerelésre való készséget. A fűrészelés és a vágás gyakran mechanikai törmeléket hagy. A melegebb eljárások termikus törmeléket vagy olvadékmaradványt (dross) hagyhatnak, amelyek további takarítást igényelnek.
Kisebb feladatoknál egy kézi dörzsfűrész vagy fémdörzsfűrész gyakran nagyobb ellenőrzést biztosít, mint egy újabb erőteljes csiszolás. A fémdörzsfűrész különösen hasznos, ha csak az él lekerekítésére van szükség anélkül, hogy megváltoztatnánk a alkatrész alakját. Ellenőrizze az élt érintéssel is, nemcsak látással. Egy olyan alkatrész, amely tisztának tűnik, még mindig meg tudja szakítani a kesztyűt, vagy nem illeszkedik síkra. Amikor a vágás utáni takarítás hosszabb ideig tart, mint maga a vágás, akkor a valódi probléma gyakran a pontosság, nem a türelem.
Amikor az ipari fémvágás ésszerűbb megoldás
Ha minden alkatrész továbbra is megmunkálásra, illesztésre és újraellenőrzésre szorul, akkor a probléma már nem csupán a készlet feldolgozása. Ebben a szakaszban az ipari fémmetszés kevesebbet jelent arról, hogy mi vágja át a fémet egyszer, és inkább arról, hogy ugyanazt az eredményt ismételjük meg ellenőrzött méretekkel, tisztább felületekkel és kevesebb meglepetéssel.
Amikor a saját kezű metszés már nem a legjobb megoldás
Egy javításhoz, szegélyvágáshoz vagy egyedi tartóhoz kézi szerszámok talán megfelelő választást jelentenek arra a kérdésre, hogy mi vágja át a fémet. A precíziós munka azonban megváltoztatja a szabványt. Egy feladat általában akkor tartozik professzionális gyártástechnikai támogatáshoz, ha a következőkre van szükség:
- Ismétlődő alkatrészek: Több darab, amelyeknek egymáshoz kell illeszkedniük, nemcsak hasonlónak kell kinézniük.
- Szűk tűrések: Olyan geometriai elemek, amelyeknél a pontos mérés szükséges, nem elég a becsült illeszkedés.
- Bonyolult geometriák: Belső elemek, többfelületes megmunkálás vagy olyan alakzatok, amelyeket a szerszámok hozzáférése korlátoz.
- Dokumentált minőségellenőrzés: Ellenőrzési jegyzőkönyvek, képességvizsgálatok vagy nyomon követhető mérések.
- Autóipari minőségi követelmények: Biztonsági szempontból kritikus vagy a vásárló által ellenőrzött specifikációk, ahol a konzisztencia legalább olyan fontos, mint maga a vágás.
A legjobb vágási módszer az, amely illeszkedik a feladathoz, a minőségi célhoz és a gyártási mérethez.
Pontos fémvágás választása ismétlődő alkatrészekhez
Amikor a munka túllépi a kézi eszközöket, a fémvágásra alkalmas gép lehet CNC marógép, forgácsoló központ, elektromos szikraforgácsoló (EDM) berendezés, vagy hibrid eljárás, amely először alakítja az alkatrészt, majd megmunkálja a kritikus jellemzőket. Shaoyi Metal Technology ez gyakorlati útvonalat kínál azokhoz az autóipari alkatrészekhez, amelyeknek meg kell felelniük az IATF 16949 minőségirányítási rendszer követelményeinek, a statisztikai folyamatszabályozásnak (SPC) és az ismételhető gyártásnak a prototípustól a tömeggyártásig. Az autóipari megmunkálási útmutatóban említett tűrések bizonyos alkalmazásokban akár ±0,005 mm-es pontosságot is elérhetnek.
Még szigorúbb funkcióellenőrzés érdekében a Summit CNC bemutatja, hogyan ellenőrizik a gyártóüzemek a pontosságot koordináta-mérőgéppel (CMM), mérőtűkkel és felületi érdességméréssel, ahol egyes alkatrészek méretét ±0,0005 hüvelyk pontossággal tartják. Tehát ha még mindig azt kérdezi, mi vág át fémet, emlékezzen arra, hogy a gyártott alkatrészeket nemcsak a választás (szétvágás) szempontjából ítélik meg. Ezeknek illeszkedniük, ismételhetőnek lenniük és ki kell állniuk az ellenőrzéseket. Pont ez az a helyzet, ahol a professzionális támogatás a bölcsesebb válasz arra a kérdésre, hogy mi vágja megbízhatóan és nagy léptékben a fémeket.
Gyakran Ismételt Kérdések – Fémvágás
1. Mi a legjobb módszer a fém házi vágására?
A legjobb házi módszer a fém típusától, vastagságától, alakjától és a kívánt vágott él minőségétől függ. A vékony lemezeket gyakran könnyebb ollóval vagy fémmel használható fűrésszel vágni, míg a csöveket, rúdokat és vastagabb anyagokat általában fogófűrésszel, szalagfűrésszel, ingófűrésszel vagy durvább munkához szögcsiszolóval vágnak. A legbiztonságosabb eljárás az, ha az alkatrészt befogják, olyan vágólapot vagy korongot használnak, amelyet a szerszám és az anyag számára is jóváhagytak, kontrollált vágást végeznek, majd a forgácsok eltávolításával fejezik be a munkát.
2. A szögcsiszoló a legjobb eszköz-e fém vágására?
A szögcsiszoló az egyik leggyorsabb kézi eszköz durva vágásokhoz, különösen acél, csavarok, acélbetétek és rúdanyagok esetén, de nem feltétlenül a legjobb választás minden feladatra. Több szikrát és hőt termel, mint sok olyan fűrészes módszer, és a vágott él gyakran további utómunkát igényel. Ha jobb irányítást, kevesebb rendetlenséget vagy tisztább élt kíván csövekhez és ismétlődő vágásokhoz, akkor egy fémvágásra alkalmas szalagfűrész vagy körfűrész jobb megoldást jelenthet.
3. Hogyan vágjunk rozsdamentes acélt úgy, hogy ne rontsuk el az élt?
A rozsdamentes acél általában lassabb, stabilabb vágást igényel, mint az enyhén ötvözött acél. Használjon rozsdamentes acélra kifejlesztett vágólapot vagy korongot, biztosítson megfelelő alátámasztást a munkadarabnak, kezdjen óvatosan a jelvonalon, és kerülje a tartozék erőltetését, mivel a felesleges hő rombolhatja a felület minőségét, és csökkentheti a fogyóelemek élettartamát. Vékony rozsdamentes lemez esetén a stabil alátámasztás és a kis nyomóerő még fontosabb, és egy gyors letörölési művelet a vágás után segít megtisztítani az élt anélkül, hogy megváltoztatná a alkatrész alakját.
4. Mi a legbiztonságosabb módja a lemezfémmel vagy fémszegélyezéssel való vágásnak?
Támassza alá széles körben a lemezt, hogy ne rezegjen, ne hajoljon meg és ne csússzon el a vágás során. Jelölje egyértelműen a hulladék oldalt, rögzítse ott, ahol csak lehet, védje a befejezett felületeket, és viseljen szemvédőt, kesztyűt és hallásvédőt, mert a vékony lemez éles széleket hagy még akkor is, ha a vágás tiszta kinézetű. Kis méretű levágásokhoz gyakran könnyebb kezelni a fogóollót, míg hosszú egyenes vágásokhoz általában jobb egy fémre beállított vezetett fűrész használata.
5. Mikor kell abbahagyni a házi barkácsoló eszközök használatát, és professzionális fémvágó eszközökre áttérni?
A DIY-es szerszámok akkor vesztik el a legjobb megoldás státuszukat, amikor a feladat ismétlődő alkatrészeket, szigorú tűréseket, bonyolult formákat, nyomon követhető ellenőrzést vagy autóipari minőséget igényel. Ekkor a valódi kihívás már nem csupán az, hogy mi képes fémet vágni, hanem az, hogy mi tudja ugyanazt az eredményt minden egyes alkalommal reprodukálni, ellenőrzött minőséggel. Prototípustól a gyártásig tartó autóipari munkákhoz egy IATF 16949 tanúsítvánnyal rendelkező megmunkáló partner – például a Shaoyi Metal Technology – logikusabb választás lehet, mivel dokumentált folyamatszabályozást, SPC-alapú konzisztenciát és skálázható gyártási kapacitást biztosít.