 हम ऑटोमैकेनिका फ्रैंकफुर्ट २०२६ में प्रदर्शन कर रहे हैं — ८ सितंबर | हॉल ४.२, स्टैंड एम३१ —
 EN


ऑर्बिटल वेल्डिंग क्या है? कैसे यह दोषों और अनिश्चितता को कम करती है
सरल हिंदी में ऑर्बिटल वेल्डिंग क्या है?
ऑर्बिटल वेल्डिंग का क्या अर्थ है?
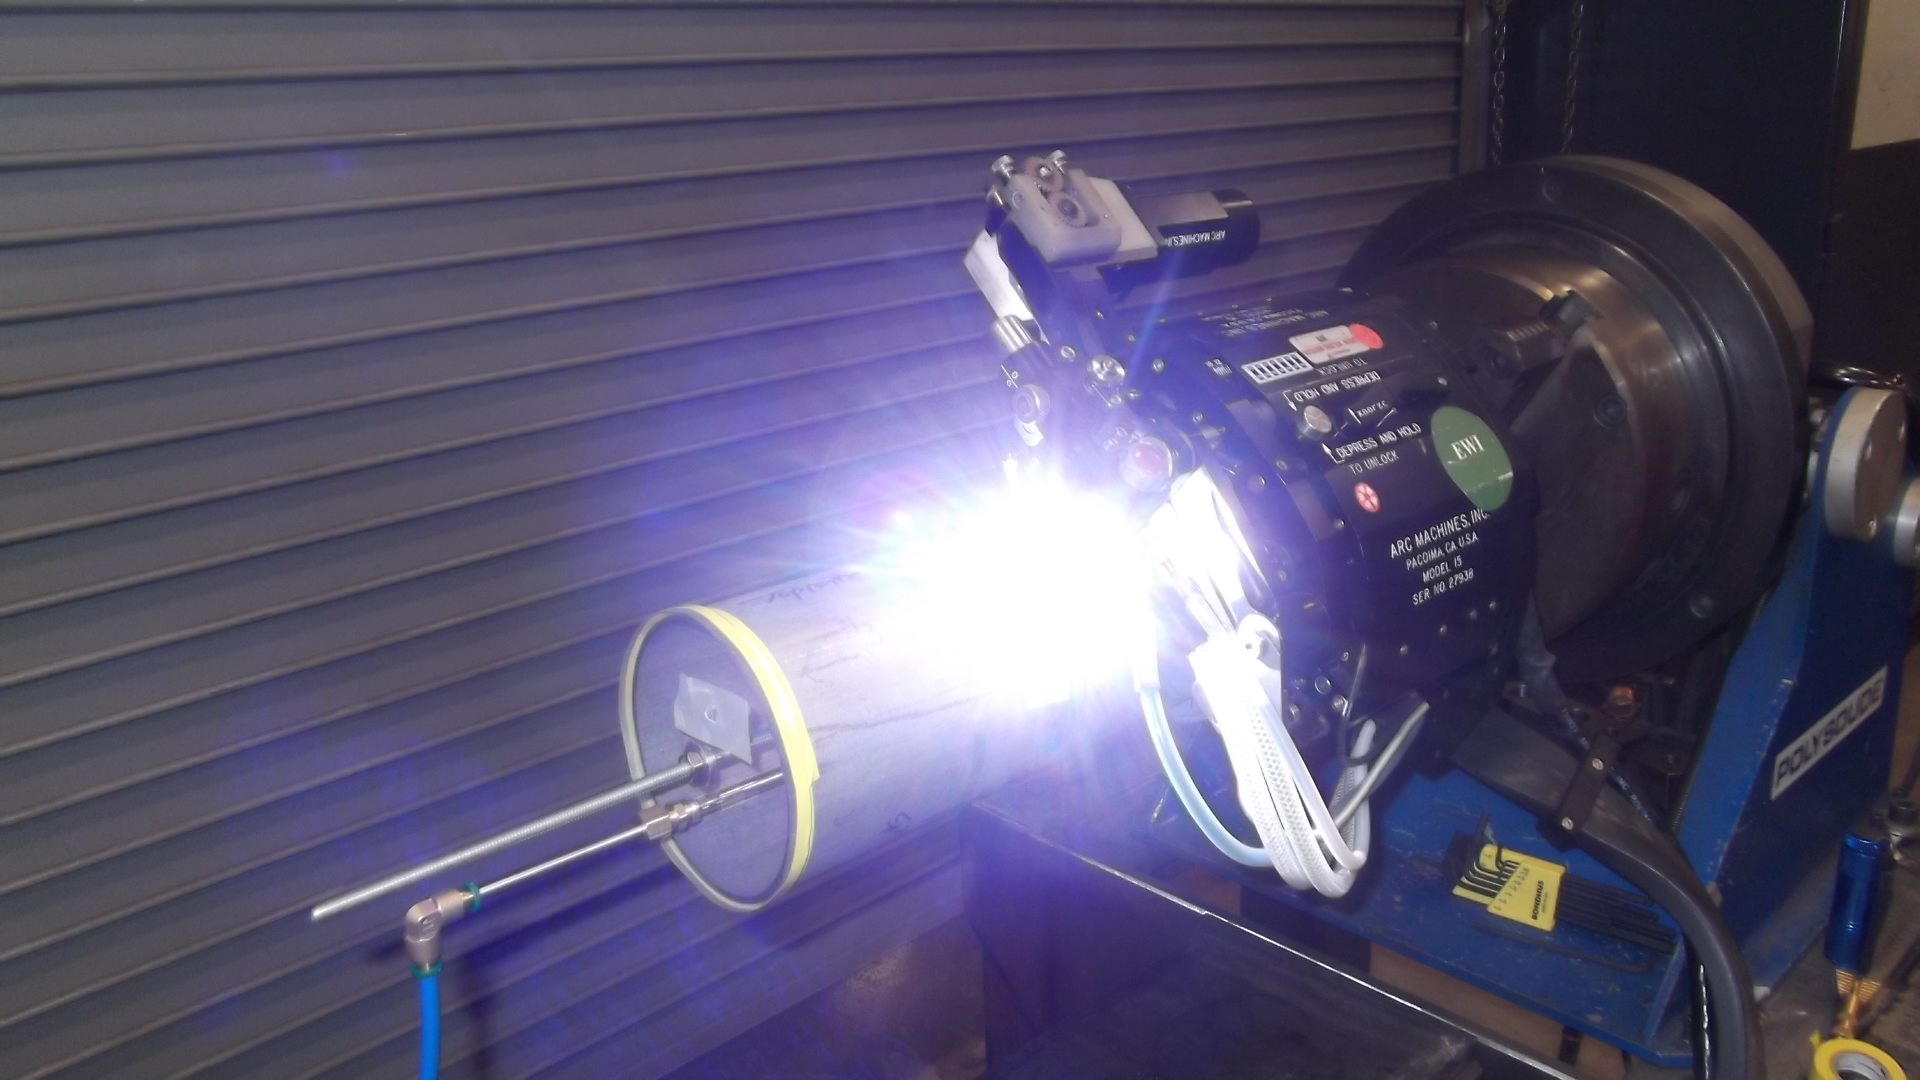
ऑर्बिटल वेल्डिंग एक यांत्रिक वेल्डिंग विधि है, जिसमें आर्क या वेल्डिंग उपकरण एक स्थिर ट्यूब, पाइप या फिटिंग के चारों ओर पूर्ण वृत्ताकार पथ (ऑर्बिट) पर घूमकर एक समान वेल्ड उत्पन्न करता है।
यह ऑर्बिटल वेल्डिंग की परिभाषा का संक्षिप्त उत्तर है। सरल शब्दों में कहें तो, यह मैनुअल वेल्डर द्वारा की जाने वाली अधिकांश हाथ की गति और निर्णय-लेने की प्रक्रिया को नियंत्रित मशीन गति से प्रतिस्थापित कर देती है। इसका नाम जोड़ के चारों ओर के उस वृत्ताकार पथ, यानी 'ऑर्बिट', से आया है।
वास्तविक दुनिया के उपयोग में, ऑर्बिटल वेल्डिंग अधिकांशतः परिशुद्धि वाले ट्यूब और पाइप कार्यों से जुड़ी होती है। यह ट्यूब-टू-ट्यूब, पाइप-टू-पाइप और ट्यूब-टू-ट्यूबशीट जोड़ों के लिए आमतौर पर उपयोग की जाती है, जहाँ पुनरावृत्ति, रिसाव-रोधी गुणवत्ता और साफ़ वेल्ड सतहें महत्वपूर्ण होती हैं। एक संक्षिप्त ऐतिहासिक टिप्पणी इस बात को समझने में सहायता करती है कि यह प्रक्रिया क्यों विकसित की गई। TWI इसका विकास 1960 के एयरोस्पेस कार्यों से शुरू हुआ, जहाँ इसे टीआईजी ऑपरेटर की त्रुटियों को कम करने और नलिकाओं के समान वेल्ड को बेहतर बनाने के लिए बनाया गया था।
मैनुअल वेल्डिंग से इसका अंतर
हाथ से वेल्डिंग के दौरान, वेल्डर को पूरे जॉइंट के चारों ओर टॉर्च को मार्गदर्शन देना होता है, जबकि शरीर की स्थिति, दृश्यता, गुरुत्वाकर्षण और ऊष्मा में बदलाव का सामना करना पड़ता है। यह ऊपर के हिस्सों या तंग स्थानों में और भी कठिन हो जाता है। यहाँ तक कि एक कुशल वेल्डर भी एक जॉइंट से दूसरे जॉइंट तक परिणामों में थोड़ा भिन्नता देख सकता है।
ऑर्बिटल वेल्डिंग इसमें परिवर्तन लाती है। कार्य-टुकड़ा आमतौर पर स्थिर रखा जाता है, जबकि एक वेल्ड हेड इसके चारों ओर एक नियंत्रित पथ पर आर्क को मार्गदर्शन देता है। चूँकि सेटिंग्स को प्रोग्राम किया जा सकता है और बार-बार उपयोग किया जा सकता है, ऑर्बिटल ट्यूब वेल्डिंग को दोहराए गए जॉइंट्स पर सुसंगत परिणामों के लिए माना जाता है। यह पहली तकनीकी परत है जिसे शुरुआती लोगों को जानना चाहिए: यह प्रक्रिया केवल स्वचालित गति नहीं है, बल्कि नियंत्रित पैरामीटर्स के तहत दोहराए जाने योग्य गति है।
ऑर्बिटल वेल्डिंग कहाँ आमतौर पर उपयोग की जाती है
आप ऑर्बिटल वेल्डिंग की संभावना ऐसे उद्योगों और वातावरणों में सबसे अधिक देखेंगे जैसे:
- अर्धचालक और क्लीन-रूम पाइपिंग प्रणालियाँ
- फार्मास्युटिकल और जैव प्रौद्योगिकी प्रक्रिया लाइनें
- खाद्य एवं पेय ट्यूबिंग
- एयरोस्पेस तरल प्रणालियाँ
- रासायनिक, पेट्रोरसायन, तेल एवं गैस, और विद्युत अनुप्रयोग
- सीमित पहुँच, खराब दृश्यता या कठोर परिस्थितियों वाले कार्य
उस व्यापक उपयोग का मूल कारण एक ही विचार पर आधारित है: प्रत्येक बार समान जोड़ के लिए समान वेल्ड की आवश्यकता होती है। उस स्थिरता के पीछे के विवरण स्वचालित चक्र में निहित हैं, जहाँ आर्क नियंत्रण, शील्डिंग गैस और जोड़ के चारों ओर गति का नियंत्रण महत्वपूर्ण हो जाता है।
ऑर्बिटल वेल्डिंग प्रक्रिया कैसे काम करती है
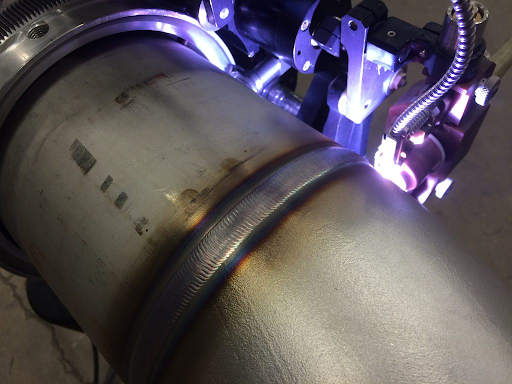
वह वृत्ताकार गति सरल प्रतीत होती है, लेकिन वास्तविक मूल्य इस बात में निहित है कि जोड़ के चारों ओर गति करते समय प्रणाली वेल्ड को कितनी सटीकता से नियंत्रित करती है। व्यावहारिक रूप से, ऑर्बिटल वेल्डिंग प्रक्रिया आमतौर पर यांत्रिक गति और अत्यंत स्वच्छ आर्क प्रक्रिया का मिश्रण होती है।
क्यों ऑर्बिटल वेल्डिंग अक्सर TIG आधारित होती है
कक्षीय वेल्डिंग गति की विधि का वर्णन करती है, जो सदैव एक पूर्णतः पृथक वेल्डिंग विज्ञान नहीं होती है। कई ट्यूब और पाइप अनुप्रयोगों में, इसके तहत चलने वाली आर्क प्रक्रिया GTAW होती है, जिसे TIG भी कहा जाता है। निर्माता स्पष्ट करता है कि स्वचालित कक्षीय GTAW में एक गैर-उपभोग्य टंगस्टन इलेक्ट्रोड और आधार सामग्री के बीच एक आर्क उत्पन्न किया जाता है, जबकि शील्डिंग गैस इलेक्ट्रोड, वेल्ड पूडल और ठोस हो रही धातु को वातावरणीय दूषण से बचाती है।
इसीलिए कक्षीय TIG वेल्डिंग तब इतनी आम है जब सफाई, रिसाव अखंडता और दोहराए जा सकने वाली उपस्थिति महत्वपूर्ण होती है। TIG इस प्रक्रिया को एक स्थिर, सटीक आर्क प्रदान करती है। कक्षीय प्रणाली नियंत्रित गति और कार्यक्रमित चरों को जोड़ती है। व्यावसायिक भाषा में, आप लोगों को इसे 'TIG कक्षीय सेटअप' कहते हुए सुन सकते हैं। इसका अर्थ स्पष्ट है: TIG आर्क प्रदान करती है, और स्वचालन एकरूपता प्रदान करता है।
वेल्ड हेड का जोड़ के चारों ओर कैसे घूमना
अधिकांश परिशुद्धता वाले ट्यूब कार्यों में, ट्यूब स्थिर रहता है और वेल्ड हेड उसके चारों ओर क्लैम्प करता है। उस हेड के अंदर, इलेक्ट्रोड जोड़ के चारों ओर पूर्ण कक्षा में घूमता है। उसी स्रोत में यह भी उल्लेख किया गया है कि रोटर और इलेक्ट्रोड को वेल्ड हेड के अंदर स्थित किया जाता है, जो ट्यूब के चारों ओर घूमता है। कुछ अनुप्रयोगों में आकार, पहुँच या जोड़ के डिज़ाइन के कारण भिन्नता हो सकती है, लेकिन सामान्य ट्यूब वेल्डिंग के लिए सामान्य व्यवस्था एक स्थिर कार्य-टुकड़े के साथ एक गतिशील टॉर्च पथ होती है।
यह पहली नज़र में जितना प्रतीत होता है, उससे कहीं अधिक महत्वपूर्ण है। मैनुअल वेल्डिंग में वेल्डर की शारीरिक स्थिति, हाथ के कोण और दृश्य दिशा के बदलाव के साथ परिवर्तन होता है। एक जीटीएडब्ल्यू ऑर्बिटल वेल्डिंग प्रणाली पूरे 360-डिग्री जोड़ के चारों ओर समान पथ को दोहराकर इस विचरण को कम कर देती है।
स्वचालित वेल्ड चक्र के दौरान क्या होता है
एक विशिष्ट स्वचालित चक्र को सरल चरणों में समझना आसान है:
- ऑपरेटर जोड़ और सामग्री के अनुकूल एक वेल्ड प्रोग्राम का चयन करता है या उसे लोड करता है।
- वेल्ड हेड को ट्यूब के चारों ओर स्थित किया जाता है, और वेल्ड क्षेत्र की रक्षा के लिए शील्डिंग गैस को हेड के माध्यम से प्रवाहित किया जाता है।
- सिस्टम टंगस्टन इलेक्ट्रोड और आधार धातु के बीच आर्क शुरू करता है।
- हेड नियंत्रित कक्षा में घूमता है, जबकि नियंत्रक यात्रा की गति, आर्क अंतराल, धारा नियंत्रण और गैस प्रवाह का प्रबंधन करता है।
- सिस्टम संयुक्त के चारों ओर कार्यक्रमित बिंदुओं या पूर्व-निर्धारित समय पर एक पूर्व-सेट स्थिति से दूसरी पूर्व-सेट स्थिति में स्वतः स्थानांतरित हो सकता है।
- पूर्ण परिधि पूरी होने के बाद, आर्क रुक जाता है और वेल्ड सुरक्षित परिस्थितियों के तहत ठोस हो जाता है।
स्थिरता प्रमुख चरों को पूर्व-सेट स्तरों पर बनाए रखने और वेल्ड को दूषण से सुरक्षित रखने से प्राप्त होती है।
दोहराव के सुधार का तकनीकी कारण सरल है: कम महत्वपूर्ण चरों को क्षण-दर-क्षण हाथ के निर्णय पर छोड़ा जाता है। यही कारण है कि एक ही कार्यक्रम के साथ बनाए गए दो वेल्ड, एक ही ट्यूब पर किए गए दो हस्तचालित वेल्ड की तुलना में कहीं अधिक समान दिखते हैं। और एक बार जब आप यह पूछना शुरू करते हैं कि मशीन इन सभी को कैसे नियंत्रित रखती है, तो पावर सप्लाई, नियंत्रक, वेल्ड हेड और गैस हार्डवेयर वास्तविक कहानी बन जाते हैं।
ऑर्बिटल वेल्डिंग उपकरण और प्रत्येक भाग का कार्य
स्थिरता (कंसिस्टेंसी) का शब्द सॉफ़्टवेयर जैसा लगता है, लेकिन हार्डवेयर वह है जो एक सहेजी गई वेल्डिंग शेड्यूल को वास्तविक जॉइंट में बदलता है। ऑर्बिटल वेल्डिंग मशीन वास्तव में बिजली, नियंत्रण, गति, गैस डिलीवरी और फिट-अप उपकरणों के समन्वित पैकेज होती है। इसी कारण ऑर्बिटल वेल्डिंग मशीनों का मूल्यांकन आमतौर पर किसी एक प्रमुख विशेषता के आधार पर नहीं किया जाता, बल्कि इस बात के आधार पर किया जाता है कि पूरा पैकेज कार्यशाला के फर्श पर कितनी अच्छी तरह से एक साथ काम करता है।
पावर सप्लाई और कंट्रोलर का कार्य क्या है
पावर सप्लाई विद्युत इंजन है। SEC इंडस्ट्रियल इसे आने वाली विद्युत धारा को चाप के लिए नियंत्रित आउटपुट में परिवर्तित करने वाली इकाई के रूप में वर्णित किया गया है, जिसमें धारा, वोल्टेज और पल्स जैसे चरों के लिए प्रोग्राम करने योग्य सेटिंग्स होती हैं। कंट्रोलर उस बिजली स्रोत के ऊपर स्थित होता है और वेल्डिंग क्रम का प्रबंधन करता है। यह कार्यक्रमों को संग्रहीत करता है, बिजली स्रोत को वेल्ड हेड से जोड़ता है, और ऑपरेटर को अगले जोड़ पर समान सेटअप को दोहराने में सहायता प्रदान करता है। फैब्रिकेटर नोट करता है कि नवीनतर प्रणालियाँ निकास और रिपोर्टिंग के लिए वेल्ड डेटा को भी संग्रहीत कर सकती हैं, जो तब महत्वपूर्ण होता है जब ट्रेसैबिलिटी गुणवत्ता नियंत्रण का हिस्सा होती है।
खरीदार के लिए व्यावहारिक प्रश्न केवल यह नहीं है कि स्क्रीन कितनी उन्नत दिखती है। यह यह भी है कि क्या कंट्रोलर विश्वसनीय रूप से सही सामग्री, व्यास और दीवार की मोटाई के लिए सही प्रक्रिया को याद कर सकता है, बिना आसानी से त्रुटियों को आमंत्रित किए।
ऑर्बिटल वेल्ड हेड चाप को कैसे मार्गदर्शन प्रदान करता है
ऑर्बिटल वेल्डिंग हेड वह स्थान है जहाँ कार्यक्रमित नियंत्रण भौतिक गति में परिवर्तित होता है। यह टंगस्टन इलेक्ट्रोड को पकड़े रखता है और आमतौर पर स्थिर रहने वाली ट्यूब या पाइप के जोड़ के चारों ओर एक नियंत्रित कक्षा में उसे मार्गदर्शन प्रदान करता है। यह दोहरावयोग्य पथ एक कारण है कि ऑर्बिटल वेल्डिंग प्रणाली एक वेल्ड से दूसरे वेल्ड तक बीड भिन्नता को कम कर सकती है।
हेड का चयन उन उपयोगकर्ताओं के लिए अधिक महत्वपूर्ण होता है जो इसका पहली बार उपयोग कर रहे होते हैं। चुना गया ऑर्बिटल वेल्डिंग हेड आकार की सीमा, उपलब्ध स्थान और अनुप्रयोग के शैली के अनुरूप होना चाहिए। मॉर्गन इंडस्ट्रियल यह बताता है कि आकार में परिवर्तन अक्सर सही कॉलेट्स या कैसेट्स की आवश्यकता होती है, क्योंकि एक हेड जो थोड़ा भी अकेंद्रित हो, एक अच्छे कार्यक्रम को असमान वेल्ड में बदल सकता है। कुछ हेड्स लंबे समय तक या भारी कार्यभार के दौरान ऊष्मा को नियंत्रित करने के लिए शीतलन सुविधाओं पर भी निर्भर करते हैं, जिसकी ओर SEC इंडस्ट्रियल ने भी ध्यान आकर्षित किया है।
गैस नियंत्रण और फिट-अप हार्डवेयर क्यों महत्वपूर्ण हैं
गैस और संरेखण हार्डवेयर को शायद ही कभी प्रकाश में लाया जाता है, लेकिन ये सीधे शुद्धता और वेल्डिंग स्थिरता को प्रभावित करते हैं। शील्डिंग गैस टंगस्टन, वेल्ड पूल और ठोस हो रही धातु की रक्षा के लिए हेड के माध्यम से प्रवाहित होती है। ट्यूब के अंदर, प्यूर्ज उपकरण वेल्डिंग शुरू होने से पहले ऑक्सीजन को हटाने में सहायता करते हैं। मॉर्गन इंडस्ट्रियल चेतावनी देता है कि खराब प्यूर्जिंग के कारण वेल्ड की पीछली सतह पर 'शुगरिंग' हो सकती है, जो सैनिटरी और उच्च-शुद्धता वाली सेवाओं में एक गंभीर समस्या है। फिट-अप हार्डवेयर भी उतना ही महत्वपूर्ण है। फिक्सचर, क्लैम्प और संरेखण उपकरण भागों को स्थिर रखते हैं और जॉइंट को इलेक्ट्रोड के ठीक नीचे केंद्रित रखते हैं। कुछ नए पावर सप्लाई तो गैस नियंत्रण को स्वचालित करते हैं और गैस प्रवाह के बिना वेल्डिंग शुरू करने को रोकते हैं .
| घटक | व्यावहारिक कार्य | ऑपरेटर की चिंता | सामान्य सेटअप त्रुटि |
|---|---|---|---|
| पावर सप्लाई | स्थिर आर्क शक्ति उत्पन्न करता है और कार्यक्रमित आउटपुट लागू करता है | वेल्ड की जा रही सामग्री और दीवार की मोटाई के लिए पर्याप्त नियंत्रण | योग्यता प्राप्त कार्यक्रम के बजाय सामान्य सेटिंग का उपयोग करना |
| नियंत्रक या HMI | कार्यक्रमों को संग्रहीत करता है, वेल्ड अनुक्रम को चलाता है, और डेटा को रिकॉर्ड कर सकता है | आसान प्रोग्राम पुनर्प्राप्ति, स्पष्ट इनपुट और ट्रेसैबिलिटी | ट्यूब के आकार या सामग्री के लिए गलत प्रक्रिया लोड करना |
| वेल्ड हेड | टंगस्टन को पकड़ता है और जोड़ के चारों ओर आर्क को मार्गदर्शन प्रदान करता है | अनुप्रयोग के अनुकूल, पहुँच की स्पष्टता और आकार सीमा | ऐसे हेड का चयन करना जो कार्य-टुकड़े पर अच्छी तरह से केंद्रित न हो |
| कोलेट्स, कैसेट्स, क्लैम्प्स, फिक्सचर्स | ट्यूब या पाइप को संरेखित करने और पकड़ने के लिए ताकि जोड़ केंद्रित बना रहे | दोहरावयोग्य फिट-अप और त्वरित, सही परिवर्तन | ढीला क्लैम्पिंग या गलत आकार का हार्डवेयर |
| शील्डिंग गैस वितरण | टंगस्टन, पड़ल और गर्म वेल्ड धातु की सुरक्षा करता है | पुष्टि की गई गैस प्रवाह और स्वच्छ गैस मार्ग | खराब प्रवाह या रिसाव के साथ चक्र शुरू करना |
| पर्ज व्यवस्था | वेल्डिंग से पहले ट्यूब के अंदर से ऑक्सीजन को हटाना | अच्छी सीलिंग और समान गैस वितरण | पर्ज तैयारी को जल्दीबाजी से करना या खराब रूप से सील किए गए प्लग का उपयोग करना |
| शीतलन और निगरानी सुविधाएँ | ऊष्मा का प्रबंधन करना, घटकों की सुरक्षा करना और नैदानिक सहायता प्रदान करना | ड्यूटी साइकिल, अलार्म और संग्रहीत वेल्ड डेटा की समीक्षा | चेतावनियों को अनदेखा करना या डेटा लॉगिंग को वैकल्पिक मानना |
निकट से देखने पर, ऑर्बिटल वेल्डिंग उपकरण एक स्मार्ट बॉक्स की तुलना में अधिक एक श्रृंखला के समान होता है। स्वच्छ विद्युत आपूर्ति, सटीक गति, स्थिर गैस प्रवाह और सटीक संरेखण — ये सभी एक साथ सुनिश्चित किए जाने चाहिए। यदि कोई भी कड़ी कमजोर है, तो मशीन उस कमजोरी को आश्चर्यजनक स्थिरता के साथ दोहराती है, जिसी कारण से आर्क शुरू होने से पहले जॉइंट तैयारी और सेटअप अनुशासन का इतना महत्व है।
ट्यूब ऑर्बिटल वेल्डिंग: तैयारी से निरीक्षण तक
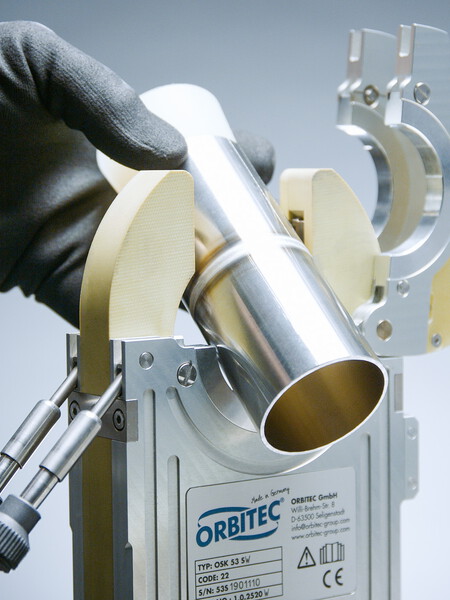
मशीनें उतनी ही स्थिर होती हैं जितना कि उनके पीछे का सेटअप स्थिर होता है। ट्यूब ऑर्बिटल वेल्डिंग में, छोटी-मोटी तैयारी की गलतियाँ बाद में ऑक्सीकरण, असमान बीड आकृति या निरीक्षण में विफलता के रूप में प्रकट होती हैं। चाहे आप एक संकुचित ऑर्बिटल ट्यूब वेल्डिंग मशीन के साथ काम कर रहे हों या एक बड़ी ऑर्बिटल पाइप वेल्डिंग मशीन के साथ, कार्यप्रवाह आश्चर्यजनक रूप से समान रहता है: जॉइंट की तैयारी करें, उसे सटीक रूप से संरेखित करें, पर्ज नियंत्रित करें, कार्यक्रम की पुष्टि करें, फिर वेल्ड करें और निरीक्षण करें।
वेल्डिंग शुरू करने से पहले जॉइंट की तैयारी
एक अच्छी वेल्डिंग सामान्यतः आर्क शुरू होने से काफी पहले शुरू होती है। मॉर्गन इंडस्ट्रियल के अनुसार, साफ़, समान कट और उचित सिरों की तैयारी महत्वपूर्ण है, क्योंकि बर्र्स, विकृति या दूषण बाद में चक्र में दोष उत्पन्न कर सकते हैं।
| वेल्डिंग से पूर्व जाँच | पुष्टि करने के लिए क्या | इसका महत्व क्यों है |
|---|---|---|
| कट क्वालिटी | ट्यूब या पाइप को लंबाई के अनुसार समान रूप से काटा जाता है | सिरों के समान रूप से मिलने में सहायता करता है |
| किनारे की स्थिति | आवश्यकता होने पर बर्र्स को हटा दिया जाता है, सतह को समतल किया जाता है या ढलान दी जाती है | फिट-अप और आर्क की स्थिरता में सुधार करता है |
| सतह की सफाई | तेल, ग्रीस, मल-मार्क या उंगलियों के निशान का अभाव | छिद्रता (पोरोसिटी) और अशुद्धियों में कमी लाता है |
| खपत योग्य सामग्री | सही टंगस्टन, कॉलेट्स और हेड हार्डवेयर स्थापित किए गए हैं | आर्क को केंद्रित और दोहराव योग्य बनाए रखता है |
| गैस और केबल | कनेक्शन सुरक्षित और क्षतिग्रस्त नहीं | रिसाव और अस्थिर संचालन को रोकता है |
- सामग्री को सटीक रूप से काटें। ऑर्बिटल सॉ और कटर्स का उपयोग अक्सर इसलिए किया जाता है क्योंकि वे पतली-दीवार ट्यूब को विकृत किए बिना साफ़ और सुसंगत कट बनाने में सहायता करते हैं।
- आवश्यकतानुसार फेस या बेवल करें। फेसिंग बर्र्स और दोषों को हटाती है। भारी-दीवार जॉइंट्स, जिनमें फिलर का उपयोग किया जाता है, को बेवल तैयारी की भी आवश्यकता हो सकती है।
- वेल्ड क्षेत्र को सावधानीपूर्वक साफ़ करें। मॉर्गन स्टेनलेस स्टील और सैनिटरी कार्यों पर तेल और मलबे को हटाने के लिए दस्ताने और शुद्ध, फज़्ज़-मुक्त कपड़े के साथ अल्कोहल की सिफारिश करता है।
- टंगस्टन और हेड सेटअप की जाँच करें। इलेक्ट्रोड, कॉलेट्स या कैसेट्स को अनुप्रयोग के अनुरूप होना चाहिए ताकि आर्क सही स्थान पर प्रारंभ हो सके।
फिट-अप, पर्ज और कार्यक्रम नियंत्रण सेट करना
तैयारी केवल तभी फलदायी होती है जब जॉइंट केंद्रित होता है और ट्यूब के आंतरिक भाग की सुरक्षा की गई हो। सैनिटरी ट्यूब कार्य और भारी ऑर्बिटल पाइप वेल्डिंग दोनों में, खराब फिट-अप एक मजबूत वेल्ड शेड्यूल को खराब वेल्ड में बदल सकता है।
- इलेक्ट्रोड के नीचे जॉइंट को संरेखित करें। भागों को क्लैंप करें ताकि सिरे समतल और स्थिर रहें। मॉर्गन सैनिटरी अनुप्रयोगों के लिए संरेखण उपकरणों और टैकिंग क्लैंप्स पर प्रकाश डालते हैं, क्योंकि निरंतर फिट-अप से निरंतर वेल्ड प्राप्त होते हैं।
- आंतरिक पर्ज सेट करें। पर्ज प्लग या समान उपकरण ट्यूब के सिरों को सील करते हैं और गैस को आंतरिक व्यास के माध्यम से वितरित करते हैं। इससे ऑक्सीजन को हटाने और पृष्ठभाग पर शुगरिंग को कम करने में सहायता मिलती है।
- वेल्ड कार्यक्रम को लोड या बनाएं। कई नियंत्रक वेल्ड हेड मॉडल, सामग्री, बाहरी व्यास और दीवार की मोटाई का उपयोग शुरुआती शेड्यूल बनाने के लिए करते हैं। मॉर्गन यह भी बताते हैं कि चक्र को अक्सर कई स्तरों में विभाजित किया जाता है ताकि भाग के गर्म होने के साथ-साथ ऊष्मा में परिवर्तन किया जा सके।
- वास्तविक वेल्डिंग से पहले जाँच करें। लाल-डी-आर्क गैस कनेक्शन के रिसाव की जाँच करना, उपकरण की स्थिति की पुष्टि करना और पिछले कार्य से सहेजी गई सेटिंग्स पर भरोसा करने के बजाय समान सामग्री पर परीक्षण वेल्ड करना।
वेल्ड को चलाना और परिणाम की जाँच करना
एक बार जॉइंट साफ़, केंद्रित और पूरी तरह से प्यूर्ज कर लिया गया हो, तो स्वचालित चक्र हाथ से वेल्डिंग की तुलना में कहीं कम अनुमान के साथ अपना कार्य कर सकता है।
- वेल्ड चक्र शुरू करें। मॉर्गन एक विशिष्ट क्रम का वर्णन करते हैं जिसमें प्री-प्यूर्ज, आर्क स्टार्ट, गलन तितली (पुडल) स्थापित करने के लिए एक छोटी यात्रा विलंब, कार्यक्रमित पल्स या स्तर परिवर्तन के साथ नियंत्रित घूर्णन, टाई-इन ओवरलैप, डाउनस्लोप और पोस्ट-प्यूर्ज ठंडा करने वाली गैस शामिल है।
- वेल्ड को सुरक्षा के तहत ठंडा होने दें। जॉइंट को अभी भी गर्म और रंग परिवर्तन या विक्षोभ के प्रति संवेदनशील होने के कारण जल्दी में संभालने का प्रयास न करें।
- पूर्ण वेल्ड का निरीक्षण करें। बीड की एकरूपता, रंग, टाई-इन और समग्र उपस्थिति की जाँच करें। यदि आवेदन आंतरिक समीक्षा की अनुमति देता है, तो आंतरिक सतह पर शुद्धिकरण से संबंधित ऑक्सीकरण या अवतलता के लिए भी देखें।
क्रम ही वह चीज़ है जो ऑर्बिटल प्रणाली को विश्वसनीय बनाती है। एक पॉलिश किया हुआ नियंत्रक गंदे ट्यूब के सिरों, कमज़ोर संरेखण या जल्दबाज़ी में किए गए शुद्धिकरण की कमी की भरपाई नहीं कर सकता। एक केवल पूर्ण वेल्ड को एक वास्तविक रूप से दोहराए जा सकने वाले वेल्ड से अलग करने वाली बात सेटअप चरों के भीतर ही निहित है, विशेष रूप से व्यास, दीवार की मोटाई, गैस की गुणवत्ता और प्रोग्राम नियंत्रण।
गुणवत्ता को नियंत्रित करने वाले ऑर्बिटल वेल्डिंग प्रणाली के चर
प्रोग्राम केवल तभी काम करता है जब वह उसके सामने मौजूद जॉइंट के अनुरूप होता है। ऑर्बिटल वेल्डिंग प्रणालियों में, वेल्ड की गुणवत्ता कई चरों को एक साथ संतुलित करने से आती है, न कि किसी एक 'जादुई' एम्पियरेज संख्या के पीछे भागने से। एक स्वचालित ट्यूब वेल्डिंग मशीन एक खराब सेटअप को भी उतनी ही वफादारी से दोहरा सकती है जितनी कि एक अच्छे सेटअप को, जिसी कारण स्थिर इनपुट्स का इतना महत्व है।
व्यास और दीवार की मोटाई का सेटअप पर प्रभाव
ट्यूब का व्यास और दीवार की मोटाई वेल्डिंग के मूल तापीय भार को निर्धारित करती है। पतली दीवार वाली ट्यूब जल्दी गर्म हो जाती है, इसलिए आमतौर पर अत्यधिक प्रवेश और विकृति से बचने के लिए कम कुल ताप इनपुट या तेज़ गति की आवश्यकता होती है। मोटी दीवार वाली सामग्री अधिक ताप अवशोषित करती है और अक्सर पूर्ण संलयन तक पहुँचने के लिए धीमी गति, अधिक धारा या एक भिन्न पल्स रणनीति की आवश्यकता होती है।
व्यास ऑर्बिट की लंबाई को बदलता है, जो जोड़ के चारों ओर सतह की यात्रा की गति को प्रभावित करता है। यही कारण है कि अनुभवी ऑपरेटर गति के बजाय मोटर घूर्णन के बजाय पूरी परिधि पर ताप इनपुट के संदर्भ में सोचते हैं। JTM समूह के मार्गदर्शिका में उपयोगी प्रारंभिक उदाहरण दिए गए हैं: स्टेनलेस स्टील की ट्यूब के लिए, औसत धारा का अनुमान आमतौर पर दीवार की मोटाई के प्रति 0.001 इंच के लिए लगभग 1 ऐम्पियर लगाया जाता है, और वेल्डिंग की गति 4 से 10 इंच प्रति मिनट के बीच शुरू की जा सकती है, जिसमें 5 इंच प्रति मिनट को एक व्यावहारिक आधार के रूप में प्रस्तावित किया गया है। ये शुरुआती बिंदु हैं, सार्वभौमिक सेटिंग्स नहीं।
क्यों शील्डिंग गैस और पर्ज शर्तें महत्वपूर्ण हैं
गैस की गुणवत्ता संधि के दोनों ओर से वेल्ड को दूषण से बचाती है। जेटीएम नोट्स करता है कि आर्गन बाहरी व्यास के लिए सबसे आम शील्डिंग गैस है और आंतरिक व्यास के लिए सबसे आम पर्ज गैस है। यदि शील्डिंग कमजोर है, तो वेल्ड में रंग परिवर्तन हो सकता है, संक्षारण प्रतिरोध कम हो सकता है, या छिद्रता (पोरोसिटी) विकसित हो सकती है। यदि गैस प्रवाह का नियंत्रण अच्छी तरह से नहीं किया गया है, तो बहुत कम गैस के कारण धातु का गलित गोला (पुडल) असुरक्षित रह जाता है और बहुत अधिक गैस के कारण टर्बुलेंस (अशांत प्रवाह) उत्पन्न हो सकती है।
आंतरिक पर्ज स्थिति बाहरी शील्डिंग के समान ही महत्वपूर्ण है, विशेष रूप से स्टेनलेस और सैनिटरी ट्यूब में। अत्यधिक शुद्ध कार्यों में, नॉडहा नोट्स करता है कि ऑक्सीकरण को सीमित करने के लिए आमतौर पर 99.999 प्रतिशत शुद्धता वाली उच्च-शुद्धता आर्गन का उपयोग किया जाता है। स्वचालित ऑर्बिटल वेल्डिंग इस नियम को नहीं बदलती है। एक सुंदर बाहरी बीड (वेल्ड बीड) भी जड़ ऑक्सीकरण को छिपा सकती है, यदि पर्ज सीलिंग, गैस शुद्धता या पर्ज समय अपर्याप्त हो।
कौन से कार्यक्रम चर अधिकतम स्थिरता को प्रभावित करते हैं
वर्तमान, यात्रा की गति, आर्क की लंबाई, पल्स रणनीति, टंगस्टन की स्थिति और जोड़ की सुसंगतता सभी एक साथ कार्य करते हैं। इनमें से किसी एक में परिवर्तन करने पर अक्सर अन्य को भी उसके साथ समायोजित करने की आवश्यकता होती है। उदाहरण के लिए, तेज़ यात्रा आमतौर पर फ्यूजन को बनाए रखने के लिए पर्याप्त वर्तमान की मांग करती है, जबकि लंबा आर्क बीड को चौड़ा कर सकता है और नियंत्रण को कम कर सकता है।
जेटीएम स्पष्ट करता है कि कक्षीय कार्यक्रमों में आमतौर पर कई वर्तमान स्तरों का उपयोग किया जाता है, क्योंकि वेल्डिंग के प्रगति के साथ ट्यूब गर्म हो जाती है। एक व्यावहारिक प्रारंभिक विधि कम से कम चार स्तरों का उपयोग करना है, जिनमें अंतिम स्तर को प्रथम स्तर से कम सेट किया जाता है, जो अक्सर स्तर 1 के लगभग 80 प्रतिशत के बराबर होता है। उसी स्रोत ने पल्स उदाहरण भी दिए हैं, जिनमें शिखर-से-पृष्ठभूमि वर्तमान अनुपात 3:1 और पल्स चौड़ाई 35 प्रतिशत को विकास के लिए प्रारंभिक बिंदु के रूप में शामिल किया गया है। यहाँ तक कि एक स्वचालित कक्षीय वेल्डिंग मशीन भी उन मानों को विश्वसनीय प्रक्रिया बनाने से पहले परीक्षण कूपन, साफ टंगस्टन और दोहरावयोग्य फिट-अप पर निर्भर करती है।
| चर | इसका महत्व क्यों है | यह किन परिवर्तनों को प्रभावित करता है | यदि इसे उपेक्षित किया जाए तो क्या गलत हो सकता है |
|---|---|---|---|
| पाइप का व्यास | जोड़ के चारों ओर कक्षा की लंबाई और सतह की गति को बदलता है | यात्रा गति तर्क, ऊष्मा वितरण, बीड एकरूपता | परिधि के चारों ओर असमान प्रवेश या दुर्बल जोड़ |
| दीवार की मोटाई | यह निर्धारित करता है कि जोड़ कितनी ऊष्मा अवशोषित कर सकता है | वर्तमान की मांग, यात्रा गति, पल्स की आवश्यकता | मोटी दीवारों पर संलयन का अभाव या पतली दीवारों पर जलन/भेदन |
| यात्रा की गति | नियंत्रित करता है कि ऊष्मा एक स्थान पर कितनी देर तक बनी रहती है | प्रवेश, बीड की चौड़ाई, विकृति का जोखिम | बहुत तेज़ गति से कटाव या संलयन का अभाव हो सकता है, बहुत धीमी गति से जोड़ का अत्यधिक तापन हो सकता है |
| धारा नियंत्रण | प्रवेश के निर्माण के लिए ऊर्जा प्रदान करता है | संलयन की गहराई, धातु के गले हुए गोले का आकार, कुल ऊष्मा इनपुट | कमजोर वेल्ड, अत्यधिक प्रवेशन, या अस्थिर बीड आकार |
| चाप की लंबाई | आर्क केंद्रीकरण और स्थिरता को प्रभावित करता है | बीड चौड़ाई, प्रवेशन, आर्क स्थिरता | आर्क वॉन्डर, असंगत संलयन, अनियमित उपस्थिति |
| शील्डिंग गैस की गुणवत्ता और प्रवाह | इलेक्ट्रोड और वेल्ड पूल को दूषण से बचाता है | सतह का रंग, छिद्रता का जोखिम, संक्षारण प्रतिरोध | ऑक्सीकरण, रंग परिवर्तन, छिद्रता, अस्थिर आर्क व्यवहार |
| आंतरिक पर्ज की स्थिति | वेल्ड की रूट साइड की रक्षा करता है | मूल सफाई, आंतरिक ऑक्सीकरण, स्वच्छता प्रदर्शन | शुगरिंग, मूल का रंग परिवर्तन, कमजोर संक्षारण प्रतिरोध |
| टंगस्टन की स्थिति | आर्क प्रारंभ और आर्क फोकस के आकार निर्धारित करता है | आर्क स्थिरता, प्रवेश की सुसंगतता, दोहराव योग्यता | आर्क का भटकना, खराब प्रारंभ, बीड प्रोफाइल में असंगतता |
| जॉइंट की सुसंगतता | कार्यक्रमित आर्क संबंध को स्थिर रखता है | फिट-अप दोहराव योग्यता, बीड सममिति, प्रवेश नियंत्रण | मिसमैच, परिवर्तनशील मूल प्रोफाइल, जॉइंट से जॉइंट तक दोषों की दोहराव योग्यता |
यह पैटर्न ध्यान से चूकना मुश्किल है। जब जॉइंट, गैस, इलेक्ट्रोड और कार्यक्रम सभी एक संकीर्ण सीमा के भीतर बने रहते हैं, तो ऑर्बिटल वेल्डिंग विश्वसनीय हो जाती है। यह सटीकता और संवेदनशीलता का मिश्रण ठीक वही है जिसके कारण यह प्रक्रिया दोहराव वाले ट्यूब कार्यों पर मैनुअल वेल्डिंग की तुलना में उत्कृष्ट प्रदर्शन कर सकती है, और इसलिए इसके सौदों का भी स्पष्ट विश्लेषण करना आवश्यक है।
औद्योगिक पाइपों के लिए कक्षीय वेल्डिंग बनाम मैनुअल वेल्डिंग
वही कड़ा नियंत्रण जो बीड की गुणवत्ता में सुधार करता है, वही व्यापार-ऑफ़ (tradeoffs) को भी बदल देता है। औद्योगिक पाइपों के लिए कक्षीय वेल्डिंग बनाम मैनुअल वेल्डिंग में, वास्तविक प्रश्न यह नहीं है कि कौन सी विधि सार्वभौमिक रूप से बेहतर है। बल्कि प्रश्न यह है कि कौन सी विधि जॉइंट के प्रकार, उत्पादन मात्रा, निरीक्षण का बोझ और कार्य परिस्थितियों के अनुकूल है। दोहराव वाले ट्यूब और पाइप जॉइंट्स के लिए, स्वचालित कक्षीय वेल्डिंग हाथ की गति, थकान और शरीर की स्थिति में परिवर्तन से उत्पन्न होने वाले अधिकांश विचरण को कम कर देती है। यह लाभ वास्तविक है, लेकिन इसके साथ कुछ लागतें भी जुड़ी हैं जिन्हें अक्सर कम आंका जाता है।
जहाँ कक्षीय वेल्डिंग स्पष्ट लाभ प्रदान करती है
दोहराव योग्य वृत्ताकार जॉइंट्स पर, कक्षीय प्रणालियाँ अपनी प्रतिष्ठा अर्जित करती हैं। Axxair स्वचालित वेल्डिंग को दोषों को कम करते हुए नियमित, दोहराव योग्य वेल्ड बनाने के एक तरीके के रूप में वर्णित करता है, और Codinter भी सटीकता, स्वच्छता और पैरामीटर नियंत्रण में इन्हीं शक्तियों पर प्रकाश डालता है।
फायदे
- एक जॉइंट से दूसरे जॉइंट तक बहुत उच्च दोहराव क्षमता
- जब शील्डिंग और पर्ज नियंत्रण स्थिर होते हैं, तो सफाई अधिक होती है और वेल्ड्स अधिक एकरूप होते हैं
- एक बार सेटअप पूरा हो जाने के बाद, समान जॉइंट्स की लंबी श्रृंखला पर उच्च उत्पादकता
- वेल्ड चक्र के दौरान ऑपरेटर-से-ऑपरेटर भिन्नता में कमी
- गुणवत्ता-संवेदनशील कार्यों में उपयोगी दस्तावेज़ीकरण और ट्रेसैबिलिटी
- नियमित, स्वच्छता-संवेदनशील और उच्च-शुद्धता आवेदनों के लिए मजबूत फिट
इसीलिए पाइप ऑर्बिटल वेल्डिंग उन स्थानों पर आम है जहाँ लीक अखंडता, सतह की सफाई और सुसंगत परिणाम अप्रत्याशित तरीकों से काम करने की तुलना में अधिक महत्वपूर्ण होते हैं।
यह इतना चुनौतीपूर्ण क्यों है जितना कि यह दिखता है
कठिन हिस्सा अक्सर आर्क शुरू होने से पहले होता है। कोडेंटर यह उच्च प्रारंभिक निवेश, विशिष्ट प्रशिक्षण, उपकरण की जटिलता और उचित जॉइंट तैयारी पर निर्भरता की ओर इशारा करता है। रायोउंग यह भी ध्यान दिलाते हैं कि स्थिर बिजली आपूर्ति, नियंत्रित परिस्थितियाँ और सावधानीपूर्ण संरेखण की आवश्यकता होती है।
नुकसान
- उच्च प्रारंभिक उपकरण लागत
- क्लैंपिंग, पर्जिंग और प्रोग्राम चयन के लिए अधिक समय लगता है
- फिट-अप और सफाई में होने वाली गलतियों के प्रति अधिक संवेदनशील
- फिक्सचर और पहुँच की आवश्यकताएँ क्षेत्र में व्यावहारिकता को सीमित कर सकती हैं
- प्रत्येक वेल्ड ज्यामिति उपयुक्त मिलान नहीं होती है
जब मैनुअल वेल्डिंग अभी भी बेहतर हो सकती है
मैनुअल वेल्डिंग का अभी भी स्पष्ट स्थान है। छोटे बैच के निर्माण, मरम्मत का कार्य, रीट्रॉफिट कार्य और कठिन क्षेत्रीय स्थितियाँ अक्सर एक कुशल वेल्डर को ऑर्बिटल पाइप वेल्डर की तुलना में प्राथमिकता देती हैं। यदि कार्य लगातार बदल रहा है, तो मैनुअल वेल्डिंग को तेज़ी से तैनात किया जा सकता है और स्थान पर अनुकूलित करना आसान होता है। दोहराव वाली पाइप ऑर्बिटल वेल्डिंग के लिए, स्वचालन आमतौर पर श्रेष्ठ होता है। ज्यामिति में बदलाव वाले एकल-उपयोग जोड़ों के लिए, मैनुअल वेल्डिंग अक्सर अधिक व्यावहारिक उपकरण बनी रहती है।
| पहलू | कक्षीय वेल्डिंग | मैनुअल वेल्डिंग |
|---|---|---|
| पुनरावृत्ति | जब समान प्रोग्राम और फिट-अप का उपयोग किया जाता है तो बहुत सुसंगत | वेल्डर की तकनीक और परिस्थितियों के अनुसार अधिक भिन्न होता है |
| स्वच्छता | आर्क पथ और शील्डिंग पर मजबूत नियंत्रण साफ वेल्ड बनाने में सहायता करता है | परिणाम उत्कृष्ट हो सकते हैं, लेकिन ये ऑपरेटर की सुसंगतता पर अधिक निर्भर करते हैं |
| उत्पादकता | सेटअप पूरा होने के बाद दोहराए गए जोड़ों पर सर्वश्रेष्ठ | छोटी लंबाई के वेल्ड, मरम्मत और बदलती हुई कार्य परिस्थितियों के लिए सर्वश्रेष्ठ |
| सेटअप समय | प्रारंभिक सेटअप और तैयारी की उच्च मांग | कई क्षेत्र कार्यों के लिए कम प्रारंभिक सेटअप |
| कौशल की आवश्यकताएँ | कौशल को सेटअप, प्रोग्रामिंग और प्रक्रिया नियंत्रण की ओर स्थानांतरित करता है | निरंतर टॉर्च नियंत्रण और मजबूत हाथ कौशल की आवश्यकता होती है |
| लचीलापन | वृत्ताकार, दोहराए जा सकने वाले जोड़ों पर सबसे प्रभावी | विविध ज्यामिति और पहुँच सीमाओं के प्रति अधिक अनुकूलनीय |
इसलिए यह प्रक्रिया कोई जादू नहीं है। यह एक अनुशासित प्रणाली है जिसमें स्पष्ट शक्तियाँ और उतनी ही स्पष्ट सीमाएँ हैं। यह निरीक्षण के पक्ष के लिए भी महत्वपूर्ण है, क्योंकि एक स्वचालित चक्र एक गलत सेटअप को उतनी ही वफादारी से दोहरा सकता है जितनी एक अच्छी वेल्ड को।
कक्षीय वेल्डिंग का निरीक्षण और समस्या निवारण मार्गदर्शिका
यदि पूर्ण हुए जोड़ का कभी उचित रूप से निरीक्षण नहीं किया जाता है, तो स्वचालन के लिए सबसे मजबूत तर्क तेजी से समाप्त हो जाता है। एक कक्षीय वेल्ड बाहर से चिकना दिख सकता है, फिर भी उसमें प्यूर्ज डैमेज, फ्यूजन की कमी, या आर्क-संबंधित असंगतता हो सकती है। इसीलिए अच्छी वर्कशॉप्स एक निश्चित क्रम में निरीक्षण करती हैं, और फिर किसी भी दोष को तैयारी, गैस सुरक्षा, उपकरण की स्थिति, या प्रोग्राम नियंत्रण तक ट्रेस करती हैं।
क्रमबद्ध तरीके से कक्षीय वेल्डिंग का निरीक्षण कैसे करें
एक अनुशासित क्रम वास्तविक मूल कारणों को अनुमानों से अलग करने में सहायता करता है। क्यूम्यूलस क्वालिटी द्वारा रेखांकित कार्यप्रवाह एक उपयोगी मॉडल है क्योंकि यह दृश्य निरीक्षण के साथ शुरू होता है, फिर आयामी समीक्षा में जाता है, प्रक्रिया की स्थितियों की जाँच करता है, और अंत में दस्तावेज़ीकरण के साथ समाप्त होता है।
- निरीक्षण की व्यवस्था करें। उचित प्रकाश, सुरक्षा उपकरण, ड्रॉइंग्स और लागू वेल्डिंग प्रक्रिया का उपयोग करें।
- बाहरी बीड का निरीक्षण करें। दरारों, सूक्ष्म छिद्रों, अंडरकट, अनियमित पुनर्बलन, दुर्बल टाई-इन, या असमान प्रोफाइल की तलाश करें।
- जब सुलभ हो, तो रूट साइड की समीक्षा करें। ट्यूब और पाइप कार्य पर, रंग परिवर्तन, ऑक्सीकरण या शुगरिंग की जाँच करें। मिलर नोट करते हैं कि पीछे की ओर ऑक्सीजन के संपर्क में आने से स्टेनलेस स्टील के वेल्ड में शुगरिंग हो सकती है।
- आयामों की पुष्टि करें। आवश्यक उपकरणों का उपयोग करके वेल्ड के आकार और प्रोफाइल को मापें, और सुनिश्चित करें कि असेंबली अभी भी संरेखण और फिटिंग की आवश्यकताओं को पूरा कर रही है।
- प्रक्रिया रिकॉर्ड की तुलना करें। चुने गए प्रोग्राम, गैस सेटअप और किसी भी डेटा की जाँच करें जो ऑर्बिटल वेल्डिंग पावर सप्लाई या कंट्रोलर द्वारा अप्रूव्ड प्रक्रिया के अनुसार कैप्चर किया गया हो।
- आवश्यकता पड़ने पर अतिरिक्त निरीक्षण का उपयोग करें। जब कार्य या कोड ऐसी आवश्यकता रखता है, तो रेडियोग्राफिक या अल्ट्रासोनिक परीक्षण से प्रवेश गहराई और आंतरिक दोषों का आकलन किया जा सकता है।
- परिणाम का दस्तावेज़ीकरण करें। भाग को जारी करने या अगले चक्र की शुरुआत करने से पहले अवलोकनों, फोटो, जॉइंट आईडी और कोई भी सुधारात्मक कार्रवाई का रिकॉर्ड करें।
स्वचालन एक गलती को पूर्ण स्थिरता के साथ दोहरा सकता है, इसलिए तैयारी और निरीक्षण का गुणवत्ता संबंधी दायित्व अभी भी बना हुआ है।
सामान्य दोष और उनके संभावित कारण
ऑर्बिटल वेल्डिंग में, कुछ ही गलतियाँ बार-बार दोहराई जाती हैं। ऑर्बिटल वेल्डिंग में फ्यूजन की कमी, वेल्ड पूल की अस्थिरता, असंगत वेल्ड गुणवत्ता और उपकरण की खराबी को उजागर किया जाता है। मिलर द्वारा TIG-केंद्रित ट्रबलशूटिंग में परिचित कारणों जैसे गैस कवरेज की कमी, गंदा सामग्री, अत्यधिक ऊष्मा इनपुट और अस्थिर आर्क लंबाई को शामिल किया गया है।
| दोष | संभावित कारण | सुधारात्मक कार्यवाही |
|---|---|---|
| दूषण या गंदा बीड | तेल, धूल, स्केल या दूषित फिलर या बेस धातु | जॉइंट को पुनः काटें या पुनः साफ़ करें, तैयार किए गए भागों की सुरक्षा करें, और पुनः वेल्डिंग से पहले शील्डिंग की पुष्टि करें |
| फ्यूजन की कमी | खराब फिट-अप, अत्यधिक आर्क लंबाई, अत्यधिक तेज़ ट्रैवल गति या अपर्याप्त ऊष्मा इनपुट | संरेखण की पुनः जाँच करें, आर्क लंबाई कम करें, और पुष्टि करें कि प्रोग्राम सामग्री और दीवार की मोटाई के अनुरूप है |
| छिद्रता | गैस रिसाव, विक्षुब्ध शील्डिंग या जॉइंट में दूषण | होज़ और फिटिंग्स का निरीक्षण करें, गैस डिलीवरी की जाँच करें, और ट्यूब के सिरों से दूषक पदार्थ हटा दें |
| रूट ऑक्सीकरण या शुगरिंग | कमजोर आंतरिक पर्ज या वेल्ड के पीछे की ओर ऑक्सीजन | पर्ज सीलिंग में सुधार करें, पूर्ण पर्ज समय की अनुमति दें, और पर्ज गैस प्रथाओं की पुष्टि करें |
| टंगस्टन से संबंधित दोष | दूषित, घिसा हुआ, या खराब तरीके से तैयार किया गया टंगस्टन | इलेक्ट्रोड को पुनः ग्राइंड करें या बदलें और ऑर्बिटल वेल्ड हेड में सही स्थिति की पुष्टि करें |
| आर्क अस्थिरता | चर आर्क लंबाई, रिसाव, घिसे हुए उपभोग्य भाग, या नियंत्रण विचलन | परीक्षण वेल्ड बनाने से पहले इलेक्ट्रोड की स्थिति, गैस अखंडता और मशीन सेटअप की जाँच करें |
| असंगत बीड उपस्थिति | विसंरेखन, चर अंतराल, अस्थिर यात्रा, या कैलिब्रेशन समस्याएँ | वेल्ड हेड और कंट्रोलर के क्लैम्प्स, सेंटरिंग और रखरखाव की स्थिति का निरीक्षण करें |
अगले चक्र से पहले सरल सुधारात्मक कार्यवाही
जब कोई दोष प्रकट होता है, तो एक साथ तीन सेटिंग्स को बदलने के प्रलोभन पर काबू पाएँ। सबसे पहले उन मूल बातों से शुरुआत करें जो वास्तविक उत्पादन में सबसे अधिक विचलित होती हैं। सफाई सबसे पहले आती है। इसके बाद गैस की अखंडता आती है। फिर संरेखण, टंगस्टन की स्थिति और लोड किए गए प्रोग्राम की जाँच करें। यदि समस्या एक जोड़ के बजाय एक मशीन के साथ जुड़ी है, तो ऑर्बिटल वेल्ड हेड की स्थिति संबंधी समस्याओं का निरीक्षण करें तथा कंट्रोलर और पावर सोर्स पर रखरखाव या कैलिब्रेशन की पुष्टि करें, जो ऑर्बिटल द्वारा दोहराई गई एक कदम है।
एक व्यावहारिक रीसेट रूटीन इस प्रकार होती है: उत्पादन रोकें, विफल वेल्ड का दृश्य निरीक्षण करें, उपभोग्य सामग्री का निरीक्षण करें, प्यूर्ज और शील्डिंग पथों की पुष्टि करें, वास्तविक कार्यक्रम की योग्यता प्राप्त कार्यक्रम के साथ तुलना करें, और जीवित भागों पर वापस जाने से पहले मिलान वाली सामग्री पर एक परीक्षण वेल्ड करें। यह आदत केवल कचरा कम करने से अधिक काम करती है। यह यह भी दर्शाती है कि ट्रबलशूटिंग का बोझ आपकी दुकान, आपकी टीम और आपकी गुणवत्ता प्रणाली के अनुकूल है या नहीं—जो ऑर्बिटल उपकरण के स्वामित्व लेने और एक विशेषज्ञ साझेदार पर निर्भर रहने के बीच निर्णय लेते समय एक अत्यंत व्यावहारिक प्रश्न बन जाता है।
ऑर्बिटल वेल्डर खरीदें या वेल्डिंग साझेदार का उपयोग करें?
एक पास किया गया वेल्ड निरीक्षण स्वतः ही यह नहीं दर्शाता कि स्वामित्व लेना सही व्यावसायिक कदम है। कई टीमें इस बिंदु तक पहुँचती हैं और एक ऑर्बिटल वेल्डर के लिए बिक्री पर देखना शुरू कर देती हैं, लेकिन बुद्धिमान चुनाव कार्यभार, जॉइंट प्रकार, प्रशिक्षण क्षमता और उस उपकरण जिम्मेदारी के आधार पर निर्भर करता है जिसे आप घर पर संभालना चाहते हैं।
जब ऑर्बिटल वेल्डर खरीदना उचित होता है
मॉर्गन इंडस्ट्रियल का लागत-लाभ विश्लेषण स्पष्ट रूप से व्यापारिक समझौते को रेखांकित करता है। कक्षीय उपकरणों की खरीद से महत्वपूर्ण प्रारंभिक लागत के साथ-साथ रखरखाव, मरम्मत की जिम्मेदारी और प्रणालियों के उन्नत होने के साथ अप्रचलित होने का कुछ जोखिम भी उत्पन्न होता है। फिर भी, जब उपकरण का व्यापक और निरंतर उपयोग किया जाता है, तो स्वामित्व लागत-प्रभावी हो सकता है।
व्यावहारिक शब्दों में, एक कक्षीय वेल्डर मशीन तब सबसे अधिक उपयुक्त होती है जब आपकी दुकान प्रति सप्ताह बार-बार ट्यूब या पाइप जोड़ों को संभालती है, अनुसूची पर दृढ़ नियंत्रण की आवश्यकता होती है, और आप आंतरिक रूप से सेटअप अ discipline का समर्थन कर सकते हैं। यदि आप अभी भी एक कक्षीय वेल्डर क्या है खरीदार के दृष्टिकोण से पूछ रहे हैं, तो केवल हार्डवेयर के बारे में सोचें। वास्तव में आप एक प्रक्रिया क्षमता खरीद रहे हैं जिसमें प्रक्रियाएँ, रखरखाव, स्पेयर पार्ट्स और ऑपरेटर कौशल शामिल हैं। औपचारिक कक्षीय वेल्डिंग प्रशिक्षण वेल्डर्स, पर्यवेक्षकों, इंजीनियरों और गुणवत्ता आश्वासन (QA) या गुणवत्ता नियंत्रण (QC) कर्मियों के लिए उपलब्ध है, जो यह याद दिलाने के लिए एक अच्छा संकेत है कि स्वचालन भी प्रशिक्षित लोगों पर निर्भर करता है।
जब वेल्डिंग कार्य का आउटसोर्सिंग करना अधिक बुद्धिमानी भरा होता है
कुछ कंपनियों को लगातार परिणाम प्राप्त करने के लिए स्थायी स्वामित्व की आवश्यकता नहीं होती है। मॉर्गन की समीक्षा यह भी दिखाती है कि गैर-स्वामित्व मॉडल कई उपयोगकर्ताओं को क्यों आकर्षित करते हैंः कम प्रारंभिक नकदी व्यय, कम रखरखाव बोझ, अधिक लचीलापन और नए उपकरणों तक आसान पहुंच। वही तर्क उपयोग का समर्थन करता है मशीनों के लिए कक्षीय पाइप वेल्डिंग सेवाएं जब आपका कक्षीय कार्य कभी-कभी होता है, परियोजना आधारित होता है, या कक्षीय वेल्डरों को पूर्णकालिक व्यस्त रखने के लिए बहुत विविध होता है।
आउटसोर्सिंग अक्सर बेहतर है जब वास्तविक आवश्यकता उपकरण के स्वामित्व के बजाय योग्य उत्पादन है। यह भी साफ विकल्प हो सकता है अगर आपकी टीम को अन्यथा अतिरिक्त स्टाफ, सेवा समर्थन, और अधिक की आवश्यकता होगी कक्षीय वेल्डिंग प्रशिक्षण केवल सीमित संख्या में नौकरियों को कवर करने के लिए। किसी अन्य व्यक्ति से संबंध बनाने से पहले ऑर्बिटल वेल्डर के लिए बिक्री पर सूचीबद्ध करने के लिए, यह एक सरल सवाल पूछने के लिए मदद करता हैः क्या यह प्रणाली हर महीने अपनी जगह अर्जित करेगी, या छोटी रनों के बीच निष्क्रिय बैठेगी?
कार निर्माताओं को भागीदारों का मूल्यांकन कैसे करना चाहिए
ऑटोमोटिव सोर्सिंग में एक अतिरिक्त फ़िल्टर जोड़ता है: ज्यामिति। कक्षीय वेल्डिंग दोहराए जाने वाले वृत्ताकार ट्यूब और पाइप जोड़ों पर सबसे मज़बूत होती है। चैसिस भागों और संरचनात्मक असेंबलियों में अक्सर ऐसे आकार शामिल होते हैं जो कक्षीय वेल्ड हेड की तुलना में रोबोटिक वेल्डिंग के लिए अधिक उपयुक्त होते हैं। उस श्रेणी के खरीदारों के लिए, शाओयी मेटल तकनीक एक प्रासंगिक उदाहरण है एक विशेषज्ञ साझेदार का। कंपनी उन्नत रोबोटिक वेल्डिंग लाइनों, IATF 16949 प्रमाणित गुणवत्ता प्रणाली, और स्टील, एल्यूमीनियम और अन्य धातुओं के लिए कस्टम वेल्डिंग पर जोर देती है। यह इसे प्रत्येक कक्षीय अनुप्रयोग के लिए प्रतिस्थापन नहीं बनाता है। यह तब मूल्यांकन के लायक बनाता है जब कार्य ऑटोमोटिव, उच्च परिशुद्धता वाला हो और कोई क्लासिक ट्यूब कक्षीय जोड़ न हो।
| विकल्प | सबसे उपयुक्त | मुख्य लाभ | मुख्य सीमा | पूछने का सबसे अच्छा प्रश्न |
|---|---|---|---|---|
| शाओयी मेटल तकनीक | ऑटोमोटिव चैसिस और उच्च-परिशुद्धता वाली धातु असेंबलियाँ | ऑटोमोटिव गुणवत्ता ढांचे के साथ विशेषीकृत रोबोटिक वेल्डिंग समर्थन | जब जोड़ को वास्तव में कक्षीय यात्रा की आवश्यकता होती है तो समर्पित कक्षीय ट्यूब या सैनिटरी पाइप वेल्डिंग के लिए प्रत्यक्ष प्रतिस्थापन नहीं है | क्या भाग की ज्यामिति कक्षीय वेल्डिंग की तुलना में रोबोटिक वेल्डिंग के लिए अधिक उपयुक्त है? |
| आंतरिक कक्षीय उपकरण | अक्सर दोहराए जाने वाले ट्यूब और पाइप उत्पादन | अधिकतम अनुसूची नियंत्रण और आंतरिक प्रक्रिया का स्वामित्व | उच्च पूंजी लागत, रखरखाव की जिम्मेदारी और प्रशिक्षण का बोझ | क्या उपयोगिता पर्याप्त रूप से उच्च बनी रहेगी ताकि स्वामित्व का औचित्य सिद्ध किया जा सके? |
| बाहरी स्रोत से प्राप्त कक्षीय पाइप वेल्डिंग सेवाएँ | आवधिक या विशिष्ट ट्यूब और पाइप कार्य | प्रक्रिया क्षमता तक पहुँच बनाए रखते हुए प्रमुख उपकरण निवेश से बचा जा सकता है | समय और संसाधन उपलब्धता पर दिन-प्रतिदिन का नियंत्रण कम होता है | क्या हमें परिणाम की आवश्यकता इतनी बार होती है कि इसे आंतरिक रूप से किया जा सके? |
| व्यापक स्वचालित वेल्डिंग साझेदार | मिश्रित-ज्यामिति वाले भाग और उत्पादन असेंबली | भाग के अनुसार वेल्डिंग विधि को चुनने के लिए अधिक लचीलापन | चयनित प्रक्रिया पूरी तरह से ऑर्बिटल नहीं भी हो सकती है | क्या हम एक मशीन खरीद रहे हैं, या सबसे उपयुक्त प्रक्रिया परिणाम? |
एक संक्षिप्त खरीदार चेकलिस्ट निर्णय को वास्तविक आधार पर रखती है:
- हमारे ट्यूब या पाइप के वेल्ड प्रति माह कितने बार दोहराए जाते हैं?
- क्या हमारे जोड़ वास्तव में ऑर्बिटल वेल्डिंग को प्राथमिकता देते हैं, या कोई अन्य स्वचालित विधि?
- क्या हमारी टीम आंतरिक रूप से प्रोग्रामिंग, रखरखाव और निरीक्षण का समर्थन कर सकती है?
- क्या हमें निरंतर प्रशिक्षण और प्रक्रिया विकास की आवश्यकता होगी?
- क्या पूंजी का उपयोग उपकरणों पर करना बेहतर है, या उत्पादन और गुणवत्ता की आवश्यकताओं के लिए संरक्षित रखना चाहिए?
- क्या हमें स्वामित्व की आवश्यकता है, किराए की लचीलापन की आवश्यकता है, या कोई योग्य बाहरी साझेदार?
सही उत्तर आमतौर पर स्वचालन के प्रति उत्साह से कम, और फिटिंग से अधिक संबंधित होता है। दोहराव वाले वृत्ताकार जोड़ स्वामित्व को प्रोत्साहित करते हैं। अनियमित मांग और मिश्रित ज्यामिति अक्सर साझेदारी को प्रोत्साहित करती है।
ऑर्बिटल वेल्डिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
1. ऑर्बिटल वेल्डिंग मुख्य रूप से किसके लिए उपयोग की जाती है?
ऑर्बिटल वेल्डिंग मुख्य रूप से उन वृत्ताकार ट्यूब और पाइप जोड़ों के लिए उपयोग की जाती है जिनमें बार-बार समान परिणाम की आवश्यकता होती है। यह सेमीकंडक्टर लाइनों, फार्मास्यूटिकल प्रणालियों, खाद्य एवं पेय ट्यूबिंग, एयरोस्पेस द्रव लाइनों और अन्य पाइप अनुप्रयोगों में आम है जहाँ सफाई, रिसाव अखंडता और पुनरावृत्ति महत्वपूर्ण होती है। यह प्रक्रिया विशेष रूप से तब मूल्यवान होती है जब पहुँच सीमित हो या जब जोड़ के दोनों ओर की सतह की गुणवत्ता महत्वपूर्ण हो।
2. क्या ऑर्बिटल वेल्डिंग और TIG वेल्डिंग एक ही है?
ठीक नहीं। कक्षीय वेल्डिंग जोड़ के चारों ओर वेल्ड की नियंत्रित गति का वर्णन करती है, जबकि टिग (TIG), या जीटीएडब्ल्यू (GTAW), अक्सर उस स्वचालित सेटअप के भीतर उपयोग की जाने वाली आर्क प्रक्रिया होती है। कई प्रणालियों में, टंगस्टन इलेक्ट्रोड आर्क उत्पन्न करता है और वेल्ड हेड एक स्थिर ट्यूब के चारों ओर इसे ले जाता है, जिस कारण लोग अक्सर इसे कक्षीय टिग वेल्डिंग कहते हैं।
3. कक्षीय वेल्डिंग के लिए कौन-सा उपकरण आवश्यक है?
एक विशिष्ट कक्षीय वेल्डिंग सेटअप में पावर सप्लाई, नियंत्रक, वेल्ड हेड, क्लैम्पिंग या संरेखण हार्डवेयर, शील्डिंग गैस डिलीवरी और जब मूल तरफ को साफ रखना आवश्यक होता है तो आंतरिक प्यूर व्यवस्था शामिल होती है। कुछ प्रणालियाँ दोहराए जाने वाले कार्यों के लिए वेल्ड प्रोग्राम और गुणवत्ता रिकॉर्ड भी संग्रहित करती हैं। व्यवहार में, खरीदारों को मशीन के साथ-साथ फिट-अप उपकरणों और गैस नियंत्रण पर भी उतना ही ध्यान देना चाहिए, क्योंकि खराब तैयारी किसी भी अच्छे कार्यक्रम को विफल कर सकती है।
4. कक्षीय वेल्ड में दोषों के क्या कारण हैं?
अधिकांश कक्षीय वेल्डिंग दोष स्वयं स्वचालन अवधारणा के बजाय सेटअप ड्रिफ्ट के साथ शुरू होते हैं। सामान्य कारणों में गंदे ट्यूब के सिरों का होना, खराब फिट-अप, कमजोर पर्ज आवरण, गैस रिसाव, पहनी हुई टंगस्टन इलेक्ट्रोड, गलत प्रोग्राम का चयन और केंद्र से विचलित वेल्ड हेड शामिल हैं। ये समस्याएँ ऑक्सीकरण, संरंध्रता (पोरोसिटी), संलयन की कमी, आर्क अस्थिरता या असंगत वेल्ड बीड के रूप में प्रकट हो सकती हैं, जिसी कारण अच्छी वेल्डिंग शॉप्स एकाधिक सेटिंग्स को बदलने से पहले तैयारी के चरणों का निरीक्षण करती हैं।
5. क्या एक निर्माता को कक्षीय वेल्डर खरीदना चाहिए या कार्य को आउटसोर्स करना चाहिए?
जब कोई कंपनी उपकरण लागत, रखरखाव, प्रक्रिया नियंत्रण और ऑर्बिटल वेल्डिंग प्रशिक्षण को सही ठहराने के लिए पर्याप्त बार ट्यूब या पाइप की दोहराव वाली वेल्डिंग करती है, तो खरीदना उचित होता है। अवसरवादी कार्यों, सीमित कर्मचारी दल या ऐसी नौकरियों के लिए आउटसोर्सिंग अक्सर अधिक बुद्धिमान विकल्प होती है जो मशीन को लगातार व्यस्त नहीं रखती हैं। ऑटोमोटिव निर्माण में, यह निर्णय भाग की ज्यामिति पर भी निर्भर करता है, क्योंकि कुछ चेसिस और संरचनात्मक भागों के लिए रोबोटिक वेल्डिंग, ऑर्बिटल वेल्डिंग की तुलना में अधिक उपयुक्त होती है। ऐसे मामलों में, शाओयी मेटल टेक्नोलॉजी जैसा विशेषज्ञ साझेदार उच्च-परिशुद्धता उत्पादन के लिए एक बेहतर विकल्प हो सकता है।