 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ब्रेजिंग वेल्डिंग क्या है? महंगी धातु जोड़ने की गलतियों से बचें
ब्रेजिंग वेल्डिंग क्या है — सरल हिंदी में?
ब्रेजिंग वेल्डिंग क्या है? अधिकांश लोग जो इस वाक्यांश का उपयोग करते हैं, वास्तव में यह पूछ रहे होते हैं, "ब्रेजिंग क्या है?" सरल भाषा में, ब्रेजिंग एक धातु-जोड़ने की प्रक्रिया है जिसमें 450 °से. से ऊपर द्रवीभवन बिंदु वाली भराव सामग्री (फिलर धातु) को पिघलाया जाता है, जिसे आमतौर पर 840 °फ़ा. के रूप में उद्धृत किया जाता है, ताकि द्रवीभूत भराव सामग्री एक टाइट-फिटिंग जॉइंट में प्रवेश कर सके । आधार धातुएँ पिघलती नहीं हैं। यह फ्यूजन वेल्डिंग से मुख्य अंतर है, जिसमें मूल धातुओं को पिघलाकर एक साथ जोड़ा जाता है।
ब्रेजिंग में जॉइंट बनाने के लिए कार्य-टुकड़ों को नहीं, बल्कि भराव धातु को पिघलाया जाता है।
ब्रेजिंग वेल्डिंग का सरल हिंदी में अर्थ
यदि आपको ब्रेजिंग की परिभाषा देनी हो या प्रश्न "ब्रेजिंग का क्या अर्थ है" का उत्तर देना हो, तो एक व्यावहारिक ब्रेजिंग परिभाषा सरल है: एक भराव मिश्र धातु को तब तक गर्म किया जाता है जब तक कि वह पिघल न जाए, धातु की सतहों को गीला करे (वेट करे), और ठोस आधार धातुओं के बीच एक स्थायी जॉइंट बना दे। AWS-आधारित भाषा में, इस स्थायी बंधन को 'कोएलेसेंस' (संगलन) कहा जाता है। इसके AWS ब्रेजिंग हैंडबुक की शब्दावली के एंड एसोसिएट्स द्वारा सारांशित, तकनीकी विवरण जोड़ता है: भरने वाली धातु का द्रवीकरण बिंदु 450 °C से ऊपर होना चाहिए, आधार धातु के ठोसीकरण बिंदु से नीचे रहना चाहिए, और इसे केशिका क्रिया द्वारा घनिष्ठ रूप से फिट होने वाली सतहों के बीच वितरित किया जाना चाहिए।
ब्रेज़िंग और फ्यूजन वेल्डिंग में क्या अंतर है
यहीं पर 'ब्रेज़िंग वेल्डिंग' वाक्यांश भ्रम पैदा करता है। दोनों विधियों में ऊष्मा का उपयोग किया जाता है, और दोनों में भरने वाली धातु का उपयोग किया जा सकता है, लेकिन वे संयुक्ति बनाने का तरीका समान नहीं है। वेल्डिंग में आमतौर पर स्वयं भागों को पिघलाया जाता है, जबकि ब्रेज़िंग में ऐसा नहीं किया जाता है। यह अंतर विकृति को कम कर सकता है और कुछ असमान धातुओं को जोड़ने में सहायता कर सकता है जिन्हें सीधे संलयन द्वारा जोड़ना कठिन होता है।
ब्रेज़िंग और सोल्डरिंग के बीच 840 °F की सीमा
840 °F की सीमा एक वर्गीकरण नियम है, प्रत्येक गर्म धातु कार्य के लिए एक शॉर्टकट नहीं। एक UTI अवलोकन यह नोट करता है कि सोल्डरिंग में 840°F से कम तापमान पर फिलर धातु का उपयोग किया जाता है, जबकि ब्रेज़िंग में 840°F से अधिक तापमान पर फिलर धातु का उपयोग किया जाता है। के भी इस थ्रेशोल्ड को फिलर धातु के लिक्विडस (द्रवीकरण बिंदु) के संदर्भ में स्पष्ट करते हैं, जो स्वतः शॉप के वास्तविक तापमान के बराबर नहीं होता है। यह छोटा सा विवरण तब महत्वपूर्ण हो जाता है जब पाठक ब्रेज़िंग, वेल्डिंग, सोल्डरिंग और ब्रेज़ वेल्डिंग की तुलना करते हैं। एक अन्य सामान्य भ्रम ब्रेज़ वेल्डिंग का है, जिसमें ब्रेज़िंग-प्रकार की फिलर धातु का उपयोग किया जाता है, लेकिन इसे कैपिलरी-फेड ब्रेज़्ड जॉइंट के बजाय वेल्ड बीड के समान लगाया जाता है।
ब्रेज़िंग बनाम वेल्डिंग और सोल्डरिंग की व्याख्या
ब्रेज़िंग बनाम वेल्डिंग, ब्रेज़िंग बनाम सोल्डरिंग और सोल्डरिंग बनाम ब्रेज़िंग की खोज आमतौर पर एक ही समस्या से उत्पन्न होती है: ये तीनों प्रक्रियाएँ ऊष्मा का उपयोग करती हैं, और उनमें से दो स्पष्ट रूप से फिलर धातु का उपयोग करती हैं। इन्हें अलग करने का सबसे आसान तरीका दो प्रश्न पूछना है: क्या आधार धातु पिघलती है? और क्या फिलर धातु 840°F से ऊपर या नीचे है? UTI का अवलोकन और विलय दोनों ही 840°F के थ्रेशोल्ड का उपयोग ब्रेज़िंग और सोल्डरिंग के बीच अंतर करने के लिए करते हैं।
ब्रेज़िंग बनाम वेल्डिंग: एक झलक
| पहलू | ब्रेज़िंग | वेल्डिंग | सोल्डरिंग |
|---|---|---|---|
| प्रक्रिया की परिभाषा | धातुओं को एक घनिष्ठ-फिटिंग जॉइंट में भरने वाली धातु को पिघलाकर जोड़ता है | भागों को ऊष्मा, दबाव, या दोनों के द्वारा जोड़ता है, जिससे संलयन (फ्यूजन) बनता है | कम तापमान पर भरने वाली धातु को पिघलाकर धातुओं को जोड़ता है |
| आधार धातुएँ पिघलती हैं? | No | हाँ, संलयन वेल्डिंग में | No |
| भरने वाली धातु का उपयोग | आवश्यक | अक्सर उपयोग किया जाता है, लेकिन हमेशा नहीं | आवश्यक |
| तापमान नियम | भरने वाली धातु 840 °F से ऊपर | 840 °F का कोई वर्गीकरण रेखा नहीं है; ऊष्मा का स्तर बहुत अधिक है | 840 फ़ारेनहाइट से कम भरने वाली धातु |
| जॉइंट की ताकत की प्रवृत्ति | आमतौर पर सोल्डर किए गए जॉइंट्स की तुलना में मजबूत | अत्यधिक संरचनात्मक जॉइंट्स के लिए सामान्य विकल्प | तीनों में से आमतौर पर सबसे कम यांत्रिक शक्ति |
| विकृति का जोखिम | वेल्डिंग से कम | उच्चतर, क्योंकि कार्य-टुकड़ों को पिघलाया जाता है | आमतौर पर सबसे कम |
| सामान्य अनुप्रयोग | HVAC जॉइंट्स, पाइप, लीक-टाइट असेंबलीज़, असमान धातुएँ | ऑटोमोटिव संरचनाएँ, भवन फ्रेम, भारी निर्माण | इलेक्ट्रॉनिक्स, कनेक्टर्स, हल्का प्लंबिंग, छोटे नाजुक भाग |
ब्रेज़िंग और वेल्डिंग की तुलना में, सबसे बड़ा अंतर फ्यूजन (संलयन) है। वेल्डिंग में मूल धातु को पिघलाया जाता है, जबकि ब्रेज़िंग में ऐसा नहीं किया जाता है। यह एकमात्र अंतर ऊष्मा-इनपुट, विकृति, सामग्री संगतता और जॉइंट डिज़ाइन को प्रभावित करता है।
ब्रेज़िंग बनाम सोल्डरिंग और तापमान का महत्व
सोल्डरिंग और ब्रेज़िंग के बीच का अंतर मुख्य रूप से भराव सामग्री के तापमान वर्गीकरण पर आधारित है। ब्रेज़िंग 840°F से ऊपर की तापमान पर की जाती है, जबकि सोल्डरिंग इससे कम तापमान पर की जाती है। दोनों प्रक्रियाओं में आधार धातुएँ ठोस ही रहती हैं। इसीलिए ब्रेज़िंग और सोल्डरिंग के बीच का अंतर विपरीतता की तुलना में अधिक एक दूसरे के समीपवर्ती संबंध के समान होता है, जिनमें अलग-अलग तापमान सीमाएँ और प्रदर्शन स्तर होते हैं। यदि आप सोल्डरिंग और ब्रेज़िंग के बीच तुलना कर रहे हैं, तो सोल्डरिंग आमतौर पर नाज़ुक या विद्युत-जुड़े भागों के लिए कम तापमान वाला विकल्प होता है, जबकि ब्रेज़िंग का चुनाव अधिक जॉइंट शक्ति या असमान धातुओं के जोड़ की आवश्यकता होने पर किया जाता है। जब आवश्यक हो तब इसका उपयोग किया जा सकता है।
प्रत्येक प्रक्रिया का सामान्यतः कहाँ उपयोग किया जाता है
- वेल्डिंग: संरचनात्मक इस्पात कार्य, ऑटोमोटिव असेंबलियाँ और वे भाग जिनमें संलयित आधार धातुओं की आवश्यकता होती है।
- ब्रेज़िंग: तांबा, पीतल, एल्युमीनियम और मिश्रित-धातु जोड़, विशेष रूप से जहाँ कम विकृति महत्वपूर्ण हो।
- सोल्डरिंग: सर्किट बोर्ड, विद्युत कनेक्टर और हल्के-उपयोग वाले जोड़, जहाँ कम ऊष्मा प्राथमिकता हो।
- मिथक: कोई भी फिलर-आधारित जोड़ने की विधि वेल्डिंग है। वास्तविकता: ब्रेजिंग और सोल्डरिंग अलग-अलग प्रक्रियाएँ हैं।
- मिथक: सोल्डरिंग और ब्रेजिंग के बीच अंतर जोड़ की उपस्थिति में होता है। वास्तविकता: औपचारिक विभाजन रेखा 840 °F फिलर-धातु का दहनांक है।
- मिथक: ब्रेजिंग और वेल्डिंग परस्पर विनिमेय हैं। वास्तविकता: वे अलग-अलग विनिर्माण समस्याओं का समाधान करते हैं।
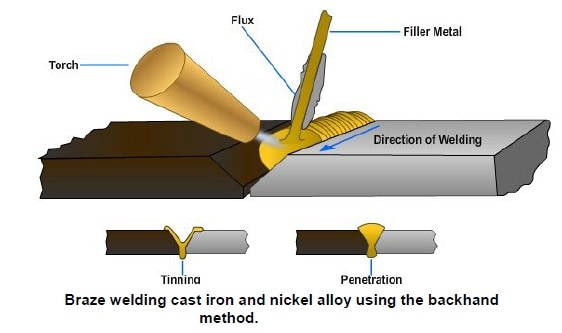
एक और शब्द जो अभी भी लोगों को उलझाता है: ब्रेज़ वेल्डिंग। यह ब्रेजिंग के करीब लगता है, लेकिन फिलर की स्थिति, जोड़ का अंतराल और केशिका क्रिया की भूमिका इतनी अलग है कि इस श्रेणीकरण का महत्व है।
ब्रेजिंग और ब्रेज़ वेल्डिंग द्वारा जोड़ कैसे बनाए जाते हैं
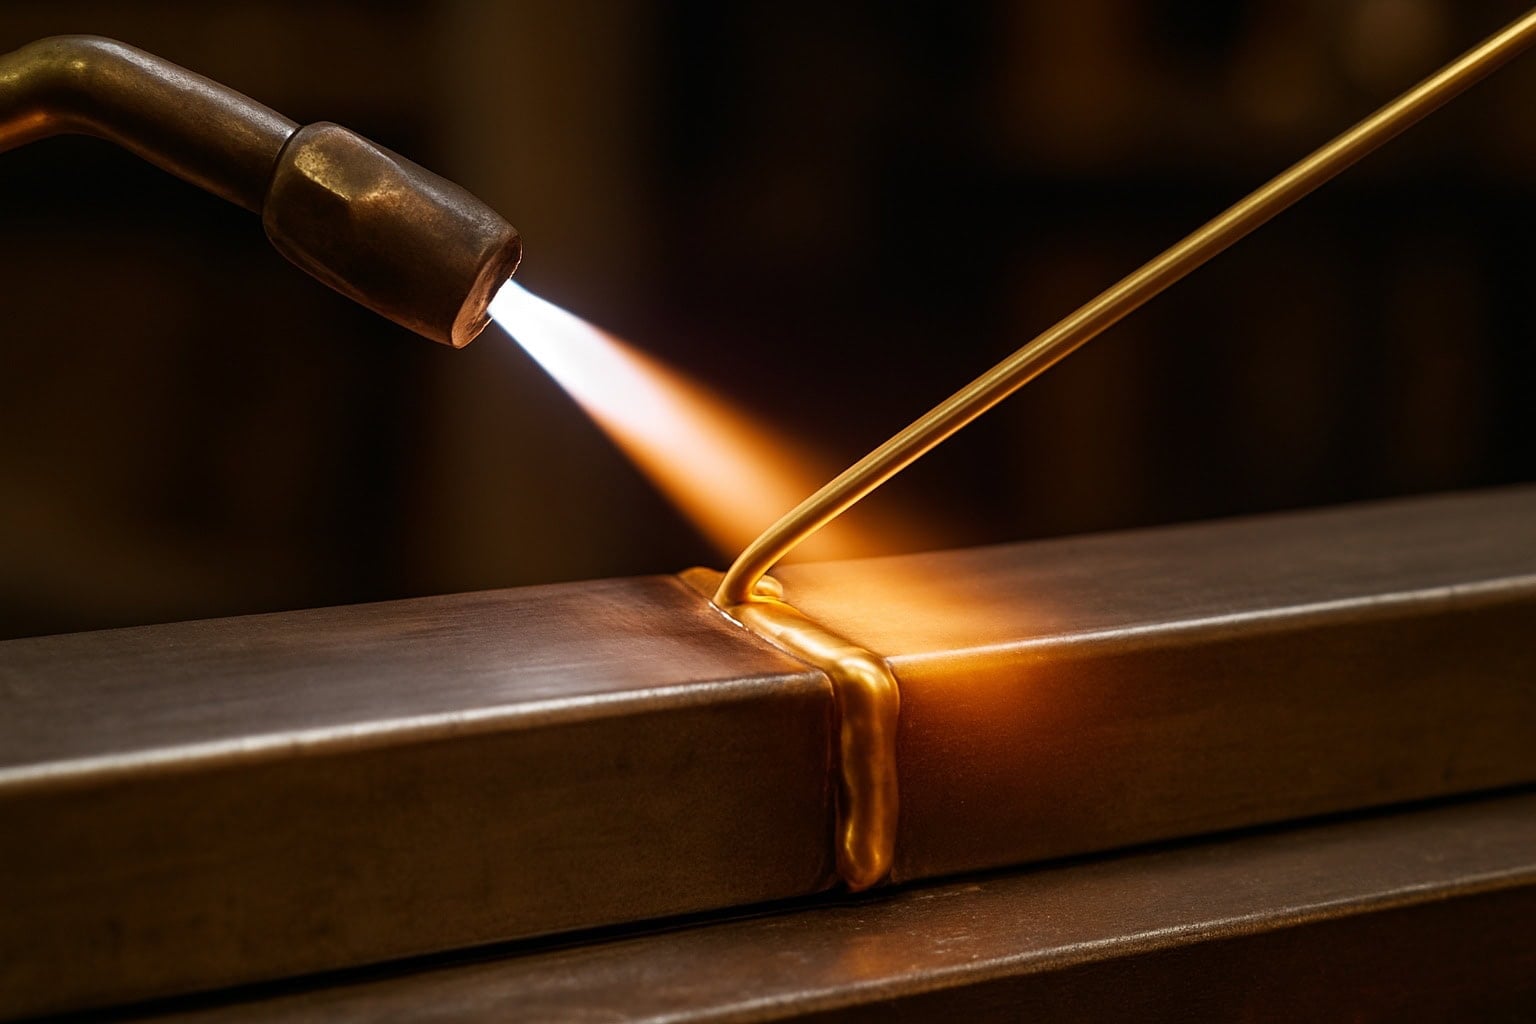
अंतिम भेद इसलिए महत्वपूर्ण है क्योंकि ब्रेज़िंग और ब्रेज़ वेल्डिंग में समान फिलर मिश्र धातुओं का उपयोग किया जा सकता है, फिर भी वे जोड़ को बिल्कुल अलग-अलग तरीकों से बनाते हैं। वास्तविक ब्रेज़िंग में, वास्तविक कार्य एक संकीर्ण अंतराल के अंदर किया जाता है। लुकास मिलहॉप्ट का अवलोकन स्पष्ट करता है कि आधार धातुओं को व्यापक रूप से गर्म किया जाता है, फिलर गर्म असेंबली को स्पर्श करता है, उस संचित ऊष्मा से पिघलता है, और केपिलरी क्रिया द्वारा जोड़ के माध्यम से खींचा जाता है, न कि एक बीड की तरह ऊपर से जमा किया जाता है।
कैपिलरी क्रिया कैसे ब्रेज़िंग को कार्यान्वित करती है
एक ट्यूब पर एक टाइट-फिटिंग स्लीव की कल्पना करें। यदि अंतराल सही है और सतहें साफ़ हैं, तो ब्रेज़िंग में द्रवित फिलर धातु लगभग स्वतः ही संलग्न सतहों के बीच खींची जाती है। फैब्रिकेटर नोट करता है कि अधिकांश फिलर धातुओं के लिए आदर्श जोड़ अंतराल लगभग 0.0015 इंच होता है, जबकि आम शॉप अंतराल लगभग 0.001 से 0.005 इंच के बीच होते हैं। जैसे-जैसे अंतराल बड़ा होता जाता है, जोड़ की शक्ति सामान्यतः कम हो जाती है, और केपिलरी प्रवाह लगभग 0.012 इंच पर रुक जाता है। यही कारण है कि ब्रेज़िंग जोड़ डिज़ाइन पर बहुत अधिक निर्भर करती है, केवल टॉर्च कौशल पर नहीं।
वेटिंग भी उस कहानी का हिस्सा है। साफ धात्विक सतहें गलित मिश्रधातु को फैलने और प्रवाहित होने की अनुमति देती हैं। अल्टेयर वेटिंग गाइड में अच्छी वेटिंग को सफल ब्रेज़ फ्लो के लिए आवश्यक बताया गया है। यदि तेल, ऑक्साइड या गंदगी सतह को अवरुद्ध कर देती है, तो भराव सामग्रि संधि में प्रवेश करने के बजाय ऊपर ही बैठ सकती है।
संधि के फिट और साफ सतहों का महत्व क्यों है
अच्छी ब्रेज़िंग प्रथा आमतौर पर एक सरल पैटर्न का अनुसरण करती है:
- निकट और नियंत्रित खाली स्थान का उपयोग करें।
- गर्म करने से पहले तेल, ग्रीस, जंग और स्केल को हटा दें।
- आधार धातुओं को समान रूप से गर्म करें, केवल छड़ को नहीं।
- भराव सामग्रि को संधि के ठीक पास रखें, ताकि ऊष्मा और केशिका क्रिया इसे अंदर की ओर खींच सके।
- असेंबली को संरेखण को बिना बाधित किए ठंडा होने दें।
एक सूक्ष्म बिंदु: निर्माता भराव सामग्रि आमतौर पर सबसे गर्म क्षेत्र की ओर प्रवाहित होती है। यदि आप इसे संधि से बहुत दूर से डालते हैं, तो यह सीम को भरने के बजाय सतह पर ही चढ़ सकती है। यही कारण है कि एक अस्पष्ट "सोल्डर वेल्ड" जैसा दिखना ब्रेज़ किए गए कार्य में आमतौर पर एक चेतावनि का संकेत होता है, न कि लक्ष्य।
ब्रेजिंग बनाम ब्रेज़ वेल्डिंग
ब्रेज़ वेल्डिंग बनाम ब्रेजिंग में, जॉइंट की दरार (गैप) ही अंतर को पहचानने का सबसे महत्वपूर्ण संकेत है। ब्रेज़ वेल्डिंग में, गर्म किए गए भराव सामग्री को एक तैयार किए गए ग्रूव या फिलेट में, वेल्डिंग के समान, डाला जाता है। ब्रेजिंग में नियंत्रित स्पष्टता (क्लियरेंस) और आंतरिक प्रवाह का उपयोग किया जाता है। कभी-कभी लोग इनमें से किसी एक को भी 'सोल्डर वेल्ड' कहते हैं, लेकिन यह संक्षिप्त शब्द एक महत्वपूर्ण प्रक्रिया अंतर को छुपा देता है।
| विशेषता | ब्रेज़िंग | ब्रेज़ वेल्डिंग |
|---|---|---|
| भराव सामग्री का स्थान | जॉइंट के प्रवेश बिंदु पर | एक ग्रूव में या सीम के अनुदिश |
| केशिका क्रिया | प्राथमिक जोड़ने की विधि | सीमित या गैर-प्राथमिक |
| जॉइंट गैप | निकट, नियंत्रित स्पष्टता | चौड़ा फिट अधिक स्वीकार्य है |
| ऊष्मा आवेदन | असेंबली की व्यापक गरमाहट | जोड़ रेखा के अनुदिश अधिक निर्देशित |
| अंतिम उपस्थिति | छोटा फिलेट, अक्सर साफ़ और सूक्ष्म | दृश्यमान बीड, अधिक वेल्ड-जैसा |
| सामान्य उपयोग | घनिष्ठ-फिटिंग लीक-टाइट या असमान-धातु जोड़ | मरम्मत, बिल्ड-अप, या वेल्ड की तरह तैयार किए गए जोड़ |
ब्रेजिंग और ब्रेज़ वेल्डिंग को अलग करने का सबसे स्पष्ट तरीका यही है: एक जोड़ के माध्यम से प्रवाह पर निर्भर करता है, जबकि दूसरा जोड़ पर फिलर को रखता है। इसके बाद, ऊष्मा स्रोत एक व्यावहारिक प्रश्न बन जाता है, क्योंकि टॉर्च, भट्टी, प्रेरण और डिप विधियाँ सभी इस बात को प्रभावित करती हैं कि प्रवाह कितनी समान रूप से हो सकता है।
ब्रेज़िंग उपकरण और तापन विधियाँ
ब्रेज़्ड जॉइंट के निर्माण का तरीका केवल क्लीयरेंस और सफाई पर ही निर्भर नहीं करता, बल्कि ऊष्मा के संयोजन तक पहुँचने के तरीके पर भी निर्भर करता है। अच्छा ब्रेज़िंग उपकरण केवल धातु को गर्म करने के लिए ही नहीं होता है। इसे आधार धातुओं को पिघलाए बिना फिलर को पिघलाना चाहिए, और यह इतना समान रूप से करना चाहिए कि मिश्र धातु जॉइंट डिज़ाइन के अनुसार उस स्थान पर प्रवाहित हो सके।
लचीले शॉप कार्य के लिए टॉर्च ब्रेज़िंग
टॉर्च ब्रेज़िंग में ऊष्मा की आपूर्ति के लिए ईंधन-गैस की ज्वाला का उपयोग किया जाता है। पैटसैप एसीटिलीन, हाइड्रोजन और प्रोपेन को ऑक्सीजन या वायु के साथ आम टॉर्च विकल्पों में सूचीबद्ध किया गया है। इससे टॉर्च कार्य मरम्मत, ट्यूबिंग और छोटे संयोजनों के लिए सबसे परिचित और पोर्टेबल विकल्प बन जाता है।
- लाभः लचीला, कम स्थापना लागत, और भट्टी में फिट न होने वाले भागों पर उपयोग करने में आसान।
- सीमाएँ: ऊष्मा असमान हो सकती है, ऑपरेटर के कौशल का महत्व होता है, और पतले भाग जल्दी ही अत्यधिक गर्म हो सकते हैं।
- सामान्य परिस्थितियाँ: क्षेत्र में मरम्मत, एचवीएसी ट्यूबिंग, रखरखाव कार्य, और एक मिनी एसीटिलीन टॉर्च का उपयोग करके छोटे शॉप के कार्य।
जब लोग खोज करते हैं एसिटिलीन टॉर्च तापमान , व्यावहारिक चिंता आमतौर पर नियंत्रण की होती है, कोई एक जादुई संख्या नहीं। अत्यधिक स्थानीय ऊष्मा से फ्लक्स को क्षति पहुँच सकती है, ऑक्सीकरण बढ़ सकता है, और स्थिरता कम हो सकती है।
नियंत्रित वातावरण के लिए भट्टी और निर्वात ब्रेज़िंग
भट्टी ब्रेज़िंग में पूरे असेंबली को भट्टी के अंदर गर्म किया जाता है, कभी-कभी खुली हवा में और कभी-कभी नियंत्रित वातावरण में। वैक्यम ब्रेजिंग और अन्य नियंत्रित-वातावरण व्यवस्थाओं में, ऑक्सीकरण, स्केलिंग और अवशेष को कम करने के लिए ऑक्सीजन को न्यूनतम कर दिया जाता है। एलकॉन की सामग्री भी एकसमान तापन और शीतलन के मूल्य को उजागर करती है, विशेष रूप से स्वच्छ, दोहराव योग्य बैच उत्पादन के लिए।
- लाभः उत्कृष्ट स्थिरता, स्वच्छ सतहें, एक साथ कई जोड़ों के लिए उपयुक्त।
- सीमाएँ: उपकरण की उच्च लागत, एकल-उपयोग मरम्मत कार्यों के लिए कम लचीलापन।
- सामान्य परिस्थितियाँ: जटिल असेंबली, उत्पादन बैच, वायुरोधी या दृश्य-संवेदनशील भाग।
दोहराव योग्यता के लिए प्रेरण और डुबोने (डिप) ब्रेज़िंग
प्रेरण ब्रेज़िंग यह एक दोलायमान चुंबकीय क्षेत्र का उपयोग करता है जो कार्य-टुकड़े में ऊष्मा उत्पन्न करता है। डिप ब्रेज़िंग में भागों को भराव धातु और/या फ्लक्स के गलित स्नान में डुबोकर गर्म किया जाता है। जब भाग की ज्यामिति प्रक्रिया के अनुकूल होती है, तो दोनों विधियाँ चक्र-से-चक्र पुनरावृत्तिशीलता में सुधार कर सकती हैं।
| विधि | गर्मी का स्रोत | वायुमंडल नियंत्रण | पुनरावृत्ति | सबसे उपयुक्त |
|---|---|---|---|---|
| टॉर्च ब्रेज़िंग | ईंधन-गैस ज्वाला | कम | मध्यम | मरम्मत, छोटे कार्य, पहुँच योग्य जोड़ |
| भट्टी या निर्वात ब्रेज़िंग | गर्म कक्ष | उच्च | उच्च | बैच उत्पादन, स्वच्छ बहु-जोड़ असेंबलियाँ |
| प्रेरण ब्रेज़िंग | प्रेरित विद्युत तापन | मध्यम | उच्च | तीव्र स्थानिक तापन, पुनरावृत्तिशील उत्पादन सेल |
| डिप ब्रेज़िंग | द्रवित स्नान | प्रक्रिया पर निर्भर | उच्च | उपयुक्त ज्यामिति के साथ संगत बैच भाग |
MIG ब्रेज़िंग यह विशेष रूप से ऑटोमोटिव कार्य में संवाद में निकट स्थित है, लेकिन इसे पारंपरिक टॉर्च या भट्टी ब्रेज़िंग के लिए विकल्प के रूप में नहीं माना जाना चाहिए। आई-कार का अवलोकन स्पष्ट करता है कि यह एक गैर-फ्यूजन बंधन बनाने के लिए कम ऊष्मा और निष्क्रिय गैस का उपयोग करता है, जिससे यह अपने स्वयं के नियमों वाली एक संबंधित प्रक्रिया बन जाती है। ऊष्मा स्रोत भी यह निर्धारित करता है कि कौन-सी भराव सामग्री और फ्लक्स वास्तव में काम करेंगे, और यहीं पर ब्रेज़िंग के विकल्प अधिक सामग्रि-विशिष्ट हो जाते हैं।
ब्रेज़िंग भराव धातु, फ्लक्स और आधार धातु संगतता
ऊष्मा स्रोत विकल्पों को सीमित करता है, लेकिन जोड़ आमतौर पर एक अधिक विशिष्ट मिलान—आधार धातु—पर सफल या विफल होता है, ब्रेज़िंग भराव धातु और ब्रेज़िंग फ्लक्स सभी को एक साथ काम करना होता है। यही कारण है कि अनुभवी शॉप्स भराव सामग्री का चयन केवल रंग या छड़ के व्यास के आधार पर नहीं करती हैं। एक AWS-आधारित अवलोकन सामान्य भराव परिवारों को रसायन विज्ञान के आधार पर समूहीकृत करता है, जिसमें एल्युमीनियम-सिलिकॉन, कॉपर-फॉस्फोरस, चांदी, स्वर्ण, कॉपर और कॉपर-जिंक, मैग्नीशियम, निकेल और कोबाल्ट शामिल हैं। दूसरे शब्दों में, ब्रेज़िंग छड़ केवल वह रूप है जिसे आप अपने हाथ में पकड़ते हैं। वास्तविक निर्णय उस ब्रेज़िंग मिश्र धातु के भीतर होता है और यह कि क्या वह मिश्र धातु धातु, प्रक्रिया, जोड़ डिज़ाइन और सेवा वातावरण के अनुकूल है।
ब्रेज़िंग छड़ों और भराव मिश्र धातुओं का क्या कार्य होता है
शॉप की भाषा में, लोग अकसर कहते हैं ब्रेज़िंग छड़ें लेकिन फिलर तार, शीट, पाउडर, कॉइल्स या पूर्व-आकृति वाले रिंग्स के रूप में भी आ सकता है। फिलर का रूप (फॉर्म) हैंडलिंग के लिए महत्वपूर्ण है। रसायन विज्ञान (केमिस्ट्री) प्रदर्शन के लिए महत्वपूर्ण है। चांदी-आधारित फिलर, जिन्हें AWS-शैली वर्गीकरण में BAg के रूप में लेबल किया गया है, MTM सारांश में सबसे बहुमुखी विकल्पों में से एक हैं और इनका उपयोग लोहे युक्त और गैर-लौह धातुओं पर किया जाता है, लेकिन एल्यूमीनियम और मैग्नीशियम मिश्र धातुओं को छोड़कर। तांबा-फॉस्फोरस फिलर, या BCuP मिश्र धातुएँ, तांबे के ब्रेज़िंग के लिए एक सामान्य उत्तर हैं, विशेष रूप से तांबा-से-तांबा जोड़ों के लिए। निकल-आधारित फिलर, या BNi मिश्र धातुएँ, अक्सर तब चुनी जाती हैं जब संक्षारण प्रतिरोध या उच्च-तापमान प्रदर्शन महत्वपूर्ण होता है, जिसमें कई स्टेनलेस स्टील अनुप्रयोग शामिल हैं।
जब फ्लक्स की आवश्यकता होती है और जब नहीं
फ्लक्स का उद्देश्य ऑक्साइड्स को नियंत्रित करना और फिलर के प्रवाह के दौरान सतह की रक्षा करना है। एक व्यावहारिक फ्लक्स मार्गदर्शिका स्पष्ट रूप से यह बिंदु उठाती है: खुली वायु में एल्यूमीनियम का ब्रेज़िंग संभवतः एल्यूमीनियम ब्रेज़िंग फ्लक्स की आवश्यकता होगी, जबकि तांबा, पीतल, निकल, स्टील और माइल्ड स्टील के लिए खुली वायु में कार्य के लिए सामान्यतः एक सफेद फ्लक्स का उपयोग किया जाता है। जब स्टेनलेस स्टील का ब्रेज़िंग काले फ्लक्स को अक्सर पसंद किया जाता है क्योंकि यह लंबे समय तक उच्च तापमान को सहन कर सकता है। हालाँकि, यह आवश्यकता प्रत्येक सेटअप में सार्वभौमिक नहीं है। फ्लक्स के चयन पर पूरी प्रक्रिया, जिसमें भराव सामग्री का परिवार और तापन विधि शामिल है, का निर्णायक प्रभाव पड़ता है; अतः किसी एक उत्पाद को सार्वभौमिक उत्तर मानना वहाँ से महंगी गलतियों की शुरुआत है।
इस्पात, एल्यूमीनियम, तांबा और स्टेनलेस स्टील के लिए उच्च-स्तरीय संगतता
| आधार धातु परिवार | सामान्य भराव सामग्री के वर्ग | खुली वायु में ब्रेज़िंग में फ्लक्स | मुख्य सावधानियाँ |
|---|---|---|---|
| एल्यूमीनियम और एल्यूमीनियम मिश्रधातु | BAlSi | अक्सर हाँ | एल्यूमीनियम की ब्रेज़िंग के दौरान ऑक्साइड नियंत्रण अत्यंत महत्वपूर्ण है, और भराव सामग्री का चयन प्रक्रिया-संवेदनशील होता है। |
| तांबा से तांबा | BCuP, कभी-कभी BAg | खुली वायु में कार्य के लिए सामान्यतः उपयोग किया जाता है | BCuP मुख्य रूप से तांबा-से-तांबा जोड़ों के लिए है और इसे लौह-आधारित, निकल या 10 प्रतिशत से अधिक निकल वाले तांबा-निकल मिश्र धातुओं पर उपयोग नहीं करना चाहिए। |
| कार्बन स्टील और माइल्ड स्टील | BAg, BCu, BCuZn | सामान्यतः उपयोग किया जाने वाला सफेद फ्लक्स | सामान्य संगतता काफी व्यापक है, लेकिन सेवा तापमान और जॉइंट डिज़ाइन अभी भी महत्वपूर्ण हैं। |
| स्टेनलेस स्टील | BNi, चुने गए BAg, कुछ BAu अनुप्रयोग | खुली हवा में कार्य करते समय अक्सर काला फ्लक्स उपयोग किया जाता है | स्टेनलेस स्टील के ब्रेज़िंग के दौरान, लंबे समय तक ऊष्मा के संपर्क में रहने और ऑक्साइड प्रतिरोध के कारण फिलर और फ्लक्स दोनों के चयन पर प्रभाव पड़ता है। |
| असमान जॉइंट्स, जैसे कॉपर से स्टेनलेस स्टील | अक्सर BAg या BAu परिवार | प्रक्रिया पर निर्भर | तापीय प्रसार, जॉइंट क्लीयरेंस और सेवा वातावरण की अतिरिक्त समीक्षा की आवश्यकता होती है। |
- तांबे का ब्रेजिंग: BCuP आम है, लेकिन केवल इसकी संगतता सीमा के भीतर।
- एल्युमीनियम की ब्रेज़िंग: ऑक्साइड को हटाना आमतौर पर कठिन भाग होता है, केवल तापमान तक पहुँचना नहीं।
- स्टेनलेस स्टील का ब्रेजिंग: भराव सामग्री और फ्लक्स को अक्सर अधिक समय तक अधिक ऊष्मा सहन करने की आवश्यकता होती है।
प्रत्येक भराव चार्ट पर एक अंतिम सावधानी अवश्य दी जानी चाहिए: सफाई और फिटिंग अभी भी यह निर्धारित करती है कि क्या द्रवित मिश्र धातु सतह को गीला कर सकती है और प्रवाहित हो सकती है। यहाँ तक कि सही ब्रेज़िंग भराव धातु भी खराब प्रदर्शन करेगा यदि जॉइंट गंदा, ऑक्सीकृत या खराब तरीके से फिट किया गया हो। यही कारण है कि वास्तविक दुनिया में ब्रेजिंग कभी भी केवल एक सामग्री सूची नहीं होती है। यह एक क्रम है, और प्रत्येक बाद का चरण इस मिलान को सही ढंग से करने पर निर्भर करता है।
ब्रेजिंग कैसे करें?
भराव सामग्री का चुनाव और फ्लक्स की संगतता महत्वपूर्ण हैं, लेकिन एक मजबूत जॉइंट अभी भी क्रम पर निर्भर करता है। मैनुअल टॉर्च कार्य के लिए, दोनों 'द फैब्रिकेटर' और 'लुकास मिलहॉप्ट' अच्छी प्रथाओं को कुछ आवश्यक बिंदुओं तक सीमित कर देते हैं: फिटिंग, सफाई, आवश्यकता पड़ने पर फ्लक्स लगाना, सही ढंग से गर्म करना, भराव सामग्री को प्रवाहित करना और जॉइंट की बाद में सफाई करना। यदि आप ब्रेजिंग करना सीखना चाहते हैं, तो यह कार्यात्मक चेकलिस्ट है।
जॉइंट की तैयारी और फिटिंग करें
- एक निकट संधि अंतराल निर्धारित करें। ब्रेज़िंग कैपिलरी क्रिया द्वारा कार्य करती है, इसलिए अंतराल को यादृच्छिक नहीं होना चाहिए। निर्माता ब्रेज़्ड ट्यूबिंग संधियों के लिए लगभग 0.002 इंच से 0.005 इंच की सीमा का उल्लेख किया गया है। बहुत कम अंतराल प्रवाह को अवरुद्ध कर सकता है। बहुत अधिक अंतराल शक्ति को कम कर सकता है और भराव सामग्री को दुर्बल रूप से समर्थित छोड़ सकता है।
- सतहों को सही क्रम में साफ़ करें। सबसे पहले तेल और ग्रीज़ को हटाएं, फिर ऑक्साइड, गंदगी या स्केल को हटाएं। लुकास मिलहॉप्ट ने नोट किया है कि दूषित सतहें फ्लक्स को प्रतिकर्षित कर सकती हैं और भराव सामग्री को आधार धातु को गीला करने से रोक सकती हैं। यह तथ्य तब भी महत्वपूर्ण है जब आप स्टील को ब्रेज़ करना सीख रहे हों, तांबे के पाइप को ब्रेज़ कर रहे हों, या पीतल को पीतल से जोड़ने का तरीका समझने की कोशिश कर रहे हों।
- यदि प्रक्रिया में फ्लक्स लगाने का उल्लेख किया गया है, तो फ्लक्स लगाएं। खुली वायु में ब्रेज़िंग में, फ्लक्स गर्म सतहों को ऑक्सीकरण से बचाने में सहायता करता है और भराव सामग्री के प्रवाह को समर्थन प्रदान करता है। इसे सफाई के बाद लगाएं ताकि आप दूषण को फ्लक्स की परत के नीचे फँसा न दें।
आधार धातुओं को पिघलाए बिना असेंबली को गर्म करें।
- भागों को असेंबल करें और समर्थित करें। संरेखण को स्थिर रखें ताकि गर्म होने और ठंडा होने के दौरान खाली स्थान सुसंगत बना रहे। एक साधारण फिक्सचर, क्लैंप या गुरुत्वाकर्षण पर्याप्त हो सकता है, बशर्ते कि यह जोड़ से अधिक ऊष्मा न अवशोषित करे।
- आधार धातुओं को व्यापक रूप से और समान रूप से गर्म करें। लक्ष्य जोड़ के क्षेत्र को ब्रेज़िंग तापमान तक पहुँचाना है, न कि भड़की के सीधे संपर्क से फिलर को पिघलाना। लुकास मिलहॉप्ट स्पष्ट करते हैं कि सामान्य फ्लक्स लगभग 1100°F पर पारदर्शी और सक्रिय हो जाता है, जो एक उपयोगी दृश्य संकेत है। भड़की को गतिमान रखें। अत्यधिक तापन से फ्लक्स संतृप्त या जल सकता है, ऑक्सीकरण बढ़ सकता है, और कुछ मामलों में धातु की स्थिति को भी हानि पहुँचा सकता है। यह सावधानी तांबे के पाइप के ब्रेज़िंग से लेकर एल्यूमीनियम के ब्रेज़िंग तक के कार्यों में महत्वपूर्ण है, जहाँ ऑक्साइड नियंत्रण पहले से ही कठिन होता है।
फिलर को डालें, इसे प्रवाहित होने दें, और परिणाम का निरीक्षण करें
- जोड़ पर फिलर को प्रवेश कराएँ। छड़ को गर्म किए गए जोड़ के प्रवेश बिंदु से, भड़की के संपर्क में न लाएँ। आधार धातुओं में संग्रहित ऊष्मा फिलर को पिघलाने के लिए पर्याप्त होनी चाहिए, और केशिका क्रिया इसे खाली स्थान के माध्यम से खींच लेगी।
- असेंबली को विघटित किए बिना ठंडा करें। भाग को स्थानांतरित करने, पोंछने या शीतलित करने से पहले भराव को जमने दें। जोड़ को बहुत जल्दी हिलाने से संरेखण को नुकसान पहुँच सकता है या एक खुरदुरा परिणाम उत्पन्न हो सकता है।
- अवशेष को हटाएँ और एक मूलभूत निरीक्षण करें। फ्लक्स का अवशेष संक्षारक होता है और यह दोषों को छिपा सकता है, इसलिए निरीक्षण से पहले इसे साफ़ कर लेना चाहिए। भराव, गीला होना (वेटिंग), संरेखण और स्पष्ट दरारों या सतही दोषों के लिए दृश्य जाँच के साथ शुरुआत करें। दबाव-रोधी या महत्वपूर्ण भागों के लिए, AWS ब्रेज़िंग हैंडबुक लुकास मिलहॉप्ट द्वारा संक्षेपित मार्गदर्शन में भी रिसाव परीक्षण, रेडियोग्राफी, अल्ट्रासोनिक परीक्षण और आवश्यकता पड़ने पर अन्य विधियों की ओर संकेत किया गया है।
यही वास्तविक मेरुदंड है जो ब्रेज़िंग कैसे करनी है, इसकी व्याख्या करता है। यही तर्क तब भी लागू होता है जब प्रश्न यह हो कि स्टील को कैसे ब्रेज़ किया जाए, एल्यूमीनियम को कैसे ब्रेज़ किया जाए, या पीतल को पीतल से कैसे जोड़ा जाए। फिट रिसाव प्रवाह को नियंत्रित करता है। ऊष्मा नियंत्रण जोड़ की रक्षा करता है। सफाई निरीक्षण को पारदर्शी बनाती है। एक बार जब ये मूल बातें स्थापित हो जाती हैं, तो बड़ा निर्णय व्यावहारिक हो जाता है: ब्रेज़िंग कब सर्वोत्तम विकल्प है, और कब वेल्डिंग या सोल्डरिंग को इसके स्थान पर अपनाया जाना चाहिए?
ब्रेज़िंग बनाम वेल्डिंग या सोल्डरिंग
एक उचित प्रक्रिया क्रम के होने के बावजूद दुकान में सबसे महत्वपूर्ण प्रश्न यही बना रहता है: कौन-सी विधि वास्तव में उस भाग के लिए उपयुक्त है। यदि आप सोल्डर या ब्रेज़ के बीच अटक गए हैं, या एक पारंपरिक ब्रेज़ बनाम वेल्डिंग के निर्णय पर विचार कर रहे हैं, तो प्रक्रिया के नाम के बजाय कार्य की आवश्यकताओं से शुरुआत करें। ESAB वेल्डिंगमार्ट, और टीआर वेल्डिंग के मार्गदर्शन में एक ही पैटर्न का संकेत मिलता है: भारी भार वाले संरचनात्मक जोड़ों के लिए आमतौर पर वेल्डिंग को प्राथमिकता दी जाती है, ब्रेज़िंग विषम धातुओं और कम विकृति के लिए विशेष रूप से उपयुक्त होती है, और सोल्डरिंग हल्के कार्यों, कम तापमान वाले कार्यों या विद्युत-केंद्रित कार्यों के लिए उपयुक्त होती है।
धातु संयोजन और जोड़ डिज़ाइन के आधार पर चुनें
बहुत वेल्डिंग बनाम ब्रेज़िंग निर्णय धातुओं के सहन करने की क्षमता पर निर्भर करते हैं। जब असेंबली में असमान धातुएँ या पतले भाग शामिल होते हैं जिन्हें पिघलाया नहीं जाना चाहिए, तो ब्रेज़िंग को अक्सर वरीयता दी जाती है। यह जोड़ के निकट स्थिति पर भी निर्भर करता है, क्योंकि फिलर कैपिलरी क्रिया द्वारा प्रवाहित होता है। वेल्डिंग फ्यूज़्ड संरचनात्मक जोड़ों के लिए अधिक मजबूत है और यह पतले तथा मोटे दोनों अनुभागों को संभाल सकती है, लेकिन यह आधार सामग्री में अधिक ऊष्मा लाती है। सोल्डरिंग ऊष्मा को और भी कम रखती है, फिर भी यह सामान्यतः भार-वहन न करने वाले कार्यों और छोटे अनुभागों के लिए आरक्षित है।
| निर्णय कारक | ब्रेज़िंग | वेल्डिंग | सोल्डरिंग | सर्वश्रेष्ठ डिफ़ॉल्ट विकल्प |
|---|---|---|---|---|
| असमान धातुएं | मजबूत विकल्प | अक्सर कम उपयुक्त | छोटे, हल्के भार वाले जोड़ों पर संभव | ब्रेज़िंग |
| अनुभाग की मोटाई और संरचनात्मक भार | पतले से मध्यम भार वाले भागों के लिए उपयुक्त | उच्च भार और संरचनात्मक असेंबलियों के लिए सर्वश्रेष्ठ | भार-वहन वाले अनुभागों के लिए नहीं | वेल्डिंग |
| टाइट जोड़ स्पेसिंग की आवश्यकता | आवश्यक | केशिका अंतर पर कम निर्भर | सोल्डरिंग की तुलना में कम मांग वाला | जब फिट-अप नियंत्रित हो तो ब्रेज़िंग |
| ऊष्मा संवेदनशीलता और विरूपण का जोखिम | कम विरूपण | उच्च विरूपण और अवशिष्ट प्रतिबल | इन तीनों में सबसे कम ऊष्मा इनपुट | सोल्डरिंग या ब्रेज़िंग |
| सौंदर्यपूर्ण समाप्ति | आमतौर पर चिकना और साफ | बीड अधिक दृश्यमान और अनियमित हो सकता है | बहुत छोटे जोड़ों पर साफ-सुथरा | ब्रेज़िंग |
| उच्च सेवा तापमान | वेल्डिंग की तुलना में अधिक सीमित | सबसे अच्छा विकल्प | खराब फिट | वेल्डिंग |
| उत्पादन शैली | सटीक, रिसाव-रोधी, जटिल असेंबलियों के लिए उपयुक्त | बड़े और रोबोटिक असेंबलियों के लिए सामान्य | इलेक्ट्रॉनिक्स और छोटे मरम्मत कार्यों के लिए सामान्य | भाग के उपयोग पर निर्भर करता है |
उपस्थिति, विकृति और उत्पादन मात्रा के आधार पर चुनें
द सोल्डर बनाम ब्रेज़ प्रश्न आमतौर पर ताप-संवेदनशील भागों के संबंध में उठता है। सरल शब्दों में कहें तो, सोल्डरिंग सबसे कोमल विकल्प है, लेकिन यह सबसे अधिक ताकत छोड़ देती है। ब्रेज़िंग मध्यम स्थिति में है। यह कई अनुप्रयोगों में वेल्डिंग की तुलना में साफ़ दिखने वाले जोड़ प्रदान करती है और आमतौर पर कम तापीय विरूपण का कारण बनती है। इसीलिए सोल्डर किया गया बनाम ब्रेज़्ड अक्सर एक ताकत और सेवा की चर्चा होती है, न कि केवल तापमान की। यदि भाग को साफ़ दिखना है, आकार में स्थिर रहना है, और फिर भी उल्लेखनीय भार वहन करना है, तो ब्रेज़िंग अक्सर गहन विचार के योग्य होती है।
सेवा की स्थितियों और मरम्मत की आवश्यकताओं के आधार पर चुनें
सेवा की स्थितियाँ तर्क-विवाद को तेज़ी से निपटा सकती हैं। अत्यधिक तनावग्रस्त फ्रेम, उच्च तापमान पर संचालन, या भार वहन करने वाले निर्माण के लिए, वेल्डिंग आमतौर पर सुरक्षित उत्तर है। ट्यूबिंग, लीक-टाइट असेंबली, असमान धातुओं, या ऐसी मरम्मतों के लिए जहाँ आधार धातु को पिघलाने से समस्या उत्पन्न होगी, ब्रेज़िंग बेहतर उपकरण हो सकती है। यदि आपकी वास्तविक तुलना सोल्डर बनाम वेल्ड आप आमतौर पर समान विकल्पों के बीच चयन नहीं कर रहे होते हैं। आप संवेदनशील, कम तापमान वाले जोड़ (delicate, low-heat joining) की तुलना पूर्ण संरचनात्मक संलयन (full structural fusion) से कर रहे होते हैं।
- संरचनात्मक शक्ति, उच्च-तापमान सेवा और बड़े असेंबली के लिए वेल्डिंग चुनें संरचनात्मक शक्ति, उच्च-तापमान सेवा और बड़े असेंबली के लिए वेल्डिंग चुनें
- असमान धातुओं, साफ-सुथरा बाह्य रूप, कम विरूपण और सटीक जोड़ों के लिए ब्रेज़िंग चुनें असमान धातुओं, साफ-सुथरा बाह्य रूप, कम विरूपण और सटीक जोड़ों के लिए ब्रेज़िंग चुनें
- इलेक्ट्रॉनिक्स, बहुत छोटे भागों और कम भार वाले जोड़ों के लिए सोल्डरिंग चुनें इलेक्ट्रॉनिक्स, बहुत छोटे भागों और कम भार वाले जोड़ों के लिए सोल्डरिंग चुनें
यह रूपरेखा उत्पादन में और भी उपयोगी हो जाती है, जहाँ सही उत्तर एक ऑटोमोटिव असेंबली से दूसरी ऑटोमोटिव असेंबली तक बदल सकता है। एक ही संयंत्र में एक हीट एक्सचेंजर, एक ईंधन प्रणाली घटक और एक चैसिस ब्रैकेट सभी स्थित हो सकते हैं, फिर भी प्रत्येक के लिए एक अलग जोड़ने की प्रक्रिया उपयुक्त हो सकती है।
ऑटोमोटिव उत्पादन में वेल्डिंग और ब्रेज़िंग
ऑटोमोटिव सोर्सिंग में, वेल्डिंग में ब्रेज़िंग क्या है—यह प्रश्न सामान्यतः केवल शब्दावली के बारे में नहीं होता है। यह उपकरण निर्माण, मान्यन (वैलिडेशन) और लॉन्च की लागतें जमा होने से पहले सही जोड़ने की विधि का चयन करने के बारे में है। कुछ असेंबलियों के लिए ब्रेज़िंग फायदेमंद होती है, क्योंकि कम तापमान पतले भागों की रक्षा करता है और साफ, रिसाव-रहित जोड़ों का समर्थन करता है। अन्य असेंबलियों को विशिष्ट वेल्डिंग की शक्ति, गति और पुनरावृत्तिकरण क्षमता की आवश्यकता होती है।
ऑटोमोटिव असेंबलियों में ब्रेज़िंग का स्थान
ईस्टवुड रेडिएटर, हीटर कोर, एयर कंडीशनिंग घटकों, कुछ कम दबाव वाली लाइनों, और छोटे ब्रैकेट या सेंसर हाउसिंग को ब्रेज़िंग के परिचित ऑटोमोटिव उपयोगों के रूप में उदाहरण देता है। इन भागों में अक्सर पतली दीवारें या ताप-संवेदनशील क्षेत्र होते हैं, जहाँ विकृति कम करना महत्वपूर्ण होता है। यह वह स्थान भी है जहाँ वेल्डिंग और ब्रेज़िंग अक्सर एक-दूसरे के प्रतिस्पर्धी नहीं, बल्कि पूरक होते हैं। एक हीट एक्सचेंजर, एक छोटी हाउसिंग और एक संरचनात्मक ब्रैकेट जोड़ से एक ही प्रकार का प्रदर्शन करने की अपेक्षा नहीं करते हैं।
चैसिस भागों के लिए रोबोटिक वेल्डिंग कब बेहतर विकल्प है
संरचनात्मक ऑटोमोटिव भाग निर्णय को त्वरित करते हैं। VPIC समूह वाहन उत्पादन में रोबोटिक वेल्डिंग को आकर्षक बताता है, क्योंकि यह तीव्र ऑपरेशन, उच्च उत्पादकता, उच्च मात्रा और कम अवरोधों का समर्थन करती है। इसी स्रोत में यह भी उल्लेखित है कि प्रतिरोध स्पॉट वेल्डिंग का उपयोग आमतौर पर शीट धातु फ्रेमों को जोड़ने के लिए किया जाता है, जबकि ज्यामिति, मोटाई या समाप्ति की आवश्यकता होने पर MIG और TIG का चयन किया जाता है। यह ऑटोमोटिव कार्य में MIG वेल्डिंग के लिए एल्युमीनियम को भी उपयुक्त बताता है।
यदि कोई इंजीनियर पूछता है कि उत्पादन लाइन पर वेल्डिंग कैसे काम करती है, तो संक्षिप्त उत्तर सरल है: ऊष्मा, और कुछ मामलों में दबाव, उन भागों के लिए एक टिकाऊ जोड़ बनाता है जो वास्तविक सेवा भार को संभालने के लिए आवश्यक हैं। यदि प्रश्न यह हो जाता है कि क्या आप एल्युमीनियम की स्पॉट वेल्डिंग कर सकते हैं, तो सबसे सुरक्षित विनिर्माण उत्तर यह पुष्टि करना है कि मिश्र धातु, मोटाई और प्रमाणित प्रक्रिया क्या है, बजाय एक सार्वभौमिक विधि की पूर्वधारणा करने के।
धातु जोड़ने वाले साझेदार का मूल्यांकन कैसे करें
- शाओयी मेटल तकनीक :उच्च प्रदर्शन वाले चेसिस भागों पर रोबोटिक वेल्डिंग की आवश्यकता होने पर, ब्रेज़िंग के बजाय इसका एक उपयोगी उदाहरण है। इसकी घोषित रोबोटिक वेल्डिंग क्षमता और IATF 16949 प्रमाणित गुणवत्ता प्रणाली आमतौर पर संरचनात्मक भागों द्वारा अपेक्षित प्रक्रिया नियंत्रण के अनुरूप है।
- गुणवत्ता प्रणाली: IATF 16949 मार्गदर्शन में दोष रोकथाम, निरंतर सुधार और APQP, PPAP, FMEA, MSA और SPC जैसे मुख्य उपकरणों पर जोर दिया गया है।
- प्रक्रिया की उपयुक्तता: पूछें कि आपके भाग परिवार के लिए वास्तव में कौन-सी जोड़ने की विधियाँ योग्यता प्राप्त हैं—चाहे वह ब्रेज़िंग, प्रतिरोध स्पॉट वेल्डिंग, MIG या TIG हो।
- सामग्री का अनुभव: अपने वास्तविक धातुओं, विशेष रूप से इस्पात और एल्यूमीनियम पर सिद्ध कार्य की पुष्टि करें।
- विफलता समीक्षा: पूछें कि यदि परीक्षण में कभी अंतर-कणिका भंगुरता जैसी समस्याएँ उठाई जाती हैं, तो आपूर्तिकर्ता दोषों की जाँच कैसे करता है और मूल कारण की दस्तावेज़ीकरण कैसे करता है।
यहीं प्रक्रिया ज्ञान का महत्व सामने आता है। एक बार जब कोई टीम समझ जाती है कि ब्रेज़िंग कहाँ उपयुक्त है और संरचनात्मक वेल्डिंग कहाँ—तो आपूर्तिकर्ता चयन काफी अधिक सटीक और काफी कम जोखिम भरा हो जाता है।
ब्रेज़िंग वेल्डिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
1. क्या ब्रेजिंग वेल्डिंग और ब्रेजिंग एक ही चीज़ है?
अधिकांश मामलों में, हाँ। लोग अक्सर ब्रेजिंग वेल्डिंग टाइप करते हैं जबकि वे वास्तव में ब्रेजिंग का अर्थ रखते हैं, लेकिन सही प्रक्रिया का नाम ब्रेजिंग है। ब्रेजिंग में, एक भरने वाला मिश्र धातु पिघलता है और संधि में प्रवाहित होता है, जबकि आधार धातुएँ ठोस बनी रहती हैं, जिससे यह फ्यूजन वेल्डिंग और ब्रेज़ वेल्डिंग दोनों से अलग हो जाता है।
2. ब्रेजिंग और वेल्डिंग के बीच मुख्य अंतर क्या है?
सबसे बड़ा अंतर आधार धातु के साथ क्या होता है। वेल्डिंग में आमतौर पर मूल धातुओं को पिघलाकर एक संगलित संधि बनाई जाती है, जबकि ब्रेजिंग में केवल भरने वाली धातु को पिघलाया जाता है। यह कम ऊष्मा प्रभाव ब्रेजिंग को साफ-सुथरी दिखने वाली संधियों, कम विकृति और कुछ असमान धातु संयोजनों के लिए अक्सर उपयुक्त माने जाने का एक कारण है।
3. आपको कब सोल्डरिंग के बजाय ब्रेजिंग चुननी चाहिए?
ब्रेज़िंग आमतौर पर उस स्थिति में बेहतर विकल्प होती है जब आपको अधिक संयुक्त शक्ति, बेहतर सेवा प्रदर्शन या असमान धातुओं के बीच मजबूत बंधन की आवश्यकता होती है। सोल्डरिंग अभी भी उन संवेदनशील असेंबलियों के लिए मूल्यवान है जहाँ कम तापमान यांत्रिक शक्ति की तुलना में अधिक महत्वपूर्ण होता है, जैसे कि इलेक्ट्रॉनिक्स और छोटे कनेक्टर्स में। एक सरल नियम यह है कि ब्रेज़िंग में सोल्डरिंग की तुलना में उच्च-गलनांक भराव सामग्री का उपयोग किया जाता है।
4. क्या ब्रेज़िंग तांबा और स्टेनलेस स्टील जैसी विभिन्न धातुओं को जोड़ सकती है?
अक्सर ऐसा कर सकती है, और यह ब्रेज़िंग का एक व्यावहारिक लाभ है। परिणाम अच्छी संयुक्त स्पष्टता, साफ सतहों और दोनों धातुओं तथा तापन विधि के अनुकूल भराव तथा फ्लक्स के चयन पर निर्भर करता है। तांबा, स्टेनलेस स्टील, एल्यूमीनियम और पीतल प्रत्येक अलग-अलग व्यवहार करते हैं, इसलिए सफल ब्रेज़िंग सामग्री की संगतता पर निर्भर करती है, न कि एक ही आकार की छड़ पर।
5. ऑटोमोटिव विनिर्माण में रोबोटिक वेल्डिंग, ब्रेज़िंग की तुलना में कब बेहतर होती है?
रोबोटिक वेल्डिंग आमतौर पर संरचनात्मक चैसिस भागों और अन्य ऑटोमोटिव घटकों के लिए मजबूत विकल्प है, जिन्हें महत्वपूर्ण सेवा भार को संभालने के साथ-साथ दोहराए जा सकने वाली उत्पादन गुणवत्ता की आवश्यकता होती है। ब्रेज़िंग का उपयोग अभी भी कुछ पतले, साफ-सुथरे या लीक-टाइट असेंबलियों के लिए मूल्यवान है, लेकिन कई उच्च-प्रदर्शन वाले संरचनात्मक भागों के लिए योग्यता प्राप्त वेल्डिंग प्रक्रियाओं की आवश्यकता होती है। निर्माताओं के लिए जो साझेदारों का मूल्यांकन कर रहे हैं, शाओयी मेटल टेक्नोलॉजी एक प्रासंगिक उदाहरण है, क्योंकि यह चैसिस अनुप्रयोगों के लिए रोबोटिक वेल्डिंग पर केंद्रित है और IATF 16949 गुणवत्ता प्रणाली के तहत संचालित होती है।