 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव कनेक्टर और टर्मिनल्स की स्टैम्पिंग: प्रिसिजन इंजीनियरिंग
संक्षिप्त में
ऑटोमोटिव कनेक्टर और टर्मिनल की स्टैम्पिंग एक उच्च-सटीकता वाली विनिर्माण प्रक्रिया है जो धातु की पट्टियों को आधुनिक वाहनों में कंपन और तापीय चक्र की कठोर परिस्थितियों के तहत माइक्रॉन-स्तरीय सहन के साथ जटिल, चालक घटकों में बदलने के लिए प्रगतिशील डाई तकनीक का उपयोग करती है। इस प्रक्रिया में संकेत अखंडता सुनिश्चित करने के लिए पीतल, फॉस्फर ब्रोंज़ या बेरिलियम तांबा जैसे सही तांबे के मिश्रधातु का चयन करने पर भारी निर्भरता होती है। प्रदर्शन की पुष्टि करने के लिए निर्माताओं को USCAR-2 और IATF 16949 जैसे कठोर मानकों का पालन करना चाहिए। इंजीनियरों और खरीद विशेषज्ञों के लिए सफलता दबाव-फिट पिन जैसी डिजाइन ज्यामिति के साथ सामग्री गुणों का संतुलन बनाए रखने और यह सुनिश्चित करने पर निर्भर करती है कि आपूर्तिकर्ताओं में मजबूत ऑन-लाइन दृष्टि निरीक्षण क्षमताएं हों।
संयोजन की इंजीनियरिंग: स्टैम्पिंग प्रक्रिया पारिस्थितिकी तंत्र
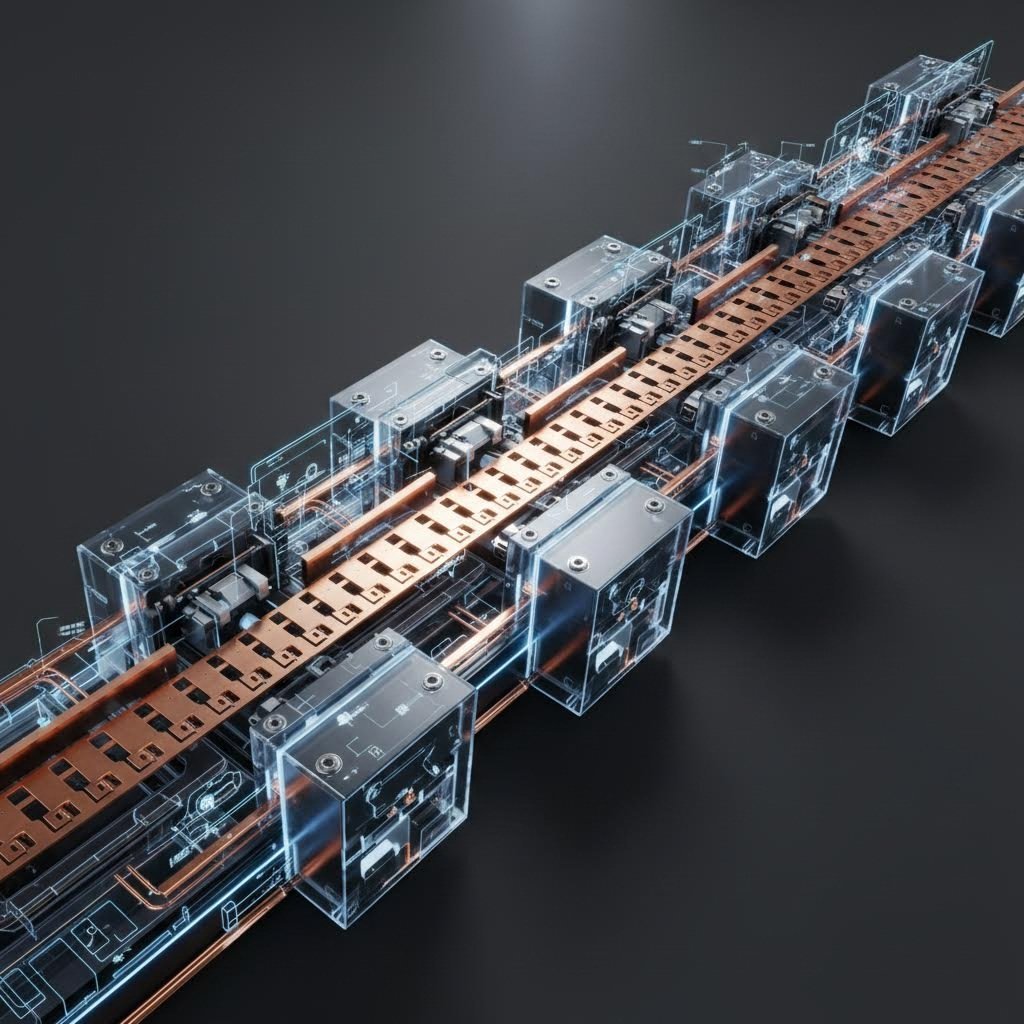
ऑटोमोटिव टर्मिनल्स का उत्पादन साधारण धातु आकार देने से कहीं अधिक आगे बढ़ जाता है। यह एक पारिस्थितिकी तंत्र है जो उच्च-गति प्रगतिशील डाई स्टैम्पिंग पर केंद्रित है, एक ऐसी विधि जिसमें लगातार धातु की पट्टी को कई स्टेशनों के माध्यम से खिलाया जाता है। प्रत्येक स्टेशन अगले स्टेशन पर जाने से पहले एक विशिष्ट संचालन—पंचिंग, कॉइनिंग, बेंडिंग या स्काइविंग करता है। इससे 1,000 स्ट्रोक प्रति मिनट से अधिक की गति पर जटिल ज्यामिति का बड़े पैमाने पर उत्पादन संभव होता है, जो ऑटोमोटिव OEM द्वारा आवश्यक उच्च मात्रा को पूरा करने के लिए आवश्यक है।
उन्नत निर्माता "इन-डाई असेंबली" तकनीकों को एकीकृत करते हैं, जहां स्क्रू या संपर्क जैसे सहायक घटकों को सीधे स्टैम्पिंग चरण के दौरान डाला जाता है। इस समेकन से द्वितीयक हैंडलिंग कम होती है और टॉलरेंस स्टैक्स में सुधार होता है। उद्योग के नेताओं के अनुसार जैसे KS Tooling , कार्यप्रवाह प्रेस से आगे तक जाता है, जो अक्सर सीलन, मोल्डिंग और असेंबली चरणों के साथ सीधे जुड़ा होता है ताकि एक निर्बाध उत्पादन लाइन बनाई जा सके। नाजुक टर्मिनलों की संरचनात्मक बनावट को बनाए रखने के लिए यह एकीकरण महत्वपूर्ण है।
उच्च-मात्रा ऑटोमेशन के लिए, घटक आमतौर पर ढीले टुकड़ों के बजाय "रील-टू-रील" तरीके से उत्पादित किए जाते हैं। यह प्रारूप डाउनस्ट्रीम स्वचालित असेंबली मशीनों को कनेक्टर हाउजिंग में टर्मिनलों को उच्च गति से उठाने और स्थापित करने में सक्षम बनाता है। इस उच्च-गति वाले वातावरण में शून्य-दोष निर्माण सुनिश्चित करने के लिए, वीगेल उन्नत दृष्टि निरीक्षण प्रणालियों का उपयोग करते हैं। ये कैमरे हर स्ट्रोक की निगरानी करते हैं, महत्वपूर्ण आयामों को सत्यापित करते हैं और वास्तविक समय में असामान्यताओं का पता लगाते हैं, जो सुरक्षा-महत्वपूर्ण ऑटोमोटिव अनुप्रयोगों के लिए अनिवार्य है।
सामग्री विज्ञान: कठोर ऑटोमोटिव वातावरण के लिए मिश्र धातुएँ
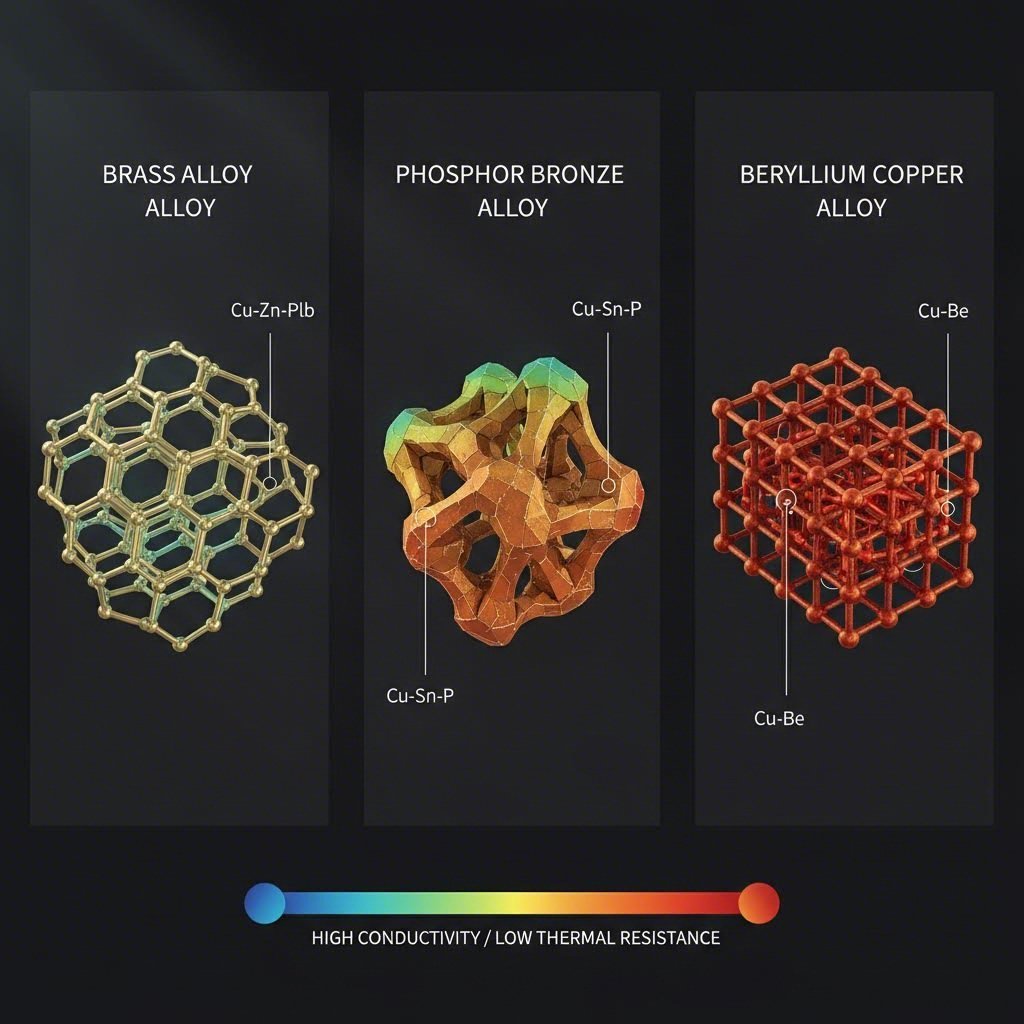
किसी भी ऑटोमोटिव कनेक्टर की इंजीनियरिंग नींव उचित आधार सामग्री का चयन करना है। डब्बे के अंदर उच्च तापमान को ध्यान में रखते हुए, सामग्री को विद्युत चालकता के साथ-साथ यील्ड शक्ति और तनाव शिथिलन प्रतिरोध जैसे यांत्रिक गुणों के साथ संतुलन बनाए रखना चाहिए। मिश्र धातु का चयन टर्मिनल की वाहन के जीवनकाल तक संपर्क बल बनाए रखने की क्षमता को निर्धारित करता है।
| सामग्री वर्ग | सामान्य मिश्र धातु | प्रदर्शन विशेषताएँ | प्रतिष्ठित अनुप्रयोग |
|---|---|---|---|
| पीतल | C26000 (कार्ट्रिज ब्रास) | उच्च चालकता (28% IACS), मध्यम शक्ति, कम लागत। 110°C से ऊपर तनाव शिथिलन के प्रति संवेदनशील। | मानक केबिन कनेक्टर, गैर-महत्वपूर्ण सिग्नल संचरण। |
| फॉस्फर कांस्य | C51000 / C52100 | पीतल की तुलना में उत्कृष्ट थकान प्रतिरोध और स्प्रिंग गुण। लगभग 130°C तक स्थिर। | उच्च चक्र टिकाऊपन की आवश्यकता वाले सेंसर, स्विच और टर्मिनल। |
| बेरिलियम कॉपर | C17200 (BeCu) | उच्चतम शक्ति और शिथिलन प्रतिरोध। 200°C तक उच्च कंपन और तापमान के लिए उत्कृष्ट। | ईवी बैटरी प्रणालियां, लघुकृत एडीएएस कनेक्टर, इंजन नियंत्रण इकाइयां। |
आधार मिश्र धातु के अतिरिक्त, सतह इंजीनियरिंग एक महत्वपूर्ण भूमिका निभाती है। लेपन ऑक्सीकरण और "फ्रेटिंग संक्षारण" को रोकता है—कंपन के कारण होने वाले सूक्ष्म गति जो संपर्क बिंदु को निरोधक बना सकती है। सामान्य उपयोग के लिए टिन लेपन मानक है, लेकिन उच्च वोल्टेज ईवी अनुप्रयोगों या संकेतु विशुद्धता के लिए महत्वपूर्ण कम ऊर्जा सेंसर डेटा के लिए सोना या चांदी आवश्यक है। निर्माता जैसे KS Terminals इस बात पर जोर देते हैं कि आधार सामग्री और लेपन का सही संयोजन नमक धुंध और तापीय झटका मान्यता परीक्षणों को पार करने के लिए आवश्यक है।
महत्वपूर्ण ज्यामितियां और डिजाइन विशेषताएं
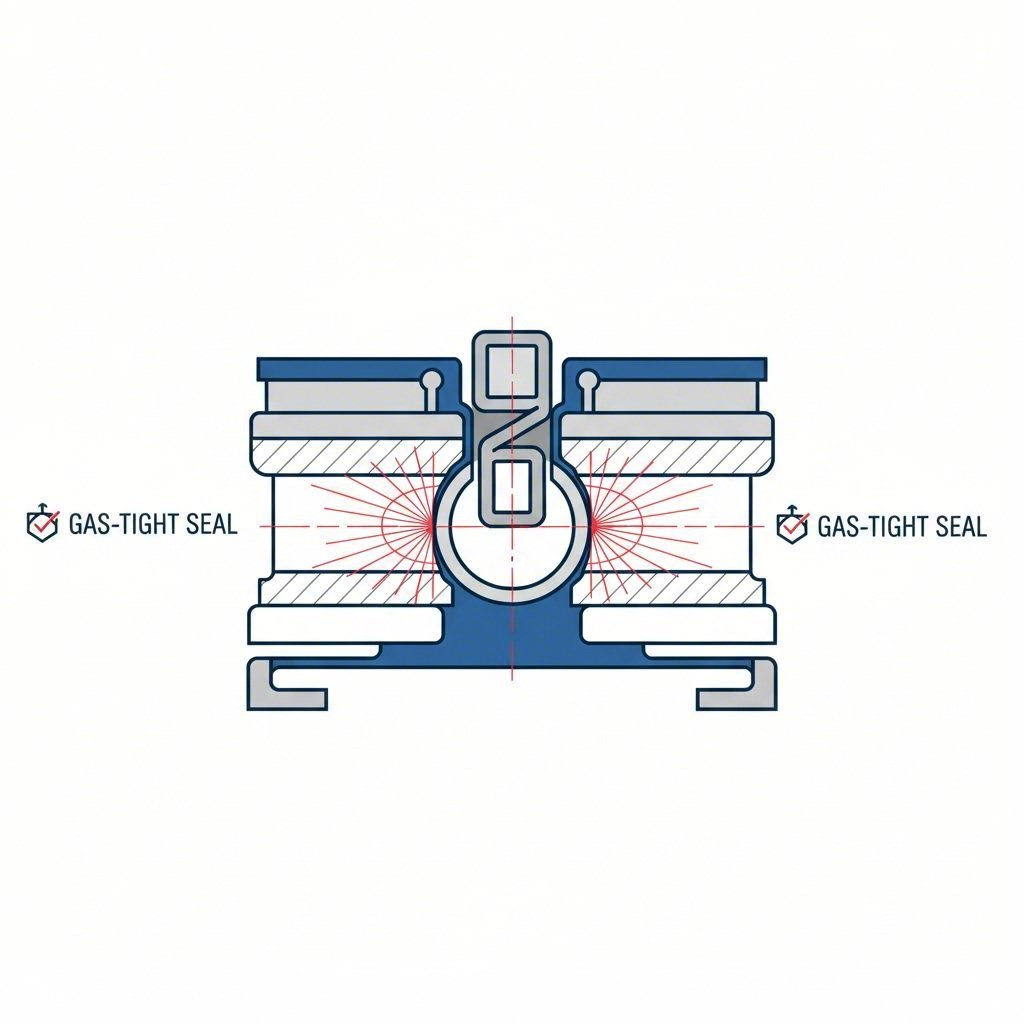
स्टैम्प किए गए टर्मिनल की ज्यामिति कार्यात्मक होती है, केवल संरचनात्मक नहीं। आधुनिक ऑटोमोटिव डिजाइन बढ़ते स्तर पर प्रेस-फिट (कॉम्प्लायंट पिन) तकनीक . इस "आई ऑफ द नीडल" डिज़ाइन के कारण टर्मिनल को बिना सोल्डरिंग के पीसीबी में डाला जा सकता है। सम्मिलन के दौरान अनुरूप खंड लचीले ढंग से संपीड़ित हो जाता है, जिससे एक गैस-टाइट इंटरफ़ेस बन जाता है, जो सोल्डरिंग के तापीय तनाव को खत्म कर देता है और महत्वपूर्ण कंपन का सामना करने में सक्षम एक मजबूत कनेक्शन प्रदान करता है।
डिज़ाइनरों को सीलयुक्त और असीलित प्रणालियों के बीच भी अंतर करना चाहिए। इंजन बे या व्हील वेल में स्थित कनेक्टर्स को IP67 या IP69K रेटिंग की आवश्यकता होती है, जिसके लिए सिलिकॉन सील के लिए विशिष्ट धारण विशेषताओं के साथ टर्मिनल की आवश्यकता होती है। इसके विपरीत, केबिन इलेक्ट्रॉनिक्स अक्सर जगह और लागत बचाने के लिए असीलित डिज़ाइन का उपयोग करते हैं। "स्काइविंग" जैसी तकनीकों का उपयोग संपर्क इंटरफ़ेस को सटीक रूप से आकार देने के लिए किया जाता है, जिसमें ताज़े धातु-से-धातु संपर्क क्षेत्र बनाने और विद्युत प्रवाह को अनुकूलित करने के लिए सामग्री को हटा दिया जाता है। TE Connectivity बताता है कि बड़े आयतन वाले वायरिंग अनुप्रयोगों के लिए बिना प्रदर्शन गंवाए मशीन द्वारा बने ठोस संपर्कों के लिए स्टैम्प और फॉर्म किए गए संपर्क अक्सर एक लागत प्रभावी विकल्प प्रदान करते हैं।
मानक और मान्यता: USCAR और IATF ढांचा
ऑटोमोटिव क्षेत्र में, परिशुद्धता को कठोर वैश्विक मानकों के माध्यम से मान्यता दी जाती है। USCAR-2 विनिर्देश ऑटोमोटिव विद्युत संयोजन प्रणालियों के परीक्षण के लिए उत्तर अमेरिकी मानक है। यह कंपन वर्गों (V1 चेसिस के लिए, V2 इंजन के लिए) और सीलिंग वर्गों (S1 असीलित के लिए, S3 उच्च-दबाव छिड़काव के लिए) जैसे प्रदर्शन स्तरों के आधार पर कनेक्टरों को वर्गीकृत करता है। यूरोपीय OEM अक्सर LV 214 मानक का संदर्भ लेते हैं, जो क्रिम्प बल निगरानी और संपर्क भौतिकी पर इसी तरह सख्त आवश्यकताएं लागू करता है।
विनिर्माण प्रक्रिया के लिए स्वयं, IATF 16949 प्रमाणन अनिवार्य है। यह गुणवत्ता प्रबंधन मानक सुनिश्चित करता है कि स्टैम्पिंग आपूर्तिकर्ता के पास कठोर जोखिम प्रबंधन (FMEA) और प्रक्रिया नियंत्रण योजनाएँ हों। मान्यीकरण केवल अंतिम भाग तक सीमित नहीं है; इसके लिए पूरी ट्रेसेबिलिटी श्रृंखला को दस्तावेजीकृत करने की आवश्यकता होती है। आपूर्तिकर्ताओं को अक्सर अपने आंतरिक अनुप्रस्थ काट विश्लेषण करना चाहिए ताकि क्रिम्प संपीड़न अनुपात और प्लेटिंग मोटाई को सत्यापित किया जा सके, जिससे सुनिश्चित हो कि प्रत्येक बैच इंजीनियर द्वारा निर्धारित विनिर्देशों को पूरा करता है।
आपूर्ति रणनीति: स्टैम्पिंग आपूर्तिकर्ताओं का मूल्यांकन
ऑटोमोटिव कनेक्टर्स और टर्मिनल्स के लिए स्टैम्पिंग हेतु एक साझेदार का चयन करते समय केवल प्रति भाग मूल्य से आगे देखना आवश्यक होता है। खरीद दलों को आपूर्तिकर्ता की "क्षमता के पैमाने" का मूल्यांकन करना चाहिए। प्रमुख मापदंडों में प्रेस टनेज क्षमता और स्ट्रोक गति शामिल हैं, लेकिन उत्पादन के लिए डिज़ाइन (DFM) का समर्थन करने की क्षमता भी शामिल है। एक काबिल आपूर्तिकर्ता को कठोर उपकरण बनाए जाने से पहले सामग्री के पतलेपन और स्प्रिंग-बैक की भविष्यवाणी करने के लिए सिमुलेशन समर्थन प्रदान करना चाहिए।
विकास से बड़े पैमाने पर उत्पादन में संक्रमण की आवश्यकता वाले परियोजनाओं के लिए, चुस्तता महत्वपूर्ण है। इस अंतराल को पाटने में विशेषज्ञता रखने वाले निर्माता जैसे शाओयी मेटल तकनीक व्यापक ऑटोमोटिव स्टैम्पिंग समाधान प्रदान करते हैं जो त्वरित प्रोटोटाइपिंग से लेकर उच्च मात्रा वाले उत्पादन तक फैले होते हैं। IATF 16949 प्रमाणन और 600 टन तक की प्रेस क्षमता के साथ, वे नियंत्रण आर्म और सबफ्रेम जैसे महत्वपूर्ण घटकों की आपूर्ति कर सकते हैं, जबकि वैश्विक OEM मानकों का पालन करते हैं। 50 प्रोटोटाइप से लेकर लाखों पुर्ज़ों तक पैमाने को बढ़ाने की आपूर्तिकर्ता की क्षमता का आकलन करना यह सुनिश्चित करता है कि वाहन लॉन्च के दौरान आपूर्ति श्रृंखला बिना बाधा के जारी रहे।
अंततः, आदर्श साझेदार आंतरिक उपकरण निर्माण, रील-टू-रील प्लेटिंग और ओवरमोल्डिंग जैसी मूल्यवर्धित सेवाएं प्रदान करता है। इस ऊर्ध्वाधर एकीकरण से लीड टाइम कम होता है और गुणवत्ता के लिए जिम्मेदारी केंद्रित रहती है, जो ऑटोमोटिव असेंबली की जटिल लॉजिस्टिक्स के प्रबंधन में एक महत्वपूर्ण कारक है।
निष्कर्ष
ऑटोमोटिव कनेक्टर और टर्मिनल्स के स्टैम्पिंग एक ऐसा क्षेत्र है जहाँ सामग्री विज्ञान सटीक इंजीनियरिंग से मिलता है। आधुनिक वाहनों—स्वायत्त ड्राइविंग सेंसर से लेकर उच्च-वोल्टेज EV पावरट्रेन तक—की विश्वसनीयता इन स्टैम्प किए गए घटकों की अखंडता पर निर्भर करती है। प्रग्रेसिव डाई प्रोसेसिंग, मिश्र धातु चयन और कठोर USCAR मान्यकरण के बारे में गहराई से समझ रखकर इंजीनियर यह सुनिश्चित कर सकते हैं कि उनके डिज़ाइन सड़क की सबसे कठोर परिस्थितियों में भी टिके रहें। सफलता प्रमाणित आपूर्तिकर्ताओं के साथ साझेदारी में निहित है जो हर माइक्रॉन को एक महत्वपूर्ण प्रदर्शन मापदंड के रूप में देखते हैं।
अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्प किए गए और मशीन किए गए टर्मिनल्स में क्या अंतर है?
स्टैम्प किए गए टर्मिनल्स एक निरंतर धातु पट्टी का उपयोग करके एक डाई द्वारा बनाए जाते हैं, जिससे वे उच्च मात्रा, लागत प्रभावी उत्पादन और उच्च दोहराव के लिए आदर्श बन जाते हैं। मशीन किए गए टर्मिनल्स ठोस सामग्री से काटे जाते हैं, जो उच्च टिकाऊपन और धारा घनत्व प्रदान करते हैं, लेकिन काफी अधिक लागत और धीमी उत्पादन दर के साथ।
2. ऑटोमोटिव कनेक्टर्स में बेरीलियम तांबे (BeCu) का उपयोग क्यों किया जाता है?
उच्च तापमान पर तनाव शिथिलता के विरुद्ध इसकी अत्यधिक शक्ति और प्रतिरोध के कारण बेरीलियम तांबे का चयन किया जाता है। यह समय के साथ अपना "स्प्रिंग" बल बनाए रखता है, जिससे कनेक्टर कई वर्षों तक कंपन और तापीय चक्र के बाद भी कसा रहता है, जो सुरक्षा प्रणालियों के लिए महत्वपूर्ण है।
3. USCAR-2 मानक कनेक्टर डिज़ाइन को कैसे प्रभावित करता है?
USCAR-2 प्रदर्शन के लिए कंपन, तापमान झटका और आर्द्रता के प्रतिरोध सहित परीक्षण प्रोटोकॉल को निर्धारित करता है। उत्तर अमेरिकी वाहनों में उपयोग के लिए मंजूरी प्राप्त करने के लिए एक कनेक्टर डिज़ाइन को इन विशिष्ट "वर्गों" (उदाहरण के लिए, V1, S1) से गुजरना होता है, जो ज्यामिति, सामग्री के चयन और लॉकिंग तंत्र को प्रभावित करता है।