 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव स्टैम्पिंग में स्प्रिंगबैक को हल करना: 3 सिद्ध इंजीनियरिंग विधियाँ
संक्षिप्त में
ऑटोमोटिव स्टैम्पिंग में स्प्रिंगबैक की समस्या का समाधान एक बहु-स्तरीय इंजीनियरिंग दृष्टिकोण के माध्यम से होता है जो साधारण अतिमोड़न (ओवरबेंडिंग) से आगे बढ़ता है। सबसे प्रभावी रणनीतियाँ संयोजित करती हैं ज्यामितीय क्षतिपूर्ति (जैसे रोटरी बेंडिंग और स्टिफनर), तनाव संतुलन (लक्षित 2% तन्य विकृति प्राप्त करने के लिए पोस्ट-स्ट्रेच स्टेक बीड्स का उपयोग करके), और पूर्ण-चक्र FEA सिमुलेशन इससे पहले कि स्टील काटा जाए, लचीली पुनर्प्राप्ति की भविष्यवाणी करने के लिए। उन्नत उच्च-सामर्थ्य इस्पात (AHSS) के लिए, शीट की मोटाई के माध्यम से असमान तनाव वितरण का प्रबंधन महत्वपूर्ण है, क्योंकि उच्च यील्ड सामर्थ्य किनारी के लहराव (साइडवॉल कर्ल) और कोणीय परिवर्तन की संभावना को घातांकित रूप से बढ़ा देता है।
स्प्रिंगबैक की भौतिकी: लचीली पुनर्प्राप्ति और तनाव प्रवणता
स्प्रिंगबैक को प्रभावी ढंग से हल करने के लिए, इंजीनियरों को सबसे पहले इसे निर्धारित करने वाले तंत्र को मात्रात्मक रूप से व्यक्त करना चाहिए। स्प्रिंगबैक को उस बनाए गए भार को हटाने के बाद एक स्टैम्प किए गए भाग के भीतर असमान रूप से वितरित तनाव के लोचदार पुनर्प्राप्ति के रूप में परिभाषित किया जाता है। मोड़ते समय, शीट धातु बाहरी त्रिज्या पर तन्य तनाव और आंतरिक त्रिज्या पर संपीड़न तनाव का अनुभव करती है। जब उपकरण छोड़ दिया जाता है, तो ये विपरीत बल संतुलन में वापस लौटने का प्रयास करते हैं, जिससे भाग विकृत हो जाता है।
यह घटना सामग्री के यंग मापांक (लोचदार मापांक) और यील्ड सामर्थ्य द्वारा नियंत्रित होती है। बॉशिंगर प्रभाव और प्लास्टिक विरूपण के दौरान इलास्टिक मॉड्यूलस का क्षरण इस बात का कारण बनता है कि मानक रैखिक अनुकरण मॉडल अक्सर वापसी के सटीक परिमाण की भविष्यवाणी करने में विफल रहते हैं। मुख्य इंजीनियरिंग चुनौती लचीलेपन को खत्म करना नहीं, बल्कि तनाव प्रवणता को इस प्रकार से संशोधित करना है कि पुनर्प्राप्ति भविष्य में भविष्यानुमेय या निष्क्रिय हो जाए।
विधि 1: प्रक्रिया-आधारित क्षतिपूर्ति (पोस्ट-स्ट्रेच और स्टेक बीड्स)
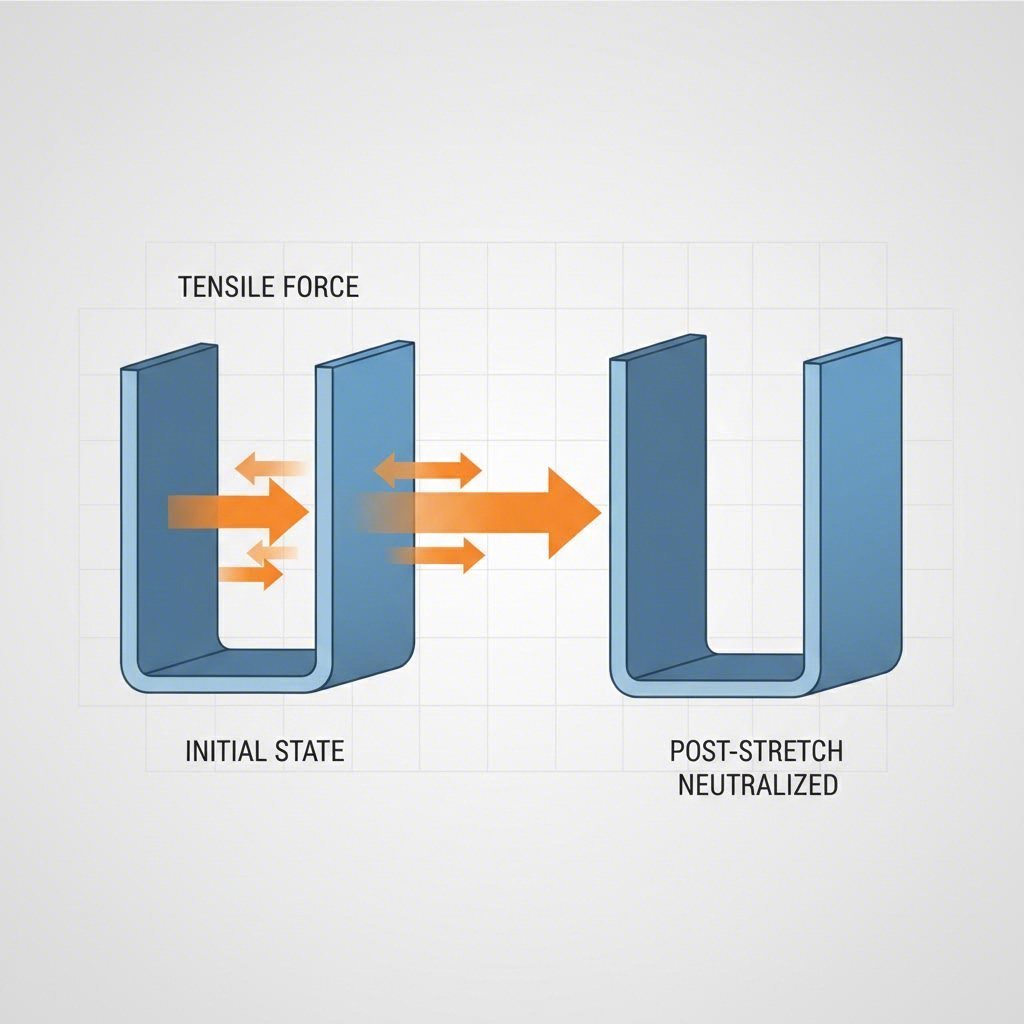
खांचे के आकार वाले भागों में विशेष रूप से साइडवॉल कर्ल को निष्क्रिय करने के लिए सबसे मजबूत तरीकों में से एक है पश्च-तानन इलास्टिक विकृति वितरण को बदलना
स्टेक बीड्स लागू करना
वर्ल्डऑटोस्टील सहित उद्योग दिशानिर्देश साइडवॉल में न्यूनतम 2% तन्य विकृति उत्पन्न करने के लिए एक तल-स्थित तन्य बल लागू करने की सिफारिश करते हैं। इसे अक्सर स्टेक बीड्स (या लॉक बीड्स) जो ब्लैंकहोल्डर या पंच में स्थित होते हैं। इन बीड्स को प्रेस स्ट्रोक के अंतिम चरण में संलग्न करके, प्रक्रिया धातु को तय करती है और साइडवॉल को खींचने के लिए मजबूर करती है। यह स्थानांतरण शीट धातु से तटस्थ अक्ष को बाहर ले जाता है, जो मुड़ने ($Δσ$) को प्रेरित करने वाले तनाव अंतर को प्रभावी ढंग से समान बनाता है।
प्रभावी होने के बावजूद, स्टेक बीड्स को महत्वपूर्ण टनेज और मजबूत डाई निर्माण की आवश्यकता होती है। एक अधिक सामग्री-कुशल विकल्प है हाइब्रिड बीड (या स्टिंगर बीड)। हाइब्रिड बीड्स धातु की चादर में प्रवेश करके एक तरंगाकार आकृति बनाते हैं जो प्रवाह को प्रतिबंधित करती है, जिसमें पारंपरिक स्टेक बीड्स के 25% से भी कम सतही क्षेत्र की आवश्यकता होती है और छोटे ब्लैंक आकार की अनुमति देती है।
एक्टिव बाइंडर फोर्स कंट्रोल
उन प्रेसों के लिए जिनमें उन्नत कुशन प्रणाली लगी होती है, एक्टिव बाइंडर फोर्स कंट्रोल एक गतिशील समाधान प्रदान करता है। निरंतर दबाव के बजाय, बाइंडर बल को स्ट्रोक के निचले भाग में विशेष रूप से बढ़ाने के लिए प्रोफाइल किया जा सकता है। इस अंतिम चरण के दबाव में वृद्धि से आवश्यक दीवार तनाव प्राप्त होता है, जिससे स्प्रिंगबैक कम होता है, बिना प्रारंभिक चरण में फटने या अत्यधिक पतलेपन के।
विधि 2: ज्यामितीय और टूलिंग समाधान (ओवरबेंडिंग और रोटरी बेंडिंग)
जब प्रक्रिया पैरामीटर अकेले उच्च-शक्ति वाले प्रत्यास्थ पुनर्प्राप्ति की भरपाई नहीं कर सकते हैं, तो उपकरण और भाग डिज़ाइन में भौतिक परिवर्तन आवश्यक होते हैं। अत्यधिक मोड़ना सबसे आम तकनीक है, जहाँ डाई को भाग को लक्ष्य कोण से अधिक मोड़ने के लिए डिज़ाइन किया जाता है (उदाहरण के लिए, 90° मोड़ के लिए 92° तक), ताकि वह वापस जाकर सही आयाम प्राप्त कर सके।
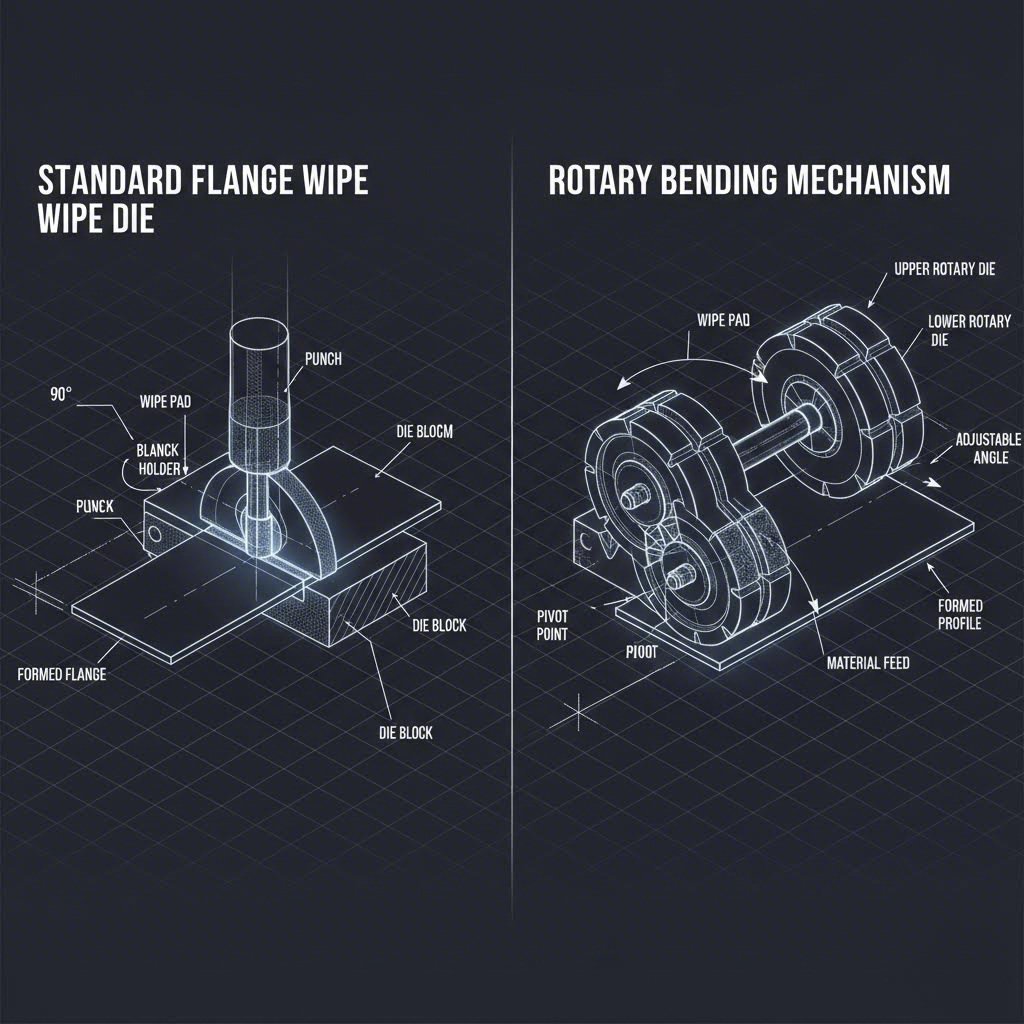
रोटरी बेंडिंग बनाम फ्लैंज वाइप डाई
उच्च-परिशुद्धता AHSS भागों के लिए, घूर्णी मोड़ पारंपरिक फ्लैंज वाइप डाई की तुलना में अक्सर बेहतर होता है। रोटरी बेंडर धातु को मोड़ने के लिए एक रॉकर का उपयोग करते हैं, जिससे वाइप शू से जुड़े उच्च घर्षण और तन्यता भारण को खत्म कर दिया जाता है। यह विधि बेंड कोण को समायोजित करना आसान बनाती है (अक्सर केवल रॉकर में शिमिंग द्वारा), जिससे प्रयास के दौरान क्षतिपूर्ति को समायोजित किया जा सकता है।
यदि फ्लैंज वाइप डाई की आवश्यकता होती है, तो इंजीनियरों को संपीड़न तनाव अध्यारोपण का उपयोग करना चाहिए। इसमें भाग त्रिज्या की तुलना में थोड़ी छोटी डाई त्रिज्या के साथ डिज़ाइन करना और पंच पर पीछे की ओर राहत का उपयोग करना शामिल है। यह विन्यास त्रिज्या पर सामग्री को निचोड़ता है, जिससे प्लास्टिक विरूपण (संपीड़न यील्ड) उत्पन्न होता है जो लोचदार पुनर्प्राप्ति को निष्क्रिय कर देता है। ध्यान दें कि उच्च-ग्रेड इस्पात में दरार न आए इसके लिए इस विधि में सटीक नियंत्रण की आवश्यकता होती है।
स्टिफनर का डिज़ाइन करें
ज्यामिति स्वयं स्थिरीकरण के रूप में कार्य कर सकती है। स्टिफनर जोड़ना जैसे कि स्टेप फ्लेंज, डार्ट्स या बेंड लाइन के पार बीड्स, लोचदार तनाव को "लॉक" कर सकते हैं और अनुप्रस्थ मापांक में महत्वपूर्ण वृद्धि कर सकते हैं। उदाहरण के लिए, मानक 90-डिग्री हैट सेक्शन को षट्भुजाकार अनुप्रस्थ काट द्वारा प्रतिस्थापित करने से पक्षवाल कर्ल को अधिक अनुकूल तरीके से बल झुकाव तनाव के वितरण द्वारा अंतर्निहित रूप से कम किया जा सकता है।
विधि 3: अनुकरण और पूर्ण-चक्र FEA
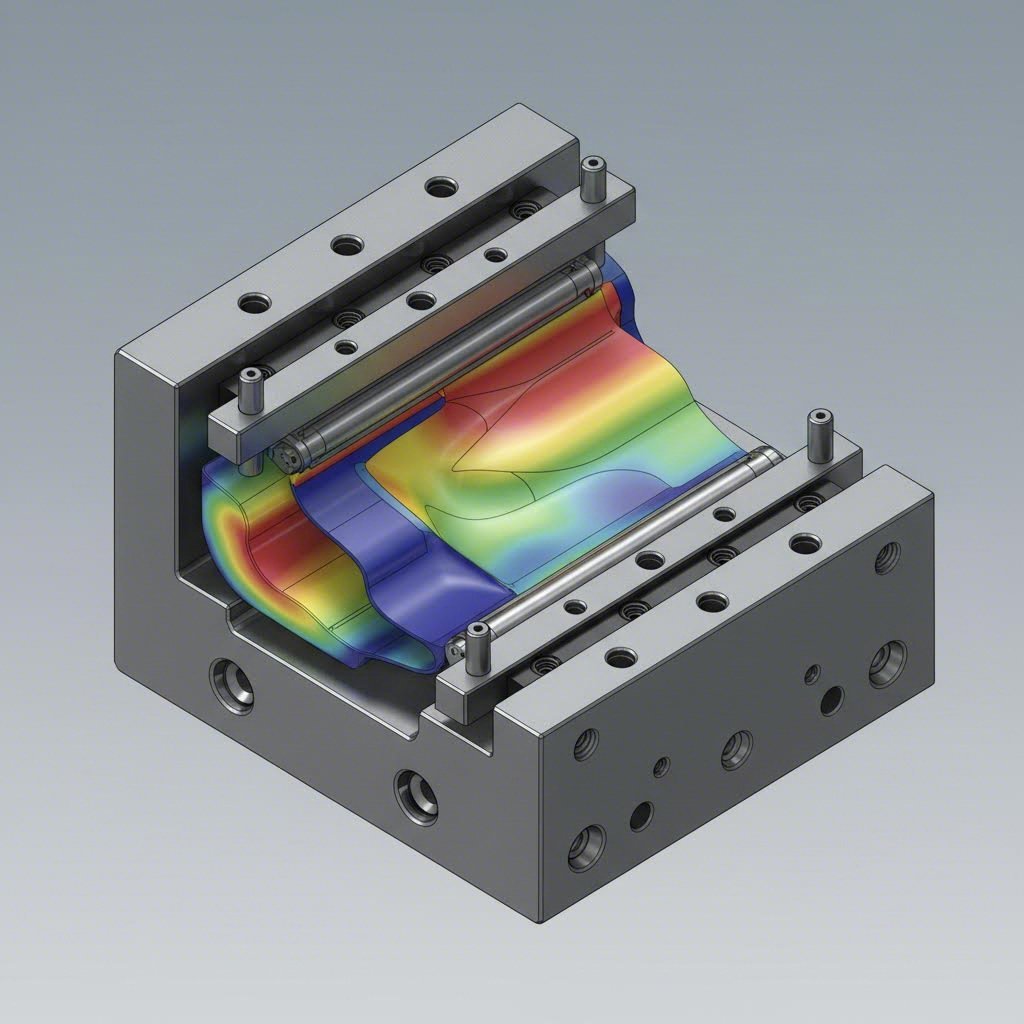
आधुनिक स्प्रिंगबैक प्रबंधन भारी मात्रा में निर्भर करता है परिमित तत्व विश्लेषण (FEA) । हालाँकि, एक सामान्य त्रुटि केवल ड्राइंग ऑपरेशन का अनुकरण करना है। सटीक भविष्यवाणी के लिए आवश्यकता होती है पूर्ण चक्र अनुकरण जिसमें ड्राइंग, ट्रिमिंग, पियर्सिंग और फ्लेंजिंग शामिल हों।
ऑटोफॉर्म के शोध से पता चलता है कि माध्यमिक ऑपरेशन अंतिम स्प्रिंगबैक को महत्वपूर्ण रूप से प्रभावित करते हैं। उदाहरण के लिए, ट्रिमिंग के दौरान क्लैंपिंग और कटिंग बल नए प्लास्टिक विरूपण को उत्प्रेरित कर सकते हैं या अवशिष्ट तनाव को मुक्त कर सकते हैं जो भाग के आकार को बदल देते हैं। अनुकरण की विश्वसनीयता प्राप्त करने के लिए, इंजीनियरों को निम्नलिखित करना चाहिए:
- गतिक दृढ़ीकरण (योशिदा-उएमोरी मॉडल) को ध्यान में रखने वाले उन्नत सामग्री कार्ड का उपयोग करें।
- वास्तविक टूल क्लोज़िंग और बाइंडर रिलीज़ अनुक्रम का अनुकरण करें।
- गुरुत्वाकर्षण प्रभाव शामिल करें (पार्ट चेकिंग फिक्स्टिंग पर कैसे बैठती है)।
डाई मशीनिंग से पहले संकल्पित सतह के अनुकरण द्वारा, निर्माता भौतिक रीकट लूप की संख्या 5-7 से घटाकर 2-3 तक कम कर सकते हैं।
सिमुलेशन और उत्पादन के बीच सेतु का निर्माण
जबकि सिमुलेशन मार्गदर्शन प्रदान करता है, भौतिक मान्यता अंतिम बाधा बनी हुई है। डिजिटल मॉडल से भौतिक स्टैम्पिंग में संक्रमण—विशेष रूप से प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक बढ़ाने के दौरान—जटिल संकल्पण रणनीतियों को निष्पादित करने में सक्षम एक निर्माण भागीदार की आवश्यकता होती है। कंपनियां जैसे शाओयी मेटल तकनीक इस अंतर को दूर करने में विशेषता रखती हैं। IATF 16949 प्रमाणन और अधिकतम 600 टन तक की प्रेस क्षमता के साथ, वे नियंत्रण आर्म और सबफ्रेम जैसे महत्वपूर्ण घटकों के लिए टूलिंग डिजाइन का मान्यन कर सकते हैं, यह सुनिश्चित करते हुए कि सैद्धांतिक संकल्पण वर्कशॉप फ्लोर पर वास्तविकता के अनुरूप है।
संकल्पण रणनीतियों की तुलना
सही विधि का चयन भाग की ज्यामिति, सामग्री ग्रेड और उत्पादन मात्रा पर निर्भर करता है। नीचे दी गई तालिका प्राथमिक दृष्टिकोणों की तुलना करती है।
| विधि | सर्वोत्तम अनुप्रयोग | फायदे | नुकसान |
|---|---|---|---|
| अत्यधिक मोड़ना | सरल बेंड, फ्लेंजिंग | कम लागत, डिज़ाइन में लागू करने में आसान | मशीनिंग के बाद समायोजित करना मुश्किल; साइडवॉल कर्ल पर सीमित प्रभाव |
| पोस्ट-स्ट्रेच (स्टेक बीड्स) | चैनल भाग, रेल, साइडवॉल कर्ल | AHSS के लिए अत्यधिक प्रभावी; भाग ज्यामिति को स्थिर करता है | उच्च प्रेस टनेज की आवश्यकता होती है; ब्लैंक आकार बढ़ जाता है (स्क्रैप दर) |
| घूर्णी मोड़ | कसे हुए सहिष्णुता वाले फ्लेंज | समायोज्य; उपकरण के घिसावट में कमी; साफ बेंड | उच्च प्रारंभिक टूलिंग लागत; यांत्रिक जटिलता |
| संपीड़न अध्यारोपण | कसे वक्रता, कैलिब्रेशन चरण | अत्यंत सटीक आयामी नियंत्रण | सामग्री के पतला होने या दरार का खतरा; उच्च सटीकता की आवश्यकता |
निष्कर्ष
स्प्रिंगबैक की समस्या का समाधान भौतिक नियमों को समाप्त करने में नहीं बल्कि उन्हें सम्यक रूप से समझने में है। ज्यामितीय अतिरिक्त वक्रता के साथ प्रक्रिया-संचालित उत्तरवर्ती तनाव और कठोर पूर्ण-चक्र अनुकरण के माध्यम से परिणामों के सत्यापन के संयोजन द्वारा, ऑटोमोटिव इंजीनियर अप्रत्याशित AHSS ग्रेड के बावजूद कड़े सहिष्णुता प्राप्त कर सकते हैं। मुख्य बात डिजाइन चरण के आरंभ में तनाव संतुलन को संबोधित करना है, प्रयास एवं समायोजन सुधार पर एकमात्र निर्भरता नहीं।
अक्सर पूछे जाने वाले प्रश्न
1. उन्नत उच्च-सामग्री इस्पात (AHSS) में स्प्रिंगबैक माइल्ड स्टील की तुलना में अधिक गंभीर क्यों होता है?
स्प्रिंगबैक सीधे सामग्री की यील्ड ताकत के आनुपातिक होता है। AHSS ग्रेड में माइल्ड स्टील की तुलना में काफी अधिक यील्ड ताकत (अक्सर 590 MPa से लेकर 1000 MPa से अधिक) होती है। इसका अर्थ है कि विरूपण के दौरान वे अधिक लोचदार ऊर्जा संग्रहित कर सकते हैं, जिसके परिणामस्वरूप उपकरण भार के हटाए जाने पर पुनर्प्राप्ति (स्प्रिंगबैक) का परिमाण अधिक होता है। इसके अतिरिक्त, AHSS में अक्सर अधिक कार्य दृढीकरण देखा जाता है, जो तनाव वितरण को और अधिक जटिल बनाता है।
कोणीय परिवर्तन और साइडवॉल कर्ल में क्या अंतर है?
कोणीय परिवर्तन बेंड त्रिज्या पर साधारण लोचदार पुनर्प्राप्ति के कारण होने वाले बेंड कोण के विचलन (उदाहरण के लिए, 90° बेंड का 95° तक खुलना) को संदर्भित करता है। साइडवॉल कर्ल पतली धातु शीट की मोटाई की परतों के बीच अवशिष्ट तनाव में अंतर के कारण स्वयं चपटी साइडवॉल का वक्रीकरण है। जबकि कोणीय परिवर्तन को अक्सर ओवरबेंडिंग के साथ ठीक किया जा सकता है, साइडवॉल कर्ल को हल करने के लिए आमतौर पर तनाव-आधारित समाधान जैसे पोस्ट-स्ट्रेचिंग (स्टेक बीड्स) की आवश्यकता होती है।
3. बाइंडर बल बढ़ाने से स्प्रिंगबैक खत्म किया जा सकता है?
उच्च-शक्ति सामग्री में स्प्रिंगबैक को खत्म करने के लिए सामूहिक रूप से बाइंडर बल बढ़ाना शायद ही पर्याप्त होता है और इससे विभाजन या अत्यधिक पतलापन आ सकता है। हालांकि, एक्टिव बाइंडर फोर्स कंट्रोल —जहां दाब को स्ट्रोक के अंत में विशेष रूप से बढ़ाया जाता है—आवश्यक साइडवॉल तनाव (पोस्ट-स्ट्रेच) को प्रभावी ढंग से लागू कर सकता है जिससे स्प्रिंगबैक में कमी आती है बिना प्रारंभिक ड्रा के दौरान आकार बनाने की क्षमता को प्रभावित किए।