 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव मेटल स्टैम्पिंग नॉचिंग: प्रक्रिया और डिज़ाइन नियम
संक्षिप्त में
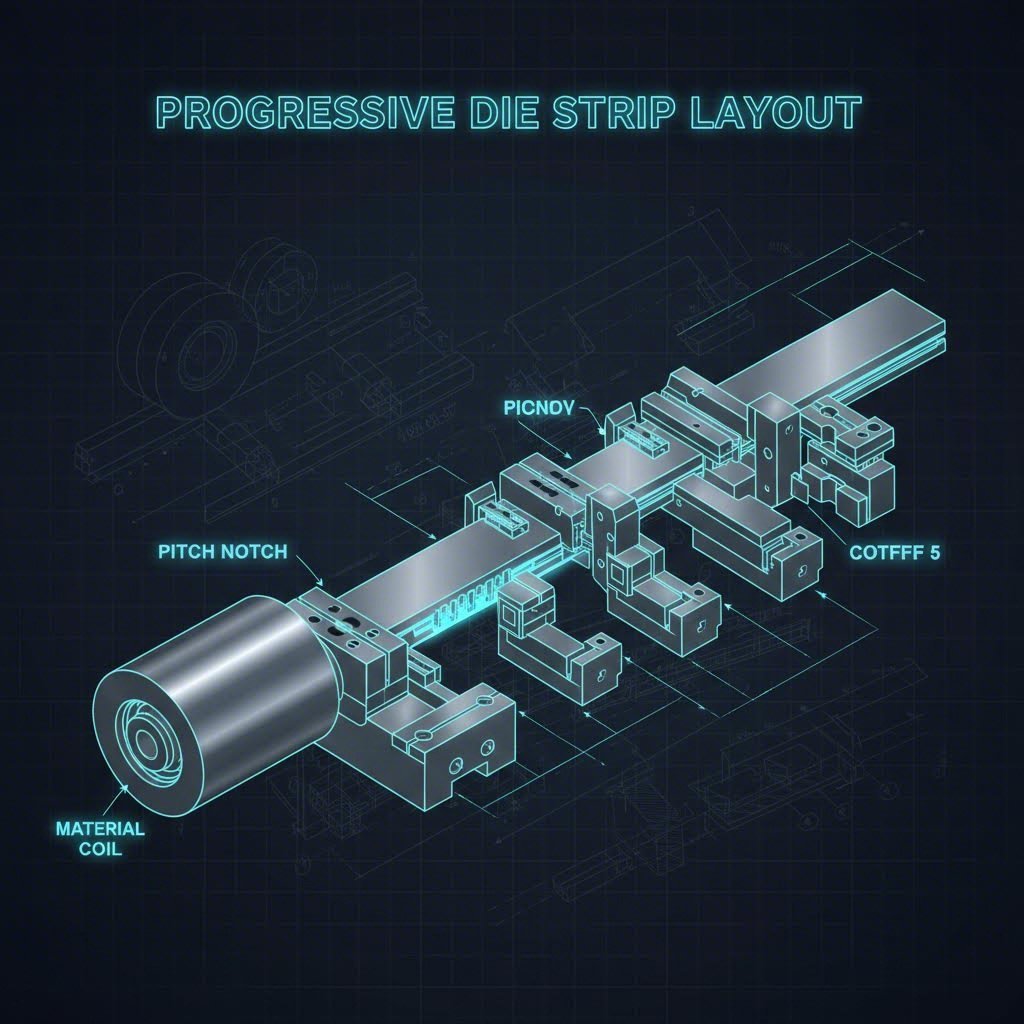
नॉचिंग ऑटोमोटिव धातु स्टैम्पिंग में एक परिशुद्धता कतरनी संचालन है जिसका उपयोग शीट धातु पट्टी या ब्लैंक के बाहरी किनारों से सामग्री को हटाने के लिए किया जाता है। आंतरिक पंचिंग के विपरीत, नॉचिंग घटक की बाह्य प्रोफ़ाइल बनाता है और प्रगतिशील डाइ कार्यक्षमता में, जहाँ "पिच नॉच" प्रेस के माध्यम से पट्टी की फीड और संरेखण को नियंत्रित करते हैं। यह प्रक्रिया वाहन चेसिस, ब्रैकेट और संरचनात्मक पुनर्बल के लिए जटिल ज्यामिति के गठन को सक्षम करती है, जिससे मोड़ने या खींचने के लिए सामग्री को विरूपण के बिना मुक्त किया जा सके।
इंजीनियरों और खरीद विशेषज्ञों के लिए, कटिंग क्लीयरेंस, चौड़ाई-से-मोटाई अनुपात और कोने की त्रिज्या जैसे नॉचिंग पैरामीटर को समझना आधुनिक उन्नत उच्च-शक्ति स्टील (एएचएसएस) .
ऑटोमोटिव स्टैम्पिंग में नॉचिंग प्रक्रिया
ऑटोमोबाइल निर्माण के उच्च-आयतन वातावरण में, नॉचिंग शायद ही कभी एक स्वतंत्र संचालन होती है। यह आमतौर पर एक प्रगतिशील डाई अनुक्रम में एकीकृत होती है, प्रगतिशील डाई अनुक्रम जहाँ इस्पात की एक लगातार कुंडली को प्रेस के माध्यम से खिलंगा जाता है जो प्रत्येक स्ट्रोक के साथ कई संचालन करता है। भाग की गुणवत्ता को अनुकूलित करने के लिए नॉचिंग की यांत्रिकी को समझना पहला कदम है।
अपरूपण की यांत्रिकी
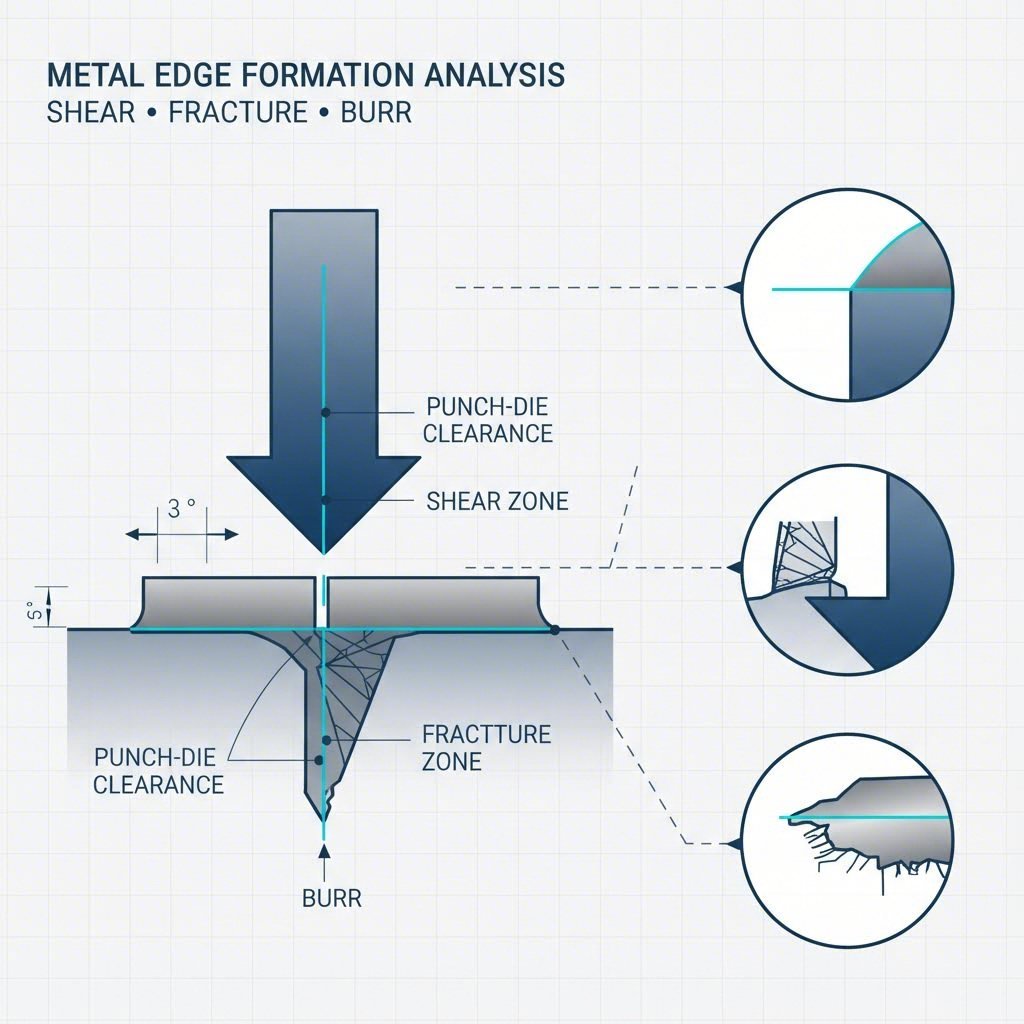
मूलभूत स्तर पर, नॉचिंग एक अपरूपण प्रक्रिया है। एक पंच (पुरुष उपकरण) शीट धातु को एक डाई (मादा उपकरण) में धकेलता है। जैसे ही पंच सामग्री के संपर्क में आता है, यह धातु पर अपरूपण तनाव डालता है जब तक कि भंग हो जाए। इस कट एज की गुणवत्ता को पंच और डाई के बीच के अंतराल द्वारा परिभाषित किया जाता है, कटिंग क्लीयरेंस —पंच और डाई के बीच का अंतराल 10% की क्लीयरेंस हालांकि यह सामग्री की तन्य शक्ति के आधार पर भिन्न होता है।
- अपरूपण क्षेत्र: कट एज का चमकीला, सुचार भाग जहाँ पंच प्रारंभ में प्रवेश करता है।
- भंग क्षेत्र: धातु का खुरदरा, कोणीय हिस्सा जहाँ अंततः टूटकर अलग हो जाता है।
- बर्र: निचले किनारे पर छोड़ी गई तेज रिज; अत्यधिक बर्र आमतौर पर गलत क्लीयरेंस या कुंद उपकरण का संकेत देते हैं।
"पिच नॉच" की महत्वपूर्ण भूमिका
प्रगतिशील डाइज़ में, पिच नॉच (जिसे फ्रेंच नॉच या साइड नॉच भी कहा जाता है) एक महत्वपूर्ण लॉजिस्टिक कार्य करता है। यह कैरियर स्ट्रिप के किनारे पर एक विशिष्ट आकृति काटता है ताकि यांत्रिक पायलट प्रत्येक स्टेशन पर स्ट्रिप को सटीक रूप से स्थान निर्धारित कर सकें। सटीक पिच नॉचिंग के बिना, स्ट्रिप मरने के माध्यम से यात्रा करते समय गलत ढंग से संरेखित हो जाएगी, जिससे भयंकर उपकरण दुर्घटनाओं या सहिष्णुता से बाहर के भागों की संभावना होती है। इसलिए नॉचिंग स्टेशन स्ट्रिप लेआउट डिज़ाइन के सबसे महत्वपूर्ण पहलुओं में से एक बन जाता है।
ऑटोमोटिव नॉच के लिए महत्वपूर्ण डिज़ाइन दिशानिर्देश
मजबूत नॉच के डिज़ाइन के लिए सख्त इंजीनियरिंग बाधाओं का पालन करना आवश्यक होता है। इन नियमों को अनदेखा करने से अक्सर उपकरण की जल्दी विफलता या दोषपूर्ण भागों की समस्या होती है। नीचे मानक ऑटोमोटिव शीट धातु (इस्पात और एल्यूमीनियम) के लिए सर्वसम्मत दिशानिर्देश दिए गए हैं।
नॉच ज्यामिति के सुनहरे नियम
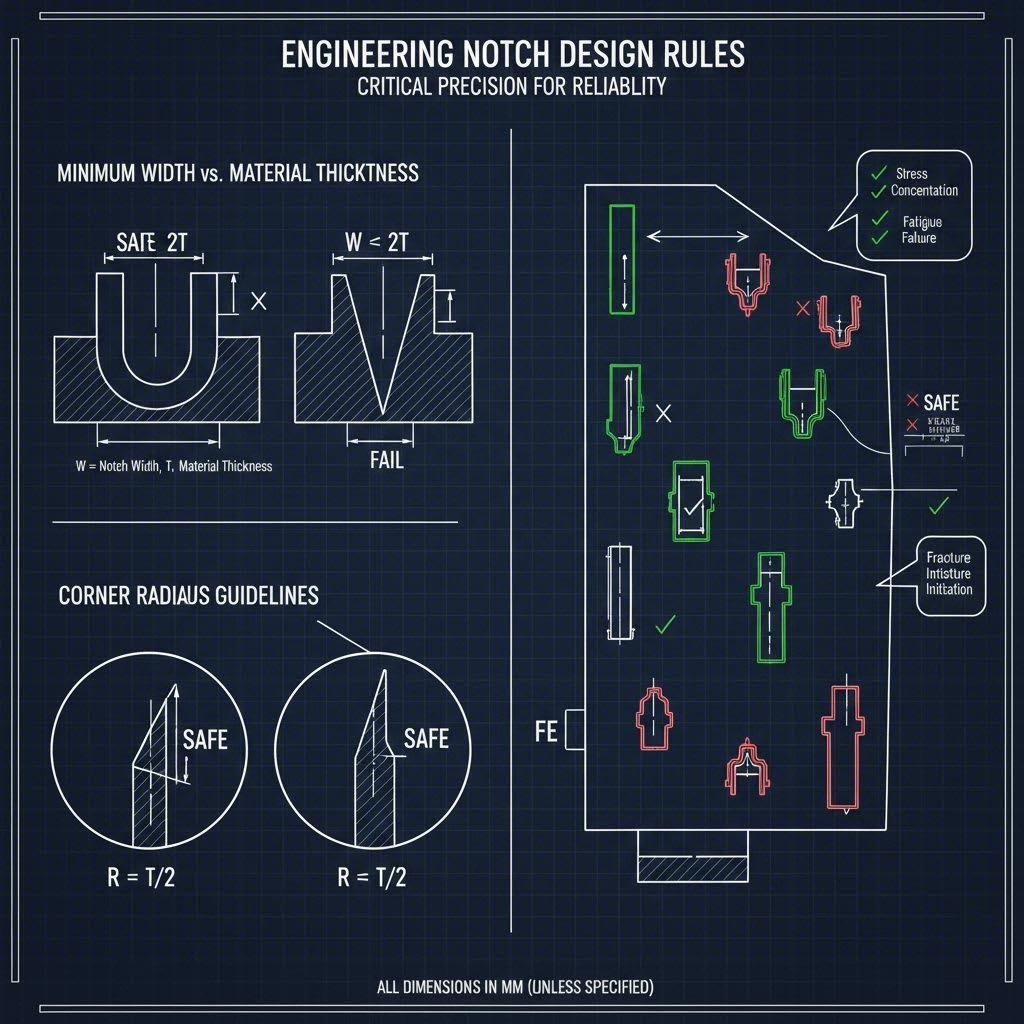
इंजीनियरों को सामग्री और औजारों की भौतिक सीमाओं के साथ कसी हुई ज्यामिति की इच्छा का संतुलन बनाना चाहिए। निर्माण की संभवता सुनिश्चित करने के लिए निम्नलिखित मापदंड उद्योग मानक हैं:
| पैरामीटर | डिज़ाइन नियम | इंजीनियरिंग तर्क |
|---|---|---|
| न्यूनतम नॉच चौड़ाई | ≥ 1.0x सामग्री की मोटाई | पंच टूटने को रोकता है। संकरे पंच संपीड़न भार के तहत टूटने के लिए प्रवण होते हैं। |
| अधिकतम नॉच गहराई | ≤ 5.0x नॉच चौड़ाई | गहरे, संकरे नॉच पंच विक्षेपण और घिसावट के जोखिम को बढ़ाते हैं। |
| कोनर रेडियस | ≥ 0.5x सामग्री की मोटाई | तीखे कोने तनाव केंद्रित्र बनाते हैं जो एएचएसएस में दरार का कारण बनते हैं। |
| मोड़ की दूरी | ≥ सामग्री माप + त्रिज्या का 3.0 गुना | यह सुनिश्चित करता है कि नुकीले कटाव में बाद के मोड़ने के ऑपरेशन के दौरान विकृति नहीं होती। |
एएचएसएस के लिए उन्नत विचार
सुरक्षा बनाए रखते हुए वजन कम करने के लिए ऑटोमोबाइल बॉडी अत्याधुनिक उच्च-शक्ति इस्पात (एएचएसएस) पर बढ़ती मांग कर रही हैं। दोहरा-चरण (डीपी) या मार्टेन्सिटिक इस्पात जैसी सामग्री मामूली इस्पात की तुलना में अलग तरह से व्यवहार करती हैं। जब एएचएसएस को नुकीला काटा जाता है, तो उपकरण पर झटका भार न्यूनतम नुकीले कटाव की चौड़ाई बढ़ा देनी चाहिए 1.5 गुना सामग्री मोटाई और दुर्घटना या थकान चक्र के दौरान भाग के फटने को रोकने के लिए पर्याप्त कोने त्रिज्या का उपयोग करना चाहिए।
ऑटोमोबाइल-विशिष्ट चुनौतियां और समाधान
उच्च गति पर शून्य-दोष निर्माण की मांग ऑटोमोटिव क्षेत्र में होती है। इस वातावरण में अद्वितीय चुनौतियां उत्पन्न होती हैं जिन्हें मानक निर्माण दुकानें अक्सर संबोधित करने में विफल रहती हैं।
स्लग निकालना और स्क्रैप प्रबंधन
जब कोई नॉच काटा जाता है, तो धातु के हटाए गए टुकड़े (स्लग) को डाई से बाहर निकाल दिया जाना चाहिए। उच्च-गति स्टैम्पिंग में, पंच के पीछे हटने से बनने वाले वैक्यूम स्लग को वापस डाई के फलक पर खींच सकता है—इस घटना को कहा जाता है स्लग पुलिंग । यदि कोई स्लग स्ट्रिप पर आ गिरता है, तो अगला प्रेस स्ट्रोक इसे भाग में धकेल देता है, "पिंपल" दोष बनाता है या डाई को तोड़ देता है।
समाधान:
- ईजेक्टर पिन: स्लग को नीचे धकेलने के लिए पंच के अंदर स्प्रिंग-लोडेड पिन।
- वैक्यूम डाई: स्लग को दूर खींचने के लिए डाई ब्लॉक के नीचे सक्शन सिस्टम।
- शियर कोण: वैक्यूम सील को कम करने के लिए पंच के फलक पर थोड़ा सा कोण घिसना।
उच्च-मात्रा उत्पादन में औजार का क्षरण
एक विशिष्ट ऑटोमोटिव स्टैम्पिंग प्रक्रिया में प्रति माह लाखों हिट्स की आवश्यकता हो सकती है। घर्षणपूर्ण ऑटोमोटिव ग्रेड्स को नॉच करते समय मानक उपकरण इस्पात (जैसे D2) अक्सर बहुत तेजी से नष्ट हो जाते हैं। प्रमुख निर्माता अब पाउडर धातुकर्म (PM) इस्पात या कार्बाइड पंच को टाइटेनियम कार्बोनाइट्राइड (TiCN) के साथ लेपित करके सेवा जीवन बढ़ाते हैं और किनारे की गुणवत्ता बनाए रखते हैं।
प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन के बीच सेतु
ऑटोमोटिव विकास में सबसे कठिन चरणों में से एक कम मात्रा वाले प्रोटोटाइप से बड़े पैमाने पर उत्पादन में संक्रमण करना है। प्रोटोटाइपिंग में अक्सर लेजर कटिंग का उपयोग किया जाता है (जिससे बर्र या तनाव उत्पन्न नहीं होता), जबकि उत्पादन में हार्ड टूलिंग का उपयोग किया जाता है (जो अपरूपण तनाव प्रस्तुत करता है)। इस असंगति के कारण वैधीकरण के दौरान अप्रत्याशित विफलताएं आ सकती हैं।
इस जोखिम को कम करने के लिए, उन निर्माताओं के साथ साझेदारी करना आवश्यक है जो उत्पादन की स्थितियों का आरंभ में ही अनुकरण कर सकते हैं। शाओयी मेटल तकनीक इस अंतर को पाटने में विशेषज्ञता रखता है, जो त्वरित प्रोटोटाइपिंग से लेकर उच्च मात्रा वाले उत्पादन तक स्टैम्पिंग समाधान प्रदान करता है। IATF 16949-प्रमाणित सटीकता और 600 टन तक की प्रेस क्षमता के साथ, यह नियंत्रण आर्म और सबफ्रेम जैसे महत्वपूर्ण घटकों को संभालता है, यह सुनिश्चित करते हुए कि इंजीनियरिंग उद्देश्य बड़े पैमाने पर उत्पादन में संक्रमण के दौरान बना रहे।
मशीनरी और टूलिंग: प्रोग्रेसिव बनाम ट्रांसफर डाइ़
डाइ तकनीक का चयन मूल रूप से यह निर्धारित करता है कि नॉचिंग को कैसे क्रियान्वित किया जाएगा। सही चयन भाग की जटिलता और वार्षिक मात्रा पर निर्भर करता है।
प्रोग्रेसिव डाइस
प्रोग्रेसिव डाई में, नॉचिंग ऑपरेशन तब किया जाता है जब भाग अभी भी कॉइल स्ट्रिप से जुड़ा होता है। नॉच भाग के आकार को चरणबद्ध तरीके से परिभाषित करते हैं। छोटे से मध्यम ऑटोमोटिव भागों (ब्रैकेट, क्लिप, कनेक्टर) के लिए यह सबसे कुशल विधि है क्योंकि इससे प्रत्येक स्ट्रोक के साथ एक पूर्ण भाग प्राप्त होता है। हालाँकि, इसकी स्ट्रिप लेआउट जटिल होती है, और कैरियर वेब की आवश्यकता के कारण सामग्री का उपयोग कम हो सकता है।
प्रेषण ढांचे
बॉडी पैनल, स्तंभ या क्रॉस-मेम्बर जैसे बड़े भागों के लिए, ट्रांसफर डाइज़ को प्राथमिकता दी जाती है। यहाँ, पहले स्टेशन में एक ब्लैंक काटा (नॉच किया) जाता है और फिर रोबोटिक फिंगर्स द्वारा यांत्रिक रूप से अगले स्टेशनों में स्थानांतरित किया जाता है। ट्रांसफर डाइज़ में नॉचिंग अक्सर उपयोग की जाती है विकसित ब्लैंक —एक गहराई तक खींचे गए भाग को बिना सिकुड़े आकार देने के लिए आवश्यक जटिल सपाट आकृति बनाने के लिए। ट्रांसफर डाइज़ सामग्री के बेहतर उपयोग की अनुमति देते हैं लेकिन प्रगतिशील डाइज़ की तुलना में धीमी गति से काम करते हैं।
परिशुद्धता और प्रदर्शन के लिए इंजीनियरिंग
नॉचिंग केवल धातु काटने से अधिक है; यह एक रणनीतिक संचालन है जो स्टैम्पिंग लाइन की दक्षता और अंतिम वाहन घटक की संरचनात्मक बनावट को निर्धारित करता है। चाहे प्रग्रेसिव डाई में पिच नॉच के लिए अनुकूलन हो या AHSS ब्रैकेट्स के लिए कोने की त्रिज्या की गणना, सफलता विवरण में निहित है। सिद्ध डिज़ाइन अनुपात का पालन करके और उच्च-टन आवश्यकताओं को संभालने में सक्षम सही टूलिंग भागीदारों का चयन करके, ऑटोमोटिव इंजीनियर यह सुनिश्चित कर सकते हैं कि उनके डिज़ाइन केवल उत्पादन योग्य ही नहीं, बल्कि आगे के मार्ग के लिए पर्याप्त रूप से मजबूत भी हों।
अक्सर पूछे जाने वाले प्रश्न
ट्रिमिंग और नॉचिंग में क्या अंतर है?
दोनों काटने की संचालन हैं, लेकिन उनके उद्देश्य और ज्यामिति में अंतर है। नॉचिंग कार्यपृष्ठ के बाहरी किनारे से एक विशिष्ट आकृति को हटा देता है, अक्सर मोड़ने या असेंबली की सुविधा के लिए। कटाई आमतौर पर एक समापन संचालन होता है जो खींचे या आकारित भाग की परिधि से अतिरिक्त सामग्री (फ्लैश) को काटकर अंतिम आयाम तक लाने के लिए उपयोग किया जाता है।
2. धातु कार्य में "नॉचिंग" प्रक्रिया को क्या परिभाषित करता है?
नॉचिंग एक अंधन प्रक्रिया है जिसका उपयोग धातु की चादर या पट्टी के किनारे से सामग्री के एक हिस्से को हटाने के लिए किया जाता है। इसे पंच प्रेस का उपयोग करके किया जाता है, जहाँ एक कटिंग उपकरण धातु को डाई के किनारे के खिलाफ धकेलता है, जिससे उसे काटकर प्रोफ़ाइल, राहत या बाद के आकार देने के चरणों के लिए स्थान बनाया जा सके।
3. नॉचिंग में चौड़ाई-से-मोटाई अनुपात क्यों महत्वपूर्ण है?
उपकरण जीवन के लिए चौड़ाई-से-मोटाई अनुपात महत्वपूर्ण है। यदि नॉच की चौड़ाई सामग्री की मोटाई से कम है (1:1 से कम अनुपात), तो यह पंच पर अत्यधिक संपीड़न तनाव डालता है, जिससे वह झुक सकता है या टूट सकता है। 1:1 न्यूनतम नियम का पालन करने से यह सुनिश्चित होता है कि औजार भार के तहत एक स्तंभ के बजाय कटिंग उपकरण के रूप में कार्य करे।