 Small batches, high standards. Our rapid prototyping service makes validation faster and easier —
 EN


ऑटोमोटिव छत रेल स्टैम्पिंग: संरचनात्मक बनाम सहायक प्रक्रियाएँ
संक्षिप्त में
ऑटोमोटिव छत रेल स्टैम्पिंग घटक के कार्य के आधार पर दो अलग-अलग निर्माण पथ को संदर्भित करता है: संरचनात्मक सुरक्षा या बाह्य उपयोगिता। संरचनात्मक छत रेल (बॉडी-इन-व्हाइट में एकीकृत) आमतौर पर हॉट स्टैम्पिंग अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS) का उपयोग करते हैं ताकि दुर्घटना के दौरान सुरक्षा और पलटने से सुरक्षा सुनिश्चित की जा सके। इसके विपरीत, एक्सेसरी छत रेल (सामान रैक) मुख्य रूप से Aluminum extrusion और स्ट्रेच बेंडिंग , जहां माउंटिंग ब्रैकेट और पैरों के लिए द्वितीयक रूप से स्टैम्पिंग का उपयोग किया जाता है। वाहन कार्यक्रमों के लिए सही उत्पादन पद्धति का चयन करने वाले इंजीनियरों के लिए इस भेद को समझना महत्वपूर्ण है।
ऑटोमोटिव छत रेल की दो महत्वपूर्ण श्रेणियाँ
ऑटोमोटिव इंजीनियरिंग में, "रूफ रेल" शब्द दो मौलिक रूप से भिन्न घटकों का वर्णन करता है, जिनमें से प्रत्येक के लिए एक विशिष्ट विनिर्माण दृष्टिकोण की आवश्यकता होती है। इन प्रकारों के बीच अंतर न करने से अक्सर खरीद और आपूर्ति श्रृंखला विनिर्देशों में भ्रम पैदा होता है।
प्रकार A: संरचनात्मक छत रेल (बॉडी-इन-व्हाइट)
ये वाहन के चेसिस के अभिन्न अंग हैं, जिन्हें सीधे A-पिलर, B-पिलर और रूफ बोज़ से वेल्ड किया जाता है। इनका प्राथमिक कार्य एक दुर्घटना के दौरान ऊर्जा प्रबंधन होता है, विशेष रूप से छत के संपीड़न प्रतिरोधकता मानदंड में सुधार करने के लिए। जैसा कि उद्योग के नेताओं द्वारा उल्लेखित किया गया है, Magna International , ये घटक यात्रियों की सुरक्षा के लिए अत्यधिक उच्च शक्ति वाली सामग्री की आवश्यकता रखते हैं।
प्रकार B: एक्सेसरी छत रेल (एक्सटीरियर ट्रिम)
ये वाहन के ऊपर लगाई जाने वाली दृश्यमान रेल हैं, जिनका उपयोग सामान, साइकिल या कार्गो बॉक्स को सुरक्षित करने के लिए किया जाता है। यद्यपि उन्हें स्थैतिक और गतिशील भार सहन करना पड़ता है, फिर भी उनके निर्माण में बाह्य रूप, एरोडायनामिक्स और संक्षारण प्रतिरोध को प्राथमिकता दी जाती है। निर्माताओं जैसे FSM Group और वेलस्टे इस क्षेत्र में विशेषज्ञता रखते हैं, जहां पारंपरिक शीट मेटल स्टैम्पिंग के बजाय एल्युमीनियम एक्सट्रूज़न और बेंडिंग तकनीकों का उपयोग किया जाता है।
प्रक्रिया 1: संरचनात्मक छत रेल्स के लिए हॉट स्टैम्पिंग
उन संरचनात्मक अनुप्रयोगों के लिए जहां यात्री सुरक्षा सर्वोच्च प्राथमिकता होती है, हॉट स्टैम्पिंग (जिसे प्रेस हार्डनिंग के रूप में भी जाना जाता है) प्रमुख निर्माण प्रक्रिया है। इस विधि से इंजीनियर असाधारण रूप से उच्च तन्य शक्ति वाली जटिल ज्यामिति का उत्पादन कर सकते हैं, जो अक्सर 1,500 MPa से अधिक होती है।
हॉट स्टैम्पिंग तंत्र
इस प्रक्रिया की शुरुआत बोरॉन स्टील ब्लैंक्स को लगभग 900°C–950°C तक एक भट्ठी में गर्म करके की जाती है, जब तक कि पदार्थ ऑस्टेनाइटिक अवस्था में नहीं पहुंच जाता। तब लाल-गर्म धातु को एक जल-शीतित स्टैम्पिंग डाई में त्वरित रूप से स्थानांतरित किया जाता है। जैसे ही प्रेस बंद होता है, भाग आकृति में ढल जाता है और एक साथ ही शीतलन (तीव्रता से ठंडा करना) होता है। यह शीतलन सूक्ष्म संरचना को ऑस्टेनाइट से मार्टेनसाइट में परिवर्तित कर देता है, जिससे अत्यधिक उच्च शक्ति गुण बरकरार रहते हैं।
इंजीनियरिंग लाभ
- क्रैश सुरक्षा: हॉट-स्टैम्प किए गए रेल मॉडर्न सुरक्षा मानकों के लिए आवश्यक कठोर "मेरुदंड" प्रदान करते हैं, बिना अत्यधिक वजन जोड़े।
- स्प्रिंगबैक उन्मूलन: ठंडे स्टैम्पिंग के विपरीत, जहां धातु अपने मूल आकार में वापस जाने का प्रयास करती है, गर्म स्टैम्पिंग लगभग पूरी तरह से स्प्रिंगबैक को खत्म कर देती है, जिससे रोबोटिक वेल्डिंग असेंबली के लिए सटीक आयामी सटीकता सुनिश्चित होती है।
- जटिल एकीकरण: यह प्रक्रिया एकल घटक में कई सुविधाओं—जैसे स्तंभ कनेक्शन और हिंज सशक्तिकरण—के एकीकरण की अनुमति देती है, जिससे भागों की संख्या कम हो जाती है।
प्रक्रिया 2: एक्सट्रूज़न और एक्सेसरी रेल के लिए स्ट्रेच बेंडिंग
एसयूवी और क्रॉसओवर पर अक्सर देखी जाने वाली एक्सेसरी छत रेल को एक अलग विनिर्माण दर्शन की आवश्यकता होती है। यहां, लक्ष्य हल्के वजन में टिकाऊपन और दृष्टिगत परिपूर्णता होता है। प्राथमिक प्रक्रिया है Aluminum extrusion , अक्सर विशेष आकार देने की तकनीकों का अनुसरण किया जाता है।
बिलेट से बेंट प्रोफाइल तक
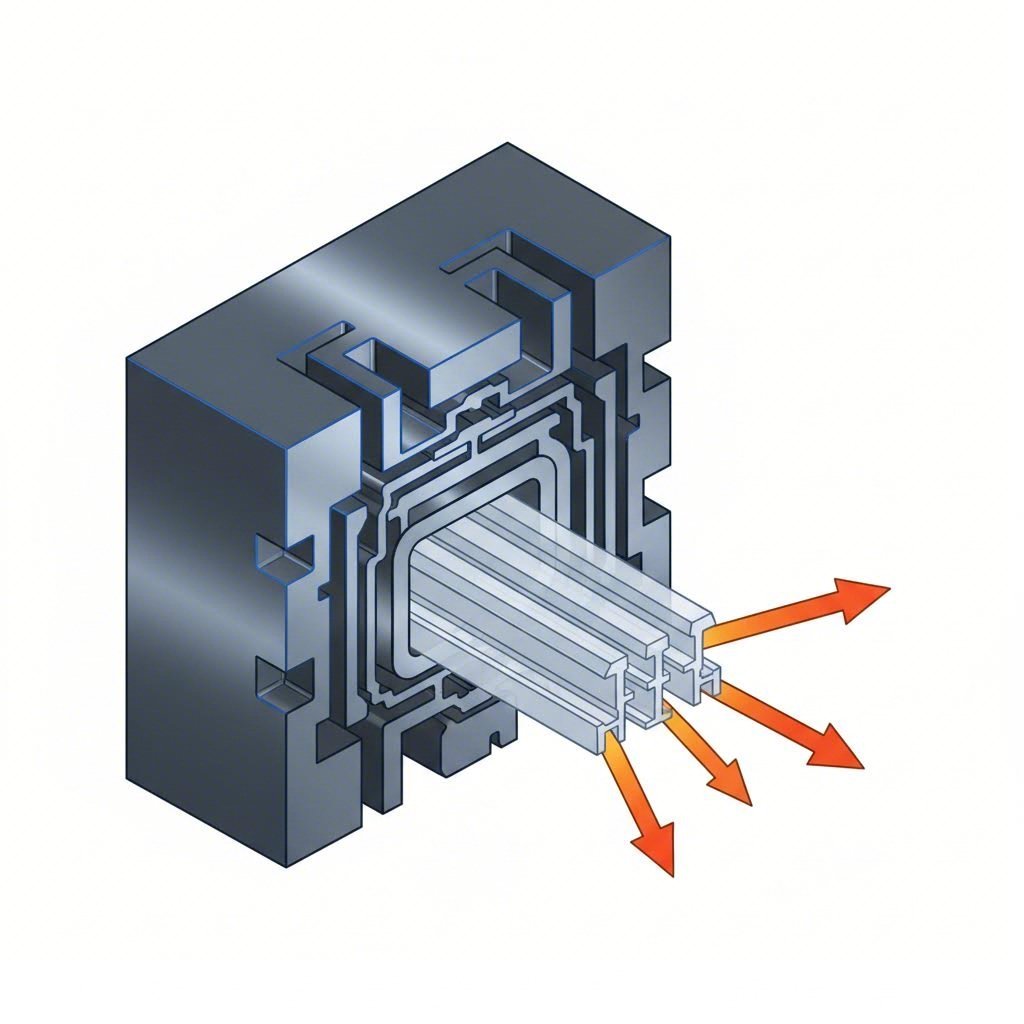
इस प्रक्रिया की शुरुआत एल्युमीनियम बिलेट्स (आमतौर पर 6000-श्रृंखला मिश्र धातुएँ जैसे 6061 या 6063) से होती है, जिन्हें एक डाई के माध्यम से धकेलकर एक विशिष्ट अनुप्रस्थ काट वाली लगातार प्रोफ़ाइल बनाई जाती है। के अनुसार AEC (एल्युमीनियम एक्सट्रूडर्स काउंसिल) , 6082 जैसी मिश्र धातुओं का उपयोग करने से आवश्यक कठोरता प्राप्त होती है और कई स्टील स्टैम्पिंग्स को एकल कुशल एक्सट्रूज़न में बदल दिया जाता है, जैसा कि फोर्ड एफ-150 के छत के हेडर में देखा गया है जिससे 2.9 किग्रा की बचत हुई।
स्ट्रेच बेंडिंग और स्टैम्पिंग की भूमिका
एक बार एक्सट्रूड हो जाने के बाद, सीधी रेलों को वाहन की छत की रेखा के अनुरूप ढालना पड़ता है। इसे स्ट्रेच बेंडिंग , एक ऐसी प्रक्रिया द्वारा प्राप्त किया जाता है जिसमें प्रोफ़ाइल को उसके यील्ड बिंदु तक खींचकर फिर एक डाई के चारों ओर लपेट दिया जाता है। इससे यह सुनिश्चित होता है कि रेल अपने अनुप्रस्थ काट के आकार को बिना ढहे या सिलवटें आए बरकरार रखे।
स्टैम्पिंग कहाँ लागू होती है:
जबकि मुख्य रेल एक्सट्रूड है, स्टैम्पिंग पेरिफेरल घटकों के लिए महत्वपूर्ण बना हुआ है। माउंटिंग ब्रैकेट, पैर और आंतरिक पुष्टि प्लेट जो रेल को कार की छत से सुरक्षित करते हैं, आमतौर पर उच्च-शक्ति इस्पात या एल्युमीनियम शीट से स्टैम्प किए जाते हैं। इस तरह की परिशुद्धता वाली स्टैम्पड असेंबली में कंपनियां जैसे हैच स्टैम्पिंग कंपनी उत्कृष्टता प्राप्त करती हैं, यह सुनिश्चित करते हुए कि बड़ी पैनोरमिक संरचनाएं भी कठोर गुणवत्ता मानकों को पूरा करें।
आपूर्ति श्रृंखला रणनीति: प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक
सही निर्माण भागीदार का चयन उत्पादन मात्रा और टूलिंग निवेश के विश्लेषण में शामिल है। उच्च मात्रा वाले संरचनात्मक रेल के लिए, गर्म स्टैम्पिंग डाई की उच्च पूंजी लागत को लाखों इकाइयों पर वितरित किया जाता है। सहायक रेल या कम मात्रा वाले संस्करणों के लिए, एक्सट्रूज़न डाई कम प्रवेश लागत प्रदान करते हैं।
हालांकि, डिजाइन से उत्पादन तक संक्रमण अक्सर विशेष सहायता की आवश्यकता होती है। आपूर्तिकर्ता जैसे शाओयी मेटल तकनीक 600 टन तक की प्रेस क्षमताओं को संभालने की क्षमता के साथ, त्वरित प्रोटोटाइपिंग से लेकर उच्च मात्रा वाले उत्पादन तक के व्यापक स्टैम्पिंग समाधान प्रदान करके इस अंतर को पाटें। इससे संरचनात्मक ब्रैकेट्स और जटिल प्रबलित भागों के सटीक निर्माण की सुविधा मिलती है, जिससे IATF 16949 जैसे वैश्विक OEM मानकों के साथ अनुपालन सुनिश्चित होता है।
तुलनात्मक विश्लेषण: स्टैम्पिंग बनाम एक्सट्रूज़न बनाम हाइड्रोफॉर्मिंग
एक नई वाहन परियोजना के लिए विनिर्देश परिभाषित करते समय, इंजीनियरों को विभिन्न आकार देने वाली तकनीकों के बीच व्यापार-छोड़ (trade-offs) का आकलन करना चाहिए। निम्नलिखित तालिका छत रेल अनुप्रयोगों के लिए निर्णय मैट्रिक्स को दर्शाती है।
| विशेषता | हॉट स्टैम्पिंग (स्टील) | Aluminum extrusion | हाइड्रोफॉर्मिंग |
|---|---|---|---|
| प्राथमिक अनुप्रयोग | स्ट्रक्चरल बॉडी-इन-व्हाइट (सुरक्षा) | एक्सेसरी छत रैक (ट्रिम/लोड) | ट्यूबुलर स्ट्रक्चरल रेल्स |
| सामग्री | बोरॉन स्टील / UHSS | एल्यूमीनियम मिश्र धातु (6061, 6063, 6082) | स्टील या एल्यूमीनियम ट्यूब |
| सामर्थ्य क्षमता | अत्यधिक उच्च (1500+ MPa) | मध्यम (200-350 MPa) | उच्च (सामग्री के अनुसार भिन्न) |
| आकार की जटिलता | उच्च (परिवर्तनशील अनुप्रस्थ काट) | निम्न (स्थिर अनुप्रस्थ काट) | उच्च (जटिल 3D आकृतियाँ) |
| टूलिंग लागत | उच्च (ठंडा करने वाले चैनलों की आवश्यकता) | निम्न से मध्यम | उच्च |
गुणवत्ता नियंत्रण और दोष रोकथाम
प्रक्रिया के बावजूद, शून्य-दोष उत्पादन बनाए रखना मोटर वाहन क्षेत्र में अनिवार्य है। गर्म स्टैम्पिंग के लिए, प्राथमिक दोष जोखिम हैं सतह दरार और असंगत कठोरता, जिन्हें सटीक तापमान नियंत्रण और थर्मोग्राफिक निगरानी के माध्यम से कम किया जाता है। एक्सट्रूज़न और मोड़ने में, चुनौतियाँ सतही सौंदर्य-संबंधी दोष और प्रोफ़ाइल में विकृति। घुमावदारी या सतह के बनावट में न्यूनतम विचलन का पता लगाने के लिए 3डी लेजर स्कैनिंग सहित स्वचालित निरीक्षण प्रणाली मानक प्रोटोकॉल हैं, इससे पहले कि पुरजे असेंबली लाइन तक पहुँचें।